

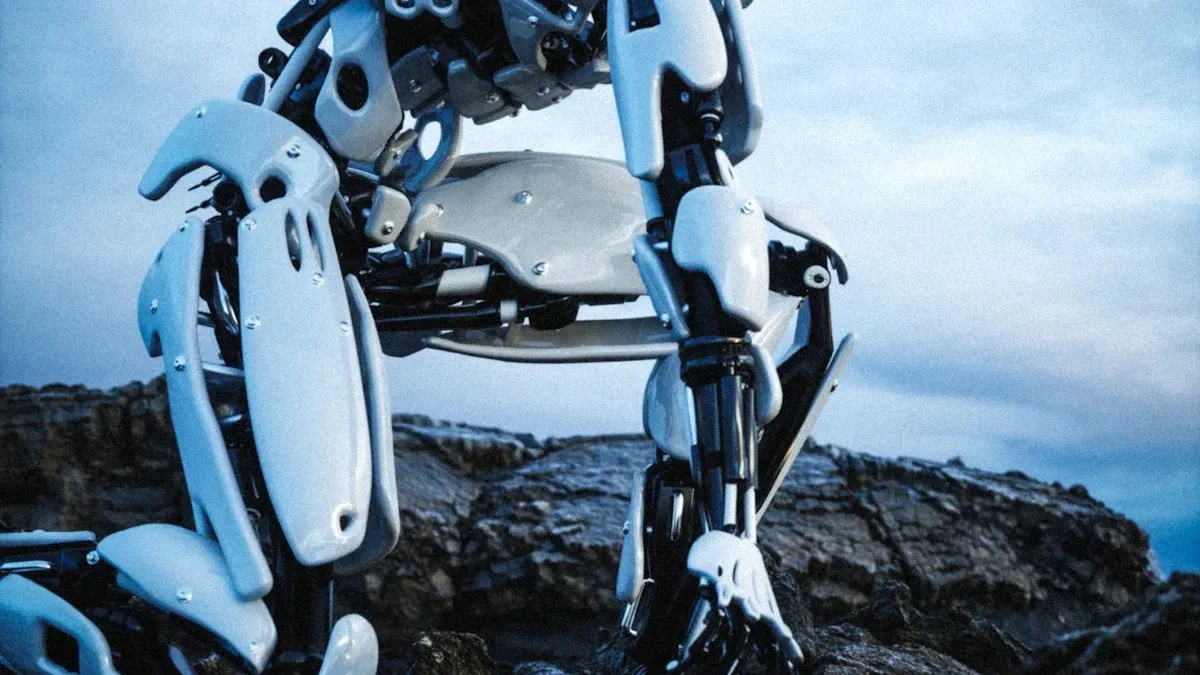
Obróbka CNC egzoszkieletów pozwala na wytwarzanie części do przenośnych systemów robotycznych. Proces ten zapewnia precyzję i powtarzalność, niezbędne tym systemom wspomagania człowieka. Medyczne egzoszkielety wspomagają rehabilitację i mobilność, a wersje przemysłowe zmniejszają ryzyko urazów. Kluczowe jest uzyskanie wysokiego stosunku wytrzymałości do masy. W jaki sposób proces ten spełnia specyficzne wymagania tych systemów? Odpowiedź leży w doborze materiałów i strategiach projektowych, które równoważą wydajność z kosztami. Złożone kształty zmniejszają masę przy jednoczesnym zachowaniu integralności strukturalnej, a ścisłe tolerancje zapewniają płynny ruch.
Na czym polega obróbka CNC egzoszkieletu?
Definicja i podstawowy przepływ pracy
Produkcja subtraktywna dla robotyki noszonej
Obróbka CNC egzoszkieletu usuwa materiał z bryły, aby uzyskać ostateczny kształt. Ta metoda ubytkowa pozwala inżynierom kontrolować każdy wymiar i powierzchnię. Podejście to sprawdza się w przypadku noszonych systemów robotycznych, ponieważ dopasowanie wpływa na komfort i funkcjonalność. Proces rozpoczyna się od bloku metalu lub plastiku. Maszyna usuwa wszystko, co nie pasuje do modelu 3D. Pozostaje precyzyjny element gotowy do montażu. Inżynierowie wybierają metody ubytkowe, ponieważ bryły nie mają wewnętrznych defektów ani linii warstw. Struktura materiału pozostaje taka sama w całej części.
Automatyczne cięcie, wiercenie i szlifowanie
Urządzenia CNC działają na podstawie cyfrowych programów do samodzielnego cięcia, wiercenia i szlifowania. Maszyna odczytuje ścieżki narzędzi i przesuwa po nich narzędzia skrawające. Podczas cyklu nie są wymagane żadne zmiany ręczne. Ta automatyzacja zapewnia spójność między poszczególnymi elementami. Operatorzy ładują materiał i uruchamiają program. Maszyna wykonuje resztę bez ingerencji człowieka. Każdy element jest idealnie dopasowany do projektu. Program steruje prędkością obrotową wrzeciona, posuwem i głębokością skrawania dla każdej operacji. Różne narzędzia umożliwiają obróbkę zgrubną, wykańczającą i detale.
Projekt realizowany w Szkole Inżynierskiej HEI Junia jest tego prawdziwym przykładem. Zespół zbudował aluminiowy ruchomy egzoszkielet, wykorzystując proces obróbki CNC. Zautomatyzowany proces pozwolił im na produkcję niezawodnych komponentów o dokładnych wymiarach. Projekt pokazał, jak metody subtraktywne tworzą lekkie konstrukcje do udoskonaleń człowieka.
Obróbka CNC egzoszkieletów robotycznych
Obróbka zgrubna 3-osiowa i wykańczająca 5-osiowa
Producenci dzielą obróbkę na dwa etapy. Najpierw następuje obróbka zgrubna w 3 osiach. Ten etap szybko usuwa nadmiar materiału. Większe narzędzia wycinają grube przejścia, aby szybko zbliżyć się do ostatecznego kształtu. Krótsze narzędzia zapewniają późniejszą sztywność konstrukcji. Następnie obróbka wykańczająca w 5 osiach udoskonala każdą powierzchnię, aby spełnić specyfikację projektu.
5-osiowy stolik oferuje wyraźne korzyści. Narzędzie można ustawić pod dowolnym kątem. Komponent pozostaje zamocowany w jednej pozycji. Pozwala to uniknąć błędów wynikających z jego przenoszenia między ustawieniami. Typowe prace 5-osiowe charakteryzują się tolerancjami rzędu ±0.01 mm dla elementów łączonych. Złożone konstrukcje mogą wymagać zakresu od ±0.005 mm do ±0.05 mm. Te niewielkie wartości zapewniają płynny ruch zespołu podczas użytkowania.
Możliwości 5-osiowe dla kształtów anatomicznych
5-osiowa obróbka symultaniczna pozwala tworzyć kształty dopasowane do anatomii człowieka. Narzędzie porusza się w pięciu osiach jednocześnie. Tworzy zakrzywione struktury szkieletowe, puste kanały wewnętrzne i asymetryczne obudowy mechaniczne. Wykonanie tych elementów byłoby niemożliwe przy użyciu prostszych rozwiązań. Maszyna może dotrzeć do podcięć i skomplikowanych konturów w jednej operacji. Narzędzie przechyla się i obraca, aby dotrzeć do ukrytych powierzchni bez kolizji z przedmiotem obrabianym. Ta możliwość sprawia, że obróbka 5-osiowa jest najlepszym wyborem dla robotyki noszonej.
Typy i konfiguracje maszyn
Centra obróbcze pionowe i poziome
Kły pionowe służą do obróbki mniejszych elementów. Są łatwe w załadunku i obsłudze. Kły poziome są odpowiednie do obróbki większych elementów ramowych. Grawitacja usuwa wióry z głębokich zagłębień. Oba typy mają swoje zastosowanie w zależności od rozmiaru i geometrii elementu.
| Typ maszyny | Rola w produkcji elementów egzoszkieletu o geometrii anatomicznej | Szczegóły pomocnicze |
| Obróbka osi 5 | Podstawowy kręgosłup dla geometrii anatomicznych | Umożliwia podejście narzędzia pod dowolnym kątem, eliminuje konieczność wielu ustawień, utrzymuje część w zacisku, dzięki czemu relacje geometryczne są zachowane |
| Maszyna 3-osiowa | Niezalecane do geometrii anatomicznych | Wielokrotne konfiguracje wprowadzają błędy układania, które mogą wypchnąć krytyczny otwór poza jego zakres tolerancji; nie można osiągnąć podcięć |
| Tokarki / maszyny typu szwajcarskiego | Wtórne, dla elementów siłownika | Precyzyjne toczenie typu szwajcarskiego jest niezbędne w przypadku małych, długich i cienkich elementów, takich jak wałki siłowników, sworznie obrotowe i wkładki gwintowane |
| Precyzyjne centra tokarskie z narzędziami napędzanymi | Do komponentów napędu harmonicznego | Umożliwia frezowanie powierzchni płaskich, wiercenie otworów poprzecznych i gwintowanie w tym samym ustawieniu |
Systemy wieloosiowe i tokarki typu szwajcarskiego
Centrum 5-osiowe to główne narzędzie do obróbki anatomicznej. Utrzymuje ono współosiowość elementów, ponieważ element nigdy nie przemieszcza się do innego ustawienia. Standardowe maszyny 3-osiowe nie są tutaj dobrym wyborem. Wiele ustawień powoduje błędy w ułożeniu, które mogą wypchnąć krytyczny otwór poza jego zakres tolerancji. System 5-osiowy całkowicie eliminuje to ryzyko. Maszyna utrzymuje część na uchylnym stole obrotowym. Dzięki temu narzędzie może dotrzeć do pięciu boków części w jednym ustawieniu. Nie ma potrzeby stosowania specjalnych uchwytów do obróbki skomplikowanych kątów.
Tokarki typu szwajcarskiego obrabiają małe sekcje obrotowe. Produkują obudowy silników, bieżnie łożysk i sworznie obrotowe. Wymagają one ścisłej współosiowości. Metoda typu szwajcarskiego podtrzymuje materiał blisko narzędzia skrawającego. Zapobiega to ugięciu podczas cięcia.
Centra tokarskie z narzędziami napędzanymi zwiększają elastyczność. Frezują powierzchnie płaskie, wiercą otwory poprzeczne i nacinają gwinty w tym samym ustawieniu. Skraca to czas cyklu i poprawia dokładność. Metoda 5-osiowa umożliwia obróbkę złożonych kształtów robotycznych w jednym ustawieniu. Połączenie tych typów maszyn daje producentom pełen zakres niezbędny do produkcji robotów noszonych.
Materiały do obróbki CNC egzoszkieletów
Stopy tytanu
Klasa 5 i Klasa 23
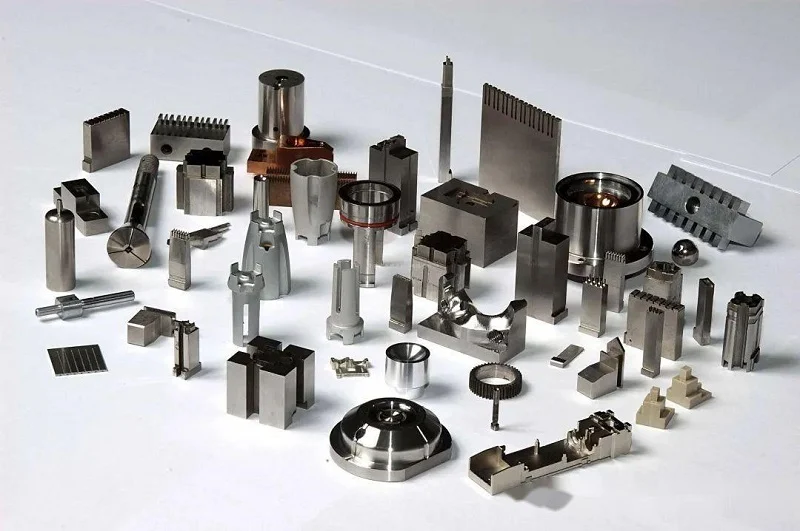
Tytan to doskonały wybór na elementy egzoszkieletu, które przenoszą ciężar. Najczęściej stosowanym rodzajem jest tytan klasy 5. Jest wytrzymały i odporny na rdzę. Stopień 23 jest bardziej miękki i bezpieczniejszy dla ciała. Rzadziej powoduje alergie w kontakcie ze skórą. Oba rodzaje zachowują wytrzymałość nawet po wielu użyciach.
Połączenia nośne i ramy
Stopy te doskonale sprawdzają się w połączeniach i ramach. Charakteryzują się doskonałym stosunkiem wytrzymałości do masy. Dzięki temu części są wytrzymałe, ale nie ciężkie. Tytan jest również odporny na uszkodzenia spowodowane potem i wilgocią. Dzięki temu jest bezpieczny w użytkowaniu. Wadą jest koszt i trudność cięcia. Jest trudniejszy w cięciu niż aluminium. Narzędzia zużywają się szybciej, a cięcie musi być wolniejsze.
Stopy aluminium
6061 i 7075 do ramek
Aluminium to sprawdzony materiał na ramy egzoszkieletów. W projekcie HEI Junia Engineering School wykorzystano aluminium do budowy egzoszkieletu z funkcją ruchu. Stop 6061 jest łatwy w cięciu i spawaniu. Stop 7075 jest mocniejszy, ale trudniejszy do kształtowania. Oba stopu są lekkie, co jest ważne w przypadku urządzeń noszonych.
Anodowanie i obróbka powierzchni
Anodowanie nakłada warstwę ochronną na aluminium. Zwiększa to odporność na zużycie i pozwala na nadanie koloru. Pomaga również zapobiegać rdzewieniu. Gładka powierzchnia jest ważna dla komfortu i czystości. Dodatkowe zabiegi, takie jak piaskowanie lub polerowanie, mogą poprawić komfort użytkowania.
Włókno węglowe i tworzywa sztuczne konstrukcyjne
Wyzwania związane z obróbką CFRP
Kompozyty z włókna węglowego są bardzo wytrzymałe i sztywne. Są również bardzo lekkie. Te właściwości dobrze sprawdzają się w przypadku podpór kończyn i ram. Jednak CFRP jest trudny w obróbce. Włókna strzępią się i szybko tępią narzędzia. Należy obchodzić się ostrożnie z pyłem powstałym podczas cięcia. Podczas wiercenia może dojść do rozwarstwienia.
Interfejsy PEEK, Delrin i nylon
Tworzywa konstrukcyjne mają różne zastosowania. PEEK nadaje się do stosowania w środowiskach gorących i sterylnych. Delrin zachowuje kształt i jest łatwy w cięciu. Nylon pochłania wstrząsy i wibracje. Materiały te często znajdują się między elementami metalowymi a nadwoziem. Zmniejszają wagę i zwiększają komfort. Wybór odpowiedniego materiału wpływa na koszt, łatwość cięcia i wymagania dotyczące wykończenia. Każdy rodzaj ma swoje wady i zalety.
Kluczowe elementy egzoszkieletu wykonane metodą obróbki CNC egzoszkieletu
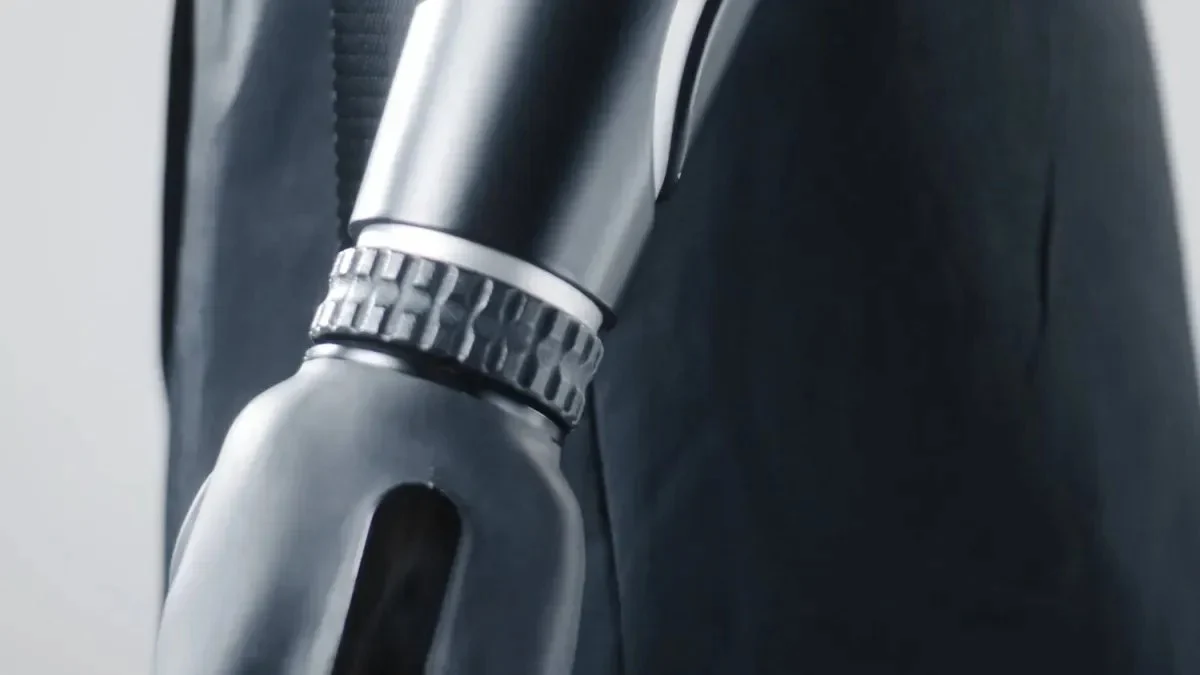
Obróbka CNC egzoszkieletu wytwarza główne części robota, które umożliwiają działanie systemów noszonych. W tym procesie powstają połączenia, wsporniki, obudowy i elementy konstrukcyjne. Każdy element musi spełniać precyzyjne specyfikacje. Projekt Indego doskonale to pokazuje. Inżynierowie wykorzystali obróbkę CNC i druk 3D firmy Protolabs podczas prac rozwojowych. Wykorzystali usługi CNC do obróbki elementów mocujących elementy do spawania ultradźwiękowego. Ten etap był kluczowy dla budowy egzoszkieletu. Każda część gotowego urządzenia charakteryzuje się taką samą precyzją.
Stawy i mechanizmy artykulacyjne
Zespoły zawiasów i połączenia obrotowe
Zespoły zawiasów i stawy obrotowe stanowią ruchomy rdzeń każdego egzoszkieletu. Te części przenoszą stały ruch i obciążenie. Połączenie kulowo-panewkowe stawu biodrowego musi wspierać zginanie, prostowanie, odwodzenie i przywodzenie. Przenosi również ciężar ciała. Wymaga to wysokiej stabilności strukturalnej i minimalnego luzu. Obróbka CNC w połączeniu z modelowaniem CAD pozwala inżynierom zaprojektować i wyciąć panewkę w celu uzyskania optymalnego dopasowania. Element kulowy można wykonać z tolerancją rzędu kilku mikrometrów. Panewka jest obrabiana maszynowo, aby spełnić te tolerancje. Uzyskane w ten sposób ścisłe dopasowanie minimalizuje luz w stawie. Następna jest płynna artykulacja. Kolejnym krokiem jest niezawodna wydajność biomechaniczna.
Wymagania dotyczące tolerancji dla płynnego ruchu
Kontrola tolerancji odróżnia dobre połączenia od świetnych. Poniższa tabela pokazuje, czego potrzebują poszczególne komponenty.
| Składnik | Wymagania dotyczące precyzji | Szczegóły produkcji |
| Reduktory harmoniczne | Eliptyczność ≤0.005 mm na powierzchniach krzywkowych | Kontrola odkształceń ultracienkich, giętkich linii krzywoliniowych (grubość ścianki 0.2–0.8 mm) poprzez precyzyjne szlifowanie |
| Reduktory RV | Dokładność położenia ≤±0.01 mm | Tolerancja złożonych profili zębów cykloidalnych i otworów obudów sworzni; krytyczna dla baz robotów o dużym obciążeniu |
| Skrzyżowane łożyska wałeczkowe | ≤0.003 mm okrągłość; Ra ≤0.2 μm chropowatość | Zachowaj precyzję toru nawet w przypadku konstrukcji o cienkich ściankach |
| Obudowy wspólne | Dokładność pozycjonowania wielootworowego ≤0.02 mm | Połączenie lekkiej konstrukcji aluminiowej 6061/7075 ze sztywnością konstrukcyjną |
| Kontrola procesu | CPK > 1.33 dla produkcji wielkoseryjnej | Specjalistyczne przyrządy do kontroli odkształceń cienkościennych, pomiarów wewnątrz maszyny i kompensacji zużycia, SPC oraz obróbki końcowej, takiej jak anodowanie i szlifowanie precyzyjne |
Precyzyjna obróbka CNC pozwala również na tworzenie precyzyjnych obudów i skomplikowanych ścieżek dla czujników i okablowania sterującego. Pozwala to na równomierne rozmieszczenie czujników ciśnienia, takich jak te pod stopami. Niewielkie ruchy są rejestrowane, a reakcja poprawia się. Wieloosiowa obróbka precyzyjna tworzy warstwy ochronne ze stopów aluminium i polimerów. Warstwy te są kształtowane tak, aby pasowały do określonych geometrii połączeń. Chronią one wrażliwe czujniki i jednostki sterujące przed wilgocią i uszkodzeniami środowiskowymi. W przypadku przegubów kulowych pracujących pod obciążeniem, metody wykańczania, takie jak fizyczne osadzanie z fazy gazowej (PVD), chemiczne osadzanie z fazy gazowej (ChVD), polerowanie i obróbka precyzyjna, zmniejszają zużycie i tarcie. Polerowanie na lustrzany połysk poprzez precyzyjną obróbkę i procesy ścierne redukuje wady powierzchni. Pomaga to zachować płynny ruch połączeń przez długi czas.
Ramy konstrukcyjne i łączniki
Optymalizacja topologii w celu redukcji wagi
Waga ma znaczenie w systemach noszonych. Każdy gram wpływa na komfort i zmęczenie użytkownika. Optymalizacja topologiczna usuwa materiał tam, gdzie nie jest potrzebny. Rezultatem jest rama, która zachowuje swoją wytrzymałość, ale traci dodatkową masę. Ta optymalizacja współpracuje z obróbką mechaniczną. Inżynierowie najpierw symulują ścieżki obciążenia. Następnie wycinają wszystko, co nie przenosi naprężeń. Ostateczny kształt często wygląda naturalnie. Podąża za liniami sił, a nie prostymi formami geometrycznymi.
Geometrie cienkościenne i złożone
Cienkościenne profile i złożona geometria wykorzystują w pełni możliwości obróbki. Takie rozwiązania pozwalają na redukcję masy bez utraty sztywności. Jednocześnie jednak ulegają one uginaniu podczas cięcia. Specjalistyczne uchwyty utrzymują cienkie ścianki na miejscu. Pomiary wewnątrz maszyny natychmiast wykrywają wszelkie odchylenia. Kompensacja zużycia zapewnia ostrość i precyzję narzędzi. Jednoczęściowe ramy CNC eliminują połączenia i elementy złączne. To dodatkowo obniża masę i zwiększa ogólną sztywność. Dzięki temu podejściu zyskują na wytrzymałości ramy konstrukcyjne. Konstrukcja jest lżejsza i trwalsza pod wpływem powtarzających się obciążeń.
Uchwyty, obudowy i złącza
Interfejsy dopasowane do anatomii człowieka
Uchwyty i łączniki muszą być dopasowane do ludzkiego ciała. Każdy użytkownik ma inną budowę ciała. Dopasowane interfejsy rozwiązują ten problem. Obróbka CNC pozwala na docięcie każdego uchwytu do kształtu użytkownika. Poprawia to ergonomię i zmniejsza punkty nacisku. Przegubowe osłony stawów działają w oparciu o tę samą logikę. Otulają stawy i chronią mechanizmy wewnętrzne. Osłony stawów biodrowych i kolanowych wymagają precyzyjnego konturu. Niedopasowanie powoduje dyskomfort i ogranicza ruchomość. Dobre dopasowanie jest naturalne. Użytkownik zapomina o obecności urządzenia.
Wkładki gwintowane i elementy mocujące
Wkładki gwintowane i elementy mocujące utrzymują wszystko razem. Te drobne szczegóły decydują o tym, czy urządzenie pozostaje szczelne, czy się luzuje. Obróbka CNC umożliwia wykonywanie gwintów o precyzyjnym skoku i głębokości. Wierci również otwory poprzeczne i frezuje powierzchnie płaskie w tym samym ustawieniu. Dzięki temu wszystkie elementy są idealnie dopasowane. Mocowania siłowników wymagają takiego poziomu staranności. Niewspółosiowy gwint może się zerwać pod obciążeniem. Dobrze nacięty gwint wytrzymuje tysiące cykli. Siłownik pozostaje bezpieczny. Cały system pozostaje niezawodny.
Zalety obróbki CNC egzoszkieletu
Precyzyjna obróbka CNC i powtarzalność
Osiąganie wąskich tolerancji
Wąskie tolerancje decydują o tym, czy urządzenie przenośne porusza się płynnie, czy się zacina. Precyzyjna obróbka CNC osiąga wartości, których inne metody nie są w stanie dorównać. Szlifowanie osiąga typowo ±0.005 mm i ±0.001 mm, co jest możliwe. Frezowanie CNC osiąga typowo ±0.025 mm i ±0.005 mm, co jest możliwe. Drutowe EDM osiąga jeszcze większą dokładność, ±0.0001 cala (0.0025 mm) lub lepszą. Wartości te mają znaczenie dla interfejsów połączeń i mocowań siłowników. Nierówny otwór zaburza ustawienie. Precyzyjny otwór zapewnia prawidłowe działanie.
Spójność w ramach serii produkcyjnych
Powtarzalność to cecha odróżniająca konstrukcje hobbystyczne od rzeczywistych produktów. Każda jednostka musi być identyczna. Automatyzacja CNC to zapewnia. Maszyna wykonuje ten sam program w każdym cyklu. Nie ma miejsca na zmiany spowodowane przez człowieka. Ta spójność pozwala na skalowanie egzoszkieletów CNC od jednego prototypu do pełnej produkcji. Kupujący otrzymują identyczną geometrię i dopasowanie w każdej partii.
Złożone geometrie i swoboda projektowania
Podcięcia, kontury i kształty organiczne
Pełna, 5-osiowa obróbka symultaniczna porusza wszystkie pięć osi jednocześnie. Pozwala to na tworzenie podcięć i formowanie powierzchni. Włoski inżynier współpracował z firmą Lewei Precision, aby zbudować pasywny egzoszkielet obejmujący całe ciało, wykorzystując tę metodę. Narzędzie zbliża się pod wieloma kątami w jednym ustawieniu. Kumulujące się błędy wynikające z repozycjonowania znikają. Możliwe stają się organiczne kształty, odzwierciedlające anatomię człowieka.
Szybkie prototypowanie i iteracja
CNC i druk 3D często ze sobą współpracują. Projekt Indego wykorzystywał obie technologie w fazie rozwoju. Inżynierowie polegali na obróbce CNC w przypadku oprzyrządowania i precyzyjnych części. Produkcja addytywna umożliwiała obsługę złożonych geometrii i personalizację. To połączenie przyspiesza iterację. Projektanci testują rzeczywiste części metalowe na wczesnym etapie. Wykrywają problemy, zanim narzędzia zostaną wycięte.
Wszechstronność materiałów i wykończenie powierzchni
Metale, tworzywa sztuczne i kompozyty
CNC obsługuje szeroką gamę materiałów. Aluminium, stal nierdzewna, tytan, mosiądz, miedź i stale hartowane – wszystkie te materiały dobrze się obrabiają. Każdy z nich wiąże się z innymi kompromisami w zakresie wagi i wytrzymałości. Poniższa tabela pokazuje, jak CNC wypada na tle wytwarzania addytywnego.
| Kategoria | Obróbka CNC | Produkcja dodatkowa |
| Siła mechaniczna | Mocne, gęste części z litego materiału | Wiązanie warstwowe tworzy słabe punkty |
| Tolerancje | Bardzo ciasno i spójnie | Umiarkowany; różni się w zależności od technologii |
| Wykończenie powierzchni | Gładkie, często gotowe do montażu | Szorstki; może wymagać obróbki końcowej |
| Skalowalność | Płynnie skaluje się do pełnej produkcji | Najlepiej nadaje się do wydruków o małej objętości |
| Opcje materiałowe | Szeroka gama produktów, w tym tytan | Ograniczone w przypadku niektórych metali |
| Integralność strukturalna | Całkowicie gęsty; bez struktur podporowych | Może wymagać obróbki cieplnej |
| Rozmiar części | Nieograniczone przez komorę roboczą | Rozmiar ograniczeń komory budowlanej |
| Wytrzymałość cieplna | Stabilny w wysokich temperaturach | Ryzyko odkształceń termicznych |
Wykończenia w stanie surowym a wykończenia polerowane
Wykończenie powierzchni wpływa na komfort i higienę. Powierzchnie po obróbce mechanicznej dobrze sprawdzają się w przypadku wewnętrznych uchwytów i obudów. Polerowane wykończenie jest odpowiednie dla punktów styku ze skórą. Lustrzana elektroerozyjna obróbka elektroerozyjna osiąga dokładność ±0.00005 cala (0.0013 mm) lub lepszą. Taki poziom gładkości zmniejsza tarcie i zużycie. Ułatwia również czyszczenie w zastosowaniach medycznych.
Rozważania projektowe dotyczące obróbki CNC egzoszkieletów
Równoważenie precyzji i kosztów
Tolerancje wpływają na dopasowanie i komfort użytkowania urządzenia noszonego. Luźne połączenie chwieje się i powoduje dyskomfort. Połączenie ciasne porusza się płynnie i naturalnie. Jednak węższe tolerancje kosztują więcej, ponieważ maszyna pracuje wolniej, narzędzia zużywają się szybciej, a inspekcja trwa dłużej. Inżynierowie muszą znaleźć idealne rozwiązanie. Krytyczne interfejsy, takie jak otwory w połączeniach, wymagają najściślejszych specyfikacji. Mniej istotne mocowania mogą być luźniejsze. Ta równowaga zapewnia bezpieczeństwo urządzenia bez nadwyrężania budżetu.
Najlepsze praktyki GD&T
GD&T wskazuje operatorowi maszyny, co jest naprawdę ważne. Definiuje punkty odniesienia, elementy sterujące i dopuszczalne odchylenia. Dobre GD&T zaczyna się od jasnych punktów odniesienia poprzez wskazanie stabilnych powierzchni. Używaj tolerancji położenia dla wzorów otworów i elementów sterujących profilem dla powierzchni zakrzywionych. Unikaj elementów o nadmiernej tolerancji, które nie wpływają na funkcjonalność. Dzięki temu inspekcja jest prosta i zmniejsza się ilość odpadów. Celem jest przekazanie założeń projektowych bez generowania niepotrzebnych kosztów.
Wartości Ra dla komfortu i higieny
Wykończenie powierzchni wpływa na odczucia urządzenia na skórze. Chropowate powierzchnie podrażniają skórę i gromadzą bakterie, natomiast gładkie powierzchnie są przyjemniejsze w dotyku i łatwiejsze do czyszczenia. Ra mierzy średnią chropowatość powierzchni. Niższy Ra oznacza gładsze wykończenie. Poniższa tabela przedstawia typowe wymagania.
| Zastosowanie | Zakres Ra | Komentarz |
| Punkty styku ze skórą | Niski Ra | Gładka w dotyku, łatwa do czyszczenia |
| Wsporniki wewnętrzne | Umiarkowany Ra | Sprawny, nie ruszany |
| Wspólne interfejsy | Niski Ra | Zmniejsza tarcie i zużycie |
Postprodukcja do zastosowań medycznych i przemysłowych
Medyczne egzoszkielety wymagają szczególnej pielęgnacji. Polerowanie usuwa ślady narzędzi i zapewnia higieniczną powierzchnię. Anodowanie tworzy warstwę ochronną na aluminium. Piaskowanie zapewnia jednolity, matowy wygląd. Zakłady przemysłowe mogą pominąć etapy kosmetyczne i skupić się na odporności na zużycie. Właściwa obróbka końcowa zależy od miejsca użytkowania urządzenia.
Czas konfiguracji i zmiany narzędzi
Każde ustawienie generuje koszty, ponieważ maszyna zatrzymuje się, operator zmienia położenie części, a dokładność może spadać. Obróbka pięcioosiowa zmniejsza liczbę ustawień, ponieważ część pozostaje zamocowana. Mniejsza liczba zmian narzędzi również oszczędza czas. Dobrze zaprojektowana część wymaga mniejszej liczby operacji, co pozwala skrócić czas pracy i maszyn. Projektowanie z myślą o możliwościach produkcyjnych oznacza, że należy o tym myśleć już na wczesnym etapie.
Wpływ wyboru materiałów na koszty
Wybór materiału wpływa na koszty z dwóch powodów. Cena surowca jest bardzo zróżnicowana. Tytan jest droższy niż aluminium. Obróbka skrawaniem również ma znaczenie. Twarde materiały powodują szybsze zużycie narzędzi i wolniejsze cięcie. Model szacowania kosztów części egzoszkieletu dłoni wykorzystuje rodzaj materiału jako dane wejściowe. Sumuje on koszt materiału, robocizny, konserwacji maszyny, amortyzacji i czasu obróbki. Wybór odpowiedniego materiału równoważy wytrzymałość, wagę i budżet. Celem jest trwałość bez nadmiernych wydatków.
Wybór NOBLE do obróbki CNC egzoszkieletu

Kompleksowy projekt i montaż
NOBLE zajmuje się metalem i plastikiem. Ale nie ograniczamy się tylko do cięcia elementów. Zajmujemy się projektowaniem, prototypowaniem, produkcją i montażem. Jeden zespół zajmuje się wszystkim od początku do końca. To oszczędza czas i minimalizuje ryzyko błędów. Komunikacja jest przejrzysta od pierwszego szkicu do gotowego produktu.
System noszony wymaga uchwytów, mocowań siłowników i obudów elektronicznych, które do siebie pasują. Firma NOBLE produkuje wszystkie te elementy we własnym warsztacie. Ścisłe tolerancje dotyczą całego systemu. Gotowe urządzenie porusza się płynnie. Każdy element jest zgodny z oryginalnym projektem. Montaż przebiega od pierwszego podejścia.
ISO 9001:2015 i ISO 13485:2016
Certyfikaty mają znaczenie w przypadku części noszonych na ciele. NOBLE posiada normę ISO 9001:2015 w zakresie ogólnego zarządzania jakością. Posiadamy również normę ISO 13485:2016 dla urządzeń medycznych. Norma ta ma kluczowe znaczenie dla systemów robotów noszonych. Obejmuje ona kontrolę projektu, produkcję i kontrolę końcową.
Norma ISO 13485 nie jest wymogiem prawnym dla każdego dostawcy, ale jest globalnym standardem branżowym, którego oczekują producenci robotów medycznych. Potwierdza ona, że partner stosuje system jakości z kontrolowaną, identyfikowalną i walidowaną produkcją.
W różnych regionach obowiązują różne przepisy. Poniższa tabela przedstawia wymagania dotyczące partnerów do pracy w służbie zdrowia.
| Certyfikacja / Norma | Region | Wymagane standardy |
| ISO 13485 | Globalny | Certyfikowany QMS, zweryfikowane parametry, zapisy historii urządzeń |
| FDA 21 CFR część 820 | United States | Śledzenie projektu, walidacja procesu (IQ/OQ/PQ), śledzenie partii |
| MDR UE 2017/745 | Europa | Dokumentacja techniczna, certyfikaty materiałowe, zarządzanie ryzykiem (ISO 14971) |
| PMDA / MHLW | Japonia | Rejestracja producenta, certyfikaty zgodne z JIS |
| TGA | Australia | Podstawowe zasady, podsumowania biokompatybilności |
NOBLE spełnia te standardy. Twoje części szybciej przechodzą audyty.
Branże, którym służymy
Zastosowania medyczne
Medyczne egzoszkielety pomagają pacjentom odzyskać sprawność ruchową po urazie lub chorobie. Urządzenia te wymagają precyzyjnych połączeń i komfortowych punktów styku. Komponenty maszyn NOBLE spełniają oba te cele. Gładkie wykończenie powierzchni zapobiega podrażnieniom skóry podczas długotrwałego użytkowania. Ścisłe tolerancje zapewniają stabilny i naturalny ruch stawów. Rezultatem jest bezpieczne i niezawodne urządzenie, które wspomaga rekonwalescencję.
Egzoszkielety kliniczne podlegają tym samym wymaganiom. Przechodzą sterylizację i są wielokrotnie używane. Współpracujemy z certyfikowanym partnerem, który stosuje sprawdzone procesy, aby zapewnić, że każdy egzemplarz spełnia specyfikację.
Zastosowania przemysłowe i wojskowe
Przemysłowe egzoszkielety zmniejszają ryzyko obrażeń w fabrykach. Pracownicy noszą je, aby podnosić ciężkie ładunki bez nadmiernego obciążenia. Wersje wojskowe pomagają żołnierzom przenosić sprzęt na duże odległości. Oba modele wymagają wytrzymałych, lekkich części, które wytrzymają intensywne użytkowanie. NOBLE wykorzystuje do tego celu aluminium i tytan. Złożone geometrie wynikające z optymalizacji projektu nie stanowią problemu. Rezultatem jest mocna rama, która nie obciąża użytkownika.
Nasze kompleksowe podejście
Wsparcie projektowe i prototypowanie
Dobry projekt obniża koszty w przyszłości. NOBLE pomaga inżynierom dobrać materiały i cechy do cięcia. Już na wczesnym etapie analizujemy tolerancje, wymagania dotyczące wykończenia i czynniki kosztowe. Prototypowanie przebiega szybko. Otrzymujesz rzeczywiste części do przetestowania dopasowania i działania przed pełną produkcją. Pozwala to na wykrycie problemów, gdy zmiany są tanie i szybkie.
Produkcja, montaż i zapewnienie jakości
Po zatwierdzeniu projektu rozpoczynamy produkcję. Nasze maszyny w każdym cyklu realizują ten sam program. Każda część jest identyczna. Przed montażem kontrolujemy każdy element. Następnie składamy wszystko w całość i sprawdzamy finalny produkt. Dokumentacja jakości jest dołączana do każdego zamówienia. Dzięki temu masz pełną identyfikowalność – od surowca po gotowy produkt.
Obróbka CNC egzoszkieletów zapewnia precyzyjne, trwałe i lekkie części, których wymagają egzoszkielety medyczne i przemysłowe. Wybór materiałów, decyzje projektowe i wybór procesu wpływają na wydajność i koszty. Żadna inna metoda nie dorównuje precyzji, powtarzalności i swobodzie projektowania, jaką oferuje obróbka CNC. Dlatego wybór partnera, który rozumie potrzeby zarówno obróbki skrawaniem, jak i zastosowań robotycznych, jest tak ważny. Patrząc w przyszłość, hybrydowa produkcja, optymalizacja ścieżki narzędzia oparta na sztucznej inteligencji oraz zaawansowane materiały pozwolą obniżyć wagę i poprawić jakość powierzchni. Gotowy do zbudowania swojego kolejnego egzoszkieletu? Porozmawiaj z NOBLE już dziś o swoich potrzebach w zakresie obróbki CNC.
FAQ dotyczące obróbki CNC egzoszkieletów
Do czego służy obróbka CNC egzoszkieletów?
Wytwarza dokładnie takie części, jakich potrzebują roboty noszone. Złącza, ramy, wsporniki i obudowy powstają w tym procesie. Urządzenia medyczne wykorzystują go do wspomagania rekonwalescencji i poruszania się. Systemy przemysłowe i wojskowe wykorzystują go do przenoszenia ładunków i zapobiegania urazom. Metoda ta zapewnia ścisłe tolerancje i niezmienne rezultaty za każdym razem.
Które materiały najlepiej sprawdzają się w przypadku części egzoszkieletu?
Zależy to od zastosowania. Tytan klasy 5 i 23 dobrze sprawdza się w połączeniach nośnych. Aluminium 6061 i 7075 nadaje się do ram. Włókno węglowe pozwala zaoszczędzić na wadze, ale jest trudne do cięcia. Tworzywa sztuczne takie jak PEEK i Delrin dobrze radzą sobie z połączeniami i amortyzują wstrząsy. Każdy wybór wpływa na koszt, łatwość cięcia i wymagania wykończeniowe.
Dlaczego obróbka 5-osiowa jest lepsza od obróbki 3-osiowej w przypadku egzoszkieletów?
Maszyny pięcioosiowe tną elementy o kształcie korpusu w jednym ustawieniu. Element pozostaje zamocowany, więc błędy wynikające z jego przesuwania znikają. Obróbka w trzech osiach wymaga wielu ustawień, a błędy w ułożeniu warstw mogą spowodować przekroczenie tolerancji otworu. Maszyny pięcioosiowe umożliwiają również obróbkę podcięć i pustych kanałów, których prostsze maszyny nie są w stanie obsłużyć.
Jak ścisłe mogą być tolerancje w przypadku obróbki CNC egzoszkieletu?
Szlifowanie osiąga typowo ±0.005 mm i najlepszą możliwą dokładność ±0.001 mm. Frezowanie CNC utrzymuje typowo ±0.025 mm i najlepszą możliwą dokładność ±0.005 mm. Elektrodrążarka drutowa osiąga dokładność ±0.0001 cala lub większą. Interfejsy połączeń i mocowania siłowników wymagają tych wartości, aby zapewnić płynny ruch i prawidłowe ustawienie.
Czy obróbka CNC i drukowanie 3D mogą ze sobą współpracować?
Tak, i często tak się dzieje. Projekt Indego wykorzystywał oba te rozwiązania w fazie rozwoju. Osprzęt CNC i precyzyjne części metalowe. Produkcja addytywna umożliwiała obsługę skomplikowanych kształtów i niestandardowych projektów. To połączenie przyspiesza testy i pozwala projektantom wypróbować rzeczywiste części przed rozpoczęciem pełnej produkcji.
Jakiego wykończenia powierzchni potrzebują egzoszkielety medyczne?
Punkty styku ze skórą wymagają niskiego współczynnika Ra dla komfortu i łatwego czyszczenia. Zamki wewnętrzne można wykończyć w umiarkowanym stopniu, ponieważ nikt ich nie dotyka. Połączenia stawowe również wymagają niskiego współczynnika Ra, aby ograniczyć tarcie i zużycie. Polerowanie, anodowanie i piaskowanie to typowe etapy obróbki końcowej w urządzeniach medycznych.
Jakie certyfikaty powinien posiadać partner zajmujący się obróbką skrawaniem?
Szukaj normy ISO 9001:2015 w kontekście ogólnego zarządzania jakością. Norma ISO 13485:2016 ma największe znaczenie w przypadku wyrobów medycznych. Obejmuje ona kontrolę projektowania, produkcji i inspekcję. Mogą mieć również zastosowanie przepisy regionalne, takie jak FDA 21 CFR część 820 i unijne rozporządzenie MDR 2017/745. Normy te potwierdzają, że partner prowadzi kontrolowany i identyfikowalny zakład.
Jak obniżyć koszt obróbki CNC egzoszkieletu?
Zredukuj liczbę ustawień i zmian narzędzi. Obróbka pięcioosiowa utrzymuje element w zacisku, co oszczędza czas i pracę. Wybierz materiały, które równoważą wytrzymałość, wagę i obrabialność. Zmniejsz tolerancje w mniej istotnych wspornikach. Dobra konstrukcja pod kątem możliwości produkcyjnych obniża koszty bez poświęcania precyzji tam, gdzie jest ona potrzebna.






