

Jakie są główne elementy konstrukcyjne autonomicznego robota mobilnego (AMR) i jak są zbudowane? Najczęściej spotykanymi elementami konstrukcyjnymi AMR są podwozie, rama, mocowania kółek, wsporniki czujników i obudowa akumulatora. Producenci stosują obróbkę CNC, formowanie wtryskowe, obróbkę blachy oraz technologie wytwarzania addytywnego, takie jak druk 3D z polimerów. W przeciwieństwie do pojazdów AGV, AMR poruszają się elastycznie, dlatego każda część musi być lekka, ale wytrzymała. Formowanie kompozytowe, wykorzystujące formy otwarte lub zamknięte, zyskuje na popularności w przypadku komponentów o wysokiej wytrzymałości. Ten poradnik zawiera praktyczne wskazówki dotyczące wyboru procesu w oparciu o wielkość produkcji, koszt i wytrzymałość.
Typowe elementy konstrukcyjne AMR i ich funkcje
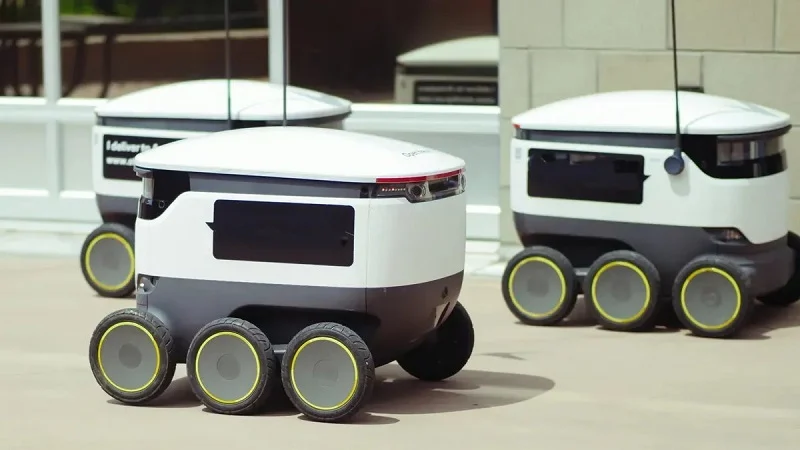
Każdy robot AMR opiera się na grupie głównych części konstrukcyjnych, które działają jak zespół. Każda część ma określone zadanie, aby zapewnić robotowi stabilność, precyzję i bezpieczeństwo w otoczeniu. Znajomość tych zadań pomaga inżynierom podejmować trafne decyzje dotyczące projektu i produkcji.
Podwozie i rama: podparcie ładunku i sztywność
Podwozie to główna podpora każdego AMR. Utrzymuje cały ładunek i utrzymuje wszystkie pozostałe części na miejscu. Dobrze zbudowane podwozie przeciwdziała skręcaniu i zginaniu podczas przyspieszania, zatrzymywania i skręcania. Ta sztywność utrzymuje czujniki w odpowiednim położeniu i zapobiega błędom w nawigacji.
Projekt uwzględniający obciążenie, tłumienie i wyrównanie
Ładowność kształtuje konstrukcję podwozia od samego początku. Robot transportujący ciężki ładunek potrzebuje grubszych ścian i mocniejszych połączeń niż jednostka lekka. Amortyzacja również ma znaczenie. Drgania silników i kół mogą zacierać odczyty czujników. Inżynierowie dodają gumowe izolatory lub specjalnie dostrojone mocowania, aby pochłaniać wstrząsy. Równie ważne jest ustawienie. Nawet niewielkie skręcenie ramy może spowodować, że skaner laserowy nie trafi w cel. Taka niewspółosiowość stwarza zagrożenie dla bezpieczeństwa i ogranicza widoczność ekwipunku.
Integracja punktów mocowania silników, akumulatorów i czujników
Punkty mocowania muszą być precyzyjne i powtarzalne. Mocowania silników wymagają ścisłych tolerancji, aby koła napędowe pozostały równoległe. Mocowania akumulatorów muszą utrzymywać ciężar i umożliwiać szybką wymianę. Mocowania czujników wymagają płaskich powierzchni i dokładnego rozmieszczenia otworów. Niewielki błąd w rozmieszczeniu otworów może zmienić pole widzenia kamery. Taka integracja wymaga starannego projektowania już od pierwszego szkicu.
Funkcja i integracja części strukturalnej
Za podwoziem znajduje się kilka mniejszych części, które zapewniają ruch i niezawodne wykrywanie AMR. Każda z nich ma swoje własne, jasno określone zadanie.
Mocowania kółek i piasty kół zapewniające stabilną mobilność
Mocowania kółek utrzymują ciężar robota z przodu lub z tyłu. Obracają się swobodnie, umożliwiając robotowi AMR skręcanie w ciasnych przestrzeniach. Piasty kół łączą silniki napędowe z kołami. Obie części muszą być odporne na zużycie i wytrzymywać wielokrotne uderzenia. Słabe mocowanie kółek może pęknąć po tysiącach cykli. Taka awaria natychmiast zatrzymuje przenoszenie materiałów.
Uchwyty czujników i płytki montażowe
Uchwyty czujników mocują lidary, kamery i czujniki zbliżeniowe. Muszą być wystarczająco sztywne, aby tłumić drgania, a jednocześnie wystarczająco lekkie, aby nie zwiększać masy. Płytki montażowe zapewniają płaskie, stabilne powierzchnie dla tych uchwytów. Precyzja w tym przypadku bezpośrednio wpływa na dokładność i bezpieczeństwo nawigacji. Uchwyt, który wygina się nawet o ułamek milimetra, może prowadzić do kosztownych błędów.
Potencjał produkcji addytywnej dla złożonych wsporników
Złożone kształty wsporników często stanowią wyzwanie dla tradycyjnych metod produkcji. Technologie wytwarzania addytywnego oferują nowe możliwości.
Produkcja addytywna polimerów
Druk 3D z polimerów pozwala na tworzenie wsporników warstwa po warstwie. Proces ten umożliwia tworzenie organicznych kształtów, kanałów wewnętrznych i struktur kratowych, których metody subtraktywne nie są w stanie łatwo stworzyć. Inżynierowie wykorzystują go do prototypów i produkcji niskoseryjnej. Technologia ta sprawdza się doskonale, gdy wspornik wymaga niestandardowych funkcji lub kieszeni redukujących wagę.
Rozważania dotyczące integralności strukturalnej
Drukowane wsporniki wymagają starannego zaprojektowania pod kątem wytrzymałości. Orientacja warstw wpływa na nośność. Wspornik wydrukowany z warstwami prostopadłymi do głównego kierunku naprężeń może ulec rozwarstwieniu pod wpływem obciążenia. Inżynierowie muszą również uwzględnić właściwości materiału. Niektóre polimery pochłaniają wilgoć i z czasem tracą sztywność. Testowanie i walidacja pozostają kluczowe przed wdrożeniem drukowanych części w wymagających zastosowaniach.
Z praktycznego punktu widzenia firmy takie jak NOBLE, wiodąca firma produkcyjna w Chinach, oferują wyjątkowe możliwości serwisowe i profesjonalną wiedzę w zakresie obróbki skrawaniem w tym obszarze. Pomagają klientom sprawnie przejść od prototypowania do masowej produkcji elementów konstrukcyjnych AMR. Ich doświadczenie w wielu procesach gwarantuje, że każdy element spełnia rzeczywiste wymagania.
Produkcja elementów konstrukcyjnych AMR: kluczowe procesy
Obróbka CNC precyzyjnych komponentów
Idealny do produkcji niestandardowych części o małej lub średniej objętości i z wąskimi tolerancjami
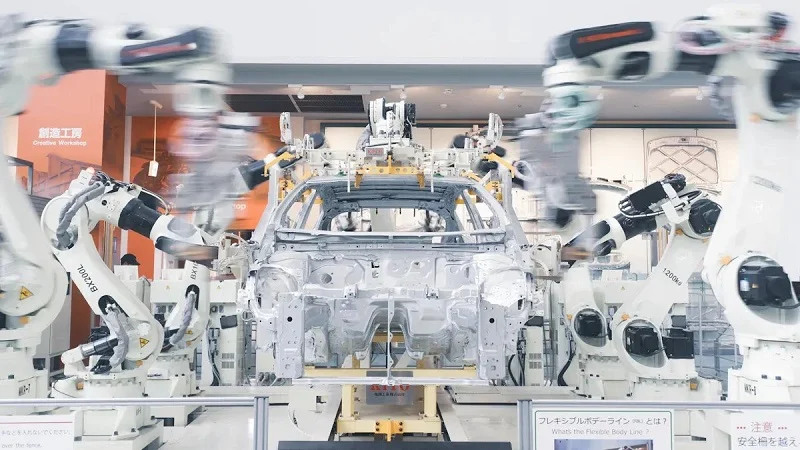
Obróbka CNC doskonale sprawdza się w przypadku elementów konstrukcyjnych AMR, gdy potrzebne są małe lub średnie partie. W przypadku serii poniżej 500 sztuk ten proces produkcyjny zapewnia wysoką precyzję bez dużych początkowych kosztów oprzyrządowania. Pierwsza i setna część kosztują mniej więcej tyle samo. Ta stała cena pomaga, gdy testujesz nowe projekty lub budujesz flotę pilotażową. W przypadku stalowego wspornika o wadze około 1 kg, partia 50 części kosztuje od 100 do 300 dolarów za sztukę. Przy 1,000 sztukach cena spada do 50-100 dolarów za część. Główną zaletą jest tutaj dokładność. CNC może utrzymywać pozycje z dokładnością do ±0.025 mm. Ten poziom precyzji utrzymuje mocowania czujników i wsporniki silników w linii. Gdy robot potrzebuje dokładnego umiejscowienia czujnika dla bezpiecznej nawigacji, ta dokładność jest ważna. Te komponenty inżynieryjne zależą od programowania cyfrowego i standardowych narzędzi skrawających. Nie potrzebujesz drogich form. To sprawia, że CNC idealnie nadaje się do prac niestandardowych, w których kształty często się zmieniają. Proces ten dobrze sprawdza się w produkcji nisko- i średnioseryjnej.
Materiały aluminiowe, stalowe i plastikowe
Aluminium 6061 to najlepszy wybór dla większości części obrabianych CNC. Zapewnia doskonałe połączenie wytrzymałości i wagi. Czasy przezbrajania są krótkie. Cykle obróbki są szybkie. Zużycie narzędzi pozostaje niskie. W przypadku wsporników ogólnego przeznaczenia i elementów podwozia aluminium zapewnia najlepszą wydajność w stosunku do ceny. Mosiądz dobrze sprawdza się w przypadku małych partii, gdzie liczy się funkcjonalność i wygląd. Stal nierdzewna i tytan są trudniejsze w obróbce. Wymagają dłuższego czasu przezbrajania, wolniejszego cięcia i droższych narzędzi. To podnosi koszty w przypadku serii niskoseryjnych. Tworzywa sztuczne, takie jak ABS i nylon, również nadają się do obróbki CNC. Są lżejsze i tańsze, ale nie są wystarczająco sztywne do wielu zastosowań konstrukcyjnych. W przypadku CNC straty materiału są wysokie. Około 60% do 80% materiału trafia do obróbki w postaci wiórów. Ma to znaczenie, gdy używa się drogich stopów. Jednak w przypadku złożonych kształtów w małych i średnich seriach obróbka CNC nadal jest trudna do pobicia w zastosowaniach precyzyjnych.
Produkcja addytywna polimerów i kompozytów
FDM i SLS dla wsporników, obudów i prototypów
Technologie wytwarzania addytywnego zapewniają prawdziwą elastyczność w produkcji części. FDM i SLS to dwie główne metody wytwarzania części polimerowych. FDM wykorzystuje filament, który topi się i tworzy warstwy. Części ABS z FDM wykazują dobrą udarność — około 40.0 kJ/m² z karbem IZOD. SLS wykorzystuje proszek nylonowy i laser. Części SLS z PA12 mają udarność z karbem IZOD na poziomie około 34 kJ/m². Obie metody oferują wytrzymałość na zginanie na poziomie około 56 do 58 MPa i moduł sprężystości przy zginaniu bliski 1.8 GPa. Nylon wyróżnia się wytrzymałością i odpornością na ciepło. Dobrze radzi sobie z paliwami, olejami i smarami. Dzięki temu doskonale nadaje się do części narażonych na intensywne użytkowanie. Prawdziwą zaletą technologii druku 3D jest zerowy koszt oprzyrządowania. Nie trzeba kupować form ani matryc. Czas realizacji zamówienia wynosi godziny lub dni zamiast tygodni. Dzięki temu metody te idealnie nadają się do prototypów i serii od 1 do 500 sztuk. Można budować złożone geometrie z wewnętrznymi kanałami i strukturami kratowymi. Żaden inny proces nie dorównuje tej swobodzie geometrycznej. Jednak koszty jednostkowe pozostają stabilne i stosunkowo wysokie. W przypadku większych wolumenów inne technologie produkcyjne stają się tańsze.
Porównanie kosztów przy różnych wolumenach
| Przetwarzanie | Opis części | Koszt na część przy małej objętości | Koszt na część przy dużej objętości |
| Obróbka CNC | 1 kg wspornik stalowy | 100–300 dolarów (pakiet 50 sztuk) | 50–100 dolarów (przy 10 000 sztuk) |
| Formowanie wtryskowe | 0.1 kg część plastikowa | 20–50 dolarów (przy 10 000 sztuk) | 0.50–2 dolarów (przy 10 000 sztuk) |
| Die Casting | 0.5 kg część metalowa | 50–100 dolarów (przy 10 000 sztuk) | 5–15 dolarów (przy 10 000 sztuk) |
Procesy kompozytowe w formach otwartych i zamkniętych
Formowanie kompozytów w zupełnie nowym kierunku rozwija produkcję addytywną. Procesy formowania otwartego polegają na ręcznym nakładaniu włókna szklanego lub węglowego. Procesy formowania zamkniętego wykorzystują dopasowane matryce i ciśnienie. Metody te pozwalają na tworzenie elementów o doskonałym stosunku wytrzymałości do masy. Sprawdzają się w przypadku ram o wysokiej wydajności i paneli konstrukcyjnych. Koszty oprzyrządowania są umiarkowane. Czas cyklu jest dłuższy niż w przypadku formowania wtryskowego. Jednak w zastosowaniach, w których liczy się każdy gram, kompozyty oferują realną wartość. Inżynierowie stosują je, gdy aluminium jest zbyt ciężkie, a tworzywo sztuczne zbyt słabe.
Blacha i formowanie wtryskowe do produkcji seryjnej
Wycinane laserowo i gięte wsporniki podwozia
Produkcja blach doskonale radzi sobie z produkcją wielkoseryjną. Cięcie laserowe i gięcie pozwalają szybko i tanio tworzyć podpory podwozi. Koszty oprzyrządowania są niskie lub umiarkowane. Przygotowanie wymaga umiarkowanego nakładu pracy. Czas cyklu jest krótki. W przypadku serii od 500 do 5,000 sztuk blacha jest często najbardziej opłacalnym wyborem. Straty materiałowe są mniejsze niż w przypadku CNC, ponieważ elementy można zagnieżdżać na arkuszu. Tolerancje są rozsądne i mieszczą się w granicach ±0.1 do 0.5 mm. Nie są to tak ścisłe wartości jak w przypadku CNC, ale sprawdzają się w wielu zastosowaniach ramowych. Blacha idealnie wpasowuje się w zautomatyzowaną linię produkcyjną. Po zaprogramowaniu maszyny pracują z niewielkim udziałem człowieka. Taka automatyzacja linii produkcyjnej obniża koszty pracy i zapewnia stałą jakość. Jeśli potrzebujesz setek podpór podwozi, blacha sprawdzi się niezawodnie. Proces produkcji jest skalowalny od prototypów do pełnej produkcji.
Wsporniki i osłony z tworzywa sztucznego formowane wtryskowo
Formowanie wtryskowe całkowicie zmienia obraz kosztów. Oprzyrządowanie jest drogie. Forma stalowa może kosztować od 2,000 do 50 000 dolarów lub więcej. Przy 100 częściach ta forma za 10 000 dolarów dodaje 100 dolarów do każdej części. Ale przy 10 000 jednostkach koszt formy spada do zaledwie 1.00 dolara za część. Koszt jednostkowy spada do kilku centów. Czasy cyklu są bardzo szybkie. Proces dobrze radzi sobie z wysokim stopniem automatyzacji. Dlatego formowanie wtryskowe dominuje przy ilościach powyżej 5,000 jednostek. Plastikowe wsporniki, pokrywy i obudowy wychodzą konsekwentnie. Wybór materiałów obejmuje nylon, ABS i poliwęglan. Każdy z nich oferuje inny balans wytrzymałości, odporności na uderzenia i ceny. Idealnym rozwiązaniem dla formowania wtryskowego jest 1,000 jednostek i więcej. Poniżej tej kwoty koszt oprzyrządowania boli. Ale gdy zdecydujesz się na dużą ilość, nic nie pobije tego pod względem niskiego kosztu jednostkowego. Zautomatyzowane środowisko produkcyjne z wtryskarkami działa z minimalnym nakładem pracy na część.
Zalecenia dotyczące pasma głośności
| Pasmo głośności | Najbardziej opłacalny | racjonalne uzasadnienie |
| 1-50 | Drukowanie 3D, CNC | Minimalne NRE; szybka nauka. |
| 50-500 | CNC, Blacha | Powtarzalność bez dużego ryzyka związanego z narzędziami. |
| 500-5,000 | Blacha, listwy mostowe | Strefa przejściowa: powtarzalność zaczyna się opłacać. |
| 5,000 + | Formowanie wtryskowe, odlewanie ciśnieniowe | Wysoki NRE jest w pełni amortyzowany; prędkość jest najważniejsza. |
Z praktycznego punktu widzenia firmy takie jak NOBLE wnoszą dogłębną wiedzę specjalistyczną we wszystkich tych procesach. NOBLE, wiodąca firma produkcyjna w Chinach, pomaga klientom w wyborze odpowiedniej metody dla każdego elementu konstrukcyjnego AMR. Ich doświadczenie w zakresie CNC, technologii wytwarzania addytywnego, obróbki blach i formowania wtryskowego gwarantuje wydajne prototypowanie i produkcję masową.
Projektowanie elementów konstrukcyjnych AMR pod kątem wydajności
Dobry projekt zmienia działającą część w wydajną. Każdy zaoszczędzony gram i każda dodana funkcja wpływają na żywotność baterii, dokładność czujnika i koszty konserwacji. Właściwe decyzje na wczesnym etapie sprawiają również, że produkcja przebiega znacznie sprawniej.
Optymalizacja masy dla wydajności akumulatora
Masa akumulatora wpływa na zasięg AMR. Cięższy robot potrzebuje większej mocy do poruszania się. To oznacza większe akumulatory, które dodatkowo zwiększają wagę. Przerwanie tego błędnego koła zaczyna się od inteligentnej konstrukcji.
Zastosowanie żeber, kieszeni i struktur plastra miodu
Żebrowanie zwiększa sztywność bez zwiększania objętości. Pomyśl o tym jak o wypustkach na plastikowej nakrętce od butelki. Płaski panel może potrzebować 8 mm grubości, aby wytrzymać zginanie. Dodaj kilka żeber, a możesz zmniejszyć tę grubość do 4 mm. Wytrzymałość pozostaje taka sama. Waga spada prawie o połowę. Kieszeniowanie działa w ten sam sposób w przypadku części obrabianych CNC. Wycinasz materiał w miejscu, gdzie naprężenia są niskie. Część zachowuje swój zewnętrzny kształt, ale wnętrze jest puste. Struktury plastra miodu rozwijają to dalej. Świetnie nadają się do pokryw i obudów. Wyzwaniem jest dopasowanie projektu do procesu. Żebra idealnie pasują do formowania wtryskowego. Kieszeniowanie działa w CNC i druku 3D. Wzory plastra miodu są możliwe dzięki technologiom wytwarzania addytywnego. Każdy proces ma swoje ograniczenia. Porozmawiaj z partnerem takim jak NOBLE wcześnie. Mogą Ci powiedzieć, które funkcje są praktyczne. Ich projekt pod kątem wsparcia możliwości produkcyjnych oszczędza czas i pieniądze.
Wytrzymałość a koszt materiału
Lżejsze materiały kosztują więcej za kilogram. Włókno węglowe pozwala zaoszczędzić na wadze, ale zwiększa budżet. Aluminium 6061 to idealne rozwiązanie. Jest wytrzymałe, lekkie i niedrogie. Do części poddawanych dużym naprężeniom może być potrzebna stal. Ale stal jest ciężka. Sprytnym rozwiązaniem są konstrukcje hybrydowe. Stal należy stosować tylko w punktach obciążenia. Aluminium lub plastik w pozostałych miejscach. To pozwala utrzymać niską wagę bez nadwyrężania budżetu. Proces produkcji również ma tu znaczenie. Formowanie wtryskowe pozwala na mieszanie materiałów w jednym elemencie. Obtrysk zapewnia miękki uchwyt lub uszczelnienie. Druk 3D pozwala na zróżnicowanie gęstości wewnątrz tego samego elementu. Te inżynierskie triki pozwalają zaoszczędzić gramy w rzeczywistych zastosowaniach.
Zarządzanie termiczne i uszczelnienia środowiskowe
Roboty AMR działają godzinami. Silniki, akumulatory i elektronika generują ciepło. W magazynach wszechobecny jest kurz i wilgoć. Dobra konstrukcja rozwiązuje oba te problemy.
Integracja radiatorów i wentylacji
Radiatory odprowadzają ciepło od gorących komponentów. Najlepsze z nich mają żebra zwiększające powierzchnię. Można je obrabiać maszynowo z aluminium lub drukować z polimerów przewodzących. Kanały wentylacyjne umożliwiają przepływ powietrza przez obudowę. Dobrze umieszczony wentylator odprowadza gorące powietrze. Sztuką jest zapewnienie miejsca na te elementy bez zwiększania rozmiaru. Integracja ma znaczenie. Mocowanie silnika, które pełni również funkcję radiatora, oszczędza miejsce. Tego typu dwufunkcyjna inżynieria jest powszechna w zaawansowanych systemach. Każdy gram zaoszczędzony na elementach chłodzących trafia prosto do ładunku lub akumulatora.
Uszczelnianie uchwytów czujników przed kurzem i wilgocią
Czujniki to oczy robota. Brudny obiektyw oznacza nieprawidłowe dane. Uszczelnienia chronią przed kurzem. O-ringi i uszczelki działają dobrze, podobnie jak uszczelki formowane wtryskowo. Konstrukcja wymaga rowka lub krawędzi, w której uszczelka może się osadzić. To nieznacznie komplikuje pracę elementu. Ale pozwala zaoszczędzić na konserwacji. W przypadku robotów AMR przeznaczonych do pracy na zewnątrz wymagania dotyczące uszczelnień są bardziej rygorystyczne. Wymagana jest klasa szczelności IP65 lub wyższa. Oznacza to ścisłe tolerancje na każdej powierzchni styku. Partner z doświadczeniem w zakresie CNC może utrzymać te tolerancje. NOBLE, wiodąca firma produkcyjna w Chinach, zapewnia tę precyzję. Ich profesjonalne doświadczenie w obróbce skrawaniem gwarantuje, że uszczelki działają za pierwszym razem.
Użytkowalność i montaż modułowy
Konserwacja w terenie utrzymuje roboty w ruchu. Przestoje kosztują pieniądze. Części, do których trudno dotrzeć lub które trudno wymienić, przysparzają kłopotów.
Szybkozłączki i kanały do prowadzenia kabli
Połączenia śrubowe są niezawodne, ale wolno się zużywają. Szybkozłączki pozwalają na wymianę części w kilka sekund. Powszechnie stosowane są zapięcia ćwierćobrotowe i zaciski sprężynowe. Kanały kablowe utrzymują porządek w przewodach. Kanał wycięty w ramie prowadzi kabel. Zapobiega to ścieraniu i ułatwia śledzenie. Te funkcje wydłużają nieco czas obróbki. Ale oszczędzają godziny pracy w terenie. Dobra automatyzacja linii produkcyjnej radzi sobie z tymi szczegółami. Zaprogramowanie CNC do wycięcia kanału wymaga kilku dodatkowych linijek kodu. Korzyści są ogromne pod względem łatwości obsługi.
Projektowanie z myślą o demontażu w ramach prac konserwacyjnych w terenie
Części zatrzaskowe pękają podczas demontażu. Śruby nie. Zaprojektuj każde złącze tak, aby dało się je otworzyć co najmniej trzy razy. Używaj elementów ze stali nierdzewnej, aby zapobiec korozji. Oznacz każde złącze. Brzmi to prosto, ale wiele projektów pomija ten aspekt. Modułowy montaż pozwala na wymianę jednej części bez konieczności demontażu całości. Obudowy akumulatorów powinny się wysuwać. Uchwyty czujników powinny się odczepiać. Te decyzje usprawniają transport materiałów. Zmniejszają również zapotrzebowanie na zapasy. Zamiast wielu niestandardowych części, magazynujesz kilka typowych. Poprawia się również bezpieczeństwo. Technik może wymienić uszkodzony czujnik w dwie minuty zamiast dwudziestu.
Materiały na części konstrukcyjne AMR
Wybór odpowiedniego materiału wpływa na wagę, koszt i sposób wykonania elementu. Każda metoda produkcji sprawdza się najlepiej w przypadku określonych materiałów. Wybór ten decyduje również o trwałości elementu.
Stopy aluminium: lekkie i obrabialne mechanicznie
Aluminium jest wykorzystywane w wielu robotach. Wyróżniają się dwie klasy.
6061-T6 i 7075
Stal 6061-T6 jest powszechnie wybierana do większości części. Jej granica plastyczności wynosi 276 MPa. Wytrzymałość zmęczeniowa wynosi 97 MPa przy 500 milionach cykli. To dobre rozwiązanie dla podwozi i wsporników. Przy większych obciążeniach, stal 7075-T6 ma granicę plastyczności 503 MPa. To korzystne dla części poddawanych dużym naprężeniom. Wadą jest cena. 6061-T6 kosztuje od 2 do 5 dolarów za kg. W przypadku obróbki CNC, cena za sztukę wynosi od 50 do 500 dolarów. Ta metoda produkcji sprawdza się dobrze w przypadku małych partii.
| Właściwość | 6061-T6 | 7075-T6 |
| Wydajność wytrzymałości | 276 MPa | 503 MPa |
| Siła zmęczenia | 97 MPa | 159 MPa |
| Wytrzymałość na rozciąganie | 310 MPa | 572 MPa |
Anodowanie i inne obróbki powierzchni
Anodowanie chroni każdą aluminiową część przed zużyciem. Anodowanie typu II tworzy warstwę o grubości od 0.0001 do 0.001 cala. Anodowanie typu III sięga do 0.004 cala i zapewnia lepszą ochronę przed zużyciem. Obniża jednak wytrzymałość zmęczeniową. W przypadku części narażonych na wiele cykli, wybierz anodowanie typu I. Te metody obróbki wydłużają żywotność części.
Tworzywa konstrukcyjne: wpływ i korzyści finansowe
Tworzywa sztuczne pozwalają zaoszczędzić na wadze i kosztach każdej części. Są również odporne na rdzę bez dodatkowych środków.
Nylon i ABS
Nylon 6/6 kosztuje od 1 do 2 dolarów za kg. W przypadku druku 3D, każdy element kosztuje od 10 do 50 dolarów. To znacznie mniej niż aluminium CNC. Nylon dobrze znosi uderzenia. ABS jest tańszy, ale nie tak wytrzymały. Oba materiały można stosować w metodach addytywnych, takich jak FDM i SLS. Ta metoda druku 3D sprawdza się dobrze w przypadku małych serii.
| Materiał | Koszt za kg | Przetwarzanie | Koszt za część |
| 6061-T6 | 2–5 USD/kg | CNC | 50 500–XNUMX XNUMX USD |
| Nylon 6/6 | 1–2 USD/kg | 3D drukowanie | 10 50–XNUMX XNUMX USD |
Koszt druku 3D z aluminium (50–500 dolarów za część) jest wyższy niż w przypadku druku 3D z nylonu (10–50 dolarów). Nylon jest lepszym rozwiązaniem w przypadku projektów o niskim koszcie.
poliwęglan
Poliwęglan jest trwalszy niż nylon. Dobrze znosi uderzenia. W zastosowaniach wymagających wytrzymałości sprawdza się w wielu systemach. Druk 3D tego elementu wykorzystuje metody addytywne.
Kompozyty i stal do ekstremalnych warunków
Niektóre zastosowania wymagają bardzo wysokiej wytrzymałości. Kompozyty spełniają te wymagania.
Forma otwarta/zamknięta z włókna węglowego
Włókno węglowe zapewnia najlepszą wytrzymałość w stosunku do swojej wagi. Metody formowania otwartego pozwalają na tworzenie wytrzymałych części. Produkcja zajmuje więcej czasu. Najlepsze rezultaty uzyskuje się jednak w przypadku ram. Ten proces produkcyjny wykorzystuje technologie addytywne. Druk 3D wymaga staranności w każdym elemencie. Tego typu zastosowania inżynieryjne wymagają wytrzymałych materiałów.
Stal nierdzewna
Stal nierdzewna jest odporna na rdzę. Nadaje się do robotów pracujących na zewnątrz. Proces produkcji odbywa się na maszynach CNC lub przy użyciu blachy. Ten element jest droższy niż aluminium. Ale jest trwalszy. W przypadku części zabezpieczających zwiększa niezawodność.
NOBLE, czołowa firma produkcyjna w Chinach, posiada dogłębną wiedzę na temat tych materiałów. Ich doradztwo pomaga klientom w wyborze odpowiedniego materiału na części karoserii AMR. Dzięki temu metoda produkcji jest zgodna z celami ilościowymi i kosztowymi.
Współpraca z NOBLE w zakresie produkcji elementów konstrukcyjnych AMR

Kompleksowa wiedza specjalistyczna w zakresie obróbki metali i tworzyw sztucznych
Obróbka CNC, formowanie wtryskowe, blacha i druk 3D
Firma NOBLE oferuje wszystkie najważniejsze metody produkcji elementów konstrukcyjnych AMR. Zespół firmy zajmuje się drukiem 3D, obróbką CNC, formowaniem wtryskowym i obróbką blach w jednym miejscu. Metody te spełniają wszystkie potrzeby klienta. Druk 3D jest szybki w przypadku prototypów. Do produkcji większej liczby części stosuje się formowanie wtryskowe. Zautomatyzowana linia produkcyjna obsługuje duże ilości. Do produkcji podwozi stosuje się blachę ciętą laserowo. Firma dobiera proces w oparciu o liczbę potrzebnych części i pożądany materiał. Eksperci dobierają najlepszy proces i materiał dla każdej części. Zastanawiają się nad jej przeznaczeniem. Roboty potrzebują precyzyjnych części. Operatorzy przenośników potrzebują trwałych części. Zespół wykorzystuje swoją wiedzę inżynierską do każdej części. Automatyzacja obniża koszty i umożliwia produkcję wielu części. Druk 3D i tradycyjne metody łączą się w przypadku złożonych części.
Pełna obsługa od projektu po możliwość produkcji i montaż końcowy
Pomagają w projektowaniu na wczesnym etapie. NOBLE analizuje Twój model 3D i sugeruje sposoby ułatwienia produkcji. Zaokrąglają ostre narożniki. Wzmacniają cienkie ścianki. Te drobne zmiany oszczędzają pieniądze i zapobiegają pękaniu części. Usługa wykracza poza projektowanie. NOBLE zajmuje się dostawą materiałów, obróbką skrawaniem, wykończeniem i montażem części. Otrzymujesz gotowe części gotowe do użycia. To kompleksowe podejście redukuje potrzebę współpracy z wieloma dostawcami. Jeden zespół zarządza wszystkim. W przypadku złożonych projektów AMR, w których części muszą dobrze do siebie pasować, takie wsparcie jest niezwykle cenne. Proces przebiega płynnie od początku do końca. Trudne zadania korzystają z tego podejścia.
Certyfikaty jakości: ISO 9001:2015 i ISO 13485:2016
Rygorystyczne zarządzanie jakością zapewniające precyzyjne i spójne części
Norma ISO 9001:2015 wyznacza podstawowy poziom jakości. Kontrolują każdy etap procesu. Mierzą rozmiar i sprawdzają wykończenie powierzchni. Prowadzona jest dokumentacja, umożliwiająca śledzenie części. Jeśli część ulegnie awarii, można odnaleźć jej partię. Jest to ważne w przypadku części krytycznych dla bezpieczeństwa. Luźny czujnik może zatrzymać robota. Dobra jakość temu zapobiega. Każda część spełnia specyfikację. Trudne zadania wymagają takiej niezawodności. Proces zapewnia spójne rezultaty za każdym razem.
Kontrola procesów o jakości medycznej, stosowana w wymagającej robotyce
Norma ISO 13485:2016 wprowadza bardziej rygorystyczne kontrole. NOBLE posiada ten certyfikat. Oznacza to bardzo wysokie standardy dla części AMR. W przypadku robotyki krytycznej norma ta buduje zaufanie. Ten sam proces, który sprawdza części chirurgiczne, sprawdza również otwory montażowe silnika. Ta precyzja pomaga robotowi precyzyjnie nawigować. Zespół przestrzega surowych zasad. Każda część spełnia wysokie standardy jakości. Proces jest dokumentowany i kontrolowany. Części wymagające tej precyzji niosą ze sobą duże korzyści.
Kompleksowe wsparcie rozwoju AMR
Wskazówki dotyczące wyboru materiałów i optymalizacji projektu
Wybór materiału wpływa na koszt, wagę i trwałość. Inżynierowie NOBLE pomagają w doborze materiałów. W przypadku lekkiej części, spróbuj aluminium 6061 lub włókna węglowego. Aby uzyskać odporność na uderzenia, użyj nylonu lub poliwęglanu. Stal może być odpowiednia dla uzyskania wysokiej sztywności. Zespół analizuje zapotrzebowanie na obciążenie i sugeruje najlepszy materiał. Projektują część pod kątem wybranego procesu. Część przeznaczona do formowania wtryskowego ma równomierną grubość ścianek. Część przeznaczona do druku 3D ma kąty, które nie wymagają podpór. Te zmiany ułatwiają produkcję. Znajomość procesu prowadzi do lepszego projektu. Druk 3D zapewnia wyjątkową swobodę projektowania. Wybór materiału ma bezpośredni wpływ na finalny efekt.
Jedno źródło odpowiedzialności od prototypu do produkcji
Jedna firma zajmuje się wszystkim. W przypadku prototypów wykorzystują druk 3D, aby szybko wprowadzać zmiany. Po zakończeniu projektu przechodzą na CNC lub formowanie wtryskowe. NOBLE zajmuje się zmianą. Nie musisz wysyłać plików do różnych warsztatów ani sprawdzać nowych dostawców. Ci sami inżynierowie, którzy pracowali nad prototypem, czuwają nad produkcją. Pozwala to na wczesne zapobieganie problemom. W przypadku robotów do transportu materiałów, które muszą działać sprawnie za każdym razem, ta niezawodność jest kluczowa. Zespół jest zaangażowany od początku do końca. Jedno źródło odpowiada za wszystko. To oszczędza czas i zmniejsza ryzyko związane z wyborem materiałów i produkcją części.
Wybór odpowiedniego procesu sprowadza się do kwestii wielkości produkcji, wytrzymałości i kosztów. Niskoseryjne, złożone części nadają się do obróbki CNC. Wysokoseryjne części z tworzyw sztucznych nadają się do formowania wtryskowego. Prototypy i złożone geometrie najlepiej sprawdzają się w produkcji addytywnej, takiej jak druk 3D polimerów lub formowanie kompozytów. Wytrzymałe ramy wymagają obróbki blach lub kompozytów. Decyzje projektowe dotyczące masy, odprowadzania ciepła i łatwości użytkowania decydują o tym, która metoda produkcji jest odpowiednia. Dobór materiałów ma równie duże znaczenie. Przed dokonaniem wyboru oceń wymagane ilości, wymagania wytrzymałościowe i cele kosztowe. Współpracuj z producentem takim jak NOBLE. Ich doświadczenie w zakresie procesów obróbki metali i tworzyw sztucznych gwarantuje wydajną produkcję elementów konstrukcyjnych AMR.
Najczęściej zadawane pytania dotyczące produkcji elementów konstrukcyjnych AMR
Czym różnią się części konstrukcyjne AMR od zwykłych części robotów?
Części konstrukcyjne robotów AMR muszą radzić sobie z elastyczną nawigacją i ciągłymi zmianami lokalizacji. Muszą być lekkie, aby bateria działała długo, ale jednocześnie wystarczająco wytrzymałe, aby sprostać codziennemu zużyciu. W przeciwieństwie do robotów stacjonarnych, części te są narażone na ciągły ruch, wibracje i obciążenia, które ulegają zmianom. Wymaga to starannego projektowania i odpowiedniego procesu produkcyjnego dla każdego zadania.
Który proces produkcyjny sprawdza się najlepiej w przypadku produkcji małoseryjnej?
Obróbka CNC doskonale sprawdza się w przypadku produkcji nisko- i średnioseryjnej. Pozwala uzyskać ścisłe tolerancje bez konieczności inwestowania w oprzyrządowanie. W przypadku partii poniżej 500 sztuk proces ten zapewnia stałą jakość przy przewidywalnych kosztach. Technologie addytywne, takie jak druk 3D, również dobrze sprawdzają się w przypadku prototypów. Każda metoda wiąże się z kompromisami w zakresie szybkości, kosztów i dostępnych materiałów.
Jak druk 3D wpisuje się w produkcję części AMR?
Druk 3D najlepiej sprawdza się w przypadku skomplikowanych kształtów i szybkich zmian. FDM i SLS dobrze radzą sobie z uchwytami, obudowami i prototypami. Technologia ta redukuje koszty oprzyrządowania, dzięki czemu idealnie nadaje się do projektów niestandardowych. Jednak koszty jednostkowe pozostają na stałym poziomie, dlatego druk 3D lepiej sprawdza się w przypadku małych serii niż produkcja masowa. Wielu producentów stosuje go równolegle z metodami tradycyjnymi.
Kiedy powinienem wybrać formowanie wtryskowe zamiast innych procesów?
Formowanie wtryskowe sprawdza się przy wolumenach powyżej 5,000 sztuk. Początkowy koszt oprzyrządowania jest wysoki, ale koszty jednostkowe znacznie spadają. Plastikowe wsporniki, pokrywy i obudowy powstają szybko i spójnie. W przypadku produkcji wielkoseryjnej proces ten przewyższa pod względem kosztów CNC i druk 3D. Poniżej 1,000 sztuk, matematyka rzadko się sprawdza.
Jakie materiały najlepiej sprawdzają się w elementach konstrukcyjnych AMR?
Aluminium 6061-T6 zapewnia doskonały stosunek wytrzymałości do masy w przypadku podwozi i wsporników. Tworzywa konstrukcyjne, takie jak nylon i poliwęglan, zmniejszają wagę i są odporne na uderzenia. Kompozyty z włókna węglowego zapewniają najwyższą wytrzymałość w wymagających zastosowaniach. Stal nierdzewna nadaje się do robotów pracujących na zewnątrz, które muszą być odporne na rdzę. Wybór materiału wpływa zarówno na metodę produkcji, jak i ostateczną wydajność.
Czy produkcja addytywna jest w stanie poradzić sobie z obciążeniami konstrukcyjnymi?
Tak, jeśli zaprojektujesz go starannie. Druk 3D z polimerów tworzy solidne wsporniki, gdy orientacja warstw jest zgodna z kierunkami naprężeń. Elementy z nylonu SLS charakteryzują się dobrą udarnością. Przy większych obciążeniach formowanie kompozytowe z włóknem węglowym daje doskonałe rezultaty. Testowanie i walidacja są nadal koniecznością przed użyciem elementów addytywnych w krytycznych zastosowaniach.
Jak zoptymalizować masę elementów konstrukcyjnych AMR?
Żebrowanie, kieszeniowanie i struktury plastra miodu usuwają materiał tam, gdzie naprężenia są niskie. Te cechy działają różnie w różnych procesach produkcyjnych. Formowanie wtryskowe dobrze radzi sobie z żebrowaniem. Obróbka CNC doskonale sprawdza się w tworzeniu kieszeni. Technologie addytywne umożliwiają tworzenie złożonych konstrukcji kratowych. Celem jest oszczędność gramów bez utraty wytrzymałości i bezpieczeństwa.
Dlaczego warto współpracować z NOBLE w zakresie części konstrukcyjnych AMR?
Firma NOBLE posiada bogate doświadczenie w zakresie obróbki CNC, formowania wtryskowego, blachy i druku 3D. Posiadane certyfikaty ISO gwarantują stałą jakość. Zespół kieruje doborem materiałów i optymalizacją projektu od prototypu do produkcji. Jako wiodąca firma produkcyjna w Chinach, NOBLE pomaga klientom sprawnie dokonywać wyborów procesowych.





