
Wprowadzenie
Jak wielu wie, szybkie cięcie zazwyczaj zabija precyzję. Wysoka jakość generuje ogromne koszty. Za każdym razem wydaje się to kompromisem. Cięcie strumieniem wody po prostu nie jest takie proste. Daje jedno i drugie. Pompa tłoczy wodę pod ekstremalnym ciśnieniem – do 90 000 psi. Następnie przebija się przez maleńki otwór. Do strumienia dodaje się granat ścierny. Ta mieszanka przecina każdy metal jak gorący nóż masło, ale bez ciepła. Bez stopionych krawędzi. Bez utwardzonych miejsc. Dlatego teraz wszędzie używa się jej w warsztatach.
Powiedzmy sobie wprost. Jeśli produkujesz metalowe komponenty do robotów, samochodów czy maszyn fabrycznych, ta metoda rozwiązuje realne problemy. Zachowujesz oryginalną strukturę materiału. Utrzymujesz ścisłe tolerancje, część po części. Możesz przejść z cienkich podkładek na sześciocalową blachę stalową bez zmiany narzędzi. Trudno przebić tę wszechstronność.
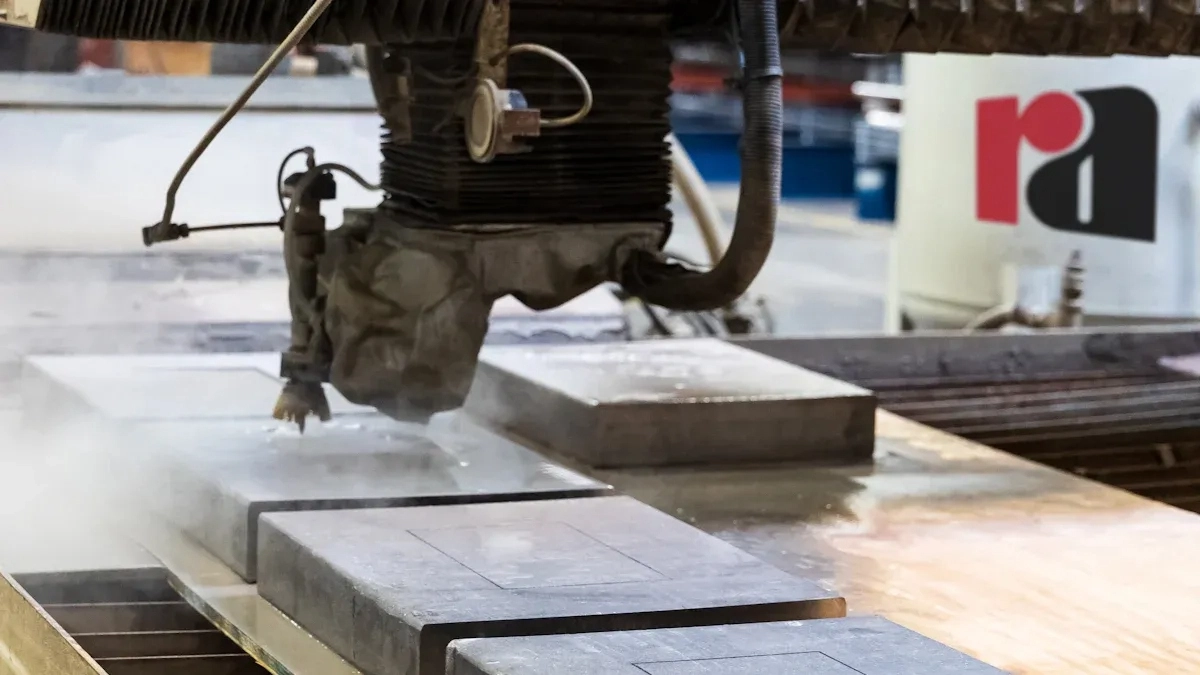
Jak działa cięcie strumieniem wody ściernej w przypadku metali
Oto, jak ta maszyna faktycznie tnie metal. Pompa tłoczy wodę do ekstremalnie wysokiego ciśnienia – od 60 000 do 90 000 psi. Woda ta przepływa przez maleńki otwór o szerokości około 0,025 mm (ok. 0,025 mm). Następnie granat ścierny jest wciągany do strumienia wewnątrz rury mieszającej. Woda przyspiesza te ostre cząsteczki. To, co uderza w metal, to nie woda. To piaskarka poruszająca się z prędkością dwukrotnie większą od dźwięku.
Cięcie odbywa się poprzez czystą erozję. Każda cząsteczka ścierna odrywa mikroskopijny wiór. Nie wytwarza się ciepło. Nie następuje topienie. Wewnętrzna struktura metalu pozostaje dokładnie taka sama, jak przed rozpoczęciem cięcia.
Teraz spójrz na alternatywy. Cięcie laserowe wykorzystuje skupioną wiązkę światła. Przetapia ona materiał. To ciepło tworzy strefę wpływu ciepła, czyli HAZ. Krawędzie stają się twarde i kruche. Czasami trzeba je przerobić.
Cięcie plazmowe jest szybsze w przypadku grubszych blach, ale wykończenie jest szorstkie. Występuje również znaczna strefa wpływu ciepła (HAZ). Krawędź może wymagać szlifowania przed spawaniem.
Frezowanie CNC zapewnia precyzję. Nie ma co do tego wątpliwości. Ale w przypadku dużych płyt jest to powolne. Narzędzie porusza się tam i z powrotem, wycinając wąską szczelinę. Zużywają się również frezy walcowo-czołowe. Strumień wody po prostu przepływa przez tę samą dyszę godzinami.
Kluczowe zalety dla produkcji komponentów metalowych
Przejdźmy do prawdziwych korzyści. To one mają znaczenie na hali produkcyjnej.
Strefa bez wpływu ciepła
Lasery i plazma generują ciepło. To ciepło powoduje problemy. Cienkie metale się odkształcają. Hartowana stal traci swoją wytrzymałość. Wzdłuż krawędzi cięcia powstają mikropęknięcia. Możesz ich nie widzieć, ale one tam są.
Strumień wody pozwala tego uniknąć. Proces cięcia to czysta erozja mechaniczna. Cząstka uderza w metal i usuwa drobny wiór. Nie wytwarza się ciepło. Struktura wewnętrzna materiału – granice ziaren, twardość i stan utwardzenia – pozostaje dokładnie taka sama jak przed rozpoczęciem cięcia.
To ma znaczenie w przypadku rzeczywistych części. Pomyśl o wsporniku lotniczym. Albo o łączniku ramienia robota, albo o jakimkolwiek elemencie, który wymaga spawania po cięciu. Strefa wpływu ciepła tworzy słabe punkty. Strumień wody nie pozostawia powodów do zmartwień.
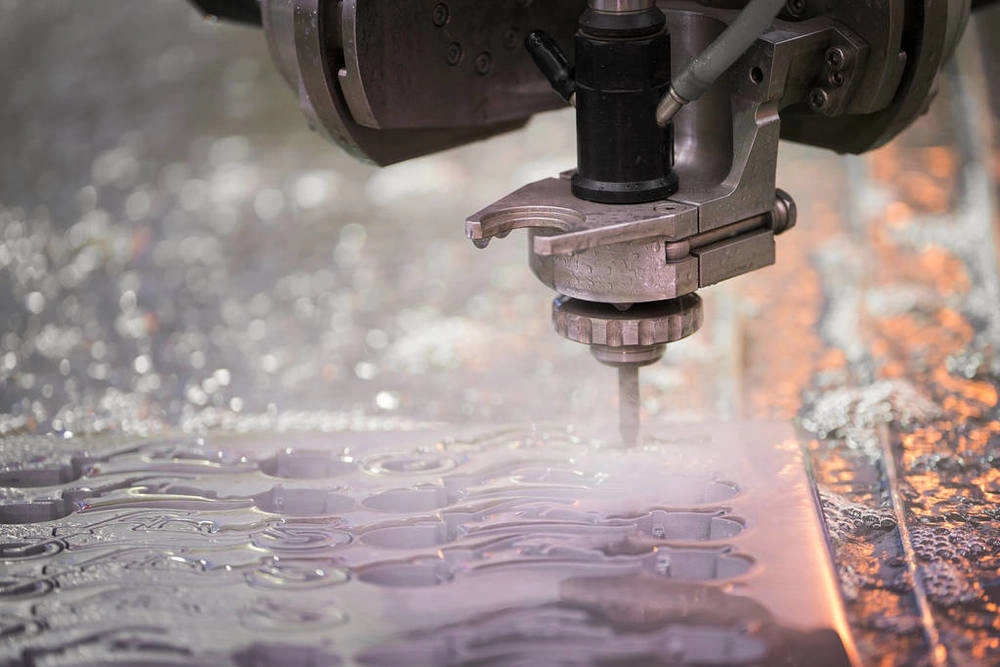
Tnie każdy metal
Cokolwiek sobie wymarzysz, ta maszyna to przetnie.
Miękkie metale, takie jak aluminium, mosiądz i miedź, tną się czysto. Bez topienia. Bez zadziorów pozostających za cięciem.
Twarde metale, takie jak stal nierdzewna, tytan, Inconel i stal narzędziowa? Żaden problem. Grubość do sześciu, a nawet dziesięciu cali. Ta sama dysza tnie cienkie podkładki i grube płyty bez konieczności wymiany czegokolwiek.
Egzotyczne stopy dla lotnictwa i robotyki medycznej? Działa idealnie. Certyfikaty materiałów nie stanowią problemu. Proces nie zmienia składu chemicznego ani struktury.
Precyzja i powtarzalność
Utrzymuj tolerancję od plus minus jednej do trzech tysięcznych cala. To prawdziwa dokładność na grubej płycie.
Szczelina – szerokość usuwanego materiału – jest minimalna, może 0.03 cala. Pozwala to na zagnieżdżanie części blisko siebie na arkuszu. Znacznie spada ilość odpadów. Podczas cięcia drogich metali, takich jak tytan czy Inconel, te oszczędności szybko się sumują.
Bez zadziorów, bez wtórnego wykańczania
Jakość krawędzi jest gładka od razu po wyjęciu z maszyny. Bez zadziorów. Bez ostrych linii. Bez nierówności.
Eliminuje to gratowanie. Skraca czas szlifowania. Często całkowicie pomija się obróbkę wtórną. Element przechodzi z obróbki strumieniem wody do kolejnej operacji lub bezpośrednio do montażu. To realne oszczędności, a nie tylko puste słowa.
Elementy metalowe idealne do cięcia strumieniem wody
Oto praktyczne podsumowanie. Różne części, różne metale, ta sama maszyna.
| Typ komponentu | Metale pospolite | Dlaczego strumień wody jest najlepszy |
| Ramy konstrukcyjne i płyty bazowe | Aluminium, Stal nierdzewna, Stal | Tnie grubą blachę bez nagrzewania. Element pozostaje płaski. Brak odkształceń oznacza, że zmontujesz go poprawnie już za pierwszym razem. |
| Ramiona i ogniwa robota | Aluminium, tytan, włókno węglowe | Konstrukcje cienkościenne są wrażliwe na ciepło. Strumień wody całkowicie tego unika. Brak odkształceń. Brak rozwarstwienia na kompozytach. |
| Półfabrykaty przekładni i zębatki | Stal hartowana, nierdzewna | Można ciąć materiał, który został już poddany obróbce cieplnej. Zęby wychodzą czyste. Często całkowicie pomija się obróbkę cieplną po obróbce. |
| Uchwyty i płyty montażowe | Różne metale | Potrzebujesz szybko niestandardowego uchwytu? Bez twardych narzędzi. Bez czekania na programistę lasera. Załaduj plik, wytnij część i wyślij. |
| Radiatory i obudowy | Aluminium, miedź | Ciepło jest tu wrogiem. Laser obniżyłby przewodność cieplną na krawędzi cięcia. Strumień wody nie narusza właściwości materiału. Powierzchnia pozostaje czysta. |
| Podkładki i dystanse | Stal sprężynowa, nierdzewna | Kontrola grubości to podstawa. Zadzior na podkładce zaburza spójność. Strumień wody zapewnia czyste krawędzie. Bez wtórnego piłowania i polerowania. |
Cięcie strumieniem wody a inne metody cięcia metali
Oto bezpośrednie porównanie. Przyjrzyj się czynnikom, które faktycznie wpływają na Twoją decyzję na hali produkcyjnej.
| Czynnik | Cięcie strumieniem wody (Ścierny) | Cięcie laserowe | Cięcie plazmowe | Frezowanie CNC |
| Strefa wpływu ciepła | Żadnego. Zero. Cięcie jest spowodowane erozją mechaniczną. | Tak. Ma to duże znaczenie w przypadku grubszych materiałów. | Tak. Duża strefa HAZ. Zmienia właściwości metalu. | Niewielkie, ale tarcie narzędzia generuje lokalnie trochę ciepła. |
| Maksymalna grubość (stal) | Do 10 cali. Ta sama dysza. | Około 1 cm dla czystego cięcia. Szybko odpada. | Do 2 cm, ale krawędź staje się szorstka i ścięta. | Teoretycznie nieograniczone. Ale posuwy stają się boleśnie wolne. |
| Jakość krawędzi | Doskonała. Gładka. Gotowa do spawania. | Doskonały na cienkich płytkach. Krople na grubych płytkach. | Szorstki. Żużel na dolnej krawędzi. Wymaga czyszczenia. | Doskonałe. Wykończenie maszynowe. |
| Odpady materiałowe | Niski. Wąska szczelina, ciasne zagnieżdżenie. | Niska. Podobna szerokość nacięcia. | Wysoki. Szerszy kerf, bardziej szorstkie zagnieżdżenie. | Umiarkowany do wysokiego. Usuwanie wiórów usuwa materiał. |
| Koszty oprzyrządowania | Bez narzędzi. Ta sama dysza do wszystkiego. | Bez narzędzi. Materiały eksploatacyjne do gazu i soczewek. | Bez narzędzi. Elektrody eksploatacyjne. | Wysokie. Uchwyty, imadła, frezy trzpieniowe, uchwyty narzędziowe. |
| Prędkość (cienki metal) | Wolniej. Przyspieszenie jest ograniczone. | Szybciej. Bardzo szybko na blachach. | Szybciej. Szybko, nawet przy wstępnych cięciach. | Wolno. Czas programowania i tworzenia ścieżki narzędzia. |
| Prędkość (Gruby Metal) | Szybciej. Po prostu tnie dalej. | Nie da się czysto przeciąć grubej blachy. | Umiarkowany. Szybki, ale trudny. | Bardzo wolno. Przeskok i głębokość cięcia ograniczają posuw. |
Wzór jest jasny. Strumień wody nie jest najszybszy w przypadku cienkich blach. Laser wygrywa. Ale w przypadku grubych płyt, materiałów wrażliwych na ciepło i elastyczności bez użycia narzędzi, strumień wody nie ma realnej konkurencji.
Zastosowania w branżach skoncentrowanych na metalu
Przyjrzyjmy się, gdzie ta metoda jest faktycznie stosowana. Każda branża ma inny problem. Strumień wody go rozwiązuje.
Robotyka & Automatyzacja
Pomyśl o ramieniu robota. Musi się szybko poruszać. Musi być precyzyjnie ustawione. Części muszą być lekkie. Aluminium to oczywisty wybór. Ale cienkie aluminium odkształca się pod wpływem ciepła. Laser lub plazma zniekształciłyby konstrukcję.
Strumień wody tnie płyty podwozia, mocowania narzędzi na końcu ramienia i precyzyjne łączniki. Brak ciepła oznacza, że element pozostaje płaski. Ramię pozostaje precyzyjne.
Lotnictwo
W tym przypadku materiałem jest często tytan lub Inconel. Drogie stopy. Każda część posiada certyfikat. Nie można zmienić właściwości metalu. Trwałość zmęczeniowa jest kwestią bezpieczeństwa.
Strefa HAZ powoduje zmiany mikrostrukturalne. To punkt krytyczny. Strumień wody nie powoduje HAZ. Krawędź jest tak czysta, jak materiał macierzysty. Uzyskujesz certyfikowane właściwości w całym procesie.
Motoryzacja
Niestandardowe wsporniki. Elementy zawieszenia. Części prototypowe do prac badawczo-rozwojowych. Potrzebna jest szybkość. Nie masz czasu na ciężkie narzędzia. Nie chcesz czekać na programistę laserowego.
Wczytaj plik CAD. Wytnij część. Przetestuj ją. Zmień projekt. Wytnij kolejną. Bez kosztów narzędzi. Bez odkształceń cieplnych. To jest wartość dla prac niskoseryjnych i rozwojowych.
Maszyny przemysłowe
To ciężki materiał. Płyty bazowe o grubości dwóch cali. Elementy wyposażenia z sześciocalowej blachy stalowej. Tolerancje nadal muszą być ścisłe.
Plazma tnie szybko, ale pozostawia szorstką, ściętą krawędź. Trzeba ją później obrabiać. Strumień wody tnie czysto na całej grubości. Krawędź jest prosta. Tolerancja jest zachowana. Część trafia bezpośrednio do spawania lub montażu. To oszczędza całą operację.
Ograniczenia i uwagi dotyczące cięcia metalu
Żaden proces nie jest idealny. Strumień wody ma realne ograniczenia. Musisz je poznać, zanim się na niego zdecydujesz.
Prędkość na cienkim metalu
Oto prawda. Jeśli tniesz blachę o grubości poniżej ćwierć cala, laser jest szybszy. Przyspieszenie strumienia wody jest ograniczone. Strumień ścierniwa potrzebuje chwili, aby w pełni się wchłonąć. W przypadku prac wielkoseryjnych z cienkimi blachami, laser wygrywa wyścig prędkości.
Koszty operacyjne
Płacisz za materiały eksploatacyjne. Granat ścierny nie jest darmowy. Zużywasz worek na zmianę, w zależności od czasu cięcia. Dysze i rurki mieszające zużywają się. Ścierniwo niszczy je tak samo, jak metal. To realne pozycje w Twoim arkuszu kosztów. Uwzględnij je.
Tolerancje dla cech krytycznych
Strumień wody zapewnia dobre tolerancje. Plus minus kilka tysięcznych. Ale co z gniazdem łożyska? Precyzyjny otwór na kołek ustalający, który wymaga wciskania? Nadal może być potrzebna dodatkowa obróbka. Rozwiercanie. Rozwiercanie. Może szybkie przejście przez frezarkę. Strumień wody tnie czysto, ale nie zastępuje pasowania maszynowego w najbardziej wymagających interfejsach.
Wykończenie powierzchni
Krawędź jest gładka. Bez zadziorów. Bez żużlu. Ale to satynowe wykończenie. Jeśli potrzebujesz lustrzanego połysku – na przykład do uszczelnienia powierzchni lub do polerowania krawędzi – to nie wszystko. Strumień wody zbliża Cię do ideału. Nadal potrzebujesz dodatkowego procesu, aby uzyskać to lustrzane wykończenie.
Najlepsze praktyki dotyczące elementów metalowych przeznaczonych do obróbki strumieniem wody
Oto jak projektować części specjalnie na potrzeby tego procesu. Stosując się do tych wskazówek, zaoszczędzisz czas i pieniądze.
1. Projekt do zagnieżdżania
Marnotrawstwo materiału jest drogie. Szczelina jest wąska, więc wykorzystaj tę zaletę. Umieszczaj części blisko siebie na arkuszu. Obracaj je. Zazębiaj kształty. Maszyna się tym nie przejmuje. Twoje wykorzystanie materiału rośnie. Ilość odpadów maleje.
2. Użyj zakładek do małych części
Odcinasz małą podkładkę. Kończy się. Potem wpada prosto do zbiornika. Teraz wyławiasz ją z ziarnistego osadu. Niedobrze.
Pozostaw małe wypustki mocujące element do arkusza. Mikrozłącza. Element pozostaje na swoim miejscu. Po zakończeniu pracy odłamujesz je lub odcinasz. To standardowa praktyka w przypadku małych elementów.
3. Określ materiał i grubość z góry
Ustawienia maszyny różnią się całkowicie w zależności od materiału. Aluminium tnie szybko i z mniejszym ścieraniem. Hartowana stal wymaga więcej granatu i wolniejszego posuwu. Tytan to prawdziwa bestia.
Powiedz operatorowi dokładnie, co robisz. Gatunek stopu. Grubość. Stan obróbki cieplnej. To nie jest opcjonalne. Zgadywanie prowadzi do złych cięć lub pęknięć rurek mieszających.
4. Zaplanuj operacje wtórne
Strumień wody tworzy profil. Nie tworzy otworów gwintowanych. Nie utrzymuje łożyska do dziesiątych części.
Przyjrzyj się swojemu wydrukowi. Zidentyfikuj elementy wymagające obróbki. Otwory gwintowane? Zaplanuj gwintowanie po cięciu. Precyzyjne otwory na kołki ustalające? Pozostaw materiał, a następnie rozwierć lub wywierć je na frezarce. Obróbka strumieniem wody to pierwszy, a nie ostatni krok w przypadku krytycznych interfejsów.
Wniosek
Oto sedno sprawy. Jeśli produkujesz części metalowe i zależy Ci na tym, jak materiał zachowuje się po cięciu, cięcie strumieniem wody nie jest narzędziem niszowym. To kluczowy proces.
Zachowujesz oryginalne właściwości metalu. Bez ciepła. Bez utwardzonych krawędzi. Bez mikropęknięć. Utrzymujesz ścisłe tolerancje na cienkich podkładkach i płycie sześciocalowej, używając tej samej maszyny. Przechodzisz z aluminium na Inconel bez zmiany narzędzi.
A oto praktyczne wnioski dla Twojego warsztatu. Przyjrzyj się swoim obecnym częściom. Zadaj sobie kilka pytań. Czy obserwujesz odkształcenia cieplne cienkiego aluminium? Czy ścierasz żużel z krawędzi ciętych plazmą? Czy masz jakiekolwiek trudności z cięciem grubej, hartowanej stali?
Jeśli odpowiedź na którekolwiek z tych pytań brzmi „tak”, zamów próbne cięcie strumieniem wody. Przetestuj jakość krawędzi. Sprawdź płaskość. Oblicz koszt jednostkowy, uwzględniając operacje dodatkowe. Prawdopodobnie okaże się, że maszyna zwróci się szybciej, niż się spodziewasz, zwłaszcza w przypadku obróbki materiałów mieszanych, małych serii lub grubych płyt.
O NOBLE – Twoim Obróbka CNC Partner
Kim jesteśmy?
Koncentrujemy się na wysokiej jakości komponentach metalowych. Nasi klienci budują roboty, urządzenia medyczne, części lotnicze i maszyny przemysłowe. Łączymy cięcie strumieniem wody z pełną obróbką CNC. Przychodzisz do nas z surowym pomysłem lub plikiem CAD. Odsyłamy gotowe części. Prototyp czy seria produkcyjna – ten sam proces, ta sama jakość.
Nasze podstawowe możliwości
| Zdolność | Szczegóły |
| Frezowanie CNC | Obróbka 3-osiowa, 4-osiowa i 5-osiowa dla złożonych geometrii i wąskich tolerancji |
| Toczenie CNC | Precyzyjna obróbka tokarska elementów cylindrycznych, wałów i tulei |
| Operacje wtórne | Wiercenie, gwintowanie, rozwiercanie, szlifowanie powierzchni i gratowanie |
| Usługi wykończeniowe | [Opcjonalnie: anodowanie, malowanie proszkowe, pasywacja, obróbka cieplna] poprzez sieć wykwalifikowanych partnerów |
| Kontrola i kontrola jakości | CMM (współrzędnościowe maszyny pomiarowe), komparatory optyczne i precyzyjne przyrządy pomiarowe |
Nasze kwalifikacje
| Certyfikacja | Zakres |
| ISO 9001: 2015 | Nasz podstawowy system jakości. Stała produkcja. Ciągłe doskonalenie. Satysfakcja klienta. Obejmuje wszystkie produkowane przez nas komponenty metalowe. |
| ISO 13485: 2016 | Dotyczy to urządzeń medycznych. Robotyki chirurgicznej. Sprzętu diagnostycznego. Komponentów instrumentów wszczepialnych. Oznacza to, że zarządzamy ryzykiem. Dbamy o identyfikowalność. Przestrzegamy wymogów prawnych. |
Dlaczego warto współpracować z NOBLE
Oto, co faktycznie otrzymasz.
Rozwiązanie z jednego źródła. Cięcie strumieniem wody. Wykończenie CNC. Pod jednym dachem. Nie musisz zarządzać trzema dostawcami.
Gwarancja braku odkształceń cieplnych. Nasz strumień wody nie pozostawia strefy zagrożenia wybuchem. Nasze prace CNC nie powodują odkształceń. Twoje metalowe części zachowują swoje pierwotne właściwości.
Od prototypu do produkcji. Niska ilość do szybkich testów. Wysoka ilość do pełnej produkcji. Ta sama jakość w obu przypadkach.
Elastyczność materiałowa. Obrabiamy aluminium, stal nierdzewną (303, 304, 316, 17-4), stal węglową, stal narzędziową, mosiądz, miedź, tytan i Inconel. Prawdopodobnie stop, którego potrzebujesz.
Szybka wycena. Prześlij swój plik CAD. STEP, IGES, DXF, DWG. Otrzymasz wycenę w ciągu 12 godzin. Nie czekaj dniami.
Oto oferta. Wyślij nam swoje wydruki. Powiemy Ci, co możemy zrobić i ile to kosztuje.
FAQ
Czy strumień wody może przeciąć moją metalową część bez jej odkształcenia?
Tak. Proces ten nie wymaga nagrzewania. Część się nie odkształci. Nie zmieni koloru. Twardość i hartowanie pozostają dokładnie takie same jak przed cięciem. Jest to szczególnie ważne w przypadku cienkiego aluminium, wstępnie hartowanej stali i każdego stopu, który źle reaguje na ciepło.
Jak precyzyjne jest cięcie strumieniem wody elementów metalowych?
Nasz system utrzymuje dokładność do około trzech tysięcznych cala w przypadku większości części. W przypadku mniejszych komponentów lub części, mocujemy je ostrożnie i możemy osiągnąć jedną tysięczną. Potrzebujesz większej dokładności? Otwory na łożyska lub kołki ustalające? W przypadku tych elementów przechodzimy na wtórną obróbkę CNC. Strumień wody zbliża Cię do celu. Frezarka dokańcza pracę.
Jakich metali NIE można ciąć strumieniem wody?
Prawie nic. Codziennie tniemy standardowe metale konstrukcyjne. Stal. Stal nierdzewną. Aluminium. Tytan. Inconel. Mosiądz. Miedź.
Jedynym ograniczeniem są problemy z materiałem niemetalicznym. Szkło hartowane pęka pod wpływem nacisku – ale to nie metal. Bardzo miękkie, czyste metale, takie jak ołów, mogą się rozmazywać, a nie ciąć czysto. Do wszystkiego, co faktycznie chcesz zaznaczyć na wydruku, nadaje się strumień wody.
Czy oferujecie Państwo zarówno cięcie strumieniem wody, jak i obróbkę CNC?
Tak. NOBLE to w pełni wyposażony warsztat CNC. Strumień wody wytwarza półfabrykat. Następnie frezujemy go, toczymy, wiercimy otwory, gwintujemy gwinty, rozwiercamy precyzyjne otwory i szlifujemy powierzchnie. Wszystko pod jednym dachem. To ważne, ponieważ wycięty półfabrykat i obrobione elementy pozostają idealnie dopasowane. Nie ma dwóch dostawców kłócących się o to, czyja to wina.
Czy potrafisz produkować metalowe komponenty o jakości medycznej (np. do robotów chirurgicznych)?
Tak. Posiadamy certyfikat ISO 13485:2016. Uprawnia nas on do produkcji części do urządzeń medycznych. Robotyki chirurgicznej. Instrumentów diagnostycznych. Narzędzi ortopedycznych. Zapewniamy identyfikowalność od partii surowca do gotowego elementu, który Państwo otrzymują. Bez luk.
Czy oferujesz usługi prototypowania?
Tak. Strumień wody nie wymaga twardych narzędzi. Bez formy. Bez matrycy. Bez kosztów montażu. Wczytujemy Twój plik i wycinamy element. Dzięki temu prototypowanie niskoseryjne jest ekonomiczne. W zależności od stopnia skomplikowania i dostępności materiałów, możemy dostarczyć prototypowe elementy metalowe już w 5 dni roboczych.
Czy obowiązuje minimalna ilość zamówienia (MOQ)?
Nie. Przyjmujemy pojedyncze części do prototypowania. Przyjmujemy również serie produkcyjne o dużej objętości. Proces cięcia strumieniem wody nie wymaga użycia narzędzi, więc małe partie nie są obciążone opłatami za konfigurację. Oferujemy wycenę jednej części lub dziesięciu tysięcy – oferujemy obie.







