
Oto, o co chodzi w formowaniu wtryskowym . Forma to nie tylko pudełko, do którego wlewa się tworzywo sztuczne. To serce całej operacji. Jeśli forma jest wadliwa, nic innego się nie liczy.
Jego jakość odbija się na wszystkim, co dzieje się dalej. Wymiary gotowego elementu będą nieprawidłowe. Powierzchnia będzie szorstka lub nierówna. Wytrzymałość mechaniczna każdego elementu może spaść. Co więcej, tempo produkcji spadnie, a sama forma ulegnie szybkiemu zużyciu. Wiele zależy od jednego narzędzia.
Co właściwie sprawia, że forma wtryskowa jest dobra lub zła? Przyjrzyjmy się temu bliżej.
Projektowanie form
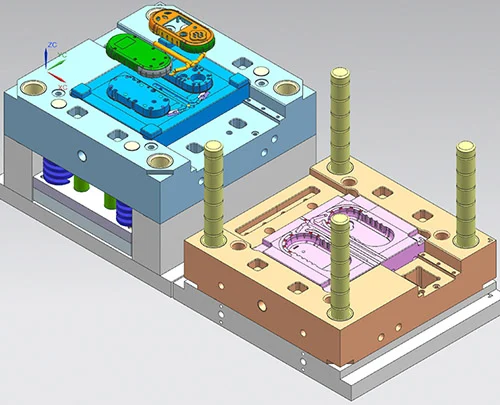
Rozłóżmy na czynniki pierwsze, co decyduje o tym, czy forma jest dobra, czy zła. Wszystko zaczyna się na desce kreślarskiej. Wad konstrukcyjnych nie da się naprawić później. Nie da się obrobić złego projektu. To jest punkt wyjścia.
Projektowanie konstrukcji wnęki i rdzenia
Komora i rdzeń to najważniejsze elementy. To one nadają kształt tworzywu sztucznemu. Ich dokładność wymiarowa, dokładna geometria, kąt pochylenia ścianek, promienie narożników – wszystko to decyduje o ostatecznym wyglądzie elementu i o tym, czy spełnia on wymagania dotyczące rozmiaru.
Oto kolejna rzecz. Układ ma znaczenie. Jeśli w jednej formie znajduje się wiele gniazd, ich odstępy i ułożenie decydują o równomiernym przepływie stopionego tworzywa sztucznego. Nierównomierny układ stanowi problem. Otrzymasz części o różnych rozmiarach. Gęstość materiału będzie się różnić w zależności od partii. Jedna część może być wytrzymała, inna słaba.
Projekt systemu biegaczy
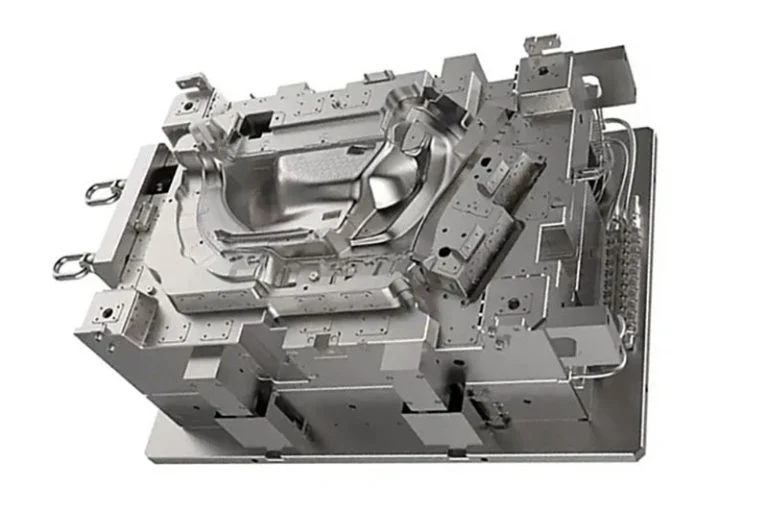
Wyobraź sobie system kanałów wlewowych jako instalację hydrauliczną. Składa się on z głównego wlewu, kanałów rozgałęzionych, wlewów zasilających każdą komorę oraz studzienek na schłodzony plastik, które zatrzymują pierwszą porcję schłodzonego tworzywa. Cała ta ścieżka prowadzi stopiony materiał z dyszy maszyny do komory. Jej konstrukcja ma kluczowe znaczenie. Zły kanał wlewowy oznacza, że komora wypełnia się słabo lub wcale.
Projektowanie systemów chłodzenia i ogrzewania
Oto liczba do zapamiętania. Faza chłodzenia zajmuje ponad 60% całego cyklu formowania. To większość Twojego czasu. Dlatego inteligentny system chłodzenia spełnia dwie ważne funkcje. Bezpośrednio przyspiesza produkcję, skracając czas cyklu. I bezpośrednio kontroluje, jak bardzo element się odkształca lub deformuje podczas krzepnięcia. Nieprawidłowe chłodzenie sprawi, że każdy element wyjdzie skręcony.
System odpowietrzania i konstrukcja mechanizmu prowadzącego/lokalizującego
Powietrze zostaje uwięzione. Zdarza się. Jeśli nie zapewnisz mu ujścia przez system odpowietrzania, spowoduje to widoczne wady. Zobaczysz pęcherzyki powietrza, ślady przypaleń od sprężonego gorącego powietrza, niedolewy, gdzie plastik nie dociera do końca, lub słabe linie w miejscach, gdzie dwa czoła strumienia słabo się stykają. W najgorszych przypadkach sprężone powietrze nagrzewa się tak bardzo, że spala lub wżery w stalowej powierzchni wnęki. To niszczy formę.
Osobno potrzebny jest mechanizm prowadzący i ustalający. To sworznie prowadzące, tuleje i blokady ustalające. Te elementy zapewniają, że połówki formy zamykają się za każdym razem w ten sam sposób. Zapobiegają one niewspółosiowości między gniazdem a rdzeniem. Brak systemu prowadzącego oznacza części z widocznym stopniem lub przesunięciem.
Materiały formy
Możesz mieć najlepszy projekt na świecie. Ale jeśli zbudujesz go z niewłaściwej stali, forma się nie powiedzie. Wybór materiału nie jest kwestią drugorzędną. To podstawowy warunek wstępny. Określa on twardość formy, jej odporność na zużycie, odporność na korozję, odporność na ciepło i uderzenia. Źle dobrany materiał i nic innego nie zadziała.
Materiały na wnęki i rdzenie
To miejsce, w którym plastik styka się ze stalą. Wybór zależy więc od rodzaju pracy.
Do standardowych części i mniejszych serii stosuje się wstępnie utwardzone stale formierskie. Pomyśl o P20 lub 718. Dobrze się polerują. Są odporne na zużycie. Cena jest rozsądna. To Twój „koń roboczy”.
Ale do produkcji wielkoseryjnej? Albo do przezroczystych części? Albo do czegokolwiek, co wymaga wysokiego połysku, lustrzanego wykończenia? Sięgnij po stale o jakości lustrzanej, takie jak S136 lub NAK80. Są inne. Można je polerować na lustro. Są odporne na korozję. Wytrzymują zużycie przez miliony cykli. Płacisz więcej, ale otrzymujesz wydajność.
Oto konkretne ostrzeżenie. Niektóre tworzywa sztuczne są żrące. Najlepszymi przykładami są PVC i POM. Uwalniają one substancje chemiczne, które atakują standardową stal narzędziową. W przypadku tych materiałów należy zastosować odporną na korozję stal nierdzewną do wykonania wnęki formy. W przeciwnym razie powierzchnia formy zardzewieje, pokryje się wżerami i ulegnie degradacji. Części będą wyglądać okropnie, a forma szybko zgnije.
Podstawa formy i elementy konstrukcyjne
Forma formująca jest kształtowana przez gniazdo. Podstawa formy ją utrzymuje. To cała konstrukcja nośna. Zazwyczaj jest wykonana z dobrej stali konstrukcyjnej węglowej, takiej jak stal 45#. Podstawa musi być wytrzymała i sztywna. Musi wytrzymać ogromne siły zacisku wtryskarki bez zginania się i odkształcania. Jeśli podstawa się odkształci, siła zacisku spadnie, a elementy ulegną wybrzuszeniu.
Następnie masz części ruchome. Sworznie wypychaczy, tuleje wypychaczy, sworznie prowadzące, tuleje prowadzące. Wymagają one specjalistycznych stali. Muszą być niezwykle twarde i odporne na zużycie. Przesuwają się tam i z powrotem miliony razy. Ich stabilność wymiarowa jest kluczowa. Tanie, niskiej jakości sworznie i tuleje szybko się zużywają. Odkształcają się lub zacierają. Następnie dochodzi do zablokowania wypychaczy lub niewspółosiowych prowadnic. To zatrzymuje produkcję. Dlatego kupujesz u nas wysokiej jakości komponenty. To nie podlega negocjacjom.
Obróbka cieplna i Obróbka powierzchniowa
To tutaj surowa stal zamienia się w prawdziwe narzędzie. Obróbka cieplna i powierzchniowa nie są etapami opcjonalnymi. To one nadają formie wytrzymałość.
Najpierw pomyśl o obróbce cieplnej. Mówimy o hartowaniu, odpuszczaniu, nawęglaniu i azotowaniu. Procesy te bezpośrednio wpływają na dwie rzeczy: ostateczną twardość stali i stan naprężeń wewnętrznych w niej zablokowanych. Niewłaściwa receptura ma poważne konsekwencje. Forma nie będzie wystarczająco twarda. Szybko się zużyje. Co gorsza, naprężenia wewnętrzne mogą spowodować jej wypaczenie lub pęknięcie podczas obróbki lub pod wpływem ciśnienia produkcyjnego. Pęknięta forma to forma martwa.
Przyjrzyjmy się teraz obróbce powierzchni. Chodzi o to, co dzieje się na samej zewnętrznej warstwie wnęki. Polerowanie, chromowanie, azotowanie i tytanowanie. Każde z nich ma swoje zastosowanie. Poprawiają wykończenie wnęki, zwiększają odporność na zużycie i zapobiegają korozji.
Ale precyzja ma tu znaczenie. Jeśli polerowanie jest niedbale, otrzymasz chropowate powierzchnie. Ta chropowata powierzchnia utrudnia również wypychanie. Element przywiera. Jeśli wybierzesz niewłaściwą obróbkę powierzchni dla swojego tworzywa sztucznego – na przykład pominiesz ochronę antykorozyjną dla PVC – drastycznie przyspieszysz zużycie formy. Wnęka ulega erozji. Musisz więc dopasować obróbkę do materiału i zastosowania. Bez skrótów.
Obróbka skrawaniem i precyzja produkcji
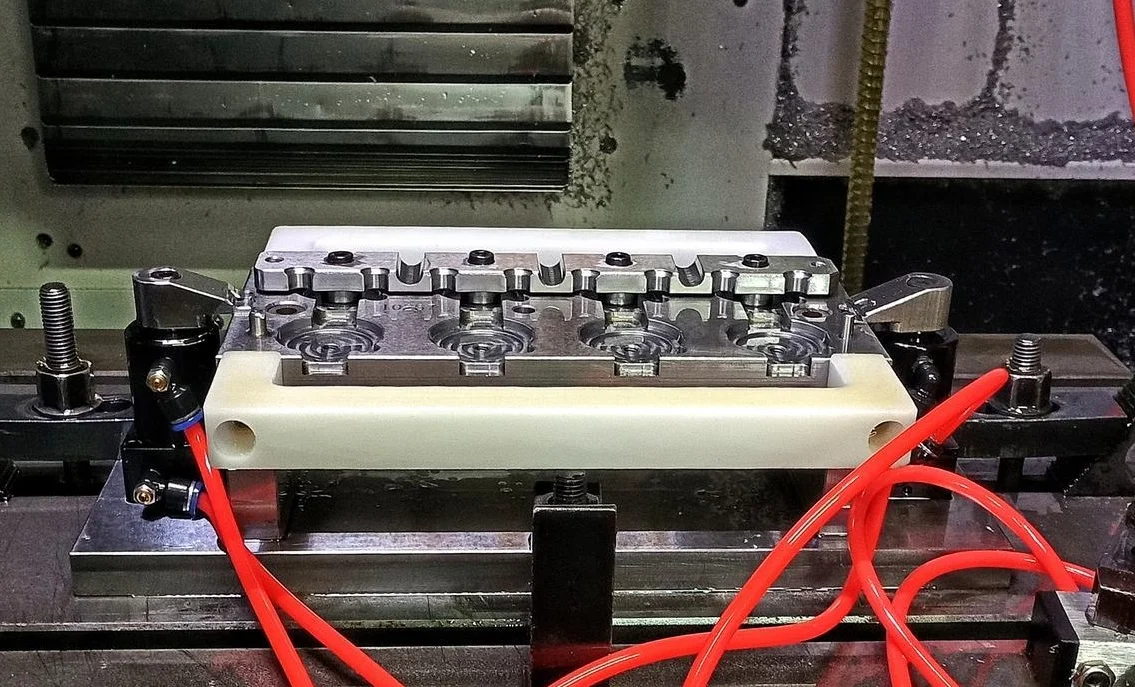
Możesz mieć idealny projekt. Możesz wybrać najlepszą stal. Ale jeśli źle ją obrobisz, forma będzie do kitu. Koniec historii. Precyzja obróbki to miejsce, gdzie teoria spotyka się z rzeczywistym metalem. Trzy rzeczy decydują o ostatecznym rezultacie: sprzęt, plan procesu i osoba obsługująca maszynę.
Precyzja sprzętu obróbkowego
Komora rdzenia jest wycinana przez specjalistyczne maszyny. Frezarki CNC, centra obróbcze, elektrodrążarki (EDM), elektrodrążarki drutowe, szlifierki do płaszczyzn. Każde urządzenie ma swoje własne ograniczenia precyzji i stabilności. Jeśli obrabiarka ma jakiekolwiek odchylenia – zużyte śruby kulowe, luźne prowadnice, bicie wrzeciona – błąd ten zostaje bezpośrednio wpisany w element formy. Nie da się go później naprawić. Dokładność maszyny to Twoja dokładność.
Racjonalność procesu obróbki
Kolejność ma znaczenie. Bardzo duże. Nie wystarczy ciąć z nadzieją. Właściwa kolejność to obróbka zgrubna, następnie obróbka cieplna, wykańczająca, szlifowanie, a na końcu polerowanie. Pominięcie tych kroków lub wykonanie ich w niewłaściwej kolejności powoduje powstawanie naprężeń wewnętrznych w stali formy. Naprężenia te nie pozostają ukryte. Powodują one odkształcenie formy podczas produkcji, a czasem nawet podczas obróbki końcowej.
Oto konkretne pułapki. Elektrodrążarka elektroerozyjna wykorzystuje iskry do erozji wnęki. Jeśli parametry są nieprawidłowe, powstaje szorstka, pokryta wżerami powierzchnia. Elektrodrążarka drutowa pozostawia wyraźne wykończenie. Jeśli jest zbyt szorstka, ścianka wnęki wygląda okropnie. A polerowanie? Jeśli nie zostanie wykonane dokładnie i systematycznie, nigdy nie osiągnie się lustrzanego połysku. Co gorsza, można wręcz zaprzepaścić dokładność wymiarową, nadmiernie polerując w jednym miejscu. Dlatego każdy etap musi być kontrolowany.
Kontrola tolerancji wymiarowych i geometrycznych
To sedno sprawy. Każdy element formy ma określoną tolerancję wymiarową. Trzeba jej dotrzymać. Ale poza tym istnieją tolerancje geometryczne: równoległość między dwiema powierzchniami, prostopadłość sworznia do powierzchni, współosiowość otworu i wału. Jeśli którakolwiek z tych wartości odbiega od specyfikacji, może dojść do problemów. Części wychodzą nieprawidłowo. Forma zużywa się nierównomiernie i szybko. W przypadku awarii forma po prostu zawodzi. Zablokowuje się lub pęka.
Poziom umiejętności operatorów
Oto niewygodna prawda. Maszyny nie działają same. Obróbka form to rzemiosło hybrydowe. Wymaga precyzyjnej maszyny obsługiwanej przez wykwalifikowanego człowieka. Doświadczenie techniczne operatora, jego dbałość o szczegóły, poczucie odpowiedzialności – to nie są umiejętności miękkie. To zmienne produkcyjne. Możesz mieć najlepszą na świecie frezarkę pięcioosiową. Jeśli operator jest nieuważny lub niedoświadczony, uszkodzi narzędzie, źle ustawi offset roboczy lub przegapi krytyczny pomiar. Żaden sprzęt ani proces nie zrekompensuje w pełni braku umiejętności operatora lub zwykłej czujności. Osoba za sterami to ostateczna brama.
Montaż i debugowanie
Wszystkie komponenty są już perfekcyjnie obrobione. Teraz trzeba je złożyć. Montaż to moment, w którym poszczególne części stają się działającym systemem. Następnie debugujesz – to jest formowanie próbne – aby udowodnić, że faktycznie tworzy dobre części.
Precyzja montażu
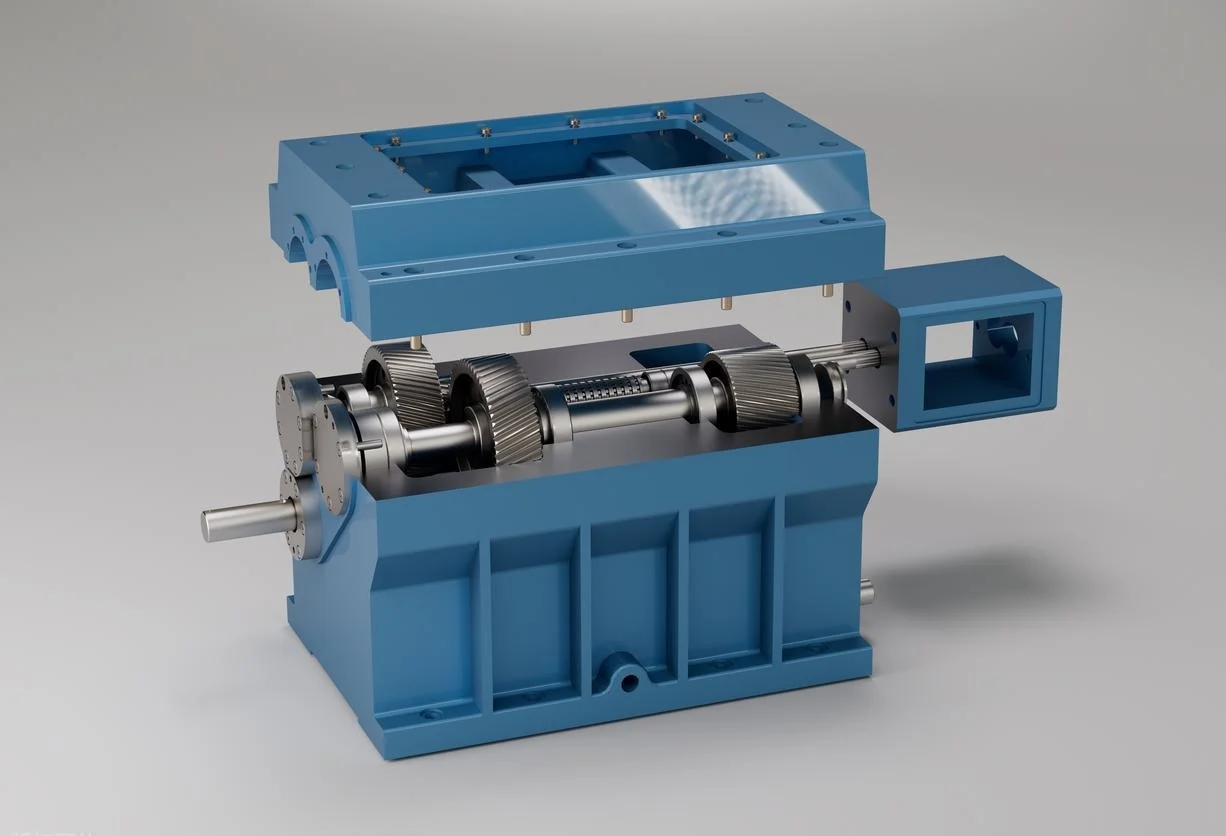
To nie jest niechlujna robota. Luzy pasowania mają znaczenie. Zbyt ciasny sworzeń będzie się zacierał. Zbyt luźny – będzie się chwiał. Należy również zwracać uwagę na równoległość i prostopadłość całego zespołu. Podstawa formy, gniazdo i rdzeń, sworznie prowadzące i tuleje, płyta wypychacza oraz zawory odcinające. Wszystko musi być dopasowane.
Jeśli którakolwiek z tych tolerancji ulegnie zmianie, konsekwencje będą natychmiastowe. Części wychodzą z nadlewkami lub niedokładnościami. Forma działa nierównomiernie – zacina się lub przywiera. Zużycie gwałtownie przyspiesza w ciągu pierwszych tysiąca cykli. Ale jeśli zrobisz to dobrze, wszystko będzie działać płynnie. Forma zamyka się za każdym razem z solidnym, precyzyjnym trzaskiem.
Formowanie próbne i debugowanie parametrów
Tutaj teoria trafia do prasy. Składasz formę, montujesz ją i przeprowadzasz próbę. Celem jest systematyczna regulacja. Nie zgadujesz. Zmieniasz jedną zmienną na raz.
Kluczowe parametry to ciśnienie wtrysku, prędkość wtrysku, temperatura formy, ciśnienie docisku i czas chłodzenia. Obserwujesz części próbne. Mierzysz je. Szukasz konkretnych defektów. Niedokładności wskazują na brak wypełnienia wnęki. Wypaczenia wskazują na nierównomierne chłodzenie lub nieprawidłowe wypełnienie. Wgłębienia wskazują na niewystarczające ciśnienie docisku. Wypływka oznacza, że zacisk jest słaby lub forma nie jest całkowicie osadzona.
W tym procesie dokonujesz precyzyjnego dostrojenia. Skuteczne debugowanie ma dwa ważne cele. Po pierwsze, weryfikuje projekt formy i montaż. Po drugie, ustanawia udokumentowany, niezawodny proces produkcji na pełną skalę. Blokujesz te parametry. To jest Twój przepis.
Konserwacja i zarządzanie operacyjne
Możesz zbudować idealną formę. Zaprojektuj ją dobrze, wybierz najlepszą stal, obrób ją precyzyjnie. Ale potem oddajesz ją do produkcji. I to właśnie tam formy trafiają do wymarcia, jeśli nie będziesz ostrożny. To, jak używasz, konserwujesz i zarządzasz formą przez cały okres jej użytkowania, decyduje o jej rzeczywistej żywotności. To nie jest kwestia drugorzędna. To kluczowe.
Rutynowa konserwacja
Oto codzienna praca. Musisz regularnie czyścić komorę, kanały wentylacyjne i system odprowadzania spalin. Resztki plastiku gromadzą się. Resztki gazu pozostawiają nalot. Zanieczyszczenia zostają uwięzione. Wszystko musi się wydostać.
Smarowanie jest kwestią nie podlegającą negocjacjom. Elementy prowadzące – sworznie prowadzące, tuleje, suwaki – wymagają oleju. Mechanizmy eżektorowe wymagają smaru. Bez niego występuje tarcie suche. Tarcie suche oznacza przedwczesne zużycie. Zużycie oznacza nierówną pracę części, a w konsekwencji awarię formy.
Długie okresy przestoju to pułapka. Jeśli forma stoi przez tygodnie lub miesiące, należy podjąć środki zapobiegające rdzewieniu. Oznacza to nałożenie środków antykorozyjnych na wszystkie powierzchnie stalowe. Uszczelnij wnękę. Zabezpiecz przed wilgocią z powietrza. Pomiń to, a wysokiej jakości forma zardzewieje i pokryje się wżerami, stojąc na półce. Korozja nie przejmuje się tym, ile zapłaciłeś za narzędzie.
Właściwe praktyki operacyjne
Operatorzy mogą szybko zniszczyć formę. Oto jak. Niedopasowane parametry wtrysku. Nadmierne ciśnienie zacisku może zgnieść pola odpowietrzające lub zdeformować podstawę formy. Zbyt szybkie prędkości wyrzutu powodują uderzanie w części i łamanie małych sworzni wypychaczy. Zanieczyszczony surowiec – przeszlifowany drobnymi cząstkami lub drobinkami metalu – działa jak papier ścierny wewnątrz formy.
Zasada jest prosta. Ustawienia maszyny muszą być zgodne ze specyfikacją konstrukcyjną formy. Zmuszanie formy do pracy poza jej docelowym zakresem to nadużycie. Znacznie przyspiesza to zużycie i prowadzi do trwałych, nieodwracalnych uszkodzeń.
Terminowe naprawy
Zdarzają się drobne uszkodzenia. Lekkie rysy na powierzchni wnęki. Drobne wgniecenia od upuszczonej części. Miejscowe zużycie zaworu odcinającego. Naprawiasz to natychmiast. Polerowanie usuwa rysę. Spawanie punktowe wypełnia wgniecenie, a następnie ponownie nacinasz powierzchnię.
Niebezpieczeństwo tkwi w opóźnieniu. Zignoruj małą wadę, a ona się rozwinie. Rysa zmienia się w wgniecenie. Wgniecenie w pęknięcie. Miejscowe zużycie rozprzestrzenia się. To, co było prostą, trzydziestominutową naprawą, stało się całkowitą wymianą ubytku. To nieodwracalne uszkodzenie. To martwa forma. Dlatego kluczem jest szybka interwencja. Napraw to teraz albo kup nową formę później. Twój wybór.
Wniosek
Potrzebujesz więc dobrej formy. Trwałej. To efekt wielu etapów współpracy. Nie jednego. Nie dwóch. Wszystkich. Projektu. Doboru materiałów. Obróbki. Montażu. Konserwacji. Każde ogniwo w tym łańcuchu musi wytrzymać.
Oto brutalna prawda. Jedno słabe ogniwo psuje cały system. Idealna konstrukcja z kiepskiej stali zawodzi. Idealnie obrobiona wnęka zawodzi. Idealnie wykonana forma wtryskowa bez konserwacji zawodzi. Łańcuch jest tak wytrzymały, jak jego najsłabszy punkt.
Lekcja jest więc prosta. Zwracasz uwagę na każdy etap. Od pierwszego szkicu na ekranie do ostatniego elementu wyrzuconego we wtorkowe popołudnie. W ten sposób uzyskujesz wysoką jakość. W ten sposób uzyskujesz trwałą formę.
Wybierz NOBLE dla najlepszego Produkcja form wtryskowych
Jesteśmy fabryką precyzyjnej obróbki CNC . Formy wtryskowe i precyzyjne komponenty to nasza specjalność. Lata spędzone na hali produkcyjnej nauczyły nas jednego: jakość formy to nie przypadek. To suma starannej pracy na każdym etapie, który właśnie przeszliśmy. Projekt. Dobór materiałów. Precyzja obróbki. Montaż. Konserwacja. Żadnych skrótów.
Oto, co oferujemy: frezowanie CNC , elektroerozyjne, cięcie drutem , szlifowanie powierzchni i precyzyjne polerowanie. Obsługujemy pełen zakres stali formowych. P20 i 718 do prac standardowych. S136 i NAK80 do produkcji na wysoki połysk i w dużych ilościach. Stal nierdzewna odporna na korozję do obróbki trudnych tworzyw sztucznych, takich jak PVC. Obróbka cieplna i wykańczanie powierzchni odbywają się u nas. Kontrolujemy cały proces.
Dwa certyfikaty są dla nas ważne. ISO 9001:2015 dla ogólnego zarządzania jakością. Oraz ISO 13485:2016 dla wyrobów medycznych. To nie tylko dekoracje. To gwarancja stałej jakości, pełnej identyfikowalności materiałów i procesów, aktywnego zarządzania ryzykiem oraz systemu, który z czasem staje się coraz lepszy. Dotyczy to zarówno formowania klipsa samochodowego, jak i kluczowego elementu urządzenia.
Potrzebujesz prototypowej formy do przetestowania projektu? My to robimy. Potrzebujesz oprzyrządowania do produkcji wielkoseryjnej, które działa przez miliony cykli? My je budujemy. Potrzebujesz złożonej formy wielogniazdowej z suwakami i podnośnikami? To nasza codzienna praca. Dysponujemy sprzętem, certyfikowanymi procesami i doświadczeniem. Otrzymujesz niezawodne, wydajne narzędzie.
FAQ
Jaki jest typowy czas realizacji zamówienia na formę wtryskową?
To zależy. Prosta forma prototypowa z jednym gniazdem? To może zająć od jednego do dwóch tygodni. Precyzyjna forma produkcyjna z wieloma gniazdami, suwakami i wąskimi tolerancjami? To zajmie od czterech do pięciu tygodni lub dłużej. Przyjrzymy się Twojemu projektowi części i zapotrzebowaniu na produkcję. Następnie przedstawimy Ci realny harmonogram.
Jak długo wytrzyma forma wtryskowa?
Żywotność formy nie jest pojedynczą wartością. Zależy ona od stali, tworzywa sztucznego, warunków cyklu i sposobu konserwacji narzędzia. W przypadku standardowej formy produkcyjnej z P20 lub 718 należy spodziewać się od 500 000 do 1 000 000 cykli. Jeśli przetwarzasz duże ilości lub materiały ścierne, takie jak nylon wypełniony szkłem, wybierz stale premium, takie jak S136 lub NAK80. Przy odpowiedniej konserwacji mogą one przekroczyć 1 000 000 cykli.
Czy możesz mi pomóc udoskonalić projekt mojej części, aby była bardziej podatna na formowanie?
Oczywiście. Oferujemy przeglądy DFM. Nasi inżynierowie przyjrzą się Państwa części i przedstawią konkretne sugestie. Dostosuj kąt pochylenia w tym miejscu. Wyrównaj grubość ścianki w tym miejscu. Dodaj promień w tym ostrym narożniku. Zmień położenie linii podziału. Te drobne zmiany redukują wady, skracają czas cyklu i wydłużają żywotność formy. Często pozwalają zaoszczędzić znaczne pieniądze w całym okresie realizacji projektu.
Jakie wady mogą wystąpić, jeśli forma jest źle zaprojektowana lub konserwowana?
Zobaczysz je po swojej stronie. Krótkie ujęcia, gdzie wnęka się nie wypełnia. Wgłębienia na grubych przekrojach. Wypaczenia, które odkształcają element. Wypływki wzdłuż linii podziału. Przypalenia od uwięzionego powietrza. Słabe linie łączenia w miejscach, gdzie dwa czoła strumienia cieczy stykają się nieprawidłowo. Wady powierzchni, które psują wygląd. Jak wspomnieliśmy wcześniej, wynikają one z błędnego projektu, złego chłodzenia, złej wentylacji lub złych nawyków konserwacyjnych.
Jakie typy plików formy produkujesz?
Oferujemy pełen zakres produktów. Formy dwupłytowe do prostych detali. Formy trójpłytowe do precyzyjnego wtrysku. Formy gorącokanałowe dla zmniejszenia ilości odpadów i skrócenia cykli. Formy do wykręcania detali gwintowanych. Formy rodzinne, które przetwarzają wiele geometrii detali w jednym cyklu. Budujemy również formy prototypowe do prac rozwojowych i niskoseryjnych serii próbnych.
Czy eksportujecie formy za granicę?
Tak. Wysyłamy formy do klientów na całym świecie. Dbamy o odpowiednie opakowanie, aby zapobiec rdzewieniu podczas transportu. Zapewniamy ochronę antykorozyjną, szczelne skrzynie i pełną organizację transportu. Twoja forma jest dostarczana gotowa do montażu i uruchomienia.
Jak uzyskać wycenę?
Prześlij nam rysunek swojej części. Najlepiej sprawdzą się pliki CAD 2D i 3D. Podaj nam szacunkową roczną wielkość produkcji i preferowany materiał. Nasz zespół przeanalizuje wymagania. Odeślemy konkurencyjną ofertę i rekomendowane podejście do projektowania formy. Proste.







