Co to jest 3+2 Oś Obróbka skrawaniem?
Obróbka 3+ 2-osiowa to rodzaj metody obróbki frezowaniem CNC , znanej również jako 5-osiowa obróbka kierunkowa lub pozycjonowanie pięcioosiowe. Jej podstawowa zasada polega na wykorzystaniu trzech osi liniowych (X, Y, Z) obrabiarki 5-osiowej do ruchu, a jednocześnie dwóch osi obrotowych (zwykle osi A i B lub osi A i C) do unieruchomienia narzędzia i przedmiotu obrabianego pod kątem. Po zablokowaniu tych dwóch osi obrotowych, obrabiarka wykonuje skrawanie pod określonym kątem, podobnie jak wysokowydajna obrabiarka 3-osiowa.
Obróbka 3-osiowa 2-osiowa nie oznacza, że wszystkie 5 osi porusza się w sposób ciągły i synchroniczny podczas procesu skrawania. Zamiast tego, najpierw należy znaleźć najkorzystniejszy kąt i go ustalić, a następnie wykonać obróbkę 3-osiową. Zaletą takiego rozwiązania jest możliwość obróbki wielu stron przedmiotu obrabianego w jednym mocowaniu, co eliminuje konieczność wielokrotnego mocowania, poprawiając wydajność i dokładność. System ten jest szczególnie odpowiedni do obróbki złożonych części skrzynkowych lub form o nachylonych elementach.
W jaki sposób Does 3+2 Axis Mbolący WOrk?
Programowanie i obliczanie kątów
Inżynierowie oprogramowania CAM programują modele 3D na komputerach. Oprogramowanie analizuje kształt geometryczny części, automatycznie lub ręcznie określa obszary wymagające obróbki i oblicza idealny kąt nachylenia narzędzia dla każdego z nich. Wybór tego kąta ma kluczowe znaczenie, ponieważ ma na celu uniknięcie kolizji między narzędziem a przedmiotem obrabianym lub uchwytem, zapewniając jednocześnie optymalne warunki skrawania.
Pozycjonowanie osi obrotowej
Program obróbki jest ładowany do obrabiarki CNC. Obrabiarka najpierw wykonuje polecenie ruchu osi obrotowej, precyzyjnie obracając narzędzie (lub stół roboczy, w zależności od konstrukcji obrabiarki) pod kątem określonym w programie.
Blokowanie i cięcie
Obracający się wał zatrzymuje się i pozostaje w tej pozycji. Od tego momentu system sterowania traktuje go jako nowy, „3-osiowy” układ współrzędnych obróbki.
Obróbka 3-osiowa
Obrabiarka uruchamia się i wykorzystuje wyłącznie osie X, Y i Z do wykonywania szybkich i stabilnych ruchów skrawania, aż do momentu zakończenia wszystkich zadań obróbkowych pod bieżącym kątem.
Proces powtarzania
Po zakończeniu obróbki 3-osiowej, obrabiarka obraca oś obrotową, aby przesunąć ją o kolejny, z góry określony kąt i zablokować ją, rozpoczynając nową rundę obróbki 3-osiowej. Cykl ten jest powtarzany do momentu, aż wszystkie elementy detalu zostaną obrobione.
Materiały używane w obróbce 3+2-osiowej
Metale pospolite:
- Aluminium (6061, 7075, itp.)
- Stal nierdzewna
- Tytan
- Mosiądz i miedź
Aluminium
Stop aluminium jest jednym z materiałów najczęściej stosowanych w obróbce 3+2-osiowej i jest wysoko ceniony ze względu na doskonałą obrabialność, wysoką wytrzymałość i lekkość.
Obróbka 3+ 2-osiowa polega na użyciu krótszych narzędzi skrawających do cięcia pod kątem, co pozwala skutecznie zapobiegać odkształceniom, które często występują w przypadku stopów aluminium podczas obróbki, a także zapewnia niezwykle wysoką dokładność wymiarową i gładką powierzchnię oraz redukuje konieczność późniejszego wykańczania.
Stal nierdzewna
Stal nierdzewna jest szeroko stosowana w przemyśle medycznym i spożywczym ze względu na odporność na korozję i dobre właściwości mechaniczne. Obróbka 3+2-osiowa doskonale nadaje się do produkcji korpusów zaworów o złożonej strukturze, obudów pomp i instrumentów chirurgicznych w tych dziedzinach.
Tytan
Stopy tytanu są wykorzystywane głównie w lotnictwie i implantach medycznych. Charakteryzują się wysoką wytrzymałością, lekkością i dobrą biokompatybilnością, ale są również typowymi materiałami trudnymi w obróbce.
Obróbka 3+ 2-osiowa znacznie zwiększa sztywność układu procesowego dzięki stosowaniu krótkich narzędzi do cięcia pod ustalonymi kątami, co ma kluczowe znaczenie dla zapobiegania drganiom i zużyciu narzędzi, które często występują podczas obróbki stopów tytanu.
Główne zalety obróbki 3+2-osiowej
Wyższa dokładność
Podstawą osiągnięcia większej precyzji podczas obróbki 3+2-osiowej jest „wykonanie obróbki wielopłaszczyznowej przy jednym zamocowaniu”.
Technologia 3+2 osi pozycjonuje obrabiany przedmiot pod wymaganym kątem za pomocą osi obrotowej, a następnie go blokuje. W jednym zamocowaniu wszystkie powierzchnie pochyłe i różne kąty są obrabiane za pomocą trzech osi liniowych, co eliminuje kumulujące się błędy spowodowane wieloma zamocowaniami, zapewniając tym samym ogólną dokładność geometryczną i tolerancję położenia przedmiotu.
Krótszy czas konfiguracji i cyklu
Obróbka 3+ 2-osiowa eliminuje skomplikowane obliczenia ruchu osi i hamowanie wymagane do utrzymania pionowej powierzchni narzędzia skrawającego w ciągłej obróbce 5-osiowej. Ścieżka skrawania jest bardziej bezpośrednia i wydajna, co znacznie skraca całkowity czas produkcji – od surowców do gotowych produktów.
Ulepszone wykończenie powierzchni
Podczas obróbki głębokich wnęk lub stromych ścianek bocznych obrabiarki 3-osiowe muszą używać narzędzi o długim wysięgu, które mogą łatwo powodować drgania i trzepotanie, pozostawiając ślady drgań na powierzchni przedmiotu obrabianego.
Obróbka 3+ 2-osiowa umożliwia krótkim i sztywnym narzędziom dotarcie do tych obszarów poprzez pochylenie przedmiotu obrabianego, co skutecznie tłumi drgania.
Dostęp do trudno dostępnych miejsc
Obróbka 3+2-osiowa to jak zapewnienie narzędziu skrawającemu „optymalnej perspektywy”. Elastyczna regulacja położenia przedmiotu obrabianego w przestrzeni pozwala na stworzenie swobodnej ścieżki dla narzędzia skrawającego, umożliwiając mu łatwe dotarcie do miejsc, które wcześniej były trudno dostępne.
Niższy koszt w porównaniu do pełnej 5-osiowości
Pod względem sprzętowym obrabiarki 5-osiowe z funkcjami 3+2 osi są zazwyczaj tańsze niż wydajne obrabiarki 5-osiowe o pracy ciągłej, ponieważ mają nieco niższe wymagania dotyczące reakcji dynamicznej i wydajności synchronizacji osi obrotowych.
Jeśli chodzi o narzędzia skrawające i codzienną konserwację, maszyny 3+2-osiowe w większym stopniu wykorzystują standardowe narzędzia skrawające, a zużycie i koszty konserwacji obrabiarki są również stosunkowo niższe. Dlatego w zastosowaniach, które nie wymagają obróbki skomplikowanych powierzchni o dowolnym kształcie, obróbka 3+2-osiowa oferuje rozwiązanie, które zapewnia idealną równowagę między kosztami a możliwościami.
Czym jest Obróbka 5-osiowa?
Obróbka CNC 5-osiowa to sterowany komputerowo proces produkcyjny, który wykorzystuje pięć różnych osi ruchu, aby zapewnić większą elastyczność i precyzję obróbki. Oprócz konwencjonalnych osi liniowych X, Y i Z, 5-osiowa maszyna CNC wykorzystuje również dwie dodatkowe osie obrotowe, powszechnie określane jako oś A i oś B.
Dzięki integracji tych osi obrotowych, narzędzie skrawające może pracować z przedmiotem obrabianym pod szerokim zakresem kątów i orientacji. Ten rozszerzony zakres ruchu umożliwia precyzyjną obróbkę bardzo złożonych kształtów, w tym głębokich wnęk, podcięć, powierzchni profilowanych i skomplikowanych krzywizn. Możliwość pochylania i obracania narzędzia znacznie minimalizuje potrzebę wielokrotnego ustawiania i zmiany położenia, co poprawia zarówno wydajność obróbki, jak i ogólną dokładność.
Obróbka 3+ 2-osiowa i ciągła obróbka 5-osiowa: kluczowe różnice
Obróbka 3+2 osi
Podczas cięcia oś obrotowa pozostaje nieruchoma. Jej celem jest „ustawienie” i wykonanie efektywnego cięcia w ustalonym kierunku.
Ciągła obróbka 5-osiowa
W całym procesie cięcia wszystkie pięć osi (trzy osie liniowe i dwie obrotowe) porusza się jednocześnie, w sposób ciągły i skoordynowany. Celem jest „formowanie dynamiczne”, wykorzystywane do obróbki niezwykle złożonych powierzchni o dowolnym kształcie, takich jak wirniki, śmigła, łopatki turbin itp.
Obróbka 3+2 osiowa vs Pełna obróbka 5-osiowa
| Cecha | Obróbka 3+2 osiowa | Pełna obróbka 5-osiowa |
| Siekiery w użyciu | X, Y, Z + dwie osie pozycjonujące | X, Y, Z + dwie jednoczesne osie obrotowe |
| Typ ruchu | Liniowy z obrotem pozycyjnym | Całkowicie jednoczesny ruch |
| Koszty: | Średni | Wysoki |
| Czas cyklu | Umiarkowany | Najszybszy |
| Najlepsze dla: | Części o umiarkowanej złożoności | Wysoce złożone, organiczne kształty |
Oś 3+2 doskonale nadaje się do obróbki części składających się z wielu odrębnych płaszczyzn kątowych, natomiast ciągła oś 5-osiowa koncentruje się na skomplikowanych, zakrzywionych powierzchniach, które wymagają ciągłej zmiany kierunku narzędzia w trakcie ruchu.
Wskazówki projektowe dla 3+2 Oś Obróbka metalu
Zoptymalizuj orientację części
Na etapie projektowania należy zastanowić się, jak obrobić jak najwięcej elementów przy jak najmniejszych kątach pozycjonowania osi obrotu. Idealnym celem jest rozmieszczenie jak największej liczby otworów, wnęk i profili na elemencie w tym samym kierunku lub w kilku kierunkach.
Zapewnij dostęp do narzędzi
Podczas pochylania przedmiotu obrabianego pod kątem należy przeprowadzić dokładną kontrolę kolizji. Należy sprawdzić nie tylko końcówkę narzędzia, ale także, czy uchwyt narzędzia, urządzenie mocujące, a nawet głowica wrzeciona nie kolidują z innymi częściami przedmiotu obrabianego, osprzętem lub stołem roboczym obrabiarki.
Podczas projektowania głębokich wnęk lub elementów wklęsłych należy upewnić się, że przy zaplanowanym kącie nachylenia długość narzędzia jest wystarczająca, aby bezpiecznie sięgnąć do obrabianej powierzchni dolnej, a uchwyt narzędzia nie zarysuje ścianki bocznej.
Projektuj bezpieczne urządzenia
Ponieważ obróbka 3+2-osiowa jest wykonywana pod różnymi kątami, a czasami nawet z odwróconym przedmiotem obrabianym, uchwyt musi zapewniać niezawodne mocowanie we wszystkich kierunkach. Konstrukcja samego uchwytu powinna być jak najbardziej zwarta i niska, aby uniknąć kolizji z elementami obrabiarki podczas obrotu.
Projektowanie do obróbki płaskiej
Przy każdym kącie pozycjonowania, oś 3+2 to w zasadzie obróbka 3-osiowa. Dlatego idealne cechy to te „płaskie” cechy, które można efektywnie przetwarzać za pomocą strategii 3-osiowej. Chociaż może ona przetwarzać niektóre płytkie powierzchnie, złożone, trójwymiarowe powierzchnie o swobodnych formach pozostają mocną stroną ciągłej obróbki 5-osiowej.
Dlaczego warto wybrać 3+2 Oś Obróbka skrawaniem do produkcji
Dla firm, które wymagają elastyczności, precyzji i wydajności, ale nie chcą inwestować w kompletne systemy 5-osiowe, obróbka 3+2 stanowi idealne rozwiązanie.
Oto kilka rzeczywistych korzyści, o których informują producenci:
- O 40–60% krótsze czasy cykli w porównaniu z tradycyjną obróbką 3-osiową
- Poprawiona dokładność w przypadku części wielopowierzchniowych
- Niższe koszty montażu, ponieważ potrzeba mniej konfiguracji
- Lepsza wydajność w przypadku produkcji małoseryjnej i średnioseryjnej
- Większe wykorzystanie maszyny, ponieważ osie obrotowe mogą zmieniać położenie automatycznie
Ogólnie rzecz biorąc, obróbka 3+2 maksymalizuje możliwości standardowych maszyn 5-osiowych bez konieczności skomplikowanego programowania ruchu ciągłego.
Obszary zastosowań obróbki 3+2-osiowej
Przemysł lotniczy
Lotnictwo i kosmonautyka to jeden z najbardziej reprezentatywnych obszarów zastosowań obróbki 3+2-osiowej. Elementy konstrukcyjne samolotów, takie jak żebra skrzydeł, ramy i wieszaki, są zazwyczaj frezowane z pojedynczego kawałka stopu aluminium lub stopu tytanu. Mają one złożoną konstrukcję, cienkie ścianki i zawierają dużą liczbę otworów, wnęk i występów, które wymagają obróbki pod różnymi kątami. Obróbka 3+2-osiowa umożliwia wykonanie większości obróbki cech na pięciu powierzchniach części za pomocą jednego mocowania.

Produkcja form
Niezależnie od tego, czy jest to forma wtryskowa, forma do odlewania ciśnieniowego, czy forma do tłoczenia, ich rdzenie i suwaki zazwyczaj charakteryzują się złożoną geometrią, w tym głębokimi wnękami, stromymi ściankami bocznymi i złożonymi kanałami chłodzącej wody. Obróbka 3+ 2-osiowa pozwala z łatwością przechylić narzędzie pod optymalnym kątem, precyzyjnie frezować trudno dostępne miejsca oraz wytwarzać precyzyjnie ustawione, pochylone otwory sworzniowe i mechanizmy suwakowe.
Przemysł wyrobów medycznych
W medycynie obowiązują niezwykle wysokie wymagania dotyczące precyzji, wykończenia powierzchni i obróbki biokompatybilnych materiałów. Obróbka 3+2-osiowa doskonale nadaje się do produkcji elementów takich jak sztuczne stawy, narzędzia chirurgiczne i płytki kostne. Pozwala ona uniknąć ryzyka zanieczyszczenia i błędów związanych z wtórnym zaciskaniem, zapewniając jednocześnie idealne dopasowanie implantu do kości ludzkiej, co jest kluczowe dla powodzenia zabiegu.
Energetyka i przemysł ciężki
W sektorze energetycznym części te, na przykład łopatki turbin parowych i gazowych, są zwykle wykonane z trudnych w obróbce materiałów, takich jak stopy wysokotemperaturowe, i mają złożoną geometrię.
Obróbka 3+ 2-osiowa umożliwia stosowanie krótkich i sztywnych narzędzi, które wchodzą w obrabiany przedmiot pod najbardziej odpowiednim kątem, co ma kluczowe znaczenie dla zachowania trwałości narzędzia, kontrolowania ciepła skrawania i zapewnienia integralności powierzchni części.
Współpracuj z doświadczonym zespołem 3+2 Oś Producent obróbki SZLACHETNY
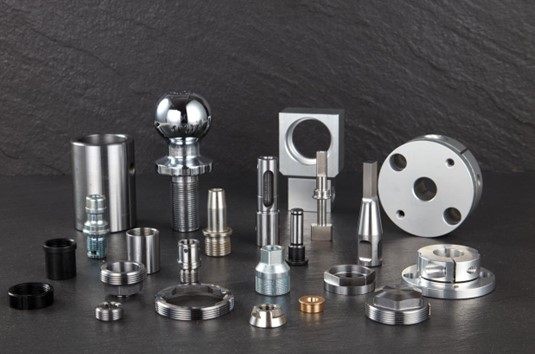
W firmie NOBLE specjalizujemy się w usługach obróbki CNC 3+2-osiowej , zarówno dla prototypów, jak i serii produkcyjnych. Nasze zaawansowane wieloosiowe centra obróbcze pozwalają nam wytwarzać precyzyjne komponenty z aluminium, stali nierdzewnej, tytanu i tworzyw konstrukcyjnych o ścisłych tolerancjach i wyjątkowej jakości powierzchni.
Niezależnie od tego, czy potrzebujesz małej partii prototypów części, czy produkcji na dużą skalę, nasz doświadczony zespół inżynierów zapewnia:
- Profesjonalne wsparcie DFM (projektowanie z myślą o możliwościach produkcyjnych)
- Szybka i rzetelna wycena
- Stała kontrola jakości z wykorzystaniem inspekcji CMM
- Elastyczne planowanie produkcji
Wybierając nas jako swojego partnera produkcyjnego, zyskasz wydajność obróbki 3+2-osiowej i niezawodność zaufanego dostawcy precyzyjnej obróbki.
Często zadawane pytania dotyczące Obróbka 3+2 osiowa
Czym jest obróbka 3+2-osiowa i jak działa?
Obróbka 3+2-osiowa, znana również jako obróbka pozycyjna pięcioosiowa, to proces CNC, w którym element jest przechylany i obracany do odpowiedniej pozycji za pomocą dwóch osi obrotowych przed cięciem. Po ustawieniu przedmiotu obrabianego pod żądanym kątem, maszyna wykonuje operacje 3-osiowe. Umożliwia to obróbkę złożonych elementów w różnych orientacjach bez konieczności wielokrotnego ustawiania.
Jaka jest różnica pomiędzy obróbką 3+2-osiową a pełną obróbką 5-osiową?
W obróbce 3+2-osiowej dwie osie obrotowe pozycjonują element, ale pozostają nieruchome podczas cięcia. W pełnej obróbce 5-osiowej wszystkie pięć osi porusza się jednocześnie podczas cięcia. Obróbka 3+2 oferuje większość zalet obróbki 5-osiowej przy niższych kosztach i prostszym programowaniu, co czyni ją idealną do obróbki wielu precyzyjnych komponentów.
Jakie są główne zalety obróbki CNC 3+2-osiowej?
Obróbka 3+2-osiowa zapewnia doskonałą precyzję, lepsze wykończenie powierzchni i szybszą produkcję dzięki skróceniu czasu przezbrajania. Umożliwia również obróbkę trudno dostępnych elementów, takich jak otwory skośne, podcięcia i głębokie kieszenie, zachowując jednocześnie wysoką powtarzalność i dokładność.
W jakich branżach najczęściej stosuje się obróbkę 3+2-osiową?
Technologia ta jest szeroko stosowana w przemyśle lotniczym, medycznym, motoryzacyjnym, formowym i elektronicznym. Idealnie nadaje się do produkcji złożonych komponentów, takich jak wsporniki, obudowy turbin, implanty medyczne i formy o wysokiej precyzji.
Czy obróbka 3+2 jest bardziej opłacalna niż obróbka 5-osiowa?
Tak. Obróbka 3+2-osiowa zapewnia dużą elastyczność obróbki 5-osiowej, ale przy niższych kosztach sprzętu i programowania. Jest to szczególnie opłacalne w przypadku części wymagających obróbki kątowej, ale nie ciągłego konturowania wieloosiowego.