
Wprowadzenie
Dla osób niezaznajomionych z formami, może się to wydawać zupełnie obcą koncepcją. W rzeczywistości jednak formy są wykorzystywane nie tylko w przemyśle, ale także w życiu codziennym. Na przykład formy do lodów i czekolady wymagają wlania roztopionej żywności do pustej formy, która jest następnie schładzana w celu nadania jej kształtu. Zasada jest taka sama w przemyśle, z tą różnicą, że stopiony materiał zastępuje surowiec. Formy są powszechnie wykorzystywane do formowania wtryskowego , rozdmuchowego , wytłaczania i odlewania ciśnieniowego.
Tak więc prawdziwe pytanie jest praktyczne. Kiedy projekt potrzebuje podstawowej formy? Kiedy czegoś bardziej szczelnego? I jak właściwie zbudowane są te narzędzia?
W tym artykule przedstawiono różnice. Przykłady zastosowań – metody produkcji. Ludzie wyjdą z tego wiedząc, która ścieżka jest dla nich odpowiednia. Bez zbędnych dodatków. Tylko to, co sprawdza się na linii produkcyjnej.
Czym są proste formy?
Prosta forma robi dokładnie to, co sugeruje jej nazwa: wytwarza części. Nie musi ich idealnie formować przez milion cykli. Musi tylko działać przez jakiś czas.
Typowe charakterystyki
Proste formy wykorzystują bardziej miękkie materiały. Aluminium jest powszechne. Czasami pojawia się również wstępnie utwardzona stal. Przy bardzo małych ilościach ludzie używają nawet form z żywicy drukowanych w 3D. Czas realizacji jest krótki. Warsztat może wyciąć prostą formę aluminiową w ciągu kilku dni, a nie tygodni. Koszt pozostaje niski dzięki prostej konstrukcji. Bez suwaków. Bez podnośników. Bez skomplikowanych kanałów chłodzących.
Tolerancje
Proste formy zachowują tolerancje od ±0.1 mm do ±0.5 mm. To wystarcza w przypadku wielu części. Wspornika. Obudowy. Pokrywy, która nie ma krytycznego znaczenia. Jednak w przypadku komponentów wymagających precyzyjnego dopasowania, te wartości są zbyt małe. Właśnie wtedy klienci decydują się na precyzyjną produkcję form.
Materiały
- Tani. Łatwy w obróbce. Wystarcza na tysiące strzałów.
- Stal hartowana. Kosztuje więcej. Jest trwalsza niż aluminium. Wytrzymuje dłużej.
- Żywica drukowana w technologii 3D. Najniższy koszt. Najszybszy czas realizacji. Najkrótszy okres użytkowania. Używana niemal wyłącznie do walidacji prototypów.
Żywotność
Zakres jest szeroki. Forma żywiczna może wytrzymać 100 uderzeń. Może 200, jeśli zachowa się ostrożność. Forma aluminiowa wytrzymuje od 1,000 do 10 000 uderzeń, w zależności od tworzywa sztucznego i geometrii części. Utwardzona stal wytrzymuje 50 000 uderzeń, zanim zużycie stanie się problemem.
Zakres kosztów
Proste formy kosztują od 1,000 do 3,000 dolarów. To przystępna cena dla małych serii. Startup może to sfinansować.
Najlepiej nadaje się do
- Klienci potrzebują części, które można przetestować pod kątem kształtu i dopasowania przed wdrożeniem do produkcji.
- Produkcja niskoseryjna. Serie po kilkaset lub kilka tysięcy części.
- Części niekrytyczne. Komponenty, w których odchylenia rzędu dziesiątych części milimetra nie mają znaczenia.
Proste formy odgrywają ważną rolę w procesie produkcji form wtryskowych. Stanowią punkt wejścia. Potwierdzają projekt. Następnie, w przypadku produkcji wielkoseryjnej lub o wysokiej precyzji, rozmowa przenosi się na produkcję form precyzyjnych. To zupełnie inny poziom.
Czym są formy precyzyjne?
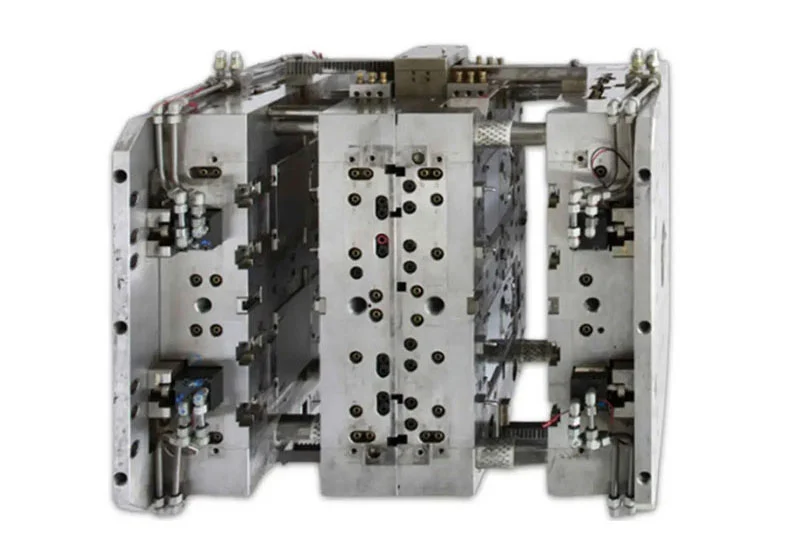
Formy precyzyjne wytwarzają niemal identyczne części, wtrysk po wtrysku, przez miliony cykli.
Definicja i charakterystyka
Precyzyjna forma jest budowana z myślą o ekstremalnej trwałości i dokładnej powtarzalności. Wysoki koszt. Długi czas realizacji. Żadnych skrótów. Inżynierowie używają hartowanej stali narzędziowej, a nie aluminium. Dodają powłoki, aby zmniejszyć zużycie i poprawić uwalnianie. Projekt obejmuje złożone kanały chłodzące, aby kontrolować temperaturę i czas cyklu. Każdy szczegół jest przemyślany.
To właśnie rozumiemy pod pojęciem precyzyjnej produkcji form. Nie chodzi tu tylko o węższą tolerancję. To inna filozofia. Forma jest traktowana jak precyzyjna obrabiarka, a nie jak element jednorazowego użytku.
Tolerancje
Formy precyzyjne zachowują tolerancję od ±0.01 mm do ±0.001 mm. To dziesięć do stu razy więcej niż w przypadku formy prostej. Dla porównania, ludzki włos ma około 0.07 mm grubości. Te formy zachowują tolerancję mniejszą niż włos. Spójnie. W milionach części.
Materiały
Standardem jest hartowana stal narzędziowa. H13 zapewnia wysoką odporność na temperaturę i zużycie. S7 zapewnia odporność na uderzenia. D2 nadaje się do materiałów ściernych. Wiele form precyzyjnych jest również powlekanych powierzchniowo. Azotek tytanu i glinu (TiAlN). Azotek chromu. Węgiel o strukturze diamentu (DLC). Powłoki te zmniejszają tarcie, zapobiegają korozji i wydłużają żywotność narzędzi.
Żywotność
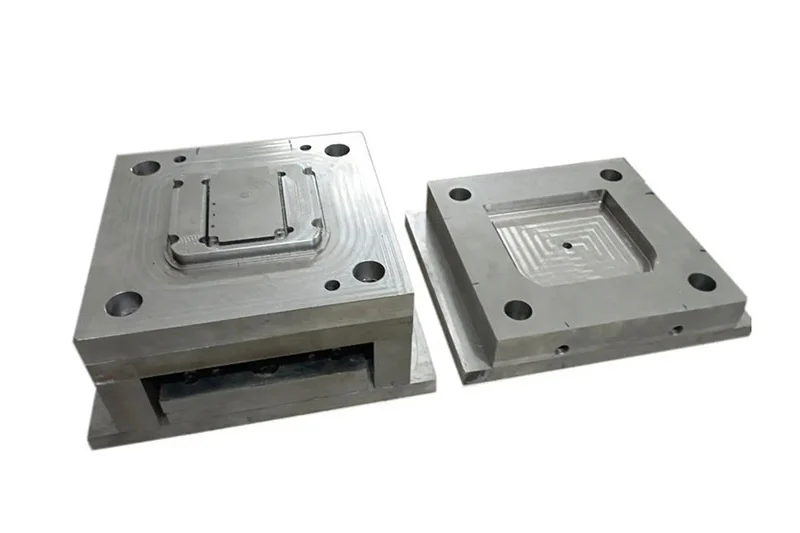
Dobrze wykonana, precyzyjna forma wytrzymuje co najmniej 500 000 cykli. Wiele z nich przekracza milion. Niektóre osiągają dziesięć milionów lub więcej przy odpowiedniej konserwacji. Właśnie dlatego początkowy koszt ma sens. Rozkładając go na dziesięć milionów części, koszt oprzyrządowania na jedną część staje się groszowy.
Zakres kosztów
Formy precyzyjne kosztują od 20 000 do 100 000 dolarów. Skomplikowane formy medyczne lub optyczne mogą kosztować więcej. Znacznie więcej. Cena odzwierciedla jakość stali, czas obróbki, wykończenie powierzchni oraz nakład pracy inżynierów potrzebny do jej zaprojektowania.
Najlepiej nadaje się do
- Wyroby medyczne. Implanty, instrumenty chirurgiczne, komponenty diagnostyczne.
- Panele wewnętrzne, kanały i wsporniki konstrukcyjne.
- Elementy pod maską, obudowy czujników, części skrzyni biegów.
- Złącza, tacki na karty SIM, obudowy aparatów.
- Części optyczne. Soczewki, światłowody, elementy wyświetlaczy.
W świecie produkcji form wtryskowych, formy precyzyjne znajdują się na szczycie piramidy. Proste formy potwierdzają tę koncepcję. Formy precyzyjne dostarczają produkt na dużą skalę. Ludzie, którzy potrzebują milionów identycznych, wysokiej jakości części, nie mają realnego wyboru. Koszt początkowy jest bolesny. Długoterminowa niezawodność się opłaca.
Kiedy stosuje się proste formy?
Proste formy mają wyraźne miejsce w procesie produkcyjnym. Klienci korzystają z nich, gdy wolumen jest niski, tolerancje są luźne lub projekt ciągle się zmienia.
Niska wielkość produkcji (poniżej 50 000 części)
To główny czynnik. Prosta forma jest ekonomicznie opłacalna przy produkcji poniżej 50 000 wtrysków. Koszt oprzyrządowania jest niski. Koszt jednostkowy części jest wyższy niż w przypadku formy precyzyjnej, ale całkowita inwestycja pozostaje niewielka. Przy seriach 1,000 lub 10 000 części, wydawanie 50 000 na hartowane narzędzie stalowe jest nierozsądne. Aluminiowa forma o wartości 5,000 wykona tę samą pracę za mniejsze pieniądze.
Rapid Prototyping i walidacja projektu
Klienci potrzebują rzeczywistych części przed rozpoczęciem produkcji. Prosta forma dostarcza te części szybko i tanio. Zespół może testować formę, dopasowanie i działanie. Mogą wcześnie wykrywać problemy. Następnie poprawiają projekt i, w razie potrzeby, wycinają kolejną prostą formę.
Luźne tolerancje są dopuszczalne
Niektóre części nie wymagają ścisłych tolerancji. Wspornik wewnątrz urządzenia konsumenckiego. Pokrywa, która zatrzaskuje się na miejscu z dużym luzem. Element jednorazowego użytku, gdzie tolerancja ±0.3 mm jest wystarczająca. W takich zastosowaniach proste formy zapewniają wystarczająco dobre tolerancje.
Części o niskiej wartości lub części eksploatacyjne
Pomyśl o częściach, które są tanie na początek. Plastikowy klips. Przekładka. Pojemnik jednorazowego użytku. Marża zysku na każdej części jest niewielka. Dodanie kosztów precyzyjnej produkcji form zniweczyłoby opłacalność biznesową. Proste formy utrzymują niskie inwestycje w oprzyrządowanie, dzięki czemu cena jednostkowa pozostaje konkurencyjna.
Kiedy stosuje się formy precyzyjne?
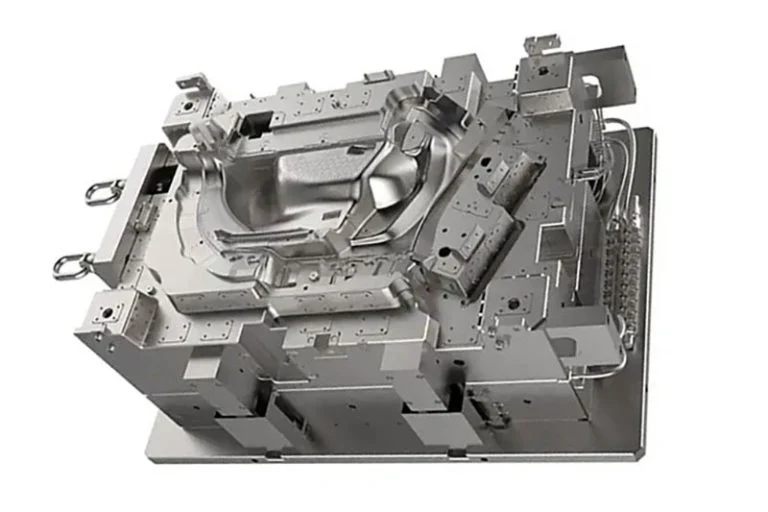
Proste formy mają swoje ograniczenia. Przekroczenie ich może skutkować awarią narzędzia. Części odbiegają od specyfikacji. Powierzchnie ulegają degradacji. Czas cyklu wydłuża się. Właśnie wtedy ludzie przechodzą na precyzyjną produkcję form.
Produkcja wielkoseryjna (ponad 100 000 części)
Decyzja zależy od wielkości produkcji. Prosta forma aluminiowa może przetrwać 50 000 cykli. Po tym czasie gniazdo ulega zużyciu. Tolerancje się zwiększają. Części zaczynają się przepalać lub zwierać. W przypadku serii powyżej 100 000 części, prosta forma stanowi obciążenie. Precyzyjne formy zbudowane z hartowanej stali narzędziowej wytrzymują miliony cykli bez znaczącego zużycia. Koszt początkowy jest wyższy. Koszt jednostkowy części w całym cyklu produkcyjnym jest niższy.
Wąskie tolerancje wymiarowe (mniej niż ±0.05 mm)
Niektóre części nie tolerują odchyleń. Komponent urządzenia medycznego z funkcją wciskania. Mocowanie soczewki optycznej. Obudowa przekładni zębatej. Te części wymagają tolerancji węższych niż ±0.05 mm. Wiele z nich wymaga tolerancji ±0.01 mm lub większej. Proste formy nie są w stanie utrzymać tych wartości. Rdzeń aluminiowy ulega ugięciom. Temperatura waha się. Precyzyjna produkcja form wykorzystuje stal, zaawansowane chłodzenie i sztywną konstrukcję maszyn, aby utrzymać ścisłe tolerancje w każdym elemencie.
Surowe wymagania dotyczące estetyki i wykończenia powierzchni (poziom A SPI)
Wykończenie powierzchni ma znaczenie dla wyglądu i funkcjonalności. Wykończenie SPI A-level jest lustrzane. Brak śladów po narzędziach. Brak widocznych linii przepływu. Brak zacięć w zaworach. Osiągnięcie takiego wykończenia wymaga precyzyjnej formy. Wnęka jest polerowana na lustro. Stal jest wystarczająco twarda, aby zachować ten połysk przez miliony cykli. Prosta forma wykonana z aluminium lub stali hartowanej nie jest w stanie utrzymać wykończenia SPI A-level.
Trudne materiały
Niektóre tworzywa sztuczne niszczą zwykłe formy. Nylon wypełniony włóknem szklanym ma właściwości ścierne. PEEK wymaga wysokich temperatur topnienia. Polimery ciekłokrystaliczne (LCP) charakteryzują się agresywnym przepływem i zużywają wnęki. Materiały te wymagają precyzyjnego wykonania form. Stal narzędziowa musi być twarda i odporna na zużycie. Powłoki muszą chronić przed korozją i ścieraniem.
Cienkie ścianki lub głębokie żebra wymagające wysokiego ciśnienia wtrysku
Elementy cienkościenne wymagają wysokiego ciśnienia do wypełnienia. Głębokie żebra wymagają wysokiego ciśnienia do wypełnienia. Wysokie ciśnienie oznacza wysokie naprężenia w formie. Gniazdo ulega ugięciu. Rdzeń się wygina. Linia podziału ulega przebiciu. Precyzyjna produkcja form rozwiązuje ten problem dzięki wzmocnionej konstrukcji narzędzi. Grubsze płyty. Słupy podporowe. Twardsza stal. Forma jest zaprojektowana tak, aby wytrzymać ciśnienia wtrysku, które spowodowałyby pęknięcie lub odkształcenie prostego narzędzia aluminiowego.
Branże regulowane
Komponent implantu medycznego nie może zawieść. Panel wnętrza samolotu musi spełniać normy trudnopalności i toksyczności dymu. Element bezpieczeństwa w motoryzacji wymaga pełnej identyfikowalności. Branże podlegające regulacjom wymagają udokumentowanej kontroli procesów. Wymagają walidacji. Audytują dostawców. Precyzyjna produkcja form zapewnia spójność i dokumentację, których wymagają te branże. Prosta forma, nawet jeśli spełniałaby wymogi tolerancji, nie spełnia rygorystycznych norm.
Jakie metody są zazwyczaj stosowane do produkcji form?
Budowa formy to nie jeden proces. Ludzie stosują różne metody w zależności od materiału, złożoności i wymaganej żywotności. Każde podejście ma swoje mocne strony.
Obróbka CNC
To „koń roboczy” formowania wtryskowego. Frezarka CNC lub tokarka CNC wycina gniazdo formy bezpośrednio z bloku stali lub aluminium. Proces jest precyzyjny, powtarzalny i dobrze poznany. W przypadku form ze stali hartowanej, przeznaczonych do produkcji milionów części, obróbka CNC jest podstawową metodą. Przejścia zgrubne usuwają większość materiału. Przejścia wykańczające nadają gniazdu ostateczne wymiary. Precyzyjna produkcja form w dużej mierze opiera się na pięcioosiowych maszynach CNC, które umożliwiają uzyskanie złożonych geometrii bez konieczności zmiany położenia przedmiotu obrabianego.
Obróbka elektroerozyjna (EDM)
Niektóre detale są zbyt trudne do obróbki frezem. Ostre naroża wewnętrzne. Głębokie, wąskie żebra. Skomplikowane wnęki o dużym współczynniku kształtu. W takich przypadkach należy zastosować obróbkę elektroerozyjną (EDM). Elektroda grafitowa lub miedziana jest obrabiana mechanicznie, aby uzyskać negatywny kształt pożądanego detalu. Następnie elektroda jest zbliżana do stalowego elementu obrabianego. Iskra elektryczna powoduje erozję materiału. Proces jest powolny, ale jednocześnie niezwykle dokładny. Obróbka elektroerozyjna (EDM) pozwala uzyskać ostre naroża, których nie jest w stanie uzyskać żaden frez walcowo-czołowy. Wiele precyzyjnych form posiada zarówno elementy obrabiane CNC, jak i wycinane elektroerozją w tym samym narzędziu.
Drukowanie 3D (Szybkie narzędzia)
W przypadku form prototypowych i produkcji w bardzo małych seriach, druk 3D jest opcją. Wkładka formy jest drukowana bezpośrednio z żywicy lub proszku metalowego. Czas realizacji zamówienia wynosi dni zamiast tygodni. Koszt to ułamek ceny stali obrabianej maszynowo. Kompromisem jest trwałość. Wydrukowana forma może wytrzymać od 100 do 1,000 cykli, zanim ulegnie zniszczeniu pod wpływem zużycia lub degradacji termicznej. Używamy tej metody do walidacji projektu, a nie do produkcji masowej.
Jak wybierać między formami prostymi i precyzyjnymi
„Czy powinienem wybrać formę prostą czy precyzyjną? Która jest dla mnie odpowiednia?” Oto drzewo decyzyjne, które pomoże Ci szybko i łatwo wybrać odpowiednią formę do Twoich potrzeb.
| Pytanie 1: Ile części jest potrzebnych?
├─ < 50 000 → Pytanie 2 └─ > 50 000 → Pytanie 3
Pytanie 2: Tolerancje mniejsze niż ±0.1 mm? ├─ Tak → Prosta forma └─ Nie → Pytanie 3
Pytanie 3: Materiał zawiera włókno szklane/włókno węglowe CZY wymaga wysokich temperatur? ├─ Tak → Produkcja form precyzyjnych └─ Nie → Pytanie 4
Pytanie 4: Czy dana część podlega regulacjom (bezpieczeństwo medyczne/lotnicze/motoryzacyjne)? ├─ Tak → Wymagana precyzyjna forma └─ Nie → Pytanie 5
Pytanie 5: Budżet na narzędzia wynosi mniej niż 10 000 USD? ├─ Tak → Prosta forma (jedyna praktyczna opcja) └─ Nie → Produkcja form precyzyjnych (lepsza wartość długoterminowa) |
Skontaktuj się z NOBLE, aby uzyskać najlepszą precyzyjną produkcję form
Firma NOBLE specjalizuje się w obróbce CNC i produkcji form wtryskowych . Zajmujemy się tym od lat. Prototypy, produkcja, formy proste, formy precyzyjne. Zajmujemy się wszystkim.
Nasze możliwości przetwarzania
Ta sekcja jest ważna, ponieważ artykuł właśnie wyjaśnił różnicę między formami prostymi i precyzyjnymi. W rzeczywistości budujemy obie. Oto jak.
Możliwości obróbki CNC
Nasz park maszynowy dysponuje szeroką gamą urządzeń. Trzyosiowe centra obróbcze do obróbki podstawowych gniazd. Maszyny cztero- i pięcioosiowe do obróbki skomplikowanych geometrii i podcięć. Frezowanie na twardo stali narzędziowej w stanie utwardzonym. Maszyny te stanowią podstawę naszego procesu produkcji precyzyjnych form.
Materiały, które obrabiamy, obejmują aluminium do prototypowych form, hartowane gatunki stali narzędziowej, takie jak H13, S7 i D2, do precyzyjnych form produkcyjnych, stal nierdzewną do narzędzi odpornych na korozję oraz tworzywa sztuczne do zastosowań specjalnych.
Osiągalne tolerancje są ścisłe. Utrzymujemy tolerancję ±0.005 mm (±5 mikronów) na krytycznych elementach formy. Jest to poziom wymagany do precyzyjnej produkcji form. Proste formy mają szersze tolerancje. Dostosowujemy proces do wymagań.
Usługi dodatkowe obejmują wykańczanie powierzchni, polerowanie do stopnia czystości SPI oraz elektroerozję w celu uzyskania ostrych naroży wewnętrznych, niedostępnych dla frezów. Każdy etap wspiera nasz proces produkcji form wtryskowych.
Możliwości formowania wtryskowego
Produkowane typy form: Proste formy do prototypowania i produkcji niskoseryjnej. Formy precyzyjne do produkcji wielkoseryjnej. Formy mostkowe do wypełniania szczelin między nimi.
Materiały na formy: Aluminium do form o małej objętości. Stal hartowana wstępnie do form mostowych o średniej objętości. Hartowana stal narzędziowa z powłokami do precyzyjnych form produkcyjnych, wymagających milionów wtrysków. Każdy projekt form wtryskowych otrzymuje odpowiedni materiał do danego zadania.
Materiały do obróbki części: Żywice masowe, takie jak PP, ABS i PE do części ogólnych. Żywice inżynieryjne, w tym PC, nylon, PEEK i gatunki wypełnione szkłem do wymagających zastosowań. Materiały klasy medycznej do urządzeń i implantów.
Dlaczego warto wybrać firmę NOBLE do precyzyjnej produkcji form
W artykule wyjaśniono teorię. Oto praktyczna różnica. Nasz precyzyjny proces produkcji form wyróżnia się na tle standardowych warsztatów.
Budujemy zarówno proste, jak i precyzyjne formy. Dopasowujemy formę do rzeczywistych potrzeb, a nie oferujemy rozwiązań uniwersalnych. Prototyp otrzymuje prostą formę aluminiową. Część medyczna, która wymaga miliona sztuk, otrzymuje precyzyjne narzędzia ze stali hartowanej dzięki dedykowanej produkcji form precyzyjnych. Klient oszczędza pieniądze w obu przypadkach.
Certyfikowany dla części medycznych i o wysokiej niezawodności. ISO 13485:2016 dla urządzeń medycznych. ISO 9001:2015 dla zarządzania jakością. Te certyfikaty są ważne dla branż regulowanych. Klienci dostarczają nam części, które trafiają do pacjentów lub samolotów. Zapewniamy dokumentację i identyfikowalność wymaganą w tych zastosowaniach. Nasze procesy produkcji form wtryskowych są w pełni udokumentowane.
Własna obróbka CNC i formowanie wtryskowe. Nie zlecamy prac na zewnątrz. Obróbka CNC i formowanie wtryskowe odbywają się pod jednym dachem. Skraca to czas realizacji. Odpowiedzialność leży po jednej stronie. W razie potrzeby rozwiązania problemu, inżynier udaje się do maszyny. Koniec z telefonowaniem. Koniec z szukaniem winnych. Ta integracja jest niezbędna do precyzyjnej produkcji form.
Przejrzysta informacja zwrotna DFM. Przed cięciem stali analizujemy projekt elementu. Informujemy klientów, czy element można ulepszyć lub obniżyć jego koszt. Czasami niewielka zmiana zmniejsza złożoność formy o połowę. Czasami element jest nieformowalny zgodnie z rysunkiem. Sygnalizujemy te problemy na wczesnym etapie. To rzadkość w produkcji form wtryskowych.
Od prototypu do produkcji, bezproblemowo. Projekt często zaczyna się od prostej aluminiowej formy do walidacji niskoseryjnej. Później popyt rośnie. Następnie, w procesie precyzyjnej produkcji form, budujemy precyzyjną formę z hartowanej stali do produkcji wielkoseryjnej. Ten sam zespół. Ten sam system jakości. Ta sama osoba kontaktowa. Żadnych problemów z przejściem.
FAQ
Jaka jest różnica pomiędzy formą prostą a formą precyzyjną?
Prosta forma wykorzystuje miękkie materiały, takie jak aluminium, zachowuje mniejsze tolerancje (±0.1 mm do ±0.5 mm) i wytrzymuje od 100 do 50 000 strzałów. Forma precyzyjna wykorzystuje hartowaną stal narzędziową, zachowuje wąskie tolerancje (±0.01 mm do ±0.001 mm) i wytrzymuje od 500 000 do ponad 10 milionów strzałów.
Kiedy powinienem użyć prostej formy?
W przypadku serii produkcyjnych poniżej 50 000 części, gdy dopuszczalne są tolerancje rzędu ±0.1 mm lub mniejsze, a także w przypadku standardowych tworzyw sztucznych, takich jak ABS lub PP bez wypełniaczy szklanych, należy zastosować prostą formę.
Kiedy należy użyć formy precyzyjnej?
Użyj precyzyjnej formy do objętości powyżej 100 000 części, tolerancji mniejszych niż ±0.05 mm, trudnych materiałów, takich jak nylon wypełniony szkłem lub PEEK, a także do branż regulowanych, takich jak medycyna lub przemysł lotniczy.
Czy prosta forma może być wykorzystana do produkcji skomplikowanych części?
Tak. Sama geometria nie wymusza precyzyjnej formy; prosta forma aluminiowa może wytwarzać skomplikowane kształty, jeśli objętość jest mała, a tolerancje luźne.
Jaki jest najtańszy sposób wykonania formy?
Formy żywiczne wykonane metodą D-Print kosztują kilkaset dolarów i wykonują od 100 do 200 cykli, co czyni je najtańszą opcją walidacji prototypów.
Is 3D drukowanie nadaje się do produkcji form?
W przypadku form prototypowych – tak – szybko i tanio. W przypadku form produkcyjnych – nie – formy drukowane zużywają się po setkach cykli i nie mogą konkurować z narzędziami ze stali obrabianej mechanicznie.







