
Wat is het Sheet Met al Beinde Proces?
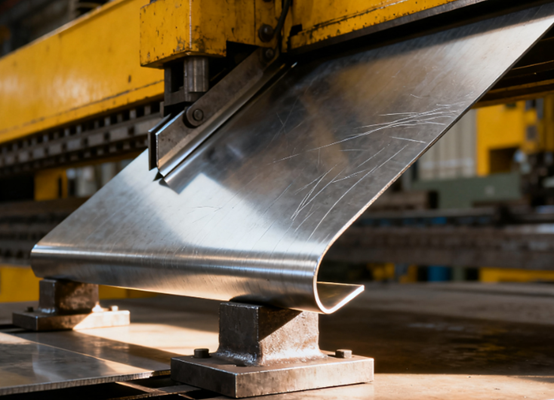
Plaatbuigen is een metaalbewerkingstechniek waarbij hoofdzakelijk een buigmachine wordt gebruikt om druk uit te oefenen op metalen platen, waardoor deze op specifieke plaatsen plastisch vervormen en onderdelen met vooraf bepaalde hoeken en vormen worden verkregen.
Het proces van het buigen van plaatmetaal omvat doorgaans mallen, waaronder een bovenmal (stempel) en een ondermal (V-vormige groef), waarbij het plaatmetaal onder druk in de opening van de ondermal wordt geperst om een buiging te vormen. Buigtechnologie wordt veel gebruikt bij de productie van diverse metalen constructieonderdelen zoals dozen, beugels en kasten. Het kenmerkt zich door een hoge efficiëntie, hoge precisie en grote aanpasbaarheid, en is een cruciale stap in de bewerking van plaatmetaal.
Hoe werkt het buigproces van plaatmetaal?
De kern van het plaatbuigproces is het uitoefenen van een externe kracht om plastische vervorming van de metalen platen op een vooraf bepaalde positie te veroorzaken, waardoor specifieke hoeken en vormen ontstaan. Dit proces is hoofdzakelijk afhankelijk van buigmachines en speciale mallen.
Metalen materialen die gebruikt worden bij het buigen van plaatmetaal
Koudgewalste staalplaat
Koudgewalste staalplaten zijn koolstofstalen platen die bij kamertemperatuur worden gewalst. Koudgewalste staalplaten hebben een uitstekende sterkte en bewerkbaarheid, waardoor ze zeer geschikt zijn voor nauwkeurig buigen, stempelen en lassen.
Koudgewalste staalplaten vereisen doorgaans geen voorbehandeling zoals roestverwijdering en kunnen direct worden gegalvaniseerd of geverfd.
Roestvast staal
Roestvrij staal staat bekend om zijn uitstekende corrosiebestendigheid, omdat het chroom dat het bevat een dichte laag chroomoxide-passiveringsfilm op het oppervlak kan vormen.
Roestvrij staal 304 heeft uitstekende algehele prestaties en is geschikt voor diverse omgevingen. Roestvrij staal 316 heeft, dankzij de toevoeging van molybdeen, een sterkere weerstand tegen chloridecorrosie.
| 304L | Geschikt om te lassen; goede corrosiebestendigheid |
| 321 | Bevat titanium; goede corrosiebestendigheid. |
| 301 | Relatief hoge hardheid; goede sterkte |
Aluminium
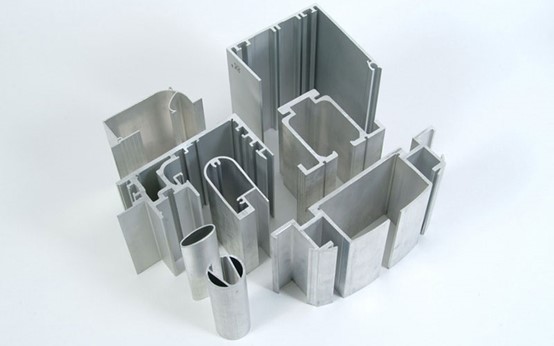
Aluminium is een lichtgewicht metaal met een dichtheid die ongeveer een derde lager is dan die van staal, wat cruciaal is in toepassingen waar gewichtsvermindering vereist is.
Aluminiummaterialen hebben bovendien een goede corrosiebestendigheid en een uitstekende thermische en elektrische geleidbaarheid. Daarnaast is aluminium zeer flexibel en gemakkelijk te buigen en in vorm te brengen.
Gegalvaniseerde staalplaat
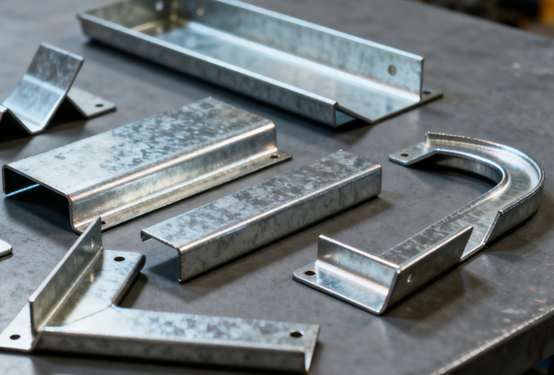
Gegalvaniseerde staalplaten worden gemaakt door een laag zink aan te brengen op het oppervlak van koudgewalste of warmgewalste staalplaten. Deze zinklaag beschermt het interne staal en voorkomt effectief dat de staalplaten gaan roesten.
- Elektrolytisch verzinkt staal: Het oppervlak is fijn en egaal, waardoor het beter geschikt is om te spuiten.
- Thermisch verzinkt staal: Het De zinkcoating is relatief dik en heeft een hoge corrosiebestendigheid, maar er zijn zinkbloempjes op het oppervlak te zien.
Messing
Messing is een koper-zinklegering. Het heeft een prachtige goudgele kleur en wordt vaak gebruikt voor decoratieve onderdelen. Naast de esthetische aantrekkingskracht heeft messing ook een uitstekende elektrische geleidbaarheid, thermische geleidbaarheid en uitzonderlijke antibacteriële eigenschappen.
Wat de bewerking betreft, is messing zacht en heeft het een uitstekende vervormbaarheid, waardoor het zeer geschikt is voor complexe stempel- en smeedbewerkingen.
Warmgewalste staalplaat
Warmgewalste staalplaten zijn koolstofstaalplaten die bij hoge temperaturen worden gewalst. In vergelijking met koudgewalste platen heeft het oppervlak een oxidelaag, is het relatief ruw en is de maatnauwkeurigheid iets minder.
Het voordeel van warmgewalste staalplaten ligt in hun relatief lage prijs, en ze bieden de mogelijkheid om dikkere platen te produceren en een hogere constructiesterkte te bereiken.
Soorten plaatbuigprocessen
Vouwen Buigen
Bij vouwbuigen wordt de balk langs de rand van het werkstuk omhoog of omlaag gevouwen. Deze methode wordt vaak gebruikt voor doosvormige en schaalvormige onderdelen.
Voors:
- Buigen zonder matrijsmarkering: Beschadigt de oppervlaktecoating of decoratieve laag niet.
- Hoge precisie en goede herhaalbaarheid.
- Geschikt voor grote borden: Met name aluminium platen, dunne roestvrijstalen platen, enzovoort.
nadelen:
- Lage efficiëntie: Geschikt voor middelgrote en kleine serieproductie.
- Complexe structuur: De onderhoudskosten van vouwmechanismen zijn hoog.
- Niet geschikt voor het bewerken van dikke platen.
Roll buigen
Walsbuigen is een proces waarbij een plaatbuigmachine met drie of meerdere rollen wordt gebruikt om plaatmetaal geleidelijk te buigen tot boogvormige, cilindrische of conische onderdelen door middel van meerdere buigingen.
Voors:
- Geschikt voor bochten met grote krommingen: Het kan continu grote straal- of volledig cirkelvormige onderdelen vormen.
- Gelijkmatige vervorming: Vermijd spanningsconcentraties die ontstaan door eenmalig buigen.
- Het kan dikke platen en grote onderdelen bewerken.
nadelen:
- De hoekregeling is lastig: De afstand tussen de rollen moet meerdere keren worden aangepast.
- Kleine krommingen of scherpe hoeken zijn niet eenvoudig te realiseren.
- Hoge investeringskosten voor apparatuur.
Bewerking middels ‘coining’
De stempel perst het plaatmetaal met extreem hoge druk in de onderste matrijs, waardoor het materiaal een grondige plastische vervorming ondergaat. De hoek wordt vrijwel volledig bepaald door de matrijs.
Voors:
- Extreem hoge dimensionale en hoeknauwkeurigheid: Vrijwel geen herstel.
- Scherpe hoeken of karakteristieke randen: Geschikt voor de bewerking van precisieonderdelen.
- Goede vormconsistentie: De hoek wordt volledig bepaald door de mal.
nadelen:
- Hoge apparatuurvereisten: Er zijn persen met een hoge tonnage nodig.
- Ernstige slijtage van de mal: Hoge druk, hoge eisen aan matrijsmaterialen en warmtebehandeling.
- Hoge kosten: De kosten voor de productie en het onderhoud van matrijzen zijn hoog.
Lucht buigen
Het door lucht gebogen werkstuk komt alleen in contact met de punt van de bovenste matrijs en beide zijden van de V-groef van de onderste matrijs. Wanneer de stempel naar beneden drukt, ondergaat het metaal elastisch-plastische vervorming op de contactpunten, waardoor de gewenste hoek ontstaat.
De hoek wordt bepaald door de diepte van de ponsbeweging.
Voors:
- Sterke hoekverstelling: De buighoek kan worden aangepast door de slag van de pons te regelen, wat een hoge mate van flexibiliteit biedt.
- Lage schimmelvorming: Door het kleine contactoppervlak tussen de boven- en ondermal heeft de mal een langere levensduur.
- Goed aanpassingsvermogen: Met dezelfde matrijzen kunnen onderdelen met verschillende hoeken en plaatdiktes worden verwerkt.
nadelen:
- Nauwkeurigheid bij lage hoeken: Het wordt sterk beïnvloed door terugslag en vereist empirische correctie.
- Grotere buigkracht: Vergeleken met andere methoden stelt deze methode hogere eisen aan het tonnage van de apparatuur.
dieptepunt
De pons drukt de plaat in de bodem van de V-groef van de onderste matrijs, waardoor de plaat volledig aan de matrijs hecht voor de vormgeving. In de vervormingszone treedt duidelijke plastische vervorming of zelfs afdrukvorming op.
Voors:
- Nauwkeurigheid bij grote hoeken: Vrijwel geen terugvering en een stabiele buighoek.
- Goede herhaalbaarheid: Geschikt voor massaproductie van onderdelen met hoge consistentie-eisen.
- Uitstekende oppervlaktekwaliteit: Strakke vouwen en nette randen.
nadelen:
- Schimmelslijtage: Groot contactoppervlak, duidelijke wrijving en spanningsconcentratie.
- Regelmatige wisseling van schimmel: De mallen moeten worden vervangen voor verschillende plaatdiktes of -hoeken.
- Hoog energieverbruik: A Er is een grotere druk nodig.
De bewerkingsstappen van het plaatbuigproces
Proces analyse
Voordat u gaat buigen, dient u de tekening van het onderdeel zorgvuldig te analyseren om de buighoek, buigradius, afmetingen en richting van het uitvouwen te controleren en na te gaan of de buigvolgorde logisch is.
Het doel van het analyseren van onderdeelstekeningen is het voorkomen van maatafwijkingen of problemen met interferentie tussen werkstukken die worden veroorzaakt door een onjuist ontwerp.
Selecteer Materiaal
Bereken de afmetingen van het uitgevouwen materiaal op basis van de buighoek en de plaatdikte, houd rekening met de buigcompensatiecoëfficiënt en bereid vervolgens de materialen voor. Dit proces wordt uitgevoerd om de maatnauwkeurigheid van de grondstoffen te garanderen en een basis te leggen voor het daaropvolgende buigen.
Schimmel Voorbereiding
Selecteer de juiste bovenmatrijs, ondermatrijs en tonnage van de buigmachine op basis van de vorm, hoek en dikte van het te buigen onderdeel, en voer de installatie en inbedrijfstelling uit.
De keuze van de mallen heeft direct invloed op de buignauwkeurigheid en de oppervlaktekwaliteit. Verschillende plaatdiktes vereisen verschillende V-groefmaten.
Positionering
De operator plaatst het werkstuk op de werktafel van de buigmachine en controleert de juiste positie met behulp van de aanslag en het positioneringsapparaat, waarbij het werkstuk wordt uitgelijnd met de buiglijn. Deze stap heeft een aanzienlijke invloed op de consistentie van de buighoek en -afmetingen, en positioneringsnauwkeurigheid moet worden gewaarborgd.
Buigbewerking
Start de buigmachine. De stempel drukt het plaatmetaal naar beneden in de onderste matrijs om de gewenste hoek te vormen. De operator moet de diepte van de neerwaartse druk, ofwel de slag, controleren om kantelen of overmatige terugslag te voorkomen.
Tijdens het buigproces moet men letten op de richting van de kracht die op het materiaal wordt uitgeoefend en op de controle van de indrukking.
Dimensie-inspectie
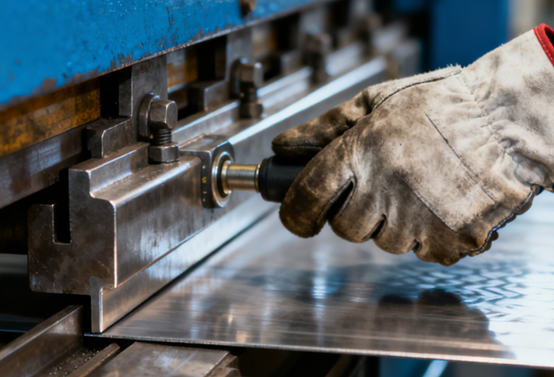
Nadat de onderdelen zijn gebogen, wordt met een gradenboog, schuifmaat of driedimensionale meetapparatuur gecontroleerd of de hoek, zijlengte en vlakheid aan de ontwerpvereisten voldoen.
Als er na inspectie afwijkingen in het product worden geconstateerd, kunnen deze worden gecorrigeerd door de slag of de matrijsspeling nauwkeurig af te stellen.
Secundaire en samengestelde buiging
Voor complexe onderdelen zijn meerdere buigingen of buigingen in verschillende richtingen nodig. Voordat de tweede buiging wordt uitgevoerd, is het noodzakelijk te controleren of de buighoek van de vorige stap correct is en erop te letten dat het gevormde onderdeel de mal niet raakt.
Bramen
Na het buigen van het werkstuk moeten bramen worden verwijderd, afgeschuind en het oppervlak worden behandeld om te voorkomen dat scherpe randen de montage of het gebruik belemmeren. Als er vervolgens gelast, gepoedercoat of geanodiseerd moet worden, is het ontbramen een bijzonder belangrijk onderdeel om de uiteindelijke kwaliteit te garanderen.
Laatste inspectie
Uiteindelijk is een volledige of steekproefsgewijze inspectie van de afmetingen, hoeken, vlakheid en het uiterlijk van het werkstuk vereist. Pas nadat is bevestigd dat deze voldoen aan de eisen van de tekeningen, kan het werkstuk in een beschermende verpakking worden verpakt.
Zorg ervoor dat de gebogen onderdelen tijdens transport en montage niet beschadigd raken en garandeer de kwaliteit van de geleverde eindproducten.
Voordelen van het plaatbuigproces
Plaatbuigen, een van de meest gebruikte vormprocessen in de plaatbewerking, biedt diverse voordelen. Het garandeert niet alleen structurele sterkte, maar draagt ook bij aan productie-efficiëntie en kostenbeheersing.
Hoge precisie
Moderne CNC-buigmachines kunnen de buighoek, -positie en -druk nauwkeurig regelen. De buigfout wordt doorgaans binnen ±0.5° gehouden, waardoor de consistentie van de afmetingen en vorm van de onderdelen wordt gewaarborgd en aan de eisen van precisieassemblage wordt voldaan.
Hoge productie-efficiëntie
Het plaatbuigproces is eenvoudig te bedienen en heeft een korte cyclustijd. Vooral bij gebruik van CNC-buigmachines kunnen via geprogrammeerde bediening meerdere buigprocessen achter elkaar worden uitgevoerd, wat de productie-efficiëntie aanzienlijk verbetert. Het is geschikt voor zowel serieproductie als kleine series.
Flexibiliteit
Met plaatbuigmachines kunnen onderdelen van verschillende vormen, hoeken en plaatdiktes worden vervaardigd door de matrijs te verwisselen of de slagparameters aan te passen. Dezelfde apparatuur is geschikt voor de productie van meerdere producten en is ideaal voor maatwerkproductie van diverse varianten en kleine series.
Hoge materiaalbenuttingsgraad
Buigen bewerkstelligt vormveranderingen voornamelijk door plastische vervorming, genereert weinig snijafval, heeft een hoge materiaalbenutting, bespaart grondstofkosten en sluit aan bij het concept van groene productie.
Hoge oppervlaktekwaliteit
Tijdens het buigproces raakt het materiaaloppervlak niet zichtbaar beschadigd en blijft het glad. Het kan direct door naar de daaropvolgende spuit-, anodiseer- of lasprocessen, waardoor nabewerking wordt verminderd.
Breed scala aan toepassingen
Buigtechnologie is toepasbaar op alle soorten metalen platen, zoals koolstofstaal, roestvrij staal, aluminium, koper, enz., en wordt veelvuldig gebruikt in industrieën zoals elektronica, elektrische apparaten, auto's, machinebouw en de bouw.
Nadelen van het plaatbuigproces
Beperkingen van materiële eigenschappen
De vervormbaarheid, sterkte en veerkracht van verschillende metalen variëren sterk, wat de buighoek en maatnauwkeurigheid aanzienlijk kan beïnvloeden.
Zo is bijvoorbeeld hoogwaardig staal of hard aluminium gevoelig voor scheuren bij het buigen, terwijl zachte metalen overmatige vervorming of ongelijkmatige vouwen kunnen vertonen.
Terugverend effect
Bij metalen treedt na het buigen een elastisch herstel op, waardoor de werkelijke hoek te groot of te klein wordt.
Vooral bij zeer sterke materialen en grote buigradii is het beheersen van de terugvering nog lastiger en moet dit door ervaring of compensatieprocessen worden gecorrigeerd.
Complexe buiging
Bij een grote plaatdikte of een complexe buighoek neemt de benodigde vormkracht aanzienlijk toe, is een hoog tonnage van de matrijs en de apparatuur vereist, en kunnen problemen zoals afwijkingen in de buiglijn, scheuren of deuken optreden, waardoor het vormproces moeilijker wordt.
Hoge vaardigheidsvereisten
Het beheersen van buighoeken, de matrijskeuze en de volgorde van de bewerkingen vereisen allemaal ruime ervaring van de operator; anders is de kans groot dat problemen zoals ongelijkmatige vervorming, hoekafwijkingen of interferentie met het werkstuk optreden.
Toepassingen van het plaatbuigproces
Elektronische industrie
Plaatmetaal wordt veel gebruikt bij de productie van producten zoals chassis, serverbehuizingen en verdeelkasten. Dit type product stelt hoge eisen aan maatnauwkeurigheid en warmteafvoer. De plaatmetalen constructie beschermt de interne elektronische componenten effectief en is gemakkelijk te onderhouden en te installeren.
- Netwerkkast
- Industriële computerbehuizing
- Verdeelkast
- Afscherming
communicatie Materiaal
Plaatbewerking kan worden gebruikt voor de productie van behuizingen voor 5G-communicatiebasisstations, netwerkracks, routerbehuizingen, enzovoort.
De plaatmetalen constructie heeft uitstekende elektromagnetische afschermingseigenschappen en voldoet aan de eisen van communicatieapparatuur op het gebied van stof-, vocht- en storingsbestendigheid.
Automotive Industry
Plaatmetaal wordt gebruikt voor de productie van carrosseriepanelen, chassisbeugels, en de behuizingen van motorfietsen en elektrische voertuigen, enzovoort. Door middel van buig- en lasprocessen kunnen zeer sterke en lichtgewicht constructies worden gerealiseerd.
- Autodeuren, motorkap, kofferbakdeksel
- Frame- en chassisdelen
- Batterijlade
Huishoudelijke apparaten
Plaatmetaalbewerking wordt veel gebruikt voor de behuizing en interne beugels van producten zoals koelkasten, wasmachines en airconditioners.
Onderdelen van plaatmetaal kunnen een nauwkeurige afwerking en hoge montageprecisie bereiken, terwijl ze tevens uitstekende warmteafvoerende en beschermende eigenschappen hebben.
- Zijpaneel van de koelkast
- Wasmachinebehuizing
- De buitenbehuizing van de buitenunit van de airconditioner.
NOBLE: Uw vertrouwde leverancier van plaatmetaalbewerking
Wij bieden maatwerk plaatbuigservices die de verwachtingen van onze klanten overtreffen tegen concurrerende prijzen. Van prototypeontwerp tot de productie van plaatbuigwerk, wij vertrouwen op ons ervaren team en geavanceerde productieapparatuur om ervoor te zorgen dat u plaatbuigonderdelen ontvangt met hoge precisie en stabiele prestaties. Ontvang binnen enkele minuten een offerte en uw plaatbuigonderdelen binnen enkele dagen!
NOBLE is ISO 9001:2015 en ISO 13485-2016 gecertificeerd en garandeert daarmee dat we onze klanten prototypes en productieonderdelen van hoge kwaliteit leveren. Dankzij geavanceerde metaalbuigmachines en vakkundige technici kunnen we nauwkeurige en hoogwaardige metaalbuigdiensten leveren voor snelle prototyping en productie.
Veelgestelde vragen
Hoe wordt de terugvering bij het buigen van plaatmetaal beheerst?
Terugvering kan worden geminimaliseerd door de buigkracht te vergroten, gebruik te maken van bodem- of munttechnieken, de matrijshoek aan te passen of te compenseren via CNC-programmering. Materiaalkeuze speelt ook een belangrijke rol in het terugveringsgedrag.
Wat zijn de meest voorkomende uitdagingen bij het buigen van plaatmetaal?
Typische problemen zijn onder andere terugvering, scheurvorming bij buiglijnen, gereedschapslijtage en maatafwijkingen bij meerfasig buigen. De juiste gereedschappen, materiaalvoorbereiding en hoekcompensatie kunnen deze problemen helpen voorkomen.
In welke industrieën wordt plaatmetaalbuigen veelvuldig toegepast?
Dit proces wordt veelvuldig toegepast in de automobielindustrie, elektronica, huishoudelijke apparaten, telecommunicatie, lucht- en ruimtevaart en industriële machines, met name voor behuizingen, beugels, omhulsels en structurele componenten.
Hoe buig je plaatmetaal gemakkelijk?
Om plaatmetaal gemakkelijk te buigen, markeer je de buiglijn, klem je het stevig vast en oefen je constante druk uit met een buigbank of bankschroef. Voor dikkere of precieze onderdelen kun je een CNC-kantbank gebruiken voor nauwkeurige hoek- en radiuscontrole.
Wat zijn de belangrijkste methoden voor het buigen van plaatmetaal?
De meest voorkomende methoden zijn luchtbuigen, bodembuigen, muntbuigen, vouwen en rolbuigen. Elke methode verschilt in gereedschapsopstelling, buignauwkeurigheid en benodigde kracht, waardoor fabrikanten een keuze kunnen maken op basis van materiaaldikte en complexiteit van het ontwerp.







