
Wat is de beste manier om een behuizing voor PCR-apparatuur te bouwen ? Dat hangt af van hoeveel behuizingen je nodig hebt, hoe nauwkeurig ze moeten zijn, welk materiaal je gebruikt en hoe je alles schoon houdt. De wereldwijde markt zal naar verwachting tot 2033 met 8.5% per jaar groeien, omdat steeds meer mensen diagnostische tests nodig hebben. Laboratoria hebben betrouwbare apparatuur nodig voor hun dagelijkse werkzaamheden. Samenwerking met OEM's en goede ontwerpkeuzes zijn van groot belang. Door vroegtijdig met het ontwerp van de behuizing te beginnen, slaag je voor de kwalificatietests. Leveranciers die de lucht goed filteren en batches traceren, hebben een grotere kans op goedkeuring. Het PCR-proces vereist precisie en strikte hygiëne. Door deze punten te kennen, kun je de beste PCR-machine kiezen. Deze handleiding biedt je een duidelijk plan voor het kiezen van de juiste methode, van ontwerp tot de uiteindelijke behuizing.
Vereisten voor de behuizing van PCR-apparatuur
Materiaalselectie voor thermische en chemische bestendigheid
Thermoplasten versus metalen voor behuizingen van PCR-apparatuur
Het juiste materiaal bepaalt hoe goed de behuizing functioneert. PCR-apparaten genereren warmte tijdens thermische cycli. De behuizing van de PCR-apparatuur moet deze warmte kunnen weerstaan zonder te buigen of te vervormen. Hittebestendige materialen behouden hun vorm, zelfs na vele warmtecycli. Thermische stabilisatoren en schokbestendigheidsmodificatie zijn de belangrijkste technologieën die hierbij worden gebruikt. Deze materialen zijn bestand tegen broos worden en oppervlaktebeschadiging. De onderstaande tabel vergelijkt gangbare opties.
| Materiaal | Thermische en chemische bestendigheidseigenschappen |
| ABS/PC-mengsels | Kan beter tegen hitte en is robuust; werkt prima met gangbare vochtige doekjes voor de gezondheidszorg. |
| Polycarbonaat | Bestand tegen stoten; kan barsten bij gebruik van bepaalde alcoholen als de inbouwspanning hoog is. |
| PPSU | Kan stoomautoclaaf en sterke reinigingsmiddelen aan. |
| PEEK | Geschikt voor toepassingen met hoge temperaturen en sterkte; zeer goed bestand tegen chemicaliën. |
| Aluminium | Helpt bij de warmteverspreiding; er kunnen isolerende voeringen worden gebruikt om aan de aanraaktemperatuurlimieten te voldoen. |
| Roestvast staal | Het meest geschikt voor toepassingen waar hoge duurzaamheid en frequente sterilisatie vereist zijn. |
Elk materiaal heeft een andere functie. Metalen zoals aluminium helpen bij de warmteafvoer. Thermoplasten zoals PEEK zijn bestand tegen chemicaliën. Het PCR-proces vereist constante materiaaleigenschappen.
Het beoordelen van de chemische resistentie tegen laboratoriumreagentia
Laboratoria gebruiken sterke reinigingsmiddelen en oplosmiddelen. Het materiaal van de behuizing moet daartegen bestand zijn. ABS/PC-mengsels werken goed met gangbare reinigingsdoekjes voor de gezondheidszorg. Polycarbonaat vereist een zorgvuldige vormgeving om spanningsscheuren te voorkomen. PPSU is bestand tegen stoomsterilisatiecycli. PEEK is zeer goed bestand tegen agressieve chemicaliën. Het juiste materiaal beschermt de apparatuur en garandeert een lange levensduur. Dit heeft direct invloed op de gevoeligheid en nauwkeurigheid van de diagnostische resultaten.
Belangrijke ontwerpoverwegingen voor behuizingen van PCR-apparatuur
Thermisch beheer en warmteafvoerstrategieën
De PCR-kast is ontworpen om een gecontroleerde, contaminatievrije omgeving te bieden voor de opstelling van polymerasekettingreacties, en is voorzien van functies die zowel thermische stabiliteit als de beheersing van zwevende deeltjes garanderen.
PCR-apparaten met een hoge doorvoer genereren meer warmte tijdens gebruik. De behuizing moet dit goed kunnen afvoeren. Omgevingsregelsystemen bevatten nauwkeurige sensoren. Deze sensoren controleren en regelen continu de temperatuur en luchtvochtigheid. Dit voorkomt dat monsters worden afgebroken. Een snel PCR-apparaat genereert nog meer warmte in kortere cycli. Het ontwerp van de behuizing moet hiermee rekening houden. Goed thermisch beheer zorgt ervoor dat de prestaties van de PCR-technologie constant blijven.
Het minimaliseren van verontreiniging met gladde, niet-poreuze oppervlakken
Contaminatiebeheersing is van cruciaal belang voor diagnostiek. De PCR-kast verwijdert 99.99% van de deeltjes zo klein als 0.3 micron. HEPA-filtratie creëert een steriele barrière tegen verontreinigingen in de lucht. UV-sterilisatie met een golflengte van 254 nm doodt bacteriën effectief. Negatieve drukgradiënten voorkomen dat buitenlucht de werkruimte binnendringt. Naadloze binnenoppervlakken laten geen plekken over waar contaminatie kan ontstaan. Ze maken schoonmaken eenvoudig. De behuizing moet aan deze eisen voldoen. Dit is essentieel voor moleculaire diagnostiek en genetische testen. Zelfs een draagbaar PCR-apparaat heeft deze contaminatiebeheersing nodig. Het beschermt DNA-monsters tegen afbraak.
Regelgeving met betrekking tot behuizingen voor medische apparatuur
ISO 13485-naleving
Fabrikanten moeten zich houden aan kwaliteitsmanagementnormen. ISO 13485 omvat kwaliteitssystemen voor medische hulpmiddelen. Naleving van deze norm garandeert een constante productkwaliteit. Het ondersteunt klinische diagnostiek en genomische toepassingen. Certificering toont een commitment aan kwaliteit. Laboratoria zoeken naar gecertificeerde leveranciers. Een gecertificeerde partner geeft diagnostische laboratoria vertrouwen bij de selectie van apparatuur.
IEC 61010-2-101 Veiligheidseisen
IEC 61010-2-101 heeft specifiek betrekking op in-vitro diagnostische apparatuur. Dit omvat PCR-apparaten. De norm behandelt elektrische veiligheid, mechanische gevaren en thermische veiligheid. Risicobeoordeling is vereist voor diagnostische instrumenten. Biocompatibiliteitstesten volgens ISO 10993 zijn van toepassing op afdichtingen die in contact komen met monsters. Sterilisatievalidatie garandeert dat behuizingsmaterialen bestand zijn tegen gangbare sterilisatiemethoden. Deze eisen beschermen de gebruikers en zorgen voor betrouwbare testen in diagnostische laboratoria. De doorvoer van testen is afhankelijk van een stabiele werking van de machine. DNA-amplificatie vereist nauwkeurige temperatuurregeling. Gevoeligheid is van belang voor elke run.
Fabricage van behuizingen voor PCR-apparatuur Processen
Er zijn vier belangrijke manieren om behuizingen te maken voor thermische cyclingsmachines. Elke methode is het meest geschikt voor verschillende behoeften, zoals het aantal benodigde onderdelen, de vereiste precisie en de vereiste reinheid. CNC-bewerking, 3D-printen, spuitgieten en plaatbewerking hebben elk hun eigen sterke punten. De onderstaande tabel laat zien hoe deze processen aansluiten bij verschillende toepassingen van de behuizing.
| Manufacturing Process | Belangrijkste deelprocessen | Typische toepassingen in behuizingen voor PCR-apparatuur |
| CNC Machining | Uiterst nauwkeurig snijden, nauwe toleranties | Instrumentframes, montageplaten, precisiebeugels, warmteafvoercomponenten |
| Sheet Metal Fabrication | Lasersnijden, CNC-buigen, lassen, klinken | Behuizingspanelen, constructiebehuizingen, behuizingen voor laboratoriumapparatuur |
| Injection Molding | Matrijsontwerp, hogedruk materiaalinjectie | Omslagen, behuizingen en interne componenten voor grote volumes. |
| 3D afdrukken | Additieve laag-voor-laag-afzetting | Prototypes, op maat gemaakte beugels, complexe interne geometrieën |
Prototyping en processen voor kleine series (CNC & 3D-printen)
CNC-bewerking voor nauwe toleranties en complexe geometrieën
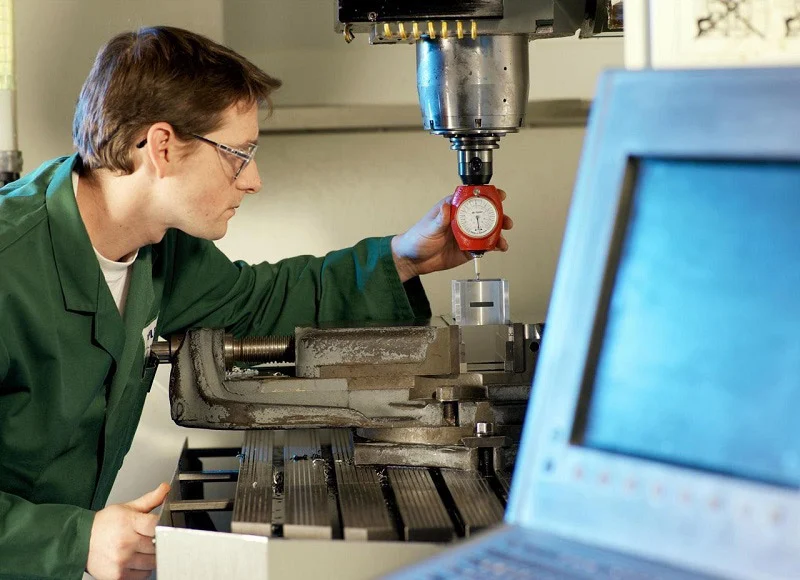
CNC-bewerking verwijdert materiaal uit massieve blokken aluminium, roestvrij staal of technische kunststoffen. Deze methode levert zeer nauwkeurige afmetingen op. Instrumentframes en montageplaten vereisen dit soort precisie. Onderdelen die warmte verspreiden, profiteren ook van de nauwe toleranties die CNC kan bereiken. Het proces kan lastige vormen verwerken die met andere methoden moeilijk te realiseren zijn. De oppervlakteafwerking van CNC-bewerking voldoet aan de eisen van cleanrooms zonder veel extra werk. Voor kleine series biedt CNC een snelle doorlooptijd zonder gereedschapskosten. Elk onderdeel is duurder dan gegoten onderdelen, maar omdat er niet vooraf voor een matrijs betaald hoeft te worden, is het een goede keuze voor aantallen onder de paar honderd stuks. Materiaalverspilling is een aandachtspunt, maar het recyclen van de spanen helpt enigszins.
3D-printen voor snelle iteratie en ontwerpen op maat
3D-printen bouwt onderdelen laagje voor laagje op vanuit digitale modellen. De technologie is uitstekend geschikt voor het maken van complexe vormen die met traditionele bewerkingstechnieken niet mogelijk zijn. Een typische desktopprinter kost tussen de $379 en $3,440, waardoor hij betaalbaar is voor onderzoeksdoeleinden. Laaghoogtes van 0.2 mm met afwijkingen van minder dan 0.2 mm ten opzichte van het CAD-model werken prima voor de meeste prototypes. ABS-filament produceert zwarte, ondoorzichtige en sterke onderdelen die geschikt zijn voor het testen van behuizingen. Ontwerpteams kunnen snel nieuwe versies uitproberen door bijgewerkte onderdelen 's nachts te printen. Deze snelheid versnelt de ontwikkelingscyclus aanzienlijk. Aangepaste beugels en interne houders profiteren van de ontwerpvrijheid. Geprinte onderdelen hebben echter niet dezelfde oppervlaktekwaliteit als machinaal bewerkte onderdelen. Extra stappen zoals schuren en afdichten zijn nodig om oppervlakken geschikt te maken voor cleanrooms. De technologie is het meest geschikt voor prototypes en zeer kleine volumes, niet voor serieproductie.
Massaproductie met spuitgieten
Constante kwaliteit en lage kosten per eenheid op grote schaal.
Spuitgieten perst heet gesmolten plastic onder hoge druk in een stalen mal. Dit proces produceert identieke onderdelen met een verbazingwekkende consistentie. Zodra de mal is gebouwd, dalen de kosten per onderdeel aanzienlijk. Bij productievolumes van tienduizenden stuks is dit de meest kosteneffectieve keuze. Gegoten onderdelen hebben gladde, niet-poreuze oppervlakken die bestand zijn tegen vervuiling. Dit is zeer belangrijk voor apparatuur voor moleculaire diagnostiek. De herhaalbaarheid van spuitgieten betekent dat elke behuizing aan dezelfde specificaties voldoet. Kwaliteitscontrole wordt eenvoudiger wanneer de afmetingen vrijwel gelijk blijven. Voor gevestigde PCR-machines met stabiele ontwerpen biedt spuitgieten de beste waarde op de lange termijn.
Voorafgaande investering in gereedschap en overwegingen bij het ontwerp van de matrijs
De initiële kosten voor de matrijs voor spuitgieten zijn hoog. Stalen matrijzen kosten tienduizenden dollars en de productie ervan duurt weken. Bij het matrijsontwerp moet rekening worden gehouden met lossingshoeken, wanddikte en de plaatsing van de aanspuitopening. Een slecht matrijsontwerp leidt tot vervorming, krimp of onvolledige vulling. De materiaalkeuze heeft een grote invloed op het matrijsontwerp. Hittebestendige materialen voor PCR-toepassingen vereisen mogelijk hogere matrijstemperaturen. Investeren in matrijzen vereist vertrouwen in het productontwerp. Ontwerpwijzigingen nadat de matrijs is gemaakt, zijn kostbaar. De meeste fabrikanten voltooien grondige prototypes voordat ze overgaan tot spuitgieten. De voordelen hiervan zijn de lage kosten per onderdeel en de hoge doorvoer zodra de productie start.
Plaatbewerking voor constructieve omhulsels
Snijden, buigen en lassen voor robuuste frames
Plaatbewerking begint met vlakke metalen platen. Lasersnijden creëert nauwkeurige contouren. CNC-buigen vormt het materiaal tot driedimensionale vormen. Lassen verbindt de secties voor een permanente assemblage. Dit proces levert sterke frames op die bestand zijn tegen mechanische belasting. Roestvrij staal en aluminium zijn veelgebruikte materialen. Deze materialen bieden een hoge duurzaamheid en hittebestendigheid. Plaatmetalen behuizingen zijn zeer geschikt voor de thermische eisen van PCR-technologie. Het proces is geschikt voor middelgrote volumes waar spuitgietmatrijzen niet rendabel zijn. De productietijden zijn korter dan bij matrijsbouw. De structurele sterkte maakt deze methode ideaal voor grotere instrumenten die een stevige ondersteuning nodig hebben.
Integratie van hardware en elektromagnetische afscherming
Behuizingen van plaatstaal maken het eenvoudig om hardware toe te voegen. Klinknagels en bevestigingsmiddelen bevestigen componenten direct aan het frame. Het metaal zelf biedt elektromagnetische afscherming, waardoor gevoelige elektronica wordt beschermd tegen interferentie. Dit is waardevol voor diagnostische instrumenten die een goede signaalkwaliteit moeten behouden. Extra afschermingspakkingen kunnen op montagepunten worden aangebracht. Opties voor oppervlakteafwerking omvatten poedercoaten, zandstralen en borstelen. Deze behandelingen verbeteren de corrosiebestendigheid en voldoen aan de eisen van cleanrooms. De combinatie van structurele sterkte en afscherming maakt plaatstaal een veelzijdige keuze voor tal van toepassingen. Draagbare PCR-apparaten maken vaak gebruik van deze aanpak voor duurzaamheid tijdens transport.
De keuze tussen deze processen hangt af van het productievolume, de vereiste precisie en de budgettaire beperkingen. Voor prototyping zijn 3D-printen en CNC-bewerking geschikt. Productie in grote volumes vereist spuitgieten. Structurele eisen wijzen op plaatbewerking. Veel fabrikanten combineren processen, waarbij CNC wordt gebruikt voor precisieonderdelen en plaatmetaal voor de hoofdbehuizing. Deze hybride aanpak zorgt voor een goede balans tussen kosten, kwaliteit en prestaties. Inzicht in elk proces helpt OEM's om weloverwogen beslissingen te nemen die aansluiten op hun specifieke behoeften.
Procesvergelijking voor PCR-apparatuurbehuizingen
Kosten, doorlooptijd en schaalbaarheid
Initiële investering versus kosten per onderdeel voor elk proces
De kosten van elke methode spelen een rol bij de keuze. De kosten voor de opstartfase en de kosten per onderdeel verschillen aanzienlijk voor de vier processen.
| Proces | Instel-/gereedschapskosten | Kosten per eenheid (lage volumes) | Kosten per eenheid (groot volume) |
| 3D afdrukken | Minimaal (geen gereedschap nodig) | Gemiddeld | Gemiddeld |
| Injection Molding | Hoog (mal op maat $10+) | Zeer hoog | Heel laag |
| CNC Machining | Gemiddeld (programmering en wedstrijden) | Gemiddeld | Matig tot laag |
| Gieten/Traditioneel | Hoog (matrijzen of mallen) | Hoge | Laag |
Plaatbewerking en CNC-bewerking hebben gemiddelde opstartkosten vanwege op maat gemaakte mallen en de benodigde operatortijd. 3D-printen vereist geen gereedschap. Spuitgieten vereist de meeste investering vooraf, met een op maat gemaakte mal die meer dan $ 10,000 kost voordat er ook maar één onderdeel geproduceerd kan worden. Deze investering is alleen rendabel als u veel onderdelen produceert. Bij kleine oplages worden de matrijskosten over een paar onderdelen verdeeld, waardoor de gereedschapskosten per onderdeel hoog zijn. Bij grote oplages worden de kosten over duizenden onderdelen verdeeld, waardoor de prijs per onderdeel aanzienlijk daalt.
Gebruikelijke doorlooptijden voor prototypes versus productieruns
De doorlooptijden voor prototypes zijn het kortst bij 3D-printen. Een 3D-geprinte behuizing kan binnen enkele dagen na het definitieve ontwerp worden verzonden. CNC-bewerking duurt iets langer vanwege de programmering. Beide methoden vermijden de weken die nodig zijn voor het maken van mallen. Productieruns veranderen de tijdlijn. Spuitgieten vereist matrijsontwerp, staalsnijden en proefspuitgieten. Dit kan enkele weken duren voordat de volledige productie van start gaat. Plaatbewerking zit daar tussenin. Lasersnijden en CNC-buigen vergen tijd om in te stellen, maar werken daarna snel. OEM's die een lancering plannen, moeten rekening houden met deze tijdlijnen. Een snel PCR-machineproject met een strakke planning kan beginnen met 3D-geprinte prototypes. Vervolgens kan worden overgeschakeld naar spuitgieten wanneer het ontwerp stabiel is. Deze gefaseerde aanpak zorgt voor een goede balans tussen snelheid en kosten op de lange termijn.
Precisie, toleranties en oppervlakteafwerking
Het bereiken van nauwe toleranties met CNC versus spuitgieten
CNC-bewerking biedt de meest nauwkeurige maatvoering van de vier processen. Snijgereedschappen verwijderen materiaal met herhaalbare precisie. Instrumentframes en montageplaten behouden exact hun positie. Deze nauwkeurigheid is belangrijk voor PCR-machines die optische onderdelen of verwarmingselementen uitlijnen. Spuitgieten levert ook nauwe toleranties op zodra de matrijs is getest. Het reproduceert de matrijsvorm zeer goed. Variatie tussen onderdelen blijft klein, zelfs bij lange productieruns. Krimping van de matrijs maakt het lastiger. Elk materiaal krimpt anders tijdens het afkoelen. Matrijsontwerpers moeten hiermee rekening houden. CNC-bewerking voorkomt krimpingsproblemen. Bij het snijden wordt materiaal verwijderd uit een massief blok, waardoor de afmetingen overeenkomen met het CAD-model. Voor kritische uitlijning wint CNC vaak. Voor grote volumes onderdelen met een consistente vorm biedt spuitgieten een vergelijkbare precisie tegen lagere kosten.
Nabewerkingsvereisten voor 3D-geprinte onderdelen
3D-geprinte onderdelen vereisen extra bewerking voordat ze in een cleanroom gebruikt kunnen worden. De laaglijnen laten kleine ribbels achter op elk oppervlak. Deze ribbels houden vuil vast en zijn moeilijk te verwijderen. Schuren maakt het oppervlak glad, maar kost tijd. Afdichten vult de gaatjes. Dampen is een andere optie voor sommige materialen. Elke stap brengt extra arbeid en kosten met zich mee. Het uiteindelijke oppervlak is bijna net zo goed als machinaal bewerkte of gegoten onderdelen, maar niet exact hetzelfde. Voor prototypes is deze afweging prima. Voor productiebehuizingen verminderen de extra stappen echter het kostenvoordeel van 3D-printen. Ontwerpteams moeten nabewerking in hun budget en planning opnemen. Een geprint onderdeel dat veel nabewerking nodig heeft, kan duurder uitvallen dan een machinaal bewerkt onderdeel.
Materiaalcompatibiliteit en naleving van regelgeving
Welke processen bieden de beste ondersteuning voor materialen van ISO 13485-kwaliteit?
ISO 13485-certificering vereist gedocumenteerde materiaaltracering. Elke batch hars of metaal moet worden getraceerd van leverancier tot eindproduct. CNC-bewerking en spuitgieten zijn hier goed in uit te voeren. Materiaalleveranciers leveren bij elke batch analysecertificaten. Plaatbewerking biedt vergelijkbare traceerbaarheid voor aluminium en roestvrij staal. 3D-printen brengt meer uitdagingen met zich mee. Harsformules verschillen per leverancier en batch. Documentatiestandaarden variëren sterk binnen de additive manufacturing-industrie. Sommige fabrikanten van filamenten en harsen bieden nu materialen van medische kwaliteit met volledige traceerbaarheid. Deze opties zijn echter nog steeds beperkt in vergelijking met traditionele methoden. Laboratoria en fabrikanten van diagnostische apparatuur moeten de materiaaldocumentatie controleren voordat ze een proces kiezen. De behuizing van de PCR-apparatuur moet aan dezelfde kwaliteitsnormen voldoen als het instrument erin.
Certificering van de definitieve verpakking voor medisch gebruik
Voor de uiteindelijke certificering is meer nodig dan alleen de juiste materiaalkeuze. De gehele behuizing moet veiligheids- en prestatietests doorstaan. IEC 61010-2-101 behandelt de elektrische, mechanische en thermische veiligheidseisen voor IVD-apparatuur. Biocompatibiliteitstesten volgens ISO 10993 zijn van toepassing op elk oppervlak dat in contact komt met monsters. Sterilisatievalidatie controleert of de behuizing bestand is tegen gangbare reinigingsmethoden. Elk productieproces heeft een andere invloed op de certificering. Spuitgieten levert consistente onderdelen op die voorspelbaar presteren tijdens tests. CNC-bewerking biedt dezelfde consistentie voor metalen onderdelen. 3D-geprinte onderdelen vereisen extra validatie. Laaghechting en oppervlakteporositeit variëren tussen verschillende prints. Dit maakt certificering lastiger. Plaatbewerking levert sterke, reproduceerbare resultaten op. De keuze van het proces heeft direct invloed op hoe soepel de certificering verloopt. Een partner met ervaring in de productie van medische apparatuur kan hierbij helpen. Hun expertise verlaagt het risico op mislukte tests en kostbare herontwerpen.
De vergelijking laat zien dat er geen enkele beste methode is. Elk proces dient een andere behoefte. Prototypen werkt het best met 3D-printen en CNC-bewerking. Voor massaproductie is spuitgieten de beste optie. Voor structurele toepassingen is plaatmetaal geschikt. Veel fabrikanten combineren processen voor het beste resultaat. CNC-gefreesde precisieonderdelen passen in een behuizing van plaatmetaal. Spuitgegoten afdekkingen beschermen de assemblage. Deze hybride aanpak maakt PCR-apparaten nauwkeuriger en houdt tegelijkertijd de kosten laag. De gevoeligheid van diagnostische resultaten hangt af van een stabiele werking van het instrument. Die werking begint met de juiste behuizing. De doorvoer in laboratoria hangt af van apparaten die betrouwbaar werken. Efficiëntiewinst wordt behaald door de juiste productiemethode te kiezen. Elke beslissing, van materiaal tot proces, bepaalt het eindproduct. OEM's die deze afwegingen begrijpen, maken betere keuzes voor hun PCR-apparatuur.
Besluitvormingskader
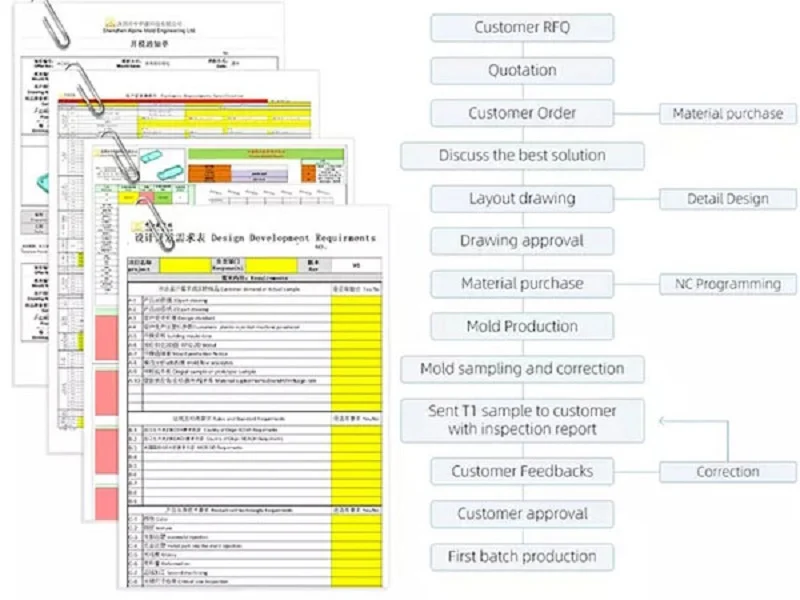
Het kiezen van het juiste productieproces voor een behuizing voor PCR-apparatuur vereist een duidelijk kader. De juiste apparatuurkeuze hangt af van uw specifieke project. Deze drie stappen vertalen technische eisen naar een concrete beslissing. Ze hebben betrekking op volume, precisie en budget. Elke stap verkleint de mogelijkheden. Het resultaat is een helder pad voorwaarts.
Stap 1: Bepaal uw productievolume
Het bepalen van drempelwaarden voor laag, gemiddeld en hoog volume.
De eerste stap beantwoordt een simpele vraag: hoeveel eenheden heb je nodig? Lage volumes omvatten prototypes en kleine series, waarvoor 3D-printen en CNC-bewerking geschikt zijn. Deze vereisen geen grote investering vooraf. Middelgrote volumes zijn geschikt voor plaatbewerking en geavanceerde CNC-bewerking. Bij hoge volumes is spuitgieten de beste keuze. De matrijs is in eerste instantie duur, maar de prijs per onderdeel daalt aanzienlijk. Dit is belangrijk voor PCR-apparaten die in laboratoria met een hoge doorvoer worden gebruikt. De doorvoer van uw productielijn moet aansluiten op de testvraag. Een PCR-systeem voor een centraal diagnostisch laboratorium vereist een hoog volume. Een prototype voor onderzoek vereist een laag volume. Alleen al deze stap sluit veel opties uit voor elk PCR-project. De volumegrens is niet vast. Deze verschuift afhankelijk van de complexiteit van het onderdeel. De sleutel is het berekenen van het break-evenpunt. Dit is het punt waarop de matrijskosten worden terugverdiend door de lagere kosten per onderdeel.
Stap 2: Evalueer de precisie- en complexiteitsbehoeften
Het afstemmen van geometrie- en tolerantie-eisen op een proces.
In stap twee wordt het onderdeel zelf bekeken. Welke vorm moet het hebben? Hoe nauwkeurig moet het zijn? Precisie is essentieel voor PCR-apparatuur. De nauwkeurigheid van de thermische cyclus hangt af van de pasvorm van het onderdeel. De gevoeligheid van de diagnostische test is afhankelijk van een stabiele uitlijning. CNC-bewerking biedt de strakste toleranties. Het is de beste keuze voor PCR-machines met kritische bevestigingspunten. 3D-printen is geschikt voor complexe interne vormen. Koelkanalen en op maat gemaakte beugels zijn eenvoudig te printen. De oppervlakteafwerking is echter ruw. Nabewerking kost extra tijd en geld. Spuitgieten zorgt voor een glad en reproduceerbaar oppervlak. Het is ideaal voor de beste behuizingen van PCR-machines die momenteel in productie zijn. Plaatmetaal biedt sterkte en elektromagnetische afscherming. Gebruik deze stap in de aankoopgids voor PCR-machines om de geometrie af te stemmen op het proces. Een complexe vorm met strakke toleranties vereist mogelijk eerst CNC-bewerking en vervolgens spuitgieten. Een eenvoudige behuizing heeft plaatmetaal nodig. Bij de selectie van laboratoriumapparatuur moet rekening worden gehouden met deze factoren. De beslissing om de beste PCR-machine te kiezen begint met de behuizing. Een mismatch hier leidt tot vertragingen en hoge kosten. De geometrie bepaalt de proceskeuze. Het tolerantieniveau bepaalt de kosten. Met CNC-bewerking en precisievormen kunnen nauwe toleranties worden bereikt, terwijl 3D-printen een lagere nauwkeurigheid biedt voor complexe geometrieën. Deze stap vereist een zorgvuldige controle van het CAD-model.
Stap 3: Budget en tijdschema bepalen
Het vinden van een balans tussen gereedschapskosten, de prijs per onderdeel en de doorlooptijd.
Stap drie draait om het vinden van een balans tussen geld en tijd. Een budget gaat niet alleen over de kosten van de onderdelen, maar over de totale projectkosten. De matrijs is de grootste kostenpost vooraf. Spuitgietmatrijzen kosten tienduizenden euro's. CNC-bewerking vereist mallen, maar geen matrijs met een lange levertijd. 3D-printen heeft geen matrijskosten. De prijs per onderdeel vertelt echter een ander verhaal. Bij grote volumes is spuitgieten het goedkoopst. Bij kleine volumes zijn 3D-printen of CNC-bewerking goedkoper. Ook de planning speelt een rol. Een PCR-project met een strakke planning kan spuitgieten overslaan. Het maken van een matrijs duurt weken. CNC-bewerking en 3D-printen kunnen direct van start gaan. Deze snelheid zorgt ervoor dat uw product sneller op de markt komt. Diagnostische bedrijven hebben vaak te maken met strakke deadlines. Diagnostische laboratoria hebben de apparatuur direct nodig. Een hybride aanpak werkt goed. Gebruik CNC voor de eerste batch en schakel vervolgens over op spuitgieten voor de volgende. Dit zorgt voor een goede balans tussen snelheid en kosten op de lange termijn. Een partner kan u helpen bij het berekenen van deze afwegingen. Hun team evalueert het hele proces voor u. Ze kijken naar de matrijskosten, de prijs per onderdeel en de levertijd. Ze geven u een duidelijke aanbeveling. Dit verkleint het risico op een verkeerde beslissing.
Deze drie stappen creëren een herhaalbaar proces voor elk behuizingsproject. Ten eerste: bepaal het volume. Ten tweede: beoordeel de precisie. Ten derde: breng het budget en de planning in balans. Het resultaat is een duidelijk productieproces. De volgende paragrafen tonen concrete voorbeelden van hoe deze keuzes in de praktijk worden toegepast.
Casestudies in de fabricage van behuizingen voor PCR-apparatuur
Onderzoeksprototype in kleine oplage met behulp van CNC-bewerking
Iteratieve ontwerpwijzigingen en snelle doorlooptijd
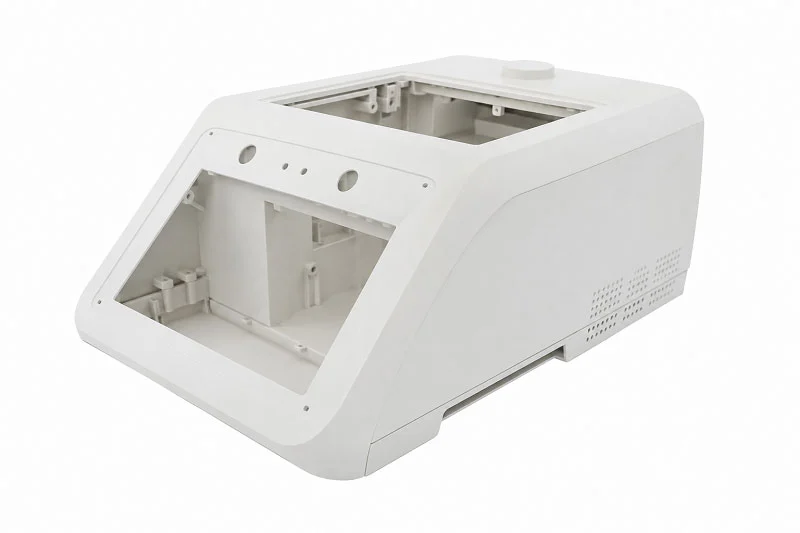
Een universitair genomicslaboratorium had een op maat gemaakte behuizing nodig voor een nieuw PCR-prototype. Het team was van plan slechts een klein aantal exemplaren te bouwen voor validatiestudies. Spuitgieten was bij die oplage niet haalbaar. Alleen al de matrijs zou meer kosten dan het totale projectbudget.
CNC-bewerking bood de juiste oplossing. De fabrikant programmeerde de snijpaden rechtstreeks vanuit het CAD-model. Doordat er geen gereedschap nodig was, kon het ontwerp vrij worden aangepast. De eerste versie vertoonde problemen met de speling rond het verwarmingsblok. Het team paste het model aan en ontving binnen enkele dagen nieuwe onderdelen. Deze snelle doorlooptijd bleek cruciaal. Elke ontwerpwijziging verbeterde het thermisch beheer en de toegankelijkheid van de componenten.
De gefreesde aluminium behuizing zorgde bovendien voor natuurlijke warmteafvoer. Het laboratorium hoefde geen extra koelapparatuur toe te voegen. De oppervlakteafwerking voldeed zonder extra stappen aan de eisen voor cleanrooms. Het project werd in weken, in plaats van maanden, van concept tot werkend instrument gerealiseerd. Voor onderzoeksomgevingen met onzekere productievolumes biedt CNC-bewerking een flexibiliteit die andere processen niet kunnen evenaren.
Behuizingen voor PCR-apparaten die in de diagnostiek worden gebruikt
Spuitgieten in grote volumes voor een constante kwaliteit.
Een diagnostisch bedrijf bereidde zich voor op de lancering van een commercieel PCR-systeem voor klinische laboratoria. De marktvraag voorspelde tienduizenden eenheden per jaar. Het productievolume vereiste een productieproces dat was ontworpen voor schaalvergroting en herhaalbaarheid.
Spuitgieten bleek de duidelijke keuze. Bronnen uit de industrie noemen "behuizingen voor diagnostische apparaten" als een veelvoorkomende toepassing, met name behuizingen voor PCR-machines. Precisie-microspuitgieten bedient direct de diagnostiek- en genomica-markten. Het proces produceert identieke onderdelen bij elke productierun. Deze consistentie is belangrijk voor naleving van regelgeving en kwaliteitsborging.
De initiële investering in de matrijs was aanzienlijk. De kosten per onderdeel daalden drastisch zodra de productie van start ging. Elke behuizing had gladde, niet-poreuze oppervlakken die bestand zijn tegen vervuiling. De gegoten onderdelen voldeden aan de documentatie-eisen van ISO 13485 met volledige materiaaltraceerbaarheid. Het bedrijf kon de productie vol vertrouwen opschalen, wetende dat elke eenheid overeenkwam met het gevalideerde ontwerp. Voor gevestigde producten met stabiele ontwerpen biedt spuitgieten de laagste totale kosten bij grote volumes.
Complexe geometrische behuizing via 3D-printen
Het overwinnen van ontwerpbeperkingen in traditionele productieprocessen
Een start-up die een draagbaar PCR-apparaat ontwikkelde, stond voor een unieke uitdaging. De behuizing vereiste interne koelkanalen die in een bocht rond de optische detectiemodule liepen. Traditionele bewerkingstechnieken maakten het niet mogelijk om deze kanalen te creëren. Spuitgieten zou complexe zijwaartse bewegingen en meerdere schuifbewegingen vereisen, waardoor de gereedschapskosten onbetaalbaar zouden worden.
3D-printen bood de oplossing voor het geometrische probleem. Het ontwerpteam integreerde conforme koelkanalen direct in de wanden van de behuizing. Deze kanalen volgden de exacte contouren van de interne componenten. Het geprinte onderdeel combineerde meerdere afzonderlijk gefreesde stukken tot één component. De montagetijd werd aanzienlijk verkort.
Het prototype presteerde goed tijdens de eerste tests. De oppervlakteruwheid vereiste nabewerking om aan de cleanroomnormen te voldoen. Het team paste dampgladmaking toe en verzegelde de buitenoppervlakken. De uiteindelijke behuizing voldeed aan de gevoeligheidseisen voor fluorescentiedetectie. Deze aanpak bleek ideaal voor kleine productievolumes waarbij de complexiteit van het ontwerp opweegt tegen de kosten per onderdeel. De startup valideerde hun concept en stapte later over op spuitgieten toen de volumes de investering in de matrijs rechtvaardigden.
Deze casestudies illustreren de praktische afwegingen tussen verschillende productieprocessen. Volume is bepalend voor de beslissing. Complexiteit bepaalt de mogelijkheden. Budget en planning stellen de grenzen. Een productiepartner beschikt over ervaring in alle vier de processen. Hun engineeringteam helpt OEM's om deze keuzes met vertrouwen te maken.
Werk samen met NOBLE voor uw project voor de behuizing van uw PCR-apparatuur.

NOBLE is een toonaangevende fabrikant van medische hulpmiddelen van metaal en kunststof. Het bedrijf helpt klanten bij het eenvoudig afronden van prototypes en volledige productieruns. Engineeringteams ontvangen deskundig advies in elke fase. NOBLE combineert technische expertise met een snelle en klantgerichte service. Deze teamgerichte aanpak verlaagt risico's en zorgt ervoor dat producten sneller op de markt komen.
Complete dienstverlening, van ontwerp tot assemblage.
Expertise in zowel metaal- als kunststofbewerking.
NOBLE beschikt over diepgaande expertise in diverse productiegebieden. Ons team werkt met aluminium, roestvrij staal en sterke kunststoffen. Deze dubbele expertise is essentieel voor projecten met behuizingen voor PCR-apparatuur. Eén partner kan nauwkeurige beugels snijden, kunststof afdekkingen vormen en plaatstalen frames bouwen. Het bedrijf kan complexe vormen met vertrouwen verwerken. De materiaalkennis omvat een breed scala aan thermoplasten en metalen die geschikt zijn voor medische behuizingen. Dankzij deze brede expertise worden onnodige overdrachten tussen leveranciers voorkomen.
Alles onder één dak voor bewerking, vormgeving en afwerking.
Kant-en-klare productie vereenvoudigt de gehele toeleveringsketen. NOBLE neemt de inkoop van onderdelen, de mechanische werkzaamheden, de assemblage, het testen en de verpakking voor zijn rekening. Klanten hoeven niet langer met meerdere leveranciers te werken. NOBLE biedt:
- CNC-bewerking voor exacte instrumentframes en montageplaten
- spuitgieten voor grote series behuizingen met constante kwaliteit
- Fabricage van plaatwerk voor stevige behuizingen die elektromagnetische interferentie blokkeren
- 3D afdrukken voor snelle prototypes en complexe interne vormen
- oppervlaktebewerking zoals poedercoaten, zandstralen en borstelen
Deze totaaloplossing verkort de doorlooptijden en elimineert communicatieproblemen. De kwaliteitscontrole blijft constant, van grondstof tot eindproduct.
Gecertificeerde kwaliteit voor de medische hulpmiddelenindustrie
Certificering van kwaliteitsmanagementsysteem
Certificering toont een echte toewijding aan kwaliteit. NOBLE beschikt over certificeringen voor kwaliteitsmanagementsystemen, wat een strenge procesbeheersing garandeert. Deze certificeringen vereisen schriftelijke systemen voor het volgen van processen, risicobeheersing, procescontroles en het bijhouden van gegevens. Diagnostische laboratoria en OEM's hebben er vertrouwen in dat elke behuizing aan de gestelde normen voldoet. Het kwaliteitssysteem ondersteunt goedkeuringen van de FDA en andere regelgevende instanties.
Strikte kwaliteitscontrole en traceerbaarheid
Elke materiaalpartij wordt gevolgd van leverancier tot eindproduct. Elke partij hars of metaal wordt geleverd met een analysecertificaat. Deze tracering is essentieel voor PCR-apparaten die in klinische omgevingen worden gebruikt. Het bedrijf hanteert strenge kwaliteitssystemen om niet-conforme producten op te sporen. Procescontroles garanderen herhaalbare resultaten bij alle productieruns. Deze documentatie maakt het eenvoudiger om het uiteindelijke medische hulpmiddel te certificeren.
Hoe begin je met je PCR-apparatuurbehuizingsproject?
Beoordelingsproces voor ontwerp ten behoeve van productie (Design for Manufacturing, DFM)
Het proces begint met een Design for Manufacturing-beoordeling. De engineers van NOBLE bekijken uw CAD-model op mogelijke problemen. Ze controleren lossingshoeken, wanddikte, plaatsing van de aanspuitopening en tolerantiegrenzen. Deze beoordeling spoort problemen op voordat u geld uitgeeft aan gereedschap. Ons team geeft nuttige feedback over materiaalkeuze en processelectie. Klanten ontvangen helder advies op basis van volume en budget. Deze vroege samenwerking voorkomt kostbare reparaties achteraf.
Neem contact op met het engineeringteam voor een projectconsultatie.
Een project starten is heel eenvoudig. Neem contact op met het engineeringteam van NOBLE en deel uw ontwerpbestanden en wensen. Ons team stuurt u vervolgens een gedetailleerde offerte en een productieplan. Zij kiezen het meest geschikte proces voor uw situatie. Of u nu één prototype of massaproductie nodig heeft, NOBLE levert. De combinatie van certificeringen, uitgebreide service en technische expertise maakt NOBLE een betrouwbare partner voor de productie van behuizingen voor PCR-apparatuur. Laboratoria en diagnostische bedrijven over de hele wereld vertrouwen op dit team voor betrouwbare, conforme behuizingen.
De keuze voor het juiste productieproces voor een behuizing voor PCR-apparatuur hangt af van het volume, de precisie, het materiaal, de contaminatiebeheersing en de wettelijke vereisten. Er bestaat geen universele methode die voor elk project geschikt is. Begin met het analyseren van de materialen waarmee de laboratoria werken. Bepaal wat bescherming nodig heeft: het monster, de gebruiker of beide. Breng de workflow en de indeling van de ruimte in kaart. Bevestig de onderhouds- en certificeringsbehoeften in een vroeg stadium. Vergelijk offertes pas nadat de geschiktheid voor de toepassing duidelijk is. Deze gestructureerde aanpak verkleint de risico's. Een ervaren productiepartner beschikt over expertise in alle processen. Een Design for Manufacturing-beoordeling spoort problemen op voordat de matrijs wordt gemaakt. Ons team begeleidt u naar de beste behuizing voor uw PCR-apparatuur. Neem vandaag nog contact op met een productiepartner om uw project voor een PCR-apparatuurbehuizing te bespreken en deskundig advies te krijgen over de juiste proceskeuze.
FAQ
Wat is het beste productieproces voor een behuizing voor PCR-apparatuur?
Er bestaat geen enkel proces dat geschikt is voor elk project. De productieomvang is bepalend voor de keuze. Voor kleine series zijn CNC-bewerking of 3D-printen geschikt. Voor grote productievolumes is spuitgieten de beste optie. Plaatbewerking werkt goed voor constructieve frames. Elke methode biedt specifieke voordelen voor bepaalde behoeften.
Hoe maak ik de juiste keuze tussen CNC-bewerking en spuitgieten?
CNC-bewerking is het meest geschikt voor kleine series van minder dan een paar honderd stuks. Het vereist geen investering in gereedschap. Spuitgieten vereist dure matrijzen, maar levert bij grote oplages zeer lage kosten per stuk op. Houd rekening met uw totale projectbudget en planning voordat u een keuze maakt.
Welke materialen zijn het meest geschikt voor behuizingen van PCR-apparatuur?
ABS/PC-mengsels zijn hittebestendig en bestand tegen gangbare reinigingsmiddelen. Polycarbonaat biedt slagvastheid, maar vereist een zorgvuldige vormgeving. PEEK is bestand tegen agressieve chemicaliën. Aluminium verspreidt warmte effectief. Roestvrij staal biedt duurzaamheid voor frequente sterilisatie. De materiaalkeuze hangt af van uw specifieke thermische en chemische eisen.
Hoe zorg ik ervoor dat de behuizing van mijn PCR-apparatuur voldoet aan de ISO 13485-normen?
Werk samen met een gecertificeerde fabrikant. ISO 13485 vereist gedocumenteerde materiaaltracering van leverancier tot eindproduct. Uw partner moet analysecertificaten voor elke materiaalbatch kunnen overleggen. Kies een leverancier met gevestigde kwaliteitsmanagementsystemen en traceerbaarheidsprocedures.
Wat is de gemiddelde doorlooptijd voor een prototype behuizing?
3D-printen levert onderdelen binnen enkele dagen na definitieve goedkeuring van het ontwerp. CNC-bewerking duurt iets langer vanwege de programmering en instelling. Beide methoden vermijden de weken die nodig zijn voor de constructie van spuitgietmatrijzen. De doorlooptijd van prototypes hangt af van de complexiteit van het onderdeel en de eisen aan de oppervlakteafwerking.
Kan ik verschillende productieprocessen combineren?
Ja. Veel fabrikanten gebruiken hybride benaderingen. CNC-gefreesde precisieonderdelen passen in plaatstalen behuizingen. Spuitgegoten deksels beschermen het geheel. Deze strategie biedt een goede balans tussen kosten, kwaliteit en prestaties. Een ervaren productiepartner kan de beste combinatie voor uw project aanbevelen.
Welke invloed heeft de beheersing van contaminatie op het ontwerp van de behuizing van PCR-apparatuur?
PCR-apparatuur vereist gladde, niet-poreuze oppervlakken. Deze oppervlakken zijn bestand tegen vervuiling en gemakkelijk schoon te maken. Naadloze interieurs laten geen plekken over waar deeltjes zich kunnen ophopen. HEPA-filtratie en UV-sterilisatie vereisen een goede integratie in de behuizing. Ontwerpkeuzes hebben een directe invloed op de diagnostische nauwkeurigheid in klinische laboratoria.
Welke certificeringen moet ik zoeken bij een productiepartner?
Kies voor fabrikanten met certificeringen voor kwaliteitsmanagementsystemen en die voldoen aan de geldende veiligheidsnormen, zoals IEC 61010-2-101. Deze normen hebben betrekking op kwaliteitsmanagement en de veiligheid van medische hulpmiddelen. Een gecertificeerde partner zorgt ervoor dat de wettelijke goedkeuring voor uw eindproduct soepel verloopt.







