

De juiste keuze maken voor de behuizing van je bezorgrobot kan je project maken of breken. Hieronder lees je hoe je de voor- en nadelen van CNC-bewerking, spuitgieten, plaatbewerking en standaardcomponenten kunt beoordelen. Elke methode voldoet aan andere eisen op het gebied van precisie, volume en kosten. Spuitgieten is voordeliger bij aantallen van 100-500 stuks dan CNC-bewerking, en bij aantallen van 500-1,000 stuks dan 3D-printen.
Kleine foutjes in de afmetingen kunnen snel grote gevolgen hebben. Daarom beginnen de meeste AMR-robotonderdelen als een CAD-model, waarna ze worden bewerkt, afgewerkt en geïnspecteerd. Deze handleiding laat u kennismaken met materialen zoals 17-4 PH roestvrij staal en Ti-6Al-4V titanium, ontwerp voor productie en hoe u de juiste aanpak voor uw AMR kiest.
Gangbare productieprocessen voor de behuizing van bezorgrobots
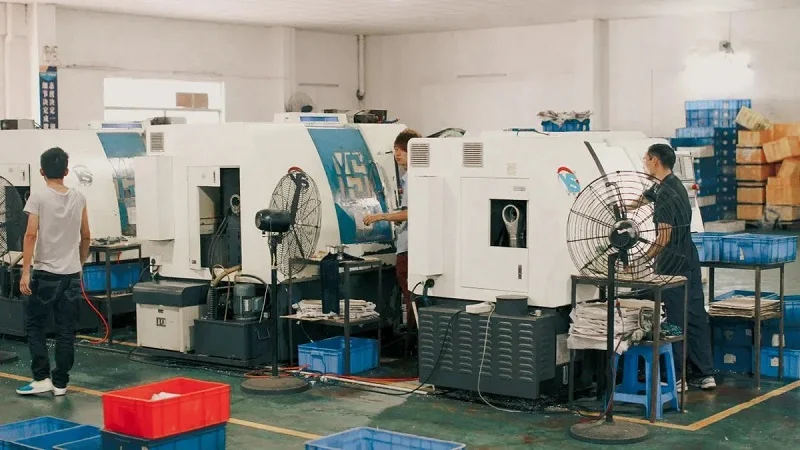
De vier belangrijkste productieprocessen
Voor AMR-projecten zijn er vier hoofdroutes. CNC-bewerking snijdt precieze vormen uit massieve blokken. Het werkt goed voor verbindingen, beugels en sensorbevestigingen. Het proces verwijdert materiaal laagje voor laagje. Elke bewerking verwijdert een dun laagje. Spuitgieten perst heet plastic in stalen mallen. Behuizingen, deksels en omhulsels worden met deze methode vervaardigd. De matrijs is in eerste instantie duurder, maar de onderdelen zijn snel klaar zodra de matrijs gereed is. Plaatbewerking snijdt, buigt en last vlakke platen. Primaire constructies worden met deze methode gemaakt. Standaardonderdelen komen uit catalogi. Dit bespaart tijd en kosten.
Progressief stempelen is een variant van plaatbewerking. Een metalen strip loopt door een reeks stempels. Bij elke stap verandert de vorm. Batterijhouders en zijpanelen worden met deze methode vervaardigd. Het houdt de kosten laag, zelfs bij grote volumes.
De meeste onderdelen van AMR-robots beginnen als een CAD-model. Dit model dient als leidraad voor de bewerking, afwerking en inspectie. Hierdoor worden tolerantieproblemen vroegtijdig opgespoord voordat ze escaleren.
NOBLE is een toonaangevend productiebedrijf in China. Het bedrijf biedt alle vier de processen in eigen huis aan. Klanten kunnen sneller prototypes ontwikkelen en soepel opschalen.
Afweging tussen precisie en volume
Elk proces balanceert precisie en volume op een andere manier. De juiste keuze bespaart tijd en geld.
CNC-bewerking biedt de strakste toleranties. Je kunt een nauwkeurigheid van enkele duizendsten van een inch bereiken. Onderdelen komen exact overeen met het CAD-model. Maar elk onderdeel kost tijd op de machine. Grote series zijn duurder. Het werkt het beste voor kleine tot middelgrote volumes.
Het spuitgietproces wordt consistent zodra de matrijs klaar is. Onderdeel één en tienduizend zien er hetzelfde uit. De herhaalbaarheid is uitstekend. De matrijs is echter duur. Het volume moet de kosten rechtvaardigen. Je hebt honderden of duizenden onderdelen nodig.
Plaatmetaal biedt een goede precisie voor constructieve frames. Lasers snijden strakke randen. Buigen zorgt voor extra stijfheid. Progressief stempelen is geschikt voor grote volumes.
Kleine fouten stapelen zich op in een assemblage. Dat noemen we tolerantie-opstapeling. Een kleine afwijking kan ervoor zorgen dat het volgende onderdeel scheef komt te zitten. Het controleren van het CAD-model helpt dit te voorkomen.
Het afstemmen van het proces op de woningbehoeften.
Voor een AMR-robotonderdeel is het belangrijk om te beginnen met het volume. Bij een laag volume is CNC-bewerking of plaatbewerking geschikter. Bij een gemiddeld volume tussen de honderd en vijfhonderd stuks is spuitgieten de beste optie. Bij een hoog volume is spuitgieten of progressief stempelen de beste keuze.
Denk vervolgens aan de complexiteit. Interne kanalen vereisen CNC-bewerking of spuitgieten. Eenvoudige dozen zijn geschikt voor plaatmetaal. Onderdelen met scherpe hoeken passen beter met CNC-bewerking.
Houd rekening met precisie als laatste. Aansluitvlakken vereisen nauwere toleranties. Beugels moeten van sterker materiaal gemaakt zijn. Voor afdekkingen kunnen goedkopere methoden worden gebruikt.
Plan vooruit. Het opzetten van één robotcel kan maanden duren. Overleg vroegtijdig met een partner. Zij kunnen je adviseren bij je ontwerpkeuzes. Dit bespaart tijd en voorkomt herwerk.
Precisie CNC-bewerking voor behuizing van bezorgrobots
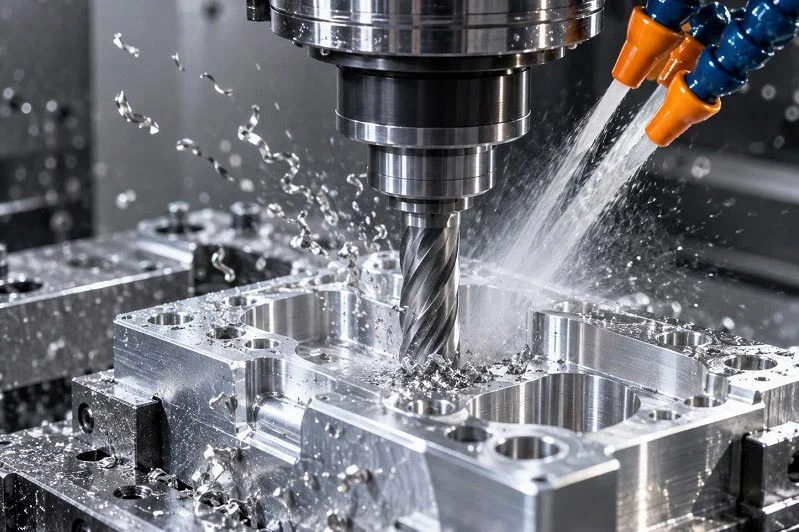
Toepassingen: Verbindingsstukken, beugels en sensoren
Precisie-CNC-bewerking voor precisieonderdelen werkt het best wanneer de behuizing van een bezorgrobot nauwe passingen en complexe vormen vereist. Schouderbehuizingen, heupgewrichten, kniegewrichten en onderste ledematen zijn allemaal afhankelijk van dit proces. Deze onderdelen moeten soepel bewegen en duizenden cycli lang uitgelijnd blijven.
Gewrichten staan bovenaan de lijst. Ze verbinden structurele onderdelen en dragen lasten. Een wiebelend gewricht kan de hele robot onbruikbaar maken. Eindeffectoren en grijpers hebben ook aangepaste interfaces nodig voor oppak-, las- en inspectietaken. AGV-chassis en -bevestigingen maken gebruik van sterke frames en wielbeugels. Veel van deze onderdelen hebben gebogen oppervlakken en kenmerken aan meerdere zijden. Een 5-assig CNC-centrum verwerkt ze in één klemming. Dat verlaagt de stapelfout en verbetert de oppervlakteafwerking.
Sensorbeugels en -connectoren vormen het waarnemingssysteem. Ze vereisen een hoge precisie om de sensoren in de juiste richting te houden. Een kleine afwijking verandert het gezichtsveld. Dat verstoort de navigatie en de veiligheid. De structuur en behuizing van de vliegtuigromp stellen minder strenge eisen. Maar de afmetingen en sterkte moeten nog steeds voldoen aan normen om externe krachten te kunnen weerstaan.
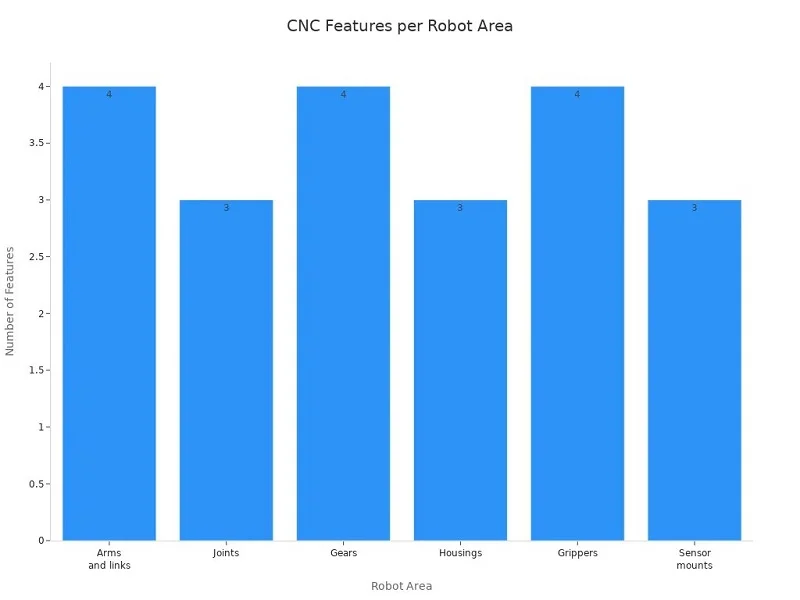
CNC-bewerking voor robotica produceert essentiële robotonderdelen zoals armen, schakels, gewrichten, tandwielen, behuizingen, grijpvingers en sensorbeugels. Deze cruciale onderdelen bepalen de mechanische passing, bewegingsstabiliteit, structurele uitlijning en krachtoverdracht in robotassemblages. Elk bewegend en monterend contactvlak is afhankelijk van nauwkeurige fabricage om consistente herhaalbaarheid en assemblageprestaties te garanderen.
Materialen: 17-4 PH roestvrij staal en titanium
De materiaalkeuze is cruciaal voor het succes van elk AMR-robotonderdeel. Twee metalen springen eruit voor zeer sterke, uiterst nauwkeurige componenten: 17-4 PH roestvrij staal en Ti-6Al-4V titanium.
17-4 PH heeft een treksterkte van 1275 MPa en een vloeigrens van 1060 MPa volgens ASTM A693 H900. De elasticiteitsmodulus bedraagt 200 GPa. De hardheid bereikt 38 HRC. De legering is zeer corrosiebestendig en behoudt zijn vorm over een breed temperatuurbereik. De thermische uitzettingscoëfficiënt is 10.8 µm/m·K. De maximale gebruikstemperatuur bedraagt 315 °C. Deze eigenschappen zorgen ervoor dat de afmetingen stabiel blijven tijdens bewerking en in het veld.
Ti-6Al-4V titanium biedt een betere sterkte-gewichtsverhouding. Het is geschikt voor hoogwaardige verbindingen en medische of chirurgische instrumenten. Het materiaal is bestand tegen vermoeiing en corrosie. Het is echter duurder en de bewerking ervan duurt langer. Voor een AMR-robotonderdeel dat zware belastingen te verduren krijgt, is titanium een goede keuze. Voor minder kritische beugels volstaan aluminium 6061-T6 of 7075-T6. Roestvrij staal 304 en 316 is geschikt voor corrosieve omgevingen. Koolstof- en gelegeerd staal zoals 4140 en 4340 worden gebruikt voor zware toepassingen.
Toleranties en inspectie
Tolerantiecontrole onderscheidt goede CNC-machines voor precisieonderdelen van doorsnee werk. Voor lagerzittingen en andere precisie-interfaces in de behuizing van een transportrobot liggen de typische toleranties tussen ±0.01 en 0.05 mm. Kritische bewegingsbesturingselementen kunnen toleranties tot ±0.003 mm bereiken. Een robotgewrichtbehuizing van aluminium 7075-T6 vereiste ooit een tolerantie van ±0.005 mm. Dat laat zien wat AMR-werk vereist.
Aandraaien met een tolerantie van minder dan ±0.02–0.05 mm verhoogt vaak de kosten zonder de systeemprestaties te verbeteren. Functionele tolerantie is daarom belangrijk. De tolerantie moet worden afgestemd op de toepassing. Een sensorhouder vereist een nauwkeurig referentievlak. Een afdekpaneel niet.
Inspectie controleert elke kritische afmeting. CMM-systemen spelen hierbij een leidende rol. Boorgatmeters en hoogtemeters controleren gaten en stappen. GD&T-inspectietechnieken bevestigen vorm, oriëntatie en locatie. Deze stappen sporen fouten op vóór de assemblage. Ze voorkomen ook dat toleranties zich ophopen in de robot.
Voor AMR-projecten blijft CNC-bewerking de voorkeursmethode voor verbindingen, beugels en sensorbevestigingen. Het biedt de strakste toleranties en kan complexe geometrieën verwerken. De keerzijde is snelheid en kosten bij grote volumes. Maar voor kleine tot middelgrote volumes is er niets beters. Het opzetten van een enkele robotcel kan maanden duren. Begin daarom vroegtijdig met uw productieplanning. Zo voldoet de behuizing van uw bezorgrobot in één keer aan de specificaties.
Spuitgieten voor de behuizing van een bezorgrobot
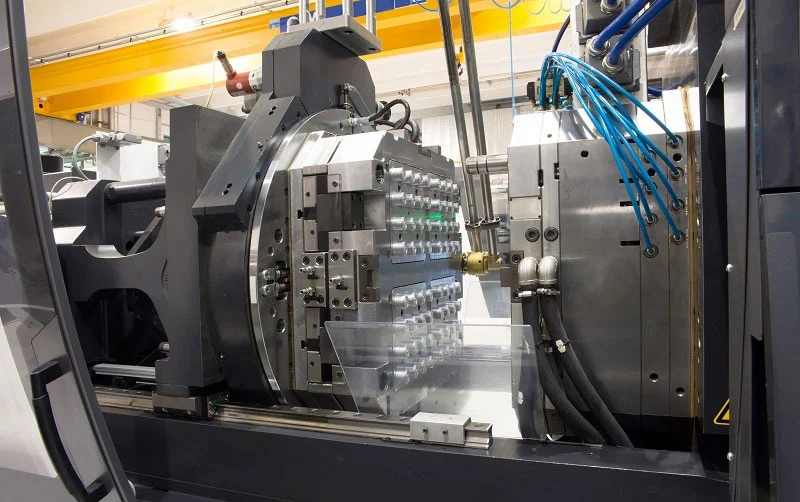
Toepassingen: Behuizingen, deksels en omhulsels
Spuitgieten voor kunststof behuizingen is een uitstekende methode wanneer je snel veel identieke behuizingen nodig hebt. Bij dit proces wordt gesmolten plastic in een stalen mal geperst. Het plastic koelt af. Vervolgens opent de mal en komt er een afgewerkte behuizing uit. Voor een robotbehuizing worden op deze manier de buitenkant, batterijklepjes, sensorvensters en deksels van de besturingskast gemaakt.
Bedenk wat deze onderdelen gemeen hebben. Ze hebben dunne wanden. Ze gebruiken ribben voor de stevigheid. Ze klikken in elkaar met lipjes en klemmen. Een CNC-machine zou hier moeite mee hebben. Het uitsnijden van elke schaal uit een blok kost materiaal en tijd. Met een mal wordt duizenden keren dezelfde vorm geproduceerd met vrijwel geen verschil. Die herhaalbaarheid is cruciaal voor AMR-vloten. Elke robot moet er hetzelfde uitzien en op dezelfde manier passen.
Behuizingen en afdekplaten verbergen ook de rommelige onderdelen binnenin. Ze beschermen printplaten, draden en motoren tegen stof en spatten. Een goed ontworpen behuizing geleidt de luchtstroom en blokkeert strooilicht van sensoren. Spuitgieten voor behuizingen biedt die vrijheid. Je kunt nokken, afstandhouders en kabelgoten direct in het gereedschap integreren. Er zijn geen extra beugels nodig.
Technische kunststoffen: ABS, PC/ABS, nylon
De materiaalkeuze bepaalt de prestaties van uw behuizing. Drie kunststoffen blinken hierin uit. Elk type heeft zijn eigen sterke punten.
| Eigendom | ABS | PC | Nylon (PA) |
| Kosten | $$ | $ $ $ | $$ |
| Treksterkte | Medium | Hoge | Hoge |
| Impact Resistance | Hoge | Zeer hoog | Medium |
| Hittebestendigheid | Medium | Hoge | Hoge |
| Chemische weerstand | Gemiddeld | Gemiddeld | Gemiddeld |
| UV-bestendigheid | arm | Eerlijk | arm |
| Stijfheid | Medium | Hoge | Medium |
| Gemakkelijk te vormen | Eenvoudig | Gemiddeld | Gemiddeld |
| Toepassingen | Behuizingen, speelgoed | Lenzen, helmen, elektrische behuizingen | Tandwielen, lagers, auto-onderdelen |
ABS is een veelzijdig materiaal. Het is een amorf thermoplastisch materiaal. Het biedt taaiheid, slagvastheid en een goede oppervlakteafwerking. De naam is opgebouwd uit drie delen. Acrylonitril zorgt voor hardheid, hittebestendigheid en chemische bestendigheid. Butadieen biedt taaiheid en slagvastheid. Styreen zorgt voor glans, sterkte en is gemakkelijk te verwerken. ABS laat zich gemakkelijk vormen en is relatief goedkoop. Het zwakke punt is de UV- en chemische bestendigheid. Additieven kunnen dit UV-probleem oplossen.
Polycarbonaat heeft een zeer hoge slagvastheid en hittebestendigheid. Het blijft ook helder, wat handig is voor lenzen en sensorvensters. Het is echter duurder en reageert slecht op sommige chemicaliën. Nylon (PA6, PA66) is semi-kristallijn. Het is goed bestand tegen slijtage en schuren. Het wordt vaak gebruikt voor tandwielen en lagers. Nylon absorbeert echter vocht. Het moet daarom gedroogd worden voordat het gevormd kan worden.
PC/ABS-mengsels combineren het beste van beide materialen en zijn gangbaar. Voor een AMR-robotonderdeel dat robuustheid én een strak uiterlijk vereist, is een PC/ABS-mengsel een slimme keuze.
Gereedschap en massaproductie
De matrijs is waar het spuitgieten van behuizingen echt begint. Een stalen matrijs kost veel geld vooraf. Die prijs levert later echter snelheid op. Zodra de matrijs klaar is, komen de onderdelen er binnen enkele seconden uit. De cyclustijd blijft kort. De arbeidskosten per onderdeel worden vrijwel nihil.
Deze berekening is gunstig voor de productie van behuizingen in grote volumes. Bij een productie van minder dan een paar honderd stuks blijven de matrijskosten per onderdeel te hoog. Boven die drempel is spuitgieten voordeliger dan CNC-bewerking. Het exacte break-evenpunt hangt af van de grootte en complexiteit van het onderdeel. Een eenvoudige afdekking bereikt het break-evenpunt sneller dan een complexe behuizing met schuifrails.
Het ontwerp van de matrijs bepaalt de kwaliteit van het onderdeel. De wanddikte moet overal gelijk zijn. Dikke secties koelen langzamer af en vervormen. Ribben zorgen voor stijfheid zonder extra volume. De lossingshoek zorgt ervoor dat het onderdeel gemakkelijk loskomt. De positie van de aanspuitopening bepaalt hoe het plastic vloeit en waar de lasnaden ontstaan. Als deze aspecten niet kloppen, ontstaan er krimp, kortsluiting of vervorming.
Plan je productietijdlijn vroegtijdig vanuit een praktisch oogpunt. Het snijden van een stalen matrijs duurt weken. De opzet van een enkele robotcel kan maanden in beslag nemen. Begin daarom met het matrijsontwerp terwijl je CAD-model nog vers is. Zo kan de behuizing van je transportrobot zonder lange onderbreking van prototype naar productie gaan.
Plaatbewerking voor de behuizing van een bezorgrobot
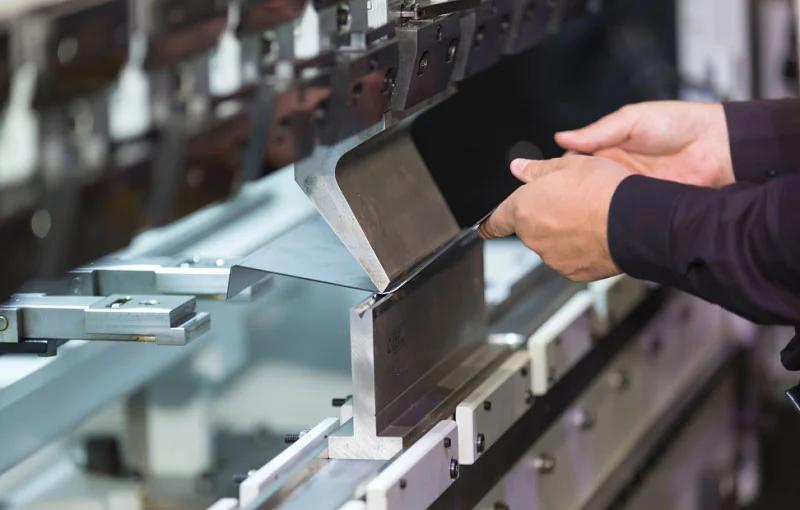
Plaatbewerking voor autonome mobiele robots transformeert plat metaal in sterke, lichte frames. Het begint met een CAD-model. Vervolgens volgt het proces van snijden, buigen en verbinden. Deze methode werkt goed voor hoofdframes en chassisdelen. Bovendien houdt het de kosten laag bij de productie van grote aantallen onderdelen.
Structurele frames en chassis
Het hoofdchassis en de frameplaten vormen de sterke kern van de robot. Ze houden de wielen, accu's, motoren en laadbakken in één lichtgewicht geheel bijeen. Gestempeld aluminium of hoogwaardig staal is hiervoor zeer geschikt. Gevormde ribben, flenzen en bevestigingspunten zorgen voor extra stijfheid zonder extra gewicht. Beschermende behuizingen en afdekkingen beschermen de elektronica tegen regen, stof, stoten en vandalisme. Meertraps progressieve matrijzen zorgen voor ventilatieopeningen, kabeluitgangen, vergrendelingslipjes en klikverbindingen. De laadbak- en deurmechanismen worden dagelijks zwaar belast. Gestempeld staal of aluminium met afgeronde randen en omgezoomde flenzen zijn bestand tegen deze belasting. Sensor- en camerabevestigingen houden LiDAR-sensoren, camera's, ultrasone sensoren en antennes nauwkeurig uitgelijnd. De wiel- en ophangingsbeugels zijn gemaakt van hoogwaardig gestempeld materiaal met gevormde verstevigingen om botsingen met stoepranden en oneffenheden in het wegdek te weerstaan.
| Toepassing | Beschrijving | Materiaal/Kenmerken |
| Hoofdchassis en frameplaten | Sterke kern; biedt plaats aan wielen, accu's, motoren en laadbakken. | Gestempeld aluminium of hoogwaardig staal; gevormde ribben, flenzen, nokken |
| Beschermende behuizingen en afdekkingen | Bescherm elektronische apparaten tegen regen, stof, stoten en vandalisme. | Meertraps progressieve matrijzen; ventilatieopeningen, kabeluitgangen, vergrendelingslipjes |
| Laadvermogen en deurmechanismen | Deuren, grendels, scharnieren, lades die dagelijks gebruikt worden | Gestempeld staal of aluminium; afgeronde randen, omgezoomde flenzen. |
| Sensor- en camerabevestigingen | Bevestigingsbeugels voor LiDAR, camera's, ultrasone sensoren en antennes. | Progressieve matrijzen; montagegaten en kabelklemmen in één stap. |
| Wiel- en ophangingsbeugels | Houd de aandrijfwielen, zwenkwielen en draagarmen vast. | Sterk gestempeld materiaal met gevormde verstevigingsplaten |
Progressief stempelen voor grote volumes onderdelen
Progressief stempelen werkt goed voor accubakken, bovenkappen en zijpanelen. Een metalen strip wordt door een reeks matrijzen gevoerd. Bij elke stap verandert de vorm. Onderdelen vallen er bij elke persslag uit. Deze methode biedt concrete voordelen:
- Hoge snelheid: Het automatische proces verloopt snel.
- Arbeidsarm: één persoon houdt de machine in de gaten.
- Minimale afvalproductie: De metalen strip verspilt zeer weinig materiaal.
- Herhaalbaarheid: Veel onderdelen behouden nauwe toleranties zonder kwaliteitsverlies.
- Lage kosten per onderdeel: Snelheid, herhaalbaarheid en minder arbeid maken elk onderdeel goedkoop.
Het heeft echter ook zijn beperkingen. Sommige bewerkingen vereisen extra stappen. Uitsparingen, ribben of schroefdraad kunnen de kosten verhogen. Onderdelen moeten continu worden aangevoerd. Ze kunnen niet vrij bewegen zonder extra werk. De instellingen zijn permanent voor elk project. Het overschakelen naar een nieuwe taak kost veel tijd. Progressieve matrijssystemen zijn bovendien duurder dan transfermatrijssystemen. Vanuit praktisch oogpunt is dit proces alleen rendabel bij grote volumes. De gereedschapskosten zijn hoog, maar de prijs per onderdeel daalt snel zodra de productie op gang komt.
Lasersnijden, buigen en lassen
Lasersnijden, buigen en lassen vormen de basis van plaatbewerking in kleine tot middelgrote volumes. Een fiberlaser snijdt complexe 2D-contouren, gaten en sleuven in één doorgang. Er is geen gereedschap nodig. Vlakke onderdelen behouden een hoge precisie. CNC-kantbanken verzorgen het buigen met terugveringcompensatie. Ze vormen V-, U- en U-vormen. Hoektolerantie en flensafmetingen worden gecontroleerd. De buigradius is afhankelijk van de materiaaldikte. Lassen verbindt de onderdelen. TIG-lassen is geschikt voor aluminium en roestvrij staal. MIG-lassen werkt voor zacht staal. Een goede lasvolgorde beperkt vervorming. Gelaste constructies behouden een constante nauwkeurigheid, afhankelijk van de opspanning.
Ontwerpregels zijn belangrijk voor lasersnijden, buigen en lassen. Minimale flenslengte en afstanden tussen gaten en randen voorkomen scheuren en zwakke plekken. Ze zorgen er ook voor dat uw AMR-chassis haaks en sterk blijft.
Materiaalkeuze is de verbindende factor. Aluminium houdt het gewicht laag. Staal zorgt voor sterkte. De juiste keuze hangt af van de belasting, de kosten en de corrosiebestendigheid. Voor een onderdeel van een AMR-robot dat stijf en licht moet blijven, is plaatmetaal vaak de slimste keuze. Het biedt een goede balans tussen het structurele ontwerp voor frames van autonome mobiele robots en de daadwerkelijke productiesnelheid. Het opzetten van één robotcel kan maanden duren. Betrek uw plaatmetaalpartner daarom vroegtijdig bij de ontwerpfase. Zo verloopt de overgang van de tekening naar de productie zonder kostbare verrassingen.
Standaardcomponenten voor de behuizing van bezorgrobots
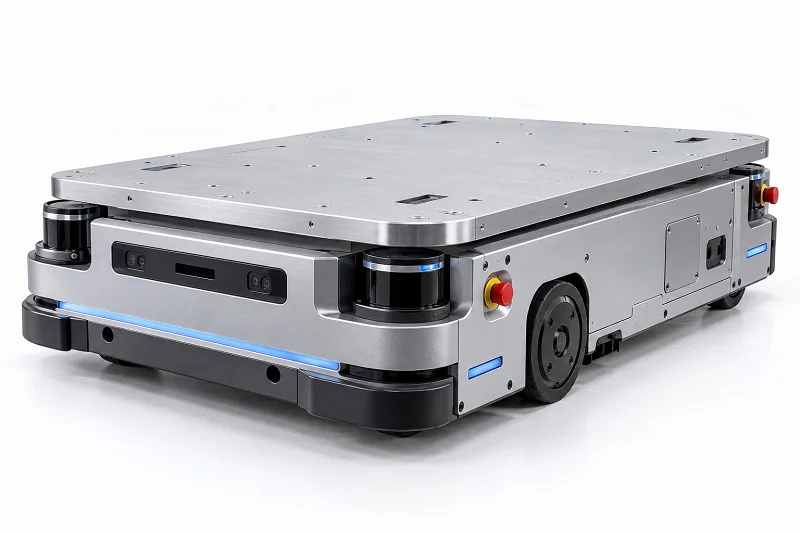
Doorlooptijd en kosten verlagen
Niet elk onderdeel van de behuizing van een bezorgrobot hoeft op maat gemaakt te worden. Onderdelen uit de catalogus besparen weken wachttijd. Ze verlagen ook direct de kosten. Een standaard lagerblok of een kant-en-klare wielbeugel wordt binnen enkele dagen verzonden. Een op maat gemaakte versie kan een maand of langer duren. Voor een AMR-project met een strakke planning is dat tijdsverschil van belang.
Standaardonderdelen verlagen ook het risico. De leverancier heeft ze al getest. Je kent de belastbaarheid en de pasvorm. Geen giswerk over toleranties. Geen onverwachte defecten tijdens een demonstratie. Voor niet-kritische plekken zoals kabelklemmen of inspectieluiken is dit een slimme keuze. Bewaar je budget voor maatwerk voor de verbindingen en sensorbevestigingen die het echt nodig hebben.
Integratie met op maat gemaakte onderdelen
Het combineren van standaardonderdelen met op maat gemaakte onderdelen vereist planning. Een standaard bevestigingsmiddel heeft een overeenkomend gat nodig. Een kant-en-klare motorsteun heeft het juiste boutpatroon nodig. Als die afmetingen niet overeenkomen, ontstaan er tolerantieverschillen. Kleine afwijkingen tellen op. De constructie kan verdraaien of vastlopen.
Begin met een CAD-model dat alle ingekochte onderdelen bevat. Controleer de aansluitingen voordat u metaal gaat bewerken. Dit is waar een AMR-robotonderdeel snel kan falen. Een beugel die er op het scherm goed uitziet, past mogelijk niet op het daadwerkelijke product. Vraag uw leverancier om een STEP-bestand of een gedetailleerde tekening. Controleer vervolgens zelf de kritische afmetingen. In de praktijk bespaart deze stap uren aan herwerk.
Kwaliteitsoverwegingen
Niet alle onderdelen uit de catalogus zijn gelijk. Een goedkoop lager kan speling hebben. Een beugel van lage kwaliteit kan onder belasting breken. Voor een AMR-robotonderdeel dat gewicht draagt of vaak beweegt, is kwaliteit van groot belang. Controleer de certificeringen van de leverancier. Kijk naar materiaalspecificaties en belastbaarheid. Vraag naar hun productieproces als het gegevensblad dun is.
Inkomende inspectie spoort problemen vroegtijdig op. Neem van elke batch een monster. Controleer de gatgrootte en vlakheid. Een paar minuten met een schuifmaat is veel beter dan een mislukte veldtest. Houd een lijst bij van goedgekeurde leveranciers. Registreer alle retouren en defecten. Na verloop van tijd laat deze registratie zien wie betrouwbaar is. Voor een robotbehuizing die de hele dag draait, kan een slechte batch standaardonderdelen de hele productie stilleggen. Behandel catalogusartikelen daarom met dezelfde zorg als maatwerk.
Ontwerp voor behuizing van een bezorgrobot
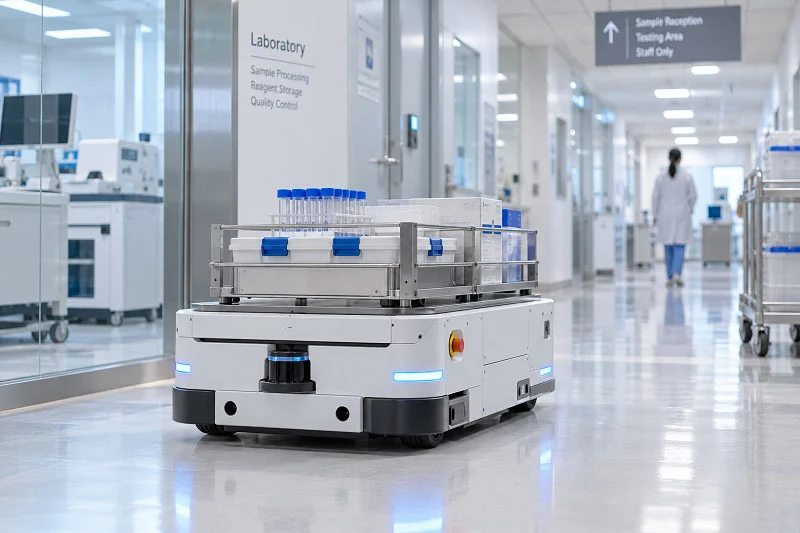
Geometrische optimalisatie voor elk proces
Goede vormen maken het bouwen makkelijker. Slechte vormen verhogen de kosten en de verspilling. Elk proces volgt zijn eigen regels. Bij CNC-bewerking moet je scherpe binnenhoeken vermijden. Scherpe hoeken vereisen kleine gereedschappen die buigen en breken. Gebruik in plaats daarvan brede rondingen. Zorg voor voldoende wanddikte en vermijd diepe uitsparingen.
Bij spuitgieten moet de wanddikte gelijkmatig blijven. Dikke gedeelten koelen langzamer af en vervormen. Ribben zorgen voor stijfheid zonder extra volume. De lossingshoek zorgt ervoor dat de onderdelen schoon uit de spuitgietmachine komen. De positie van de poort bepaalt de kunststofstroom en de lasnaden. Gebruik bij vormprocessen zoals plaatbewerking dezelfde radii. Beperk het aantal verschillende radiusgroottes. Vermijd zeer kleine radii, tenzij het ontwerp dit echt vereist. Deze ontwerpkeuzes voor AMR-robotonderdelen besparen tijd en geld. Stel de ruimste toleranties in die nog steeds werken. Strikte toleranties die de functionaliteit niet beïnvloeden, verhogen alleen de kosten.
Stijfheid, gewicht en thermisch beheer
Stijfheid en gewicht staan lijnrecht tegenover elkaar. Je wilt een sterk frame dat toch licht blijft. De materiaalkeuze is hierbij cruciaal. Aluminiumlegeringen zoals 6061-T6 en 7075-T6 bieden een hoge warmtegeleiding. Warmte wordt van de motorwikkelingen naar het oppervlak van de behuizing afgevoerd. Magnesiumlegering werkt ook, maar is duurder. PEEK-polymeer is aanzienlijk lichter dan aluminium en biedt een goede stijfheid bij gangbare wanddiktes en een breed temperatuurbereik.
Holle assen kunnen aanzienlijk gewicht besparen met behoud van stijfheid, hoewel ze grotere diameters vereisen. Assen van titanium en koolstofvezelcomposiet bieden een nog grotere gewichtsbesparing. Voor koeling kunnen faseveranderingsholtes de warmteoverdracht verbeteren met minimale gewichtstoename. Directe onderdompeling van de spoel in een diëlektrische vloeistof biedt een betere hittebestendigheid dan een vloeistofmantel. Aluminium behuizingen met koelvinnen verbeteren de warmteoverdracht over gladde oppervlakken. Deze materiaalkeuzes en productiemethoden bepalen hoe goed de behuizing van uw bezorgrobot presteert.
Assemblage en modulariteit
Modulaire ontwerpen versnellen de montage en verminderen fouten. Eén module combineert een centrifugaalwaaier met een versterkte motorbehuizing, die afgedicht en vooraf getest is. Deze schuift van boven naar beneden met behulp van de zwaartekracht. Nauwkeurige asuitlijning is niet nodig. Geen speciale hulpstukken. Een andere module maakt gebruik van een telescopisch mondstuk uit één stuk dat aan de voorzijde wordt bevestigd met een gereedschapsloze klikverbinding. Schroeven zijn niet meer nodig. Een voorgebedrade module maakt gebruik van een gestandaardiseerde stekkerverbinding. Handmatige bedrading door smalle doorgangen is niet meer nodig. De structurele basismodule maakt gebruik van klikmechanismen in plaats van bevestigingsmiddelen op basis van koppel. Complexe interfaces zijn verdwenen. Kies voor uw AMR-chassis voor oplossingen die heroriëntatie en gereedschapsgebruik minimaliseren. Ondersteun voormontage en integratie van submodules. Geef de voorkeur aan geometrisch eenvoudige, lijmvrije ontwerpen die geschikt zijn voor geautomatiseerde handling. Deze keuzes maken de behuizing van uw bezorgrobot eenvoudiger te bouwen, te onderhouden en te upgraden.
Materialen voor de behuizing van een bezorgrobot
Primaire materialen voor onderdelen van AMR-robots
Bij de materiaalkeuze voor onderdelen van een AMR-robot begint het met één vraag: wat moet dit onderdeel doen? Een gewricht dat zware lasten draagt, vereist andere materialen dan een afdekpaneel. Daarom is materiaalkeuze voor de behuizing van een bezorgrobot nooit een standaardoplossing. Je weegt vier factoren tegen elkaar af: gewicht, sterkte, slagvastheid en kosten.
Lichtgewicht kunststoffen zoals polypropyleen en polyethyleenschuim verminderen de inertie en verlengen de levensduur van de batterij. Ze verminderen ook de slijtage van motoren en actuatoren. Dat betekent langere onderhoudsintervallen en een betere systeemefficiëntie. Strategisch gebruik van composietkunststoffen met glas- of koolstofvezelversterking zorgt voor sterkte zonder extra gewicht. Voor AMR-platformen telt elke gram.
Metalen: Aluminium, roestvrij staal, titanium
Metalen domineren de structurele kant van de behuizing van een bezorgrobot. 6061 aluminium voor de structurele frames biedt een uitstekende balans tussen sterkte en gewicht. Het is gemakkelijk te bewerken en te lassen. Het is corrosiebestendig. En het is goedkoper dan titanium. Voor de meeste AMR-chassis en -beugels is 6061-T6 een prima keuze.
17-4 PH roestvrij staal biedt de beste sterkte wanneer dat nodig is. Het bereikt een ultieme treksterkte van 1275 MPa en een vloeigrens van 1060 MPa volgens ASTM A693 H900. Het is bovendien corrosiebestendig en behoudt zijn vorm over een breed temperatuurbereik. Ti-6Al-4V titanium biedt de beste sterkte-gewichtsverhouding van de drie. Het is geschikt voor hoogwaardige verbindingen. Het is echter duurder en de bewerking ervan duurt langer. Bewaar het daarom voor kritieke plekken.
Kunststoffen en composieten
Kunststof handgrepen, afdekkingen en niet-structurele behuizingen. De onderstaande tabel vergelijkt de belangrijkste opties voor een behuizing voor een bezorgrobot.
| Kunststof Type | Belangrijkste voordelen | Limieten en overwegingen | Veelvoorkomende robottoepassingen |
| ABS | Sterk, slagvast, goede oppervlakteafwerking, gemakkelijk te vormen, relatief lage kosten | Slechte UV- en chemische bestendigheid, gemiddelde hittebestendigheid. | Behuizingen, elektronische omhulsels, prototypes |
| Polycarbonaat (pc) | Hoge slagvastheid, transparantie, uitstekende hittebestendigheid | Gevoelig voor spanningsscheuren, gevoelig voor chemicaliën, duur | Lenzen, veiligheidsbrillen, elektrische behuizingen |
| Nylon (PA) | Hoge sterkte, slijtvastheid, goede slijtage-eigenschappen, zelfsmierend | Absorbeert vocht en moet drogen voordat het gevormd kan worden. | Tandwielen, lagers, auto-onderdelen |
Praktische toepassingen van AMR (Autonomous Mobile Robots) laten zien hoe deze kunststoffen presteren. Autonome tractoren en oogstmachines gebruiken UV-gestabiliseerde kunststoffen om langdurige blootstelling aan de zon te weerstaan. Sensorbehuizingen en camerabehuizingen zijn gemaakt van transparante, krasbestendige polymeren. Zachte grijpers van flexibele kunststoffen hanteren delicate groenten en fruit zonder ze te beschadigen. Vochtbestendige materialen garanderen een betrouwbare werking in vochtige en natte omstandigheden. Duurzame mengsels van ABS en polycarbonaat zijn bestand tegen veelvuldig fysiek contact.
Om veroudering tegen te gaan, kiezen ingenieurs voor kunststoffen met ingebouwde UV-stabilisatoren, hydrolysebestendigheid en chemische inertheid. Zo bieden bepaalde soorten polycarbonaat en UV-gestabiliseerd ABS een superieure weerbestendigheid, waardoor ze geschikt zijn voor drones, landbouwrobots en autonome voertuigen.
Zowel CNC-bewerking als spuitgieten werken met deze metaal- en kunststofmaterialen. De juiste keuze hangt af van uw volume, precisie-eisen en budget. Een enkel AMR-robotonderdeel kan uit drie verschillende materialen bestaan. Dat is normaal. Zorg er wel voor dat elke materiaalkeuze een doel dient.
Een productieproces kiezen voor de behuizing van een bezorgrobot
Criteria: Omvang, complexiteit, precisie
Drie factoren spelen een rol bij de keuze van een behuizing voor een bezorgrobot. Volume is het allerbelangrijkste. Bij een laag volume is CNC-bewerking of plaatbewerking de beste optie. Bij een hoog volume is spuitgieten of stempelen de aangewezen methode. Langzame CNC-bewerking is niet geschikt voor grote series. Zodra die grens wordt overschreden, nemen bewerkingsprocessen met gereedschap het over.
Complexiteit speelt vervolgens een rol. Nauwe hoeken vereisen CNC-bewerking. Geautomatiseerde processen verwerken complexe vormen zodra het ontwerp vastligt. Kwaliteit is ook van belang. Precisiebewerkingen vereisen geautomatiseerde gereedschappen om telkens hetzelfde resultaat te behalen.
Precisie maakt de lijst compleet. CNC-bewerking uit massief materiaal is geschikt voor componenten met hoge toleranties. Lagerzittingen vereisen die nauwkeurigheid. Stem de tolerantie af op de toepassing. Maak de passing niet strakker dan nodig is voor de assemblage.
Ook het aantal onderdelen is belangrijk. Het samenvoegen van onderdelen verkort de cyclustijd. Ontwerp de behuizing van uw bezorgrobot zo dat u minder onderdelen nodig hebt.
Het juiste proces kiezen voor AMR-robotonderdelen
Elk onderdeel van een AMR-robot heeft een natuurlijke bestemming. Structurele frames werken het best met plaatmetaal. Sensorbehuizingen worden via spuitgieten vervaardigd. Bij kleine series is CNC-bewerking of plaatmetaal geschikt. Er is geen investering in gereedschap nodig. Bij grote series wordt spuitgieten gebruikt. De kosten per onderdeel dalen na het break-evenpunt. Dat punt ligt boven de 100-500 stuks in vergelijking met CNC-bewerking. In vergelijking met 3D-printen ligt het boven de 500-1,000 stuks. Deze drempel voor kleine versus grote series bepaalt het productieproces.
Voor kritieke onderdelen van een AMR-robot kiest u de methode die het beste past. Complexe holle vormen met interne ribben vereisen spuitgieten of CNC-bewerking. Eenvoudige beugels kunnen met plaatmetaal worden vervaardigd. Standaardonderdelen verlagen de kosten. Gebruik in eerste instantie motoren uit catalogi. Bewaar maatwerk voor onderdelen die het echt nodig hebben. Het kiezen van het juiste proces voor AMR-robotonderdelen begint met een eenvoudige regel: stem het proces af op het onderdeel. Voor een AMR is sterkte het allerbelangrijkste. De AMR verwerkt dagelijks zware lasten. Een goed ontworpen AMR gaat jarenlang mee.
Leg uw ontwerpen voor aan een productiepartner voor een DFM-beoordeling. Hun ingenieurs signaleren vroegtijdig kostenfactoren en stellen oplossingen voor voordat de matrijsontwikkeling begint. De juiste technologiepartner helpt u de time-to-market te verkorten.
Kosten-batenanalyse
Geld is doorslaggevend. Materiaalkosten verschillen per proces. Bij machinaal bewerkte behuizingen zijn de kosten van het ruwe materiaal belangrijker dan het nettogewicht. Bij gegoten onderdelen is de harskwaliteit van belang. De omzettingskosten zijn gelijk aan de instelkosten gedeeld door de batchgrootte plus de machinetijd.
De matrijskosten zijn in eerste instantie een flinke aanslag. Een matrijs die over veel onderdelen wordt verdeeld, voegt weinig toe per eenheid, maar verdeeld over een klein aantal onderdelen, voegt het veel toe. Ook de opbrengst en de afvalproductie beïnvloeden de cijfers. De kosten per goed exemplaar zijn gelijk aan de kosten per geprobeerd exemplaar gedeeld door de factor voor goede exemplaren. Kalibratie en testen kunnen een groot deel van de kosten voor precisiebehuizingen uitmaken.
De break-even formule is eenvoudig: het verschil in vaste kosten gedeeld door de besparing op variabele kosten. Bereken eerst de cijfers. Capaciteit is ook belangrijk. Een lage benutting verhoogt de kosten. Het opzetten van één robotcel kan maanden duren. Plan vooruit. Betrek uw productiepartner vroegtijdig. Zorg ervoor dat de behuizing van uw bezorgrobot op schema in productie gaat.
Samenwerking met NOBLE voor de productie van behuizingen voor bezorgrobots.

Kerncompetenties: Metaal- en kunststofverwerking
NOBLE voert alle vier processen onder één dak uit. U krijgt CNC-bewerking, spuitgieten en plaatbewerking van één partner. Dit verkort de coördinatietijd en zorgt voor een constante kwaliteit. Dat is essentieel voor elke behuizing van een transportrobot. CNC-bewerking maakt nauwkeurige toleranties mogelijk voor verbindingen en beugels. Spuitgieten produceert snel behuizingen en deksels. Plaatbewerking maakt de bouw van frames en chassis mogelijk. NOBLE verzorgt ook progressief stempelen voor onderdelen met een hoog volume, zoals accubakken. Hun spuitgietafdeling werkt met ABS, PC/ABS, nylon en meer. Ze passen de cyclustijden en de positie van de spuitopening aan voor elk onderdeel. Deze expertise zorgt ervoor dat AMR-toepassingen betrouwbare behuizingen krijgen. NOBLE ondersteunt ook kleine series met spuitgietmatrijzen die zich snel terugverdienen. Van prototype tot productie schalen hun spuitgietmogelijkheden soepel mee. Ze combineren zelfs spuitgieten met CNC-bewerking voor hybride onderdelen. Die flexibiliteit bespaart tijd bij de productie van AMR-robotonderdelen.
Kwaliteitscertificaten
Kwaliteit is essentieel voor elke behuizing van een bezorgrobot. NOBLE beschikt over kwaliteitsmanagementcertificaten die procesbeheersing garanderen. Hieronder leggen we uit wat ze inhouden:
- Het kwaliteitsmanagementsysteem omvat elke stap, van grondstof tot eindproduct.
- Extra certificeringen bieden ontwerpcontrole, risicobeheer en traceerbaarheid. Dit is belangrijk voor medische robotica en zeer nauwkeurige AMR-componenten.
- Regelmatige controleaudits zorgen voor continue naleving.
Met deze normen blijven de afkeuringspercentages laag. Of u nu spuitgieten gebruikt voor behuizingen of CNC-bewerking voor beugels, het proces herhaalt zich exact. NOBLE volgt ook de materiaaleisen. Elke batch spuitgiethars voldoet aan de specificaties. Voor de productie van AMR-robotonderdelen geven deze certificeringen u vertrouwen. Ze garanderen dat onderdelen functioneren in kritische systemen, van sensorbevestigingen tot structurele frames.
Complete service van ontwerp tot montage
NOBLE maakt niet alleen onderdelen. Ze helpen vanaf het begin. Hun engineers beoordelen uw CAD-model en stellen verbeteringen voor. Zo kunnen ze bijvoorbeeld de wanddikte aanpassen voor spuitgieten of lossingshoeken toevoegen. Ze verzorgen ook de afwerking en assemblage. U stuurt een ontwerp en krijgt een complete robotbehuizing terug. NOBLE regelt ook de inkoop van standaardcomponenten. Ze integreren alles in één eindproduct. Deze full-service aanpak verkort de doorlooptijd. Voor de productie kunt u zich richten op software en testen. NOBLE zorgt voor de hardware. Hun spuitgietmatrijzen worden snel gebouwd. CNC-bewerking loopt parallel daaraan. Plaatbewerking zorgt voor de structurele ondersteuning. Alles komt samen voor inspectie en verzending. Deze complete dienstverlening maakt de productie van AMR-robotonderdelen soepeler. U krijgt een partner die problemen vroegtijdig oplost.
Er bestaat geen universeel proces dat voor elk onderdeel van de behuizing van een bezorgrobot het beste werkt. De juiste keuze hangt af van het aantal benodigde onderdelen, de vereiste precisie en uw budget. Standaardcomponenten versnellen de ontwikkeling en besparen kosten. Bepaal daarom eerst welke onderdelen uw AMR-robot nodig heeft. Neem vervolgens vroegtijdig contact op met een productiepartner. Deze stap bespaart tijd en voorkomt kostbaar herstelwerk.
Klaar om te beginnen? Neem contact op met NOBLE voor een ontwerpbeoordeling of offerte. Zij verzorgen de complete productie met kwaliteitscertificeringen. Hun team begeleidt AMR-projecten van prototype tot volledige productie. Laat hun engineers uw AMR-project tot een succes maken.
Veelgestelde vragen over behuizingen voor bezorgrobots
Welk proces werkt het beste voor onderdelen in kleine oplages?
CNC-bewerking of plaatbewerking werkt prima. Voor beide methoden is geen gereedschap vooraf nodig. Dit houdt de kosten laag bij kleine productievolumes.
Wanneer wordt spuitgieten goedkoper?
Bij aantallen van 100-500 stuks is de matrijskosten hoger dan bij CNC-bewerking. Bij aantallen van 500-1,000 stuks is de matrijskosten lager dan bij 3D-printen. De kosten van de matrijs worden pas rendabel bij hogere volumes.
Wat is tolerantie-opstapeling in de behuizing van een bezorgrobot?
Kleine maatafwijkingen kunnen zich opstapelen in een assemblage. Een minuscule afwijking kan ervoor zorgen dat het volgende onderdeel niet meer op de juiste plaats zit. Door het CAD-model vroegtijdig te controleren, worden deze problemen voorkomen.
Welk plastic is het meest geschikt voor behuizingen van bezorgrobots voor buitengebruik?
UV-gestabiliseerde kunststoffen, zoals bepaalde soorten polycarbonaat of ABS met UV-additieven, werken het beste. Beide zijn beter bestand tegen schade door de zon dan gewoon ABS. Deze mengsels zorgen ervoor dat de behuizing van je robot er jarenlang goed uit blijft zien.
Hoe nauwkeurig kunnen CNC-bewerkingen zijn?
De normale precisie ligt in het bereik van ±0.01–0.05 mm. Belangrijke bewegingsbesturingsonderdelen kunnen een precisie van ±0.003 mm bereiken. Nauwere toleranties leiden niet altijd tot betere prestaties van het onderdeel.
Welke certificeringen moet ik zoeken bij een partner?
Zoek naar kwaliteitsmanagementcertificaten die procesbeheersing en lage afkeuringspercentages garanderen.
Kan ik standaardonderdelen combineren met een op maat gemaakte behuizing voor een bezorgrobot?
Ja. Controleer eerst de afmetingen van de interface in uw CAD-model. Standaardlagers en -beugels besparen wachttijd. Controleer de pasvorm voordat u metaal gaat zagen voor de behuizing van uw robot.






