

Er worden vier hoofdprocessen gebruikt om onderdelen voor AMR-robots te maken: CNC-bewerking, spuitgieten, plaatbewerking en standaardcomponenten. Maar welk proces is het meest geschikt voor jouw onderdeel? Het antwoord hangt zelden af van persoonlijke voorkeur. Het komt neer op drie belangrijke factoren: wat het onderdeel moet doen, hoeveel je er nodig hebt en welk materiaal aan beide eisen voldoet.
Denk bijvoorbeeld aan een sensorbeugel en een accubak. Dezelfde robot, maar totaal verschillende resultaten. Maak je de verkeerde keuze, dan betaal je ofwel te veel voor de gereedschappen, ofwel verlies je sterkte waar het er echt toe doet.
Het toevoegen van een AMR aan een autonome vloot verhoogt de risico's nog verder. Elke keuze heeft gevolgen voor de technologie, de beschikbaarheid en de productiviteit. Hieronder volgt een praktische vergelijking om u te helpen een weloverwogen keuze te maken.
Productieprocessen voor onderdelen van AMR-robots
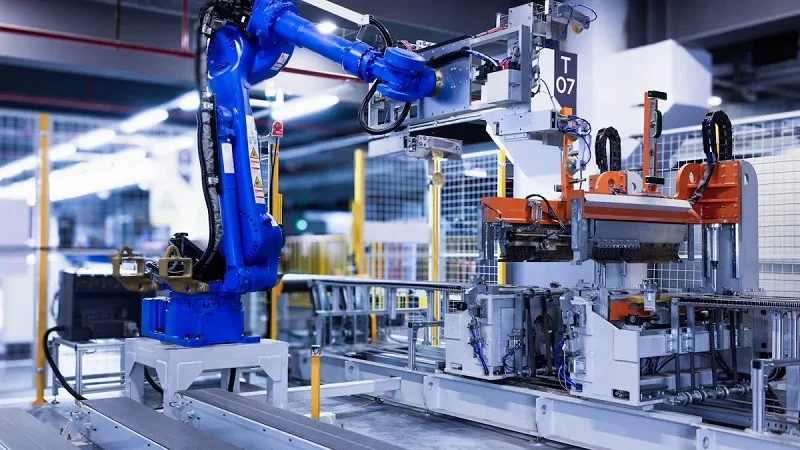
Elke productiemethode heeft zijn eigen functie. De drie belangrijkste productieprocessen – CNC-bewerking, spuitgieten en plaatbewerking – zijn het meest geschikt voor bepaalde onderdelen en productieaantallen. Weten waar elk proces het beste in is, helpt je om vroegtijdig de juiste keuze te maken.
CNC-bewerking voor precisieonderdelen
CNC-bewerking biedt nauwe toleranties voor actuatorbehuizingen, gewrichtslichamen, tandwielkasten en motorsteunen. Het is uitermate geschikt voor kleine tot middelgrote series en functionele prototypeonderdelen waarbij exacte afmetingen cruciaal zijn. Dit proces zorgt ervoor dat bewegingen herhaalbaar blijven en gewrichten uitgelijnd, zelfs onder belasting, wat essentieel is voor de betrouwbaarheid van mobiele robots. Als uw onderdeel componenten moet passen met een tolerantie van enkele duizendsten van een inch, dan is dit proces de oplossing.
Chassis- en beugeltoepassingen
Beugels en chassisdelen vereisen dit precisieniveau. Een sensorbeugel die een fractie afwijkt, kan de navigatie volledig verstoren. Voor AMR-structuuronderdelen die tijdens gebruik belastingen dragen, zoals motorsteunen en scharnierbehuizingen, hangt de betrouwbaarheid af van constante toleranties. CNC-bewerking kan ook complexe vormen verwerken – interne kanalen, schroefdraadnokken en verzonken gaten – die met andere methoden zeer moeilijk te maken zijn. Dit maakt het perfect voor onderdelen die subassemblages met kritische uitlijning vasthouden.
Opties voor metaal en kunststof
6061 aluminium is de standaardkeuze voor CNC-gefreesde beugels. Het heeft een uitstekende sterkte-gewichtsverhouding, is snel te bewerken en laat zich goed anodiseren voor roestbescherming. Voor wrijvingsarme onderdelen zoals lagerbussen en slijtplaten is POM (Delrin) de standaard. Het smeert zichzelf, is licht van gewicht en vermindert trillingen op natuurlijke wijze. 7075 aluminium is geschikt voor hogere sterkte-eisen, maar is duurder per onderdeel. Vermijd exotische materialen zoals titanium of magnesium, tenzij gewichtsbeperkingen of corrosiebestendigheid dit echt vereisen. Ze verlengen de bewerkingstijd en de gereedschapslijtage zonder duidelijk voordeel voor de meeste AMR-componenten. De juiste materiaalkeuze zorgt ervoor dat het project binnen budget blijft en de prestatiedoelen worden behaald.
Spuitgieten voor kunststof behuizingen
Bij hogere productievolumes is spuitgieten de slimme keuze. Het is de standaardmethode voor niet-dragende behuizingen, afdekkingen, kabelgeleidingselementen, klemmen en nokken. De initiële kosten voor de matrijs zijn hoog, maar de kosten per onderdeel dalen aanzienlijk bij grotere productievolumes. Dit is een klassiek voorbeeld van hoe grootschalige productieprocessen de eenheidskosten in de mobiele robotica verlagen.
Grootschalige woningbouwproductie
De kosten voor matrijzen variëren sterk, afhankelijk van de complexiteit en het materiaal. Een eenvoudige aluminium prototype-matrijs kost tussen de $ 1,000 en $ 5,000. Een standaard productiematrijs van P20-staal kost tussen de $ 5,000 en $ 30,000. Matrijzen voor grote volumes van gehard H13-staal met meerdere caviteiten kosten tussen de $ 30,000 en $ 100,000. Complexe matrijzen met hot runners of glijbanen kosten nog meer. Wanneer is spuitgieten dan rendabel? Het break-evenpunt ten opzichte van CNC-bewerking ligt meestal tussen de 100 en 500 stuks. Ten opzichte van 3D-printen ligt dit tussen de 500 en 1,000 stuks. Onder deze aantallen zijn matrijskosten niet rendabel. Boven deze aantallen wint spuitgieten het qua prijs per stuk en cyclustijd. De spuitgiettechnologie zorgt bovendien voor een consistente geometrie van elk onderdeel in de serie.
Keuze van slagvaste materialen
De materiaalkeuze voor spuitgegoten behuizingen komt neer op slagvastheid en naleving van de regelgeving. Standaard ABS biedt een goede slagvastheid met een UL94 HB-classificatie. Het is geschikt voor binnentoepassingen waar kosten een belangrijke factor zijn. PC/ABS-mengsels bieden ongeveer tien keer de gekerfde Izod-slagvastheid van ABS bij kamertemperatuur. Daardoor zijn ze de beste keuze voor robotbehuizingen en elektronica-behuizingen die in gedeelde ruimtes af en toe stoten te verduren krijgen. Deze technologie biedt ontwerpers flexibiliteit. Wanneer brandvertragendheid cruciaal is – bijvoorbeeld voor batterijcompartimenten of motorcontrollers – is FR-ABS of FR-PC/ABS met een UL94 V-0-classificatie vereist. Deze materialen doven binnen enkele seconden nadat de vlam is verwijderd, waardoor ze voldoen aan de wettelijke normen. De keerzijde is een lagere slagvastheid, maar veiligheid staat voorop. Automatisering in het spuitgietproces zorgt voor korte cyclustijden en een constante kwaliteit, zelfs bij grote volumes.
Plaatbewerking voor autonome mobiele robots
Plaatmetaal is het belangrijkste productieproces voor de structurele frames van AMR's. Lasersnijden, buigen en lassen creëren stijve, lichtgewicht structuren die het gewicht en de lading van het AMR-robotonderdeel dragen. Het proces biedt een redelijke precisie, maar door de buigtoleranties en lasvervorming te controleren, blijft de uitlijning voor de meeste toepassingen voorspelbaar.
Lasersnijden, buigen en lassen
Het proces begint met een vlakke metalen plaat. Lasers snijden de omtrek en alle interne details – gaten, sleuven, uitsparingen – in één keer uit met behulp van nauwkeurige automatisering. Vervolgens buigt een kantbank het onderdeel in de gewenste vorm langs vooraf ingestelde lijnen. Ten slotte worden de afzonderlijke panelen door middel van lassen aan elkaar gelast tot een frame, behuizing of chassis. Deze methode is kosteneffectief voor prototypes en kleine series, omdat er geen dure gereedschappen nodig zijn om de kosten terug te verdienen. Je programmeert simpelweg het laserpad en de buigvolgorde. Voor AMR-chassis en elektronica-behuizingen biedt plaatmetaal een snelle weg van ontwerp naar werkend onderdeel.
Materiaalselectie op basis van sterkte-gewichtsverhouding
Aluminium is hier de beste keuze vanwege de gunstige sterkte-gewichtsverhouding. 6061-T6 is de standaard voor AMR's in magazijnen en bezorgrobots – het is gemakkelijk te lassen, goed te vormen en houdt het AMR-robotonderdeel licht, wat de batterij-efficiëntie verbetert. Staal biedt maximale stijfheid voor zware industriële AGV's, maar voegt veel massa toe, waardoor de energie-efficiëntie afneemt. Koolstofvezelcomposieten bieden een uitstekende gewichtsbesparing voor hoogwaardige toepassingen, maar zijn duur en moeilijk te repareren. Voor de meeste mobiele autonome platforms biedt aluminium de ideale balans tussen sterkte, gewicht en kosten. Het balanceert prestaties met redelijke productiekosten.
Ontwerpoverwegingen voor onderdelen van AMR-robots
Goed ontwerp begint al vóórdat je een proces kiest. Slimme vormkeuzes verlagen de kosten, verkorten de doorlooptijden en vereenvoudigen de productie. Laten we eens kijken naar wat er echt toe doet.
Geometrische optimalisatie voor productie
Eenvoudige aanpassingen besparen geld. Een scherpe binnenhoek vereist mogelijk EDM of extra bewerkingsstappen. Een kleine radius zou prima zijn geweest. Strakke toleranties leiden tot langzamer snijden, meer inspectie en een hoger risico op afval. Een kleine ontwerpaanpassing kan een complete machine-instelling overbodig maken of speciaal gereedschap overbodig maken.
Complexe functies vereenvoudigen
Ontwerpers moeten scherpe binnenhoeken zoveel mogelijk vermijden. Het toevoegen van een radius maakt handmatig hoekwerk overbodig en versnelt de bewerking. Lange, dunne gaten vormen ook een valkuil. Houd de verhouding tussen boordiepte en diameter op of onder 3:1. Gaat u daar boven, dan heeft uw leverancier speciaal gereedschap nodig, wat de offertes verhoogt. Gaten boren sneller en goedkoper op vlakke oppervlakken die loodrecht op de gereedschapsbeweging staan. Zorg er ook voor dat blinde gaten aansluiten op standaard boorpunten. Niet-standaard afwerkingen vereisen kostbare nabewerkingen.
Standaard gereedschapsgroottegebruik
Houd vast aan standaard boormaten en materiaaldiktes. Hierdoor kunnen leveranciers gebruikmaken van standaardgereedschap en -materiaal. Een enkele, niet-kritische aanpassing kan ervoor zorgen dat uw fabrikant meer standaardmateriaal kan gebruiken. Dat bespaart tijd en geld zonder dat dit ten koste gaat van de prestaties.
Structureel ontwerp voor frames van autonome mobiele robots
Het frame draagt alles. Het bevat accupakketten, motoren en sensorassemblages. Zorg voor een goede structuur en je autonome mobiele robots werken jarenlang probleemloos.
Belastingspad en spanningsverdeling
Leid de belasting via de kortste en meest rechte paden. Verdeel de spanning over grote oppervlakken in plaats van deze te concentreren bij de gewrichten. Dit vermindert vermoeiing en zorgt ervoor dat de uitlijning in de loop der tijd stabiel blijft.
Trillingsdemping en stijfheid
Zoek de juiste balans tussen stijfheid en demping. Te stijf, en trillingen worden direct doorgegeven aan gevoelige elektronica. Te zacht, en het frame buigt door onder belasting. Aluminium frames met strategische verstevigingen bieden voor beide een goede oplossing.
Ontwerpbenaderingen gericht op assemblage
Ontwerp vanaf dag één met het oog op assemblage. Dit verkort de bouwtijd en verlaagt de arbeidskosten.
Zelfpositionerende en modulaire kenmerken
Modulaire frames stellen technici in staat om accupakketten snel te verwisselen. Dit is belangrijk voor materiaalverwerkingsrobots die in ploegendienst werken. Zelfpositionerende functies, zoals lipjes en sleuven, geleiden onderdelen op hun plaats zonder dat er opspaninrichtingen nodig zijn.
Standaardisatie van bevestigingsmiddelen
Gebruik één of twee verschillende maten bevestigingsmiddelen voor het gehele AMR-robotonderdeel. Minder gereedschap betekent een snellere montage en minder fouten. Standaard bevestigingsmaterialen vereenvoudigen bovendien reparaties in het veld.
Bij spuitgegoten behuizingen moeten de richtlijnen voor ribben en hoeken worden gevolgd om slijtage van de matrijs te voorkomen. Dit zijn de belangrijkste parameters:
| Ribparameter | Aanbevolen waarde |
| Ribdikte aan de basis | 50–70% van de nominale wanddikte |
| Ribhoogte | 2.5–3 × nominale wanddikte |
| Rib-ontwerp | 0.5-1.5 ° |
| Ribbasisradius | 0.25–0.4 × nominale wanddikte |
Scherpe hoeken in kunststof onderdelen fungeren als spanningsconcentratoren die kunnen leiden tot haarscheurtjes, barsten, een verhoogde gevoeligheid voor chemische aantasting en uiteindelijk tot het bezwijken van het onderdeel. Het is daarom zeer aan te raden ze koste wat kost te vermijden.
Bij plaatmetaal is het belangrijk om de buigradii uniform te houden en nauwe toleranties te vermijden, tenzij de uitlijning van de sensor dit vereist. Deze kleine keuzes leiden tot grote winsten in efficiëntie en productiviteit.
Materialen voor onderdelen van AMR-robots
Bij de materiaalkeuze voor AMR-robotonderdelen is het belangrijk een balans te vinden. Je wilt een laag gewicht, een hoge sterkte en een prijs die het project niet ruïneert. Als je de juiste materialen kiest, gaat je AMR-robotonderdeel langer mee en heeft het minder reparaties nodig. Kies je de verkeerde materialen, dan krijg je te maken met gebarsten frames of een batterij die te snel leegloopt.
Metalen voor dragende componenten
Metaal draagt de zware lasten. Frames, aandrijfsteunen en constructiebeugels zijn er allemaal van afhankelijk.
6061 Aluminium voor constructieframes
6061-T6 aluminium is de standaardkeuze voor chassisconstructies. Waarom? Lassen is vaak de doorslaggevende factor. 6061 kan wel gelast worden, maar 7075 wordt over het algemeen niet aanbevolen voor structureel smeltlassen omdat het de neiging heeft te scheuren. De cijfers ondersteunen dit. De vloeigrens van 6061 is ongeveer 275 MPa, terwijl die van 7075 ongeveer 500 MPa bedraagt. De elasticiteitsmodulus is ongeveer 69 GPa versus 72 GPa, en de dichtheid is ongeveer 2.70 g/cm³ versus 2.80 g/cm³. Ja, 7075 is sterker. Maar de lagere dichtheid van 6061 zorgt voor een goede sterkte-gewichtsverhouding, en de uitstekende lasbaarheid maakt het de beste keuze voor gelaste constructies zoals AMR-chassis. Voor een mobiel platform dat licht moet blijven, is die afweging doorslaggevend.
Staal voor slijtagegevoelige aandrijfonderdelen
Staal wordt gebruikt waar slijtage het meest voorkomt: tandwielen, assen en aandrijfcomponenten die duizenden keren per dag tegen elkaar wrijven. Het is ongetwijfeld zwaarder dan aluminium. Maar de hardheid en vermoeiingsweerstand zorgen ervoor dat aandrijfsystemen veel langer meegaan. Gebruik het alleen waar nodig, en het extra gewicht blijft beperkt.
Technische kunststoffen voor behuizingen en bumpers
Kunststof wordt gebruikt voor afdekkingen, bumpers en wrijvingsarme onderdelen. Het is licht, goedkoop te produceren en gemakkelijk te kleuren.
ABS en PC/ABS voor slagvastheid
ABS biedt een goede slagvastheid met een UL94 HB-classificatie, wat ideaal is voor binnentoepassingen waar kosten een belangrijke rol spelen. PC/ABS-mengsels hebben een ongeveer tien keer hogere Izod-slagvastheid dan ABS bij kamertemperatuur. Daardoor zijn ze de beste keuze voor robotbehuizingen en elektronica-behuizingen die af en toe een stootje krijgen in gedeelde ruimtes. Voor kunststofonderdelen die in grote volumes worden geproduceerd, heeft PC/ABS de voorkeur vanwege de goede balans tussen taaiheid en brandvertragendheid.
Polypropyleen voor chemisch bestendige panelen
Polypropyleen is bestand tegen chemicaliën die andere kunststoffen aantasten. Reinigingsmiddelen, smeermiddelen en agressieve reinigingsmiddelen beschadigen het niet. Daardoor is het zeer geschikt voor panelen in de voedingsmiddelenindustrie of andere industriële omgevingen waar gemorst kan worden.
Nylon voor slijtvaste bussen
Nylon is zeer geschikt voor bussen, rollen en glijvlakken. Het is slijtvast, absorbeert trillingen en heeft vaak geen externe smering nodig. In combinatie met stalen assen resulteert dit in een stille en duurzame verbinding.
Het vinden van de juiste balans tussen gewicht, sterkte en kosten.
Bij elke materiaalkeuze ruil je de ene eigenschap in voor de andere. Dit zijn de punten waar je op moet letten.
Bij het vergelijken van opties voor autonome mobiele robots zijn een aantal criteria het belangrijkst:
- Sterkte-gewichtsverhouding: Koolstofvezelcomposieten bieden een zeer laag gewicht met een hoge stijfheid, wat de inertie vermindert, waardoor actuatoren sneller bewegen, nauwkeuriger stoppen en minder energie verbruiken. Lichtere onderdelen verminderen ook de slijtage van lagers, gewrichten en aandrijfsystemen.
- Stijfheid: De hoge stijfheid zorgt ervoor dat de uiteinden van de arm stabiel blijven tijdens het hanteren van sensoren en gereedschappen, waardoor de positioneringsnauwkeurigheid behouden blijft bij herhaalde bewegingen.
- Corrosiebestendigheid: Composieten zijn bestand tegen roest en presteren beter dan sommige metalen op het gebied van vochtigheid, reinigingsmiddelen, smeermiddelen en temperatuurschommelingen, waardoor minder onderhoud nodig is.
- Flexibiliteit in ontwerp: Ingenieurs kunnen de vorm, dikte, opbouw en wapening afstemmen op een specifieke belasting in plaats van genoegen te nemen met standaardvormen.
- Kosten: De materiaalkosten moeten worden afgewogen tegen de prestaties. Focus niet alleen op de kosten, maar kijk ook naar de belasting, de gebruiksduur, de omgeving, de verbindingsmethode en de beoogde gewichtsbesparing.
Gewichtsbeperkingen voor batterij-efficiëntie
Elke extra gram kost energie. Een zwaarder onderdeel van een AMR-robot verbruikt sneller zijn batterij en moet vaker worden opgeladen. Dat vermindert de operationele tijd en verhoogt de bedrijfskosten gedurende de levensduur van de vloot.
Afwegingen tussen materiaalkosten en prestaties
Magnesiumlegeringen lijken aantrekkelijk wanneer gewicht een cruciale factor is. Ze verhogen echter de complexiteit van de verwerking, dus vermijd ze tenzij de gewichtsbesparing de extra inspanning echt rechtvaardigt. Praktisch gezien is het verstandig om het materiaal af te stemmen op de functie – en niet te kiezen voor de lichtste optie op het specificatieblad.
Het juiste proces kiezen voor AMR-robotonderdelen
De keuze voor een productieproces hangt af van de functie van het onderdeel en het aantal dat je nodig hebt. Als je die twee zaken goed voor elkaar hebt, komt de rest vanzelf goed.
Het afstemmen van het proces op de functie en het volume van het onderdeel.
Structurele frames dragen assen, accupakketten en motoren. Plaatmetaal is hiervoor zeer geschikt omdat het sterk, licht en goedkoop is bij kleine productieaantallen. Sensorbehuizingen zijn anders. Deze vereisen complexe vormen en gladde oppervlakken, waardoor spuitgieten de voorkeur geniet zodra de productieaantallen toenemen. Bij de bouw van een AMR moeten beide soorten onderdelen in één productieproces worden verwerkt.
Productie in kleine volumes versus productie in grote volumes
Bij kleine volumes werkt CNC-bewerking en plaatbewerking het beste. Er zijn geen afbetalingskosten voor gereedschap, waardoor aanpassingen snel kunnen worden doorgevoerd. Bij grote volumes verandert de situatie. De kosten per onderdeel bij spuitgieten dalen aanzienlijk zodra het break-evenpunt is bereikt. Voor een groeiend AMR-wagenpark is die verandering van groot belang.
Eenvoudige versus complexe onderdeelgeometrieën
Eenvoudige beugels en platen? Plaatmetaal of CNC-bewerking werken allebei prima. Complexe holle vormen met interne ribben? Spuitgieten of CNC-bewerking. De regel is simpel: stem de vorm af op wat het proces het beste aankan. Probeer geen vierkantje in een rondje te persen.
Een afweging tussen kosten en levertijd
Geld en tijd trekken in tegengestelde richtingen. Door die spanning te kennen, kun je beter plannen.
Gereedschapsinvestering versus kosten per onderdeel
Spuitgieten vereist een initiële investering in gereedschap. Die kosten zijn alleen rendabel bij grote volumes. CNC-bewerking en plaatbewerking hebben helemaal geen gereedschap nodig, waardoor ze concurrerend blijven voor kleine series. Standaardcomponenten zoals motoren en wielen moeten waar mogelijk als eerste worden gebruikt. Ze verlagen de kosten voor maatwerk en verkorten de levertijden. In de praktijk is dat vaak de slimste keuze voor de productie van elk onderdeel voor een AMR-robot.
Doorlooptijd voor prototyping versus productie
Prototypen vereist snelheid. CNC-bewerking en plaatbewerking leveren onderdelen in dagen, niet in weken. Voor serieproductie is spuitgieten de voorkeur, zodra de matrijs gereed is. De afweging is duidelijk: nu investeren in de matrijs, later besparen op elk onderdeel. Een goede productiepartner zoals NOBLE, een toonaangevend bedrijf in China, kan u bij die beslissing begeleiden. Hun service en expertise op het gebied van bewerking helpen klanten soepel van prototype naar massaproductie te gaan. Deze ondersteuning verhoogt de efficiëntie en productiviteit van het hele project.
Automatisering en technologie blijven deze keuzes veranderen. Tools van Industrie 4.0 helpen teams nu om kosten te simuleren voordat ze een beslissing nemen. Voor autonome mobiele robots is de juiste aanpak essentieel om functionaliteit, volume en budget in balans te brengen. Doe dat goed, en uw AMR-robotonderdelenprogramma blijft vanaf dag één op koers.
Samenwerking met NOBLE voor de productie van onderdelen voor AMR-robots.

Bij de keuze van een partner voor de onderdelen van uw AMR-robot gaat het niet alleen om het vinden van een bedrijf dat metaal snijdt of kunststof spuitgiet. U hebt een team nodig dat begrijpt hoe autonome mobiele robots werken en wat elk onderdeel moet doen. NOBLE biedt alle drie de belangrijkste processen onder één dak. Eén team zorgt voor uw beugels, behuizingen en structurele frames. U hoeft niet met verschillende leveranciers te jongleren of rekening te houden met vertragingen in de coördinatie.
Expertise in metaal- en kunststofverwerking
NOBLE werkt dagelijks met zowel metalen als kunststof onderdelen. Het team weet wanneer CNC-bewerking het meest geschikt is voor een sensorbeugel en wanneer spuitgieten beter werkt voor een behuizing die in grote aantallen geproduceerd wordt. Dat bespaart u vanaf het begin tijd en geld.
CNC-bewerking, spuitgieten, plaatbewerking
Elk proces speelt een rol in de bouw van een AMR. CNC-bewerking zorgt voor nauwe toleranties bij motorsteunen. Spuitgieten maakt de productie van behuizingen op grote schaal mogelijk. Plaatmetaal vormt de structurele frames. NOBLE voert al vroeg in het proces een ontwerpbeoordeling uit op maakbaarheid. Ingenieurs bekijken uw CAD-bestanden en wijzen op aspecten die de kosten verhogen. Een scherpe hoek kan bijvoorbeeld een afronding nodig hebben. Een tolerantie kan te klein zijn. Kleine aanpassingen zoals deze zorgen ervoor dat uw project op schema blijft. Ook hulp bij materiaalkeuze is onderdeel van de service. Weet u niet zeker of 6061 aluminium of PC/ABS geschikt is voor uw toepassing? Het team legt de afwegingen helder uit.
Interne mogelijkheden voor een snellere doorlooptijd
Door alles intern te verwerken, worden de doorlooptijden verkort. Doordat alles op één plek gebeurt, hoef je niet te wachten op externe bedrijven. Wijzigingen worden snel doorgevoerd. Prototypes worden sneller geleverd. Als er een ontwerpwijziging nodig is, werkt NOBLE het programma bij en gaat gewoon door. Die snelheid helpt je om je lanceringsdatum te halen. Eén contactpersoon beheert het hele bouwproces. Dat maakt de communicatie eenvoudig. Voor elk mobiel platformproject verlaagt dit het risico en zorgt het voor een strakke planning.
ISO 9001:2015 en ISO 13485:2016 gecertificeerde kwaliteit
Kwaliteitssystemen zijn essentieel voor uw onderdelen. Componenten moeten in elke batch dezelfde resultaten leveren. NOBLE is gecertificeerd volgens ISO 9001:2015 en ISO 13485:2016. Dit zijn geen marketinglabels, maar staan voor concrete procedures die de dagelijkse productie sturen. Dezelfde zorgvuldigheid geldt, of het onderdeel nu in een magazijnsysteem of in een medisch apparaat terechtkomt.
Nauwkeurige kwaliteitssystemen voor medische en industriële AMR's
ISO 9001:2015 behandelt algemeen kwaliteitsmanagement. Het zorgt ervoor dat processen worden gedocumenteerd, gemeten en verbeterd. ISO 13485:2016 gaat nog een stap verder. Deze norm is specifiek ontwikkeld voor de productie van medische hulpmiddelen. Dat is belangrijk als uw AMR (Autonomous Mobile Robot) bijvoorbeeld medische benodigdheden vervoert in een ziekenhuis. Ook voor industrieel gebruik gelden dezelfde zorgvuldige eisen. U profiteert van traceerbaarheid, inspectieverslagen en een reproduceerbare output. Wanneer een onderdeel uw productielijn bereikt, voldoet het exact aan de specificaties. Deze kwaliteitscontrole verhoogt de productiviteit door herwerk en vertragingen te verminderen. De vooruitgang in kwaliteitstechnologie zorgt ervoor dat de lat voor klanten steeds hoger komt te liggen.
Complete service van ontwerp tot montage
NOBLE doet meer dan alleen onderdelen maken. Het team verzorgt de laatste stap vóór verzending. Stuur uw materiaallijst op en ontvang volledig geassembleerde subassemblages terug. Batterijhouder met bevestigingsbeugels. Sensorbehuizing met voorgevormde inzetstukken. Dit vermindert uw werkdruk en verkort uw doorlooptijd. Ontwerpbegeleiding, materiaalselectie, verwerkingstechnologie en eindcontroles van één leverancier. Het is een praktische manier om uw AMR-project te versnellen.
Samenwerken met een partner die zowel de processen als de toepassing kent, geeft je een voordeel. Elke keuze met betrekking tot gereedschap, materiaal en geometrie wordt gemaakt met het uiteindelijke gebruik in gedachten.
Het juiste productieproces voor de onderdelen van je AMR-robot draait om drie dingen: de functie van het onderdeel, het aantal dat je nodig hebt en het geschikte materiaal. Zorg dat die twee goed op elkaar aansluiten, en de rest volgt vanzelf.
Ga dus niet alleen op analyse uit. Leg uw ontwerpen voor aan een productiepartner zoals NOBLE voor een DFM-beoordeling. Hun ingenieurs signaleren kostenfactoren in een vroeg stadium en stellen oplossingen voor voordat de matrijsfabricage begint.
Die stap is belangrijker dan ooit. De integratie van een AMR in een groeiende mobiele vloot vereist vanaf dag één slimme keuzes. De juiste technologiepartner helpt u de time-to-market te verkorten. Een betere processelectie vandaag de dag betekent dat uw autonome mobiele robotprogramma sneller operationeel is, efficiënter werkt en de productiviteit tijdens elke shift verhoogt.
Veelgestelde vragen over AMR-robotonderdelen
Welk proces werkt het beste voor AMR-onderdelen in kleine volumes?
CNC-bewerking of plaatbewerking. Geen gereedschapskosten. Je krijgt snel onderdelen en kunt ontwerpen aanpassen zonder hoge kosten. Slim bedacht voor een groeiend AMR-wagenpark.
Wanneer is spuitgieten nu echt rendabel?
Bij aantallen tussen de 100 en 500 stuks is CNC-bewerking rendabel. Bij aantallen tussen de 500 en 1,000 stuks is 3D-printen rendabel. Daaronder zijn de gereedschapskosten voor de meeste mobiele platforms niet rendabel.
Welk materiaal moet ik gebruiken voor het chassis van mijn robot?
6061-T6 aluminium. Het laat zich goed lassen, blijft licht en biedt een goede sterkte. Staal is geschikt voor zware onderdelen, maar voegt gewicht toe, wat de batterij van een mobiele robot sneller leegtrekt.
Zijn nauwe toleranties altijd noodzakelijk?
Nee. Gebruik ze alleen wanneer sensoruitlijning dit vereist. Anders betaal je meer zonder echt voordeel. Gebruik deze technologie selectief.
Hoe maak ik de juiste keuze tussen CNC-bewerking en plaatbewerking?
Plaatmetaal is het meest geschikt voor structurele frames. CNC-bewerking biedt nauwe toleranties voor beugels en bevestigingen. Beide methoden zijn geschikt voor mobiele robots, maar voor verschillende taken.
Kan ik processen voor verschillende onderdelen op één AMR-robotonderdeel combineren?
Ja. Plaatmetaal voor frames, spuitgieten voor behuizingen, CNC voor precisieonderdelen. Die combinatie van technologieën is standaard in de hele industrie.
En hoe zit het met standaardonderdelen?
Gebruik ze eerst. Motoren, wielen en controllers uit een catalogus verlagen de kosten voor maatwerk en verkorten de levertijd. Een slimme zet voor elk project.







