
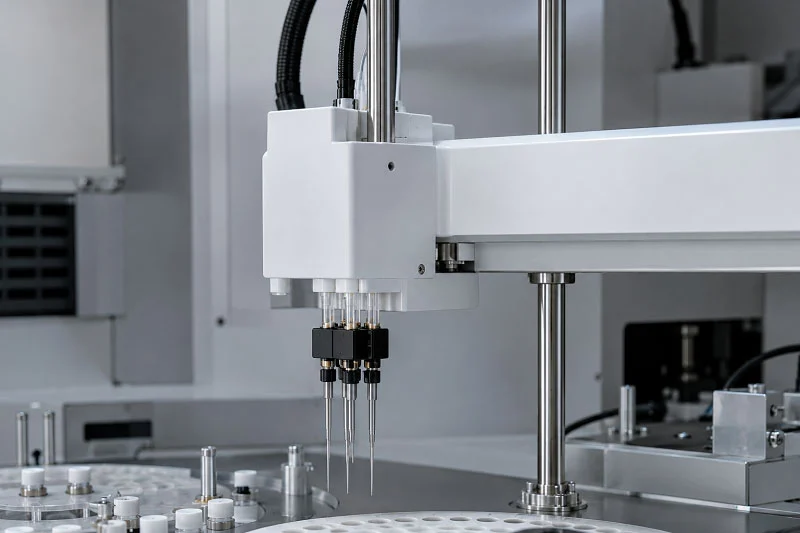
Het maken van een pipetarmbeugel begint met het plannen van de montage. De opening moet overeenkomen met de grootte van de beugel. Kies een montagemethode die geschikt is voor uw muur of werkbank. Kies vervolgens het materiaal. Kunststof is goedkoop en prima voor eenvoudige beugels. Metaal gaat langer mee en is sterker. Composieten bieden een combinatie van beide. Bepaal daarna de productiemethode. Spuitgieten is een goede optie voor grote series. CNC-bewerking levert nauwkeurige metalen onderdelen op. 3D-printen is ideaal voor testmodellen. Controleer ten slotte de kwaliteit. Meet de afmetingen en test het draagvermogen. In 2026 zullen automatisering en milieuvriendelijke methoden de productie aansturen. Slimme fabrieken produceren minder afval. Gerecyclede materialen verlagen de kosten. Dit plan zorgt ervoor dat uw laboratorium efficiënt en betaalbaar blijft.
Materiaalkeuze voor Pipetarmbeugels
Het materiaal dat je kiest, bepaalt alles wat daarop volgt. Het heeft invloed op de kosten, de duurzaamheid en zelfs op welk productieproces het meest geschikt is. Voor een pipetarmbeugel heb je iets nodig dat gewicht kan dragen zonder te buigen, bestand is tegen laboratoriumchemicaliën en niet na maandenlang gebruik kapotgaat. Laten we de verschillende opties eens bekijken.
Kunststof opties
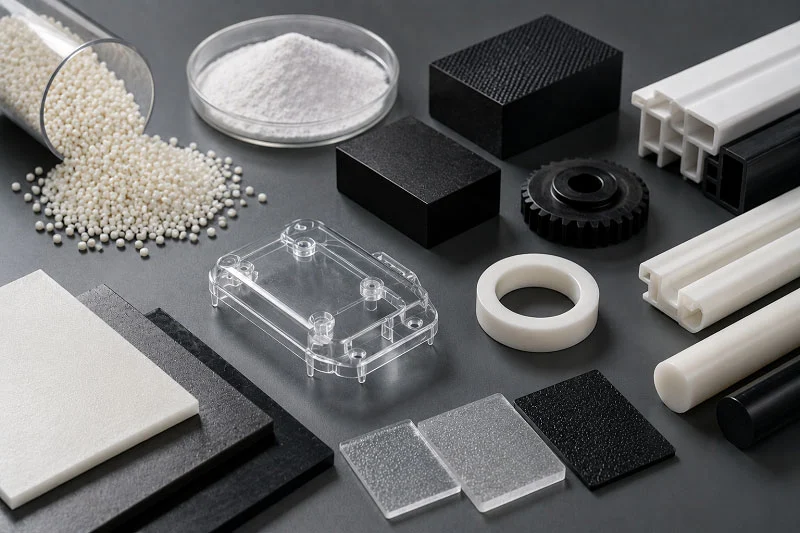
Kunststoffen domineren het goedkope segment van de markt. Ze zijn licht van gewicht, gemakkelijk te vormen en goedkoop bij massaproductie. Maar niet alle kunststoffen presteren hetzelfde. Je keuze hangt af van waaraan je laboratorium de beugel blootstelt.
ABS en polycarbonaat voor duurzaamheid.
ABS is het werkpaard onder de alledaagse beugels. Het is sterk, slagvast en betaalbaar. Je vindt het in talloze laboratoriumaccessoires. Maar ABS heeft ook zijn beperkingen. Het is niet bestand tegen agressieve oplosmiddelen en langdurige blootstelling aan UV-licht kan het broos maken.
Polycarbonaat is een verbetering ten opzichte van ABS. Het biedt een zeer hoge slagvastheid en een redelijke chemische bestendigheid. PC kan ook beter tegen temperatuurschommelingen dan ABS. Als uw beugel zich in de buurt van warmteproducerende apparatuur bevindt, is PC de veiligere keuze. Het is duurder, maar de duurzaamheid rechtvaardigt de meerprijs voor veel laboratoria.
Spuitgietkunststoffen voor grote volumes
Wanneer je duizenden identieke beugels nodig hebt, zijn spuitgietkunststoffen de ideale oplossing. Deze materialen vloeien goed in mallen en koelen af met minimale vervorming. Die consistentie is cruciaal wanneer elke beugel op dezelfde pipetarmbeugel moet passen.
Hier volgt een korte vergelijking van veelgebruikte kunststoffen voor spuitgieten :
| Kunststof | Chemische weerstand | Treksterkte | Impact Resistance |
| Polypropyleen (PP) | Hoge | Laag | Medium |
| Polycarbonaat (pc) | Gemiddeld | Hoge | Zeer hoog |
| Nylon (PA) | Gemiddeld | Hoge | Medium |
| Acetaal (POM) | Gemiddeld | Hoge | Medium |
| PEEK | Hoge | Zeer hoog | Zeer hoog |
PP is goed bestand tegen chemicaliën, maar mist sterkte. PC biedt een goede balans tussen taaiheid en matige chemische bestendigheid. Nylon en POM bieden een hoge treksterkte. PEEK staat bovenaan wat betreft zowel chemische bestendigheid als mechanische prestaties.
Voor massaproductie bieden technische thermoplasten specifieke voordelen:
- Polycarbonaat (pc): Hoge slagvastheid, optische helderheid, UV-bestendige varianten beschikbaar
- Nylon (Polyamide – PA6, PA66): Sterk, slijtvast, zelfsmorend
- Acetaal (POM): Lage wrijving, hoge dimensionale stabiliteit, chemische bestendigheid
- Polyether Ether Keton (PEEK): Uitzonderlijke sterkte, vermoeiingsweerstand, biocompatibel, bestand tegen temperaturen boven 250 °C.
Deze materialen zijn bestand tegen de dagelijkse slijtage in een druk laboratorium. Ze kunnen ook reinigingsmiddelen verdragen zonder te degraderen. Dat is cruciaal, want contaminatiebestrijding begint met oppervlakken die geen resten vasthouden.
Alternatieven van metaal en composiet
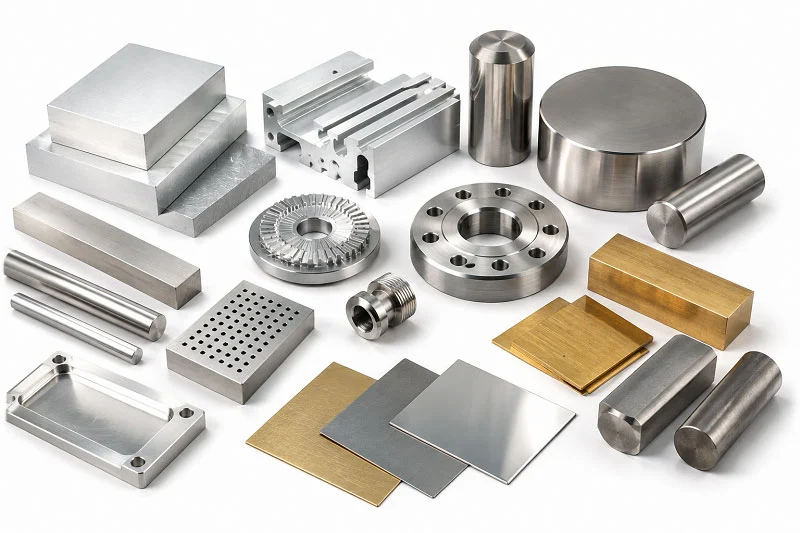
Kunststoffen zijn geschikt voor veel toepassingen. Maar sommige laboratoria hebben meer nodig. Zware pipetten, frequent gebruik of ruwe omgevingen zorgen ervoor dat beugels van metaal of composietmateriaal de voorkeur krijgen.
Aluminium voor lichtgewicht sterkte
Aluminium is een ideaal materiaal. Het is licht genoeg om zonder zware ankers aan de muur te bevestigen, maar tegelijkertijd sterk genoeg om meerdere pipetarmbeugels te dragen. CNC-bewerking zorgt voor nauwkeurige aluminium beugels met strakke toleranties. Het metaal is van nature corrosiebestendig, maar anodiseren biedt extra bescherming.
Aluminium beugels zijn duurder dan plastic exemplaren. Maar ze gaan langer mee en voelen degelijker aan. Bij geautomatiseerde vloeistofdoseersystemen zorgt de dimensionale stabiliteit van aluminium ervoor dat de uitlijning in de loop der tijd nauwkeurig blijft.
Roestvrij staal voor intensief gebruik
Roestvrij staal is de absolute kampioen. Het is bestand tegen de zwaarste omstandigheden zonder problemen. Chemische morsingen, herhaalde sterilisatie, constant gebruik – staal kan het allemaal aan. Het materiaal is bovendien beter bestand tegen vervuiling dan poreuze kunststoffen. Daardoor is het ideaal voor cleanroomomgevingen.
De afweging is gewicht en kosten. Stalen beugels wegen meer en zijn duurder om te bewerken. Maar als falen geen optie is, biedt staal uitkomst. Veel laboratoria kiezen voor staal voor beugels die dure geautomatiseerde pipetteersystemen dragen.
Uw materiaalkeuze bepaalt ook uw productieproces. Kunststoffen lenen zich goed voor spuitgieten bij grote volumes. Metalen vereisen CNC-bewerking. Composieten kunnen, afhankelijk van de samenstelling, op beide manieren worden verwerkt. Denk na over uw volume, uw budget en de omstandigheden in uw laboratorium. Kies vervolgens het materiaal dat aan al deze drie criteria voldoet. En vergeet niet: de houder is belangrijk, maar de pipetpunt ook. U moet altijd de juiste pipetpunten kiezen voor uw specifieke pipetmodel om nauwkeurige dosering te garanderen en kruisbesmetting tussen monsters te voorkomen.
Productieprocessen voor de pipetarmbeugel
De manier waarop je een beugel maakt, hangt af van hoeveel je er nodig hebt en welk materiaal je kiest. Elk proces heeft zijn eigen sterke punten. Spuitgieten is geschikt voor grote series. CNC-bewerking biedt precisie. 3D-printen maakt het mogelijk om ideeën snel te testen. De keuze heeft invloed op de kosten, de levertijd en de toleranties die je kunt hanteren. Laten we elke optie eens bekijken.
Spuitgieten voor grootschalige productie
Spuitgieten is de beste keuze voor kunststof beugels wanneer u duizenden stuks nodig heeft. Het proces omvat het smelten van kunststofkorrels en het onder hoge druk in een stalen mal persen. De kunststof koelt af, stolt en komt er als afgewerkt onderdeel uit. Deze cyclus herhaalt zich elke paar seconden.
Matrijsontwerp en cyclustijdoptimalisatie
De matrijs is het hart van het proces. Een goed ontwerp zorgt ervoor dat het plastic gelijkmatig in elke hoek van de matrijs vloeit. Het bepaalt ook hoe snel het onderdeel afkoelt. De afkoeltijd neemt vaak het grootste deel van de cyclus in beslag. Daarom doen ontwerpers er alles aan om die te verkorten.
De cyclustijd is de totale tijd tussen twee spuitcycli. Deze omvat injectie, koeling, het openen van de matrijs en het uitwerpen van het onderdeel. Zelfs een seconde minder tijdsbesparing levert snel resultaat op bij de productie van miljoenen onderdelen. Ontwerpers gebruiken conforme koelkanalen die de vorm van het onderdeel volgen. Deze kanalen voeren warmte sneller af dan rechte geboorde gaten. Het resultaat is een kortere cyclustijd en lagere kosten per onderdeel.
Kosten per eenheid bij schaal
Bij volumes van meer dan 100,000 stuks verandert het kostenplaatje. De gereedschapskosten worden over zoveel onderdelen verdeeld dat ze een ondergeschikte factor worden. Materiaal- en productiekosten worden dan de belangrijkste kostenbepalende factoren. In dit hoge volumebereik biedt het verkorten van de cyclustijd de grootste hefboomwerking op de kosten.
Zo werkt het: de productiekosten per onderdeel zijn gelijk aan het machinetarief gedeeld door het aantal onderdelen per uur. Door de cyclus te verkorten, produceer je meer onderdelen per uur. Daardoor dalen de machinekosten per eenheid. Deze besparingen stapelen zich op voor elk onderdeel dat je produceert. Investeren in betere matrijskoeling of snellere spuitgietmachines betaalt zich dus snel terug bij grote productieseries. De investering in gereedschap wordt dan een ondergeschikte factor, terwijl de besparingen door snellere cycli blijven oplopen.
CNC-bewerking voor precisie en laag volume
CNC-bewerking is een goede optie voor metalen beugels of wanneer je slechts kleine series nodig hebt. Het verwijdert materiaal uit een massief blok om de uiteindelijke vorm te creëren. Er is geen mal nodig. Dat maakt het flexibel, maar wel langzamer dan spuitgieten.
Frezen en draaien voor metalen beugels
Frezen verwijdert materiaal met behulp van roterende gereedschappen. Hiermee kunnen complexe vormen worden gecreëerd, zoals montagesleuven, gaten en gebogen oppervlakken. Draaien laat het werkstuk ronddraaien terwijl een snijgereedschap het vormgeeft. Dit is geschikt voor ronde onderdelen zoals draaipunten of centreerpennen.
Bij aluminium beugels zorgt CNC-bewerking voor een strakke oppervlakteafwerking en scherpe hoeken. Bij roestvrij staal duurt het langer omdat het materiaal harder is. Maar het resultaat is een beugel die zware lasten kan dragen zonder te buigen. Een pipetarmbeugel van bewerkt metaal is bestand tegen jarenlang dagelijks gebruik in een druk laboratorium.
Het bereiken van nauwe toleranties
Toleranties geven aan hoeveel een meting mag afwijken van het ontwerp. Een ruime tolerantie kan bijvoorbeeld plus of minus 0.5 mm zijn. Een krappe tolerantie kan plus of minus 0.05 mm zijn. CNC-machines kunnen consistent nauwe toleranties halen. Dat is belangrijk wanneer de beugel moet worden uitgelijnd met een robotarm of een pipetteerstation.
De stijfheid van de machine, de scherpte van het gereedschap en de snijsnelheid hebben allemaal invloed op de nauwkeurigheid. Ervaren operators stellen de machine zo in dat trillingen en gereedschapsafbuiging tot een minimum worden beperkt. Het resultaat is een beugel die in één keer perfect past, elke keer weer.
3D-printen voor prototyping en maatwerk
3D-printen bouwt onderdelen laagje voor laagje op vanuit een digitaal bestand. Er is geen mal of speciaal gereedschap nodig. Daardoor is het perfect voor unieke onderdelen en het testen van ontwerpen.
Snelle ontwerpvalidatie
Stel, je wilt controleren of de opening van een beugel past op de beugel van je pipetarm. Je kunt binnen een paar uur een prototype 3D-printen. Vervolgens test je de pasvorm, breng je wijzigingen aan en print je opnieuw. Deze cyclus versnelt de ontwikkeling. Je spoort problemen op voordat je een mal of een CNC-programma gebruikt.
Met 3D-geprinte onderdelen kun je het ontwerp in je handen houden. Je kunt de speling controleren, het bevestigingsmechanisme testen en voelen hoe de beugel aanvoelt. Deze fysieke feedback is moeilijk te verkrijgen via een computerscherm alleen.
Materiaalbeperkingen en nabewerking
Maar 3D-printen heeft zijn beperkingen. De materialen die beschikbaar zijn voor 3D-printen zijn niet zo sterk als spuitgegoten kunststoffen of bewerkte metalen. Geprinte objecten kunnen broos zijn. Ze zijn mogelijk minder bestand tegen chemicaliën. De oppervlakteafwerking is ook ruwer dan bij gegoten of bewerkte onderdelen.
Nabewerking is nuttig. Je kunt 3D-geprinte onderdelen schuren, polijsten of coaten om het uiterlijk en de sterkte te verbeteren. Maar deze stappen kosten extra tijd en geld. Daarom is 3D-printen voor de uiteindelijke productie het meest geschikt bij zeer kleine oplages of zeer specifieke ontwerpen. Voor grote series zijn spuitgieten of CNC-bewerking nog steeds een betere optie.
Elk proces heeft zijn eigen waarde. Kies spuitgieten voor grote volumes kunststof beugels. Ga voor CNC-bewerking voor metalen onderdelen of onderdelen met nauwe toleranties. Gebruik 3D-printen voor prototypes en maatwerk. Stem het proces af op uw behoeften en u krijgt de beste balans tussen kosten, kwaliteit en snelheid.
Montage en integratie met vloeistofverwerkingsrobots
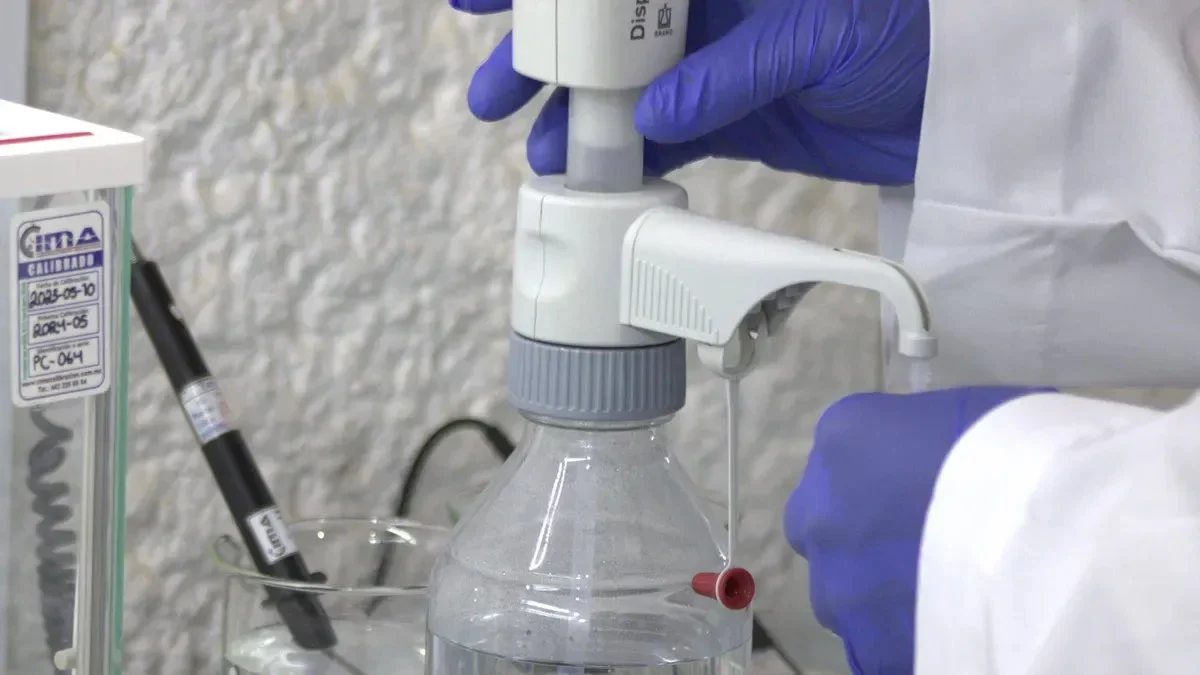
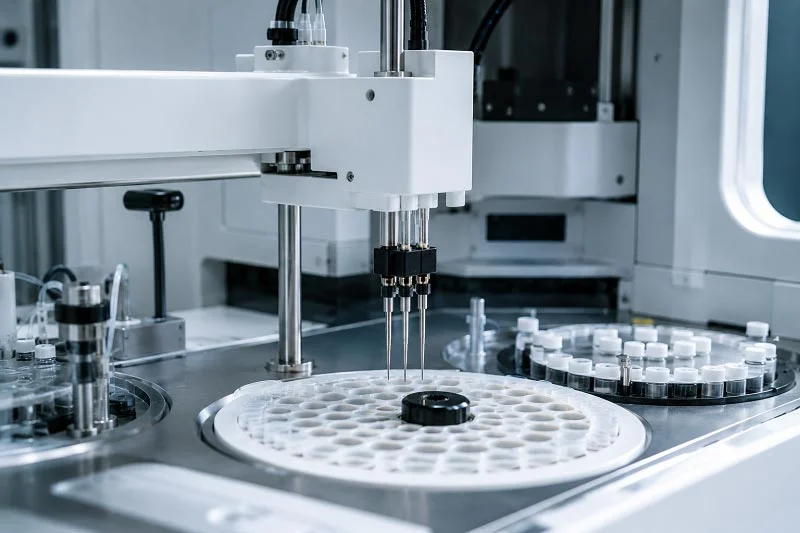
Bevestigingsbeugels voor pipetarmen zijn tegenwoordig erg belangrijk in geautomatiseerde laboratoria. Een vloeistofverwerkingsrobot heeft een stabiele bevestiging nodig voor de beugels van zijn pipetarmen. De beugel houdt alles op zijn plaats tijdens nauwkeurige bewegingen. Een goede integratie bespaart tijd en voorkomt kostbare fouten.
Montagebeugel op robotsystemen
Robotarmen bewegen snel en herhalen de hele dag dezelfde bewegingen. Die constante beweging zet spanning op elk bevestigingspunt. Een losse beugel verstoort de uitlijning. Daardoor mist de robot zijn doelen. De beugel moet dus stevig vastzitten.
Adapterplaten en op maat gemaakte armaturen
De meeste robotarmen gebruiken een standaard flens voor bevestiging. Uw beugel zal waarschijnlijk niet direct vastgeschroefd kunnen worden. Daarvoor zijn adapterplaten bedoeld. Deze platen overbruggen de opening tussen het bevestigingspatroon van de robot en de gaten in uw beugel.
Met op maat gemaakte hulpstukken gaat nog een stap verder. Ze kunnen de beugel in een specifieke hoek of met een bepaalde verschuiving positioneren. Dit helpt de pipet bij het bereiken van buizen en platen zonder andere apparatuur te raken. Een goed ontworpen hulpstuk verdeelt de belasting bovendien over een groter oppervlak. Dat vermindert de spanning op elke afzonderlijke bout.
Bij het ontwerpen van een adapterplaat moet je rekening houden met de maximale belasting van de robot. Elk extra grammetje vermindert het gewicht dat de arm kan dragen. Aluminium platen houden het gewicht laag en zijn tegelijkertijd sterk. Staal is geschikt voor zware toepassingen, maar voegt wel massa toe.
Afstemming met pipetteerstations
De beugel moet perfect uitgelijnd zijn met het pipetteerstation eronder. Zelfs een kleine afwijking zorgt ervoor dat de pipet de buisopening mist. Dat leidt tot morsen en onbruikbare monsters.
Laseruitlijningstools zijn handig tijdens de installatie. Ze laten precies zien waar de pipetpunt terechtkomt. Vervolgens kunt u de positie van de beugel aanpassen totdat alles goed uitgelijnd is. Sommige systemen gebruiken centreerpinnen voor een herhaalbare uitlijning. Deze pinnen vergrendelen de beugel in dezelfde positie, elke keer dat u hem opnieuw installeert.
Controleer de uitlijning regelmatig. Trillingen door de beweging van de robot kunnen na verloop van tijd verschuivingen veroorzaken. Een snelle visuele controle per week spoort problemen vroegtijdig op. Deze eenvoudige gewoonte voorkomt veel kopzorgen.
Integratie met handmatige pipetteerwerkstations
Niet elk laboratorium gebruikt robots. Handmatige werkstations hebben nog steeds betrouwbare bevestigingsbeugels nodig. Deze beugels variëren van eenvoudige wandmontagesystemen tot verstelbare armen voor op het werkblad. De juiste keuze hangt af van de beschikbare ruimte en de workflow.
Wandmontage versus tafelmodel
Wandbeugels besparen waardevolle werkruimte. Ze zorgen ervoor dat pipetten binnen handbereik zijn zonder de werkplek te rommelig te maken. Voor de installatie is het nodig een muurstijl te vinden of stevige pluggen te gebruiken. Gipsplaat alleen is niet voldoende om een pipetarmbeugel veilig te dragen.
Tafelmodel bureaus bieden meer flexibiliteit. Je kunt ze verplaatsen naarmate je workflow verandert. Sommige modellen worden aan de rand van het werkblad vastgeklemd. Andere gebruiken een verzwaarde voet die op zijn plaats blijft. Tafelbeugels zijn ideaal voor gedeelde ruimtes waar meerdere mensen toegang nodig hebben.
Houd rekening met de hoogte. De beugel moet op een comfortabele hoogte zitten voor de gebruiker. Een te hoge beugel belast de schouder. Een te lage beugel dwingt tot ongemakkelijke buigingen. Verstelbare modellen stellen verschillende gebruikers in staat de ideale positie te vinden.
Snelwisselmechanismen voor uitwisselbaarheid
Met een snelwisselmechanisme kunt u pipetten binnen enkele seconden verwisselen. In plaats van bouten los te draaien, drukt u op een knop of trekt u aan een hendel. De pipet schuift eruit en een nieuwe klikt op zijn plaats.
Deze functie komt goed van pas in drukke laboratoria. Verschillende taken vereisen verschillende pipetten. Het wisselen tussen pipetten moet zonder gereedschap kunnen. De snelsluiting vermindert bovendien de slijtage van de beugel. Je voorkomt dat de schroefdraad beschadigd raakt of dat de bevestigingsonderdelen kapot gaan.
Kies voor een vergrendelingsmechanisme. U wilt een duidelijke klik horen die aangeeft dat de pipet goed vastzit. Een losse passing veroorzaakt speling tijdens gebruik. Die speling beïnvloedt de nauwkeurigheid en verhoogt het risico op contaminatie tussen monsters. Controleer altijd of de vergrendeling volledig vastzit voordat u begint.
Een goed geïntegreerde houder zorgt ervoor dat uw pipetten georganiseerd en gebruiksklaar blijven. Of u nu een complete vloeistofdoseerrobot of een eenvoudig handmatig station gebruikt, een juiste montage maakt elke overdracht soepeler. En vergeet niet om voor elke toepassing de juiste pipetpunten te kiezen. De houder houdt de pipet vast, maar de punt doet het eigenlijke werk. Door ze correct te combineren, beschermt u uw resultaten en uw apparatuur.
Kwaliteitscontrole en het testen van pipetarmbeugels
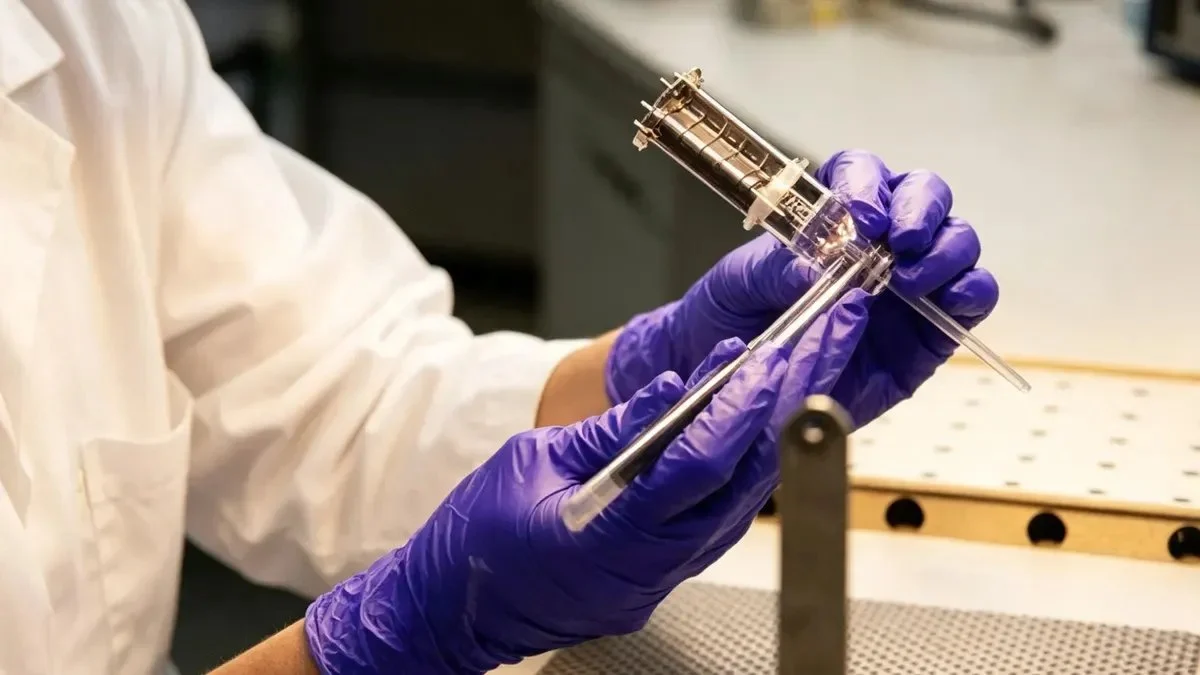
Kwaliteitscontrole zorgt ervoor dat elke beugel identiek is. Een beugel die in het lab breekt, kost meer dan het onderdeel zelf. Het verstoort experimenten en verspilt kostbare monsters. Testen is daarom in elke fase van het proces belangrijk. Slimme fabrikanten controleren onderdelen tijdens de productie, niet alleen aan het eind. Zo worden problemen vroegtijdig opgespoord, wanneer ze nog goedkoop te verhelpen zijn.
Het gebruik van schuifmaten en CMM voor verificatie
Schuifmaten maken snelle metingen op de productievloer mogelijk. Werknemers controleren belangrijke afmetingen zoals de breedte van openingen en de afstand tussen gaten. Digitale schuifmaten meten tot op een fractie van een millimeter nauwkeurig. Grote fouten worden snel opgespoord.
Coördinatenmeetmachines, ofwel CMM's, gaan veel dieper. Een CMM meet het onderdeel vanuit verschillende hoeken. Het apparaat bouwt een 3D-kaart van de vorm van de beugel. Vervolgens vergelijkt het die kaart met het CAD-model. Dit detecteert kleine vervormingen of afwijkingen die met een schuifmaat niet zichtbaar zijn. CMM-inspectie werkt goed voor metalen beugels met nauwe toleranties. Het controleert ook de eerste onderdelen van een nieuwe spuitgietmatrijs.
Statistische procescontrole voegt een extra laag toe. Werknemers nemen op vaste tijdstippen tijdens een productieproces monsters van de onderdelen. Ze zetten de metingen uit op controlekaarten. Als de metingen de limiet naderen, passen ze het proces aan voordat er een ophoping van defecte onderdelen ontstaat. Deze actieve aanpak vermindert verspilling en zorgt voor een constante kwaliteit.
Pasvormtest met standaard pipetmodellen
De afmetingen laten zien dat het onderdeel overeenkomt met de tekening. Maar de echte test is hoe het past. Bij een pasvormtest worden daadwerkelijke pipetarmbeugels gebruikt om de beugel in werking te controleren. De medewerker plaatst een standaard pipetmodel in de beugel. Deze moet er soepel in glijden zonder al te veel kracht te hoeven gebruiken. Hij moet ook stevig vastklikken zonder te wiebelen.
Deze test brengt problemen aan het licht die met metingen over het hoofd worden gezien. Misschien zorgt de oppervlakteafwerking voor te veel wrijving. Misschien grijpt het vergrendelingsmechanisme niet volledig aan. Pasvormtesten tonen deze problemen direct aan. Het controleert ook of de beugel werkt met de specifieke pipetmodellen die uw klanten gebruiken. Verschillende merken hebben iets andere afmetingen. Een beugel die perfect past op het ene merk, kan op een ander merk vastlopen. Testen met meerdere modellen garandeert een brede compatibiliteit.
Cyclustesten voor herhaaldelijk inbrengen/verwijderen
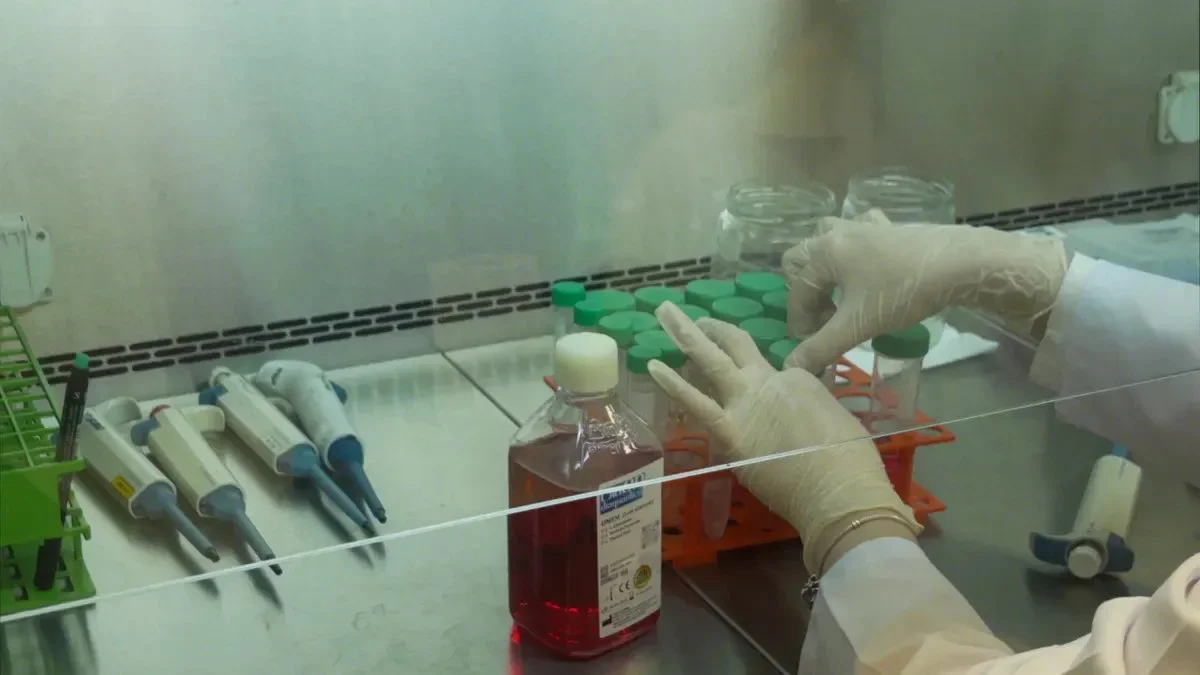
Bij de cyclustest wordt het inbrengen en verwijderen van de pipet geautomatiseerd. Een machine duwt de pipet in de houder en trekt hem er weer uit. Dit herhaalt zich duizenden keren. De test simuleert maandenlang normaal gebruik in een fractie van de tijd.
Na de cyclus controleert de medewerker de beugel op slijtage. Het vergrendelingsmechanisme moet nog steeds stevig vastklikken. De opening mag niet groter zijn geworden door wrijving. Elke vorm van losraken betekent dat de beugel uiteindelijk in het veld zal falen. De cyclustest controleert ook de pipet zelf. Herhaaldelijk inbrengen kan krassen of vervorming van de pipetschacht veroorzaken. Een goed ontworpen beugel minimaliseert deze slijtage. De test bevestigt dat de beugel de pipet beschermt en tegelijkertijd stevig vasthoudt.
Verificatie van het gewichtsvermogen
Een test van het draagvermogen bevestigt dat de beugel het nominale gewicht kan dragen. De medewerker monteert de beugel zoals deze in het laboratorium zou worden gemonteerd. Vervolgens hangen ze gewichten aan de pipetpositie. De beugel mag niet doorbuigen, vervormen of loskomen van het montageoppervlak.
De test begint met het verwachte gewicht van een standaard pipetarmbeugel. Vervolgens wordt dit gewicht verhoogd om de veiligheidsmarge te bepalen. Een beugel die tweemaal het nominale gewicht kan dragen, geeft vertrouwen. Dit betekent dat de beugel niet zal bezwijken onder onverwachte belasting. Deze test controleert ook de bevestigingsmaterialen. Schroeven en pluggen moeten net zo stevig zijn als de beugel zelf. Een sterke beugel met zwakke pluggen zal alsnog bezwijken.
Belastingstesten zijn vooral belangrijk voor wandbeugels. De zwaartekracht trekt de pipet constant naar beneden. Na verloop van tijd kan deze spanning schroeven losmaken of de beugel vervormen. De test controleert of de beugel bestand is tegen deze constante trekkracht. Ook wordt gecontroleerd of de beugel terugkeert naar zijn oorspronkelijke positie nadat de belasting is verwijderd. Permanente vervorming betekent dat de beugel zijn structurele sterkte heeft verloren.
Deze tests werken samen om de betrouwbaarheid te garanderen. Maatcontroles verifiëren de vorm. Pasvormtests bevestigen de compatibiliteit in de praktijk. Cyclustests bewijzen de duurzaamheid op lange termijn. Belastingstests valideren de sterkte. Samen zorgen ze voor een beugel die consistent presteert. Die consistentie vertaalt zich in herhaalbare resultaten in uw laboratorium. Elk experiment verloopt op dezelfde manier omdat de apparatuur stabiel blijft. Deze betrouwbaarheid ondersteunt een hoge nauwkeurigheid in uw werk. En wanneer u de juiste pipetpunten voor elke toepassing kiest, krijgt u resultaten die vrij zijn van contaminatie. De beugel houdt de pipet stabiel, de punt levert het monster en het hele systeem werkt samen. Dat is het doel van kwaliteitscontrole: uw experimenten beschermen tegen apparatuurfalen. Contaminatiebeheersing begint met schone oppervlakken en een veilige montage. Een beugel die geen resten vasthoudt, houdt uw werkruimte veilig. De juiste tests garanderen dat elke beugel aan die norm voldoet.
Beste werkwijzen voor de productie van pipetarmbeugels in 2026
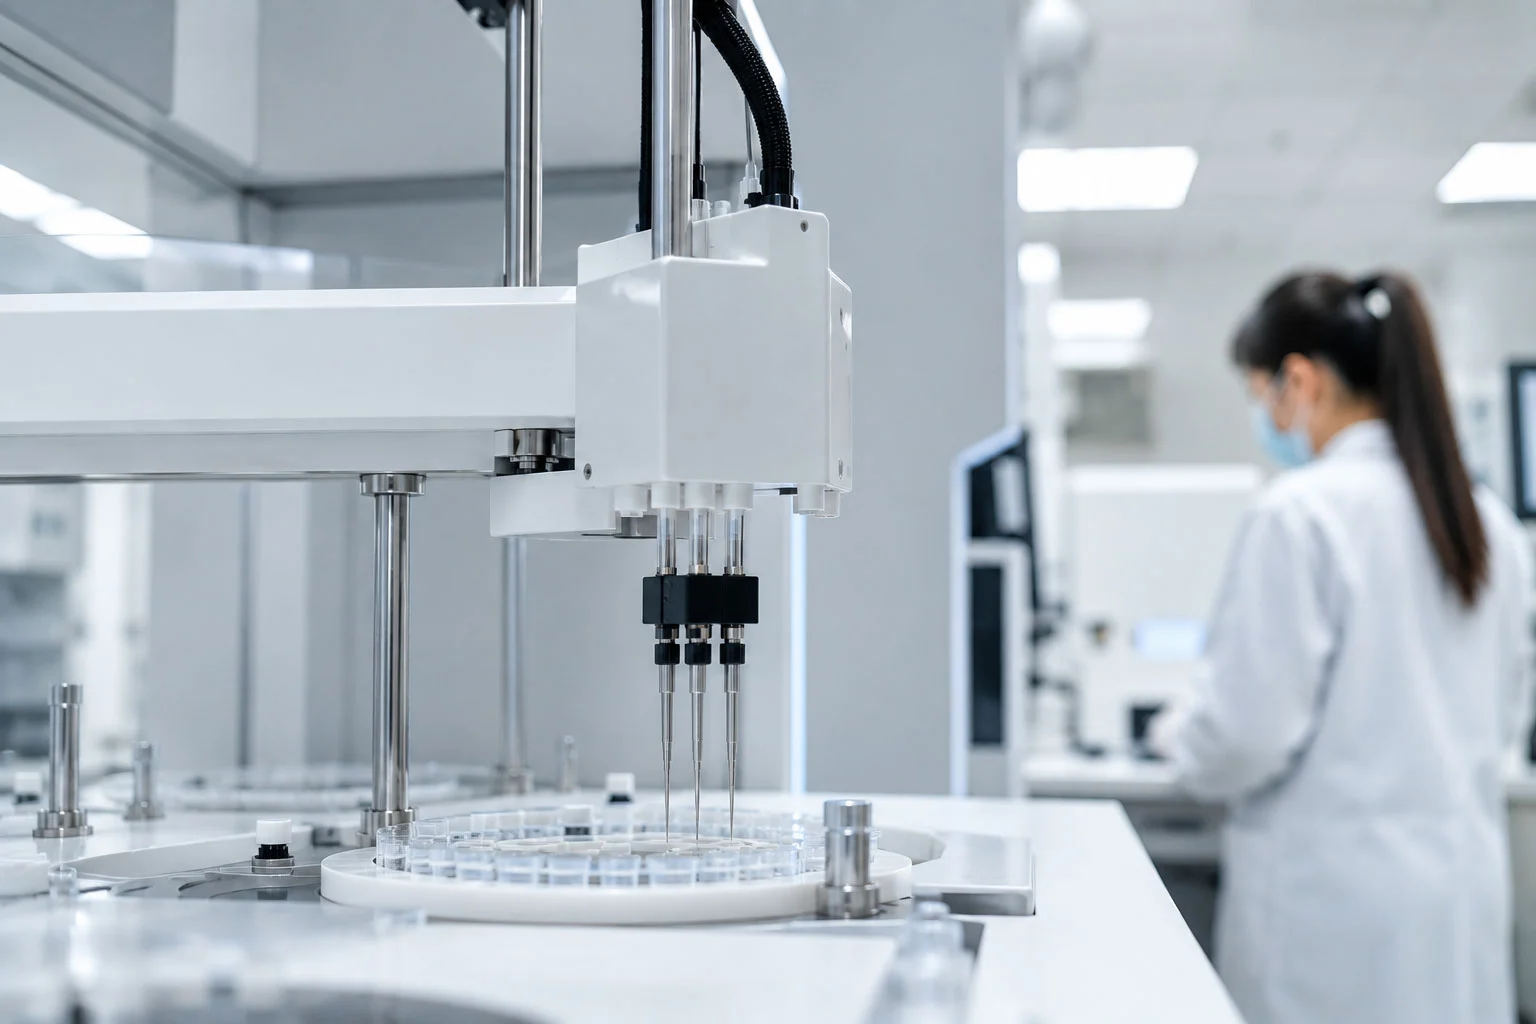
De beste fabrikanten in 2026 maken niet zomaar beugels. Ze bouwen slimme systemen die elke stap bewaken. Machines nemen de saaie taken over. Sensoren controleren de kwaliteit tijdens de productie. Deze methode vermindert verspilling en zorgt ervoor dat elk onderdeel identiek is. Laten we eens kijken wat de beste producenten zo bijzonder maakt.
Automatisering en Robotica in de productie
Robots besturen nu complete productielijnen voor pipetarmbeugels. Ze verplaatsen onderdelen tussen machines zonder menselijke tussenkomst. Ze sorteren de afgewerkte onderdelen op grootte en kleur. Ze verpakken de beugels zelfs voor verzending. Deze automatisering neemt het giswerk bij de productie van onderdelen weg. Elke beugel volgt dezelfde route door de fabriek.
Geautomatiseerde assemblage en verpakking
Geautomatiseerde assemblagecellen zetten alle onderdelen in elkaar. Een robotarm pakt een gegoten beugel van de spuitgietmachine. Hij plaatst de beugel op een transportband. Een andere robot voegt veren of borgpennen toe. Vision-systemen controleren of elk onderdeel op de juiste plaats zit. Dit hele proces duurt slechts enkele seconden.
Ook de verpakking wordt beter. Machines plaatsen elke bracket in een eigen zak of doos. Ze sluiten de verpakking af en plakken er etiketten op. Barcodes volgen elke eenheid door de hele toeleveringsketen. Dit helpt laboratoria die hun apparatuur moeten traceren. Als er een probleem optreedt, kan de fabrikant snel de exacte batch vinden.
Geautomatiseerde verpakking vermindert ook de kans op besmetting. Menselijke handen dragen oliën en vuil met zich mee. Machines niet. Elke beugel blijft schoon, van de vormpers tot de verzenddoos. Die reinheid beschermt uw laboratorium tegen ongewenste deeltjes.
Realtime procesbewaking
Sensoren bewaken nu elke productiestap. Ze meten temperatuur, druk en cyclustijd. Ze detecteren wanneer een matrijs begint te slijten. Ze signaleren onderdelen die buiten het veilige bereik vallen. Deze gegevens worden naar een centraal systeem gestuurd dat operators direct waarschuwt.
Realtime monitoring spoort problemen op voordat ze tot defecten leiden. Stel dat de injectiedruk iets daalt. Het systeem detecteert deze trend en past de machine-instellingen aan voordat er defecte onderdelen de fabriek verlaten. Deze actieve aanpak zorgt voor een hoge kwaliteit zonder de productie te vertragen.
De data helpt ook bij het onderhoud. Machines geven aan wanneer ze onderhoud nodig hebben. Je repareert ze voordat ze kapot gaan. Dit voorkomt kostbare stilstand en zorgt ervoor dat de leveringsschema's worden nagekomen. Voor een druk laboratorium dat wacht op nieuwe beugels, is die betrouwbaarheid van groot belang.
Lean Manufacturing en duurzaamheid
Lean manufacturing betekent meer doen met minder. Je gebruikt minder materialen, minder energie en minder tijd. Deze methode verlaagt de kosten en is beter voor het milieu. In 2026 is duurzaamheid niet zomaar een prettige bijkomstigheid, maar een absolute noodzaak voor veel kopers.
Vermindering van materiaalverspilling
Slim matrijsontwerp vermindert afval vanaf het begin. Ingenieurs plaatsen de poorten en kanalen zo dat afval wordt beperkt. Ze gebruiken hot runner-systemen die het plastic gesmolten houden. Hierdoor worden de vaste kanalen, die anders afval zouden worden, verwijderd.
Productieplanning vermindert ook verspilling. Fabrikanten produceren precies genoeg onderdelen om bestellingen te kunnen leveren. Ze voorkomen dat ze te veel produceren en overtollige voorraad aanleggen. Deze just-in-time-methode betekent dat er minder onderdelen in magazijnen blijven liggen. Het betekent ook dat er minder materiaal op de vuilstort belandt wanneer ontwerpen worden aangepast.
Gebruik van gerecycled plastic en metaal
Gerecyclede materialen spelen tegenwoordig een grotere rol in de productie van beugels. Post-industriële plasticresten worden vermalen en gemengd met nieuwe hars. Deze mix behoudt de sterkte en verlaagt tegelijkertijd de kosten. Sommige fabrikanten gebruiken 100% gerecycled materiaal voor onderdelen die niet essentieel zijn.
Metalen volgen dezelfde trend. Aluminium- en staalschroot afkomstig van de metaalbewerking wordt ingezameld en omgesmolten. Dit gesloten systeem zorgt ervoor dat waardevolle materialen in gebruik blijven. Het vermindert ook de energie die nodig is om nieuw metaal te produceren. Voor klanten biedt gerecycled materiaal een garantie voor duurzaamheid zonder kwaliteitsverlies.
Deze werkwijzen leveren concrete voordelen op. Minder afval betekent lagere kosten. Duurzame materialen spreken milieubewuste kopers aan. En constante automatisering zorgt ervoor dat elke houder aan dezelfde norm voldoet. Die consistentie draagt bij aan herhaalbare resultaten in uw experimenten. Wanneer de apparatuur stabiel blijft, blijven uw resultaten betrouwbaar. De houder houdt de pipet stevig vast, de punt levert het monster af en de contaminatiebeheersing blijft gedurende uw hele workflow optimaal. Elk onderdeel van het systeem werkt samen om uw onderzoek te beschermen.
Samenwerking met NOBLE voor de productie van pipetarmbeugels.

Wanneer u met NOBLE samenwerkt, krijgt u een partner die zowel metaal als kunststof verwerkt. Wij maken niet alleen beugels. We helpen u bij het kiezen van het juiste materiaal en proces. Vervolgens produceren we het onderdeel en controleren we de kwaliteit. Deze complete service bespaart u tijd en moeite. U kunt zich concentreren op uw laboratoriumwerk. Wij verzorgen de productie.
Onze mogelijkheden op het gebied van metaal- en kunststofbewerking
NOBLE beschikt over zowel CNC-bewerkingscentra als spuitgietmachines. Dat betekent dat we uw beugel in kunststof of metaal kunnen produceren. We dwingen u niet tot één optie. We stemmen het proces af op uw ontwerp. Deze flexibiliteit maakt ons een uitstekende partner voor uiteenlopende projecten.
Expertise in CNC-bewerking en spuitgieten.
Onze CNC-machines snijden aluminium en roestvrij staal met zeer nauwe toleranties. We houden de afmetingen binnen enkele honderdsten van een millimeter nauwkeurig. Dit is belangrijk voor beugels die perfect moeten aansluiten op robotarmen. Elk gat en elke sleuf komt precies op de plek waar het ontwerp het aangeeft. Voor roestvrijstalen beugels besteden we extra aandacht. Het materiaal is harder en het snijden ervan duurt langer. Maar het resultaat is een beugel die jarenlang meegaat.
Voor de kunststofproductie gebruiken we spuitgietmachines voor grote volumes. We ontwerpen matrijzen met conforme koelkanalen. Deze kanalen verkorten de cyclustijd en zorgen ervoor dat elk onderdeel identiek is. Het resultaat is een beugel die elke keer perfect past, tegen lagere kosten per stuk. We gebruiken ook technische thermoplasten zoals polycarbonaat en nylon. Deze materialen zijn bestand tegen chemicaliën en kunnen dagelijks in het laboratorium worden gebruikt zonder te degraderen.
Complete dienstverlening van ontwerp tot Montage
Wij maken niet zomaar onderdelen. Wij helpen u vanaf het begin. Onze ingenieurs beoordelen uw ontwerp op produceerbaarheid. Ze stellen wijzigingen voor die de productie van de beugel vereenvoudigen. Ze controleren ook de compatibiliteit met uw pipetmodellen. Deze vroege beoordeling voorkomt problemen voordat ze geld kosten.
Na het vormen of bewerken verzorgen wij de assemblage. We voegen veren, pinnen en vergrendelingsmechanismen toe. We verpakken de afgewerkte beugels. We beheren zelfs de voorraad, zodat u de onderdelen krijgt wanneer u ze nodig hebt. Deze gesloten kringloop voorkomt dat er verontreiniging in de toeleveringsketen terechtkomt. Elke beugel blijft schoon, van de productievloer tot uw werkplek. Uw team ontvangt onderdelen die direct klaar zijn voor gebruik. We controleren elke beugel ook op oppervlakteverontreiniging voordat we hem verpakken. Deze extra stap beschermt uw laboratorium tegen ongewenste deeltjes.
Certificeringen en kwaliteitsborging
Certificeringen bewijzen dat onze systemen werken. Ze tonen aan dat we dagelijks strikte procedures volgen. NOBLE beschikt over twee belangrijke certificeringen die van belang zijn voor fabrikanten van laboratoriumapparatuur. Deze normen geven u vertrouwen in elke bracket die we verzenden.
ISO 9001:2015 voor kwaliteitsmanagement
ISO 9001:2015 legt de basis voor kwaliteitsmanagement. De focus ligt op klanttevredenheid en procesverbetering. Wij gebruiken deze norm om onze productie consistent te houden. Elk beugelonderdeel doorloopt dezelfde controles. Het systeem spoort problemen op voordat ze de fabriek verlaten. Deze norm omvat zaken als documentbeheer, interne audits en corrigerende maatregelen.
ISO 13485:2016 voor medische hulpmiddelen
ISO 13485:2016 gaat nog een stap verder. Deze norm is specifiek ontworpen voor de productie van medische hulpmiddelen. Omdat pipetarmbeugels vaak apparatuur vasthouden die in klinische laboratoria wordt gebruikt, is deze norm van belang. De norm voegt strenge regels toe voor risicobeheer, procesvalidatie en leverancierscontrole. Hieronder een vergelijking tussen de twee normen:
| Aspect | ISO 9001:2015 | ISO 13485:2016 |
| Regelgevende focus | Algemene klanttevredenheid | Naleving van regelgeving komt 58 keer voor. |
| RISICO BEHEER | Algemeen, informeel risicogebaseerd denken | Formeel gedocumenteerd risicomanagement (clausule 7.1) |
| Kwaliteitshandleiding | Niet verplicht | Uitdrukkelijk vereist |
| Proces validatie | Informele kwalificatie is acceptabel | Formele validatie met protocollen en acceptatiecriteria. |
| Supplier Management | De organisatie definieert de criteria. | Risicogebaseerde beheersing met meldingsplicht voor wijzigingen |
Voor fabrikanten van accessoires betekent ISO 13485 dat we formele risicobeheersdossiers moeten implementeren. We documenteren elke stap. We valideren kritische processen zoals spuitgieten en assemblage. We eisen ook dat onze leveranciers wijzigingen melden. Deze strenge aanpak beschermt uw producten tegen defecten en verontreiniging. Ons team volgt deze protocollen zonder uitzondering. Dat betekent minder verrassingen en betrouwbaardere brackets voor uw laboratorium.
Het maken van een pipetarmbeugel vereist vier stappen: ontwerpen voor compatibiliteit, het juiste materiaal kiezen, het juiste proces selecteren en de kwaliteit controleren. In 2026 komen daar nog automatisering en duurzaamheid bij. Slimme fabrieken verminderen afval. Gerecyclede materialen verlagen de kosten. Een betrouwbare partner maakt het verschil.
NOBLE is gespecialiseerd in zowel metaal- als kunststofbewerking. Wij bieden CNC-bewerking en spuitgieten aan. Onze ISO 9001:2015- en ISO 13485:2016-certificeringen bewijzen onze kwaliteitssystemen. Wij beheren alles, van ontwerp tot assemblage. Dit beperkt het risico op besmetting en houdt verontreiniging buiten uw toeleveringsketen. Uw vloeistofdoseerrobot blijft nauwkeurig. Uw pipet past perfect. Uw laboratorium krijgt een betere reproduceerbaarheid.
Neem vandaag nog contact op met NOBLE voor uw maatwerk of productie in grote volumes.
Veelgestelde vragen over de productie van pipetarmbeugels
Welk materiaal is het meest geschikt voor een beugel voor een pipetarm?
Het hangt ervan af wat je nodig hebt. Kunststof is geschikt voor licht gebruik en is goedkoop. Metaal werkt het beste voor zware toepassingen in laboratoria. Composieten zijn een mix van beide. Denk bij je keuze na over blootstelling aan chemicaliën en het gewicht.
Kan ik gebruiken 3D afdrukken Voor productiepipetarmbeugels?
Ja, maar alleen voor prototypes of kleine maatwerkprojecten. 3D-geprinte onderdelen zijn niet zo sterk als gegoten of gefreesde beugels. Ze zijn ook minder bestand tegen chemicaliën. Voor grote series zijn spuitgieten of CNC-bewerking een betere keuze.
Hoe controleer ik of een beugel op de beugel van mijn pipetarm past?
Test de pasvorm met een echte pipet. De houder moet er gemakkelijk in schuiven en zonder speling vastklikken. Verschillende merken hanteren iets andere afmetingen. Controleer altijd de compatibiliteit voordat u in grote hoeveelheden koopt.
Welke kwaliteitstests mag ik van een fabrikant verwachten?
Dimensionale inspectie met behulp van schuifmaten of een coördinatenmeetmachine. Pasvormtest met standaard pipetmodellen. Cyclustest voor herhaaldelijk inbrengen en verwijderen. Belastingstest om het draagvermogen te controleren. Deze tests garanderen dat de beugel bestand is tegen dagelijks gebruik.
Welke invloed heeft verontreiniging op mijn resultaten?
Verontreiniging kan experimenten verpesten. Een beugel die resten vasthoudt, verspreidt deeltjes tussen monsters. Kies een materiaal dat bestand is tegen reinigingsmiddelen en geen vuil vasthoudt. Zo blijft uw laboratorium veilig tegen ongewenste verontreiniging.
Moet ik de juiste pipetpunten voor mijn beugel kiezen?
Ja, kies altijd de juiste pipetpunten voor uw specifieke pipetmodel. De houder houdt de pipet stabiel, maar de punt doet het eigenlijke werk. Door ze correct te combineren, waarborgt u de nauwkeurigheid en voorkomt u kruisbesmetting tussen monsters.
Welke certificeringen moet een fabrikant van beugels hebben?
Zoek naar ISO 9001:2015 voor kwaliteitsmanagement en ISO 13485:2016 voor medische hulpmiddelen. Deze normen tonen aan dat de fabrikant strikte procedures volgt. Ze vereisen ook risicomanagement en procesvalidatie.
Kan ik gerecyclede materialen gebruiken voor mijn beugels?
Ja, gerecyclede kunststoffen en metalen zijn prima geschikt voor niet-kritische onderdelen. Industrieel afval wordt gemengd met nieuwe hars. Dit verlaagt de kosten en bevordert duurzaamheid. Zorg er wel voor dat het materiaal nog steeds voldoet aan uw eisen op het gebied van sterkte en chemische bestendigheid.







