
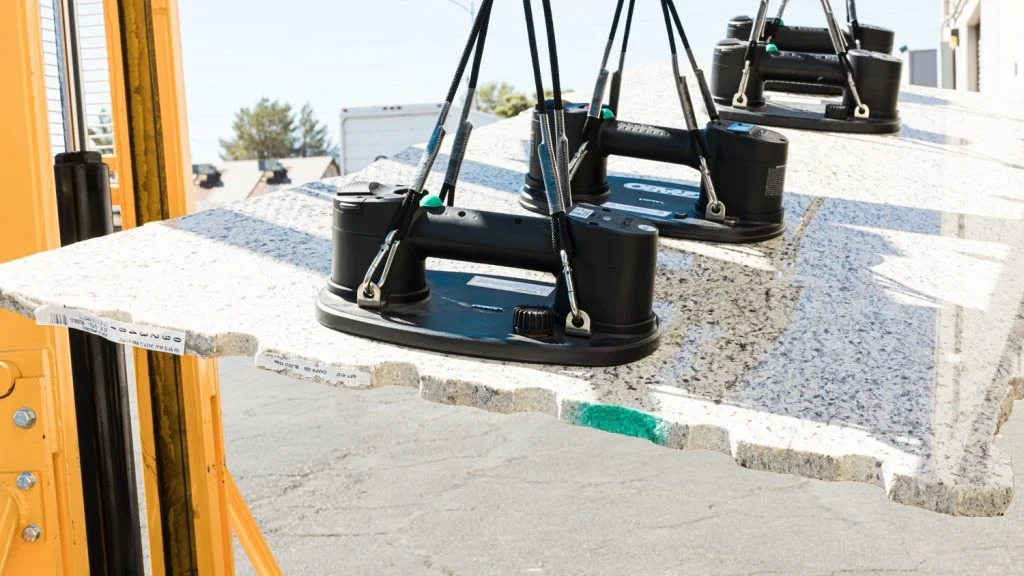
Kijk eens naar een willekeurig product in het schap. Een autodeurpaneel. Een afgesloten bakje met vlees. Het is een printplaat. Ergens tijdens het productieproces heeft een industriële vacuümzuignap het opgetild, vastgehouden of verplaatst. Deze zuignappen zijn overal te vinden in moderne automatisering. Ze werken automatisch. Totdat ze kapot gaan.
Deze handleiding laat je zien hoe je ze op de juiste manier maakt. We bekijken elk onderdeel nauwkeurig.
Uit welke onderdelen bestaan industriële vacuümzuignappen?
Laten we industriële vacuümzuignappen eens nader bekijken. Er komen drie hoofdcategorieën naar voren. Het kussen raakt het product aan. De koppeling verbindt met de machine. De rest is hardware.
De zuignap (het kussentje)
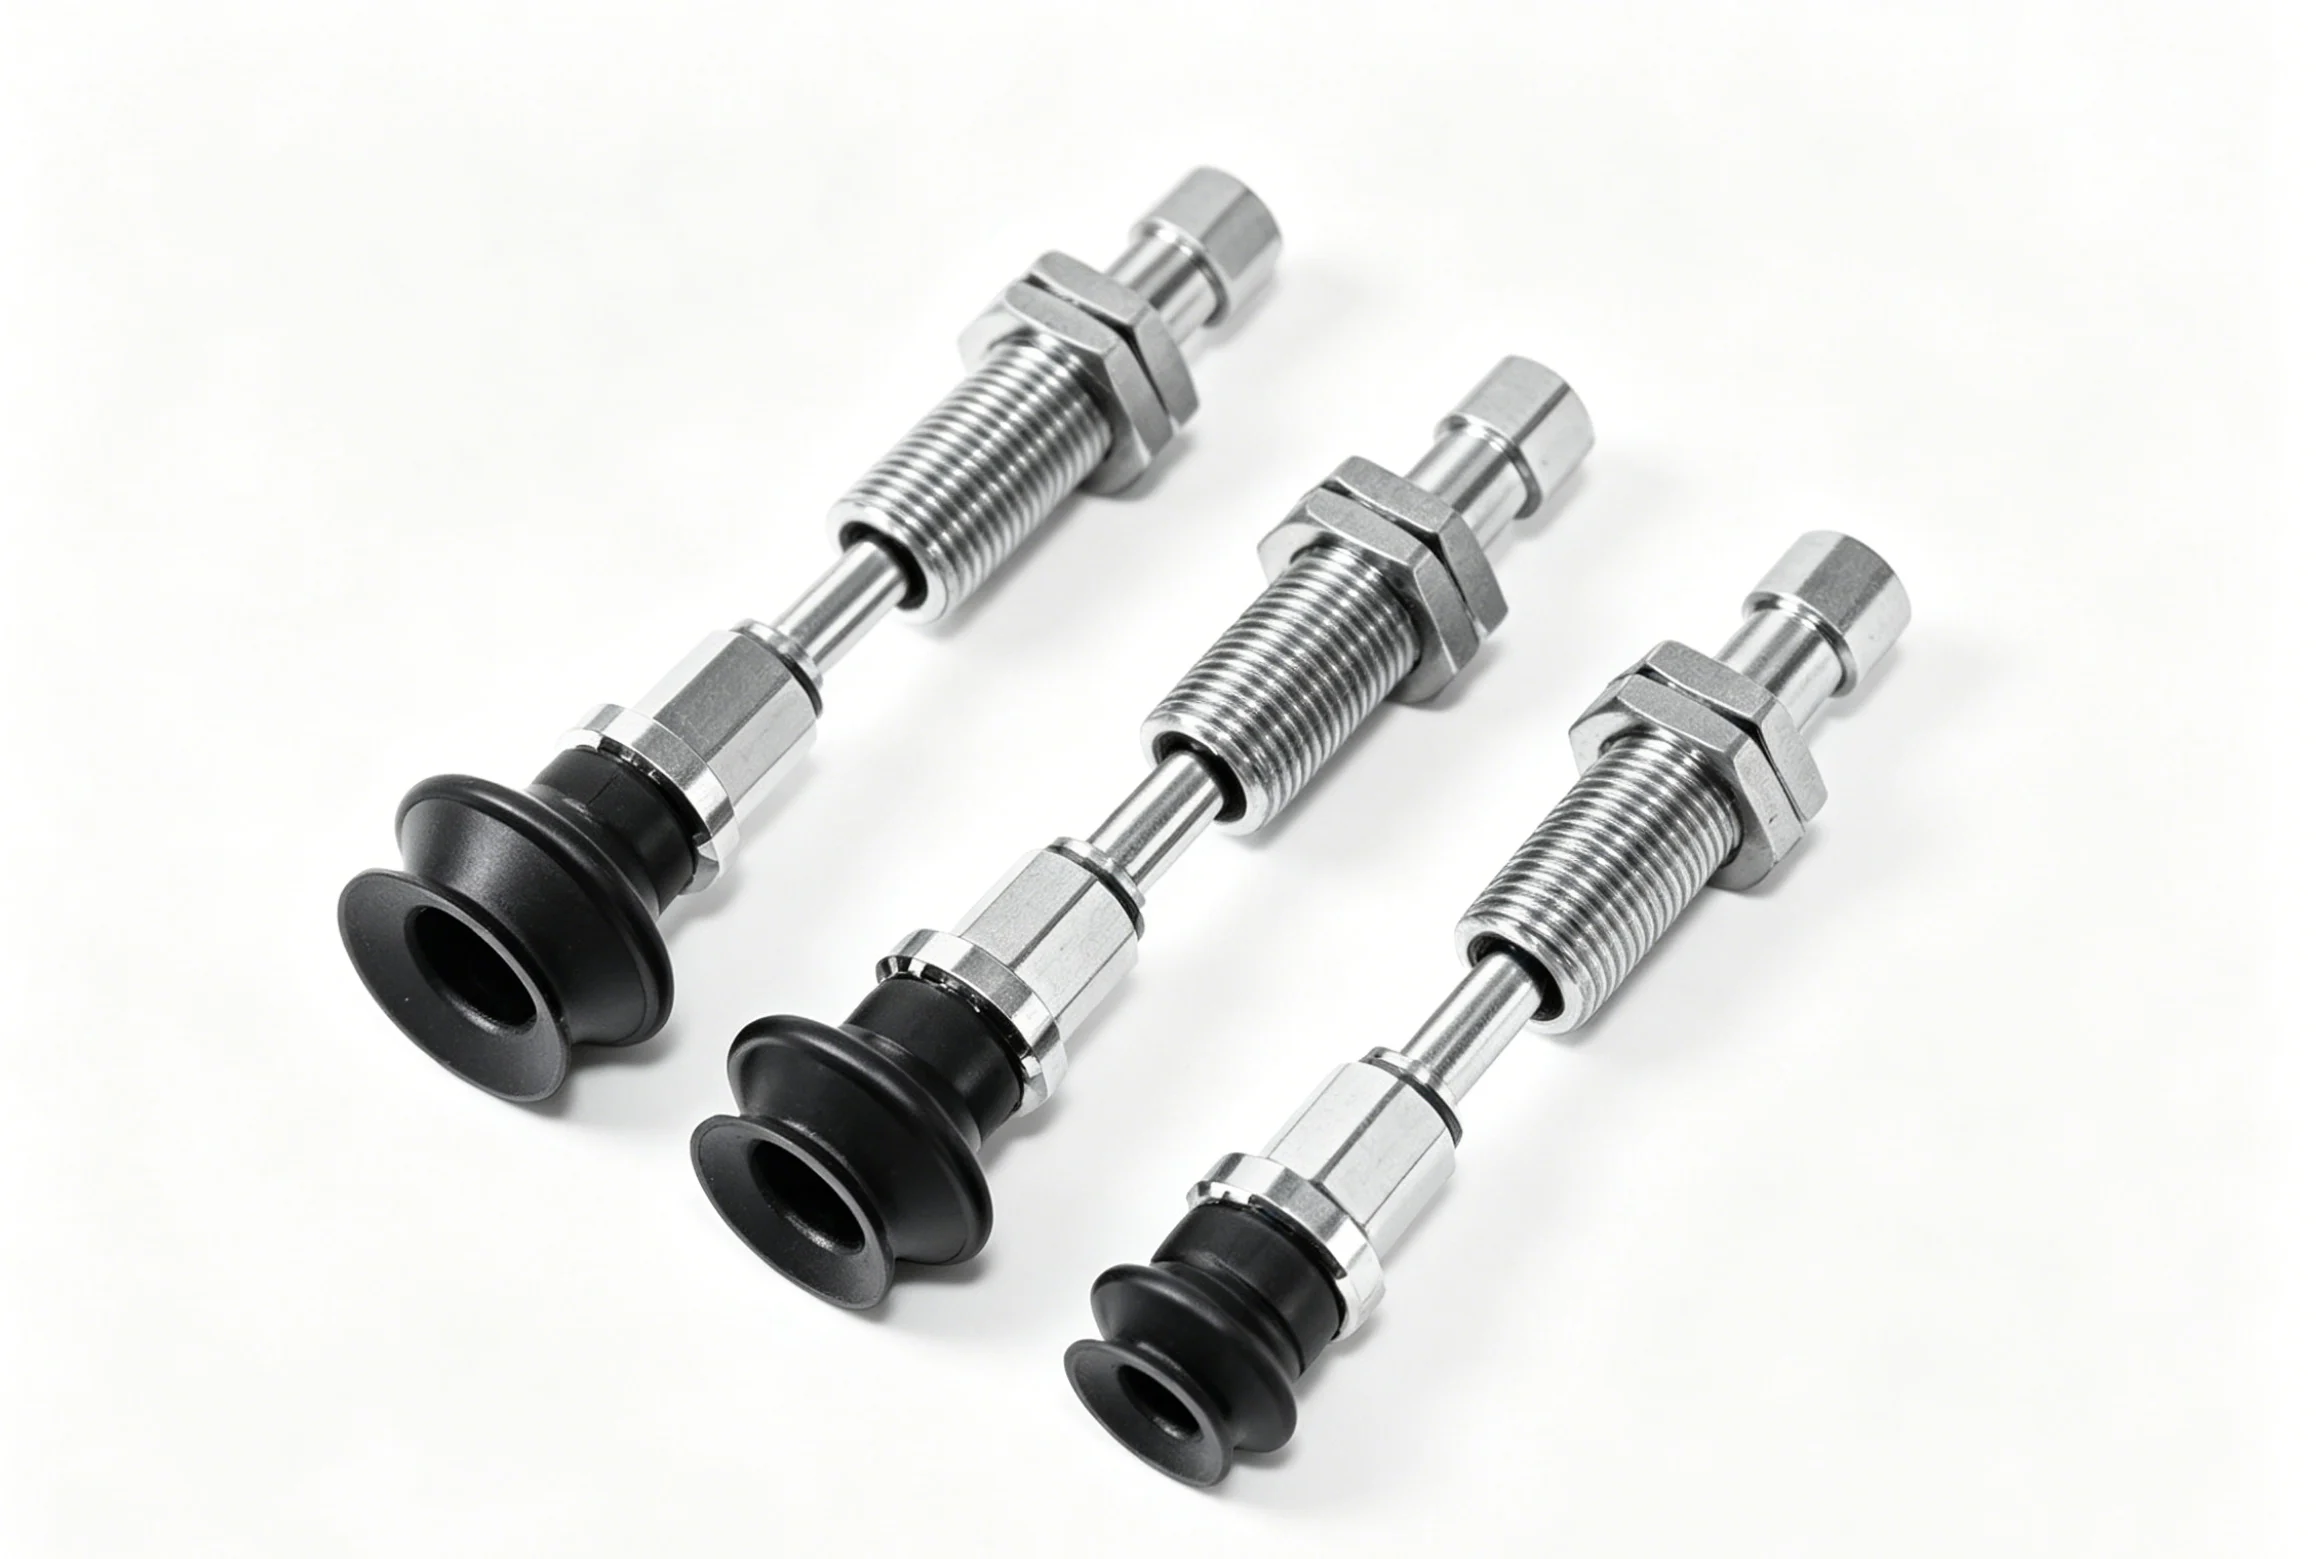
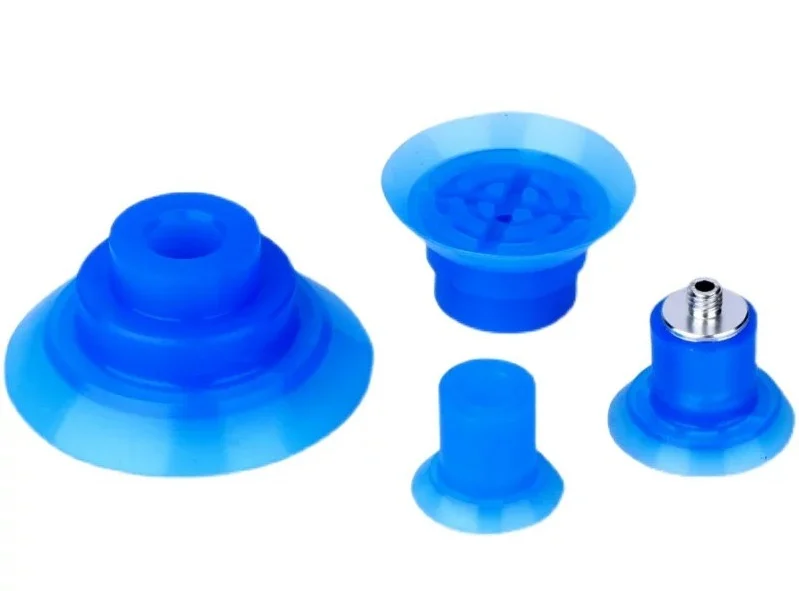
Dit is het eigenlijke werkstuk. Hier worden twee taken uitgevoerd. Ten eerste, afdichten tegen het oppervlak van het werkstuk. Ten tweede, stevig genoeg vastgrijpen om het werkstuk op te tillen zonder het te laten vallen. Verschillende vormen zijn geschikt voor verschillende toepassingen.
Platte pads werken op gladde, vlakke oppervlakken zoals glas of metalen platen. Maximaal contactoppervlak. Goed voor dunne materialen die niet kunnen buigen.
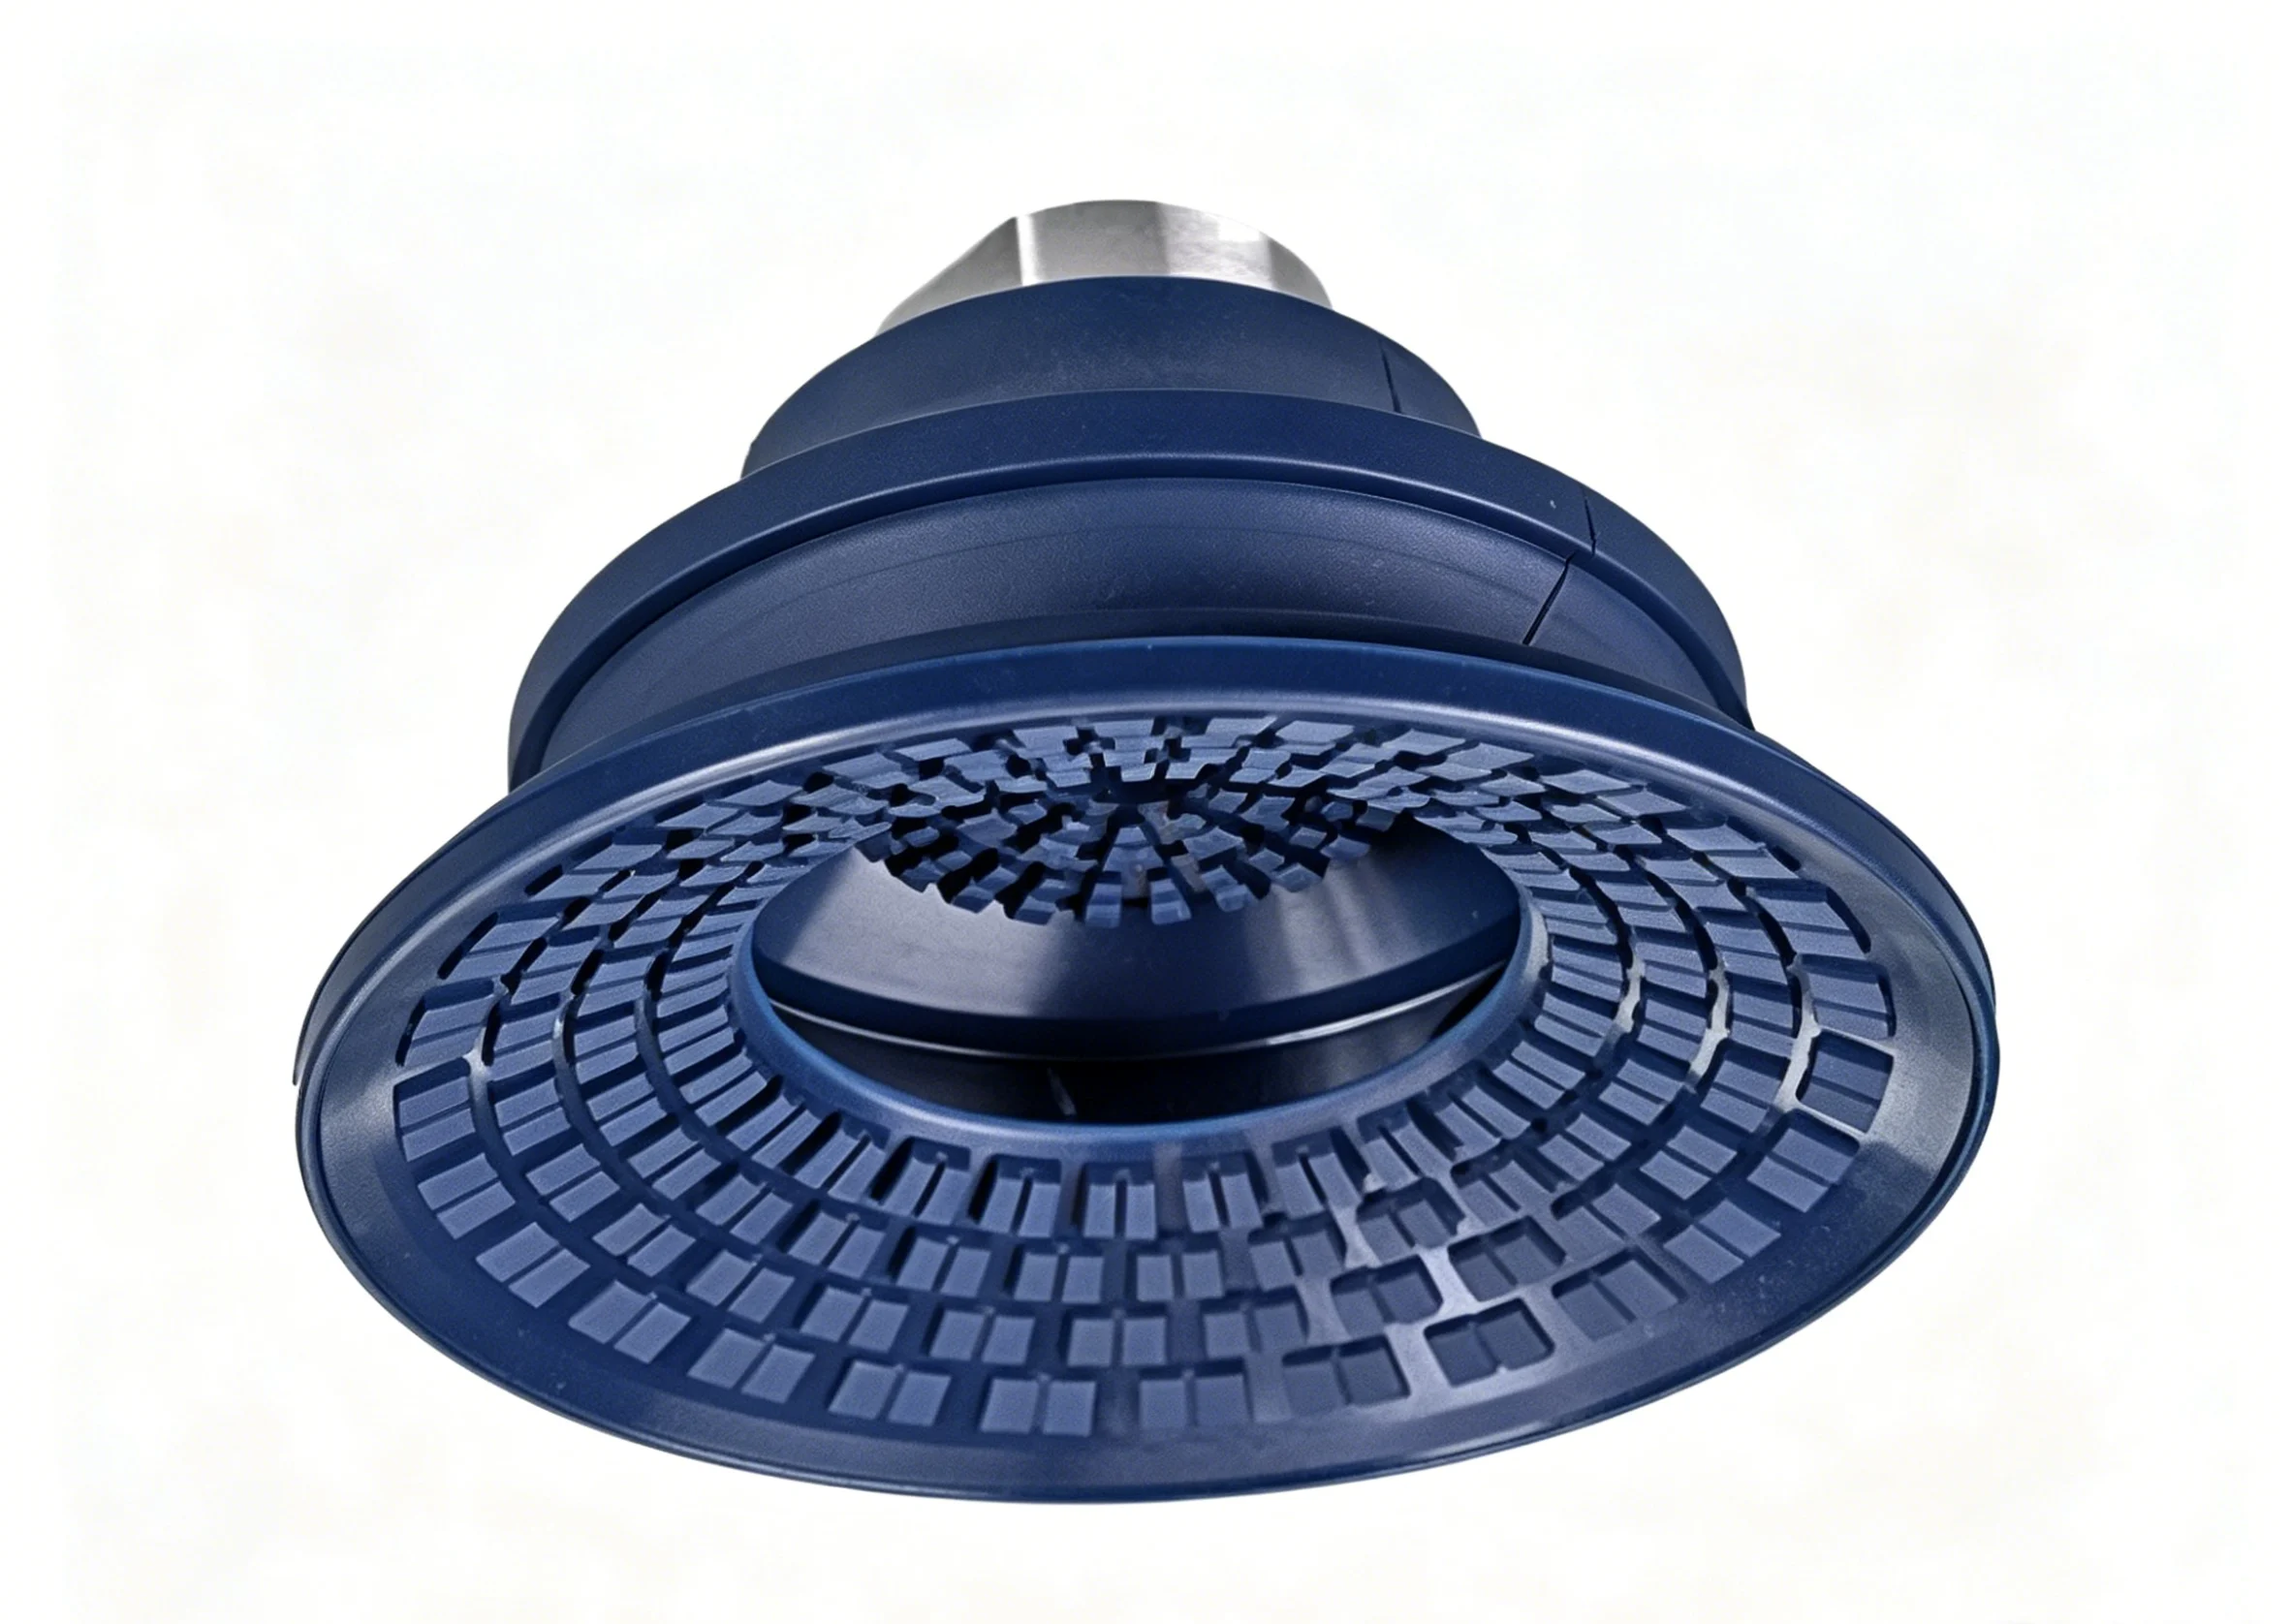
Balgbekers hebben gevouwen wanden. Ze kunnen inklappen en uitzetten. Dit maakt hoogtecompensatie mogelijk. Kies een kromme plank of een oneffen deksel van een doos. De balg absorbeert het verschil.
Ovale kommen zijn geschikt voor lange, smalle onderdelen. Denk bijvoorbeeld aan een houten sierlijst of een kanaalvormig element. Een ronde kom zou de helft van het oppervlak niet bedekken. Een ovale kom bedekt de hele lengte.
De houder/fitting (de connector)
Het pad zelf is nutteloos. Het moet aan de robotarm of het pick-and-place-systeem worden bevestigd.
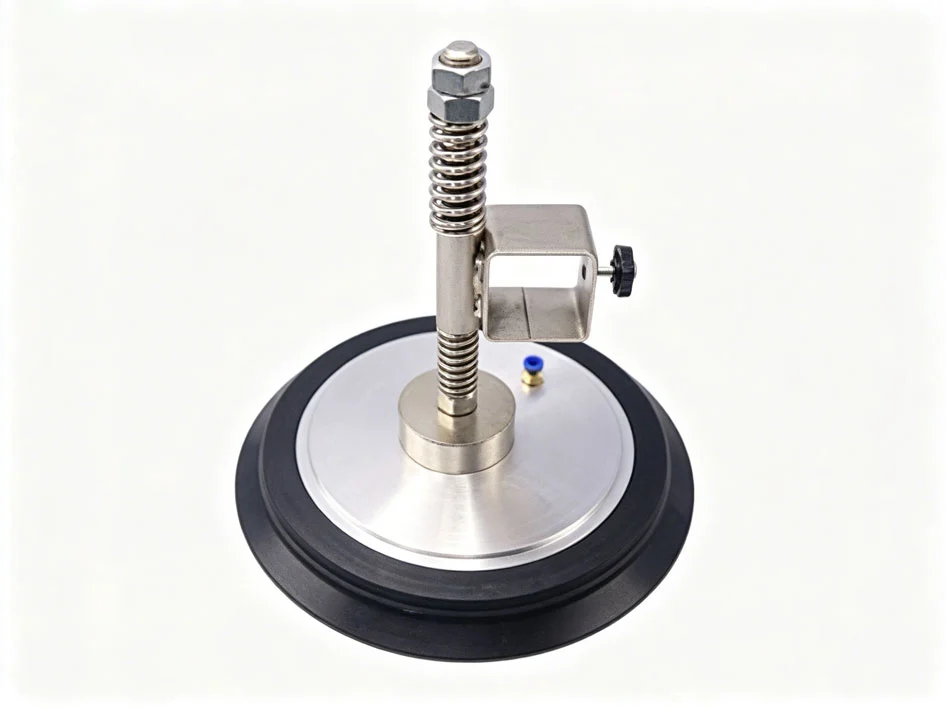
Een metalen steel wordt in het kussentje geschroefd. Deze is vaak gemaakt van messing of aluminium; in dit geval zorgt CNC-bewerking voor de precieze schroefdraad en afdichtingsvlakken van de vacuümzuignappen. Soms is de steel voorzien van een veermechanisme. Dit zorgt voor verticale flexibiliteit, waardoor de zuignap zachtjes op het onderdeel neerkomt in plaats van er hard tegenaan te botsen.
Een extra toevoeging is de anti-rotatiefunctie. Een zeskantige platte kant of een spiebaan voorkomt dat de kom verdraait wanneer de moer wordt aangedraaid. Een klein detail, maar met een groot verschil in de productie.
Extra componenten
De montage stopt niet bij de stuurpen en het remblok.
Koppelstukken verbinden de vacuümleiding. Een slangkoppeling met weerhaken voor flexibele slangen. Een schroefdraadkoppeling voor stijve buizen.
Verloopstukken verkleinen de binnendiameter. Een grote kom heeft mogelijk een kleine fitting nodig. Het verloopstuk maakt de verbinding mogelijk.
In sommige ontwerpen worden ventielstelen gebruikt. Dit zijn stroomregel- of ontlastingsventielen. Ze verbreken snel het vacuüm wanneer het onderdeel moet zakken.
Al deze onderdelen van de vacuümcup moeten perfect op elkaar aansluiten. Een slecht bewerkte steel verstoort de afdichting. Een slecht gevormd kussentje zakt ongelijkmatig in. Het hele productieproces van de vacuümcup is afhankelijk van de kwaliteit van elk onderdeel.
Hoe worden onderdelen voor industriële vacuümzuignappen vervaardigd?
Verschillende processen voor verschillende onderdelen. Het rubberen kussentje volgt een bepaald pad. De metalen houder volgt een ander pad. De kleine plastic onderdelen nemen een derde route.
Het vervaardigen van de rubberen zuignap
Drie vormmethoden domineren hier. Elke methode is geschikt voor een ander volume en andere prestatie-eisen.
Persvormen is geschikt voor grote pads of kleine aantallen. Een rubberen voorvorm wordt in een verwarmde matrijs geplaatst. De pers sluit. Persen en verhitten doen het werk. Eenvoudige gereedschappen. Lage opstartkosten. Maar de cyclustijden zijn lang.
Spuitgieten wordt gebruikt voor grote volumes. Het rubbermateriaal – meestal nitril, siliconen of urethaan – wordt onder druk in een gesloten mal gespoten. Snellere cyclustijden. Nauwere toleranties. Betere consistentie over duizenden onderdelen. De meeste vacuümcups in standaardmaten worden met deze methode geproduceerd.
Tweecomponentenspuitgieten, ofwel 2K-spuitgieten, maakt zuignappen met twee hardheidsgraden mogelijk. Eerst wordt een harde rubberen basis gegoten. Vervolgens wordt er een zachte rubberen rand overheen gegoten. Het harde deel behoudt zijn vorm. Het zachte deel zorgt voor de afdichting. Dit is een geavanceerd ontwerp voor zuignappen gemaakt met kunststofspuitgieten. Eén machine. Twee materialen. Eén eindproduct.
CNC-bewerking voor metalen houders
Rubberen pads hebben metalen stelen nodig om verbinding te maken met machines. Dat is waar het verspanen van metaal om de hoek komt kijken.
CNC-draaibanken produceren de stelen en de schroefdraad. Staafmateriaal wordt aangevoerd. De spindel draait. Een frees vormt de buitenkant. Vervolgens snijdt een draadsnijgereedschap de binnen- of buitenschroefdraad. Schoon, nauwkeurig en herhaalbaar.
CNC-frezen voegt de niet-ronde vormen toe. Zeskantige vlakken voor een sleutel. Spiebanen voor het voorkomen van rotatie. Platte gedeelten voor stelschroeven. Vaak wordt een onderdeel van een draaibank naar een freesmachine verplaatst. Soms voert één meerassige machine beide bewerkingen in één opspanning uit.
Veelgebruikte materialen voor vacuümzuignappen in deze houders zijn messing vanwege de corrosiebestendigheid en eenvoudige bewerking, aluminium vanwege het lage gewicht en roestvrij staal voor gebruik in de voedingsmiddelenindustrie of cleanrooms. Elk metaal is anders te bewerken en geschikt voor een andere toepassing.
Spuitgieten van kunststof voor accessoires
De kleine onderdelen – fittingen, verloopstukken, klephuizen – worden zelden uit metaal gefreesd. Te duur. Te tijdrovend.
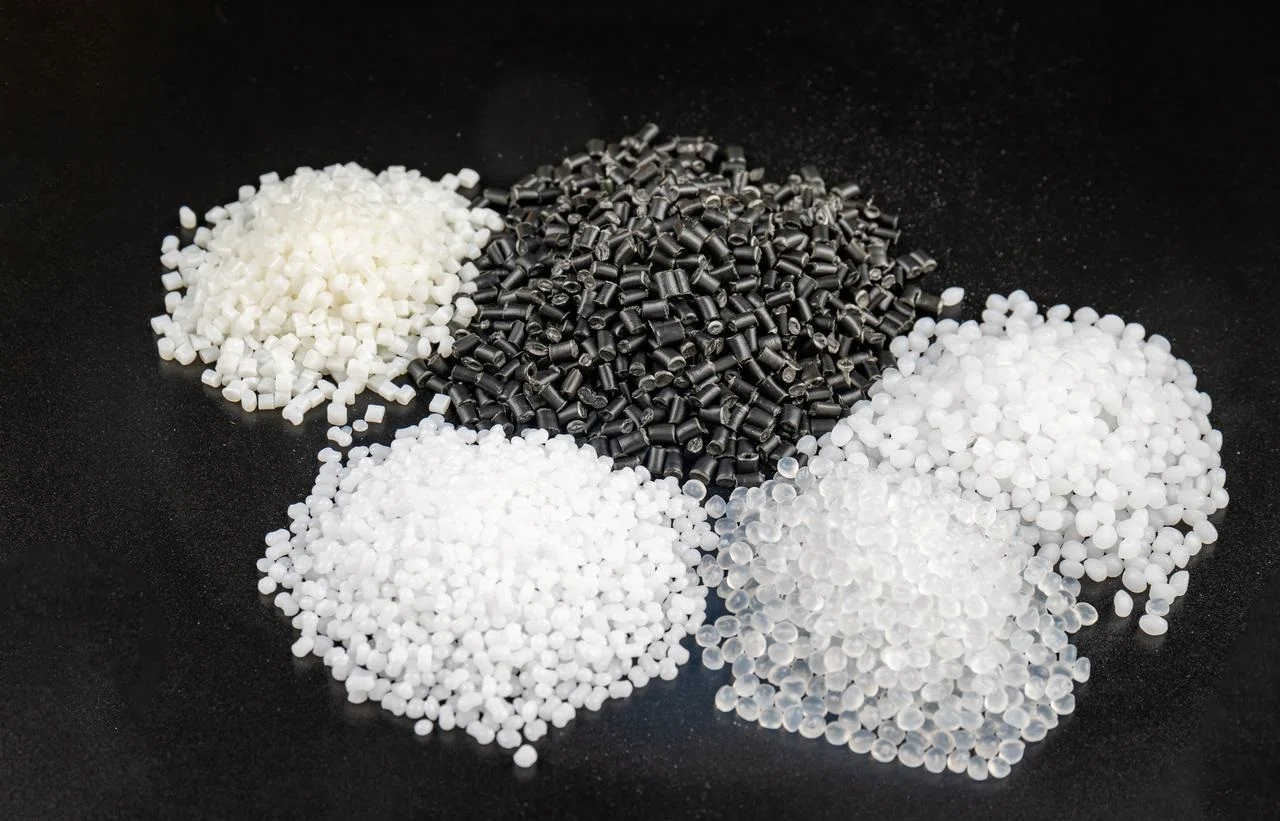
In plaats daarvan worden de zuignaponderdelen voor kunststofspuitgieten gemaakt van technische kunststoffen. PEEK is bestand tegen hoge temperaturen en agressieve chemicaliën. POM, ook wel bekend als acetal, biedt lage wrijving en een goede stijfheid. Nylon zorgt voor taaiheid en weerstand tegen vermoeidheid. Deze vacuümzuignaponderdelen worden gegoten in matrijzen met meerdere holtes. Eén spuitgietbeurt levert vier, acht of zestien stuks op. Lage kosten per stuk. Hoge consistentie.
Weten welk proces bij welk onderdeel hoort, is de helft van het werk bij de productie van vacuümcups. Het rubber moet worden gevormd. Het metaal moet worden bewerkt. De kleine plastic onderdelen moeten worden geïnjecteerd. Als je ze door elkaar gebruikt, lopen de kosten enorm op.
Vereisen industriële vacuümzuignappen speciale aanpassingen? Nabewerking?
Ja. Het vormen of bewerken van een onderdeel is niet het einde. Het onderdeel dat uit de matrijs komt, is onbewerkt. Het moet nog worden afgewerkt voordat het betrouwbaar functioneert.
Nabewerking voor rubberen bekers
Bij het vormen van rubberen pads worden vrijwel altijd twee stappen gebruikt.
Ten eerste, het ontbramen. Het rubber vloeit in de matrijs. Een deel ervan wordt altijd tussen de matrijshelften geperst. Dat dunne overtollige stukje rubber is braam. Dat moet weg. Bij kleine, delicate onderdelen is cryogeen trimmen de beste methode. De onderdelen tuimelen dan rond in de trommel. Vloeibare stikstof maakt de braam broos. Gebruik kleine plastic korrels om het eraf te blazen. De cup zelf blijft intact omdat het materiaal waarvan hij gemaakt is dikker en sterker is.
Ten tweede, de nabewerking. De vers gevormde beker gaat de oven in. Door de hitte vormt het rubber meer dwarsverbindingen. Dit wordt navulkanisatie genoemd. Als je deze stap overslaat, zullen de eigenschappen van de beker in de loop van de tijd veranderen. Na verloop van tijd kan het wat lastiger worden. Compressievorming verergert de situatie. De behandeling in de oven zorgt ervoor dat alles stabiel blijft.
Als je deze stappen overslaat bij het maken van vacuümcups, krijg je defecte exemplaren. Een braam kan de afdichting verstoren. Niet-uitgehard rubber gaat niet lang mee.
Nabewerking voor metalen houders
De machinaal bewerkte steel ziet er goed uit direct na het draaien. Hij is nog niet helemaal af.
Het galvaniseren is de eerste stap. Door te verzinken of te vernikkelen worden ze bestand tegen corrosie. Een stalen steel zonder galvanische coating zal roesten in een vochtige fabrieksomgeving. Roest kan het afdichtingsoppervlak beschadigen. Bovendien zorgt de coating ervoor dat de koppeling stevig in de houder vastzit. Verzinken is de standaard. Vernikkelen is duurder, maar kan beter tegen agressievere chemicaliën.
Vervolgens is het tijd om de bramen van de schroefdraad te verwijderen. Bij het snijden van schroefdraad kunnen scherpe randen achterblijven. Deze bramen kunnen tijdens de montage in het rubberen kussen snijden. Erger nog, ze kunnen de schroefdraad beschadigen bij het aansluiten van de fittingen. Je kunt een staalborstel of een trilpolijstmachine gebruiken om de bramen te verwijderen.
Draadrollen is een uitstekend alternatief voor zeer sterke stelen. In plaats van snijden, wordt de schroefdraad gevormd door te rollen. Geen spanen. En er zijn geen bramen. De schroefdraad is sterker omdat de metaalkorrels zich rond het profiel vormen. Dit is een vrij standaardtechniek bij hoogwaardige CNC-bewerking voor vacuümcups.
Speciale cleanroom- en voedselveilige afwerking
Sommige apps vereisen een paar extra stappen.
Voor gebruik in cleanrooms, zoals bij de verwerking van halfgeleiders en de assemblage van medische apparatuur, is ultrasoon reinigen de beste optie. De onderdelen worden in een bad met gedemineraliseerd water geplaatst. Hoogfrequente geluidsgolven creëren kleine bubbels die uiteenspatten en elk oppervlak reinigen. Zo worden stof, oliën en losse deeltjes verwijderd.
Voor toepassingen in de voedingsindustrie is een spoelproces volgens FDA-richtlijnen vereist. De reinigingsmiddelen en het spoelwater moeten aan de FDA-voorschriften voldoen. Resterende chemicaliën mogen de voedingsproducten niet besmetten. Soms wordt hiervoor een aparte, speciaal daarvoor bestemde productielijn gebruikt.
Een standaard industriële vacuümcup voor een autofabriek wordt gebruikt voor galvaniseren en ontbramen. De cup die voor de koekjesverpakkingslijn wordt gebruikt, wordt ultrasoon gereinigd en gespoeld met door de FDA goedgekeurde vloeistoffen. De basismaterialen van de vacuümcups kunnen hetzelfde zijn. Het verschil zit hem in de nabewerking.
Welke materialen worden doorgaans gebruikt voor industriële vacuümzuignappen?
De term 'rubber' is eigenlijk een beetje misleidend. Verschillende samenstellingen gedragen zich namelijk totaal anders. Als je de verkeerde materialen kiest voor de vacuümzuignap, zal deze niet werken, hoe goed de zuignap ook gemaakt is.
Rubber is niet uniform. Verschillende samenstellingen gedragen zich totaal anders. Het kiezen van het verkeerde materiaal voor een vacuümcup garandeert falen, ongeacht hoe goed de cup is gevormd.
| Materiaal | Key Properties | Beste toepassingen |
| Nitril (NBR) | Oliebestendig, goede slijtvastheid, multifunctioneel | Machinewerkplaatsen, autoassemblage, olieachtige oppervlakken |
| Siliconen (VMQ) | Extreem temperatuurbereik (-60°C tot 230°C), verkrijgbaar in voedselveilige varianten. | Baklijnen, vriesinstallaties en medische apparaten |
| Polyurethaan (PU) | Uitstekende slijtvastheid, hoge scheursterkte, duurzaam | Ruwe oppervlakken, betonblokken, gerecyclede materialen |
| Natuurrubber (NR) | Hoge wrijvingscoëfficiënt, goede elasticiteit, goedkoop | Kartonnen dozen, golfkarton, papierwaren |
Hoe te kiezen: een praktische selectiegids
De beslissing is gebaseerd op drie vragen.
- Is de omgeving warm of koud? Siliconen werken over het breedste temperatuurbereik. Nitril wordt hard bij temperaturen onder -20 °C. FKM is bestand tegen hitte, maar faalt bij kou.
- Oppervlaktestructuur. Glad glas vereist een ander materiaal dan ruw beton. Polyurethaan is bestand tegen snijden op scherpe of ruwe oppervlakken. Natuurrubber hecht het beste aan glad karton.
- Welke chemicaliën zijn aanwezig? Olie vereist nitril of FKM. Blootstelling aan de buitenlucht vereist EPDM. Contact met levensmiddelen vereist FDA-goedgekeurde siliconen.
Het juiste materiaal voor de vacuümzuignap moet worden gekozen voor de specifieke toepassing. Er bestaat geen universeel materiaal. Een zuignap die perfect werkt op een olieachtig motorblok, faalt direct op een diepvriesdoos. Kies het materiaal dat het beste bij de klus past.
Over NOBLE: Uw partner in precisieproductie
Kernproductiecapaciteiten
- CNC-precisiebewerking (Voor metalen houders en fittingen)
Meerassig CNC-draaien en -frezen. Zwitserse draaibanken voor kleine, complexe stangen. Dankzij aangedreven gereedschap kunnen zeskantige vlakken en kruisgaten in één bewerking worden gemaakt.
Beschikbare materialen: Messing (goed bewerkbaar), aluminium (lichtgewicht), roestvrij staal (304 en 316 voor corrosiebestendigheid) en gelegeerd staal (voor toepassingen met hoge sterkte).
Toleranties tot ±0.005 mm op kritische kenmerken. Dat is vijf micron. Ter vergelijking: een mensenhaar is ongeveer 75 micron.
- Kunststofbewerking & Injection Molding
Voor stijve onderdelen zijn stijve kunststoffen nodig. Schroefdraadverbindingen. Ventielstelen. Connectorbehuizingen.
Het prototypeproces begint met CNC-bewerking . Dit zorgt voor een snelle doorlooptijd voor ontwerpvalidatie. Zodra het ontwerp definitief is, wordt overgeschakeld naar spuitgieten voor lagere kosten per onderdeel.
Beschikbare materialen: PEEK (hoge hitte- en chemische bestendigheid), POM/Delrin (lage wrijving), nylon PA6/66 (sterk), ABS (universeel gebruik), polycarbonaat (slagvast).
De directe verbinding met vacuümzuignappen
Al deze onderdelen – de machinaal bewerkte steel, de gegoten kunststof fitting, de schroefdraadadapter – gaan rechtstreeks in de zuignapconstructies. Een project voor op maat gemaakte vacuümzuignappen begint vaak met het ontwerp van de metalen steel. Dat is waar NOBLE in beeld komt.
Kwaliteitscertificaten
ISO 9001:2015 staat voor consistente kwaliteit van algemene industriële onderdelen. Automotive. Verpakkingen. Elektronica. Herhaalbare processen. Internationale normen. Een klant in Duitsland ontvangt hetzelfde onderdeel als een klant in Texas.
ISO 13485:2016 legt de lat hoger. Medische kwaliteit. Volledige traceerbaarheid van grondstofbatch tot eindproduct. Reinigingsprotocollen. Documentatie voor risicobeheer. Als de vacuümcup wordt gebruikt in de assemblage van medische hulpmiddelen of in farmaceutische verpakkingen, is deze certificering van belang.
Waarom samenwerken met NOBLE?
- Verticale integratie. Grondstoffen komen via de ene deur binnen. Afgewerkte onderdelen gaan via een andere deur naar buiten. CNC-bewerking, kunststofinjectie, inspectie en verzending vinden allemaal onder één dak plaats. Geen overdracht aan onbekende onderaannemers.
- Technische ondersteuning. Bij elk nieuw ontwerp wordt een DfM-analyse uitgevoerd. Kan de houder sneller worden gefreesd? Kan het kunststofonderdeel met eenvoudiger gereedschap worden gegoten? De analyse vindt plaats vóór de offerte. Klanten profiteren hierdoor van lagere kosten en kortere levertijden.
- Geen minimale afnamehoeveelheid. Een onderzoeksteam heeft vijf exemplaren nodig voor een prototype. Een productielijn heeft er vijftigduizend nodig. NOBLE regelt beide. Begin klein. Schaal op. Geen boete voor een lage productie in het begin.
Onze toewijding aan kwaliteit
Inspectieapparatuur. CMM (coördinatenmeetmachine) voor complexe geometrieën. Optische comparatoren voor schroefdraadprofielen. Digitale micrometers en boringmeters voor dagelijkse controles.
Traceerbaarheid. Voor ISO 13485-onderdelen krijgt elke batch een uniek nummer. Materiaalcertificaten worden bewaard. Procesparameters worden geregistreerd. Een terugroepactie – mocht die zich ooit voordoen – is beheersbaar en onder controle.
Oppervlakteafwerking. Ontbramen wordt standaard toegepast op elk bewerkt onderdeel. Galvaniseren (zinken, nikkelen) is in eigen huis mogelijk. Ultrasoon reinigen voor cleanroomtoepassingen. U hoeft onderdelen niet naar een derde partij te verzenden en te hopen op het beste resultaat.
Dit is het aanbod. Precisieonderdelen voor industriële vacuümzuignappen. Geen rubber. Geen loze beloftes. Alleen machinaal bewerkte en gegoten onderdelen die passen, afdichten en lang meegaan.
FAQ
Kan ik 3D afdrukken een vacuümzuignap?
Ja, voor prototyping. Gebruik TPU-filament. Het flexibele materiaal werkt prima.
Maar gebruik geen bedrukte bekers in de productie. De laaglijnen creëren microscopische kanaaltjes. Lucht lekt erdoorheen. De beker verliest zijn vacuüm. Een gegoten beker heeft massieve wanden. Een bedrukte beker heeft duizenden kleine openingen.
Wat is het verschil tussen een balgbeker en een platte beker?
Een platte beker sluit af tegen een glad, vlak oppervlak. Glas. Plaatmetaal. Kunststof panelen. De rand maakt gelijkmatig contact. Dat is alles wat hij doet.
Een balgbeker heeft gevouwen wanden. Deze balg kan worden samengedrukt en uitgezet. Dit maakt hoogtecompensatie mogelijk. Neem bijvoorbeeld een kromme plank. Til een doos op met een oneffen bovenkant. De balg absorbeert het verschil. De beker kan ook met een korte verticale beweging omhoog worden getild. Dat helpt bij fragiele onderdelen.
Hoe voorkom ik dat siliconen cups vlekken achterlaten op glas?
Standaard siliconenkit laat resten achter. Oliën uit het uithardingsproces hechten zich aan het glasoppervlak. Het resultaat is een troebele ring of een vettige vlek.
De oplossing is gehalogeneerde siliconenkit. Sommige leveranciers noemen het een "spoorloze" of "vlekvrije" behandeling. Het oppervlak wordt tijdens het gieten gemodificeerd. Geen oliemigratie. Geen vlekken. Het glas blijft schoon.
Zijn messing of roestvrijstalen houders beter?
Messing laat zich gemakkelijk bewerken. Het is bestand tegen corrosie in de droge fabriekslucht. Het is goedkoper. Voor een standaard assemblagelijn waar plastic onderdelen worden opgepikt, werkt messing prima.
Roestvrij staal is bestand tegen natte omstandigheden. Omgevingen waar veel wordt afgespoeld. Voedselverwerkingslijnen. Cleanrooms met agressieve reinigingsmiddelen. 304 roestvrij staal is roestbestendig. 316 roestvrij staal is bestand tegen zout en sterkere chemicaliën.
Kies messing voor droge en goedkope toepassingen. Kies roestvrij staal voor natte toepassingen en toepassingen die aan regelgeving voldoen. Er bestaat geen universeel "beter". Alleen wat het beste bij de toepassing past, is geschikt.







