
Inleiding (Paragraaf)
Welk proces is beter voor het produceren van tientallen plastic onderdelen? 3D-printen ? Nee, dat is te traag, tenzij er genoeg machines zijn. Spuitgieten is beter geschikt voor bestellingen van honderden onderdelen . Het antwoord is vacuümgieten . Dat vult die leemte op. Het is snel genoeg. Het is ook goedkoop genoeg. En het is goed genoeg voor gebruik in de praktijk.
Veel mensen vragen zich af waar dit proces nu eigenlijk voor gebruikt wordt. Vacuümgieten wordt toegepast in uiteenlopende sectoren, van conceptauto's tot chirurgische instrumenten. Het werkt vooral goed voor prototyping en productie in kleine series.
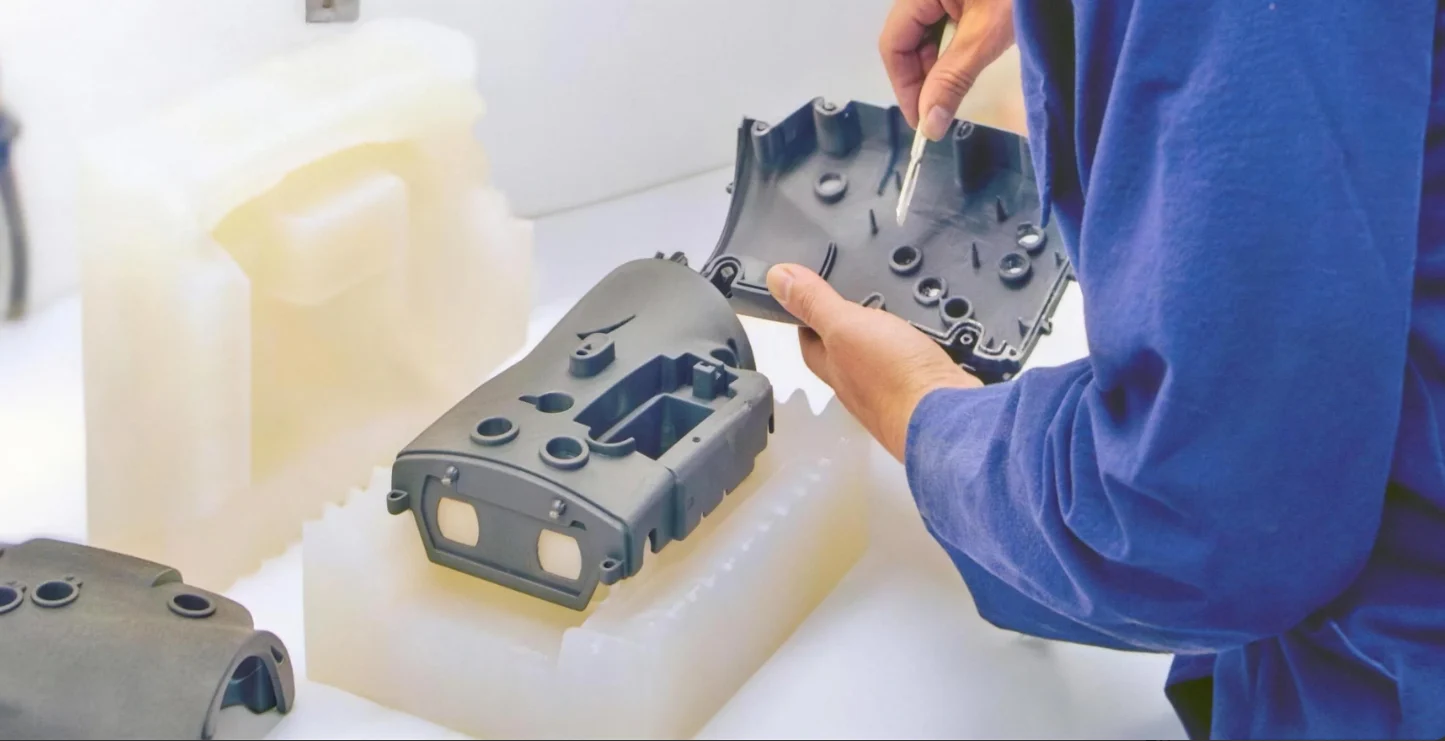
Automotive Industry
Autofabrikanten moeten vacuümgieten gebruiken bij hun ontwerpen. Het wordt ook gebruikt als functioneel onderdeel voor het testen van de motorruimte. Voor conceptauto's of raceauto's is de productiecapaciteit te laag en zouden de verwerkingskosten met harde mallen veel hoger liggen.
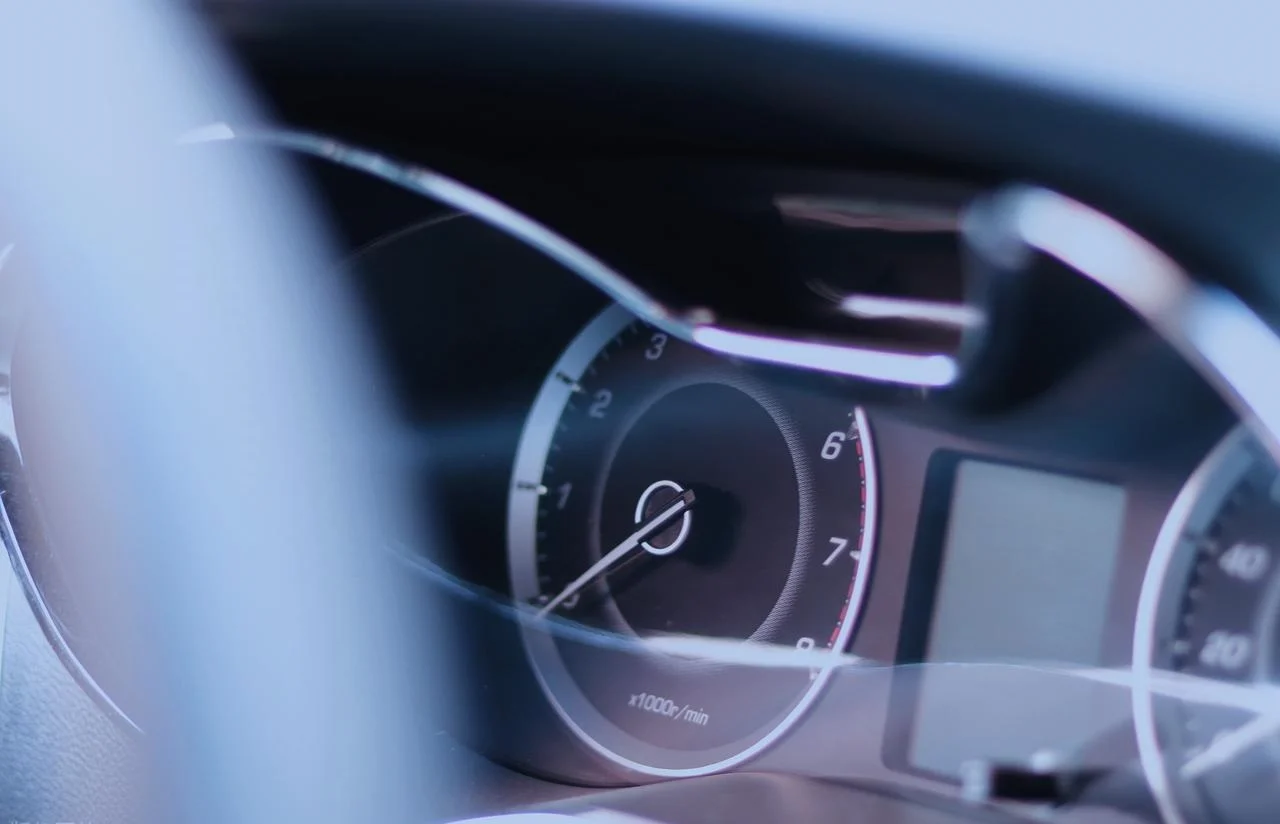
Interieur- en exterieurprototypes
Mensen beoordelen een auto op basis van het interieur nog voordat ze de motor starten. Dit betekent dat dashboardpanelen de juiste textuur en structuur moeten hebben. Ook de ventilatieroosters moeten soepel bewegen. Bedieningsknoppen moeten een prettige klik hebben. ABS-achtige harsen, vervaardigd via vacuümgieten, kunnen dit mogelijk maken. De onderdelen zien eruit en voelen aan als in de massa geproduceerde kunststofonderdelen.
Koplampglazen en achterlichtkappen vereisen optische helderheid. UV-bestendige, transparante harsen zijn hiervoor ideaal. Ontwerpers kunnen nu vijf of tien lensprototypes gieten voor fotometrische tests, zonder maanden te hoeven wachten op een mal.
Functionele tests onder de motorkap
De motorruimte is een veeleisende omgeving. Er zijn temperatuurschommelingen, trillingen en blootstelling aan chemicaliën. Prototypes moeten bestand zijn tegen de omstandigheden in de praktijk. Hittebestendige harsen voor vacuümgieten kunnen deze omstandigheden aan. Beugels, vloeistofreservoirs en luchtinlaatcomponenten worden gegoten uit materialen die bestand zijn tegen de temperaturen onder de motorkap. De gegevens uit deze tests vormen de basis voor de uiteindelijke productiematrijzen.
Voertuigen op maat en in kleine oplages
Conceptauto's zijn unieke uitingen. Raceteams bouwen daarentegen twintig identieke auto's voor een seizoen. Restaurateurs van klassieke auto's hebben onderdelen nodig die de oorspronkelijke fabrikanten decennia geleden niet meer produceerden. Geen van deze scenario's rechtvaardigt het gebruik van stalen spuitgietmatrijzen. De productievolumes zijn daarvoor te laag.
Vacuümgieten biedt een oplossing voor dit probleem. Men kan tien tot vijftig onderdelen rechtstreeks uit siliconen mallen produceren. De onderdelen passen perfect. Ze functioneren uitstekend. En de gereedschapskosten zijn een fractie van wat productiemallen zouden vereisen. Voor prototyping en kleine series in de auto-industrie is dit vaak de enige praktische optie.
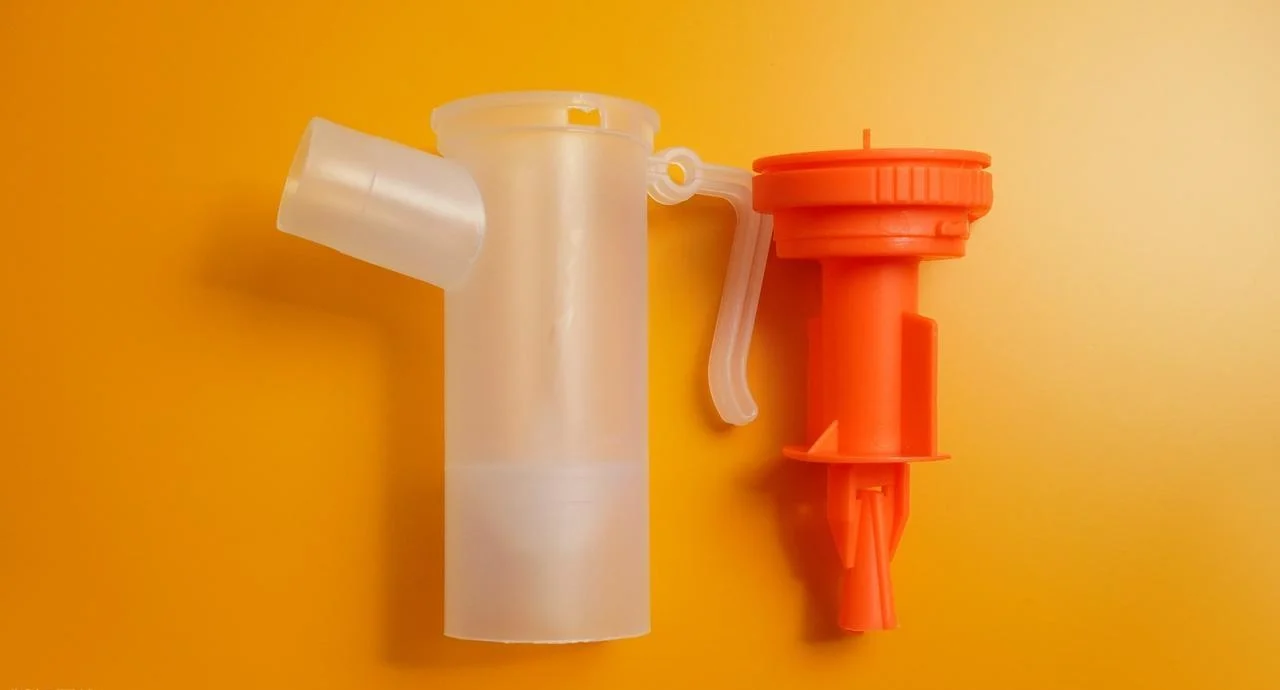
Medisch en gezondheidszorg
De regels voor de ontwikkeling van medische hulpmiddelen zijn anders. Patiëntveiligheid is niet onderhandelbaar – wettelijke procedures vereisen documentatie. Ontwikkelingscycli vereisen ook functionele onderdelen voor testen voordat er productiegereedschap wordt ingezet. Vacuümgieten is zeer geschikt voor deze industrie voor niet-implanteerbare toepassingen.
Apparaten op maat, specifiek voor de patiënt
Iedere patiënt is anders. Orthopedische hulpmiddelen moeten aansluiten op de vorm van de voet van een individu. Prothese-aansluitingen vereisen een nauwkeurige contour om een goede pasvorm voor het stompbeen te garanderen. Tandmodellen vereisen een exacte tandgeometrie voor het ontwerp van de aligners.
Massaproductie is hier niet geschikt. Elk onderdeel is uniek. Vacuümgieten in combinatie met patiëntspecifieke 3D-geprinte mallen biedt hiervoor een oplossing. Eerst scant een kliniek de anatomie van de patiënt. Vervolgens print een technicus een mal die de geometrie vastlegt. Het resultaat is een op maat gemaakt apparaat dat zo efficiënt mogelijk wordt geproduceerd. Voor productieseries van één tot vijf patiëntspecifieke apparaten is dit vaak de enige economisch haalbare productiemethode.
Zachte medische componenten
Niet alle medische onderdelen zijn stijf. Afdichtingen voor vloeistofsystemen moeten bijvoorbeeld flexibel zijn. Pakkingen voor instrumentbehuizingen moeten bestand zijn tegen vervorming door compressie. Handgrepen met een zachte grip op chirurgische instrumenten vereisen een comfortabel, antislip oppervlak.
De Shore A-rubberformulering is ideaal voor vacuümgiettoepassingen zoals deze. Zachte componenten kunnen rechtstreeks in siliconen mallen worden gegoten. De hardheid varieert van zeer zachte, gelachtige materialen tot stevigere rubberstructuren. Er is geen secundaire overspuitinstallatie nodig. Er is geen complexe tweestapsmal nodig. Je krijgt gewoon één gegoten onderdeel met de juiste materiaaleigenschappen.
Nogmaals, de waarschuwing is van kracht. Zachte medische componenten die op deze manier worden gegoten, zijn niet automatisch geschikt voor implantatie of langdurig contact met het lichaam. Volledige certificering, materiaaltesten en wettelijke goedkeuring zijn vereist voor elk implanteerbaar of kritisch gebruik. Voor prototyping en de productie in kleine series van niet-kritische medische onderdelen is vacuümgieten echter een beproefde en betrouwbare methode.
Consumer Electronics
De consumentenelektronica-industrie ontwikkelt zich snel. De productlevenscyclus wordt gemeten in maanden, niet in jaren. Ontwerpers hebben fysieke onderdelen nodig voor gebruikerstests, valtests en het maken van marketingmonsters. Stalen matrijzen maken duurt te lang. Elk onderdeel afzonderlijk printen met 3D-printing is te duur. Vacuümgieten biedt de juiste balans voor prototyping en kleine serieproductie in deze industrie.
Draagbare apparaten en handhelds
Mensen verwachten dat wearables comfortabel op de huid aansluiten. Een horlogekast moet gladde randen hebben. De behuizing van oordopjes moet de vorm van de gehoorgang volgen. Een telefoonhoesje vereist nauwkeurige uitsparingen voor knoppen en camera's.
Door middel van vacuümgieten worden deze behuizingen in aantallen van tien tot vijftig stuks geproduceerd. ABS-achtige harsen zorgen voor de juiste stijfheid en slagvastheid. De oppervlakteafwerking is gelijk aan die van spuitgegoten productieonderdelen. Ontwerpers plaatsen gegoten prototypes in gebruikersonderzoeken. Testpersonen dragen de behuizingen een week lang. De feedback wordt verzameld en de aanpassingen worden verwerkt in de volgende ontwerpversie.
Overmolding voor zachte afwerkingen is een andere toepassing. Men giet stijve behuizingen met geïntegreerde rubberen handgrepen in één bewerking. De siliconenmal houdt het stijve inzetstuk vast, terwijl het zachte materiaal eromheen wordt gegoten. Er is geen tweestaps spuitgietmachine nodig. Voor kleine series van hoogwaardige accessoires werkt deze aanpak goed.
Drones en robotica
Mensen produceren vijf tot tien complete droneframes in één batch. Vervolgens monteren ze de elektronica. Daarna laten ze het prototype opzettelijk tegen een muur vliegen om te zien wat er kapot gaat. De gegevens uit deze destructieve tests vormen de basis voor het uiteindelijke productieontwerp.
Een veelgebruikte visuele vergelijking toont een gegoten droneframe naast een spuitgegoten eindproduct. De twee onderdelen lijken vrijwel identiek. Het gegoten onderdeel heeft echter mogelijk een iets lagere slagvastheid. Het spuitgegoten onderdeel is daarentegen kosteneffectiever voor massaproductie. Voor het prototypen en de productie van kleine series droneonderdelen levert het gietproces functionele testgegevens op, weken of maanden voordat de definitieve mallen gereed zijn.
Randapparatuur en opladers
Voor de lanceringsedities van toetsenborden zijn speciale behuizingen nodig. Deze behuizingen worden in kleine batches geproduceerd met behulp van vacuümgieten. Twintig exemplaren werden gegoten voor een crowdfundingcampagne. Nog eens honderd werden gemaakt voor vroege testexemplaren. Deze onderdelen functioneren identiek aan de uiteindelijke productiemodellen. Het verschil zit hem in de gereedschapskosten: een paar duizend dollar voor siliconen mallen versus tienduizenden dollars voor stalen spuitgietmallen.
Voor start-ups in consumentenelektronica en gevestigde merken die gelimiteerde oplages uitbrengen, biedt dit proces een praktische route van CAD naar fysiek product. Er is geen enorme investering vooraf nodig. Je krijgt gewoon functionele onderdelen die klaar zijn voor testen en vroege productie.
LUCHT- EN RUIMTEVAART
De lucht- en ruimtevaart is een heel andere wereld. De regelgeving is streng. De productievolumes zijn laag. Mensen in deze sector hebben productiemethoden nodig die geschikt zijn voor kleine series en die voldoen aan strenge veiligheidsnormen.
Onderdelen van de cabine
Armleuningen worden intensief gebruikt. Sluitingen worden duizenden keren geopend en gesloten. Deze onderdelen moeten bestand zijn tegen slijtage. Nog belangrijker is dat ze niet mogen doorbranden of giftige rook mogen afgeven bij brand.
Er bestaan brandvertragende harsen die voldoen aan de FAA-normen voor vacuümgieten. Het materiaal doorstaat verticale brandproeven. Het voldoet aan de vereiste rookdichtheid. Bij de productie van kleine hoeveelheden niet-structurele cabineonderdelen betekent dit proces dat er geen gereedschap nodig is zoals in de luchtvaartindustrie.
Cockpit-mockups en -testen
Voordat er ook maar iemand begint met het bewerken van metaal voor een nieuwe cockpitindeling, moeten ontwerpers de ergonomie testen. De randen van de displays moeten vanuit verschillende hoeken goed leesbaar zijn. Bedieningspanelen moeten met de vingers te bereiken zijn, zelfs met handschoenen aan.
Vacuümgieten is een uitstekende manier om deze prototype-onderdelen snel te produceren. De schakelpanelen zijn gemaakt van zwart ABS-achtig hars. De randen van de schermen zijn verkrijgbaar in een matte of gestructureerde afwerking. De onderdelen worden eenvoudig op de frameconstructie geschoven. Piloten bedienen ze. Ingenieurs observeren en meten ze.
Onderdelen voor UAV's en drones
Drones die door het leger en voor onderzoek worden gebruikt, kosten doorgaans geen duizenden euro's. Het is vrij normaal om er vijftig of honderd te maken. Elk casco heeft bevestigingspunten nodig voor de sensoren, batterijbehuizingen en avionica-kasten.
Slagvaste en lichtgewicht harsen voor vacuümgieten zijn perfect voor deze toepassing. Men giet complete vliegtuigonderdelen in batches van tien tot twintig stuks. De onderdelen zijn sterk genoeg voor vluchtproeven en licht genoeg om binnen de maximale laadcapaciteit te blijven. Bij de productie van een klein aantal onbemande luchtvaartuigen is deze aanpak vaak sneller en goedkoper dan elk onderdeel afzonderlijk uit massief materiaal te frezen of maanden te wachten op de productiematrijzen.
Legacy Aircraft Spares
Dit is een pijnlijk probleem. Vliegtuigen vliegen doorgaans dertig of veertig jaar. De oorspronkelijke fabrikant is vijftien jaar geleden gestopt met de productie van reserveonderdelen. Een sluiting breekt. Een paneel scheurt. De gebruiker heeft één vervangend onderdeel nodig. Niet duizend. Zelfs geen vijftig. Slechts één.
Vacuümgieten biedt een oplossing voor dit probleem. Er is geen minimale bestelhoeveelheid. Er zijn geen nieuwe ontwikkelingskosten voor productiematrijzen. Voor het op aanvraag vervangen van onderdelen die niet meer geproduceerd worden, is dit een praktische oplossing. Het stelt operators in staat hun vliegtuigen weer in gebruik te nemen zonder hun toevlucht te hoeven nemen tot dure reverse engineering of maatwerk.
industriële apparatuur & Robotica
De productielijn is uitgevallen. Iemand heeft morgen een vervangend onderdeel nodig. Er is een nieuwe robotcel ontworpen. Het team heeft binnen een week functionerende grijpers nodig. Mensen in de industriële sector kennen dit soort druk maar al te goed. Vacuümgieten is ideaal voor hun prototyping en de productie van kleine series niet-structurele componenten.
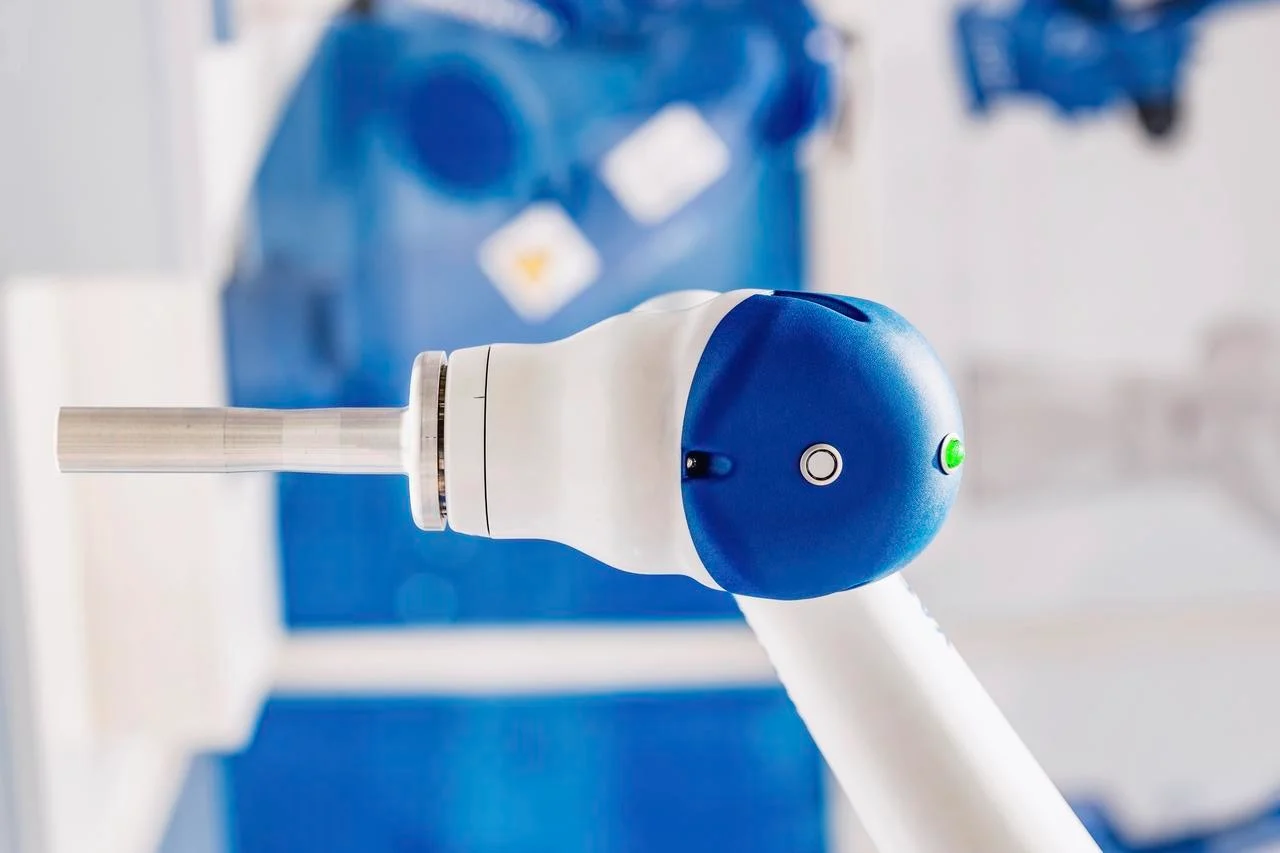
Robotische eindeffectoren
Samenwerkende robots, ofwel cobots, werken samen met mensen. Hun grijpers moeten stevig genoeg zijn om een onderdeel vast te houden, maar zacht genoeg om te voorkomen dat ze het onderdeel pletten of een menselijke hand verwonden. Stijve metalen kaken zijn hiervoor niet geschikt.
Rubberachtige polyurethanen voor vacuümgieten bieden een oplossing voor dit probleem. Men kan flexibele grijpers gieten met een aangepaste hardheid. Dit materiaal heeft een hoge scheursterkte en een goede slijtvastheid. Deze grijpers worden vervolgens aan een cobot bevestigd en ondergaan wekenlange fabriekstests. Ontwerpwijzigingen worden teruggekoppeld naar de volgende matrijsrevisie. Er is geen wachttijd voor spuitgietmatrijzen. Er is geen dure overspuitinstallatie nodig.
Sensor- en camerabehuizingen
Fabrieksautomatisering is afhankelijk van diverse sensoren en camera's. Deze moeten beschermd worden tegen stof, koelvloeistofnevel en onbedoelde stoten. De afmetingen en aansluitpunten van elke sensor verschillen. Standaardbehuizingen passen daarom zelden.
Vacuümgieten wordt daarom gebruikt om op maat gemaakte beschermende behuizingen te produceren voor kleinschalige automatiseringsprojecten. Deze behuizingen kunnen worden gegoten met geïntegreerde montageflenzen, kabelontlasting en transparante vensters voor optische sensoren. Voor series van vijf tot twintig sensorbehuizingen biedt deze aanpak functionele hardware zonder dat elk exemplaar afzonderlijk uit massief materiaal met een CNC-machine hoeft te worden vervaardigd.
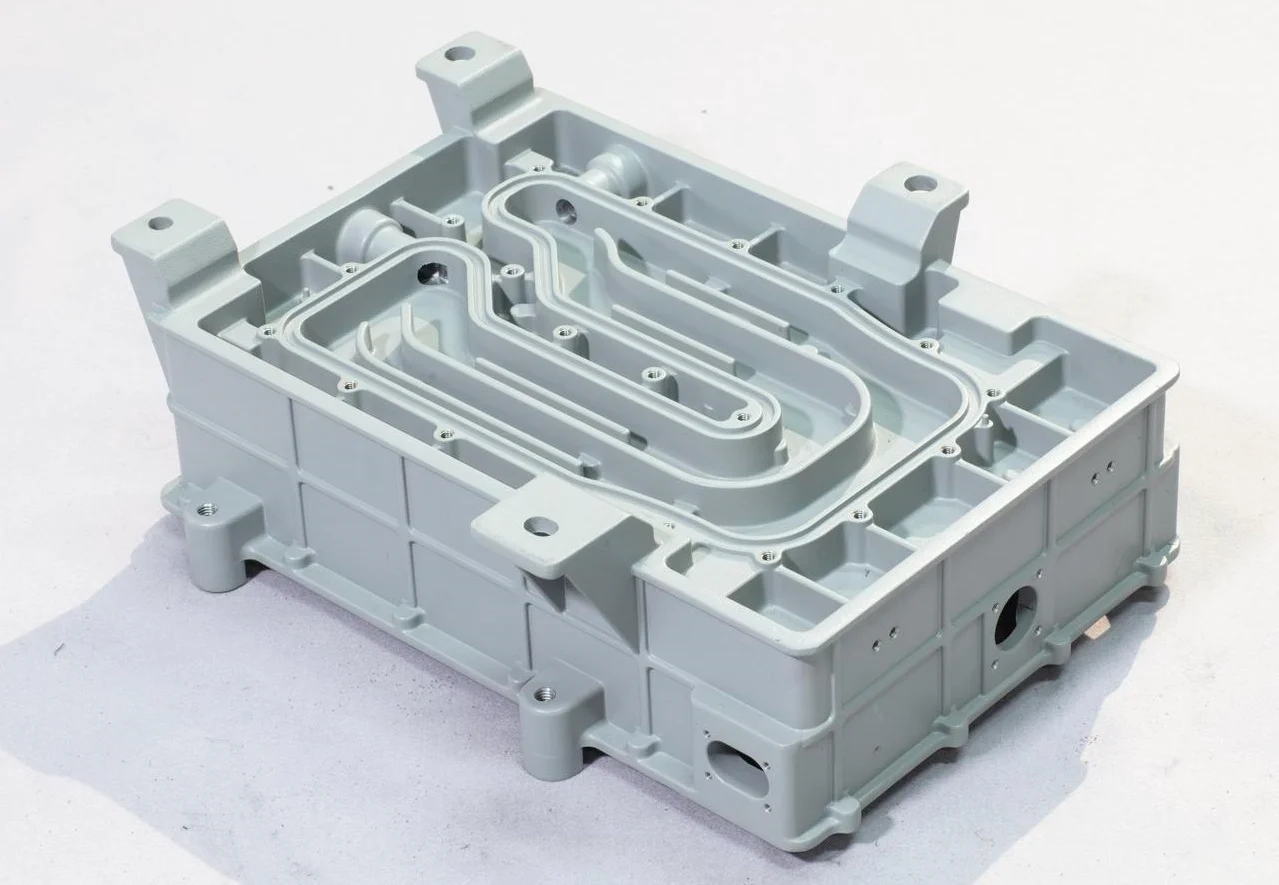
Consumentengoederen, huishoudelijke apparaten en design
Ingenieurs kunnen geen beslissingen nemen op basis van alleen schermweergaven. Ze moeten de oppervlaktestructuur kunnen voelen en testen hoe de onderdelen in elkaar passen. Vacuümgieten is ideaal voor prototyping en productie in kleine series.
Behuizingen voor kleine huishoudelijke apparaten
De behuizing van de blender moet nauwsluitend om de motor passen. Het bedieningspaneel moet uitgelijnd zijn met de schakelaars eronder. De dekselvergrendeling moet goed vastklikken.
Ontwerpers maken CAD-modellen en sturen deze door voor prototyping. Door middel van vacuümgieten worden complete behuizingen voor apparaten gemaakt van ABS- of polycarbonaatachtige harsen. Vervolgens assembleert een team een functioneel prototype met de daadwerkelijke motor, printplaat en bedrading. Daarna testen ze de assemblageprocedure.
Bij panelen van koffiezetmachines is de oppervlakteafwerking belangrijk. Een glanzend frontpaneel laat elke vingerafdruk zien. Een paneel met textuur verbergt ze. Vacuümgieten reproduceert beide afwerkingen nauwkeurig aan de hand van het mastermodel. Het uiterlijk en de textuur worden beoordeeld op een volledig gemonteerd prototype. Eventuele wijzigingen worden vervolgens teruggekoppeld naar het CAD-systeem. Binnen enkele dagen wordt een nieuwe batch gegoten.
Sportartikelen en speelgoed
Helmvizieren moeten optisch helder en slagvast zijn. Brilmonturen moeten flexibel genoeg zijn om op verschillende gezichtsvormen te passen en tegelijkertijd de lenzen stevig op hun plaats te houden. Actiefiguren vereisen nauwkeurige details van gezichten en accessoires.
Vacuümgieten kan aan deze uiteenlopende eisen voldoen. Helder polyurethaan voor vizieren laat licht door zonder vervorming. Flexibele samenstellingen zorgen voor de juiste spanning voor brillenmonturen. Stijve, zeer gedetailleerde harsen leggen de fijne details van verzamelbare actiefiguren vast.
Architectuur- en kunstmodellen
Architecten moeten bouwcomponenten op schaal kunnen weergeven voor presentaties aan klanten. Een op maat gemaakt lampenkapontwerp wordt misschien maar vijftig keer verkocht. Een beeldhouwer wil wellicht een gelimiteerde oplage van een kunstwerk produceren.
Vacuümgieten is ideaal voor al deze projecten. Een mastermodel wordt geprint vanuit CAD of een origineel beeldhouwerk wordt gescand. Een siliconen mal legt elk oppervlaktedetail vast. De gegoten onderdelen zijn identiek aan het mastermodel. Vervolgens kunnen meerdere exemplaren naar klanten, galerieën of winkeliers worden verzonden.
Wanneer je vacuümgieten NIET moet gebruiken
Vacuümgieten is een nuttige techniek. Het is echter niet voor elke klus geschikt. Inzicht in de beperkingen ervan kan kostbare fouten en gemiste deadlines voorkomen. Dit is waar het proces misgaat.
Automotive: Meer dan 10,000 onderdelen
Autodeurhendels worden miljoenen keren verkocht voor alle soorten voertuigen. Van dashboardpanelen worden er jaarlijks honderdduizenden verkocht. Vacuümgieten is niet mogelijk om deze volumes te produceren. Een siliconenmal kan tussen de tien en vijftig onderdelen produceren voordat deze degradeert. Het proces per onderdeel is traag. De materiaalkosten per kilo liggen ook hoger dan die van standaard thermoplasten.
De juiste aanpak is spuitgieten. De initiële kosten voor de matrijs zijn echter hoog. De prijs per stuk bij massaproductie is daarentegen slechts een paar cent. Wie vacuümgieten probeert voor grote volumes auto-onderdelen, merkt dat er tientallen siliconenmatrijzen verslijten en dat de kosten per stuk uiteindelijk hoger uitvallen dan bij stalen matrijzen. De rekensom klopt gewoon niet.
Medisch: Permanent implantaats
Een heupprothese gaat tientallen jaren mee. Een wervelfusiekooi moet zijn structurele integriteit behouden bij herhaalde belasting. De veiligheid van de patiënt mag nooit in het gedrang komen door het gebruik van een gegoten polyurethaanprothese. De materiaaleigenschappen zijn goed gedocumenteerd. Het kruip- en vermoeiingsgedrag op lange termijn is echter niet hetzelfde als dat van implantaatwaardig PEEK of titanium.
De standaard hier is CNC-bewerking van medische metalen of goedgekeurde thermoplasten. Vacuümgieten is niet geschikt voor permanente, dragende of langdurig implanteerbare apparaten. Degenen die gegoten implantaten aanvragen, tonen een gebrek aan begrip van zowel materiaalkunde als de regelgeving. Regelgevende instanties zullen ze niet goedkeuren. Ingenieurs zouden dit niet moeten voorstellen.
Lucht- en ruimtevaart: primaire structurele spanten
Het gewicht van een vliegtuig wordt tijdens de vlucht gedragen door de vleugelbalk. Onderdelen van het landingsgestel worden bij elke start en landing aan extreme spanningen blootgesteld. Gegoten polyurethanen zijn geen constructiematerialen. Ze vervormen onder langdurige belasting. Ze worden zacht bij gematigde temperaturen. Bovendien missen ze de vermoeiingsweerstand van aluminium, titanium en koolstofcomposieten van vliegtuigkwaliteit.
De juiste keuzes voor landingsgestelonderdelen zijn metaalbewerking, composietlaminering of gesmede onderdelen. Vacuümgieten is niet geschikt voor primaire vliegtuigconstructies. Dit is algemeen bekend in de luchtvaartindustrie.
Consumentenelektronica: miljoenen eenheden
Smartphonehoesjes worden in tientallen miljoenen aantallen verkocht. De behuizing van een populaire oplader kost zelfs meer dan honderdduizend dollar. Vacuümgieten voor deze aantallen is onpraktisch.
Spuitgieten is de enige economische optie op grote schaal. De stalen matrijs kan vijftigduizend dollar kosten. De afgeschreven kosten over een miljoen eenheden bedragen echter slechts vijf cent per stuk. Vacuümgieten kost bij grote volumes dollars per stuk. Het verschil is enorm.
Kies NOBLE voor de beste vacuümgietproductie.
NOBLE is een volledig geïntegreerde metaal- en kunststofverwerkingsfabriek die gespecialiseerd is in de productie van kleine tot middelgrote volumes. Wij overbruggen de kloof tussen prototypes en massaproductie door middel van eigen CNC-bewerking en spuitgieten, ondersteund door strenge kwaliteitsmanagementsystemen.
Onze kernverwerkingsmogelijkheden
Wij maken niet alleen prototypes; wij ronden het werk af. Onze fabriek beheert de volledige productieketen:
| Proces | Materialen | Typische toepassingen |
| Injection Molding | ABS, PC, nylon, PEEK, acetaal | Productieruns met grote volumes |
| CNC Machining | Aluminium, messing, roestvrij staal, titanium | Precisiebeugels, behuizingen en functionele metalen onderdelen |
| Vacuümgieten | Polyurethanen, siliconen, ABS-achtige harsen | 10–100 prototypes, bruggereedschap |
| Oppervlakte die eindigen | Schilderen, galvaniseren, anodiseren, textureren | Onderdelen voor de cosmetische industrie en auto-onderdelen |
| Montage | Hitteverlijming, ultrasoon lassen en handmatige assemblage | Direct leverbare componenten |
Onze certificeringen
Wij werken volgens internationaal erkende kwaliteitsnormen om veeleisende sectoren zoals medische apparatuur, de automobielindustrie en de lucht- en ruimtevaart te bedienen.
- ISO 9001:2015 (Kwaliteitsmanagement)Gecertificeerd voor consistent ontwerp, productie en levering van metalen en kunststof componenten in alle sectoren.
- ISO 13485:2016 (medische hulpmiddelen)Gecertificeerd voor de productie van componenten die worden gebruikt in chirurgische instrumenten, diagnostische apparatuur en medische hulpmiddelen van klasse I/II (met uitzondering van implantaten, tenzij anders vermeld).
FAQ
Kan vacuümgieten spuitgieten vervangen?
Nee, vacuümgieten dient een ander doel. Het produceert tussen de tien en vijftig onderdelen met behulp van een siliconen mal. Spuitgieten daarentegen kan duizenden of zelfs miljoenen onderdelen produceren met een stalen matrijs. De initiële kosten en de doorlooptijd voor spuitgieten zijn veel hoger. De kosten per onderdeel zijn bij grote volumes echter veel lager. Vacuümgieten vult de kloof in de markt voor kleine volumes. Het is niet bedoeld voor massaproductie.
Hoeveel onderdelen kan één siliconen mal maken?
Ongeveer twintig tot dertig onderdelen. Dit hangt af van de geometrie van de onderdelen en de gebruikte hars. Eenvoudige vormen zonder ondersnijdingen kunnen tot veertig onderdelen opleveren. Complexe vormen met scherpe hoeken of dunne wanden kunnen de mal na vijftien spuitcycli doen barsten. De mal slijt geleidelijk. De oppervlakteafwerking verslechtert het eerst. De maatnauwkeurigheid volgt daarna.
Is vacuümgieten geschikt voor transparante onderdelen?
Ja, maar met beperkingen. De helderheid van het eindproduct hangt af van de oppervlakteafwerking van het matrijsmodel. Een gepolijst matrijsmodel levert een helder onderdeel op. Een ruw matrijsmodel daarentegen geeft een troebel onderdeel. Bovendien zijn eventuele luchtbellen in de hars duidelijk zichtbaar in de transparante onderdelen. Goed ontgassen is daarom cruciaal. De resultaten zijn uitstekend voor heldere cosmetische onderdelen, zoals showroommodellen. Voor optische lenzen die een nauwkeurige brekingsindex vereisen, zijn spuitgegoten optische kunststoffen of bewerkt glas echter te verkiezen.







