
Wat is zijfrezen?
Wat is zijfrezen nu precies? We kunnen het terugbrengen tot de kern. Zijfrezen is een bewerkingstechniek waarbij we de zijkant van de frees, de snijkant, gebruiken om de verticale vlakken van een werkstuk te bewerken. Stel je voor dat je de rand van een draaiende schijf gebruikt om de wand van een onderdeel af te schaven. Dat is het basisidee. Het gaat er niet om een gat te boren of een oppervlak af te vlakken. We creëren vlakke, verticale wanden. We verkrijgen precieze breedtes. We bewerken kritische kenmerken zoals trappen en sleuven. Het is een essentieel onderdeel van professionele machinale bewerking.
Hoe het werkt?
Het gereedschap en het werkstuk
Het proces van zijfrezen is eigenlijk vrij eenvoudig, maar elke bewerking waarbij snijgereedschappen worden gebruikt, vereist uitzonderlijke voorzichtigheid van de technici – veiligheid staat voorop.
De belangrijkste taak is ervoor te zorgen dat het roterende gereedschap stevig vastzit aan de spindel van het CNC-bewerkingscentrum. Het is van essentieel belang dat de stijfheid niet onderhandelbaar is. Elke speling zal leiden tot bewerkingsfouten.

Bevestig vervolgens het werkstuk – bijvoorbeeld een aluminium plaat voor auto-onderdelen – aan de machinetafel met behulp van een bankschroef of opspaninrichting. Ik heb gevallen meegemaakt waarbij het verwaarlozen van deze stap leidde tot een catastrofale mislukking van de gehele freesbewerking. Begrijp dit goed: het succes van zijfrezen hangt volledig af van de absolute stabiliteit van het werkstuk.
Nu kan de machine worden gestart. De spindel laat het gereedschap met hoge snelheid draaien, terwijl de werktafel het werkstuk langzaam horizontaal naar de snijkant van het gereedschap voert. Het tandprofiel van de snijkant grijpt in het materiaal door middel van een reeks snelle, precieze sneden, waardoor het in fijne spanen wordt afgesneden. Elke aanvoer verwijdert een nauwkeurig afgemeten laag van het oppervlak, waardoor een ruw oppervlak wordt omgevormd tot een gloednieuwe, gladde en uiterst precieze verticale wand. Dit is de essentie van zijfrezen: gecontroleerde mechanische erosie.
Belangrijkste kenmerken van zijfrezen
Het is essentieel om de basisprincipes van zijfrezen te begrijpen als je het verschil wilt zien tussen eenvoudige bewerking en echte precisieproductie. Dit gaat verder dan alleen het snijden van metaal; het draait om het kunnen voorspellen en beheersen van het resultaat van het bewerkingsproces.
Bij onze eerdere ervaringen met zijfrezen hebben we drie belangrijke factoren ontdekt. Eerlijk gezegd bepalen deze factoren of een project slaagt of mislukt.
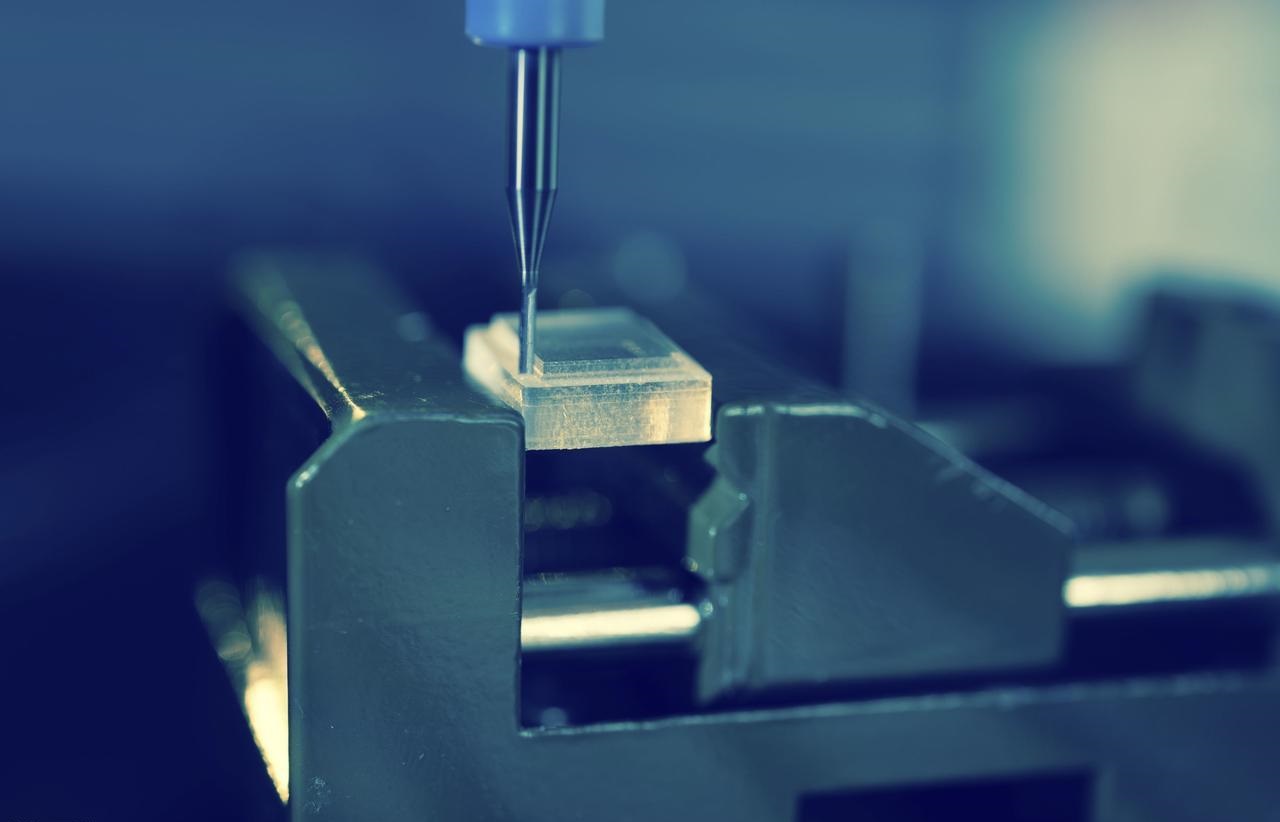
Oppervlakte generatie
Zoals we weten, is het voornaamste resultaat van zijfrezen het creëren van vlakke verticale oppervlakken. Maar er is geen garantie dat elke snede glad zal zijn. Het hangt af van factoren zoals het gekozen gereedschap, de aanvoersnelheid en de stijfheid van de machine.
Met gloednieuwe, scherpe freesgereedschappen en de juiste instellingen kunt u zeer gladde oppervlakken verkrijgen. NOBLE voldoet vaak direct na de bewerking aan de eisen voor de oppervlakteafwerking van auto-onderdelen, waardoor nabewerkingen overbodig worden. Deze efficiëntie vormt de kern van NOBLE's professionele bewerkingsfilosofie.
Dimensionale nauwkeurigheid
Precies hier komt zijfrezen van pas. Wij zijn van mening dat zijfrezen de beste manier is om ervoor te zorgen dat de breedte en paralleliteit aan beide zijden perfect zijn.
Stel je een blok voor dat over de hele lengte een bepaalde breedte moet behouden. We halen niet alleen de beoogde afmetingen, we bereiken ze perfect.
CNC-bewerkingsprocessen maken dit herhaalbaar. Toen we bijvoorbeeld een keer een op maat gemaakte actuatorbehuizing voor een klant aan het bewerken waren, was het cruciaal dat de breedte overal exact overeenkwam. Dit is gewoon een van die standaardprocedures die je bij NOBLE moet volgen.
Gereedschapsbetrokkenheid
Bij zijfrezen werkt de belangrijkste snijkracht vanuit het midden naar buiten. Tijdens het frezen wordt het gereedschap in feite van het midden af geduwd. Deze kracht zorgt ervoor dat het gereedschap een beetje buigt. Dit komt vaker voor bij smalle vingerfrezen. Als je dit negeert, zal het gereedschap van de werkstukwand afbuigen, waardoor de afmetingen niet meer kloppen en er defecte onderdelen met een te grote conische vorm ontstaan.
De ingenieurs van NOBLE pakken dit op drie manieren aan: door de kortste, meest stijve gereedschappen te kiezen; door de voedingssnelheid aan te passen; en soms door cycloïdale freespaden te gebruiken om de gereedschapsbelasting te verminderen. Het is een praktische evenwichtsoefening tussen de theorie van metaalbewerking en de daadwerkelijke fysieke eigenschappen die daarbij een rol spelen.
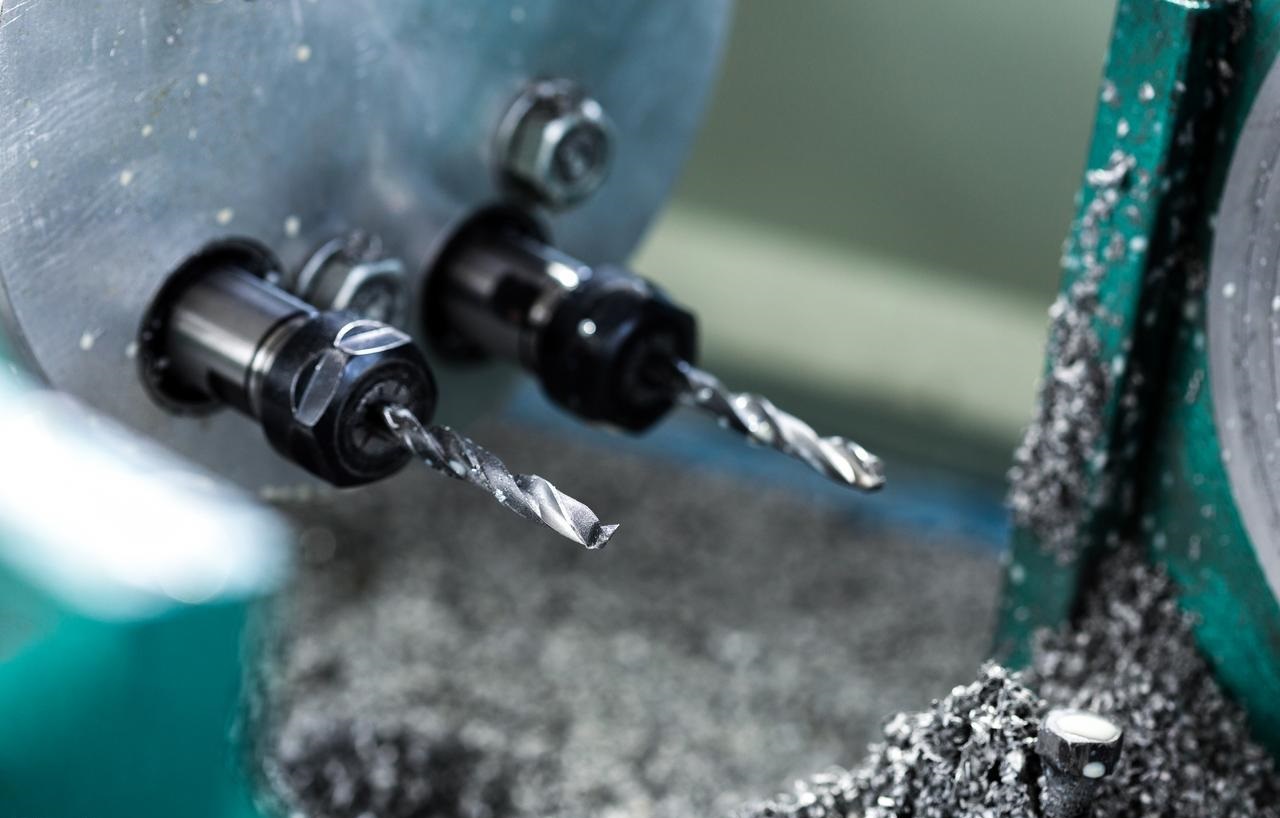
Veelgebruikte gereedschappen voor zijfrezen
Het kiezen van het juiste snijgereedschap is meer dan alleen een stap in het bewerkingsproces; het is een cruciale beslissing die bepaalt of de gehele vlakfreesbewerking slaagt of mislukt.
Bij NOBLE begrijpen we dat de keuze voor het verkeerde gereedschap de nauwkeurigheid, efficiëntie en kosten van uw bewerkingen negatief kan beïnvloeden. Onze engineeringafdeling beschikt over een enorm assortiment snijgereedschappen, stuk voor stuk zorgvuldig geselecteerd door onze experts om ervoor te zorgen dat we bewerkingen van topkwaliteit kunnen leveren.
Hier volgt een eenvoudige vergelijking van verschillende soorten messen. Hopelijk is dit nuttig!
| Kenmerk | Einde Mills | Shell Molens | Zijfrezen |
| Beschrijving | Veelzijdig, tanden aan het uiteinde en aan de omtrek. | Grote diameter, te monteren op een as. | Smal, voor spreidfrezen |
| Primair gebruik | Algemeen gebruik, sleuven, contouren | Grote oppervlakken, hoge materiaalafvoer | Parallelle oppervlakken, gelijktijdige bewerking |
| Typische maat | Klein tot medium | Groot | Smal |
| Belangrijkste voordeel | Veelzijdigheid, toegankelijkheid | Stabiliteit en efficiëntie voor grote oppervlakken. | Dimensionale nauwkeurigheid voor parallelle kenmerken |
Einde Mills
Vingerfrezen zijn zonder twijfel het gereedschap bij uitstek voor zijfreesbewerkingen. Hun kenmerkende eigenschap zijn de snijtanden die zich op het vlak en langs de rand bevinden.
We gebruiken sterke vierkante vingerfrezen voor nauwkeurige hoekbewerking van werkstukken, waarmee we scherpe rechte hoeken van 90 graden kunnen maken. Toen we prototypes van aluminium inlaatspruitstukken voor auto's bewerkten, kozen we voor standaard vierkantige vingerfrezen om snel de belangrijkste referentiewanden te creëren. Deze aanpak zorgt voor een hoge snijsnelheid en levert tegelijkertijd zeer gladde oppervlakken op – soms is nabewerking zelfs niet nodig.
Shell Molens
Wanneer we grotere onderdelen frezen of een groot oppervlak moeten bewerken, schakelen we over op schalfreesmachines. Een schalfreesmachine is in principe een grote frees die op een eigen gereedschapshouder is gemonteerd. Bij zijfrezen worden alleen de randen aan de zijkanten gefreesd.
De schijffrees is behoorlijk groot, dus hij is erg stabiel. Ik heb onze ingenieurs hem zien gebruiken om in één keer volledige hoogte-uitsnijdingen te maken in stalen matrijsbasissen, wat veel beter is dan kleinere frezen te gebruiken en het in meerdere stappen te doen. Dit is erg belangrijk voor onze grootschalige precisieproductieprojecten, waar cyclustijd en levensduur van het gereedschap cruciale parameters zijn.
Zijfreesgereedschap (Stradling Milling)
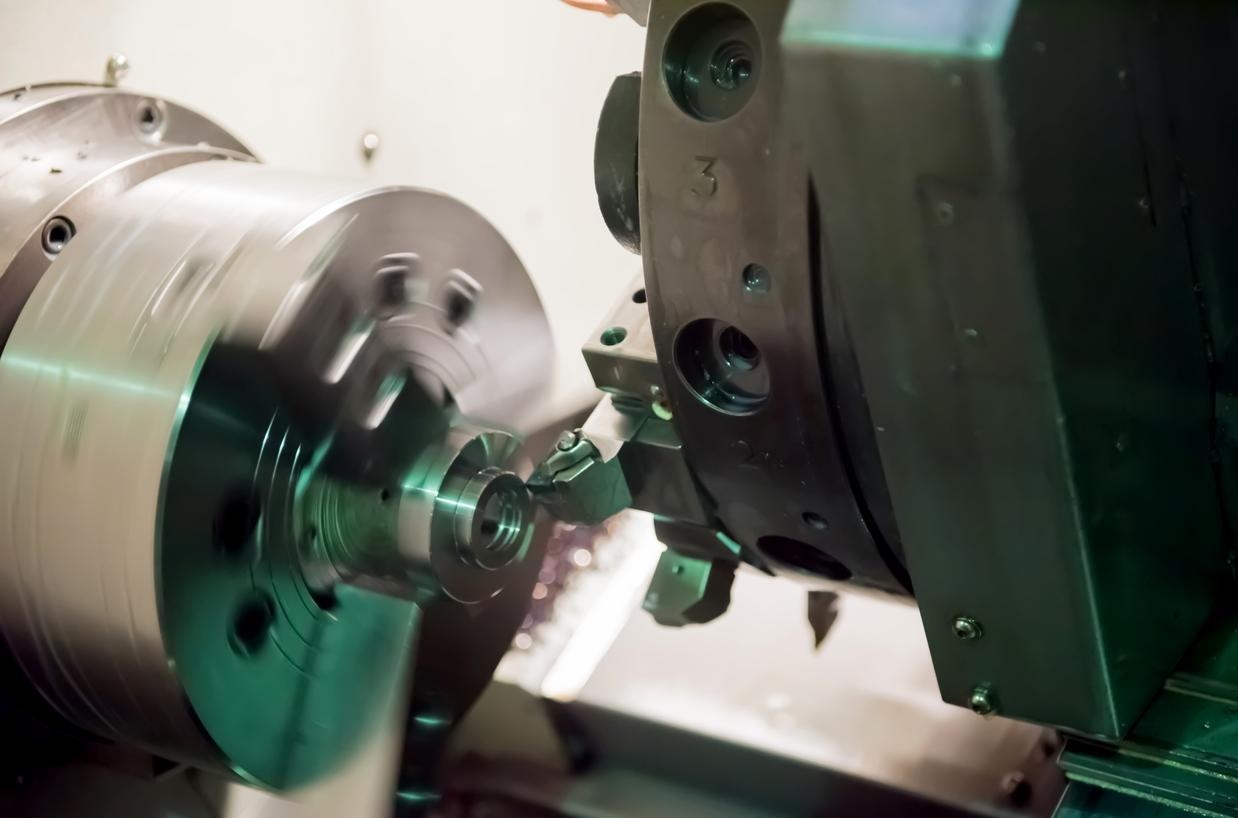
Dit is een meer professionele en klassieke aanpak. Zijfreesjes zijn vrij smalle freesjes. Ze zijn vooral handig voor kruisfrezen, waarbij je twee freesjes op dezelfde gereedschapshouder kunt bevestigen, precies op de gewenste afstand van elkaar. Met deze opstelling kun je twee parallelle verticale oppervlakken tegelijk bewerken, wat het proces zeer efficiënt maakt.
Onlangs, toen ze grafietelektroden op grote schaal produceerden, gebruikten de ingenieurs van NOBLE deze methode om ervoor te zorgen dat ze op betrouwbare wijze meerdere sets perfect parallelle ribben konden bewerken.
Soorten zijfreesbewerkingen
Het principe achter zijfrezen is vrij eenvoudig, maar de uitvoering kan sterk variëren, afhankelijk van het uiteindelijke doel.
Vlakke kant frezen
Vlak frezen is het meest basale en eenvoudige bewerkingsproces. Eén gereedschap bewerkt een verticaal oppervlak door middel van een enkele lineaire beweging. Je kunt het vergelijken met het bijwerken van de randen van een houten plank om ze recht en haaks te maken. Deze methode is eenvoudig en efficiënt voor de meeste basiscontourbewerkingen. Ingenieurs gebruiken het vaak voor het op maat bewerken van individuele onderdelen of voor het voorbereidend bijwerken van ruwe materialen.
2. Straddle-frezen
Nu gaan we over op een efficiëntere en nauwkeurigere bewerkingstechniek. Bij zijfrezen vergrendelen we twee zijfrezen op dezelfde gereedschapshouder en gebruiken we positioneringskragen om de uiteindelijke breedte te bepalen. Met één zuivere snede kunnen we tijdens het zijfrezen twee parallelle verticale oppervlakken tegelijk bewerken.
Het is vrij duidelijk waarom ze beter zijn: de afstand tussen de gereedschappen beïnvloedt direct de breedte van het werkstuk, waardoor het tijdens het zijfreesproces altijd parallel blijft. Dit is perfect voor het bewerken van zeshoekige vlakken met op maat gemaakte opspaninrichtingen of voor het nauwkeurig bewerken van werkstukken tot specifieke afmetingen zonder dat ze opnieuw gepositioneerd hoeven te worden.
3. Groepsfrezen
Groepsfreestechnologie tilt het concept van gelijktijdig bewerken naar een hoger niveau. Stel je voor: een groot aantal snijgereedschappen met verschillende diameters, breedtes en profielen, allemaal gemonteerd op één spindel. Deze opstelling maakt het mogelijk om zijfreesbewerkingen uit te voeren op verschillende oppervlakken, sleuven en contouren, allemaal in één keer.
De installatie vergt wat hoofdbreken, maar het is de moeite waard voor grootschalige productie. Bij de productie van veel speciale onderdelen, zoals die medische implantaten die in meerdere bewerkingsstappen worden vervaardigd, kan gecombineerd frezen de productie aanzienlijk versnellen.
Praktische toepassingen van zijfrezen
In een moderne machinefabriek kom je zijfrezen overal tegen. Het is geen abstract concept; het is dagelijkse routine die grondstoffen omzet in functionele onderdelen.
Een blok rechtzetten
Dit is doorgaans de eerste stap bij het bewerken van metalen werkstukken. Ingenieurs moeten ruwe gietstukken of blokken verwerken tot standaard kubussen met exact de juiste afmetingen. Vervolgens worden, met behulp van een reeks zijfreesbewerkingen, alle zes vlakken bewerkt om de basisreferentie te creëren voor alle volgende processen.
Het creëren van treden en schouders
We moeten vaak verticale oppervlakken bewerken om opstapjes op onderdelen te creëren (zoals montageflenzen of positioneringspunten). Zijdelings frezen verwijdert op een schone manier materiaal om scherpe verticale schouders te vormen.
Inlassen
Bij het frezen van een sleuf raakt het snijgereedschap alleen het uiteinde van de sleuf en de zijkanten. De kwaliteit van de sleufwanden hangt volledig af van de kwaliteit van het frezen van de zijkanten. De twee verticale zijwanden worden gevormd door de buitenrand van het snijgereedschap. De sleufbreedte is afhankelijk van de diameter van het gereedschap.
contouring
Door onderdelen langs meerdere assen onder de zijfrees te bewegen, kunt u complexe verticale contouren op componenten vormgeven. Dit is veel meer dan eenvoudige lineaire bewerking – we kunnen gebogen wanden frezen, nauwkeurige patroongravures maken en organische vormen creëren. Deze mogelijkheid is van groot belang voor op maat gemaakte onderdelen zoals waaiers of matrijskernen voor de automobielindustrie.
Afscheid nemen
Dit is de laatste, intensievere bewerking. We gebruiken een dunne zaag, een speciaal type zijfrees, om een afgewerkt onderdeel van het hoofdmateriaal af te zagen. Het is een eenmalige bewerking die een solide instelling en de juiste gereedschappen vereist om een schone breuk en een haakse snede te garanderen. Het is een vrij standaard en effectieve manier om veel van onze productiecycli af te ronden.
Gespecialiseerde zijfreesstrategieën in CNC-machinespijnlijke
Bij moderne CNC-bewerkingen volstaan eenvoudige gereedschapspaden niet meer, zeker niet bij zeer nauwkeurige bewerkingen. We bevinden ons in een tijdperk waarin bewerkingsstrategieën worden aangestuurd door geavanceerde software, wat de prestaties van machines aanzienlijk kan verbeteren.
Dynamisch frezen / Trochoïdaal frezen
Dynamisch frezen maakt gebruik van speciale gereedschappen die met een zeer constante snelheid frezen, waardoor er telkens slechts een dunne laag materiaal wordt verwijderd. Het lijkt misschien vreemd, maar dit ontwerp maakt het mogelijk om door de volledige dikte te frezen en zorgt ervoor dat de klus veel sneller geklaard kan worden. Het gereedschap is constant in beweging en verwijdert steeds dunne lagen om overbelasting te voorkomen.
NOBLE gebruikt deze technologie om roestvrijstalen onderdelen voor medische apparaten efficiënt voor te bewerken, waardoor materiaal sneller wordt verwijderd dan met conventionele methoden en de levensduur van de gereedschappen aanzienlijk wordt verlengd.
Hogesnelheidsbewerking (HSM) Contourbewerking
Dit is onze standaardstrategie voor het afwerken van die cruciale verticale wanden. Het doel is perfectie: een glad oppervlak en exacte afmetingen. Dit elimineert in principe gereedschapsafwijking, wat de vijand is van een rechte wand. Het voert ook warmte van de spanen af, zodat deze niet in het werkstuk wordt overgedragen. Het resultaat is een oppervlak dat vaak geen nabewerking nodig heeft.
Samenvatting van de belangrijkste parameters die gecontroleerd moeten worden
| Parameter | Bedieningselementen / Beïnvloedt | Typische overweging |
| Snijsnelheid (SFM) | Hitte, slijtage van gereedschap | Afhankelijk van het materiaal. Hoger voor aluminium, lager voor staal. |
| Voedingssnelheid (IPM) | Productiviteit, spaandikte | Uitgebalanceerd om een goede spaanafvoer te bereiken zonder het gereedschap te overbelasten. |
| Radiale snijdiepte (Ae) | Snijkracht, gereedschapsafbuiging, voorbewerken/afwerken | Groot voor de voorbewerking, klein voor de afwerking. |
| Axiale snijdiepte (Ap) | Diepgang van functies, betrokkenheid bij tools | Vaak ingesteld op de maximale diepte van de functie voor efficiëntie. |
| Tool Lengte | Doorbuiging en trillingen | De allerbelangrijkste factor voor nauwkeurigheid. Gebruik het kortst mogelijke gereedschap. |
Kies NOBLE voor uw freesoplossingen.
Met onze geavanceerde 3-, 4- en 5-assige freesmachines bieden wij betrouwbare CNC-freesdiensten op aanvraag voor snelle prototyping en productieonderdelen. Ontvang zeer nauwkeurige, levensechte gefreesde onderdelen op maat, vervaardigd uit diverse metalen en kunststoffen, tegen concurrerende prijzen. Geavanceerde apparatuur en een kosteneffectieve prijs.
Werk met ons samen in slechts 4 eenvoudige stappen.
Met jarenlange ervaring in de productie biedt NOBLE de beste oplossingen voor al uw behoeften op het gebied van rapid prototyping en productie in kleine series . We stroomlijnen de innovatiecyclus in vier eenvoudige maar effectieve stappen.
Upload uw ontwerp
Upload eenvoudig uw CAD-bestanden en dien online offerteaanvragen in met duidelijke informatie.
↓
Ontvang ontwerpanalyse
We sturen u een ontwerp voor een analyse van de maakbaarheid en een transparante prijsopgave.
↓
Begin met produceren
Onze experts produceren uw onderdelen met de benodigde technologieën en materialen.
↓
Ontvang uw onderdelen
Uw onderdelen worden rechtstreeks bij u thuis bezorgd, met strikte levertijden.
Veelgestelde vragen van Kant frezen
Wat is het belangrijkste verschil tussen zijfrezen en vingerfrezen?
Het draait allemaal om het gebruikte snijvlak. Bij zijfrezen wordt de omtrek van het gereedschap gebruikt om verticale oppervlakken te creëren. Bij vingerfrezen wordt voornamelijk de onderkant van het gereedschap gebruikt om horizontale oppervlakken, uitsparingen en holtes te maken. Een vingerfrees kan beide, maar de naam komt van het feit dat hij met zijn uiteinde kan snijden.
Wanneer moet ik kiezen voor zijfrezen in plaats van vlakfrezen?
De keuze hangt af van de geometrie die u wilt creëren. Gebruik vlakfrezen om een vlak horizontaal oppervlak op de bovenkant van een onderdeel te maken. Gebruik zijfrezen wanneer u een verticale wand moet creëren of afwerken, een precieze breedte moet bepalen of kenmerken zoals treden en sleuven moet bewerken. Het gaat om de oriëntatie van het oppervlak.
Waarom is gereedschapsafbuiging een belangrijk aandachtspunt bij zijfrezen?
De primaire snijkracht is radiaal en duwt de snijder zijwaarts. Deze kracht werkt als een hefboom en probeert het gereedschap van het werkstuk af te buigen. Deze afbuiging leidt tot onnauwkeurigheden – een wand die niet recht is of een afmeting die buiten de tolerantie valt. Het is de fundamentele fysieke uitdaging waarmee we in de precisieproductie te maken hebben.
Hoe pakt NOBLE het probleem van gereedschapsafbuiging aan?
We pakken dit vanuit meerdere invalshoeken aan. Onze CNC-bewerkingsprotocollen vereisen het gebruik van het kortst mogelijke en meest stijve gereedschap voor de betreffende bewerking. We maken gebruik van geavanceerde gereedschapspaden zoals trochoïdaal frezen om een lage, constante radiale indringing te behouden en zo de snijkrachten te verminderen. Bovendien zorgt onze investering in hoogwaardige gereedschapshouders in onze fabriek voor maximale grip en minimale slingering, wat een stabiele basis vormt voor de gehele bewerking.
Wat zijn de voordelen van straddle milling?
Het voordeel is een enorme efficiëntie en gegarandeerde paralleliteit. Door twee frezen op één as te monteren, bewerken we twee parallelle verticale oppervlakken tegelijk in één bewerking. De afstand tussen de frezen bepaalt direct de breedte van het werkstuk, waardoor de cumulatieve fout van het afzonderlijk bewerken van elke zijde wordt geëlimineerd. Het is een briljante methode voor uiterst nauwkeurige, herhaalbare bewerkingen op maat.
Kun je diepe, dunne wanden frezen met zijfrezen?
Ja, maar het is een van de meest veeleisende zijfreesuitdagingen. Het vereist een nauwgezette strategie. We gebruiken gereedschappen met een groot bereik en speciale geometrieën om de snijdruk te verminderen. Het proces bestaat uit een reeks lichte, nabewerkingen met hoge snelheden om de gereedschapsdruk te minimaliseren en te voorkomen dat de wand gaat trillen of vervormen.






