
Pemesinan CNC merupakan teknologi yang digunakan secara meluas dan matang. Orang ramai menggunakannya untuk membuat bahagian yang sesuai untuk pelbagai bidang. Adakah anda ingin tahu tentang kos pemesinan CNC? Berapakah kosnya?
Kertas kerja ini akan membincangkan kos pemesinan CNC dan faktor-faktor yang mempengaruhinya. Anda juga boleh mempelajari tentang jenis pengeluaran pemesinan CNC dan bagaimana jumlah pengeluaran dapat mengurangkan kos. Mari kita mulakan.
Apakah yang Menentukan Kos Bahagian CNC?
Pelanggan sering bertanya kepada kami mengapa satu alat ganti berharga dua kali ganda lebih mahal daripada yang lain. Untuk menangani perkara ini, jurutera kami telah mencipta jadual berikut:
| Faktor | Mengapa Ia Mempengaruhi Kos |
| Masa pemesinan | Setiap minit mesin berjalan menggunakan elektrik, merosakkan peralatan dan memerlukan perhatian pengendali terlatih. Semakin lama kitaran pengeluaran, semakin tinggi kosnya. |
| Bahan | Sesetengah logam memotong seperti mentega. Ada pula yang memusnahkan alat. Aluminium murah dan pantas. Keluli tahan karat dan titanium lambat dan mahal. |
| kerumitan | Lebih banyak ciri bermakna lebih banyak pertukaran alat. Lebih banyak laluan alat. Lebih banyak pengaturcaraan. Blok mudah dengan satu lubang adalah murah. Pendakap dengan sepuluh lubang, tiga poket dan dua permukaan bersudut tidak. |
| Toleransi | Toleransi longgar adalah pantas. Toleransi ketat memerlukan suapan yang lebih perlahan, alat yang lebih halus dan lebih banyak pemeriksaan. |
| Saiz kumpulan | Satu bahagian mengambil masa berjam-jam untuk dipasang dan beberapa minit untuk dipotong. Seratus bahagian mengagihkan masa pemasangan itu merentasi banyak unit. Kos seunit menurun dengan mendadak. |
| Pemprosesan selepas | Setiap langkah pemprosesan pasca tambahan bukan sahaja menambah beberapa jam kepada proses tetapi juga mungkin memerlukan pengambilan pembekal lain. Akibatnya, kos meningkat secara eksponen. |
10 Cara Berkesan untuk Mengurangkan Kos Pemprosesan CNC
Jurutera NOBLE telah menyusun senarai cara untuk meningkatkan kecekapan dan mengurangkan kos—semuanya berdasarkan kajian kes dan pengalaman dunia sebenar.
1. Reka Bentuk untuk Kebolehkilangan (DFM) dari Permulaan
Elakkan rongga yang dalam. Poket yang dalam memerlukan alat yang panjang dan nipis. Alat yang panjang berderak. Suapan perlahan. Pemotong yang patah. Keputusan buruk. Dinding nipis melentur di bawah tekanan pemotongan.
Sudut dalaman memerlukan jejari. Sudut dalam yang tajam memerlukan pengisar hujung yang kecil atau operasi EDM yang berasingan. Kedua-duanya mahal. Jejari satu milimeter atau lebih besar membolehkan mesin menggunakan alat standard dan mengikuti laluan yang mudah. Itu menjimatkan masa.
Kedalaman ulir 1.5 kali ganda diameter sudah cukup untuk kebanyakan aplikasi. Lebih dalam daripada itu menambah masa pemesinan dan risiko alat dengan hampir tiada manfaat kekuatan.
Kekalkan saiz lubang standard. Gerudi standard adalah murah dan ada stok. Saiz bukan standard memerlukan perkakas khas atau operasi reaming. Peraturan yang sama terpakai untuk diameter kilang akhir. Saiz biasa mengurangkan kos.
2. Relaksasi Toleransi yang Tidak Perlu
Toleransi memerlukan wang. Orang ramai kadangkala tidak menyedari betapa banyaknya.
Toleransi tambah atau tolak 0.01 milimeter adalah ketat. Mesin mesti berjalan lebih perlahan. Operator mesti mengukur lebih kerap. Alatan mesti lebih baharu. Kadar skrap meningkat. Toleransi tambah atau tolak 0.1 milimeter adalah longgar. Mesin berjalan pantas. Operator mempercayai prosesnya. Alat ganti terbuang begitu sahaja.
Pendekatan pintarnya mudah. Semasa mereka bentuk, pertimbangkan perkara berikut: Adakah benar-benar perlu toleransi bahagian atau lokasi ini menjadi seketat ini? Adakah peningkatan toleransi akan mengakibatkan haus dan lusuh pada produk akhir, atau menjadikannya tidak boleh digunakan?
Letakkan toleransi yang ketat hanya pada permukaan yang benar-benar memerlukannya. Muka padanan. Jurnal galas. Ciri penjajaran kritikal. Semua yang lain mendapat toleransi profil longgar yang mudah dipegang.
3. Pilih Bahan Yang Tepat
Pilih aloi yang sesuai dengan keperluan, bukan yang kedengaran mengagumkan. Aloi pemesinan bebas wujud atas sebab tertentu. Keluli tahan karat 303 memotong lebih pantas daripada 304. Aluminium 6061 lebih mudah dan murah. 7075 lebih kuat tetapi lebih keras pada alat.
Titanium dan Inconel adalah perlahan. Keluli yang dikeraskan merosakkan sisipan. Melainkan aplikasi benar-benar memerlukan bahan-bahan ini, elakkan. Perbezaan kos pemesinan tidak kecil. Ia selalunya dua hingga lima kali ganda lebih tinggi.
Bentuk hampir bersih juga membantu. Tuangan, tempaan dan stok bar yang diekstrusi bermula lebih dekat dengan bentuk akhir. Kurang bahan untuk dibuang. Kurang masa mesin. Kurang pembaziran. Kos pendahuluan bentuk hampir bersih berbaloi dengan pemesinan yang dikurangkan.
4. Kurangkan Masa Pemesinan
Masa mesin adalah wang.
Kasar dengan alat besar. Kilang akhir yang besar membuang bahan dengan cepat. Kemudian selesaikan dengan alat kecil untuk perincian. Cuba mengasar dengan alat kecil adalah perlahan dan tidak cekap.
Gabungkan operasi. Kisar dan gerudi dalam satu persediaan. Putar bahagian pada paksi keempat dan bukannya mengapit semula. Setiap kali seseorang membuka bolt dan mengapit semula bahagian, masa hilang dan ralat muncul.
Kurangkan pertukaran alat. Kumpulkan ciri-ciri yang serupa bersama-sama. Potong semua lubang dengan satu gerudi sebelum bertukar kepada mesin pengisar hujung. Setiap pertukaran alat menambah saat. Saat terjumlah merentasi satu kelompok.
Elakkan kemasan permukaan yang tidak perlu. Ra sebanyak 3.2 mikrometer ialah kemasan standard setelah dimesin. Ia sesuai untuk kebanyakan bahagian. Menentukan kemasan yang lebih halus seperti 0.8 atau 0.4 akan menambahkan penggilapan atau hasil kemasan yang sangat ringan. Itu akan menambah masa.
5. Optimumkan Saiz Kelompok
Kelompok kecil antara satu hingga lima puluh keping adalah yang paling menyusahkan. Masa persediaan hampir tidak diagihkan kepada apa-apa. Setiap bahagian menanggung sepenuhnya beban pengaturcaraan, pengapitan, penetapan alat dan pemeriksaan bahagian pertama. Kos setiap unit adalah tinggi. Tiada jalan lain.
Jumlah sederhana dalam lingkungan lima puluh hingga lima ratus mula masuk akal. Kos persediaan berkurangan. Mesin berjalan selama berjam-jam dan bukannya beberapa minit. Kos seunit menurun dengan ketara.
Jumlah yang tinggi melebihi lima ratus keping adalah tepat. Persediaan tersebut merupakan ralat pembundaran. Kos setiap bahagian menghampiri masa dan bahan mesin mentah. Ini adalah harga terendah yang mungkin untuk reka bentuk tertentu.
Langkah praktikalnya mudah. Gabungkan pesanan akan datang ke dalam satu pengeluaran. Daripada memesan lima puluh keping bulan ini dan lima puluh bulan depan, pesan seratus keping sekarang. Pembekal menjalankan kerja sekali sahaja. Kos seunit menurun. Pembeli menjimatkan wang. Kedua-dua pihak menang.
6. Permudahkan Pegangan & Pemasangan Kerja
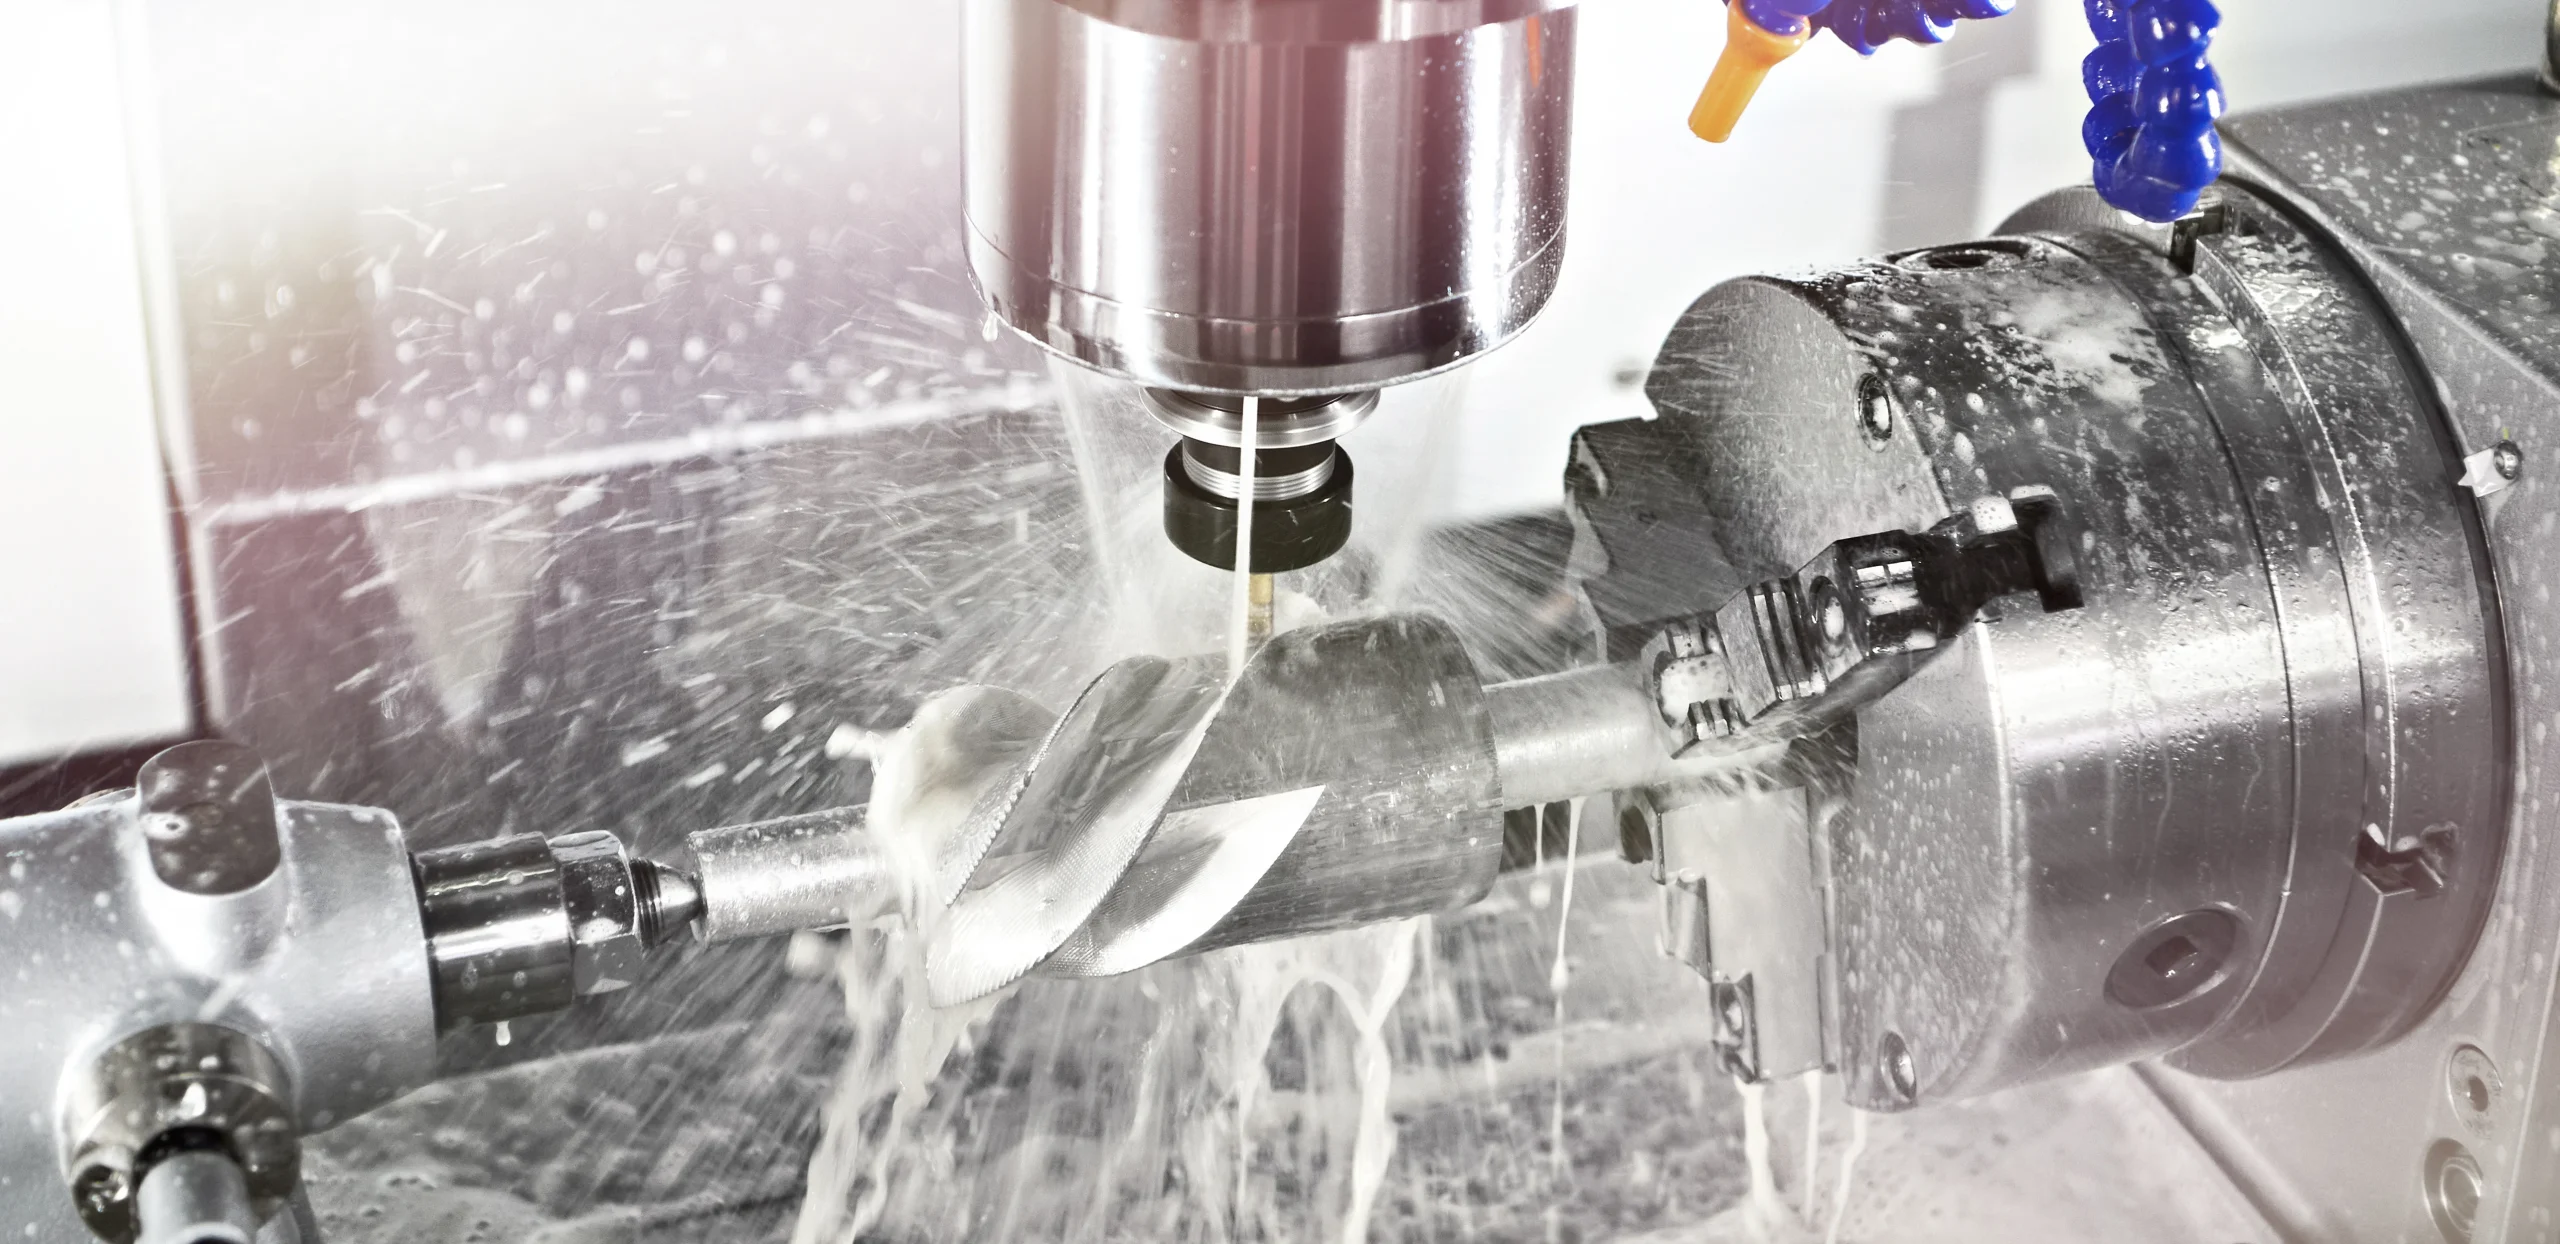
Memegang bahagian itu memerlukan masa. Reka bentuk yang buruk menyukarkan perkara ini.
Permukaan pengapit rata merupakan hadiah kepada mana-mana jurumesin CNC. Bahagian bawah rata yang ringkas membolehkan bahagian tersebut diletakkan di dalam ragum tanpa lekapan khas. Tiada rahang lembut. Tiada pengapit tersuai. Hanya ragum standard yang dimiliki oleh setiap kilang pemesinan CNC.
Gunakan saiz stok standard. Ramai orang mereka bentuk bahagian yang setebal enam perpuluhan tiga milimeter. Stok bar standard terdapat dalam saiz enam milimeter. Jurumesin perlu membuang tiga perpuluhan milimeter tambahan itu. Ia mengambil masa. Reka bentuk mengikut ketebalan standard. Lebar standard. Diameter standard. Kilang pemesinan CNC mesin akan berterima kasih kepada jurutera.
Potongan bawah dan longsoran adalah mahal. Potongan bawah memerlukan pemotong lolipop khas atau berbilang tetapan. Overhang memerlukan lekapan tersuai untuk memegang bahagian tanpa getaran. Elakkan kedua-duanya jika boleh. Bahagian yang ringkas dan berblok adalah murah untuk dipegang dan pantas untuk mesin CNC.
7. Gunakan Proses Alternatif untuk Ciri-ciri Bukan Kritikal
Tidak semua lubang memerlukan kesempurnaan. Orang ramai sering terlalu menentukan.
Lubang yang digerudi standard adalah pantas. Lubang yang digali semula atau dibor adalah perlahan. Penggerudian menghasilkan lubang yang cukup bulat untuk bolt, pin atau lubang pelepasan. Jika aplikasi tidak memerlukan diameter yang tepat atau kemasan cermin, gerudi sahaja.
Benang adalah serupa. Pengetatan adalah pantas. Ketukan berputar masuk dan keluar dalam beberapa saat. Pengisaran benang adalah lebih perlahan. Ia memerlukan alat khas dan laluan alat heliks. Pengisaran benang berguna untuk diameter besar atau bahan yang sukar. Untuk benang kecil standard dalam aluminium atau keluli, pengetatan adalah pilihan yang lebih murah.
Biarkan permukaan yang tidak melekat seperti yang dimesin. Kemasan standard daripada pengisar akhir atau alat pemutar adalah baik untuk kebanyakan permukaan. Penggilapan, pengisaran atau pengamplasan menambah masa dan kos.
8. Elakkan Pemprosesan Pasca Apabila Mungkin
Anodisasi kelihatan cantik. Ia juga memerlukan wang. Penyaduran menambah rintangan kakisan. Ia juga menambah perjalanan berasingan ke kilang pemesinan CNC penyaduran. Rawatan haba mengubah sifat bahan. Ia juga berisiko meledingkan bahagian dan memerlukan kitaran relau yang lain.
Peraturannya mudah. Hanya tambah pemprosesan pasca jika bahagian tersebut benar-benar memerlukannya untuk fungsi tersebut. Pendakap hiasan tidak memerlukan anodisasi. Klip automotif dalaman tidak memerlukan penyaduran. Pengatur jarak aluminium tidak memerlukan rawatan haba.
Apabila pemprosesan pasca tidak dapat dielakkan, gabungkan langkah-langkahnya. Hantar bahagian kepada satu vendor yang boleh melakukan berbilang proses. Anodize dan tanda laser di kemudahan yang sama. Rawatan haba dan shot peen dalam satu kelompok. Ini mengurangkan pengendalian, penghantaran dan kerja kertas. Setiap langkah gabungan mengurangkan kos.
9. Padankan Saiz Bahagian dengan Sampul Mesin
Saiz mesin penting. Bukan setiap bahagian memerlukan pusat pemesinan lima paksi yang besar.
Sebahagian kecil mesin yang besar hanyalah pembaziran wang. Kadar sejam pada mesin lima paksi yang besar adalah tinggi. Ia menggunakan kuasa sepenuhnya. Ia mengambil ruang lantai. Pengendalinya sangat mahir dan dibayar sewajarnya. Meletakkan sebahagian sebesar syiling pada mesin itu adalah seperti menggunakan trak barang untuk menghantar satu surat.
Langkah yang lebih bijak adalah memadankan saiz bahagian dengan mesin terkecil yang boleh memuatkannya. Kilang CNC tiga paksi mempunyai kadar sejam yang lebih rendah. Selalunya tiga puluh hingga lima puluh peratus lebih rendah daripada mesin lima paksi. Bagi bahagian yang tidak memerlukan lubang bersudut atau lengkung majmuk, pemesinan tiga paksi berfungsi dengan baik. Ia pantas. Ia murah. Ia boleh didapati di hampir setiap kilang pemesinan CNC.
Anda juga harus mempertimbangkan perjalanan mesin. Bahagian yang panjangnya tiga ratus milimeter mungkin muat dalam kilang standard. Bahagian yang panjangnya enam ratus milimeter ditolak ke dalam sampul mesin yang lebih besar dan lebih mahal. Mengekalkan bahagian dalam saiz mesin yang sama memastikan sebut harga lebih rendah.
10. Bekerja Dengan Kilang Pemesinan CNC Yang Tepat
Tidak semua kilang pemesinan CNC adalah sama. Orang ramai sering menghantar lukisan kepada vendor terdekat atau termurah.
Penghantaran akan lebih cepat, tetapi itu bukan satu-satunya faktor yang perlu dipertimbangkan.
Kilang pemesinan CNC yang betul pakar dalam bahan dan jenis bahagian. Sebuah kilang pemesinan CNC yang mengendalikan beribu-ribu pendakap aluminium setiap minggu mengetahui caranya. Mereka menyediakan lekapan. Pengaturcara mereka telah melihat setiap variasi.
Lukisan teknikal yang jelas lebih penting daripada yang difikirkan orang ramai. Dimensi yang hilang memaksa kilang pemesinan CNC menghentikan kerja dan bertanya soalan. Itu melambatkan kerja. Ia sering mencetuskan sebut harga semula. Lukisan yang bersih dengan toleransi yang diukur, nota yang jelas dan GD dan T yang betul membolehkan jurumesin menjalankan bahagian tersebut tanpa kekeliruan.
Berikut adalah soalan langsung yang menjimatkan wang. Tanya kilang pemesinan CNC: “Apakah ciri-ciri pada bahagian ini yang menjadikannya mahal?” Kilang pemesinan CNC yang baik akan menjawab dengan jujur. Mereka akan menunjukkan toleransi yang ketat pada permukaan yang tidak kritikal. Atau poket yang dalam yang memerlukan alat khas. Atau bahan yang memotong dengan teruk. Maklum balas itu membolehkan pereka bentuk menukar bahagian sebelum sebut harga dikunci. Perbualan itu sahaja boleh mengurangkan kos dengan margin yang ketara.
Potensi Pengurangan Kos Sepintas Lalu (Jadual)
| Strategi | Potensi Simpanan | usaha |
| Relakskan toleransi | 20-40% | Sangat rendah |
| Elakkan rongga dalam | 15-30% | Rendah |
| Gunakan bahan pemesinan bebas | 10-25% | Rendah |
| Tingkatkan saiz kelompok (10→100) | 50-70% | Sederhana |
| Tukar daripada 5 paksi kepada 3 paksi | 30–50% (setiap jam) | Tinggi |
Salah Tanggapan Biasa Tentang Pengurangan Kos CNC
"Pemesinan yang lebih pantas sentiasa menjimatkan wang."
Ini kedengaran logik. Jalankan mesin dengan lebih pantas. Buat alat ganti dengan lebih pantas. Bayar lebih sedikit. Mudah.
Masalahnya ialah alat yang rosak. Dan bahagian yang terbuang. Dan gelendong yang rosak.
Menolak suapan dan kelajuan melebihi kemampuan alat atau bahan membawa kepada bencana. Kilang hujung karbida yang berputar terlalu pantas menghasilkan haba. Haba melembutkan alat. Alat haus dalam beberapa minit dan bukannya berjam-jam. Kadangkala ia patah. Alat yang rosak merosakkan bahagian tersebut. Ia juga boleh merosakkan lekapan atau mesin itu sendiri.
"Bahan yang lebih murah sentiasa membantu."
Logiknya nampak kukuh. Beli logam yang lebih murah. Bayar lebih rendah untuk stok mentah. Jimat wang untuk keseluruhan kerja.
Ini selalunya palsu.
Bahan yang lebih keras lebih murah atas sebab tertentu. Ia memotong dengan teruk. Ia bekerja keras. Ia merosakkan sisipan. Ia memerlukan suapan yang lebih perlahan, kedalaman pemotongan yang lebih ringan dan pertukaran alat yang lebih kerap.
Pertimbangkan dua keluli tahan karat. 304 murah. Ia juga bergetah dan sukar dimesin. 303 lebih mahal sekilogram. Tetapi ia memotong seperti mentega. Masa pemesinan pada 303 adalah separuh daripada 304. Hayat alat adalah tiga kali ganda lebih lama. Jumlah kos bahagian siap adalah lebih rendah dengan bahan yang lebih mahal.
Corak yang sama berulang dengan aluminium. 7075 lebih kuat daripada 6061. Ia juga menghauskan alat dengan lebih cepat untuk banyak bengkel. Melainkan aplikasi tersebut memerlukan kekuatan tambahan itu, aloi yang lebih murah untuk mesin menang dalam jumlah kos.
"Satu pesanan besar sentiasa terbaik."
Ekonomi skala adalah nyata. Kelompok yang lebih besar mengurangkan kos seunit. Tetapi peraturan ini mempunyai had.
Pesanan yang banyak hanya menjimatkan wang jika reka bentuknya stabil. Orang yang memesan lima ribu bahagian. Perubahan kejuruteraan berlaku. Separuh daripada kelompok kini adalah skrap. Bahannya dibayar. Masa mesin dihabiskan. Wangnya hilang.
Penyimpanan adalah satu lagi kos tersembunyi. Lima ribu alat ganti mengambil ruang lantai. Ruang memerlukan sewa. Alat ganti memerlukan rak, kawalan suhu dan pengurusan inventori. Kos ini bertambah. Bagi alat ganti yang mempunyai perolehan yang rendah, kos penyimpanan boleh mengurangkan penjimatan setiap unit daripada kelompok besar.
Pendekatan yang lebih baik selalunya adalah pesanan yang lebih kecil dan berperingkat. Pesan lima ratus bahagian. Sahkan reka bentuk dalam pengeluaran. Kemudian pesan lima ratus seterusnya. Kos seunit sedikit lebih tinggi. Risiko melupuskan satu kelompok besar adalah sifar. Orang yang mengabaikan pertukaran ini kadangkala mempelajari pengajaran yang sangat mahal.
Dapatkan bahagian pemesinan CNC untuk Menjimatkan Kos di NOBLE
NOBLE ialah kilang pemesinan CNC profesional. Tumpuannya adalah pada bahagian logam jitu. Pekerja datang daripada automotif, peranti perubatan, aeroangkasa, robotik dan peralatan perindustrian. Setiap industri mempunyai piawaian yang berbeza. Kami memenuhi piawaian tersebut.
Mengapa Bekerja Dengan Kami?
Fokus pengurangan kos – Kami secara aktif membantu pelanggan mereka bentuk semula bahagian untuk kebolehkilangan. Strategi dalam artikel ini bukanlah konsep abstrak. Kami menggunakannya setiap hari untuk mengurangkan kos pemprosesan CNC.
Sebut harga pantas – Orang ramai mendapat sebut harga kembali dalam tempoh dua puluh empat hingga empat puluh lapan jam. Setiap sebut harga termasuk maklum balas DFM. Tiada minggu menunggu untuk mengetahui bahawa sesuatu bahagian itu mahal untuk dibuat.
Tiada yuran tersembunyi – Harga adalah telus. Masa mesin. Bahan. Peralatan. Sediakan pelunasan. Itu sahaja senarainya.
Prototaip kepada pengeluaran – Pelanggan memerlukan satu bahagian untuk ujian. Kami menjalankannya. Pelanggan yang sama kemudiannya memerlukan sepuluh ribu bahagian untuk pengeluaran. Kami meningkatkan skala. Program yang sama. Sistem kualiti yang sama.
ISO 13485:2016 – Pelanggan peranti perubatan dialu-alukan. Kami menyediakan pakej pengesahan penuh. Kebolehkesanan. Kawalan proses. Dokumentasi untuk penyerahan kawal selia.
Masa tunggu yang singkat – Alat ganti standard dihantar dalam masa lima hingga sepuluh hari bekerja. Pilihan penghantaran pantas tersedia untuk kerja-kerja segera. Pelanggan hanya membayar untuk kelajuan apabila mereka memerlukannya.
Komitmen Kami untuk Mengurangkan Kos CNC Anda
Kami bukan sekadar alat ganti mesin. Kami merekayasa penyelesaian yang kos efektif. Setiap sebut harga merangkumi empat perkara tertentu.
- analisis DFM– Semakan reka bentuk percuma. Kami menghantar kembali cadangan penjimatan kos sebelum memotong sebarang logam. Ramai pelanggan melaksanakan perubahan ini dan melihat pengurangan sebut harga serta-merta.
- Cadangan bahan alternatif– Kadangkala sesuatu aplikasi tidak memerlukan aloi eksotik. Kami mencadangkan alternatif pemesinan yang lebih murah atau lebih pantas apabila ia sesuai untuk aplikasi tersebut.
- Kajian toleransi– Kami menanda toleransi ketat yang tidak perlu. Ramai jurutera membuat penentuan yang berlebihan tanpa menyedari impak kos. Satu soalan mudah daripada kami sering membawa kepada perubahan reka bentuk yang mengurangkan harga dengan margin yang ketara.
- Nasihat pengoptimuman kelompok– Kami membantu pelanggan menggabungkan pesanan. Lima puluh keping sebulan selama enam bulan menjadi satu pesanan tiga ratus keping. Harga seunit menurun. Pelanggan menjimatkan wang. Pembekal menjalankan kerja yang cekap. Kedua-dua pihak mendapat manfaat.
Soalan Lazim
Adakah kuantiti output mempengaruhi kos?
Ya. Volum yang rendah memacu kos seunit yang tinggi. Sebabnya ialah kerja tetap. Pengaturcaraan, persediaan, penetapan alat dan pemeriksaan bahagian pertama mengambil masa yang sama sama ada kerja itu satu bahagian atau seratus. Sebarkan kos tetap itu ke atas satu bahagian, dan bilangan seunit adalah sukar. Sebarkannya ke atas seratus bahagian, dan bilangannya menurun dengan ketara.
Bolehkah saya mengurangkan kos tanpa mengubah reka bentuk?
Ya, dalam beberapa cara. Tingkatkan saiz kelompok. Itu sahaja dapat mengurangkan kos seunit. Pilih kilang pemesinan yang berbeza. Sesetengah kedai pakar dalam kerja volum rendah dan mempunyai kadar sejam yang lebih rendah untuk kerja kecil. Gunakan bahan bentuk hampir bersih. Tuangan, tempaan atau stok bar yang diekstrusi mengurangkan jumlah bahan yang mesti dikeluarkan oleh mesin. Masa mesin yang lebih singkat bermakna kos yang lebih rendah.
Apakah kaedah pengurangan kos yang paling berkesan?
Longgarkan toleransi bukan kritikal. Ini tidak memerlukan kos untuk dilaksanakan. Tiada perubahan reka bentuk. Tiada perubahan bahan. Tiada perkakasan baharu.
Berapakah jumlah yang boleh saya jimatkan dengan mengoptimumkan laluan alat?
Biasanya, sepuluh hingga dua puluh peratus. Angka yang tepat bergantung pada kerumitan bahagian tersebut. Blok mudah dengan beberapa lubang mempunyai sedikit ruang untuk pengoptimuman laluan. Teras acuan kompleks dengan poket yang dalam dan sudut yang sempit mempunyai ruang yang besar. Penjimatan datang daripada pemotongan udara yang berkurangan, pertukaran alat yang lebih sedikit dan strategi pengasaran yang lebih bijak.
Is 5-paksi sentiasa lebih baik?
Tidak. Mesin tiga paksi mempunyai kadar sejam yang lebih rendah. Selalunya, tiga puluh hingga lima puluh peratus lebih rendah. Kilang tiga paksi lebih mudah. Ia menggunakan kuasa yang lebih sedikit. Pengendalinya lebih biasa dan oleh itu lebih murah sejam.
Lima paksi menambah nilai untuk situasi tertentu. Bahagian dengan potongan bawah. Ciri-ciri pada sudut majmuk. Rongga dalam di mana panjang alat menjadi masalah. Jika geometri bahagian tidak memerlukan keupayaan ini, 5 paksi hanyalah cara yang lebih mahal untuk melakukan kerja tiga paksi. Orang ramai harus menggunakan lima paksi hanya apabila bentuknya memerlukannya. Jika tidak, kekalkan dengan tiga paksi dan pastikan sebut harga lebih rendah.







