
Pengenalan
Apakah proses pembuatan yang terlintas di fikiran apabila melibatkan prototaip pantas dan pengeluaran dalam jumlah rendah? Pada hakikatnya, sebarang proses boleh digunakan — semuanya bergantung kepada kos dan masa: pilihan manakah yang menawarkan nilai yang lebih baik untuk wang dan lebih pantas?
Dalam artikel ini, saya akan meneroka bersama anda dua proses— pemutus vakum dan percetakan 3D—yang paling sesuai untuk prototaip pantas dan pengeluaran volum rendah.
Pecahan ini akan mengajar pasukan reka bentuk perkara berikut: Struktur kos untuk setiap kaedah. Kelajuan dunia sebenar dan bukannya dakwaan teori. – Pilihan bahan dan hadnya. Mereka juga akan belajar tentang kebebasan geometri berbanding kesetiaan replikasi. Paling penting, mereka akan mempelajari ambang volum di mana satu proses jelas mengatasi yang lain. Tiada maklumat pemasaran yang rumit. Hanya panduan praktikal untuk orang yang perlu menghantar produk.
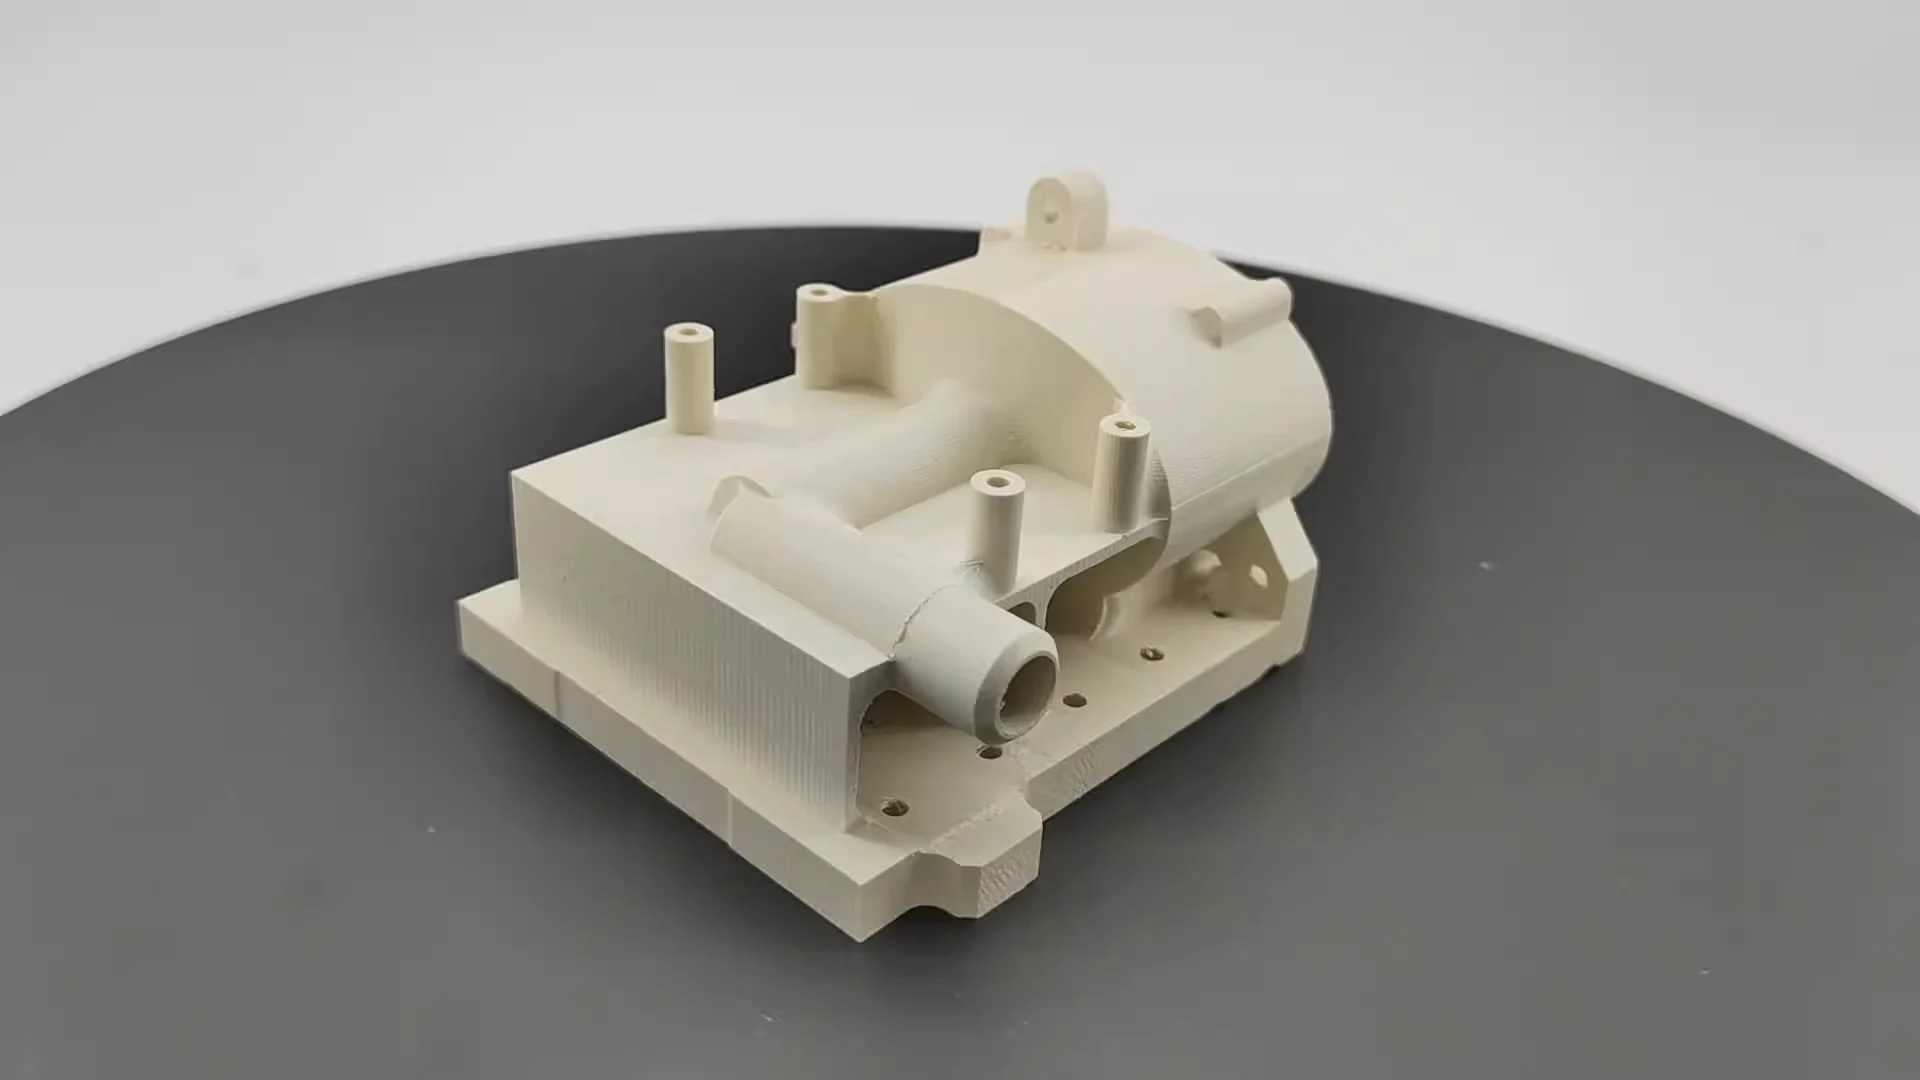
Apakah Pemutus Vakum?
Sekilas pandang tentang tuangan vakum. Proses ini mempunyai tiga langkah utama.
Pertama, jurutera mencipta acuan induk, biasanya menggunakan percetakan 3D atau pemesinan logam (saya akan membincangkan proses ini dalam artikel berasingan). Acuan ini kemudiannya digantung di dalam bekas, dan getah silikon cecair dituang di sekelilingnya. Seterusnya, ruang vakum digunakan untuk membuang semua gelembung udara.
Setelah silikon mengeras, blok silikon dipotong dan acuan induk dikeluarkan. Apa yang tinggal ialah rongga fleksibel dengan perincian indah yang sepadan dengan bentuk bahagian tersebut.
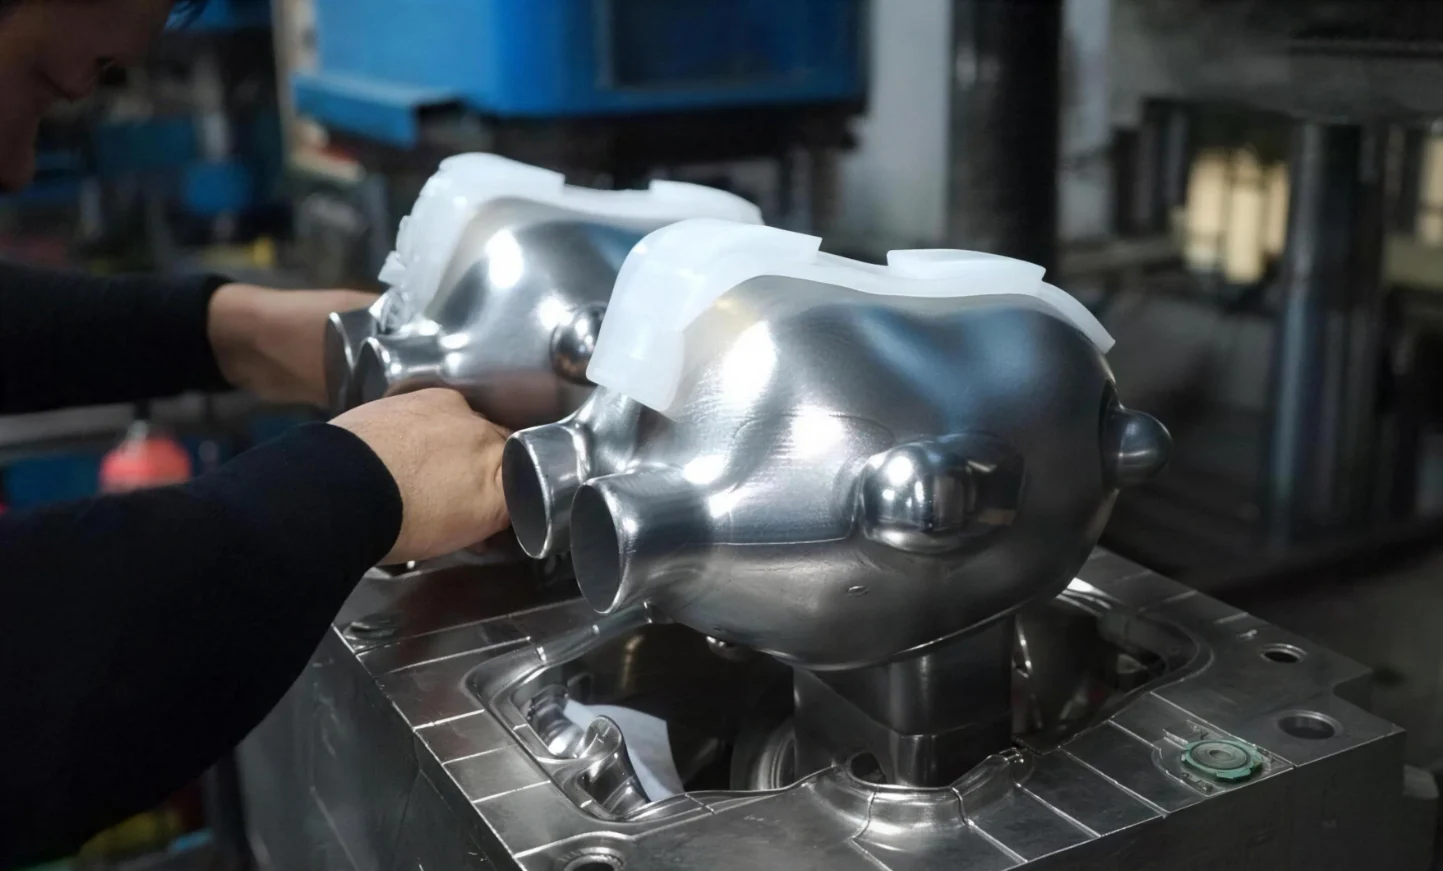
Seterusnya, tuangan sebenar bermula. Operator mencampurkan resin poliuretana dan menuangkannya ke dalam acuan silikon. Sistem vakum kemudiannya diaktifkan semula. Oleh kerana tiada udara sisa, tiada lompang atau lubang kecil permukaan terbentuk. Resin akan mengeras pada suhu rendah. Selepas 30 minit hingga 2 jam, acuan akan dikeluarkan. Bahagian plastik yang kukuh kini siap.
Resin yang berbeza boleh mensimulasikan sifat pelbagai bahan:
- Resin seperti ABS digunakan untuk mencapai ketegaran dan rintangan hentaman yang tinggi.
- Resin seperti polipropilena menawarkan rintangan dan fleksibiliti kimia.
- Resin seperti nilon menggabungkan rintangan haus dan ketahanan.
- Sementara itu, resin seperti getah sesuai untuk menghasilkan cengkaman sentuhan lembut atau gasket pengedap.
Apa itu Cetakan 3D?
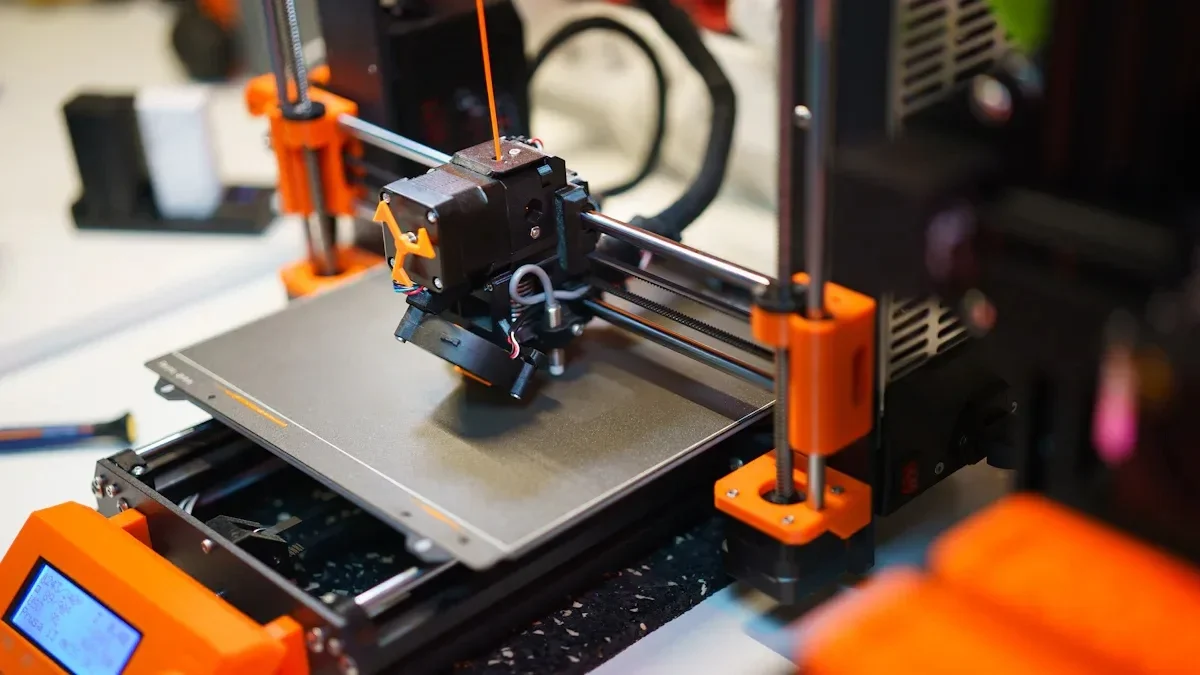
Sekarang, lihatlah percetakan 3D. Istilah rasmi untuk ini ialah 'pembuatan tambahan'. Bahan ditambah lapisan demi lapisan sehingga bahagian tersebut siap. Acuan tidak diperlukan. Tiada peralatan. Anda hanya memerlukan fail digital dan mesin.
Masalah yang berbeza memerlukan pencetak yang berbeza. Tiga teknologi biasa mendominasi ruang kedai.
- SLA bermaksud stereolitografi. Laser mengawet resin cecair untuk menghasilkan plastik pepejal. Kemasan permukaannya licin. Perinciannya tajam. Ia digunakan untuk prototaip visual dan pemeriksaan kesesuaian bentuk. Walaupun pemilihan bahan lebih sempit berbanding kaedah lain, kualitinya tinggi.
- SLS menggunakan serbuk nilon. Proses pensinteran laser menggabungkan zarah-zarah tanpa mencairkannya sepenuhnya. Tiada struktur sokongan diperlukan. Bahagian yang terhasil adalah kuat dan tahan lama. Jurutera menggunakan SLS untuk ujian fungsian dan untuk mencipta pemasangan. Walaupun permukaannya mempunyai tekstur yang sedikit berbutir, sifat mekanikalnya adalah pepejal.
- FDM adalah kaedah yang paling biasa. Filamen termoplastik dicairkan dan diekstrusi melalui muncung. Mesin kemudian menarik setiap lapisan plastik. Mudah. Ia juga murah. Walau bagaimanapun, ia perlahan untuk bahagian yang kompleks. Orang ramai menggunakan FDM untuk model konsep awal dan bentuk yang besar dan ringkas. Garisan lapisan kelihatan. Kekuatannya anisotropik — lebih lemah sepanjang arah cetakan.
Perbandingan Secara Langsung: Tuangan Vakum vs. Percetakan 3D
Sekarang, mari kita bandingkan kedua-dua kaedah ini. Perbezaannya sangat ketara. Orang yang perlu memadankan proses dengan pekerjaan, bukan sebaliknya.
| Faktor | Pemutus Vakum | Percetakan 3D |
| Kelantangan terbaik | 10–100 bahagian yang sama | 1–20 bahagian unik |
| Kos setiap bahagian (jumlah rendah) | Rendah (selepas acuan) | Tinggi (tiada ekonomi skala) |
| Menyebabkan masa | 1-2 minggu | 1–3 hari |
| permukaan selesai | Cemerlang (kedua-dua belah licin) | Berbeza-beza (SLA baik, FDM kasar) |
| Pilihan bahan | Mensimulasikan ABS, PP, PC, nilon, getah (Shore A sebenar) | Resin proprietari atau termoplastik |
| pilihan warna | Tidak terhad (padanan Pantone) | Terhad kepada warna gelendong/resin |
| Geometri dalaman | Terhad (mesti elakkan pemotongan bawah) | Cemerlang (kekisi, saluran) |
| Toleransi | ±0.1–0.3 mm | ±0.05–0.2 mm |
| Kos peralatan | $500–$2,000 (acuan silikon) | $0 |
Jadual menunjukkan pembahagian yang jelas. Tuangan vakum adalah pemenang yang jelas dari segi kos setiap bahagian, kemasan permukaan , realisme bahan dan pilihan warna pada isipadu sederhana. Sebaliknya, percetakan 3D mempunyai kelebihan dari segi masa tunggu untuk bahagian tunggal, kebebasan geometri dan ketiadaan sebarang kos perkakasan pendahuluan. Mereka yang memahami kedua-duanya boleh membuat pilihan yang tepat. Mereka yang hanya mengetahui satu kaedah mungkin akan membazirkan wang.
Perbandingan Terperinci mengikut Kriteria Pemilihan
1. Jumlah dan Kos
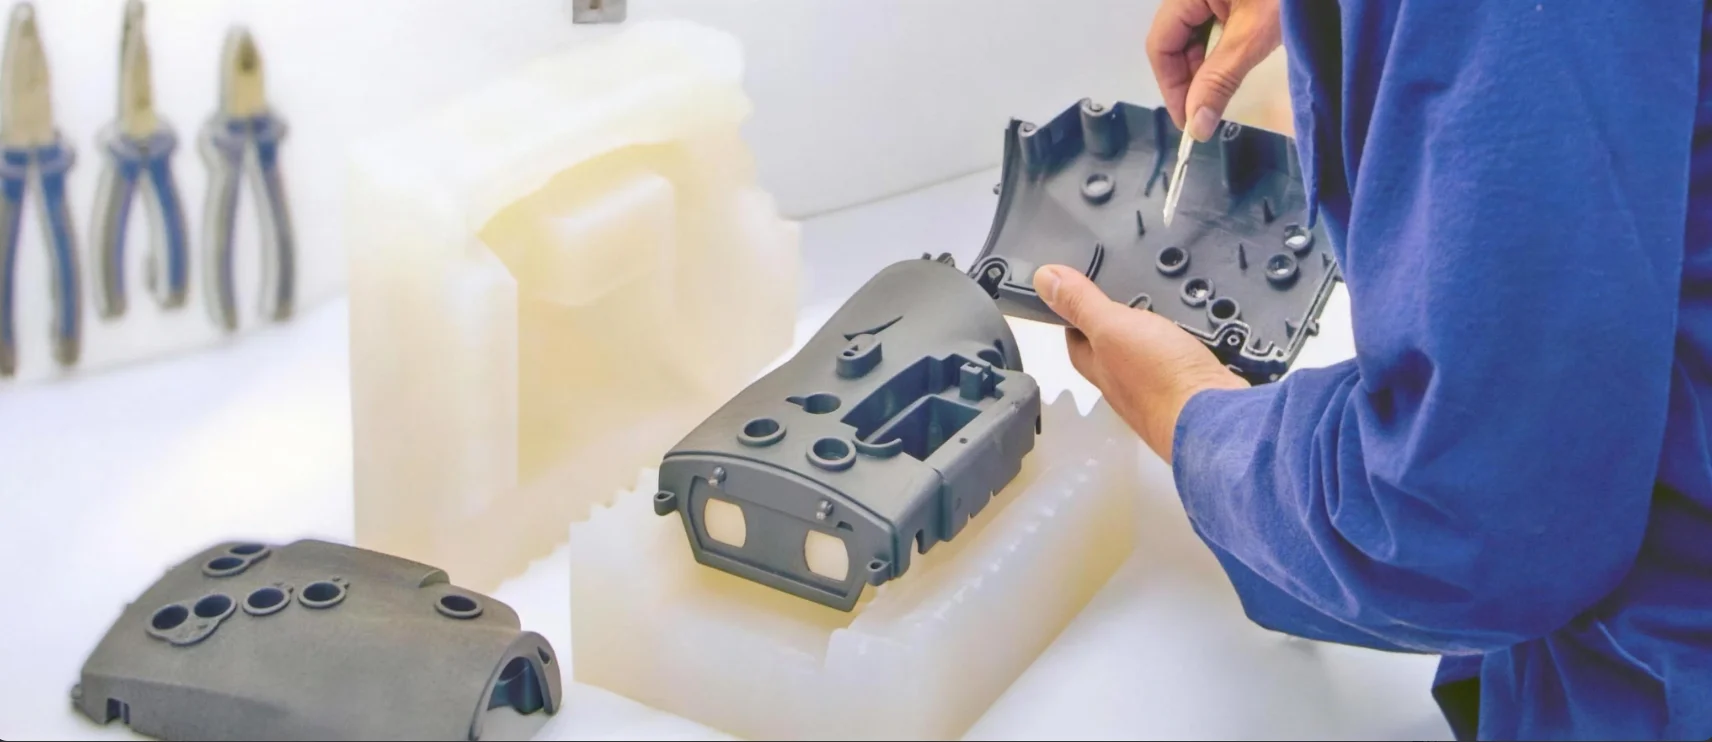
Untuk satu hingga sepuluh bahagian unik, percetakan 3D adalah pilihan yang jelas. Kos pemasangan adalah sifar. Orang ramai menerima bahagian mereka dalam beberapa hari, bukan minggu.
Bagi dua puluh hingga seratus bahagian yang sama, tuangan vakum adalah pilihan yang lebih baik. Kos acuan dilunaskan merentasi banyak bahagian. Kos setiap bahagian jatuh di bawah percetakan 3D. Titik pulang modal berbeza-beza mengikut saiz dan kerumitan bahagian, tetapi coraknya tetap sama. Kelompok kecil mengutamakan pencetakan. Kelompok yang lebih besar mengutamakan tuangan.
2. Kelajuan (Masa Pendahuluan vs. Masa Pengeluaran)
Orang ramai keliru antara dua kelajuan yang berbeza. Masa utama untuk bahagian pertama. Yang kedua ialah jumlah masa yang diperlukan untuk menyelesaikan satu kelompok.
Percetakan 3D memenangi perlumbaan pertama. Satu bahagian boleh siap dalam masa dua puluh empat hingga tujuh puluh dua jam. Tiada peralatan. Tiada persediaan. Hanya tekan cetak!
Tuangan vakum memenangi perlumbaan kedua. Pembuatan acuan silikon mengambil masa tiga hari. Selepas itu, setiap tuangan mengambil masa kira-kira satu jam. Untuk lima puluh bahagian, jumlah masa adalah kira-kira tiga hari untuk acuan, ditambah lima puluh jam tuangan. Itu bersamaan dengan kira-kira lima hari. Percetakan 3D lima puluh bahagian mengambil masa lima puluh kali ganda masa cetakan. Cetakan dua jam akan mengambil masa seratus jam. Ini mengambil masa lebih empat hari untuk dijalankan secara berterusan.
3. Sifat dan Simulasi Bahan
Jurang ini ketara.
Tuangan vakum menggunakan resin poliuretana yang meniru plastik kejuruteraan sebenar. Resin seperti ABS digunakan untuk kekakuan dan rintangan hentaman. Terdapat juga resin seperti polipropilena untuk engsel hidup dan rintangan kimia. Terdapat juga resin seperti getah dengan kekerasan Shore A sebenar untuk cengkaman dan pengedap. Bahagian-bahagiannya bertindak seperti komponen pengeluaran.
Percetakan 3D kurang memuaskan di sini. Fotopolimer SLA rapuh. Ia bertukar menjadi kuning di bawah cahaya UV selama beberapa minggu atau bulan. Ia tidak sesuai untuk ujian fungsian barangan tahan lama. Serbuk nilon SLS kuat tetapi mempunyai permukaan kasar. Ini menjejaskan geseran dan haus. Termoplastik FDM diperbuat daripada bahan sebenar seperti ABS, PLA dan PETG, tetapi lekatan lapisan menghasilkan titik lemah. Bahagian cenderung gagal di sepanjang garisan cetakan dan bukannya melalui bahan pukal.
Apabila simulasi bahan penting, jurutera memilih tuangan vakum. Engsel hidup memerlukan jangka hayat fleksibel sebenar. Pemasangan snap memerlukan pesongan yang konsisten. Ujian jatuh memerlukan rintangan hentaman. Bahagian yang dicetak 3D boleh menghasilkan keputusan yang mengelirukan.
4. Kemasan Permukaan dan Estetika
Tuangan vakum menghasilkan hasil yang licin pada kedua-dua belah pihak. Acuan silikon meniru corak induk dengan sempurna. Tiada garisan lapisan. Tiada tanda sokongan. Bahagian-bahagiannya boleh dicat, ditekstur atau dibiarkan jernih. Tuangan jernih adalah lutsinar, tidak keruh.
Hasil percetakan 3D berbeza-beza. Cetakan resin SLA mempunyai permukaan licin pada permukaan yang disokong. Bahagian bawah mempunyai tanda sokongan. Cetakan FDM mempunyai garisan lapisan yang kelihatan pada semua sisi. Pemprosesan pasca boleh menyelesaikan beberapa isu ini. Pengamplasan: Pengisian. Penyuburan. Mengecat. Setiap langkah menambah tenaga kerja dan masa.
Bagi demo pelabur dan prototaip sedia untuk runcit, tuangan vakum adalah amalan biasa. Anda tidak boleh menyerahkan bahagian kasar yang berlapis-lapis kepada bakal pembeli dan meminta pembiayaan. Bahagian tersebut perlu menyerupai produk siap.
5. Kerumitan Geometri dan Potongan Bawah
Percetakan 3D menang mutlak dalam kategori ini. Mencipta saluran dalaman adalah mudah. Struktur kekisi adalah standard. Dengan sistem berasaskan serbuk, bahagian yang bergerak boleh dicetak di tempatnya — contohnya, gear di dalam perumah. Ketiadaan acuan bermakna tiada kekangan pelepasan.
Tuangan vakum mempunyai batasannya. Bahagian tersebut mesti dikeluarkan daripada acuan silikon dua bahagian. Potongan bawah adalah sukar. Lubang yang dalam memerlukan tarikan sisi atau teras yang boleh larut.
Ini adalah peraturan praktikal dari bengkel. Jika reka bentuk mempunyai ciri dalaman yang kompleks yang memerlukan teras yang boleh dilipat atau pelbagai tindakan sisi dalam acuan keluli, percetakan 3D adalah pilihan yang lebih baik. Walau bagaimanapun, jika reka bentuk itu boleh dibentuk, tuangan vakum adalah lebih pantas dan lebih murah pada skala besar.
6. Fleksibiliti (Pelbagai Bahan dalam Satu Bahagian)
Tuangan vakum membolehkan pengacuan berlebihan. Satu acuan boleh memuatkan dua resin yang berbeza. Pertama, teras plastik keras dituang. Kemudian, cengkaman getah lembut dituang di sekeliling teras ini. Keseluruhan proses berlaku dalam alat silikon yang sama. Ikatannya adalah kimia dan mekanikal. Tiada pemasangan diperlukan.
Percetakan 3D menghadapi kesukaran di sini. Bahagian berbilang bahan memerlukan mesin khusus dengan berbilang kepala cetak. Jika tidak, pencetak mesti berhenti seketika untuk menukar filamen. Lekatan antara lapisan bahan yang berbeza adalah lemah. Akibatnya, percetakan 3D berbilang bahan jarang digunakan untuk bahagian berfungsi.
Aliran Kerja Hibrid: Terbaik dari Kedua-dua Dunia
Tiada peraturan yang menyatakan seseorang mesti memilih satu kaedah dan terus menggunakannya. Profesional yang bijak menggunakan kedua-duanya. Mereka menggabungkan kekuatan. Mereka mengelakkan kelemahan. Hasilnya adalah lebih baik daripada mana-mana proses sahaja.
Tiada peraturan yang mengatakan seseorang mesti memilih satu kaedah dan terus menggunakannya. Profesional yang bijak menggunakan kedua-duanya. Mereka menggabungkan kekuatan mereka. Mereka mengelakkan kelemahan. Hasilnya adalah lebih baik daripada mana-mana proses sahaja.
Beginilah cara aliran kerja hibrid sebenarnya beroperasi di kedai.
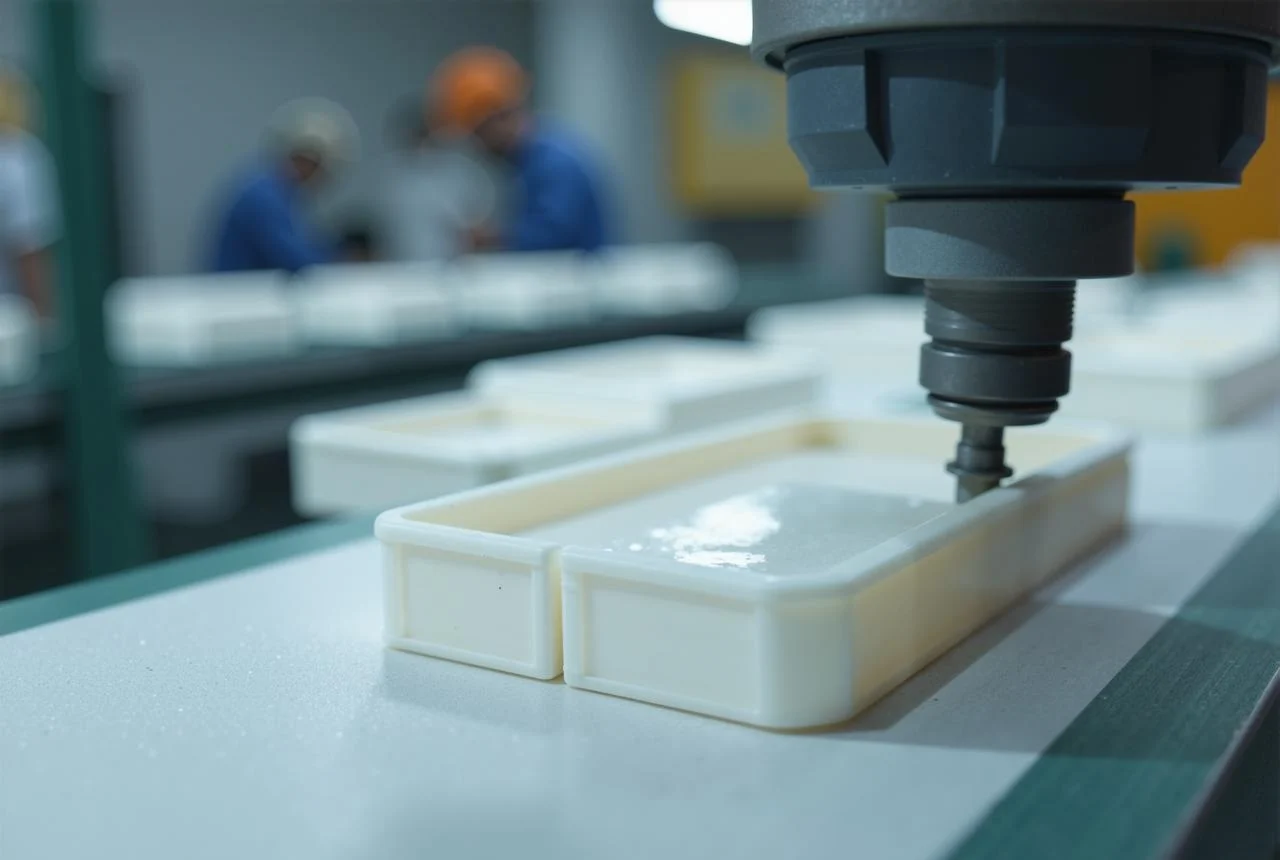
- Cetakan 3D corak induk. SLA adalah pilihan paling biasa untuk langkah ini. Resolusi tinggi. Permukaannya licin terus dari mesin. Corak induk mestilah sempurna, kerana sebarang kecacatan akan dipindahkan ke acuan dan kemudian ke setiap bahagian tuangan.
- Siapkan corak induk. Mencetak sahaja tidak mencukupi. Orang ramai mengampelas permukaannya. Mereka melapisinya dengan lapisan asas. Mereka mengecatnya. Matlamatnya adalah untuk mencapai permukaan Kelas A, iaitu gred cat automotif. Tidak sepatutnya ada garisan lapisan yang kelihatan. Tiada lubang kecil. Tiada calar. Induk siap ini menjadi templat untuk acuan.
- Buat acuan silikon daripada acuan induk. Acuan induk yang telah siap digantung di dalam bekas. Silikon cecair dituang di sekelilingnya. Vakum mengeluarkan gelembung udara. Selepas mengeras, acuan dipotong dan acuan induk dikeluarkan. Apa yang tinggal ialah rongga negatif yang sempurna.
- Tuangkan lima puluh atau lebih bahagian yang sama. Resin poliuretana dituang ke dalam acuan silikon di bawah vakum. Bahagian tersebut akan mengeras. Pembongkaran acuan mengambil masa beberapa saat. Acuan menghasilkan bahagian demi bahagian, setiap satu sama dengan yang sebelumnya. Tiada kemasan tambahan diperlukan kerana acuan utama sudah sempurna.
Jurutera mendapat kebebasan geometri percetakan 3D untuk model induk. Bentuk kompleks. Potongan bawah. Lengkung organik. Tiada kekangan acuan semasa fasa reka bentuk. Kemudian mereka mendapat manfaat daripada kualiti bahan dan kelajuan pengeluaran tuangan vakum untuk bahagian akhir. Resin kejuruteraan yang realistik.

Pilih MULIAH: Pemesinan CNC ketepatan untuk Pengeluaran
Di NOBLE, kami merupakan bengkel pembuatan perkhidmatan penuh yang mengkhusus dalam pemesinan dan fabrikasi CNC. Kami akan membimbing anda dalam memilih proses yang paling sesuai untuk projek anda, sama ada percetakan 3D untuk prototaip pantas, tuangan vakum untuk pengeluaran volum rendah atau pemesinan CNC berketepatan tinggi untuk pembuatan bahagian logam dan plastik dengan toleransi yang ketat.
Keupayaan Teras Kami
Kami menggabungkan pembuatan subtraktif tradisional dengan pemprosesan plastik canggih untuk menawarkan penyelesaian yang benar-benar komprehensif:
| Keupayaan | Bahan | Isipadu Biasa | terbaik Untuk |
| CNC Machining | Logam (aluminium, keluli, titanium, loyang) & plastik kejuruteraan (ABS, POM, PEEK, Nilon) | 1–1,000+ bahagian | Bahagian berfungsi bertoleransi tinggi, pengeluaran penggunaan akhir, jig & lekapan |
| Pemutus Vakum | Resin poliuretana (seperti ABS, seperti PP, seperti getah, lutsinar) | 10–100 bahagian | Pengeluaran jambatan, prototaip sedia pasaran, acuan atas sentuhan lembut |
| Percetakan 3D | Resin SLA, nilon SLS, termoplastik FDM | 1–20 bahagian | Geometri kompleks, pengesahan reka bentuk, bahagian tersuai sekali sahaja |
Pensijilan Kualiti yang Boleh Anda Percayai
Dalam pembuatan, pensijilan lebih daripada sekadar lencana — ia mewakili komitmen terhadap proses yang boleh diaudit dan berulang. Kami berbangga untuk mengekalkan pensijilan berikut:
ISO 9001:2015 (Sistem Pengurusan Kualiti)
Diperakui untuk keseluruhan aliran kerja pembuatan kami, termasuk: pemesinan CNC, tuangan vakum dan percetakan 3D. Ini memastikan kualiti bahagian yang konsisten, kebolehkesanan yang didokumenkan dan penambahbaikan berterusan merentasi setiap pesanan.
ISO 13485:2016 (Peranti Perubatan – Pengurusan Kualiti)
Pensijilan ini penting untuk aplikasi perubatan, pergigian dan pembedahan. Ia menunjukkan keupayaan kami untuk mengeluarkan komponen yang memenuhi keperluan kawal selia yang paling ketat untuk keselamatan, pengurusan risiko dan kebersihan. Kami menyediakan sokongan dokumentasi penuh kepada syarikat peranti perubatan, pengeluar peralatan diagnostik dan pembangun alat pembedahan.
Soalan Lazim
Adakah pemutus vakum lebih murah daripada percetakan 3D?
Kos bergantung sepenuhnya pada kuantiti. Untuk satu hingga lima bahagian, percetakan 3D adalah pilihan yang lebih murah. Tiada kos acuan. Tiada yuran persediaan. Tekan sahaja cetak! Untuk dua puluh atau lebih bahagian yang sama, tuangan vakum mempunyai kos seunit yang lebih rendah. Walaupun acuan silikon menanggung kos pendahuluan, ini diagihkan kepada banyak bahagian. Titik pulang modal biasanya berada di antara sepuluh dan dua puluh unit. Di bawah itu, cetakan 3D. Di atas itu, tuangan vakum.
Bolehkah pemutus vakum menggantikan percetakan 3D?
Tidak, orang yang bertanya soalan ini telah salah faham tentang kedua-dua proses tersebut. Ia adalah alat pelengkap, bukan alternatif yang bersaing. Percetakan 3D sesuai untuk mengendalikan lelaran dan geometri dalaman kompleks yang tidak dapat dihasilkan oleh acuan. Tuangan vakum digunakan untuk pengeluaran volum rendah dengan bahan gred kejuruteraan. Satu proses menyumbang kepada proses yang lain. Tiada proses yang menggantikan yang lain.
Mana yang lebih baik untuk prototaip: tuangan vakum atau percetakan 3D?
Bagi prototaip bentuk dan padanan, yang melibatkan pemeriksaan dimensi, pemasangan dan ergonomik, percetakan 3D adalah lebih pantas dan murah. Bahagian yang dicetak boleh disimpan selama berjam-jam dan bukannya berhari-hari.
Bagi prototaip berfungsi dan sedia untuk pasaran yang memerlukan sifat bahan sebenar, tuangan vakum adalah lebih baik.
Berapa banyak bahagian yang boleh anda buat dengan tuangan vakum?
Satu acuan silikon biasanya boleh menghasilkan antara dua puluh hingga lima puluh bahagian yang baik. Kemasan permukaan akan merosot. Selepas menghasilkan lima puluh bahagian, risiko kecacatan meningkat dengan ketara. Mereka yang memerlukan kuantiti yang lebih besar akan membuat pelbagai acuan.
Apakah bahan yang boleh digunakan oleh pengecoran vakum yang tidak boleh digunakan oleh percetakan 3D?
Senarai ini banyak. Ia termasuk getah True Shore A yang terdiri daripada 20A (sangat lembut) hingga 90A (setegas tayar). Terdapat juga resin seperti ABS yang bertindak seperti ABS yang dibentuk melalui suntikan dari segi hentaman dan kekakuan. Terdapat resin seperti polipropilena untuk engsel hidup dan rintangan kimia. Terdapat juga resin seperti polikarbonat untuk ketelusan dan rintangan haba. Terdapat juga gred kalis api yang memenuhi UL94 V-0. Tiada satu pun daripada bahan ini tersedia dalam sistem percetakan 3D standard. Fotopolimer SLA rapuh. Nilon SLS mempunyai tekstur kasar. Termoplastik FDM mempunyai lekatan lapisan yang lemah. Apabila melibatkan sifat bahan yang bertujuan untuk pengeluaran, penuangan vakum tidak dapat ditandingi untuk isipadu yang rendah.






