

Apakah bahagian struktur utama Robot Mudah Alih Autonomi (AMR), dan bagaimana ia dibina? Bahagian struktur AMR yang paling biasa ialah casis, bingkai, pelekap roda, pendakap sensor dan perumah bateri. Pengilang menggunakan pemesinan CNC, pengacuan suntikan, fabrikasi logam lembaran dan teknologi pembuatan tambahan seperti pencetakan 3D polimer. Tidak seperti AGV, AMR bergerak dengan cara yang fleksibel, jadi setiap bahagian mestilah ringan tetapi kuat. Pengacuan komposit, yang menggunakan acuan terbuka atau tertutup, menjadi lebih popular untuk komponen berkekuatan tinggi. Panduan ini memberikan petua praktikal untuk memilih proses berdasarkan isipadu, kos dan kekuatan.
Bahagian Struktur AMR Biasa dan Fungsinya
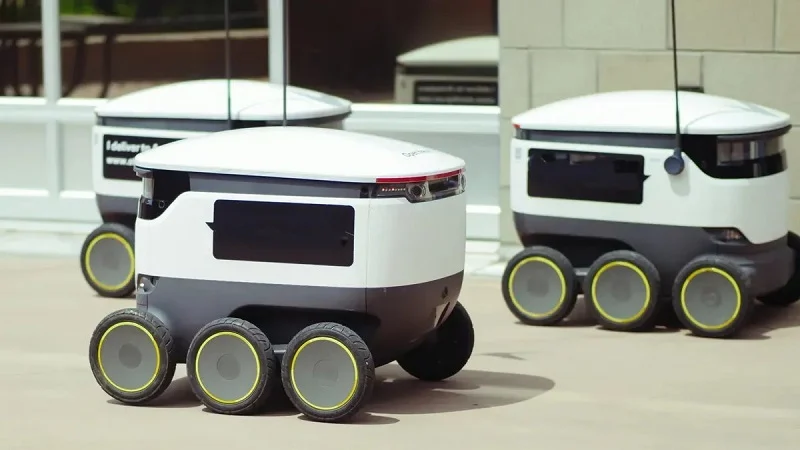
Setiap AMR bergantung pada sekumpulan bahagian struktur utama yang berfungsi sebagai satu pasukan. Setiap bahagian mempunyai tugas tertentu untuk memastikan robot stabil, tepat dan selamat daripada persekitarannya. Mengetahui tugas-tugas ini membantu jurutera membuat pilihan yang baik tentang reka bentuk dan pengeluaran.
Casis dan Kerangka: Sokongan Beban dan Ketegaran
Casis merupakan sokongan utama mana-mana AMR. Ia memegang muatan penuh dan memastikan setiap bahagian lain berada di tempatnya. Casis yang dibina dengan baik dapat melawan putaran dan lenturan semasa memecut, berhenti dan membelok. Kekakuan ini memastikan sensor berada dalam kedudukan yang sejajar dan menghentikan kesilapan navigasi.
Reka Bentuk untuk Muatan, Redaman dan Penjajaran
Kapasiti muatan membentuk reka bentuk casis dari awal. Robot yang membawa inventori yang berat memerlukan dinding yang lebih tebal dan sambungan yang lebih kuat daripada unit ringan. Redaman juga penting. Gegaran dari motor dan roda boleh mengaburkan bacaan sensor. Jurutera menambah pengasing getah atau pelekap yang ditala untuk menyerap hentakan. Penjajaran juga penting. Jika bingkai berpusing sedikit pun, pengimbas laser mungkin menghala ke luar sasaran. Ketidaksejajaran itu mewujudkan risiko keselamatan dan mengurangkan keterlihatan inventori.
Integrasi titik pelekap untuk motor, bateri dan sensor
Titik pemasangan mestilah tepat dan boleh diulang. Pemasangan motor memerlukan toleransi yang ketat supaya roda pemacu kekal selari. Pemasangan bateri mesti menahan berat dan membolehkan pertukaran pantas. Pemasangan sensor memerlukan permukaan rata dan corak lubang yang tepat. Ralat kecil dalam penempatan lubang boleh mengubah medan pandangan kamera. Integrasi ini memerlukan kejuruteraan yang teliti dari lakaran pertama.
Fungsi dan Integrasi Bahagian Struktur
Melepasi casis, beberapa bahagian yang lebih kecil memastikan AMR bergerak dan mengesan dengan andal. Setiap satu mempunyai tugasnya yang jelas.
Dudukan roda dan hab roda untuk mobiliti yang stabil
Dudukan roda memegang berat robot di bahagian hadapan atau belakang. Ia berputar dengan bebas dan membiarkan AMR berputar di ruang yang sempit. Hab roda menghubungkan motor pemacu ke roda. Kedua-dua bahagian mesti menahan haus dan mengendalikan hentaman berulang. Dudukan roda yang lemah boleh retak selepas beribu-ribu kitaran. Kegagalan itu akan menghentikan pengendalian bahan serta-merta.
Kurungan sensor dan plat pelekap
Kurungan sensor memegang lidar, kamera dan sensor jarak. Ia mesti cukup tegar untuk menghentikan getaran namun cukup ringan untuk mengelakkan penambahan jisim. Plat pelekap memberikan permukaan yang rata dan stabil untuk kurungan ini. Ketepatan di sini secara langsung mempengaruhi ketepatan dan keselamatan navigasi. Kurungan yang boleh dilenturkan walaupun hanya sebahagian kecil daripada milimeter boleh menyebabkan ralat yang mahal.
Potensi Pembuatan Aditif untuk Kurungan Kompleks
Bentuk kurungan yang kompleks sering mencabar kaedah pengeluaran tradisional. Teknologi pembuatan tambahan menawarkan jalan ke hadapan.
Pembuatan bahan tambahan polimer
Percetakan 3D polimer membina kurungan lapisan demi lapisan. Proses ini mengendalikan bentuk organik, saluran dalaman dan struktur kekisi yang kaedah subtraktif tidak dapat cipta dengan mudah. Jurutera menggunakannya untuk prototaip dan pengeluaran volum rendah. Teknologi ini menyerlah apabila kurungan memerlukan ciri tersuai atau poket penjimatan berat.
Pertimbangan integriti struktur
Kurungan bercetak memerlukan reka bentuk yang teliti untuk kekuatan. Orientasi lapisan mempengaruhi kapasiti beban. Kurungan yang dicetak dengan lapisan yang berserenjang dengan arah tegasan utama mungkin terkelupas di bawah beban. Jurutera juga mesti mengambil kira sifat bahan. Sesetengah polimer menyerap kelembapan dan kehilangan kekakuan dari semasa ke semasa. Pengujian dan pengesahan kekal penting sebelum menggunakan bahagian bercetak dalam aplikasi yang mencabar.
Dari perspektif praktikal, syarikat seperti NOBLE, sebuah syarikat pembuatan terkemuka di China, membawakan keupayaan perkhidmatan yang luar biasa dan kepakaran pemesinan profesional ke ruang ini. Mereka membantu pelanggan beralih dengan cekap daripada prototaip kepada pengeluaran besar-besaran bahagian struktur AMR. Pengalaman mereka merentasi pelbagai proses memastikan setiap bahagian memenuhi permintaan dunia sebenar.
Pembuatan Bahagian Struktur AMR: Proses Utama
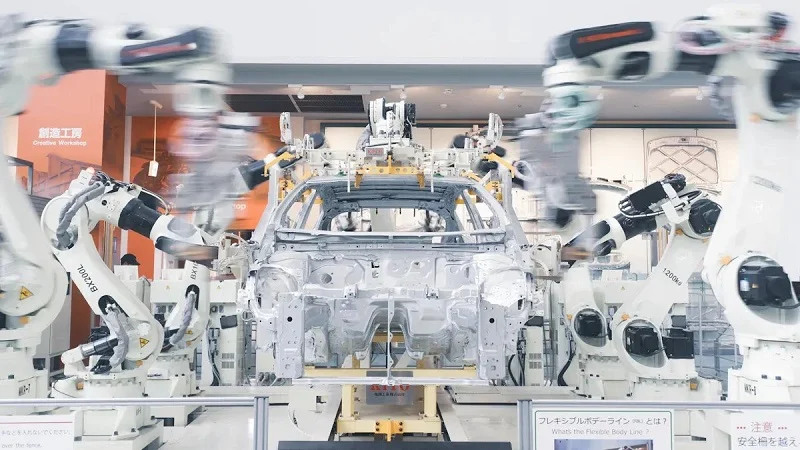
Pemesinan CNC untuk Komponen Ketepatan
Sesuai untuk bahagian tersuai isipadu rendah hingga sederhana dengan toleransi yang ketat
Pemesinan CNC berfungsi dengan baik untuk bahagian struktur AMR apabila anda memerlukan kelompok kecil atau sederhana. Untuk larian di bawah 500 unit, proses pembuatan ini memberikan anda ketepatan tinggi tanpa kos perkakasan pendahuluan yang besar. Bahagian pertama dan bahagian keseratus berharga hampir sama. Harga yang stabil itu membantu apabila anda menguji reka bentuk baharu atau membina armada perintis. Untuk pendakap keluli dengan berat kira-kira 1 kg, kelompok 50 bahagian berharga $100 hingga $300 setiap satu. Pada 1,000 unit, harga itu jatuh kepada $50 hingga $100 setiap bahagian. Kelebihan utama di sini ialah ketepatan. CNC boleh memegang kedudukan dalam lingkungan ±0.025 mm. Tahap ketepatan itu memastikan pelekap sensor dan pendakap motor sejajar. Apabila robot memerlukan penempatan sensor yang tepat untuk navigasi yang selamat, ketepatan itu penting. Komponen kejuruteraan ini bergantung pada pengaturcaraan digital dan alat pemotong standard. Anda tidak memerlukan acuan yang mahal. Itu menjadikan CNC sesuai untuk kerja tersuai di mana bentuk sering berubah. Proses ini berfungsi dengan baik untuk pengeluaran volum rendah hingga sederhana.
Bahan aluminium, keluli dan plastik
Aluminium 6061 merupakan pilihan utama untuk kebanyakan bahagian mesin CNC. Ia memberikan anda gabungan kekuatan dan berat yang hebat. Masa persediaan adalah singkat. Masa kitaran adalah pantas. Haus alat kekal rendah. Untuk pendakap tujuan umum dan komponen casis, aluminium memberikan prestasi terbaik untuk kosnya. Loyang berfungsi dengan baik untuk kelompok kecil di mana anda memerlukan fungsi dan rupa. Keluli tahan karat dan titanium lebih sukar untuk dimesin. Ia memerlukan persediaan yang lebih lama, pemotongan yang lebih perlahan dan alat yang lebih mahal. Itu meningkatkan kos untuk larian volum rendah. Plastik seperti ABS dan nilon juga berfungsi pada mesin CNC. Ia lebih ringan dan lebih murah, tetapi ia tidak cukup keras untuk banyak aplikasi struktur. Pembaziran bahan adalah tinggi dengan CNC. Kira-kira 60% hingga 80% daripada stok berakhir sebagai cip. Itu penting apabila anda menggunakan aloi yang mahal. Tetapi untuk bentuk kompleks pada volum rendah hingga sederhana, pemesinan CNC masih sukar ditandingi untuk aplikasi ketepatan.
Pembuatan Aditif Polimer dan Komposit
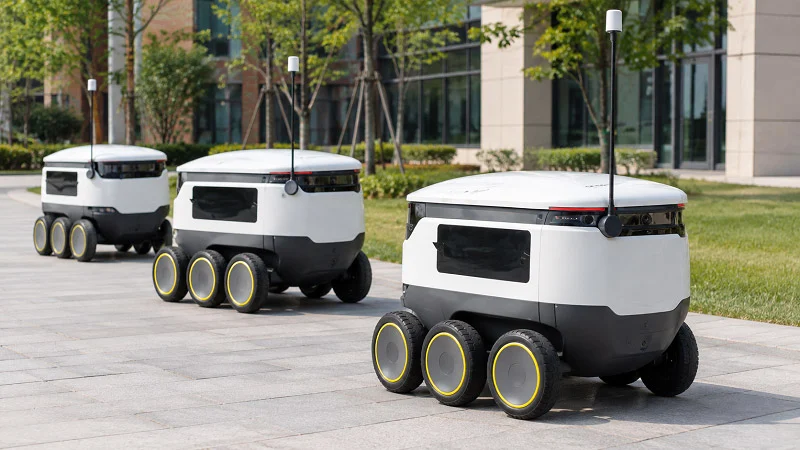
FDM dan SLS untuk kurungan, perumah dan prototaip
Teknologi pembuatan aditif membawa fleksibiliti sebenar kepada pengeluaran bahagian. FDM dan SLS adalah dua cara utama untuk membuat bahagian polimer. FDM menggunakan filamen yang mencairkan dan membina lapisan. Bahagian ABS daripada FDM menunjukkan kekuatan impak yang baik — sekitar 40.0 kJ/m² IZOD bertakuk. SLS menggunakan serbuk nilon dan laser. Bahagian SLS daripada PA12 mempunyai kekuatan impak IZOD bertakuk kira-kira 34 kJ/m². Kedua-duanya menawarkan kekuatan lenturan sekitar 56 hingga 58 MPa dan modulus lenturan berhampiran 1.8 GPa. Nilon menonjol kerana ketahanan dan rintangan habanya. Ia mengendalikan bahan api, minyak dan gris dengan baik. Itu menjadikannya bagus untuk bahagian yang mudah disalahgunakan. Manfaat sebenar teknologi percetakan 3D ialah kos perkakasan sifar. Tiada acuan atau acuan untuk dibeli. Masa utama adalah berjam-jam atau berhari-hari dan bukannya berminggu-minggu. Itu menjadikan kaedah ini sesuai untuk prototaip dan larian 1 hingga 500 unit. Anda boleh membina geometri kompleks dengan saluran dalaman dan struktur kekisi. Tiada proses lain yang dapat menandingi kebebasan geometri itu. Tetapi kos seunit kekal tidak berubah dan agak tinggi. Bagi jumlah yang lebih besar, teknologi pembuatan lain menjadi lebih murah.
Perbandingan Kos pada Isipadu yang Berbeza
| Proses | Huraian Bahagian | Kos setiap Bahagian pada Isipadu Rendah | Kos setiap Bahagian pada Isipadu Tinggi |
| CNC Machining | Pendakap keluli 1 kg | $100–$300 (kelompok 50) | $50–$100 (pada 1,000 unit) |
| Pembentukan Suntikan | Bahagian plastik 0.1 kg | $20–$50 (pada 100 unit) | $0.50–$2 (pada 10,000 unit) |
| Die Casting | Bahagian logam 0.5 kg | $50–$100 (pada 100 unit) | $5–$15 (pada 10,000 unit) |
Proses Komposit Acuan Terbuka dan Tertutup
Pengacuan komposit membawa pembuatan bahan tambahan ke arah yang berbeza. Proses acuan terbuka menggunakan gentian kaca atau gentian karbon dengan tangan. Proses acuan tertutup menggunakan acuan dan tekanan yang sepadan. Kaedah ini menghasilkan bahagian dengan nisbah kekuatan kepada berat yang sangat baik. Ia berfungsi dengan baik untuk bingkai dan panel struktur berprestasi tinggi. Kos perkakas adalah sederhana. Masa kitaran lebih lama daripada pengacuan suntikan. Tetapi untuk aplikasi yang mana setiap gram dikira, komposit memberikan nilai sebenar. Jurutera menggunakannya apabila aluminium terlalu berat dan plastik terlalu lemah.
Logam Lembaran dan Acuan Suntikan untuk Pengeluaran Volum
Sokongan Casis Potong Laser dan Bengkok
Fabrikasi logam lembaran mengendalikan pengeluaran volum dengan sangat baik. Pemotongan dan pembengkokan laser menghasilkan sokongan casis dengan cepat dan murah. Kos perkakas adalah rendah hingga sederhana. Persediaan memerlukan usaha yang sederhana. Masa kitaran adalah pantas. Untuk larian 500 hingga 5,000 unit, logam lembaran selalunya merupakan pilihan yang paling kos efektif. Pembaziran bahan adalah lebih rendah daripada CNC kerana anda boleh menyusun bahagian pada lembaran. Toleransi adalah munasabah pada ±0.1 hingga 0.5 mm. Itu tidak seketat CNC, tetapi ia berfungsi untuk banyak aplikasi bingkai. Logam lembaran sesuai dengan baik ke dalam barisan pengeluaran automatik. Setelah diprogramkan, mesin berjalan dengan sedikit bantuan manusia. Automasi barisan pengeluaran ini mengurangkan kos buruh dan mengekalkan kualiti yang konsisten. Apabila anda memerlukan beratus-ratus sokongan casis, logam lembaran memberikan penghantaran yang andal. Proses fabrikasi berskala dengan baik daripada prototaip hingga pengeluaran penuh.
Kurungan dan Penutup Plastik Acuan Suntikan
Pengacuan suntikan mengubah gambaran kos sepenuhnya. Peralatannya mahal. Acuan keluli boleh berharga $2,000 hingga $50,000 atau lebih. Pada 100 bahagian, acuan $10,000 itu menambah $100 kepada setiap bahagian. Tetapi pada 10,000 unit, kos acuan menurun kepada hanya $1.00 setiap bahagian. Kos unit jatuh beberapa sen. Masa kitaran sangat pantas. Proses ini mengendalikan automasi tinggi dengan baik. Itulah sebabnya pengacuan suntikan mendominasi pada isipadu melebihi 5,000 unit. Pendakap, penutup dan perumah plastik dihasilkan secara konsisten. Pilihan bahan termasuk nilon, ABS dan polikarbonat. Setiap satu menawarkan keseimbangan kekuatan, rintangan hentaman dan kos yang berbeza. Titik terbaik untuk pengacuan suntikan ialah 1,000 unit dan ke atas. Di bawah itu, kos peralatan merugikan. Tetapi sebaik sahaja anda komited kepada isipadu yang tinggi, tiada apa yang dapat menandinginya untuk kos setiap bahagian yang rendah. Persekitaran pengeluaran automatik dengan mesin pengacuan suntikan berjalan dengan tenaga kerja yang minimum setiap bahagian.
Cadangan Jalur Kelantangan
| Jalur Kelantangan | Paling Jimat Kos | rasional |
| 1-50 | Percetakan 3D, CNC | NRE minimum; pembelajaran pantas. |
| 50-500 | CNC, Logam Lembaran | Kebolehulangan tanpa risiko perkakasan yang tinggi. |
| 500-5,000 | Lembaran Logam, Acuan Jambatan | Zon peralihan: kebolehulangan mula membuahkan hasil. |
| 5,000 + | Acuan Suntikan, Tuangan Mati | NRE yang tinggi dilunaskan sepenuhnya; kelajuan adalah yang utama. |
Dari perspektif praktikal, syarikat seperti NOBLE membawakan kepakaran yang mendalam merentasi semua proses ini. NOBLE, sebuah syarikat pembuatan terkemuka di China, membantu pelanggan memilih kaedah yang tepat untuk setiap bahagian struktur AMR. Pengalaman mereka dengan CNC, teknologi pembuatan bahan tambahan, logam lembaran dan pengacuan suntikan memastikan prototaip dan pengeluaran besar-besaran yang cekap.
Mereka Bentuk Bahagian Struktur AMR untuk Prestasi
Reka bentuk yang baik mengubah bahagian yang berfungsi menjadi bahagian yang cekap. Setiap gram yang anda jimatkan dan setiap ciri yang anda tambah mengubah hayat bateri, ketepatan sensor dan kos penyelenggaraan. Pilihan yang betul pada peringkat awal juga menjadikan pembuatan lebih lancar.
Pengoptimuman Berat untuk Kecekapan Bateri
Berat bateri memacu julat AMR. Robot yang lebih berat memerlukan lebih banyak kuasa untuk bergerak. Ini bermakna bateri yang lebih besar, yang menambah lebih banyak berat. Memutuskan kitaran ini bermula dengan reka bentuk struktur pintar.
Penggunaan struktur ribbing, pocketing dan sarang lebah
Rusuk menambah kekakuan tanpa menambah jisim. Anggapkannya seperti rabung pada penutup botol plastik. Panel rata mungkin perlu setebal 8 mm untuk menahan lenturan. Tambahkan beberapa rusuk, dan anda boleh mengurangkannya kepada 4 mm. Kekuatannya kekal sama. Beratnya menurun hampir separuh. Poket berfungsi dengan cara yang sama pada bahagian mesin CNC. Anda mengukir bahan di mana tekanannya rendah. Bahagian itu mengekalkan bentuk luarnya, tetapi bahagian dalamnya berongga. Struktur sarang lebah membawa ini lebih jauh. Ia bagus untuk penutup dan perumah. Cabarannya adalah memadankan reka bentuk dengan proses. Rusuk sesuai dengan pengacuan suntikan dengan sempurna. Poket berfungsi dalam CNC dan percetakan 3D. Corak sarang lebah boleh dilakukan dengan teknologi pembuatan tambahan. Setiap proses mempunyai hadnya sendiri. Bercakap dengan rakan kongsi seperti NOBLE lebih awal. Mereka boleh memberitahu anda ciri-ciri yang praktikal. Reka bentuk mereka untuk sokongan kebolehkilangan menjimatkan masa dan wang.
Kekuatan vs. Kos Bahan
Bahan yang lebih ringan lebih mahal sekilogram. Serat karbon menjimatkan berat tetapi meningkatkan bajet. Aluminium 6061 sesuai digunakan. Ia kuat, ringan dan berpatutan. Untuk bahagian bertekanan tinggi, anda mungkin memerlukan keluli. Tetapi keluli adalah berat. Langkah bijak ialah reka bentuk hibrid. Gunakan keluli hanya pada titik beban. Gunakan aluminium atau plastik di tempat lain. Ini memastikan beratnya rendah tanpa membebankan bank. Proses pembuatan juga penting di sini. Pengacuan suntikan membolehkan anda mencampurkan bahan dalam satu bahagian. Pengacuan berlebihan menambah cengkaman atau pengedap yang lembut. Percetakan 3D membolehkan anda mengubah ketumpatan di dalam bahagian yang sama. Trik kejuruteraan ini menjimatkan gram dalam aplikasi sebenar.
Pengurusan Terma dan Pengedap Alam Sekitar
AMR berfungsi selama berjam-jam. Motor, bateri dan elektronik menghasilkan haba. Habuk dan kelembapan terdapat di mana-mana di gudang. Reka bentuk yang baik dapat menangani kedua-dua masalah tersebut.
Sinki Haba dan Integrasi Pengudaraan
Singki haba menarik haba daripada komponen panas. Yang terbaik mempunyai sirip yang meningkatkan luas permukaan. Anda boleh memesinnya daripada aluminium atau mencetaknya dengan polimer konduktif. Saluran pengudaraan membenarkan udara mengalir melalui casis. Kipas yang diletakkan dengan baik menggerakkan udara panas keluar. Caranya ialah memberi ruang untuk ciri-ciri ini tanpa menambah saiz. Integrasi penting. Dudukan motor yang berfungsi sebagai singki haba menjimatkan ruang. Kejuruteraan dwi-guna jenis itu adalah perkara biasa dalam sistem canggih. Setiap gram yang anda jimatkan pada bahagian penyejukan terus ke muatan atau bateri.
Sensor pengedap dipasang melawan habuk dan kelembapan
Sensor ibarat mata robot. Kanta yang kotor bermaksud data yang buruk. Pengedap menghalang habuk daripada masuk. O-ring dan gasket berfungsi dengan baik. Begitu juga pengedap yang terlebih acuan. Reka bentuk memerlukan alur atau bibir untuk pengedap diletakkan. Ini menambahkan sedikit kerumitan pada bahagian tersebut. Tetapi ia menjimatkan banyak penyelenggaraan. Untuk AMR luar, keperluan pengedap adalah lebih sukar. Anda memerlukan penarafan IP65 atau lebih tinggi. Ini bermakna toleransi yang ketat pada setiap permukaan yang sepadan. Rakan kongsi dengan kepakaran CNC boleh memegang toleransi tersebut. NOBLE, sebuah syarikat pembuatan terkemuka di China, menyediakan ketepatan itu. Kepakaran pemesinan profesional mereka memastikan pengedap berfungsi pada kali pertama.
Kebolehgunaan dan Perhimpunan Modular
Penyelenggaraan lapangan memastikan robot terus beroperasi. Masa henti memerlukan kos. Alat ganti yang sukar dicapai atau diganti akan menimbulkan masalah.
Pengikat pelepas cepat dan saluran penghalaan kabel
Sambungan bolted boleh dipercayai tetapi perlahan. Pengikat pelepas cepat membolehkan anda menukar bahagian dalam beberapa saat. Pengikat suku pusingan dan klip spring adalah pilihan biasa. Saluran penghalaan kabel memastikan wayar kemas. Saluran yang dipotong ke dalam bingkai membimbing kabel. Ia menghentikan lelasan dan memudahkan pengesanan. Ciri-ciri ini menambah sedikit masa pemesinan. Tetapi ia menjimatkan masa di lapangan. Automasi barisan pengeluaran yang baik boleh mengendalikan butiran ini. Pengaturcaraan CNC untuk memotong saluran memerlukan beberapa baris kod tambahan. Ganjarannya besar dari segi kebolehgunaan.
Mereka bentuk untuk pembongkaran dalam penyelenggaraan lapangan
Bahagian snap-fit akan rosak apabila anda membukanya. Skru tidak. Reka bentuk setiap sambungan untuk dibuka sekurang-kurangnya tiga kali. Gunakan perkakasan keluli tahan karat untuk mengelakkan kakisan. Labelkan setiap penyambung. Ini kedengaran mudah, tetapi banyak reka bentuk melangkauinya. Pemasangan modular membolehkan anda menggantikan satu bahagian tanpa menanggalkan semuanya. Perumah bateri harus tergelincir keluar. Kurungan sensor harus tercabut. Keputusan ini menjadikan pengendalian bahan lebih lancar. Ia juga mengurangkan keperluan inventori. Anda menyimpan beberapa bahagian biasa dan bukannya banyak yang tersuai. Keselamatan juga bertambah baik. Juruteknik boleh menukar sensor yang rosak dalam masa dua minit dan bukannya dua puluh minit.
Bahan untuk Bahagian Struktur AMR
Memilih bahan yang betul mengubah berat, kos dan cara anda membuat bahagian tersebut. Setiap kaedah pembuatan berfungsi paling baik dengan beberapa bahan. Pilihan itu juga menentukan berapa lama bahagian itu akan tahan.
Aloi Aluminium: Ringan dan Boleh Dimesin
Aluminium berfungsi dalam pelbagai kegunaan robot. Dua gred menonjol.
6061-T6 dan 7075
6061-T6 ialah pilihan biasa untuk kebanyakan alat ganti. Kekuatan alahnya ialah 276 MPa. Kekuatan lesunya ialah 97 MPa pada 500 juta kitaran. Ini bagus untuk casis dan pendakap. Untuk beban yang lebih berat, 7075-T6 mempunyai alah 503 MPa. Ini membantu untuk alat ganti di bawah tekanan tinggi. Kelemahannya ialah kos. 6061-T6 berharga $2 hingga $5 setiap kg. Dengan pemesinan CNC, setiap alat ganti berharga $50 hingga $500. Kaedah pembuatan ini berfungsi dengan baik untuk kelompok kecil.
| Hartanah | 6061-T6 | 7075-T6 |
| Kekuatan Hasil | 276 MPa | 503 MPa |
| Kekuatan Keletihan | 97 MPa | 159 MPa |
| Kekuatan tegangan | 310 MPa | 572 MPa |
Anodizing dan rawatan permukaan lain
Anodisasi melindungi setiap bahagian aluminium daripada haus. Anodisasi Jenis II menghasilkan lapisan dari 0.0001 hingga 0.001 inci. Jenis III mencapai 0.004 inci dan memberikan perlindungan haus yang lebih baik. Tetapi ia mengurangkan kekuatan lesu. Bagi bahagian yang menghadapi banyak kitaran, pilih Jenis I. Rawatan ini menjadikan bahagian tahan lebih lama.
Plastik Kejuruteraan: Kesan dan Faedah Kos
Plastik menjimatkan berat dan kos untuk setiap bahagian. Ia juga melawan karat tanpa bantuan tambahan.
Nilon dan ABS
Nilon 6/6 berharga $1 hingga $2 sekilogram. Dengan percetakan 3D, setiap bahagian berharga $10 hingga $50. Itu jauh lebih murah daripada aluminium CNC. Nilon boleh menahan hentaman dengan baik. ABS lebih murah tetapi tidak begitu kuat. Kedua-duanya berfungsi dengan kaedah tambahan seperti FDM dan SLS. Cara percetakan 3D ini berfungsi dengan baik untuk larian kecil.
| Bahan | Kos per kg | Proses | Kos setiap Bahagian |
| 6061-T6 | $2–5/kg | CNC | $ 50–500 |
| Nilon 6/6 | $1–2/kg | Percetakan 3D | $ 10–50 |
Kos aluminium ($50–500 setiap bahagian) adalah lebih tinggi daripada percetakan 3D nilon ($10–50). Nilon adalah lebih baik untuk projek kos rendah.
Polikarbonat
Polikarbonat lebih tahan lasak daripada nilon. Ia mengendalikan hentaman dengan baik. Untuk kegunaan yang memerlukan kekuatan, ia berfungsi dalam banyak sistem. Cara pencetakan 3D untuk bahagian ini menggunakan kaedah tambahan.
Komposit dan Keluli untuk Keadaan Ekstrem
Sesetengah kegunaan memerlukan kekuatan yang sangat tinggi. Komposit sesuai untuk keperluan tersebut.
Acuan terbuka/tertutup gentian karbon
Serat karbon memberikan kekuatan terbaik untuk beratnya. Kaedah acuan terbuka menghasilkan bahagian yang kuat. Pengeluaran mengambil lebih banyak masa. Tetapi hasilnya adalah yang terbaik untuk bingkai. Proses pembuatan ini menggunakan teknologi tambahan. Cara pencetakan 3D untuk setiap bahagian memerlukan penjagaan. Kejuruteraan ini memerlukan bahan yang kuat.
keluli tahan karat
Keluli tahan karat tahan karat. Ia berfungsi untuk robot luar. Proses pembuatannya adalah CNC atau kerja logam lembaran. Bahagian ini lebih mahal daripada aluminium. Tetapi ia tahan lebih lama. Untuk bahagian keselamatan, ia menambah kebolehpercayaan.
NOBLE, sebuah syarikat pembuatan terkemuka di China, mempunyai pengetahuan mendalam tentang bahan-bahan ini. Nasihat mereka membantu pelanggan memilih bahan yang sesuai untuk bahagian badan AMR. Ini memastikan kaedah pembuatan sesuai dengan matlamat jumlah dan kos.
Bekerjasama dengan NOBLE untuk Pembuatan Bahagian Struktur AMR

Kepakaran Pemprosesan Logam dan Plastik yang Komprehensif
Pemesinan CNC, pengacuan suntikan, logam lembaran dan percetakan 3D
NOBLE mempunyai semua cara penting untuk membuat bahagian struktur AMR. Pasukan mereka melakukan percetakan 3D, pemesinan CNC, pengacuan suntikan dan kerja logam lembaran di satu tempat. Kaedah ini sesuai untuk semua keperluan anda. Untuk prototaip, percetakan 3D adalah pantas. Untuk lebih banyak bahagian, mereka menggunakan pengacuan suntikan. Barisan automatik mengendalikan bilangan yang besar. Untuk casis, mereka menggunakan logam lembaran dengan pemotongan laser. Mereka memilih proses berdasarkan berapa banyak bahagian yang anda perlukan dan bahan yang anda mahukan. Pakar memilih proses dan bahan terbaik untuk setiap bahagian. Mereka memikirkan bagaimana bahagian tersebut akan digunakan. Robot memerlukan bahagian yang tepat. Pengendali bahan memerlukan bahagian yang tahan lama. Pasukan ini menggunakan pengetahuan kejuruteraannya untuk setiap bahagian. Automasi mengurangkan kos. Ia membolehkan pembuatan banyak bahagian. Percetakan 3D dan kaedah tradisional berfungsi bersama untuk bahagian yang kompleks.
Perkhidmatan penuh dari reka bentuk untuk kebolehkilangan hingga pemasangan akhir
Mereka membantu dengan reka bentuk lebih awal. NOBLE melihat model 3D anda dan mencadangkan cara untuk memudahkan penghasilannya. Ia membelokkan sudut tajam. Ia menjadikan dinding nipis lebih kuat. Perubahan kecil ini menjimatkan wang dan menghalang bahagian daripada rosak. Perkhidmatan ini melangkaui reka bentuk. NOBLE mengendalikan mendapatkan bahan, pemesinan, kemasan dan memasang bahagian. Anda mendapat bahagian siap yang sedia untuk digunakan. Pendekatan sehenti ini mengurangkan keperluan untuk mengurus ramai vendor. Satu pasukan menguruskan semuanya. Untuk binaan AMR yang kompleks di mana bahagian mesti dipasang dengan baik, sokongan ini sangat berharga. Proses berjalan lancar dari awal hingga akhir. Kerja yang sukar mendapat manfaat daripada pendekatan ini.
Persijilan Kualiti: ISO 9001:2015 dan ISO 13485:2016
Pengurusan kualiti yang ketat untuk bahagian yang tepat dan konsisten
ISO 9001:2015 menetapkan tahap kualiti asas. Mereka menyemak setiap langkah dalam proses tersebut. Mereka mengukur saiz dan memeriksa kemasan permukaan. Rekod disimpan supaya anda boleh mengesan bahagian. Jika sesuatu bahagian rosak, anda boleh mencari kelompoknya. Ini penting untuk bahagian yang kritikal terhadap keselamatan. Sensor yang longgar boleh menghentikan robot daripada bergerak. Kualiti yang baik menghalangnya. Setiap bahagian memenuhi spesifikasi. Kerja yang sukar memerlukan kebolehpercayaan ini. Proses ini memberikan hasil yang konsisten setiap masa.
Kawalan proses gred perubatan yang sesuai untuk robotik yang mencabar
ISO 13485:2016 menambah kawalan yang lebih ketat. NOBLE mempunyai pensijilan ini. Ini bermakna piawaian yang sangat tinggi untuk alat ganti AMR. Untuk robotik kritikal, piawaian ini membina kepercayaan. Proses yang sama yang memeriksa alat ganti pembedahan memeriksa lubang pelekap motor anda. Ketepatan ini membantu robot menavigasi dengan tepat. Pasukan ini mematuhi peraturan yang ketat. Setiap bahagian memenuhi piawaian kualiti tinggi. Proses ini didokumenkan dan dikawal. Alat ganti yang memerlukan ketepatan ini mendapat banyak manfaat.
Sokongan Hujung-ke-Hujung untuk Pembangunan AMR
Panduan pemilihan bahan dan pengoptimuman reka bentuk
Bahan yang anda pilih mempengaruhi kos, berat dan tempoh ia tahan lama. Jurutera NOBLE membantu anda memilih bahan. Untuk bahagian yang ringan, cuba aluminium 6061 atau gentian karbon. Untuk rintangan hentaman, gunakan nilon atau polikarbonat. Untuk kekakuan yang tinggi, keluli mungkin sesuai. Pasukan ini melihat keperluan beban anda dan mencadangkan bahan terbaik. Mereka mereka bentuk bahagian untuk proses yang dipilih. Bahagian untuk pengacuan suntikan mempunyai ketebalan dinding yang sekata. Bahagian untuk percetakan 3D mempunyai sudut yang tidak memerlukan sokongan. Perubahan ini memudahkan pengeluaran. Mengetahui proses tersebut membawa kepada reka bentuk yang lebih baik. Percetakan 3D memberi anda kebebasan reka bentuk yang unik. Pilihan bahan secara langsung mempengaruhi bahagian akhir.
Akauntabiliti sumber tunggal dari prototaip hingga pengeluaran
Sebuah syarikat melakukan semuanya. Untuk prototaip, mereka menggunakan percetakan 3D untuk membuat perubahan dengan pantas. Apabila reka bentuk muktamad, mereka beralih kepada CNC atau pengacuan suntikan. NOBLE mengendalikan pertukaran. Anda tidak perlu menghantar fail ke kedai yang berbeza atau menyemak vendor baharu. Jurutera yang sama yang bekerja pada prototaip mengawasi pengeluaran. Ini menghentikan masalah lebih awal. Bagi robot pengendalian bahan yang perlu berfungsi dengan baik setiap masa, kebolehpercayaan ini adalah penting. Pasukan terlibat dari awal hingga akhir. Satu sumber bertanggungjawab untuk semuanya. Ini menjimatkan masa dan mengurangkan risiko dalam memilih bahan dan membuat bahagian.
Memilih proses yang betul bergantung kepada isipadu, kekuatan dan kos. Bahagian kompleks isipadu rendah sesuai dengan pemesinan CNC. Bahagian plastik isipadu tinggi sesuai dengan pengacuan suntikan. Prototaip dan geometri kompleks berfungsi paling baik dengan pembuatan bahan tambahan, seperti pencetakan 3D polimer atau pengacuan komposit. Bingkai tahan lama memerlukan proses logam lembaran atau komposit. Pilihan reka bentuk berdasarkan berat, pengurusan haba dan kebolehgunaan membentuk kaedah pembuatan yang masuk akal. Pemilihan bahan juga penting. Sebelum memilih, nilaikan isipadu, keperluan kekuatan dan sasaran kos yang diperlukan. Bekerjasama dengan pengeluar seperti NOBLE. Kepakaran mereka merentasi proses logam dan plastik memastikan pengeluaran bahagian struktur AMR yang cekap.
Soalan Lazim Pembuatan Bahagian Struktur AMR
Apakah yang membezakan bahagian struktur AMR daripada bahagian robot biasa?
Bahagian struktur AMR perlu berurusan dengan navigasi fleksibel dan tempat yang sentiasa berubah. Ia mesti ringan supaya bateri tahan lama, tetapi juga cukup kuat untuk mengendalikan haus harian. Tidak seperti robot tetap, bahagian ini menghadapi pergerakan, getaran dan beban yang berubah secara berterusan. Ini memerlukan reka bentuk yang teliti dan proses pembuatan yang betul untuk setiap kerja.
Proses pembuatan yang manakah paling sesuai untuk pengeluaran volum rendah?
Pemesinan CNC sangat bagus untuk kerja-kerja dengan isipadu rendah hingga sederhana. Anda mendapat toleransi yang ketat tanpa perlu berbelanja besar untuk perkakasan. Untuk kelompok di bawah 500 unit, proses ini memberikan kualiti yang stabil pada kos yang boleh anda ramalkan. Teknologi tambahan seperti percetakan 3D juga berfungsi dengan baik untuk prototaip. Setiap kaedah mempunyai keseimbangan dalam kelajuan, kos dan pilihan bahan.
Bagaimanakah percetakan 3d sesuai dengan pengeluaran bahagian AMR?
Percetakan 3d paling sesuai untuk bentuk kompleks dan perubahan pantas. FDM dan SLS mengendalikan pendakap, perumah dan prototaip dengan baik. Teknologi ini menghapuskan kos perkakasan, jadi ia sesuai untuk reka bentuk tersuai. Tetapi kos seunit kekal tidak berubah, jadi percetakan 3d lebih sesuai dengan jumlah yang rendah berbanding pengeluaran besar-besaran. Banyak pengeluar menggunakannya bersama kaedah tradisional.
Bilakah saya perlu memilih pengacuan suntikan berbanding proses lain?
Pengacuan suntikan menang pada jumlah melebihi 5,000 unit. Kos perkakasan pendahuluan adalah tinggi, tetapi kos setiap bahagian jauh menurun. Pendakap, penutup dan perumah plastik dihasilkan dengan cepat dan konsisten. Untuk pengeluaran volum tinggi, proses ini mengatasi kos CNC dan percetakan 3D. Di bawah 1,000 unit, pengiraannya jarang sekali berkesan.
Bahan apakah yang paling sesuai untuk bahagian struktur AMR?
Aluminium 6061-T6 memberikan nisbah kekuatan-kepada-berat yang hebat untuk casis dan pendakap. Plastik kejuruteraan seperti nilon dan polikarbonat menjimatkan berat dan menahan hentaman. Komposit gentian karbon memberikan kekuatan paling tinggi untuk aplikasi yang mencabar. Keluli tahan karat sesuai dengan robot luar yang perlu menahan karat. Pemilihan bahan mempengaruhi kaedah pembuatan dan prestasi akhir.
Bolehkah pembuatan bahan tambahan mengendalikan beban struktur?
Ya, jika anda mereka bentuknya dengan teliti. Percetakan 3D polimer menghasilkan pendakap yang kuat apabila orientasi lapisan selaras dengan arah tekanan. Bahagian nilon SLS menunjukkan kekuatan hentaman yang baik. Untuk beban yang lebih tinggi, pengacuan komposit dengan gentian karbon memberikan hasil yang sangat baik. Pengujian dan pengesahan masih diperlukan sebelum menggunakan bahagian tambahan dalam aplikasi kritikal.
Bagaimanakah saya mengoptimumkan bahagian struktur AMR untuk berat?
Struktur ribbing, pocketing dan sarang lebah membuang bahan di tempat yang tekanannya rendah. Ciri-ciri ini berfungsi secara berbeza merentasi proses pembuatan. Acuan suntikan mengendalikan rusuk dengan baik. Pemesinan CNC sangat bagus dalam pocketing. Teknologi aditif membolehkan reka bentuk kekisi yang kompleks. Matlamatnya adalah untuk menjimatkan gram tanpa kehilangan kekuatan atau keselamatan.
Mengapa perlu bekerjasama dengan NOBLE untuk bahagian struktur AMR?
NOBLE membawakan kepakaran mendalam merentasi pemesinan CNC, pengacuan suntikan, logam lembaran dan percetakan 3D. Pensijilan ISO mereka memastikan kualiti yang konsisten. Pasukan ini membimbing pemilihan bahan dan pengoptimuman reka bentuk daripada prototaip hingga pengeluaran. Sebagai sebuah syarikat pembuatan terkemuka di China, NOBLE membantu pelanggan menavigasi pilihan proses dengan cekap.





