
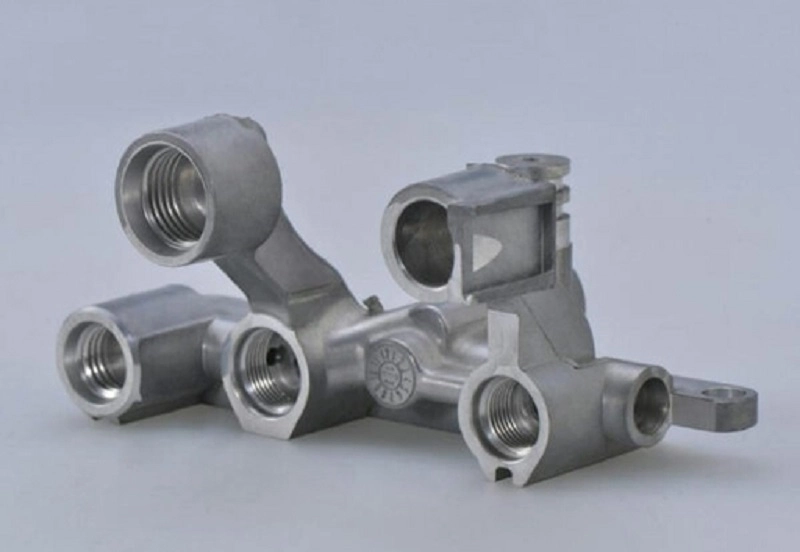
Pengenalan: Mengapa Tuangan Vakum Aluminium Perkara untuk Prototaip cepat
Pembangunan produk bergerak pantas. Kitaran reka bentuk dipendekkan. Jurutera memerlukan bahagian untuk diuji, dipasang dan disahkan. Bahagian tersebut mesti bertindak seperti komponen pengeluaran. Model visual tidak mencukupi.
Kaedah tuangan tradisional memerlukan perkakas keras. Acuan keluli mengambil masa berminggu-minggu untuk dibina. Kosnya tinggi. Pemesinan CNC menawarkan alternatif. Tetapi geometri yang kompleks memacu masa pemesinan. Kos pula menyusul.
Tuangan vakum aluminium terletak di tengah. Ia menghasilkan prototaip logam berfungsi tanpa peralatan pengeluaran penuh. Proses ini menggunakan acuan silikon. Acuan berasal daripada corak induk. Corak boleh dicetak 3D atau dimesin. Ini mengurangkan masa pengeluaran secara mendadak.
Prototaip pantas tuangan vakum dengan aluminium menghasilkan bahagian yang hampir dengan kualiti pengeluaran. Sifat mekanikal sepadan dengan aloi aluminium tuangan. Kemasan permukaan sangat baik. Ketepatan dimensi adalah konsisten.
Apakah itu Pemutus Vakum Aluminium?
Definisi Pemutus Vakum Aluminium
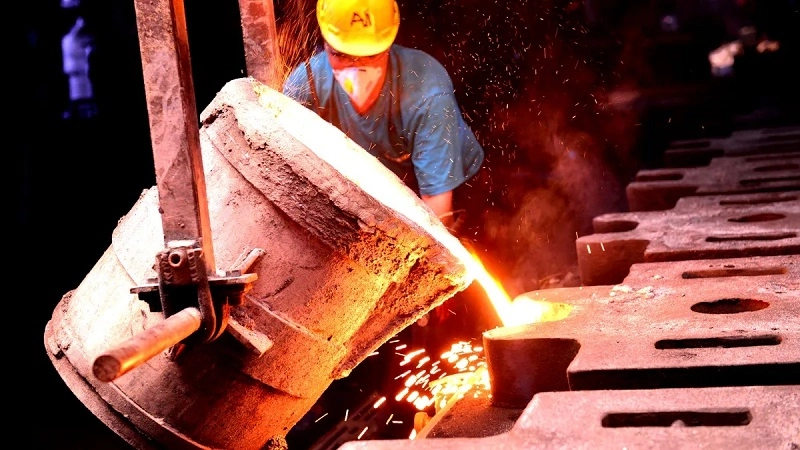
Ini adalah proses tuangan logam. Tuangan vakum aluminium menggunakan tekanan yang dikurangkan di sekitar acuan. Vakum menyingkirkan udara yang terperangkap dari rongga. Ia juga menarik udara keluar dari logam cair. Hasilnya ialah tuangan aluminium yang lebih bersih. Kurang kecacatan. Kurang keliangan. Sifat mekanikal yang lebih baik.
Bagaimana Pemutus Vakum Aluminium Berfungsi
Proses ini mengikuti urutan. Setiap langkah mempengaruhi langkah seterusnya.
- Penyediaan model CAD. Geometri bahagian ditakrifkan dalam perisian 3D. Toleransi. Sudut draf. Lokasi get. Semua ditetapkan pada peringkat ini.
- Penciptaan corak prototaip pantas. Corak fizikal dibuat. Ini boleh dimesin daripada logam atau resin. Tetapi prototaip pantas tuangan vakum selalunya menggunakan corak bercetak 3D. Ini menghapuskan penggunaan perkakas keras untuk corak itu sendiri. Masa tunggu menurun secara mendadak. Inilah teras tuangan prototaip aluminium.
- Penyediaan acuan seramik. Corak disalut dengan buburan seramik. Pelbagai lapisan terkumpul. Kulitnya dikeringkan dan dikeraskan. Coraknya dibakar. Acuan sudah siap.
- Penuangan logam berbantukan vakum. Aluminium cair dituang ke dalam acuan semasa ruang berada di bawah vakum. Vakum menarik logam menjadi bahagian nipis. Ia membuang gelembung gas. Langkah ini menentukan kualiti tuangan aluminium yang pantas.
- Penyejukan dan penyingkiran acuan. Tuangan itu mengeras. Cangkang seramik telah tertanggal. Bahagian mentah telah terdedah. Pintu dan penaik masih terpasang.
- Pemesinan dan kemasan permukaan. Permukaan kritikal dimesin mengikut dimensi akhir. Toleransi yang tidak dapat ditampung oleh tuangan dipotong. Permukaan digilap atau disalut mengikut keperluan.
Tuangan pelaburan vakum dengan corak cetakan 3D ialah versi moden proses ini. Tiada acuan lilin. Tiada corak induk logam. Hanya corak bercetak dan cangkerang seramik. Itulah yang menjadikan prototaip pantas logam praktikal untuk komponen aluminium.
Aliran kerja lengkap dari CAD hingga bahagian siap biasanya mengambil masa dua hingga tiga minggu. Itulah kelebihannya berbanding kerja perkakas keras, yang mengambil masa berbulan-bulan. Untuk pembangunan produk, kelajuan itu penting. Ia membolehkan ujian berulang. Ia mengurangkan risiko sebelum kerja perkakas pengeluaran dilakukan. Itulah sebabnya kerja prototaip tuangan aluminium semakin berkembang di jabatan kejuruteraan.
Apakah itu Prototaip Pantas Pemutus Vakum?
Istilah ini menggabungkan dua idea. Prototaip pantas tuangan vakum bermaksud menggunakan tuangan logam berbantukan vakum untuk menghasilkan prototaip dengan cepat. Tiada perkakas keras. Tiada masa tunggu yang lama. Bahagian logam berfungsi dalam beberapa minggu dan bukannya berbulan-bulan.
Pemutus Vakum vs Prototaip Tradisional
Pemilihan kaedah bergantung kepada keperluan. Setiap pendekatan sesuai dengan peringkat perkembangan yang berbeza.
| kaedah | Bahan | Penggunaan Terbaik |
| Percetakan 3D | plastik, damar | Model konsep, ulasan visual |
| Pemesinan CNC | Bilet aluminium | Prototaip ketepatan, toleransi yang ketat |
| Tuangan vakum aluminium | Aloi aluminium sebenar | Prototaip berfungsi, ujian mekanikal |
| lakonan die | Bahagian pengeluaran | Pengeluaran volum tinggi |
Percetakan 3D memberikan bentuk. Pemesinan CNC memberikan ketepatan. Tuangan vakum aluminium memberikan sifat bahan. Tuangan acuan memberikan isipadu. Setiap kaedah ada tempatnya.
Mengapa Menggabungkan Pemutus Vakum Dengan Prototaip Pantas?
Gabungan ini memberikan empat manfaat yang berbeza.
- Pengesahan reka bentuk yang lebih pantas. Bahagian aluminium tuangan boleh diuji secara mekanikal. Tekanan, keletihan dan tindak balas haba boleh diukur. Data ini sah kerana bahan tersebut gred pengeluaran.
- Pelaburan perkakasan yang lebih rendah. Tiada acuan keluli. Acuan ini diperbuat daripada seramik, diperbuat daripada corak bercetak. Kos perkakasan adalah sebahagian kecil daripada pengeluaran perkakasan. Jika reka bentuk berubah, corak akan dikemas kini secara digital. Tiada kos perkakasan yang telah dilupuskan.
- Ujian bahan seperti pengeluaran. Aloi adalah sama seperti pengeluaran. Sifat mekanikal sepadan. Padanan tingkah laku terma. Padanan tindak balas permukaan. Pengujian pada bahagian prototaip tuangan aluminium memberikan data yang diterjemahkan secara langsung kepada pengeluaran.
- Keupayaan geometri kompleks. Dinding nipis. Laluan dalaman. Potongan bawah. Vakum menarik logam menjadi bentuk yang rumit. Tiada kekangan draf yang biasa digunakan dalam tuangan acuan.
Manfaat-manfaat ini menjadikan prototaip pantas tuangan vakum sebagai langkah praktikal dalam pembangunan produk. Ia terletak di antara cetakan 3D plastik dan tuangan acuan pengeluaran. Ia menyediakan pautan yang hilang—bahagian logam sebenar untuk ujian sebenar sebelum melakukan perkakasan volum tinggi. Itulah cadangan nilai untuk tuangan aluminium pantas. Ia mengurangkan risiko. Ia mempercepatkan pembangunan. Ia memberikan keyakinan terhadap reka bentuk sebelum pelaburan pengeluaran.
Proses Tuangan Vakum Aluminium Langkah demi Langkah
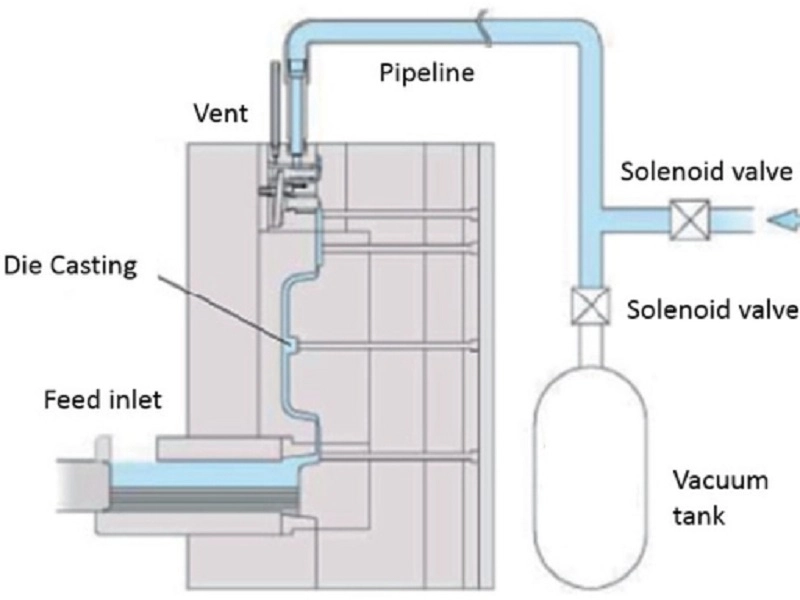
Langkah 1 — Cipta Reka Bentuk Digital
Tuangan vakum aluminium bermula dalam CAD. Model ini mentakrifkan geometri, ketebalan dinding dan butiran struktur. Sudut draf ditambah—biasanya 2 hingga 3 darjah. Elaun pengecutan terbina dalam. Aluminium mengecut kira-kira 1.5 peratus semasa pemejalan. Reka bentuk mesti mengimbangi.
Langkah 2 — Hasilkan Corak Prototaip Pantas
Kaedah:
Corak tersebut merupakan model fizikal bahagian tersebut. Ia boleh dimesin daripada logam atau resin. Tetapi prototaip pantas tuangan vakum bergantung pada kaedah tambahan. Percetakan 3D SLA adalah perkara biasa. Proses tambahan lain juga berfungsi.
Corak ini tidak memerlukan perkakas keras. Tuangan pelaburan tradisional memerlukan acuan logam untuk suntikan lilin. Itu mengambil masa berminggu-minggu. Corak yang dicetak siap dalam beberapa hari. Inilah kunci kepada tuangan aluminium yang pantas.
Langkah 3 — Bina Acuan Pelaburan
Model ini direndam dalam buburan seramik, dan lapisan plaster halus menyaluti permukaan basah. Kitaran rendaman dan salutan diulang, secara beransur-ansur membina pelbagai lapisan bahan. Selepas setiap lapisan disapu, cangkerang kering semasa selang masa antara salutan.
Sebaik sahaja cangkerang mencapai ketebalan yang mencukupi, model tersebut akan dikeluarkan. Ia kemudiannya akan menjalani proses pembakaran dalam relau. Resin yang dicetak akan cair dan mengewap, akhirnya meninggalkan cangkerang seramik. Pada ketika ini, acuan sedia untuk digunakan dalam penuangan vakum aluminium.
Langkah 4 — Tuangkan Aluminium Vakum ke dalam Acuan
Acuan diletakkan di dalam ruang vakum. Operator menuang aluminium cair di bawah keadaan vakum.
Persekitaran vakum membantu meningkatkan aliran logam. Ia membolehkan aluminium cair mencapai kawasan berdinding nipis yang tidak dapat ditutupi oleh tuangan udara dan menyingkirkan gas terlarut daripada cair sebelum pemejalan. Tuangan yang terhasil mempunyai ketumpatan yang tinggi dan menghasilkan semula butiran halus dengan tepat.
Langkah ini menentukan kualiti prototaip tuangan vakum aluminium. Keliangan dikurangkan, dan sifat mekanikal dipertingkatkan.
Langkah 5 — Pemprosesan Pasca
Cangkang seramik telah ditanggalkan. Tuangan mentah terdedah. Pintu telah dipotong.
Pemesinan CNC membawa permukaan kritikal ke dimensi akhir. Rawatan haba memperhalusi mikrostruktur dan meningkatkan sifat mekanikal. Kemasan permukaan menambah rintangan kakisan atau kualiti estetik. Pemeriksaan mengesahkan dimensi, kualiti dalaman dan keadaan permukaan.
Ini melengkapkan proses tuangan vakum aluminium. Bahagian terakhir sedia untuk ujian, pemasangan atau pembangunan selanjutnya. Kitaran penuh dari CAD ke bahagian siap biasanya dua hingga tiga minggu. Itulah kelebihan untuk prototaip pantas logam. Bahagian tersebut adalah logam sebenar. Jadual dimampatkan. Risiko dikurangkan.
Kelebihan Tuangan Vakum Aluminium untuk Prototaip Pantas
1. Pengujian Bahan Aluminium Sebenar
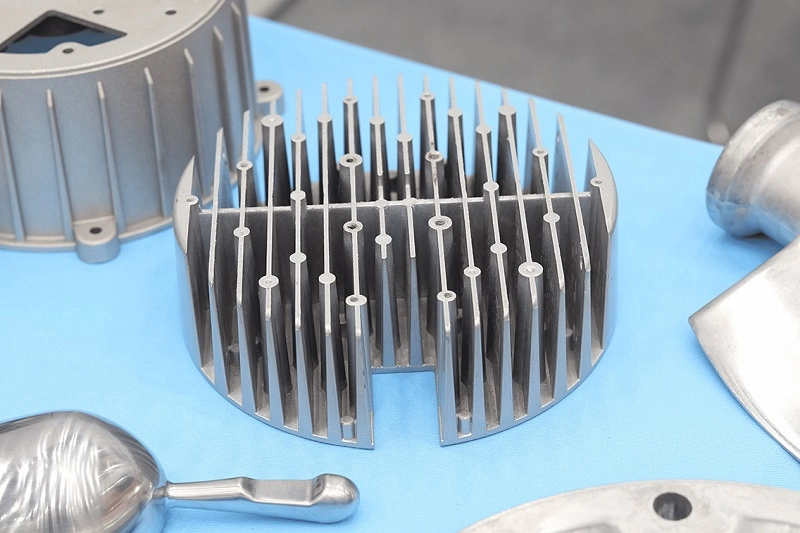
Prototaip plastik mempunyai batasan. Ia mempamerkan ciri-ciri lenturan yang berbeza, mempunyai kekonduksian terma yang lemah, dan cenderung untuk patah di kawasan di mana logam akan mengalami ubah bentuk plastik. Tuangan vakum aluminium menyelesaikan masalah ini. Bahagian-bahagiannya diperbuat daripada aloi aluminium tulen dan mempunyai sifat mekanikal yang selaras dengan bahagian pengeluaran. Metrik seperti kekuatan tegangan, kekerasan dan tindak balas keletihan semuanya memenuhi keperluan.
Sifat terma boleh diukur. Kekonduksian terma, pengembangan terma dan kelakuan kitaran terma semuanya tepat. Pengesahan kimpalan dan pemesinan boleh dilakukan. Memandangkan bahan yang sama seperti bahagian akhir digunakan, prototaip bertindak sama seperti bahagian akhir.
2. Pembangunan Lebih Pantas Berbanding Dengan Pemutus Tradisional
Tuangan tradisional memerlukan acuan keras. Acuan keluli mengambil masa berbulan-bulan untuk dihasilkan dan mahal. Prototaip pantas tuangan vakum memintas langkah-langkah ini. Model dihasilkan melalui percetakan 3D, cangkerang seramik boleh disiapkan dalam masa beberapa hari, dan bahagian-bahagian boleh dituang dalam masa seminggu.
Peralihan daripada reka bentuk CAD kepada bahagian fizikal adalah sangat pantas. Tidak perlu mengunci reka bentuk disebabkan oleh kos acuan yang tinggi sebelum pengesahan reka bentuk. Inilah sebabnya proses tuangan aluminium pantas digunakan secara meluas. Ia membolehkan penghasilan tuangan berfungsi berdasarkan reka bentuk digital sambil mengelakkan kitaran pengeluaran acuan yang panjang.
3. Keupayaan Geometri Kompleks
Teknologi vakum memudahkan pengisian struktur berdinding nipis dengan ketebalan dinding serendah 1 mm. Saluran dalaman boleh dituang. Struktur ringan dengan ciri-ciri seperti berusuk dan kekisi boleh dihasilkan. Struktur bersepadu mengurangkan masa pemasangan.
Proses ini boleh mengendalikan butiran yang tidak boleh diakses oleh pemesinan dan tidak boleh diisi oleh tuangan acuan. Itulah kelebihan geometri kerja prototaip tuangan aluminium.
4. Kecekapan Kos untuk Pengeluaran Volum Rendah
Kos acuan merupakan halangan utama dalam prototaip logam, tetapi penuangan vakum aluminium menghapuskan halangan ini. Acuan seramik berfungsi sebagai alat pengeluaran dan lebih murah daripada acuan keluli.
Proses ini sesuai untuk pengeluaran kelompok kecil, termasuk prototaip, sampel kejuruteraan dan pesanan pengeluaran percubaan kelompok kecil. Bagi pesanan dengan jumlah pengeluaran 50 hingga 100 keping, kos seunit kekal dalam julat yang boleh diterima; untuk jumlah yang lebih tinggi, tuangan acuan adalah lebih kos efektif.
Pengeluaran bahagian aluminium kelompok kecil melalui tuangan vakum merupakan pendekatan praktikal untuk pra-pengeluaran dan pengujian. Ia merapatkan jurang antara pencetakan 3D unit tunggal dan pengeluaran tuangan acuan berskala penuh. Di sinilah terletaknya nilai strategik prototaip aluminium pantas.
Tuangan Vakum Aluminium vs Kaedah Pembuatan Lain
Pemutus Vakum Aluminium vs Pemesinan CNC
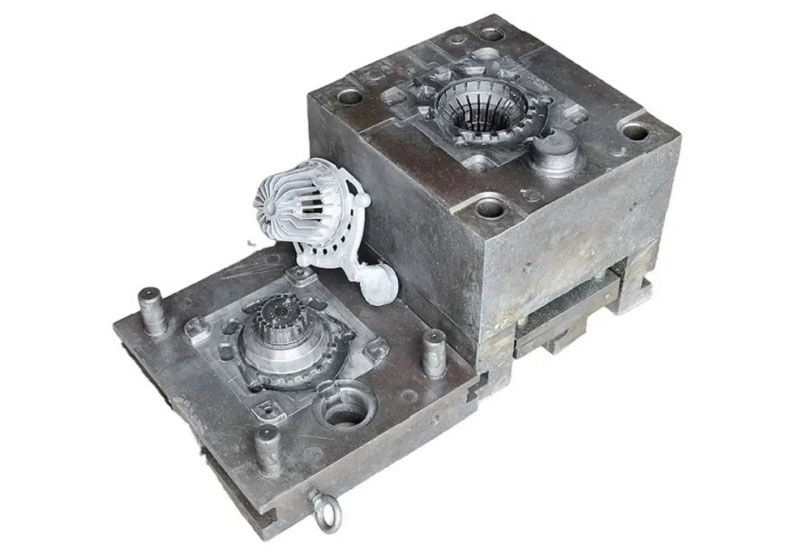
Kedua-dua kaedah menghasilkan bahagian logam. Laluannya berbeza. Hasilnya juga berbeza.
| Faktor | Tuangan Vakum Aluminium | CNC Machining |
| Bahan | aloi aluminium tuang | Aluminium bilet |
| Geometri | Sangat baik untuk bentuk yang kompleks | Terhad oleh akses perkakas |
| Kos persediaan | Kos perkakas yang lebih rendah | Masa pemesinan yang lebih tinggi |
| Ketepatan | Baik | Cemerlang |
| Kelantangan terbaik | Rendah-sederhana | Rendah-sederhana |
Pemesinan bermula dengan blok pepejal. Ia memotong bahan. Ciri-ciri dalaman yang kompleks adalah sukar atau mustahil. Tuangan vakum aluminium bermula dengan acuan. Bentuk kompleks diisi. Geometri dituang ke dalam, bukan dipotong keluar.
Bagi prototaip yang memerlukan laluan dalaman yang kompleks atau dinding nipis, tuangan adalah satu-satunya laluan praktikal. Bagi bahagian yang mempunyai geometri mudah dan toleransi yang ketat, pemesinan mungkin lebih langsung.
Tuangan Vakum Aluminium vs Percetakan 3D
Percetakan 3D menghasilkan bahagian plastik atau resin. Prototaip pantas tuangan vakum menghasilkan logam.
Bahan-bahan itu sendiri mempamerkan sifat-sifat asli. Ciri-ciri tingkah laku aluminium tuangan adalah selaras dengan aluminium yang dihasilkan secara besar-besaran, manakala bahagian yang dicetak 3D tidak. Ia mempunyai ciri-ciri lenturan dan mod kegagalan yang berbeza, dan tidak boleh dirawat haba seperti logam.
Data yang diperoleh daripada ujian kekuatan bahagian yang dicetak 3D mencerminkan sifat plastik; data yang diperoleh daripada ujian kekuatan prototaip tuangan aluminium mencerminkan sifat aluminium. Keputusan ini terpakai untuk pengeluaran besar-besaran.
Bahagian tuangan mempunyai kemasan permukaan yang lebih baik. Cengkerang seramik boleh menghasilkan semula perincian halus. Vakum menarik logam ke dalam acuan, menghasilkan permukaan yang licin. Sebaliknya, bahagian yang dicetak 3D mempunyai garisan lapisan dan memerlukan pemprosesan pasca.
Pemutus Vakum Aluminium vs Pemutus Die
Acuan acuan sesuai untuk pengeluaran besar-besaran. Acuan keluli mahal dan mempunyai masa tunggu yang lama. Walau bagaimanapun, kos seunit adalah rendah untuk pengeluaran dalam jumlah besar.
Tuangan vakum aluminium adalah untuk prototaip dan isipadu yang rendah. Acuan seramik adalah murah dan mempunyai masa tunggu yang singkat, tetapi kos seunit lebih tinggi.
Tuangan vakum menyokong lelaran reka bentuk. Hanya dengan mengubah suai model digital membolehkan acuan baharu dihasilkan dalam masa beberapa hari. Sebaliknya, tuangan acuan mengunci reka bentuk ke dalam acuan keluli, menjadikan pengubahsuaian mahal dan memakan masa.
Tuangan aluminium pantas adalah pilihan ideal apabila reka bentuk belum dimuktamadkan; tuangan acuan adalah pilihan terbaik apabila reka bentuk telah dimuktamadkan dan jumlah pengeluaran mencukupi untuk mewajarkan kos acuan.
Perbandingan menunjukkan bahawa setiap kaedah mempunyai tempatnya. Prototaip pantas logam menggunakan tuangan vakum merapatkan jurang antara pencetakan 3D dan acuan pengeluaran besar-besaran. Ia menyediakan bahagian logam sebenar untuk ujian praktikal pada kos yang berpatutan dan dalam jangka masa yang munasabah. Di situlah terletaknya nilainya.
Bekerjasama dengan NOBLE untuk Tuangan Vakum Aluminium dan Penyelesaian Pembuatan Lengkap
Untuk menghasilkan prototaip aluminium berkualiti tinggi, proses tuangan sahaja tidak mencukupi. Setiap peringkat adalah kritikal: penilaian reka bentuk, pemilihan bahan, pembuatan, rawatan permukaan dan pemasangan. Setiap langkah mempengaruhi prestasi dan kebolehpercayaan produk.
Di NOBLE, kami menawarkan penyelesaian pembuatan yang komprehensif untuk komponen logam dan plastik. Kami membantu pelanggan kami mengubah idea mereka menjadi produk sedia untuk pengeluaran. Kepakaran kami melangkaui pembuatan; kami menyokong keseluruhan proses pembangunan produk—daripada bantuan reka bentuk dan prototaip kepada pemesinan jitu, pemeriksaan kualiti dan pemasangan.
Keupayaan Pembuatan Komprehensif Daripada Reka Bentuk hingga Membentuk Pau
NOBLE menawarkan pelbagai perkhidmatan untuk menyokong pelbagai peringkat pembangunan produk, termasuk:
- Sokongan reka bentuk produk dan analisis reka bentuk untuk pembuatan (DFM)
- Prototaip pantas dan pengeluaran volum rendah
- Pemprosesan logam dan pemesinan jitu
- Penyelesaian pembuatan plastik
- Penamat permukaan dan operasi sekunder
- Pemasangan komponen dan penyepaduan produk akhir
Dengan menggabungkan sokongan kejuruteraan dengan kepakaran pembuatan, NOBLE membantu pelanggan mengurangkan masa pembangunan, mengoptimumkan reka bentuk bahagian dan memudahkan pengurusan rantaian bekalan.
Sistem Pengurusan Kualiti dan Pensijilan Industri
Kualiti terbina dalam setiap peringkat proses pembuatan NOBLE. Sistem pengurusan kualiti kami direka bentuk untuk memastikan konsistensi, kebolehkesanan dan penambahbaikan berterusan sepanjang pengeluaran.
ISO 9001:2015 : Pensijilan ini menunjukkan komitmen kami terhadap pengurusan kualiti berstruktur, kawalan proses dan penambahbaikan berterusan merentasi operasi pembuatan.
ISO 13485:2016 : Pensijilan ini menyokong keupayaan kami untuk mengeluarkan komponen bagi aplikasi berkaitan perubatan yang mana kawalan kualiti, dokumentasi dan kebolehpercayaan proses yang ketat adalah penting.
Pensijilan ini memberikan keyakinan kepada pelanggan bahawa projek mereka diuruskan di bawah piawaian kualiti yang diiktiraf di peringkat antarabangsa.
Soalan Lazim: Perihal Prototaip Pantas Pemutus Vakum Aluminium
Adakah tuangan vakum aluminium sesuai untuk prototaip pantas?
Ya. Terutamanya apabila jurutera memerlukan bahagian aluminium yang berfungsi tanpa melabur dalam acuan pengeluaran. Proses ini menghasilkan prototaip logam sebenar dengan cepat. Ia mengisi jurang antara cetakan 3D plastik dan perkakasan pengeluaran penuh.
Seberapa cepatkah prototaip tuangan vakum aluminium boleh dihasilkan?
Garis masa bergantung pada geometri bahagian dan kaedah acuan. Bentuk mudah adalah lebih pantas. Geometri kompleks mengambil lebih banyak masa. Tetapi corak prototaip pantas—cetakan SLA atau induk mesin—memendekkan masa tunggu dengan ketara. Projek biasa dari CAD hingga bahagian siap mengambil masa dua hingga tiga minggu.
Aloi aluminium apakah yang boleh dituang secara vakum?
A356 adalah bahan biasa. Ia menawarkan kebolehtuangan dan sifat mekanikal yang baik. Aloi Al-Si juga digunakan. Ia memberikan kecairan dan rintangan kakisan yang sangat baik. Kebanyakan sistem aloi aluminium yang sesuai untuk penuangan pelaburan berfungsi dengan penuangan vakum aluminium. Aloi khusus bergantung pada keperluan aplikasi—kekuatan, kemuluran atau kekonduksian terma.
Adakah penuangan vakum aluminium lebih baik daripada Pemesinan CNC?
Jawapannya bergantung kepada empat faktor.
- Geometri penting. Tuangan mengendalikan bentuk dalaman yang kompleks. Pemesinan tidak dapat mencapainya.
- Kuantiti penting. Untuk isipadu yang rendah, kedua-duanya boleh digunakan. Untuk isipadu yang tinggi, penuangan mungkin lebih menjimatkan.
- Kekuatan yang diperlukan adalah penting. Aloi tuangan mempunyai sifat yang berbeza daripada aloi tempa. Reka bentuk mesti sesuai.
- Keperluan permukaan adalah penting. Pemesinan menghasilkan permukaan yang lebih licin. Tuangan mungkin memerlukan kemasan sekunder.
Tuangan vakum, prototaip pantas dan pemesinan CNC tidak bersaing. Kedua-duanya saling melengkapi. Tuangan menghasilkan bentuk hampir bersih. Pemesinan membawa permukaan kritikal kepada toleransi akhir. Pilihan yang tepat bergantung pada bahagian dan matlamat projek.







