
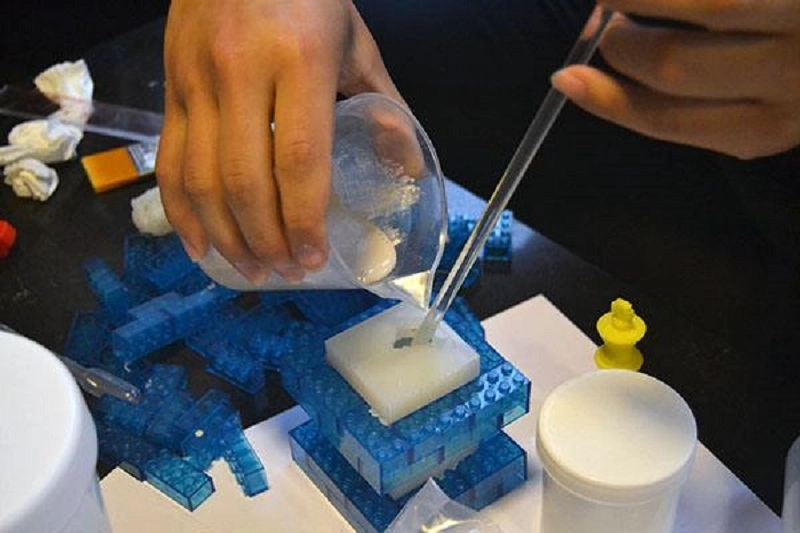
Tuangan vakum silikon merupakan proses moden yang biasa sesuai untuk prototaip pantas dan pengeluaran kelompok kecil. Bahagian-bahagiannya dibongkar dengan cepat, dengan kemasan permukaan yang sangat baik, dan sifat bahannya selaras dengan silikon gred pengeluaran besar-besaran.
Walau bagaimanapun, kecacatan tidak dapat dielakkan—seperti gelembung udara, pengisian yang tidak lengkap, ketidaksempurnaan permukaan dan melengkung. Proses ini agak sensitif; walaupun perubahan kecil pada bahan, acuan atau tahap vakum boleh menyebabkan masalah yang serius.
Kecacatan Biasa dalam Tuangan Vakum Silikon
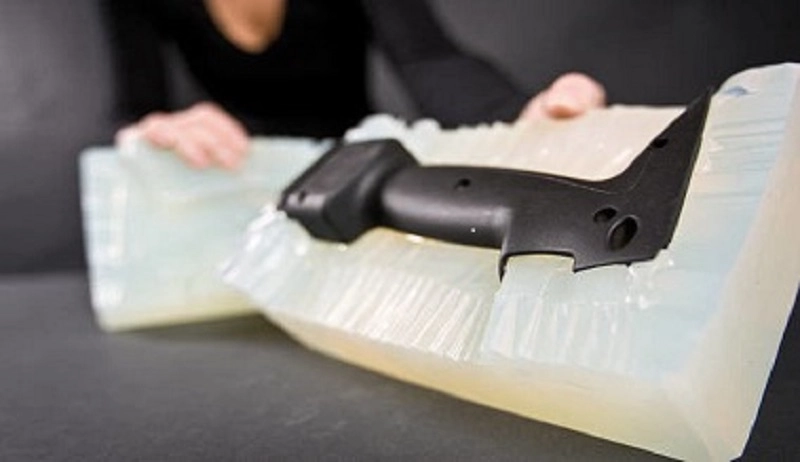
Pernahkah anda mengalami kecacatan dalam tuangan vakum silikon? Contohnya termasuk gelembung, kekasaran permukaan dan kilatan. Setiap kecacatan ini boleh menjejaskan penampilan, dimensi, sifat mekanikal atau kecekapan pengeluaran. Memahami kecacatan ini adalah langkah pertama ke arah menghapuskannya.
Gelembung Udara (Lompang)
Udara yang terperangkap membentuk lompang. Liang dalaman melemahkan kekuatan bahagian, manakala lubang kecil permukaan menjejaskan kemasan permukaan. Terdapat beberapa punca—penyahgasan yang tidak mencukupi, masa pegangan vakum yang tidak mencukupi dan reka bentuk saluran pengudaraan acuan yang tidak betul.
Langkah-langkah pencegahan termasuk penyahgas yang betul. Resin mesti dibiarkan berehat untuk tempoh yang mencukupi di bawah vakum. Acuan mesti dilengkapi dengan saluran pengudaraan untuk membolehkan udara keluar semasa proses pengisian resin. Aras vakum mesti memenuhi keperluan bahan.
Pukulan Pendek
Apabila anda membuka acuan, anda mendapati ia belum diisi, bahagiannya tidak lengkap, dan penghasilan perincian yang lemah. Puncanya mudah. Ia mungkin disebabkan oleh kelikatan resin yang berlebihan atau suntikan bahan yang tidak mencukupi. Secara alternatif, campuran mungkin telah mula mengeras sebelum rongga diisi sepenuhnya.
Menyelesaikan pengisian yang tidak lengkap memerlukan pelarasan proses. Tingkatkan isipadu bahan. Kurangkan kelikatan resin melalui pemanasan awal. Pendekkan selang masa antara pencampuran dan suntikan.
flash
Lapisan resin nipis meleleh keluar di sepanjang garisan pemisah. Tepi bahagian tersebut tidak sekata, dengan terdapatnya kilatan berlebihan. Haus acuan boleh menyebabkan kebocoran. Ketidaksejajaran yang tidak betul boleh menyebabkan limpahan resin. Tekanan suntikan yang berlebihan boleh memaksa resin melimpah.
Kekejangan adalah satu simptom—acuan anda memerlukan penyelenggaraan. Penjajaran mesti diperiksa. Tekanan suntikan mesti dipadankan dengan bahan dan geometri.
Warpage
Bahagian-bahagian menjadi herot selepas penyahacuan. Bahagian yang besar dan nipis paling terdedah. Komponen rata melengkung. Bahagian yang panjang melengkung. Puncanya ialah tekanan pengawetan atau penyejukan yang berbeza. Satu bahagian mengering lebih cepat daripada yang lain. Tekanan dalaman menarik bahagian keluar dari bentuknya.
Pencegahan memberi tumpuan kepada pengawetan yang seragam. Laraskan suhu ketuhar. Pastikan pengagihan haba yang sekata. Ubah suai geometri bahagian untuk mengurangkan peralihan tebal kepada nipis.
Kecacatan Permukaan
Calar. Lubang. Tompok kasar. Permukaannya tidak licin. Corak induk mungkin mempunyai ketidaksempurnaan. Permukaan acuan mungkin rosak. Resin itu sendiri mungkin membentuk permukaan kasar.
Penyelesaiannya adalah kawalan kualiti pada setiap peringkat. Periksa corak induk. Lindungi permukaan acuan. Kawal keadaan resin.
Ketidaktepatan Dimensi
Bahagian-bahagian di luar toleransi. Lubang-lubang tidak sejajar. Antara muka tidak sepadan. Tiga faktor menyebabkan masalah ini. Pengecutan acuan silikon. Pengecutan resin. Perubahan suhu semasa pengawetan.
Pampasan memerlukan data empirikal. Ukur pengecutan dalam acuan dan resin. Laraskan dimensi corak induk dengan sewajarnya. Kawal suhu pengawetan.
Penyembuhan Tidak Lengkap
Bahagian-bahagiannya kekal lembut. Melekit. Kekurangan kekuatan mekanikal. Puncanya mudah: resin tidak terpaut silang sepenuhnya. Nisbah campuran yang salah. Pencampuran yang tidak mencukupi. Keadaan pengawetan yang buruk. Pencemaran daripada agen pelepas acuan.
Penyelesaiannya adalah disiplin proses. Sahkan nisbah resin. Panjangkan masa pencampuran. Kekalkan suhu ketuhar. Bersihkan acuan antara kitaran.
Variasi Warna
Bahagian daripada kelompok yang sama kelihatan berbeza. Satu berwarna cerah. Satu berwarna gelap. Pencampuran pigmen tidak konsisten. Kelompok resin berbeza-beza. Keadaan pengawetan mengubah warna.
Kerja-kerja penyeragaman. Gunakan pek pigmen yang telah ditimbang terlebih dahulu. Tentukur peralatan pencampuran. Kawal kitaran pengawetan.
Lapan kecacatan ini merangkumi kebanyakan isu dalam tuangan vakum silikon. Setiap satu mempunyai punca. Setiap satu mempunyai penyelesaiannya. Bahagian seterusnya menunjukkan cara melaksanakan penyelesaian tersebut.
Punca Kecacatan Tuangan Vakum
Kecacatan hanyalah simptom; punca sebenar terletak pada tahap yang lebih mendalam. Jika hanya isu permukaan ditangani, masalah tersebut akan timbul semula; hanya dengan mengenal pasti punca utama masalah tersebut dapat diselesaikan sepenuhnya. Lima kategori berikut merangkumi kebanyakan punca kegagalan dalam tuangan vakum silikon.
Isu Bahan
Resin adalah kunci kepada keseluruhan proses. Resin yang berkualiti rendah akan menghasilkan bahagian yang tidak berkualiti.
Resin yang telah tamat tempoh telah kehilangan kereaktifannya, menyebabkan pengawetan tidak lengkap dan menjadikan bahagian-bahagiannya lembut.
Nisbah pencampuran yang salah boleh menyebabkan ketidakseimbangan stoikiometri. Terlalu banyak bes akan menjadikan bahagian melekit; terlalu banyak agen pengawetan akan menjadikannya rapuh.
Pencemaran lembapan berpunca daripada persekitaran penyimpanan yang lembap. Air bertindak balas dengan resin, menghasilkan buih yang merendahkan sifat mekanikal.
Keadaan penyimpanan yang buruk—suhu tinggi, pendedahan cahaya dan udara—boleh merosakkan sifat bahan walaupun sebelum ia memasuki acuan.
Ketidakserasian bahan boleh mengakibatkan delaminasi atau kegagalan ikatan antara lapisan atau sisipan.
Langkah pertama adalah memeriksa bahan tersebut. Jika resin berkualiti rendah, tiada cara lain yang akan membantu.
Masalah Reka Bentuk Acuan
Acuan menentukan bentuk bahagian tersebut. Reka bentuk yang tidak betul pasti akan mengakibatkan kualiti bahagian yang buruk.
Lokasi pintu gerbang menentukan aliran bahan lebur. Lokasi pintu gerbang yang tidak betul boleh menyebabkan pergolakan. Pergolakan memerangkap udara, yang membawa kepada pembentukan poket udara.
Pengudaraan yang tidak mencukupi menghalang udara daripada keluar. Udara termampat yang tidak dapat keluar menyebabkan lubang tiupan pada bahagian tersebut.
Reka bentuk garisan pemisah yang tidak betul boleh mengakibatkan kilatan atau koyakan pada bahagian semasa penyahcetakan.
Reka bentuk acuan yang lemah boleh menghalang resin daripada mengalir secara sekata, mengakibatkan pengisian yang tidak mencukupi dan seterusnya, bahagian yang melengkung.
Acuan merupakan alat pengeluaran, dan reka bentuknya mesti memenuhi keperluan proses.
Ralat Parameter Proses
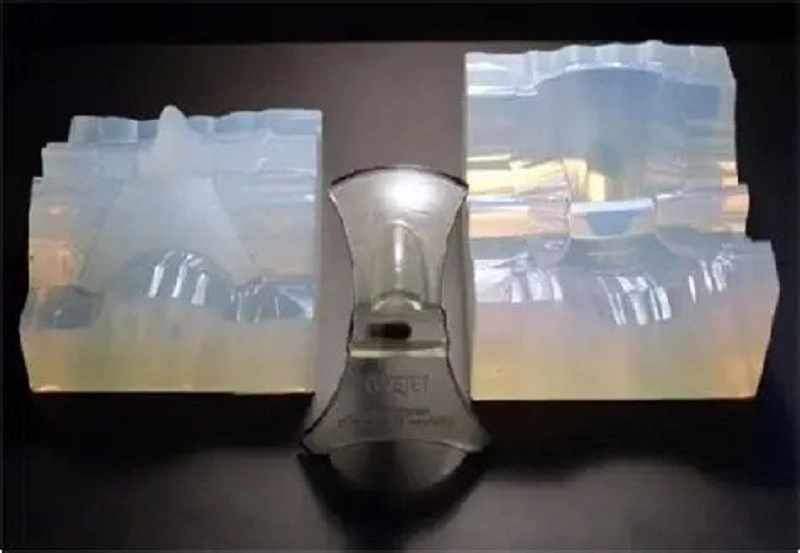
Mesin beroperasi mengikut arahan dengan ketat; tetapan yang salah akan menyebabkan keputusan yang salah.
Adakah vakum terlalu rendah? Udara yang terperangkap dalam resin akan membentuk buih.
Adakah kelajuan menuang terlalu laju? Turbulensi memerangkap udara. Kelajuan menuang terlalu perlahan. Resin mengeras sebelum mengisi acuan.
Jika suhu pengawetan terlalu rendah, tindak balas tidak akan lengkap; jika terlalu tinggi, ia akan menyebabkan bahagian tersebut terbakar.
Jika masa pengawetan terlalu singkat, bahagian tersebut tidak akan cukup kering; jika terlalu lama, acuan akan rosak.
Jika bahagian itu dirobohkan terlalu awal, ia akan koyak; jika terlambat, ia akan melekat pada acuan.
Setiap parameter mempunyai julat optimum. Selagi ia kekal dalam julat ini, kualiti bahagian akan memuaskan; sebaik sahaja ia melebihi julat ini, kecacatan akan berlaku.
Ralat Operator
Proses tuangan vakum silikon boleh diautomasikan, tetapi pengendali masih sangat penting.
Jika operasi manual tidak konsisten, mesin akan bermula dari keadaan yang berbeza setiap kali. Akibatnya, bahagian akhir tidak akan konsisten.
Jika resin tidak diukur dengan tepat, nisbah pencampuran akan salah, dan hasil pengawetan tidak akan seperti yang dijangkakan.
Jika resin tidak dicampur dengan betul, sebahagian resin yang tidak dicampur akan kekal di bahagian bawah bekas. Resin yang tidak dicampur ini kemudiannya akan mengalir ke dalam acuan, dan bahagian tersebut tidak akan mengeras dengan betul.
Kesilapan pengendalian yang biasa berlaku termasuk pencemaran daripada minyak kulit, penggunaan terlalu banyak agen pelepas kulat dan alat yang terjatuh secara tidak sengaja.
Cara terbaik untuk mengelakkan masalah ini adalah melalui latihan yang betul, prosedur operasi standard dan penyeliaan yang teliti.
Pakai acuan
Acuan silikon boleh digunakan habis. Setiap kitaran tuangan menyebabkan sedikit haus.
Tanda pertama ialah kilatan. Garisan pemisah mula haus, dan resin mula bocor dari acuan. Kemudian perubahan dimensi muncul. Acuan menjadi lebih lembut dan mula meregang. Dimensi kritikal mula berubah.
Apabila permukaan acuan haus, permukaan bahagian menjadi lebih kasar, dan perincian halus secara beransur-ansur hilang. Ketekalan bahagian juga menurun. Beberapa bahagian pertama biasanya baik, tetapi beberapa bahagian terakhir mungkin menjadi skrap.
Untuk mengelakkan masalah ini, pantau jangka hayat acuan dan gantikan acuan pada masa yang betul. Jangan gunakannya melebihi jangka hayatnya.
Lima kategori ini merangkumi punca utama kecacatan dalam tuangan vakum silikon. Dengan mencari dan menyelesaikan masalah ini secara sistematik, kadar kecacatan dapat dikurangkan, hasil dapat ditingkatkan, dan pengeluaran dapat berjalan dengan lebih lancar.
Cara Mencegah Kecacatan dalam Tuangan Vakum Silikon
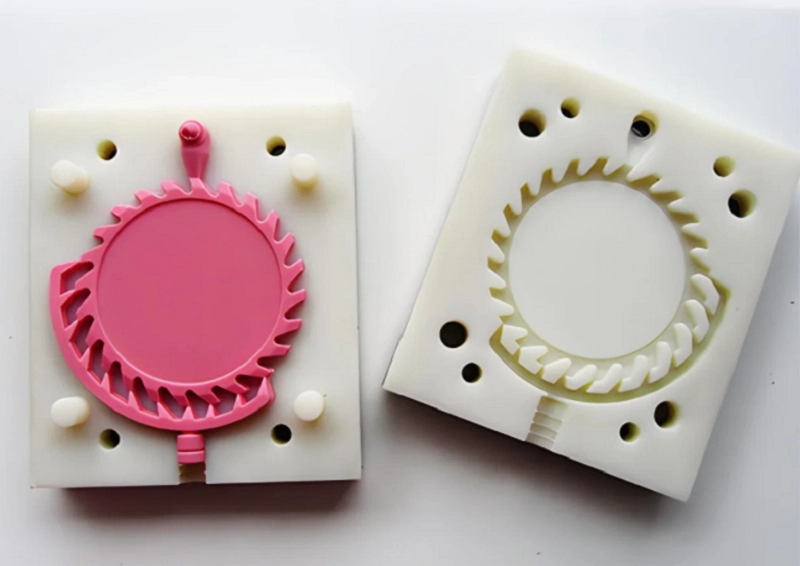
Kos pencegahan jauh lebih rendah daripada kerja semula. Dengan menyelesaikan punca kecacatan secara sistematik, hasil dapat ditingkatkan. Sembilan bidang berikut merangkumi kaedah praktikal yang telah terbukti berkesan dalam tuangan vakum silikon.
Tingkatkan Kualiti Corak Induk
Corak induk menentukan segala-galanya. Kemasan permukaannya menjadi kemasan permukaan bahagian akhir, dan ketepatan dimensinya menentukan toleransi akhir. Corak induk yang lemah akan sentiasa membawa kepada bahagian yang lemah.
Selesaikan corak induk dengan teliti. Pasir dan kilap permukaan untuk menghilangkan semua calar.
Bersihkan corak induk dengan teliti. Habuk dan cap jari boleh berpindah ke acuan silikon, dan acuan akan memindahkan kecacatan ini ke setiap bahagian tuangan.
Periksa ketepatan dimensi. Ukur ciri-ciri kritikal dan sahkan bahawa corak induk sepadan dengan keperluan reka bentuk. Ini adalah titik semak kualiti pertama dalam proses pengeluaran. Jangan abaikannya.
Optimalkan Reka bentuk acuan
Acuan merupakan asas kepada keseluruhan proses. Acuan yang direka bentuk dengan baik menjadikan pengeluaran lebih lancar, manakala reka bentuk yang buruk akan menyebabkan kecacatan berulang.
Letakkan pintu pagar di lokasi yang betul supaya resin mengalir dengan lancar dan mengelakkan pergolakan yang boleh menghasilkan buih.
Tambahkan lubang udara yang mencukupi. Udara mesti keluar dengan lancar semasa resin memenuhi acuan. Pengudaraan yang lemah atau lubang udara yang tersumbat akan memerangkap udara, menyebabkan lompang dan gelembung udara.
Reka bentuk garisan pemisah dengan teliti. Lokasi garisan pemisah yang lemah boleh menyebabkan kilatan dan menyukarkan proses penyahcetakan.
Reka bentuk acuan yang baik mengikuti aliran semula jadi resin dan bukannya memaksanya melawan aliran.
Sediakan Resin dengan Betul
Penyediaan resin merupakan langkah utama untuk memastikan hasil pengeluaran yang konsisten.
Gunakan penimbang untuk pengukuran yang tepat. Ikut nisbah pencampuran yang betul dengan ketat.
Gaul rata. Kikis sisi dan bahagian bawah bekas untuk memastikan semua bahan dicampur sekata. Pencampuran yang tidak baik boleh menyebabkan sesetengah kawasan tidak kering.
Lakukan penyahgas vakum. Pastikan resin di bawah vakum cukup lama untuk membuang udara terlarut. Mengeluarkan buih permukaan tidak mencukupi. Gelembung udara di dalam resin juga mesti dibuang.
Kendalikan bahan dengan berhati-hati. Pencemaran daripada minyak, kelembapan atau resin lama boleh merosakkan keseluruhan kelompok.
Keadaan Vakum Kawalan
Vakum bukan sahaja digunakan untuk penyahgas tetapi juga untuk membantu resin mengisi acuan.
Tetapkan tahap vakum yang betul. Jika vakum terlalu rendah, udara akan terperangkap. Jika terlalu tinggi, resin mungkin mendidih, mewujudkan kecacatan baharu.
Kawal masa vakum. Resin hendaklah berada di bawah vakum semasa penyahgasan dan penuangan. Acuan mesti dikosongkan sepenuhnya sebelum resin masuk.
Mengekalkan Keadaan Pengawetan yang Betul
Pengawetan mengubah resin cecair menjadi bahagian pepejal. Jika keadaan tidak dikawal dengan betul, bahagian mungkin tidak akan kering sepenuhnya atau mungkin berubah bentuk.
Kawal suhu ketuhar. Perbezaan suhu hanya beberapa darjah boleh mengubah kelajuan pengawetan. Suhu yang tidak sekata di dalam ketuhar boleh menyebabkan prestasi bahagian yang tidak konsisten.
Tetapkan masa pengawetan yang betul. Bahagian yang kurang diawet akan menjadi lembut dan lemah, manakala bahagian yang terlebih diawet mungkin menjadi rapuh.
Pantau keadaan persekitaran. Kelembapan dan aliran udara boleh menjejaskan hasil pengawetan.
Kendalikan Acuan Silikon dengan Berhati-hati
Acuan silikon agak rapuh. Penggunaan yang tidak betul akan mempercepatkan haus acuan.
Buka acuan dengan lembut. Jangan paksa bahagian itu keluar. Gunakan tekanan udara atau kupas bahagian itu dari acuan dengan berhati-hati.
Elakkan menggunakan alat yang kasar untuk membersihkan acuan. Kaedah pembersihan yang kasar boleh merosakkan permukaan rongga acuan.
Simpan acuan dalam keadaan rata dan bersih. Lindungi acuan daripada cahaya, suhu tinggi dan tekanan.
Periksa acuan secara berkala. Periksa koyakan, garisan pemisah haus dan penuaan permukaan. Gantikan acuan sebelum ia mula menghasilkan bahagian yang rosak.
Bahagian Reka Bentuk untuk Kebolehkilangan
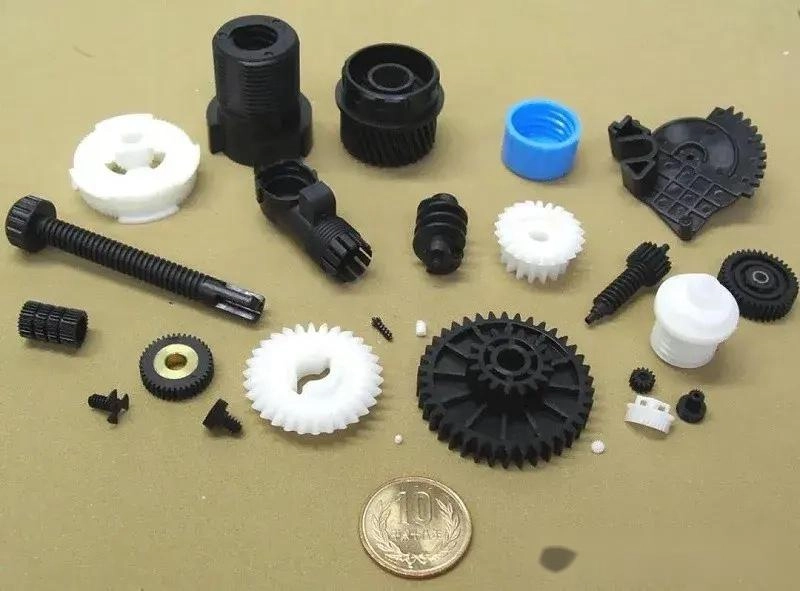
Kekalkan ketebalan dinding yang seragam. Bahagian tebal mungkin mengecut secara tidak sekata, manakala bahagian nipis mungkin tidak terisi dengan betul.
Kurangkan potongan bawah. Potongan bawah yang dalam meningkatkan tekanan pada acuan semasa penyahcetakan dan boleh menyebabkan kerosakan.
Tambahkan sudut bulat. Sudut tajam menghasilkan titik tekanan dan boleh memerangkap udara.
Tingkatkan laluan aliran. Resin mesti mencapai setiap kawasan terperinci rongga. Reka bentuk tidak boleh menyekat aliran resin.
Menyeragamkan Prosedur Operasi
Dokumentasikan setiap langkah, termasuk penyediaan resin, penyahgasan, penuangan, pengawetan, penyahcetakan dan pemeriksaan.
Pengendali kereta api. Setiap orang mesti mematuhi prosedur operasi yang sama. Perbezaan dalam kaedah operasi boleh menyebabkan variasi dalam kualiti bahagian.
Gunakan kawalan proses. Tetapkan parameter proses, pantau secara berterusan dan buat pelarasan apabila ia berubah.
Lakukan Pemeriksaan Kualiti Rutin
Pemeriksaan membantu mengenal pasti masalah lebih awal. Lebih awal masalah ditemui, lebih mudah untuk diperbaiki.
| Pemeriksaan visual | Kecacatan permukaan biasanya boleh dilihat secara langsung, termasuk retakan, lubang, kilatan dan perbezaan warna. |
| Pengukuran Dimensi | Dimensi kritikal mesti kekal dalam toleransi. |
| Perbandingan Berat | Bahagian dengan lompang dalaman mempunyai berat yang lebih rendah daripada bahagian pepejal. |
| Ujian Perhimpunan | Bahagian-bahagian mesti dipasang dengan betul. Jika tidak, ia mungkin menunjukkan perubahan dalam proses. |
| Ujian Fungsian | Bahagian mesti memenuhi keperluan penggunaan sebenar dan diuji di bawah keadaan yang dijangkakan. |
Sembilan kaedah pencegahan ini merangkumi keseluruhan proses tuangan vakum silikon. Gunakannya secara sistematik untuk mengurangkan kadar kecacatan, meningkatkan hasil dan menjadikan pengeluaran lebih stabil dan boleh diramal.
Bekerjasama dengan NOBLE untuk Penyelesaian Tuangan Vakum Silikon
NOBLE pakar dalam pemprosesan logam dan plastik. Kerja kami bukan sekadar membuat bahagian. Ia adalah tentang menyediakan penyelesaian yang lengkap. Pelanggan yang memerlukan komponen dan pemasangan yang andal dan berkualiti tinggi memilih untuk bekerjasama dengan kami.
Kami menyokong projek dari peringkat awal, termasuk sokongan reka bentuk, prototaip, pembuatan, kemasan dan pemasangan. Semua proses boleh diselesaikan di bawah satu bumbung.
Kepakaran kejuruteraan, keupayaan pemprosesan termaju dan pengurusan kualiti yang ketat kami bekerjasama untuk memastikan keseluruhan proses sentiasa berhubung. NOBLE membantu pelanggan mengubah idea menjadi produk sedia untuk pengeluaran dengan cekap.
Keupayaan Pembuatan Komprehensif dari Reka Bentuk hingga Pemasangan
Seorang pembekal tunggal boleh mengendalikan keseluruhan rantaian pengeluaran, sekali gus menghapuskan keperluan untuk menyelaraskan berbilang rakan kongsi pembuatan.
Sokongan reka bentuk dan bantuan kejuruteraan membantu mengoptimumkan reka bentuk produk, meningkatkan kebolehkilangan dan menyediakan panduan pemilihan bahan, sekali gus meningkatkan kecekapan pengeluaran.
Pembangunan prototaip menyokong pengesahan pantas. Sebelum beralih kepada pengeluaran berskala penuh, penyelesaian pengeluaran volum rendah boleh digunakan untuk menguji dan menambah baik reka bentuk.
Pemprosesan logam merangkumi pemesinan CNC , fabrikasi logam lembaran dan kemasan permukaan. Keupayaan ini menyokong struktur kompleks dan toleransi yang ketat.
Pemprosesan plastik merangkumi pelbagai teknologi pembuatan, termasuk tuangan vakum silikon dan pengacuan suntikan . Kaedah pembuatan plastik yang betul dipilih berdasarkan aplikasi produk.
Kemasan permukaan dan pemprosesan sekunder meningkatkan lagi penampilan dan prestasi produk, termasuk salutan, tekstur dan operasi pemprosesan lanjut.
Pemasangan dan penyepaduan produk akhir menyediakan penghantaran lengkap. Bukan sahaja bahagian individu, tetapi pemasangan siap sedia untuk digunakan.
Pengurusan Kualiti Diperakui Mengikut Piawaian Antarabangsa
ISO 9001:2015 menunjukkan sistem pengurusan kualiti yang konsisten, termasuk kawalan proses, penambahbaikan berterusan dan pengurusan kepuasan pelanggan.
ISO 13485:2016 menyokong pembuatan peranti perubatan dengan proses terkawal, dokumentasi, kebolehkesanan dan keperluan kualiti yang ketat.
Pensijilan ini menentukan piawaian operasi harian NOBLE. Pelanggan dalam industri yang mencabar bergantung pada sistem ini untuk jaminan kualiti yang boleh dipercayai.
Soalan Lazim
Berapa banyak bahagian yang biasanya boleh dihasilkan oleh acuan silikon?
Acuan silikon biasanya menghasilkan 20 hingga 30 bahagian. Bahagian mudah mungkin mencapai sekitar 40 bahagian. Reka bentuk kompleks atau bahagian yang menyebabkan lebih banyak haus semasa penyahtuangan akan mengurangkan jangka hayat acuan dengan lebih cepat.
Jangka hayat acuan juga bergantung pada suhu resin, keadaan pengawetan dan kaedah pengendalian. Jejaki prestasi acuan dan gantikan acuan sebelum kecacatan menjadi kerap.
Apakah yang menyebabkan gelembung dalam tuangan vakum?
Gelembung biasanya datang daripada penyahgas yang tidak mencukupi. Resin mesti berada di bawah vakum cukup lama untuk melepaskan udara terlarut.
Udara yang terperangkap di dalam acuan merupakan satu lagi punca biasa. Pengudaraan yang lemah menghalang udara daripada keluar. Kaedah penuangan yang salah juga boleh memasukkan udara semasa pemindahan resin.
Bolehkah bahagian tuangan vakum yang melengkung dibaiki?
Sesetengah bahagian yang cacat boleh dibaiki. Herotan ringan boleh dibetulkan melalui pemanasan terkawal dan lekapan yang betul.
Walau bagaimanapun, bahagian yang mempunyai lengkungan kompleks atau ubah bentuk yang teruk biasanya tidak dapat dibaiki. Pencegahan adalah lebih baik daripada pembaikan. Kawal suhu pengawetan dan elakkan peralihan secara tiba-tiba antara bahagian tebal dan nipis.
Seberapa tepatkah pemutus vakum silikon?
Toleransi dimensi biasa adalah antara ±0.10 mm dan ±0.30 mm. Kualiti corak induk menentukan ketepatan maksimum yang boleh dicapai. Pengecutan resin menyebabkan perubahan dimensi, dan haus acuan meningkatkan toleransi dari semasa ke semasa.
Mengapa acuan silikon haus?
Acuan silikon secara beransur-ansur rosak disebabkan oleh pelbagai faktor.
Kitaran tuangan berulang menyebabkan keletihan mekanikal. Tekanan semasa penyahtuangan boleh merosakkan permukaan rongga acuan. Bahan kimia dalam resin secara beransur-ansur boleh menjejaskan prestasi silikon, dan suhu tinggi boleh mempercepatkan penuaan acuan.







