
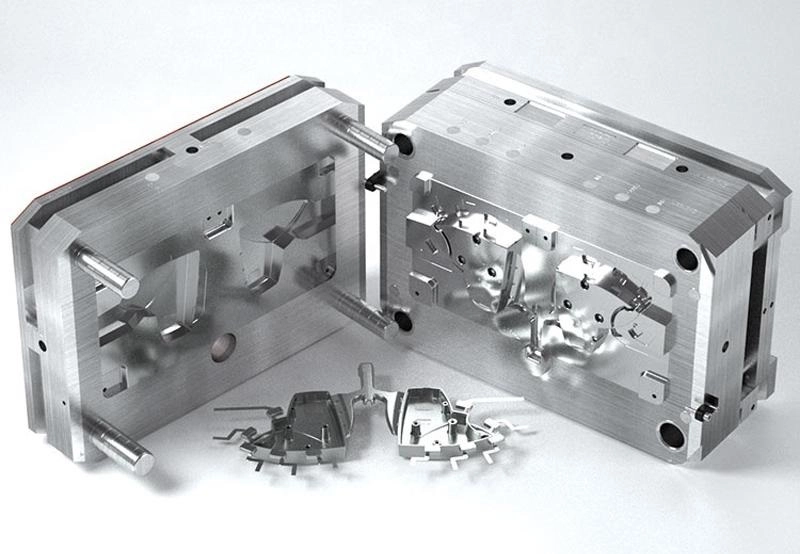
Pengenalan: Apa Itu Prototaip Pantas Aluminium?
Jika anda perlu memilih proses pembuatan untuk bahagian prototaip pantas aluminium anda, yang manakah akan anda pilih?
Terdapat beberapa kaedah untuk pembuatan bahagian-bahagian ini. Pemesinan CNC membentuk bahagian-bahagian dengan memotong menjadi bilet aluminium pepejal. Tuangan—termasuk tuangan aluminium vakum—melibatkan penuangan logam cair ke dalam acuan. Tuangan lilin hilang boleh mengendalikan bentuk kompleks dan mencapai kemasan permukaan yang baik . Tuangan acuan sesuai untuk pengeluaran volum tinggi. Proses hibrid menggabungkan percetakan 3D dengan pemesinan.
Konsepnya agak mudah. Teknologi prototaip pantas aluminium membolehkan pengeluaran bahagian logam berfungsi dengan pantas. Pengesahan semasa fasa reka bentuk boleh dijalankan lebih awal. Risiko pengeluaran dikurangkan dengan sewajarnya. Acuan berskala penuh dihasilkan hanya selepas reka bentuk berjaya disahkan menggunakan logam sebenar. Di situlah terletaknya nilainya.
Proses Prototaip Pantas Aluminium Biasa
Aluminium Pemesinan CNC Prototaip (Kaedah Paling Popular)
Pemesinan CNC dicapai dengan membuang bahan. Alat pemotong berputar mengikuti laluan alat yang dihasilkan daripada fail CAD untuk memesin benda kerja kosong sehingga mencapai bentuk akhirnya. Tiada acuan atau lekapan diperlukan—proses ini hanya bergantung pada penyingkiran logam.
Aloi biasa termasuk 6061, 7075, dan 2024. 6061 ialah bahan utama—ia menawarkan kekuatan dan rintangan kakisan yang tinggi. 7075 lebih kuat tetapi mempunyai kebolehbentukan yang lebih lemah. Aloi 2024 mempunyai rintangan lesu yang tinggi dan sesuai untuk industri aeroangkasa. Pilihan aloi bergantung pada fungsi prototaip.
Kelebihan
Ketepatan tinggi—toleransi boleh seketat ±0.005 milimeter. Pemulihan pantas—diukur dalam beberapa hari dan bukannya minggu. Tiada kos perkakas bermakna pelaburan persediaan yang rendah. Bahan gred pengeluaran digunakan. Keputusan ujian boleh digunakan terus pada bahagian akhir.
Had
Terdapat pembaziran bahan yang ketara—cip tersebut hanyalah skrap. Struktur dalaman yang kompleks (seperti saluran penyejukan atau keratan rentas berongga) tidak dapat dicapai melainkan reka bentuk dibahagikan kepada komponen berasingan. Walaupun pemesinan nyahcas elektrik (EDM) boleh menangani perkara ini, ia meningkatkan kos.
Aplikasi yang disyorkan termasuk pendakap aeroangkasa, penutup elektronik, lekapan dan komponen mekanikal. Mana-mana bahagian yang memerlukan dimensi yang tepat dan bahan gred pengeluaran sesuai untuk kaedah ini.
Pemesinan CNC merupakan penanda aras untuk prototaip pantas aluminium. Kaedah lain—tuangan, bahan tambahan—menyainginya. Tetapi tuangan vakum aluminium mengendalikan bentuk dalaman kompleks yang tidak dapat dicapai oleh pemesinan. Di situlah tuangan menjadi pilihan yang lebih baik. Pertukarannya ialah kos perkakas dan masa pendahuluan. Pemesinan menang untuk bahagian yang mudah dan tepat. Tuangan menang untuk bentuk yang kompleks dan hampir bersih.
Tuangan Vakum Aluminium untuk Prototaip Kelompok Kecil
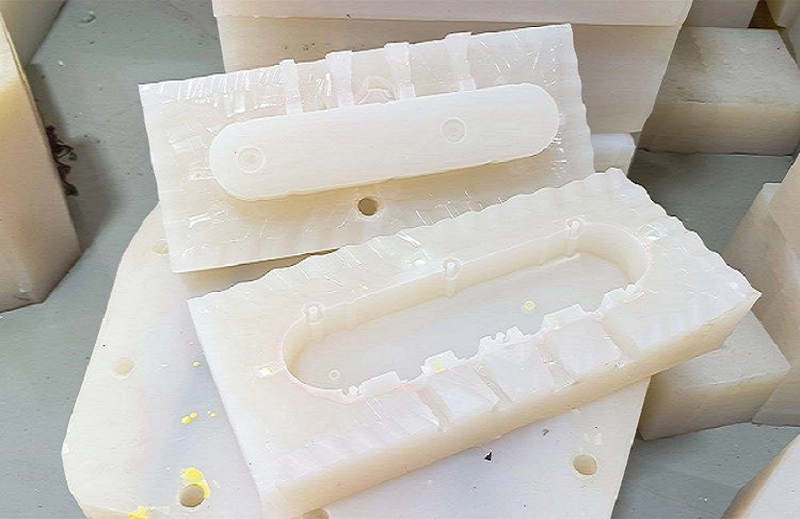
Tuangan vakum aluminium merupakan kaedah yang digunakan untuk mengeluarkan prototaip dan bahagian kelompok kecil. Pertama, acuan silikon dihasilkan berdasarkan acuan induk. Acuan kemudiannya diletakkan di dalam ruang vakum, di mana bahan cecair disuntik. Vakum menarik bahan ke dalam setiap perincian, menghasilkan bahagian siap yang bebas daripada gelembung dan lompang, dan mampu menghasilkan semula ciri-ciri halus dengan tepat.
Persekitaran vakum merupakan perbezaan utama antara proses ini dan kaedah tuangan tradisional. Tuangan graviti bergantung pada graviti untuk mengisi acuan; tuangan tekanan memaksa bahan ke dalam acuan di bawah tekanan; manakala tuangan vakum menyingkirkan udara terperangkap yang menghalang aliran bahan. Hasilnya, proses ini menghasilkan perincian yang lebih halus, permukaan yang lebih licin dan bahagian yang lebih konsisten.
Prototaip pantas aluminium sering menggunakan kaedah ini kerana ia merapatkan jurang antara satu bahagian cetakan 3D dan pengeluaran besar-besaran. Masa utama adalah singkat. Kosnya sederhana. Outputnya boleh diulang.
Kelebihan Tuangan Vakum Aluminium untuk Prototaip
- Pelaburan Peralatan yang Lebih Rendah
Acuan silikon jauh lebih murah daripada acuan suntikan keluli atau acuan tuangan acuan. Acuan keluli boleh berharga sehingga puluhan ribu dolar, manakala acuan silikon hanya berharga beberapa ribu dolar.
Bagi syarikat yang menguji konsep produk, ini mengurangkan risiko kewangan. Jika perubahan reka bentuk diperlukan, kos penggantian acuan adalah minimum; jika ujian produk gagal, pelaburan ini tidak mengakibatkan kerugian. Ini membolehkan fleksibiliti semasa peringkat awal pembangunan.
- Kitaran Pembangunan Lebih Pantas
Berbanding dengan acuan keras, masa pemprosesan adalah lebih singkat. Acuan boleh disiapkan dalam masa beberapa hari, membolehkan penuangan dimulakan dengan segera. Pengesahan reka bentuk berlaku beberapa minggu lebih awal berbanding apabila menggunakan acuan pengeluaran.
Jurutera boleh menguji pelbagai lelaran reka bentuk. Proses dari konsep ke pasaran dipercepatkan. Setiap lelaran memberikan maklum balas dunia sebenar sebelum acuan akhir dihasilkan.
- Pembiakan Perincian Kompleks yang Cemerlang
Tuangan vakum aluminium membolehkan bahan tersebut mengisi tekstur halus, perincian halus dan sudut yang ketat. Ia menghasilkan kemasan berkilat tinggi dan penghasilan semula perincian halus yang sangat baik.
Tuangan vakum aluminium sesuai untuk model penampilan produk, prototaip berfungsi dan sampel demonstrasi pelanggan. Produk siap mempunyai penampilan yang indah dan terasa serupa dengan barang yang dihasilkan secara besar-besaran. Prototaip yang digilap dengan teliti meninggalkan kesan yang berbeza kepada penonton.
- Kos-Efektif untuk Kuantiti Kecil
Julat pengeluaran biasa ialah 5 hingga 100 keping. Ini selalunya merupakan kelompok prototaip atau sampel pra-pengeluaran.
Untuk volum ini, tuangan vakum aluminium lebih menjimatkan kos berbanding pemesinan CNC. Walaupun pemesinan pantas untuk kepingan tunggal, kecekapan berkurangan apabila menghasilkan berbilang kepingan. Setiap benda kerja memerlukan persediaan dan masa kitaran yang berasingan, manakala tuangan membolehkan pengeluaran selari.
Berbanding dengan pengacuan suntikan, tuangan vakum aluminium menawarkan fleksibiliti yang lebih besar pada peringkat awal pengeluaran. Tiada masa tunggu yang panjang, tiada keperluan untuk acuan keluli yang mahal, dan tiada keperluan kuantiti pesanan minimum.
Had Pemutus Vakum Aluminium
- Jangka Hayat Acuan Terhad
Acuan silikon lebih cepat haus. Kerumitan bahagian, bahan tuangan dan kesukaran penyahcetakan, semuanya mempengaruhi jangka hayat acuan.
Biasanya, setiap acuan boleh menghasilkan antara dua puluh hingga lima puluh bahagian. Bagi bahagian yang mempunyai bentuk mudah, sesetengah acuan boleh mencapai sehingga seratus bahagian. Melebihi kuantiti ini, ketepatan mula merosot. Pada ketika ini, acuan mesti diganti.
- Perbezaan dalam Sifat Bahan
Bahan tuangan vakum tidak selalunya sama dengan aluminium tempa gred pengeluaran. Walaupun sifat mekanikalnya serupa, ia tidak sama sepenuhnya. Kekuatan dan rintangan lesu adalah lebih rendah. Prestasi sebenar bergantung pada pilihan bahan.
Pengesahan reka bentuk sesuai untuk pemasangan, fungsi dan penampilan. Aplikasi beban tinggi mungkin memerlukan bahagian yang dimesin atau ditempa. Bahan tuangan sesuai untuk pengesahan, bukan untuk pengeluaran besar-besaran akhir.
- Had Dimensi dan Geometri
Bahagian yang besar memerlukan peralatan khusus. Ruang vakum mengehadkan saiz acuan. Ketebalan dinding yang sangat nipis atau laluan dalaman yang kompleks menimbulkan cabaran. Bahan mesti mengalir ke dalam rongga acuan sebelum pengawetan bermula. Bahagian yang lebih besar memerlukan jarak aliran yang lebih jauh, sekali gus meningkatkan risiko pengisian yang tidak lengkap.
Pemutus Pelaburan Aluminium
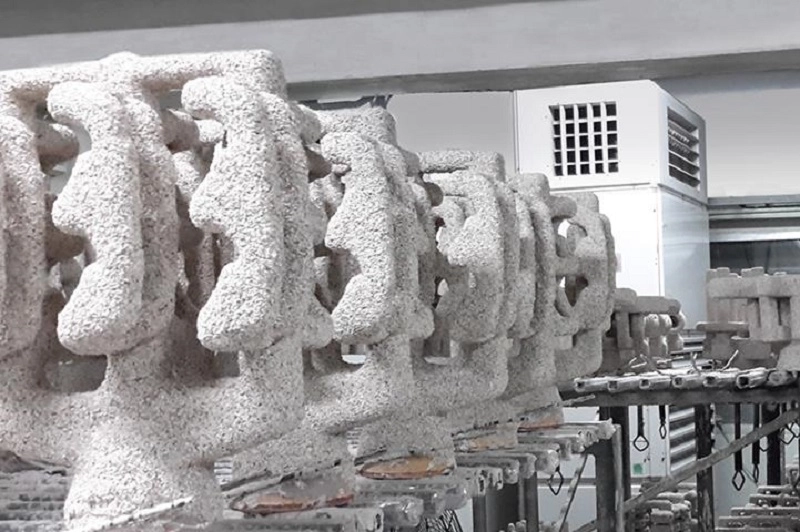
Proses ini bermula dengan corak lilin. Bubur seramik disapu pada corak lilin. Corak lilin dicairkan, meninggalkan cangkerang berongga. Aluminium cair dituang ke dalam cangkerang. Cangkerang retak dan jatuh, dan bahagian tersebut dikeluarkan dari acuan.
Tuangan lilin hilang dipilih apabila bentuk sesuatu bahagian terlalu kompleks untuk dicapai melalui pemesinan. Contohnya termasuk laluan dalaman, permukaan melengkung dan struktur berdinding nipis. Pemesinan memerlukan pelbagai persediaan dan alat pemotong khusus, manakala tuangan membolehkan pembentukan satu langkah.
Kelebihan
Ia bukan sahaja membolehkan penghasilan bentuk kompleks, tetapi ia juga mengurangkan keperluan pemesinan—kerana dimensi bahagian sudah hampir dengan dimensi akhir. Bahagian bentuk hampir bersih dihasilkan menggunakan aloi yang sama seperti yang digunakan dalam pengeluaran besar-besaran, dan sifat mekanikalnya setanding dengan bahan tempa.
Permohonan
Komponen perindustrian seperti selongsong pam dan badan injap; bahagian automotif seperti pendesak turbocharger dan lengan suspensi; dan komponen aeroangkasa seperti pendakap struktur dan perkakasan enjin.
Tuangan pelaburan menduduki tempat tengah dalam prototaip pantas aluminium. Ia lebih mahal daripada tuangan vakum aluminium tetapi lebih murah daripada perkakas tuangan acuan . Ia mengendalikan suhu yang lebih tinggi dan bahagian yang lebih besar. Ia merupakan jambatan dari prototaip kepada pengeluaran volum rendah.
Pemutus Die Aluminium untuk Peralihan Pengeluaran
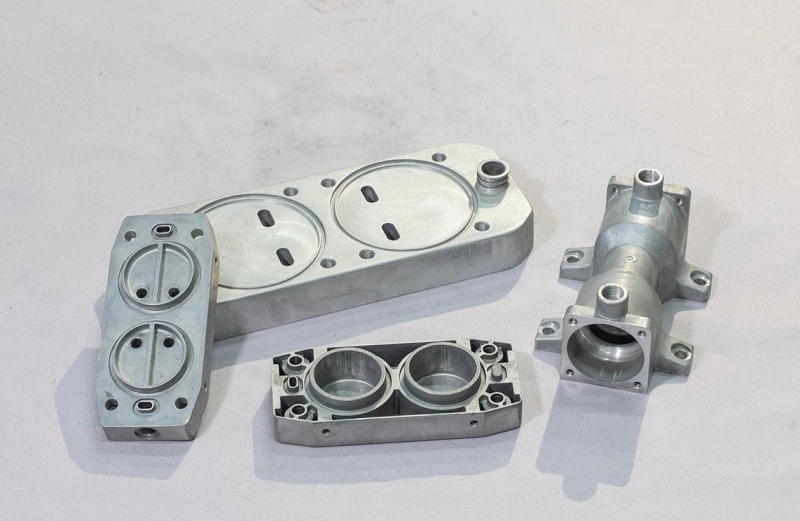
Tuangan acuan adalah pengeluaran dalam kuantiti yang banyak. Aluminium cair disuntik ke dalam acuan keluli di bawah tekanan. Acuan disejukkan dengan air. Masa kitaran adalah saat. Prosesnya cekap.
Prototaip awal jarang menggunakan tuangan acuan. Kos perkakas terlalu tinggi. Acuan keluli berharga puluhan ribu hingga ratusan ribu. Masa menunggu adalah beberapa minggu hingga berbulan-bulan. Penukaran perkakas adalah mahal dan perlahan.
Pelaburan menjadi berbaloi pada jumlah yang lebih tinggi. Titik pulang modal berbeza-beza. Biasanya melebihi lima hingga sepuluh ribu bahagian setahun. Di bawah itu, kos setiap bahagian tidak mewajarkan penggunaan perkakas.
kelebihan
Kos seunit rendah. Kebolehulangan yang sangat baik. Kadar pengeluaran yang tinggi. Kualiti yang konsisten. Kestabilan dimensi. Pemprosesan pasca yang minimum.
Untuk prototaip pantas aluminium, tuangan acuan biasanya dilangkau. Prototaip dibuat dengan pemesinan, tuangan vakum atau tuangan pelaburan. Proses pengeluaran direka bentuk secara berasingan. Peralihan berlaku selepas reka bentuk dibekukan. Perkakas volum tinggi hanya dibina apabila produk sedia untuk dipasarkan. Itulah laluan praktikal. Prototaip dahulu. Hasilkan kemudian.
Prototaip Pantas Aluminium vs Bahan Lain
Pemilihan bahan membentuk prototaip. Pilih yang salah, dan keputusan ujian akan mengelirukan. Pilih yang betul, dan pengesahan akan boleh dipercayai.
| Bahan | kelebihan | Batasan | Penggunaan Terbaik |
| aluminium | Ringan, cukup kuat untuk ujian fungsian, boleh dimesin dan dituang, menerima rawatan haba dan kemasan permukaan | Kos bahan yang lebih tinggi daripada plastik; memerlukan persediaan mahir untuk pemesinan atau tuangan vakum aluminium | Prototaip kejuruteraan yang memerlukan ujian mekanikal, kitaran terma atau pengesahan struktur |
| keluli tahan karat | Sangat tahan lama, kekuatan tinggi, rintangan kakisan | Lebih sukar untuk dimesin, lebih berat, masa kitaran yang lebih perlahan | Aplikasi tugas berat—alat, kurungan, komponen beban tinggi |
| Plastik (ABS, PC, Nilon) | Kos rendah, pengeluaran pantas, mudah dimesin atau dicetak | Kekuatan dan kekakuan terhad, prestasi haba yang lemah | Model rupa, kajian ergonomik, prototaip beban rendah |
| Komposit Serat Karbon | Nisbah kekakuan kepada berat yang sangat baik, kekuatan tinggi | Pemprosesan yang mahal, terhad kepada bentuk mudah, masa tunggu yang panjang | Aplikasi prestasi—aeroangkasa, peralatan sukan, penunjuk struktur |
Perihal NOBLE: Rakan Kongsi Prototaip Pantas Aluminium Hujung-ke-Hujung Anda
NOBLE menawarkan penyelesaian prototaip pantas aluminium yang komprehensif, dengan reka bentuk produk dan sokongan kejuruteraan sebagai keutamaan utama kami.
Pendekatan bersepadu ini memperkemas proses pembangunan, mengurangkan kos komunikasi dan memendekkan masa ke pasaran. Pembekal tunggal merangkumi keseluruhan rantaian bekalan.
Keupayaan Pengilangan Komprehensif
Kami menjalankan prototaip fungsi tunggal, menghasilkan kelompok kecil komponen jitu dan menghantar produk yang dipasang sepenuhnya. Pasukan kami memilih proses pembuatan yang paling sesuai untuk setiap projek, mencapai keseimbangan antara matlamat prestasi, keperluan kualiti dan kekangan kos.
Untuk prototaip pantas aluminium, pemesinan CNC adalah kaedah utama. Bagi produk dengan geometri kompleks dan berbilang bahagian, tuangan vakum aluminium boleh digunakan. Pilihan khusus bergantung pada jenis bahagian dan jumlah pengeluaran.
Sistem Pengurusan Kualiti Bertauliah
NOBLE beroperasi di bawah piawaian pengurusan kualiti yang diiktiraf di peringkat antarabangsa, termasuk:
- ISO 9001: pensijilan 2015 — memastikan pengurusan kualiti yang konsisten, kawalan proses dan penambahbaikan berterusan merentasi operasi kami.
- ISO 13485: pensijilan 2016 — menunjukkan keupayaan kami untuk memenuhi keperluan kualiti dan kawal selia yang ketat yang berkaitan dengan pembuatan peranti perubatan.
Pensijilan ini mencerminkan komitmen kami untuk mengekalkan kawalan kualiti yang ketat sepanjang reka bentuk, pengeluaran, pemeriksaan dan penghantaran.
Soalan Lazim Mengenai Prototaip Pantas Aluminium
1. Apakah prototaip pantas aluminium?
Menghasilkan bahagian logam berfungsi dengan cepat. Pemesinan memotong daripada bilet pepejal. Tuangan mengisi acuan dengan logam cair. Kedua-duanya menggunakan aluminium sebenar. Prototaip berfungsi seperti bahagian pengeluaran. Pengujian adalah sah.
2. Adakah pemesinan CNC merupakan kaedah terbaik untuk prototaip aluminium?
Untuk isipadu rendah—satu hingga sepuluh bahagian—CNC selalunya pilihan pertama. Tiada kos perkakasan. Pemulihan yang pantas. Sifat aloi sebenar. Untuk berbilang bahagian dengan geometri kompleks, tuangan—termasuk tuangan vakum aluminium—menjadi kompetitif. Kaedahnya bergantung pada bahagian dan kuantiti.
3. Berapa lamakah masa yang diperlukan untuk pembuatan prototaip aluminium?
Bahagian mudah dihantar dalam beberapa hari. Bahagian kompleks mengambil masa berminggu-minggu. Pemesinan lebih pantas untuk bahagian tunggal. Tuangan lebih pantas untuk berbilang salinan daripada satu acuan. Kemasan menambah masa. Anodisasi, mengecat atau menggilap melanjutkan masa tunggu selama beberapa hari.
4. Bolehkah prototaip aluminium dianodkan?
Ya. Anodisasi meningkatkan kekerasan permukaan. Ia menambah rintangan kakisan. Ia memberikan penampilan yang sempurna. Kemasan jernih atau berwarna tersedia. Proses ini adalah standard pada aloi 6061 dan 7075. Prototaip boleh sepadan dengan estetika pengeluaran.
5. Aloi aluminium manakah yang terbaik untuk prototaip?
6061 ialah aloi tujuan umum. Kekuatan yang baik. Kebolehmesinan yang baik. Rintangan kakisan yang baik. Terdapat di mana-mana sahaja.
7075 lebih kuat—digunakan untuk aeroangkasa dan bahagian bertekanan tinggi. Lebih sukar untuk diproses. Lebih mahal.
2024 mempunyai rintangan lesu yang lebih tinggi. Digunakan untuk struktur pesawat. Rintangan kakisan yang lebih rendah. Memerlukan salutan pelindung.
Pilih berdasarkan keperluan ujian. Kebolehmesinan adalah terbaik dengan 6061. Kekuatan adalah tertinggi dengan 7075. Prestasi keletihan memihak kepada 2024. Untuk prototaip pantas aluminium, 6061 adalah lalai. Yang lain adalah kes khas.







