
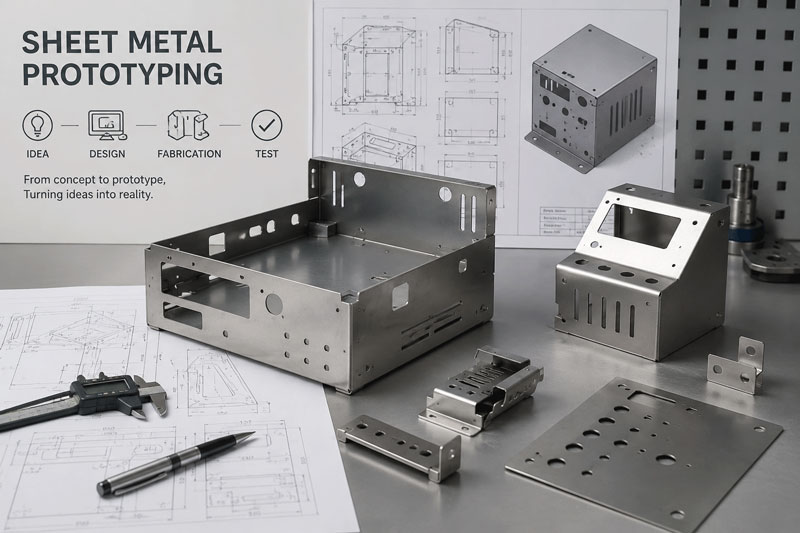
Pengenalan: Gerbang ke Inovasi Perkakasan
Bayangkan anda memegang konsep produk inovatif anda buat kali pertama—merasai sendiri, menguji mekanismenya, membentangkannya kepada pelabur atau menerapkannya dalam keadaan dunia sebenar. Detik transformatif ini, di mana reka bentuk digital menjadi realiti fizikal, dimungkinkan melalui fabrikasi prototaip logam kepingan. Dalam landskap pembangunan perkakasan yang pantas pada masa kini, keupayaan untuk menghasilkan prototaip berfungsi dengan cepat dan tepat bukan sekadar satu kelebihan—ia adalah satu keperluan untuk terus hidup dan berjaya.
Prototaip logam lembaran berdiri sebagai jambatan kritikal antara reka bentuk konseptual dan pengeluaran besar-besaran, membolehkan inovator merentasi industri—daripada syarikat baharu aeroangkasa hingga pembangun peranti perubatan—untuk mengesahkan, memperhalusi dan menyempurnakan reka bentuk mereka sebelum menggunakan peralatan pengeluaran yang mahal. Panduan komprehensif ini meneroka setiap aspek fabrikasi prototaip logam lembaran, memberikan pengetahuan yang anda perlukan untuk mengharungi fasa penting pembangunan produk ini dengan jayanya.
Bab 1: Memahami Prototaip Logam Lembaran
Apakah Fabrikasi Prototaip Logam Lembaran?
Fabrikasi prototaip logam lembaran merujuk kepada proses khusus untuk mencipta bahagian dan pemasangan logam lembaran yang berfungsi dan tepat dari segi dimensi dalam jumlah yang rendah untuk pengesahan reka bentuk, pengujian dan penilaian pasaran. Tidak seperti kaedah pengeluaran besar-besaran yang bergantung pada perkakas khusus dan pengoptimuman jumlah yang tinggi, fabrikasi prototaip mengutamakan kelajuan, fleksibiliti dan ketepatan untuk pengeluaran kelompok kecil.
Ciri-ciri Teras Fabrikasi Prototaip:
- Fokus Kelantangan RendahBiasanya 1 hingga 100 keping
- Pusingan PantasHari atau minggu dan bukannya bulan
- Fleksibiliti Reka Bentuk: Mudah menerima perubahan reka bentuk
- Alatan Yang Kos Berkesan: Pelaburan perkakas keras yang minimum atau tiada langsung
- Ketepatan tinggiMemenuhi toleransi yang ketat untuk tujuan pengesahan
Peranan Kritikal Prototaip dalam Pembangunan Produk
Pengurangan Risiko Melalui Pengesahan Fizikal
Kajian menunjukkan bahawa produk yang disahkan dengan prototaip berfungsi mengalami 67% lebih sedikit isu berkaitan reka bentuk semasa pengeluaran dan 82% kadar penerimaan pasaran yang lebih tinggi. Pemprototaipan membolehkan:
- Pengenalpastian dan penyelesaian kecacatan reka bentuk sebelum pelaburan perkakasan
- Pengesahan kebolehlaksanaan pembuatan dan proses pemasangan
- Pengesahan pemilihan bahan dan ciri prestasi
- Demonstrasi fungsi produk kepada pihak berkepentingan dan pelabur
Keperluan Penjimatan Kos
Walaupun fabrikasi prototaip mewakili satu pelaburan, ia dikerdilkan oleh potensi kos:
- Pengubahsuaian perkakas pengeluaran (biasanya 5-15x lebih mahal daripada perubahan prototaip)
- Kelewatan pengeluaran dan tingkap pasaran yang terlepas
- Penarikan balik produk disebabkan oleh kecacatan reka bentuk yang tidak dikesan
- Kehilangan kelebihan daya saing akibat kemasukan pasaran yang tertangguh
Bab 2: Kaedah dan Teknologi Fabrikasi Prototaip
Pemotongan Laser untuk Prototaip
Gambaran Keseluruhan Teknologi:
Pemotongan laser menggunakan pancaran laser terfokus untuk mencairkan, membakar atau mengewapkan bahan dengan ketepatan yang luar biasa. Sistem laser gentian moden menawarkan kelajuan dan kualiti yang unggul untuk aplikasi prototaip.
Kelebihan Khusus Prototaip:
- Kos Peralatan Sifar: Tiada alatan fizikal diperlukan
- Fleksibiliti yang melampauPerubahan reka bentuk pantas tanpa pengubahsuaian alat
- Ketepatan Cemerlang: Toleransi setegas ±0.004″ (0.1mm)
- Geometri KompleksBentuk yang rumit dan perincian halus mudah dicapai
- Keseragaman BahanMemotong pelbagai logam, termasuk keluli tahan karat, aluminium dan kuprum
Aplikasi tipikal:
- Corak dan profil rata yang kompleks
- Gril pengudaraan dan elemen hiasan
- Komponen struktur dengan potongan yang rumit
- Kurungan dan plat pelekap
- Panel dan penutup kandang
Spesifikasi Teknikal:
- Ketebalan Maksimum: Sehingga 1″ (25mm) untuk sesetengah bahan
- Positioning Ketepatan: ±0.001″ (0.025mm)
- Saiz Ciri MinimumLebar kerf 0.004″ (0.1mm)
- Kualiti TepiCemerlang dengan zon terjejas haba yang minimum
Penebukan CNC untuk Pengeluaran Prototaip
Gambaran Keseluruhan Teknologi:
Penebukan CNC menggunakan mesin tekan turet yang boleh diprogramkan untuk mencipta lubang, bentuk dan rupa pada logam lembaran melalui daya mekanikal.
Bila Memilih Penebukan untuk Prototaip:
- Ciri-ciri standardApabila bahagian-bahagian termasuk saiz dan bentuk lubang yang biasa
- Operasi PembentukanUntuk louver, countersink dan ciri timbul
- Keperluan Isipadu Sederhana10-50 keping di mana masa persediaan laser menjadi tidak cekap
- Kecekapan KosApabila perkakasan standard boleh digunakan dengan berkesan
Kelebihan untuk Prototaip:
- Pembentukan Bersepadu: Mencipta ciri yang terbentuk dalam operasi yang sama
- Akses Perpustakaan AlatKetersediaan alat standard yang meluas
- Kualiti Edge yang Baik: Bersihkan tepi dengan burr yang minimum
- Kelajuan yang BerpatutanLebih pantas daripada laser untuk corak tertentu
Had:
- Kekangan PeralatanTerhad oleh saiz dan bentuk alat yang tersedia
- Keperluan Persediaan: Persediaan alat diperlukan untuk setiap kerja
- Kekangan GeometriKurang fleksibel untuk kontur kompleks berbanding laser
Pembentukan Brek Tekan CNC
Gambaran Keseluruhan Teknologi:
Brek tekan CNC moden menggunakan tolok belakang dan kedudukan ram yang dikawal komputer untuk mencapai selekoh tepat dalam komponen logam lembaran.
Keupayaan Khusus Prototaip:
- Persediaan PantasPersediaan alat digital dan pemuatan program
- Ketepatan TinggiToleransi sudut ±0.5° boleh dicapai
- Alatan FleksibelBoleh laras untuk pelbagai bahan dan ketebalan
- Lenturan Kompleks: Pelbagai selekoh dalam satu tetapan
Pertimbangan Kritikal untuk Lenturan Prototaip:
- Bahan SpringbackPengiraan pampasan untuk bahan yang berbeza
- Pengoptimuman Urutan BengkokPerancangan untuk kebolehcapaian dan ketepatan
- Pemilihan AlatMemadankan alatan dengan keperluan bahan dan jejari
- Cabaran Khusus Prototaip: Kelompok kecil memerlukan perhatian khusus terhadap konsistensi
Ciri Lanjutan untuk Prototaip:
- 3D LenturanSelekoh berbilang satah yang kompleks
- Perubahan Alat AutomatikUntuk keperluan prototaip yang pelbagai
- Pengukuran Sudut LaserPengesahan sudut masa nyata
- Pengelakan PerlanggaranPerlindungan perisian untuk bahagian kompleks
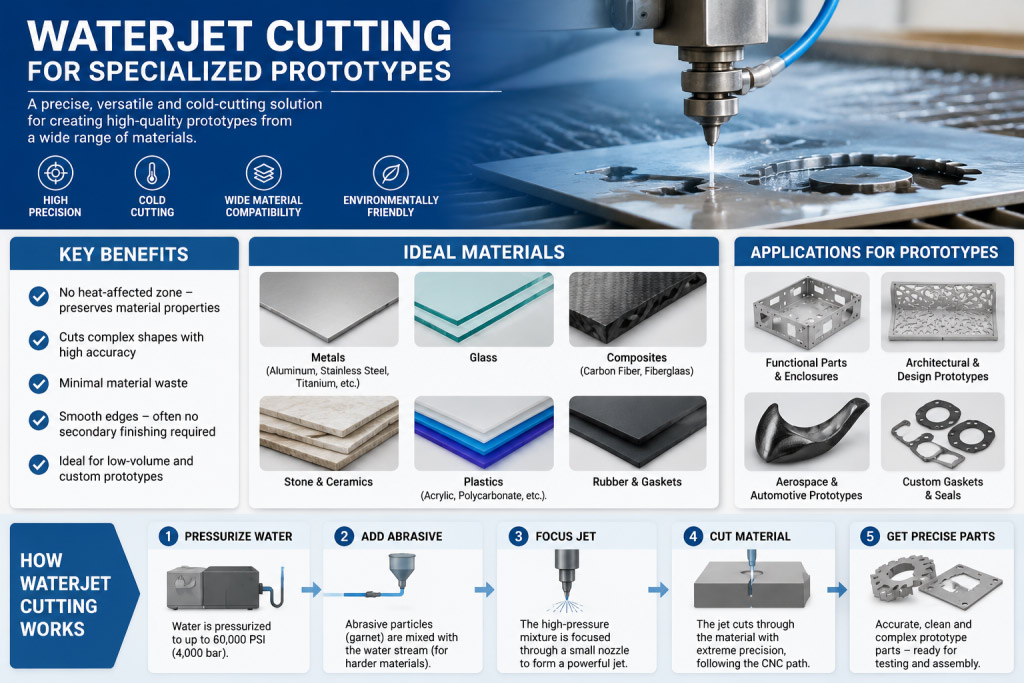
Pemotongan Waterjet untuk Prototaip Khusus
Gambaran Keseluruhan Teknologi:
Pemotongan jet air menggunakan air bertekanan tinggi yang dicampur dengan zarah kasar untuk memotong bahan tanpa input haba.
Aplikasi Prototaip:
- Bahan Sensitif Haba: Di mana herotan terma mesti dielakkan
- Bahan TebalKeupayaan ketebalan sehingga 6″ (150mm)
- Bahan Komposit: Pemotongan bahan campuran
- Komponen Halus: Di mana daya pengapit menjadi kebimbangan
Kelebihan:
- Tiada Zon Terjejas PanasKritikal untuk bahan dan aplikasi tertentu
- Keseragaman Bahan: Memotong logam, komposit, kaca dan batu
- Faedah Alam SekitarTiada asap toksik atau herotan terma
- Keupayaan KetepatanKetepatan yang baik untuk kebanyakan keperluan prototaip
Integrasi Pembuatan Aditif
Pendekatan Hibrid:
Semakin banyak, prototaip logam lembaran menggabungkan percetakan 3D untuk:
- Kurungan dan Pemasangan Kompleks: Di mana kepingan logam tidak praktikal
- Jig dan Lekapan Pemasangan: Peralatan tersuai untuk pemasangan prototaip
- Komponen Bukan Struktur: Elemen hiasan atau tekanan rendah
- Lelaran PantasPerubahan reka bentuk pantas tanpa fabrikasi logam
Bab 3: Bahan untuk Prototaip Logam Lembaran
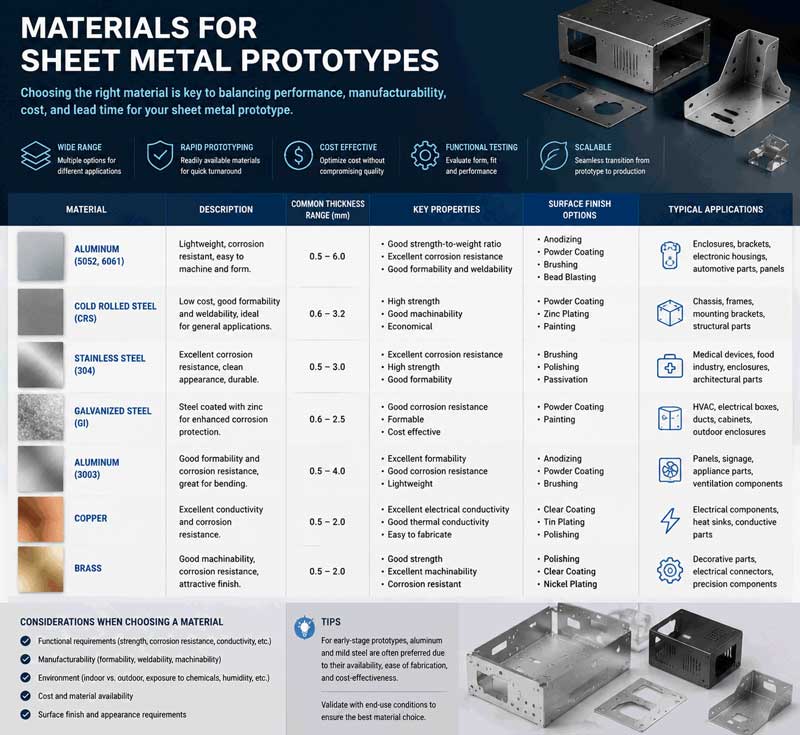
Bahan Yang Biasa Digunakan
Aloi aluminium:
- 5052-H32Rintangan kakisan yang sangat baik, kebolehbentukan yang baik
- 6061-T6Nisbah kekuatan-kepada-berat yang tinggi, kebolehmesinan yang baik
- 3003Kebolehbentukan unggul, kebolehkimpalan yang baik
- Pertimbangan PrototaipDaya pemotongan yang lebih rendah, pembentukan lebih mudah berbanding keluli
Keluli tahan karat:
- 304Paling biasa, rintangan kakisan dan kebolehbentukan yang baik
- 316Rintangan kakisan yang unggul, aplikasi marin dan kimia
- 430Magnetik, kebolehbentukan yang baik, kos yang lebih rendah
- 17-4 PHPengerasan hujan, kekuatan tinggi selepas rawatan haba
Keluli Tergelek Sejuk:
- 1018Tujuan umum, kebolehkimpalan yang baik dan kebolehmesinan
- Gred CRSPelbagai temperamen dan kemasan permukaan tersedia
- Kelebihan Prototaip: Kos rendah, mudah didapati, mudah digunakan
Tembaga dan Loyang:
- Tembaga C110Kekonduksian elektrik dan haba yang sangat baik
- Tembaga 260Rintangan kakisan yang baik, penampilan hiasan
- Aplikasi KhasKomponen elektrik, elemen hiasan, penukar haba
Bahan Khusus:
- Keluli SpringUntuk klip dan ciri-ciri penahan
- Bahan Pra-Saduran: Pilihan bergalvani, bergalvani
- Aloi Kekuatan TinggiUntuk aplikasi yang mencabar
- Aloi EksotikTitanium, Inconel untuk prototaip khusus
Garis Panduan Pemilihan Bahan untuk Prototaip
Pemilihan Berasaskan Prestasi:
- Keperluan Kekuatan: Kekuatan alah dan tegangan diperlukan
- Rintangan kakisanPertimbangan pendedahan alam sekitar
- Kekangan Berat: Nisbah ketumpatan dan kekuatan kepada berat
- Sifat Termal: Pekali kekonduksian dan pengembangan
Pertimbangan Pengilangan:
- Kebolehbentukan: Jejari lengkungan minimum dan ciri-ciri pemanjangan
- KimpalanKeserasian dengan kaedah penyambungan yang dirancang
- kemasan permukaanKeperluan penampilan dan pasca pemprosesan
- Ketersediaan: Masa penghantaran dan kuantiti pesanan minimum
Strategi Pengoptimuman Kos:
- Tolok PiawaiMenggunakan ketebalan yang sedia ada
- Aloi Biasa: Mengelakkan bahan eksotik apabila boleh
- Pengoptimuman SaizMeminimumkan skrap melalui penyarang
- Bahan AlternatifMempertimbangkan pengganti dengan sifat yang serupa
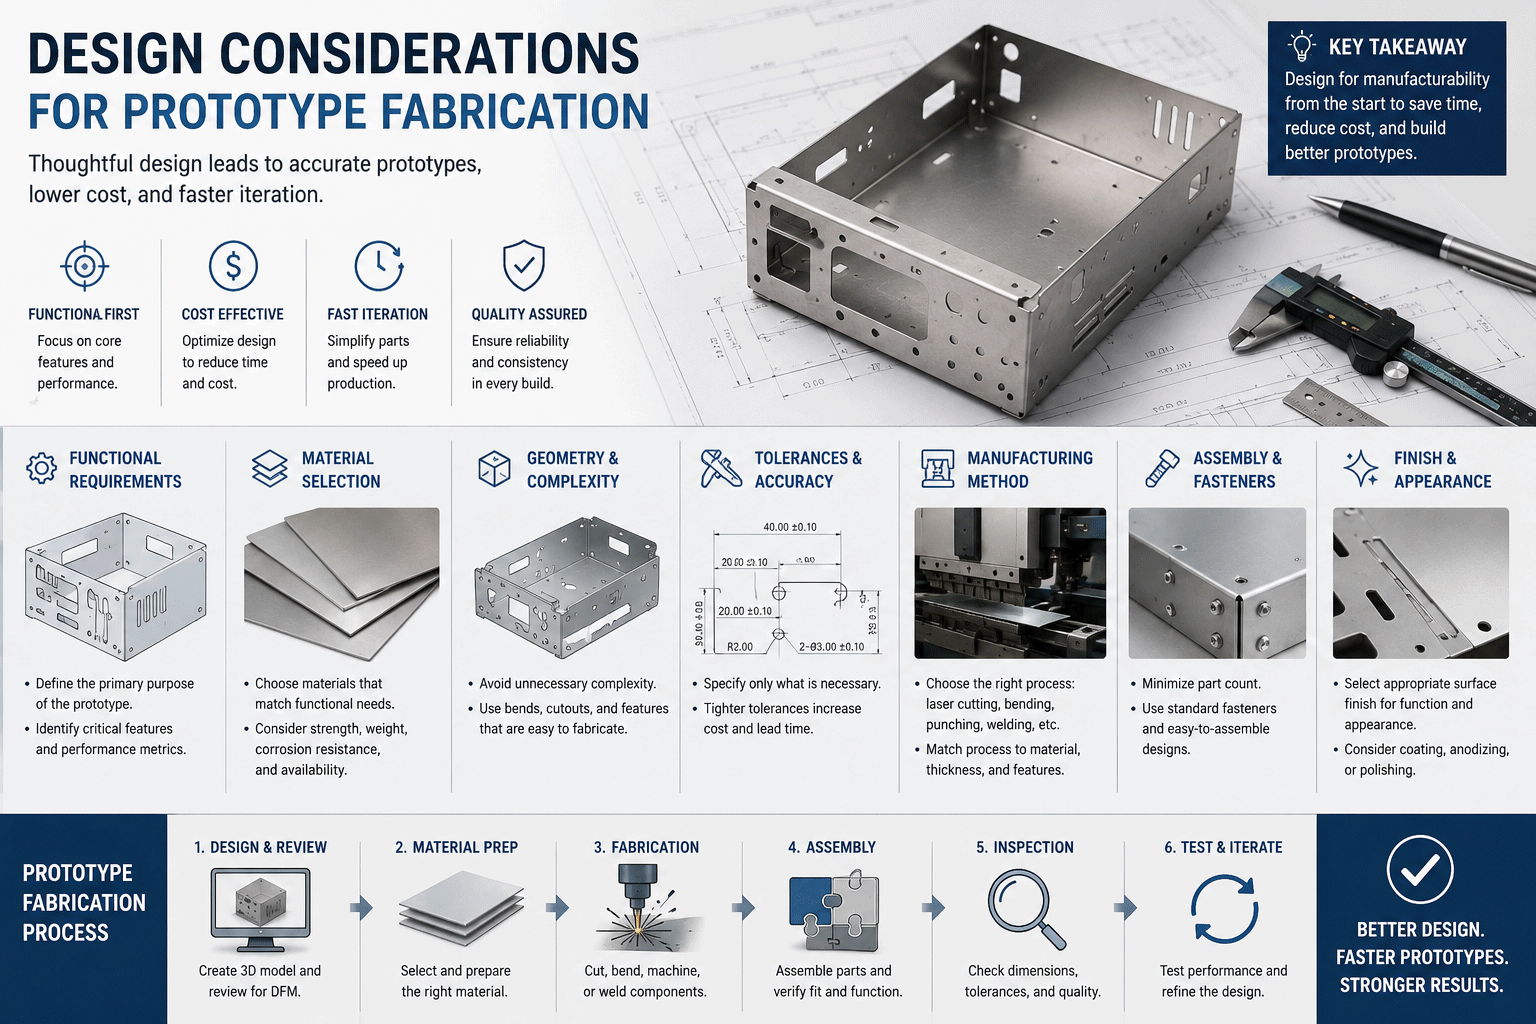
Bab 4: Pertimbangan Reka Bentuk untuk Fabrikasi Prototaip
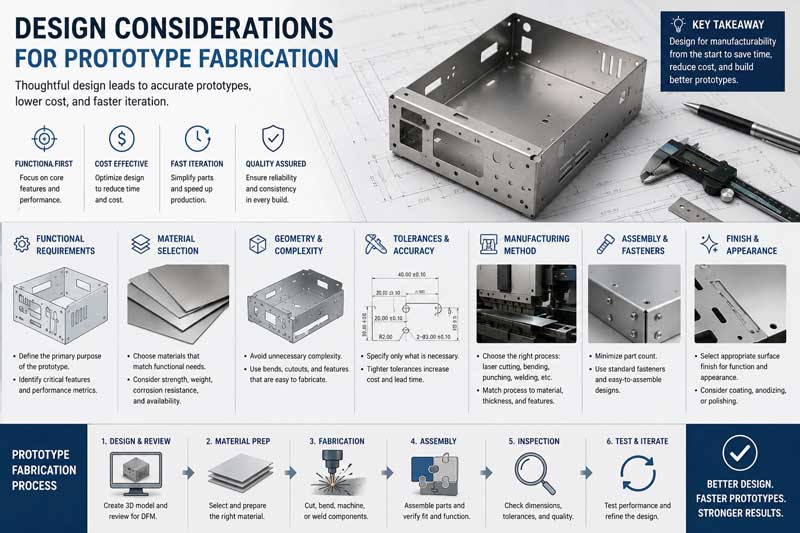
Prinsip Reka Bentuk untuk Kebolehkilangan (DFM).
Garis Panduan Utama DFM:
- Seragamkan Ciri
- Gunakan saiz lubang dan jejari lengkungan yang biasa
- Piawaikan ketebalan bahan jika boleh
- Reka bentuk untuk perkakasan dan keupayaan yang tersedia
2. Optimumkan Proses Prototaip
- Reka bentuk untuk pemotongan laser apabila perubahan pantas dijangkakan
- Pertimbangkan untuk menumbuk ciri-ciri standard dalam kelantangan sederhana
- Rancang untuk kebolehcapaian dan urutan brek tekan
- Kurangkan Kerumitan
- Kurangkan bilangan bahagian unik
- Permudahkan keperluan pemasangan
- Piawaikan pengikat dan perkakasan
Elemen Reka Bentuk Kritikal:
Pertimbangan Reka Bentuk Bend
- Radius Bend minimumBiasanya ketebalan bahan 1x untuk keluli, 1.5x untuk aluminium
- Pelega BengkokPotongan kelegaan yang betul untuk mengelakkan koyakan
- Panjang BebibirMinimum 4x ketebalan bahan ditambah jejari lengkungan
- Arah BijianPertimbangan untuk bahan anisotropik
Reka Bentuk Lubang dan Potongan
- Saiz Lubang MinimumDiameter sama dengan ketebalan bahan (minimum praktikal 0.040″)
- Jarak TepiKetebalan bahan minimum 2x dari lubang ke tepi
- Dimensi SlotLebar sama dengan ketebalan bahan
- Kecekapan BersarangMereka bentuk untuk penggunaan bahan yang optimum
Reka Bentuk Ciri Terbentuk
- Louvers dan Rusuk: Jarak yang betul untuk perkakas
- Countersinks dan EmbossSaiz dan kedalaman standard
- Reka Bentuk Keliman dan JahitanElaun dan pelepasan yang betul
- Ciri-ciri IstimewaPertimbangkan kebolehkilangan lebih awal
Garis Panduan Toleransi dan Spesifikasi
Toleransi Prototaip Piawai:
- Dimensi Linear: ±0.010″ (0.25mm) untuk kebanyakan ciri
- Lokasi Lubang: ±0.005″ (0.13mm) untuk aplikasi ketepatan
- Sudut Bengkok: ±1° untuk selekoh piawai
- Kebosanan: 0.010″ seinci (0.25mm setiap 25mm)
Spesifikasi Ciri Kritikal:
- Keperluan Kemasan PermukaanNyatakan jika kritikal
- Kawalan Burr: Arah dan burr maksimum yang dibenarkan
- Keadaan TepiKeperluan dan kaedah penyahgerudian
- Permukaan KosmetikKawasan yang memerlukan pengendalian khas
Bab 5: Proses Fabrikasi Prototaip
Aliran Kerja Langkah demi Langkah
Fasa 1: Semakan dan Persediaan Reka Bentuk
- Penilaian Reka Bentuk Awal
- Semakan model dan lukisan CAD
- Analisis dan cadangan DFM
- Panduan pemilihan bahan
- Pengoptimuman pemilihan proses
2. Dokumentasi Teknikal
- Penciptaan lukisan fabrikasi
- Pembangunan arahan pembuatan
- Dokumentasi keperluan kualiti
- Spesifikasi proses khas
Fasa 2: Pengaturcaraan dan Persediaan
- Pengaturcaraan CAD/CAM
- Pengoptimuman sarang untuk kecekapan bahan
- Penjanaan dan pengoptimuman laluan alat
- Penjanaan dan pengesahan kod mesin
- Simulasi dan pemeriksaan perlanggaran
- Persediaan Mesin
- Pemilihan dan penyediaan bahan
- Pemasangan dan penentukuran alat
- Pemuatan dan pengesahan program
- Prosedur persediaan artikel pertama
Fasa 3: Operasi Fabrikasi
- Operasi Memotong
- Pelaksanaan pemotongan atau penebukan laser
- Pengesahan kualiti semasa pemotongan
- Pengendalian dan pengurusan bahan
- Kawalan dan pengurusan skrap
2. Membentuk Operasi
- Persediaan dan pengaturcaraan brek tekan
- Pelaksanaan urutan lenturan
- Pemeriksaan dan pelarasan dalam proses
- Operasi pembentukan sekunder
Fasa 4: Operasi Sekunder
- Rawatan Deburring dan Edge
- Penyahgerudian manual atau automatik
- Memecahkan dan melicinkan tepi
- Penyediaan permukaan untuk kemasan
- Pengesahan kualiti
2. Penyambungan dan Perhimpunan
- Penyediaan dan pelaksanaan kimpalan
- Pemasangan pengikat
- Ikatan pelekat apabila diperlukan
- Penciptaan sub-pemasangan
3. Kemasan Permukaan
- Pembersihan dan penyediaan
- Lukisan atau salutan serbuk
- Penyaduran atau anodisasi
- Salutan dan rawatan khas
Fasa 5: Jaminan Kualiti dan Penghantaran
- Pemeriksaan dan Pengujian
- Pengesahan dimensi
- Ujian berfungsi
- Pensijilan bahan
- Penyiapan dokumentasi
- Pembungkusan dan Penghantaran
- Reka bentuk pembungkusan pelindung
- Kemasukan dokumentasi
- Persediaan penghantaran
- Penyelarasan pengesanan dan penghantaran
Bab 6: Kawalan Kualiti untuk Fabrikasi Prototaip
Kaedah Pemeriksaan
Pemeriksaan Artikel Pertama (FAI)
- Pengesahan Dimensi LengkapSemua ciri diukur dan didokumenkan
- Pengesahan BahanPengesahan spesifikasi bahan
- Pengesahan ProsesPengesahan proses pembuatan
- dokumentasiLaporan pemeriksaan yang komprehensif
Kawalan Kualiti Dalam Proses
- Pengesahan PersediaanPengesahan tetapan mesin
- Pemantauan ProsesPenjejakan parameter kualiti masa nyata
- Pemeriksaan SampelPengesahan bahagian berkala semasa pengeluaran
- Kawalan Proses StatistikUntuk kelompok prototaip yang lebih besar
Protokol Pemeriksaan Akhir
- Pemeriksaan visualKualiti permukaan dan penilaian kosmetik
- Ujian FungsianPengesahan pemasangan dan operasi
- Kajian Dokumentasi: Pengesahan rekod lengkap
- Kelulusan PelangganContoh proses semakan dan kelulusan
Peralatan dan Teknik Pengukuran
Alat Pengukuran Standard:
- Angkup dan MikrometerUntuk dimensi linear
- Tolok KetinggianUntuk ukuran menegak
- Plat PermukaanUntuk kerataan dan paralelisme
- Blok dan Pin TolokUntuk pengesahan lubang
Sistem Pengukuran Lanjutan:
- Menyelaras Mesin Pengukur (CMM)Untuk geometri kompleks
- Pembanding OptikUntuk pengesahan profil
- Pengimbas LaserUntuk permukaan bentuk bebas
- CMM mudah alihUntuk bahagian yang besar atau janggal
Pengukuran Prototaip Khusus:
- 3D ScanningUntuk kejuruteraan terbalik dan pengesahan
- Protraktor DigitalUntuk pengukuran sudut
- Penguji Kekasaran PermukaanUntuk pengesahan selesai
- Penguji KekerasanUntuk pengesahan harta benda
Bab 7: Aplikasi Merentas Industri
Aeroangkasa dan Pertahanan
Keperluan Prototaip:
- Ketepatan Melampau: Toleransi yang ketat dan piawaian yang tegas
- Kepakaran BahanAloi dan komposit khas
- dokumentasiKebolehkesanan dan pensijilan yang lengkap
- UjianPengesahan prestasi yang ketat
Aplikasi tipikal:
- Kurungan struktur dan lekap
- Kandang dan rak avionik
- Pelindung haba dan komponen pengurusan haba
- Lekapan ujian dan peralatan sokongan darat
Pembangunan Peranti Perubatan
Pertimbangan Khas:
- Bahan BiokompatibelBahan dan kemasan yang diluluskan oleh FDA
- Keperluan KebersihanPengendalian dan pemprosesan khas
- Pematuhan Kawal SeliaDokumentasi untuk penyerahan FDA
- Keserasian PensterilanReka bentuk untuk kaedah pensterilan
Prototaip Biasa:
- Komponen instrumen pembedahan
- Perumah dan bingkai peralatan
- Komponen percubaan implan
- Bahagian peralatan diagnostik
Elektronik Pengguna
Keperluan Prototaip:
- Kualiti Estetik: Kemasan permukaan yang sangat baik
- Sesuai dan SelesaikanKeperluan pemasangan yang tepat
- Pengurusan terma: Pertimbangan pelesapan haba
- Perisai EMI/RFIKeperluan prestasi elektrik
Aplikasi:
- Kandang dan casis peranti
- Sinki haba dan penyelesaian terma
- Pendakap dan pelekap dalaman
- Panel penyambung dan antara muka
Pembangunan Automotif
Keperluan Prototaip:
- Ujian KetahananKomponen untuk pengujian dan pengesahan
- Bentuk dan KesesuaianPanel badan dan elemen struktur
- Pengesahan BahanMenguji bahan dan proses baharu
- Pengesahan PerhimpunanPembangunan proses pengeluaran
Aplikasi tipikal:
- Pendakap dan perkakasan pemasangan
- Lekapan ujian dan prototaip
- Komponen kenderaan konsep
- Aksesori dan pengubahsuaian tersuai
Peralatan Perindustrian
Pertimbangan Prototaip:
- Fungsi Daripada BentukPenekanan pada prestasi
- Keperluan KetahananPengujian di bawah keadaan sebenar
- Pengoptimuman Kos: Mengimbangi prestasi dan kos
- KebolehkilanganReka bentuk untuk pengeluaran akhirnya
Aplikasi:
- Pelindung mesin dan peralatan keselamatan
- Kurungan dan sokongan tersuai
- Uji komponen peralatan
- Bahagian jentera prototaip
Bab 8: Pengurusan Kos dan Pengoptimuman
Analisis Struktur Kos
Kos Langsung:
- Kos BahanPembelian dan pemprosesan bahan mentah
- Kos buruh: Masa pengaturcaraan, persediaan dan operasi
- Masa MesinPenggunaan dan susut nilai peralatan
- Kos Perkakas: Alat atau lekapan khas diperlukan
Kos Tidak Langsung:
- Masa Kejuruteraan: Semakan dan penyediaan reka bentuk
- Jaminan KualitiPemeriksaan dan pengujian
- Overhed PentadbiranPengurusan dan penyelarasan projek
- Kos KemudahanRuang, utiliti dan penyelenggaraan
Kos Tersembunyi:
- Kerja Semula dan PembetulanPerubahan dan pengubahsuaian reka bentuk
- Penghantaran dan LogistikPenghantaran dan pengendalian
- Overhed Komunikasi: Mesyuarat dan penyelarasan pelanggan
- Pengurusan Risiko: Kontingensi untuk isu-isu yang tidak dijangka
Strategi Pengoptimuman Kos
Pengoptimuman Reka Bentuk:
- Pemilihan BahanMemilih bahan yang kos efektif dan sesuai
- Penyederhanaan Reka BentukMengurangkan kerumitan tanpa menjejaskan fungsi
- StandardisasiMenggunakan ciri dan dimensi umum
- Kecekapan BersarangMemaksimumkan penggunaan bahan
Pengoptimuman Proses:
- Pemilihan TeknologiMemilih kaedah fabrikasi yang paling cekap
- Pengoptimuman Kelompok: Mengelompokkan operasi yang serupa
- Peminimuman PersediaanMengurangkan masa pertukaran
- AutomationMelaksanakan proses automatik di tempat yang bermanfaat
Strategi Pengurusan Projek:
- Spesifikasi JelasMengurangkan kekaburan dan kerja semula
- Komunikasi yang Cekap: Memperkemas aliran maklumat
- Perancangan yang BetulMasa yang mencukupi untuk setiap fasa
- Pengurusan Luar JangkaPerancangan untuk cabaran yang dijangkakan
Bab 9: Garis Masa dan Pengurusan Projek
Garis Masa Projek Lazim
Garis Masa Fabrikasi Prototaip Standard:
- Bahagian Mudah: 3-5 hari bekerja
- Kerumitan Sederhana: 5-10 hari bekerja
- Perhimpunan Kompleks: 10-20 hari bekerja
- Projek yang Sangat Kompleks: 3-4 minggu
Perkhidmatan Dipercepatkan:
- Prototaip Tergesa-gesa: Pemulihan 24-48 jam tersedia
- Penjadualan Keutamaan: Penempatan giliran dipercepatkan
- Operasi Lebih Masa: Waktu kerja lanjutan dan hujung minggu
- Pemprosesan SelariOperasi serentak jika boleh
Aktiviti Laluan Kritikal
Fasa Reka Bentuk (1-3 Hari):
- Semakan reka bentuk dan analisis DFM
- Penyediaan dan pengoptimuman CAD
- Pemilihan bahan dan perancangan perolehan
- Pemilihan dan perancangan proses
Fasa Fabrikasi (2-10 Hari):
- Pengaturcaraan dan persediaan
- Operasi pemotongan
- Operasi pembentukan
- Operasi sekunder
Kemasan dan Pemasangan (1-5 Hari):
- permukaan penamat
- Perhimpunan komponen
- Pemeriksaan kualiti
- Pembungkusan dan penyediaan
Strategi Pecutan
Pecutan Fasa Reka Bentuk:
- Reka bentuk awal yang lengkap dan tepat
- Respons pantas terhadap cadangan DFM
- Proses kelulusan digital
- Saluran komunikasi yang jelas
Pecutan Fabrikasi:
- Penjadualan dan perancangan lanjutan
- Koordinasi operasi selari
- Pengendalian bahan yang cekap
- Pengurusan kualiti yang proaktif
Pecutan Pentadbiran:
- Proses kelulusan yang diperkemas
- Dokumentasi elektronik
- Komunikasi proaktif
- Perancangan logistik yang cekap
Bab 10: Kemasan dan Rawatan Permukaan
Kemasan Mekanikal
Kemasan Standard:
- Kemasan KilangKeadaan permukaan seperti yang telah dibuat
- Menamatkan penamatCorak butiran arah seragam
- Manik DiletupkanTekstur matte seragam
- Digilap: Pelbagai tahap kilauan dan kehalusan
Pertimbangan Khusus Prototaip:
- Kos vs. Rupa: Mengimbangi keperluan estetika dengan bajet
- Pemilihan ProsesMemilih kaedah kemasan yang sesuai
- Kesan Masa UtamaMempertimbangkan tempoh proses kemasan
- Keperluan Berfungsi: Memenuhi keperluan prestasi
Rawatan Kimia
Salutan Penukaran:
- Salutan FosfatUntuk lekatan cat dan rintangan kakisan
- Penukaran ChromateUntuk perlindungan kakisan aluminium
- AnodizingKemasan aluminium hiasan dan pelindung
- Filem KimiaPerlindungan kakisan sementara
Pertimbangan Prototaip:
- Keperluan Kuantiti MinimumBanyak proses mempunyai saiz kelompok minimum
- Masa UtamaTempoh proses kimia
- Pemadanan WarnaKetekalan merentasi kelompok
- Peraturan Alam SekitarKeperluan pematuhan
Cat dan Salutan Serbuk
Lukisan Prototaip:
- Lukisan semburanFleksibel untuk volum rendah
- Pemadanan Warna: Pembangunan warna tersuai
- Kemasan Berbilang Peringkat: Sistem primer dan lapisan atas
- Keperluan topengUntuk aplikasi salutan terpilih
Salutan Serbuk untuk Prototaip:
- Kemasan Tahan Lama: Rintangan haus dan kimia yang sangat baik
- Pemilihan Warna: Pelbagai warna standard
- Kelebihan Alam SekitarPelepasan VOC yang rendah
- Fleksibiliti Kuantiti MinimumLebih baik untuk prototaip berbanding beberapa cat basah
Salutan Khusus
Coatings Fungsian:
- Teflon/Tidak MelekatUntuk ciri-ciri pelepasan
- Salutan KonduktifUntuk perisai EMI/RFI
- Salutan Tahan HausUntuk aplikasi lelasan tinggi
- Salutan TermalUntuk pengurusan haba
Kemasan Hiasan:
- Kemasan BerteksturCorak permukaan tersuai
- Kesan Metalik: Rupa logam simulasi
- Grafik TersuaiLogo dan tanda pengenalan
- Kesan khasCiri-ciri visual yang unik
Bab 11: Perhimpunan dan Integrasi
Kaedah Penyambungan untuk Prototaip
Pengikat Mekanikal:
- Pengikat SkruPaling biasa untuk prototaip
- Pemasangan RivetUntuk sendi kekal
- Pengikat KhasSistem tersuai atau proprietari
- Tekan FitUntuk pemasangan ketepatan
Proses Kimpalan:
- Kimpalan TIG: Kualiti tertinggi, paling terkawal
- Kimpalan MIGLebih pantas, bagus untuk bahan yang lebih tebal
- Kimpalan tempatUntuk penyambungan helaian ke helaian
- Kimpalan Laser: Penyambungan jitu dengan herotan minimum
Ikatan Pelekat:
- Pelekat StrukturUntuk ikatan kekuatan tinggi
- PengikatUntuk perlindungan alam sekitar
- Pelekat KonduktifUntuk sambungan elektrik
- Bon SementaraUntuk pemasangan dan pengujian
Pertimbangan Pemasangan Prototaip
Reka bentuk untuk Perhimpunan:
- Capaian: Pelepasan alat dan akses pengendali
- Perancangan Urutan: Tertib pemasangan logik
- Timbunan ToleransiMengurus variasi kumulatif
- Pencegahan RalatCiri reka bentuk untuk mengelakkan pemasangan yang salah
Kualiti dalam Pemasangan:
- Pengesahan KesesuaianMemeriksa keserasian komponen
- Kawalan Tork: Pengetatan pengikat yang betul
- Pengesahan PenjajaranMemastikan kedudukan komponen yang betul
- Ujian FungsianMengesahkan operasi pemasangan
Keperluan Perhimpunan Khas
Perhimpunan Bilik Bersih:
- Untuk aplikasi perubatan atau elektronik
- Keperluan persekitaran terkawal
- Prosedur pengendalian khas
- Dokumentasi dan pengesahan
Perhimpunan Ujian dan Pengesahan:
- Integrasi instrumentasi
- Kebolehcapaian titik ujian
- Reka bentuk modular untuk perubahan konfigurasi
- Dokumentasi konfigurasi ujian
Bab 12: Trend dan Inovasi Masa Depan
Kemajuan teknologi
Teknologi Fabrikasi Digital:
- Pengoptimuman Reka Bentuk Didorong AIAnalisis DFM automatik
- Integrasi Kembar Digital: Prototaip dan pengesahan maya
- Kerjasama Berasaskan AwanPerkongsian dan maklum balas reka bentuk masa nyata
- Simulasi LanjutanPemodelan proses yang lebih tepat
Teknologi Pembuatan Termaju:
- Pembuatan HibridMenggabungkan proses penambahan dan penolakan
- Alatan Pintar: Lekapan dan sistem perkakas adaptif
- Automasi Robotik: Peningkatan automasi dalam bengkel prototaip
- Integrasi IoTPeralatan dan proses yang disambungkan
Inovasi Bahan:
- Aloi TermajuBahan baharu dengan sifat yang dipertingkatkan
- Bahan BijakBahan dengan ciri-ciri responsif
- Bahan Lestari: Pilihan mesra alam
- Integrasi Komposit: Fabrikasi bahan campuran
Trend Industri
Kitaran Pembangunan Dipercepatkan:
- Peningkatan permintaan untuk prototaip yang lebih pantas
- Metodologi pembangunan tepat pada masanya
- Pendekatan pembangunan perkakasan tangkas
- Keupayaan iterasi pantas
Fokus Kemampanan:
- Kecekapan bahan dan pengurangan sisa
- Proses yang cekap tenaga
- Bahan yang boleh dikitar semula dan lestari
- Pertimbangan impak alam sekitar
Pendemokrasian Prototaip:
- Titik masuk kos rendah
- Kebolehcapaian yang lebih baik untuk syarikat baharu
- Impak gerakan pendidikan dan pembuat
- Pembangunan yang didayakan oleh crowdfunding
Implikasi Strategik
Kelebihan daya saing:
- Kelajuan ke pasaran sebagai pembeza utama
- Keperluan kualiti dan ketepatan semakin meningkat
- Tekanan kos memacu inovasi kecekapan
- Trend penyesuaian dan pemperibadian
Model Perkongsian:
- Kerjasama yang lebih erat antara pereka dan pembuat fabrikasi
- Pasukan reka bentuk dan pembuatan bersepadu
- Pendekatan perkongsian jangka panjang
- Model pembangunan bersama dan perkongsian risiko
Bab 13: Memilih Rakan Kongsi Fabrikasi Prototaip
Kriteria Penilaian
Keupayaan Teknikal:
- Pelbagai teknologi fabrikasi yang tersedia
- Kepakaran bahan dan pengetahuan pemprosesan
- Sistem dan keupayaan kawalan kualiti
- Sokongan kejuruteraan dan bantuan reka bentuk
Faktor Perniagaan:
- Pengalaman dengan projek dan industri yang serupa
- Rekod prestasi penghantaran tepat pada masanya
- Harga dan komunikasi yang telus
- Kebolehskalaan dan kapasiti untuk keperluan masa hadapan
Penjajaran Strategik:
- Memahami matlamat pembangunan anda
- Kesediaan untuk bekerjasama dan bukan sekadar membekalkan
- Fleksibiliti untuk menampung perubahan
- Potensi hubungan jangka panjang
Pembangunan Perkongsian
Penglibatan Awal:
- Penilaian keupayaan teknikal
- Kajian semula projek dan analisis kebolehlaksanaan
- Semakan rujukan dan semakan portfolio
- Pertimbangan projek rintis
Pembinaan Hubungan:
- Protokol komunikasi yang jelas
- Penubuhan metrik prestasi
- Kerjasama penambahbaikan berterusan
- Penjajaran perancangan strategik
Kesimpulan: Mengubah Idea menjadi Realiti
Fabrikasi prototaip logam lembaran mewakili salah satu fasa paling kritikal dalam pembangunan produk perkakasan. Ia merupakan saat apabila konsep abstrak menjadi produk yang nyata, apabila reka bentuk disahkan berdasarkan keperluan dunia sebenar, dan apabila inovasi mengambil langkah pertama ke arah kejayaan pasaran. Dalam landskap persaingan hari ini, keupayaan untuk menghasilkan prototaip berfungsi dengan cepat dan berkesan dapat menentukan produk mana yang berjaya dan yang tidak pernah sampai ke pasaran.
Evolusi teknologi fabrikasi prototaip terus berkembang sehingga mencapai apa yang mungkin. Daripada sistem pemotongan laser yang menghasilkan bahagian kompleks dalam beberapa jam kepada teknologi pembentukan canggih yang mencipta komponen yang tepat tanpa perkakas keras, pembuat prototaip hari ini mempunyai keupayaan yang belum pernah terjadi sebelumnya untuk menyokong pembangunan produk. Kemajuan ini, digabungkan dengan reka bentuk digital dan alatan kolaborasi, telah mengurangkan masa dan kos yang diperlukan untuk beralih daripada konsep kepada prototaip fizikal secara mendadak.
Fabrikasi prototaip yang berjaya memerlukan lebih daripada sekadar keupayaan teknikal—ia memerlukan perkongsian, komunikasi yang jelas dan pemikiran strategik. Hubungan yang paling berkesan menggabungkan visi produk pelanggan dan pengetahuan pasaran dengan kepakaran pembuatan dan pengetahuan proses pembuat fabrikasi. Bersama-sama, mereka dapat mengharungi cabaran pembangunan prototaip, mengimbangi kelajuan, kos, kualiti dan fungsi untuk mencipta penyelesaian yang optimum.
Ketika kita melihat ke masa hadapan, beberapa prinsip utama akan membimbing strategi fabrikasi prototaip yang berjaya:
Kerjasama Awal
Melibatkan rakan fabrikasi awal dalam proses reka bentuk menghasilkan manfaat yang ketara. Kepakaran pembuatan mereka dapat memaklumkan keputusan reka bentuk, mencegah kesilapan yang mahal dan mengoptimumkan reka bentuk untuk kedua-dua prototaip dan pengeluaran akhirnya.
Pendekatan berulang
Terimalah prototaip sebagai proses pembelajaran berulang. Setiap versi prototaip memberikan pandangan berharga yang memaklumkan penambahbaikan dalam lelaran seterusnya, yang akhirnya membawa kepada produk akhir yang lebih baik.
Pemikiran Holistik
Pertimbangkan fabrikasi prototaip sebagai sebahagian daripada strategi pembangunan produk bersepadu yang merangkumi reka bentuk, pengesahan, pengujian dan persediaan untuk pengeluaran. Setiap fasa memaklumkan dan mengoptimumkan fasa yang lain.
Pelaburan Strategik
Lihat fabrikasi prototaip bukan sebagai perbelanjaan tetapi sebagai pelaburan strategik dalam kejayaan produk. Kos prototaip menyeluruh yang agak sederhana dapat mencegah masalah yang jauh lebih mahal dalam pengeluaran atau, lebih buruk lagi, di pasaran.
Bagi syarikat yang bersedia untuk mempercepatkan pembangunan perkakasan mereka, fabrikasi prototaip logam lembaran menawarkan laluan yang terbukti daripada konsep kepada realiti. Dengan menggabungkan kelajuan, ketepatan dan fleksibiliti, ia membolehkan inovasi sambil mengurus risiko—gabungan yang penting dalam pasaran yang bergerak pantas dan kompetitif pada masa kini.
Perjalanan dari idea kepada produk tidak pernah semenarik ini. Dengan rakan kongsi dan pendekatan fabrikasi prototaip yang betul, syarikat-syarikat dari semua saiz boleh menghidupkan inovasi mereka, mengujinya dalam keadaan dunia sebenar, memperhalusinya berdasarkan maklum balas yang ketara dan bergerak dengan yakin ke arah pengeluaran dan pengenalan pasaran yang berjaya.
Bersedia untuk mengubah konsep produk anda menjadi realiti fizikal?
Penyelesaian fabrikasi prototaip yang tepat menanti—penyelesaian yang mengimbangi keperluan khusus anda untuk kelajuan, kualiti, kuantiti dan bajet sambil membuka jalan untuk pengeluaran yang berjaya dan kejayaan pasaran. Inovasi anda yang seterusnya memerlukan kerjasama pakar dalam perjalanannya dari konsep ke realiti.
NOBLE ialah usaha sama Sino-British yang mampu menjalankan R&D, pengeluaran dan jualan bebas.
Kami mempunyai dua hala tuju perniagaan utama: “Produk Penjagaan” dan “Pembuatan Pintar”.
Perniagaan "Produk Penjagaan" komited untuk menjadi penyedia produk dan perkhidmatan penjagaan pintar yang terkemuka, dengan memberi tumpuan kepada penjagaan kecantikan, penjagaan kesihatan dan penjagaan warga emas. Pada masa ini, kami terutamanya menjual produk penyingkiran bulu IPL.
Kami mempunyai pengalaman yang luas dalam pemesinan logam kepingan. Kami boleh menyediakan perkhidmatan penuh, termasuk reka bentuk/pembuatan/pemasangan/pemeriksaan & pengujian/pembungkusan untuk menyokong projek baharu anda. Sila hubungi kami jika anda mempunyai sebarang keperluan. Kami sentiasa sedia membantu. Sila kongsikan lukisan tersebut dengan kami, termasuk lukisan 3D dan lukisan 2D.







