
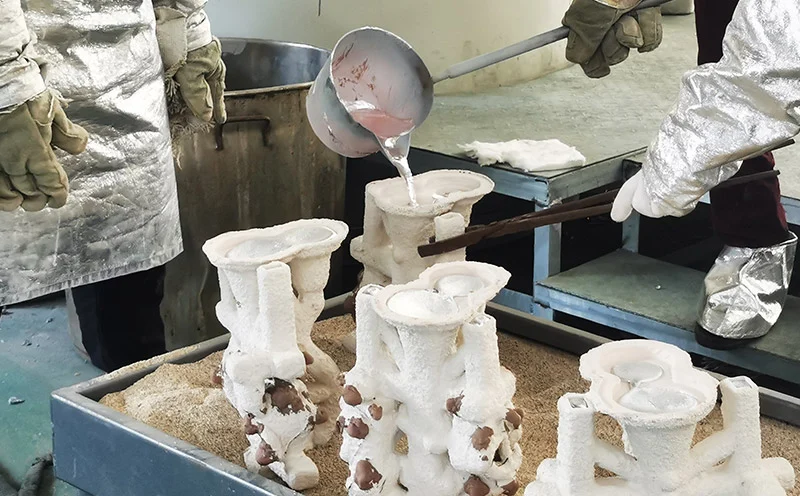
Tuangan lilin hilang vakum bukanlah sesuatu yang baharu. Proses lilin hilang bermula ribuan tahun dahulu. Tetapi bahagian vakum adalah moden. Pengoksidaan berlaku, liang pori terbentuk, dan akhirnya, komponennya rosak semasa penggunaan.
Teknologi vakum menyingkirkan udara, mengekalkan ketulenan bahan cair. Acuan seramik juga tidak melepaskan sebarang gas. Bahagian yang terhasil adalah padat dan bebas daripada kecacatan. Atas sebab ini, industri aeroangkasa, perubatan dan penjanaan kuasa bergantung pada tuangan lilin hilang vakum untuk mengeluarkan komponen kritikal.
Apakah itu Tuangan Lilin Hilang Vakum?
definisi
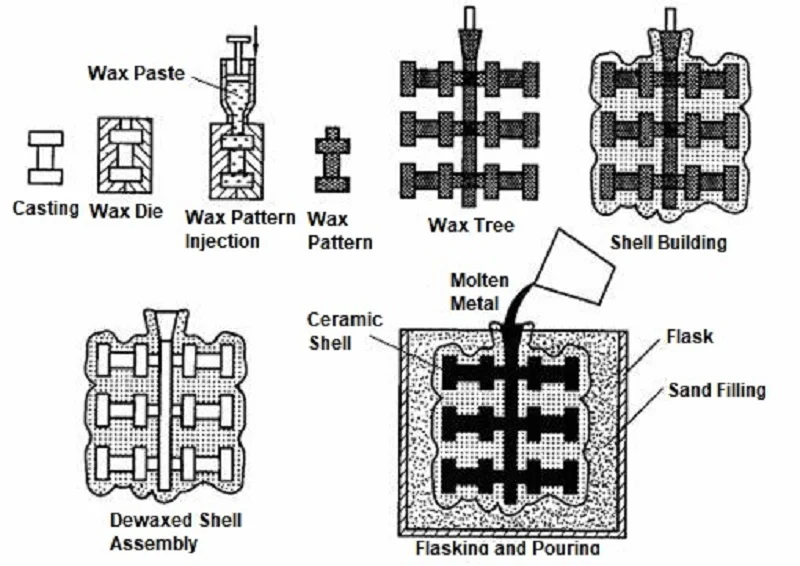
Bahagian-bahagian bermula dengan corak lilin. Anda menyalutnya dengan seramik. Anda mencairkan lilin. Anda mempunyai acuan. Anda menuang logam ke dalamnya. Itulah tuangan pelaburan.
Tuangan lilin hilang secara vakum adalah urutan yang sama. Tetapi penuangan berlaku di dalam ruang vakum. Acuan dikosongkan. Logam dicairkan di bawah vakum. Penuangan berlaku tanpa sentuhan udara. Perbezaan mudah itu mengubah segalanya.
Mengapa Vakum Digunakan
Empat sebab mendorong penggunaan vakum.
Kurangkan pengoksidaan. Logam reaktif segera membentuk oksida apabila terdedah kepada udara. Titanium, zirkonium dan superaloi amat terdedah kepada pengoksidaan. Persekitaran vakum menghapuskan sumber oksigen, sekali gus memastikan logam bersih.
Cegah penyerapan gas. Hidrogen dan nitrogen boleh larut dalam logam cair dan terlepas semasa pemejalan, membentuk keliangan. Proses vakum menyingkirkan gas-gas ini sebelum ia boleh menyebabkan masalah.
Meningkatkan kebersihan logam. Oksida dan rangkuman terbentuk semasa peleburan di udara terbuka; bahan-bahan ini terperangkap dalam tuangan dan berfungsi sebagai tapak permulaan retakan. Peleburan vakum menghapuskan sumber pencemaran ini.
Menghasilkan tuangan yang padat. Tanpa keliangan, tuangan adalah padat sepenuhnya. Sifat mekanikal dipertingkatkan, jangka hayat lesu dilanjutkan, dan komponen boleh menahan kekakuan aplikasi kritikal.
Meningkatkan sifat mekanikal. Ketumpatan yang lebih tinggi bermakna kekuatan yang lebih tinggi. Logam yang lebih bersih bermakna kemuluran yang lebih baik. Gabungan kedua-dua faktor ini memberikan prestasi yang tidak dapat ditandingi oleh bahagian tuangan udara.
Tuangan lilin hilang vakum menawarkan kelima-lima kelebihan ini. Atas sebab ini, ia telah menjadi proses standard untuk bilah turbin, implan perubatan dan komponen struktur aeroangkasa. Vakum bukanlah ciri pilihan—ia adalah teras proses.
Proses Tuangan Lilin Hilang Vakum Langkah Demi Langkah
Langkah 1 – Mencipta Corak Lilin
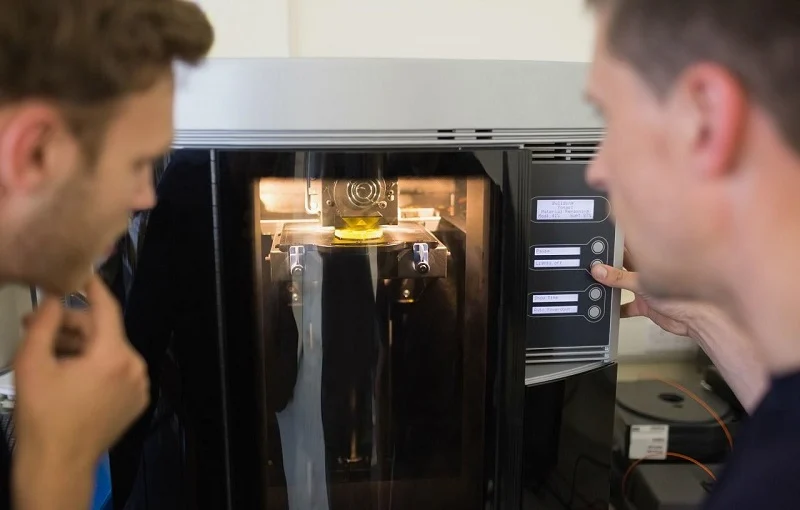
Lilin cair dituang ke dalam acuan logam. Acuan ini telah dimesin dengan tepat. Lilin cair memenuhi setiap perincian, memastikan corak lilin yang terhasil sesuai dengan acuan dengan sempurna. Ketepatan yang dicapai pada peringkat ini menentukan ketepatan tuangan akhir.
Pelbagai model dipasang pada sprue pusat. Struktur seperti pokok ini menyokong semua bahagian. Orientasi dan jarak bahagian adalah penting. Reka bentuk sprue menentukan bagaimana logam mengalir ke dalam setiap rongga. Reka bentuk pokok yang tidak betul boleh menyebabkan pergolakan bendalir. Pergolakan memerangkap gas, mengakibatkan bahagian sekerap.
Langkah 2 – Membina Cangkang Seramik
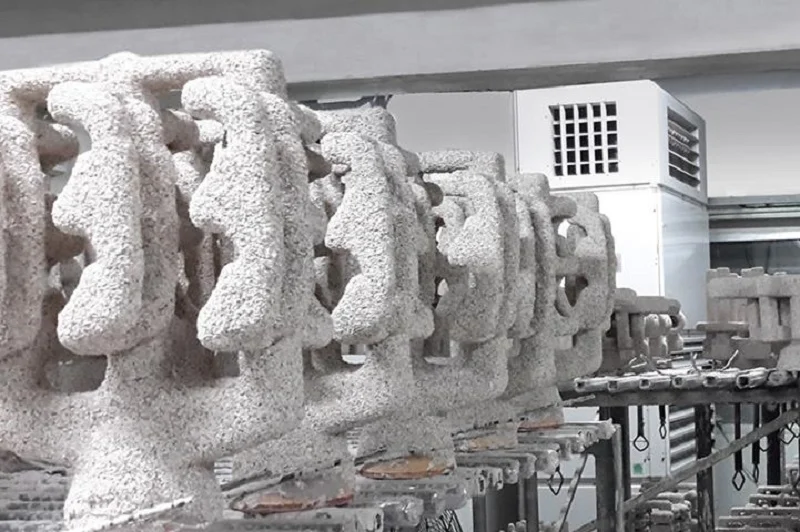
Celupkan corak lilin ke dalam buburan seramik. Seterusnya, sapukan serbuk plaster pada permukaan basah. Ulangi kitaran rendaman dan penggunaan plaster. Sapukan lapisan seterusnya hanya selepas lapisan sebelumnya kering. Proses standard melibatkan enam hingga lapan lapisan. Cangkang yang lebih tebal boleh menahan keadaan tuangan yang lebih teruk.
Bahan seramik dipilih berdasarkan aloi.
Silika merupakan bahan utama. Ia murah dan sesuai untuk pelbagai jenis aloi.
Zirkon boleh menahan suhu yang lebih tinggi dan tahan terhadap kejutan haba.
Alumina stabil secara kimia dan tidak bertindak balas dengan kebanyakan logam.
Mullite mencapai keseimbangan antara kekuatan dan kestabilan terma.
Yttria adalah untuk titanium. Ia tidak bertindak balas dengan titanium cair. Ini penting kerana titanium melarutkan kebanyakan bahan seramik lain.
Langkah 3 – Penyahabisan Lilin dan Pembakaran Cangkang
Lilin mesti keluar dari cangkerang sebelum dituang. Autoklaf melakukan langkah pertama. Wap tekanan tinggi mencairkan lilin. Ia mengalir keluar melalui sariawan. Cangkang kekal utuh.
Kemudian cangkerang dimasukkan ke dalam relau. Kitaran pembakaran berjalan pada suhu 800°C hingga 1000°C. Lilin sisa terbakar sepenuhnya. Seramik akan tersinter dan menjadi lebih kuat. Cangkang menjadi cukup tegar untuk menahan tuangan.
Langkah terakhir ialah pemanasan awal acuan. Cangkerang dipanaskan pada suhu tuangan sebelum ia memasuki ruang vakum. Logam panas yang terkena cangkerang sejuk menghasilkan kejutan haba. Cangkerang retak. Logam bocor keluar. Pemanasan awal menghalangnya.
Tiga langkah ini menyediakan cangkerang untuk tuangan lilin hilang vakum. Fasa seterusnya—pencairan dan penuangan—berlaku di dalam ruang vakum. Di sinilah prosesnya benar-benar berbeza daripada tuangan pelaburan konvensional.
Langkah 4 – Peleburan dan Penuangan Vakum
Cangkerang yang telah dipanaskan terlebih dahulu diletakkan ke dalam ruang vakum. Ruang tersebut ditutup rapat dan udara dikosongkan. Tekanan dikurangkan kepada 10⁻² hingga 10⁻⁴ milibar—keadaan hampir vakum.
Pencairan aruhan vakum berlaku di dalam ruang vakum yang sama. Gegelung aruhan mengelilingi mangkuk pijar, meleburkan logam. Oleh kerana logam cair tidak terdedah kepada oksigen atau nitrogen, ia kekal tulen.
Penuangan vakum melibatkan kecondongan ruang vakum dan mangkuk pijar supaya logam cair mengalir ke dalam acuan. Keseluruhan proses berlaku di bawah keadaan vakum, mencegah pengoksidaan dan penyerapan gas, dan memastikan logam memenuhi acuan.
Langkah ini penting untuk menyahkompakkan tuangan lilin yang hilang. Vakum memainkan dua peranan penting: ia menyingkirkan gas terlarut daripada logam cair dan menghalang gas baharu daripada masuk. Hasilnya adalah tuangan yang padat dan bebas kecacatan.
Langkah 5 – Penyejukan dan Pemejalan
Penyejukan bermula selepas tuangan. Kadarnya penting.
Penyejukan pantas menghasilkan butiran halus—butir halus bermaksud kekuatan yang lebih tinggi. Walau bagaimanapun, tekanan haba boleh menyebabkan keretakan pada bahagian berdinding nipis.
Penyejukan perlahan menghasilkan butiran yang lebih kasar—butir yang lebih kasar bermakna rintangan rayapan yang lebih baik pada suhu tinggi. Bilah turbin memerlukan sifat ini.
Pemejalan arah mengawal orientasi butiran. Apabila acuan ditarik keluar dari relau, haba dikeluarkan dari satu hujung. Butiran tumbuh selari dengan arah pengekstrakan. Kekuatan rayapan dipertingkatkan.
Tuangan kristal tunggal mewakili yang terbaik dalam hal ini. Dengan hanya satu butiran dan tiada sempadan butiran, gelinciran sempadan butiran tidak berlaku pada suhu tinggi. Proses ini digunakan untuk mengeluarkan bilah turbin dengan keperluan yang paling mencabar. Tuangan lilin hilang vakum adalah satu-satunya kaedah untuk menghasilkan bilah sedemikian.
Langkah 6 – Penyingkiran dan Kemasan Shell
Cangkang seramik ditanggalkan. Badan utama dipecahkan oleh hentaman mekanikal. Pancutan air menanggalkan lapisan yang tinggal. Pada ketika ini, bahagian tersebut terdedah.
Bahagian tersebut dipotong daripada sprue; pengendali biasanya menggunakan roda pengisar atau gergaji jalur untuk melakukan operasi ini. Pada peringkat ini, permukaan kawasan sprue adalah kasar, jadi pengendali membuang bahan berlebihan melalui pemesinan.
Rawatan haba diikuti. Pemanasan dan penyejukan digunakan untuk memberikan sifat mekanikal yang betul pada bahagian tersebut: kekuatan, kemuluran dan kekerasan. Parameter khusus bergantung pada jenis aloi.
Pemesinan membawa permukaan kritikal kepada dimensi akhir mereka. Toleransi yang tidak dapat dipenuhi oleh tuangan dicapai melalui pemotongan. Kawasan yang memerlukan permukaan licin dikisar.
Pemeriksaan adalah langkah terakhir. Ia merangkumi pemeriksaan dimensi, pemeriksaan sinar-X untuk kecacatan dalaman, ujian penembusan untuk retakan permukaan dan ujian ultrasonik untuk keliangan bawah permukaan. Hanya bahagian yang lulus semua pemeriksaan akan dihantar.
Enam langkah ini mentakrifkan sepenuhnya keseluruhan proses tuangan lilin hilang vakum dari awal hingga akhir. Setiap langkah adalah penting, dan setiap satu mempengaruhi proses seterusnya. Teknologi vakum bukanlah perincian kecil; ia adalah tepat apa yang membolehkan proses ini berjaya digunakan pada aloi kritikal.
Aloi Logam Biasa Digunakan dalam Tuangan Lilin Hilang Vakum
keluli tahan karat
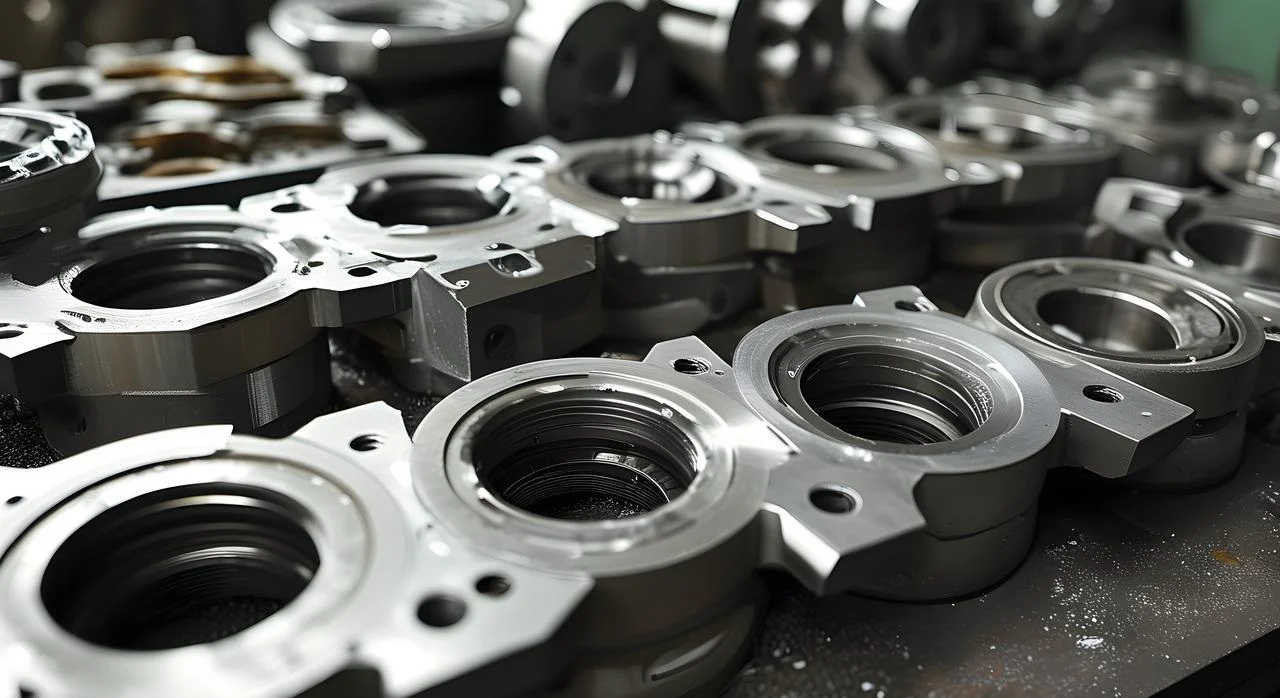
Keluli tahan karat adalah bahan utama. Bagi bahagian yang memerlukan ketahanan kakisan dan kekuatan sederhana, proses penuangan vakum biasanya digunakan. Perumah pam, badan injap dan perkakasan marin adalah contoh biasa.
Kelebihannya terletak pada kualiti yang konsisten. Persekitaran vakum menyingkirkan hidrogen. Dalam keluli tahan karat yang dituang pada tekanan atmosfera, hidrogen boleh menyebabkan lubang kecil dan keliangan. Bahagian yang dihasilkan melalui penuangan vakum adalah berkualiti tinggi.
Kelemahannya? Keluli tahan karat tidak mempunyai keperluan yang ketat untuk proses vakum seperti titanium. Bagi bahagian yang mempunyai geometri mudah, tuangan vakum mungkin tidak menjimatkan kos.
Keluli Alat
Keluli alat digunakan dalam alat pemotong, acuan dan komponen haus. Kandungan karbon dan aloinya yang tinggi memberikan kekerasan. Rawatan haba digunakan untuk mencapai sifat akhirnya. Proses tuangan vakum menghasilkan mikrostruktur tulen yang bebas daripada oksida dan rangkuman serta mempamerkan tindak balas rawatan haba yang konsisten.
Rintangan haus adalah sifat utamanya. Mikrostruktur tulen memastikan pengagihan karbida yang seragam, sekali gus memanjangkan hayat perkhidmatan komponen. Keperluan untuk tuangan vakum berpunca daripada kepekaan aloi ini terhadap oksigen.
Superalloy Berasaskan Nikel
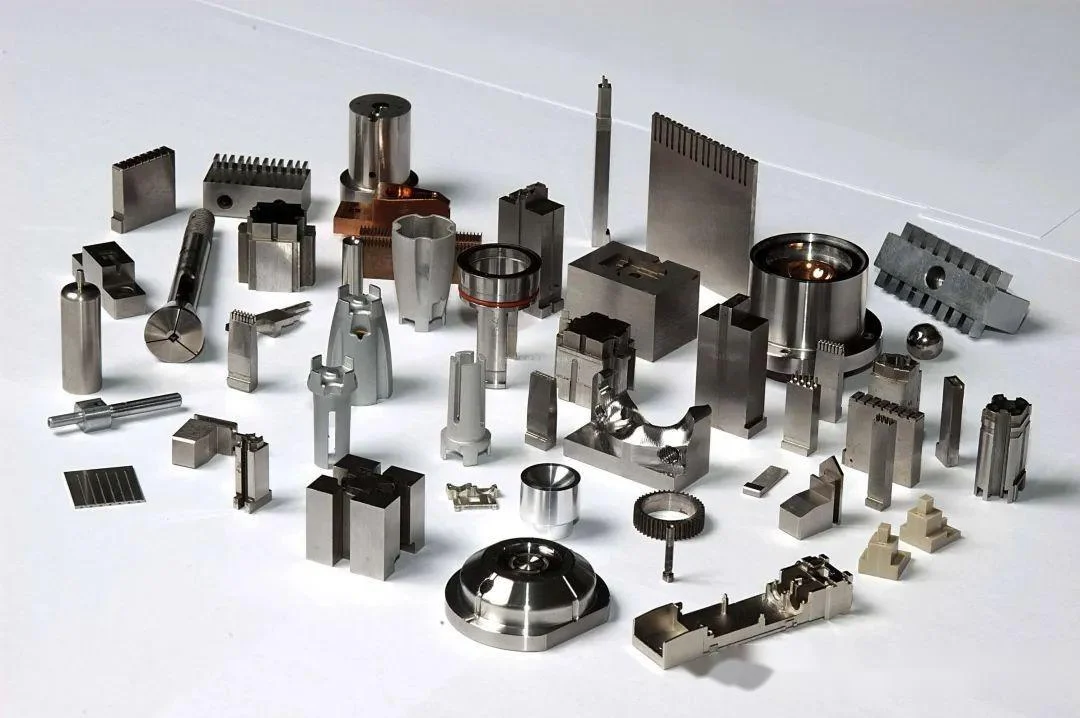
Aloi Inconel 718, Waspaloy dan René. Ini adalah bahan suhu tinggi yang mengekalkan kekuatannya pada suhu antara 700°C hingga 1000°C. Ia digunakan dalam bilah turbin, kebuk pembakaran dan muncung ekzos.
Prestasi mereka luar biasa: rintangan rayapan, rintangan pengoksidaan dan kekuatan lesu. Apakah batasannya? Ia mahal, sukar dimesin dan memerlukan tuangan vakum.
Tuangan lilin hilang vakum adalah kaedah tuangan standard untuk aloi ini. Tuangan konvensional akan merosakkan aloi ini, jadi proses vakum adalah penting.
Aloi Berasaskan Kobalt
Aloi kobalt menawarkan rintangan haus dan kekuatan suhu tinggi. Stellit adalah yang paling biasa. Tempat duduk injap, sesendal dan instrumen pembedahan.
Sifat-sifatnya berasal daripada pembentukan karbida. Kromium karbida memberikan kekerasan. Aloi ini tahan terhadap penggilapan dan kakisan. Aplikasi perindustrian termasuk pendesak pam, acuan penyemperitan dan bilah turbin.
Aloi Titanium
Titanium ialah pilihan berprestasi tinggi. Ti-6Al-4V ialah standard. Nisbah kekuatan kepada berat adalah sangat baik. Biokeserasian menjadikannya sesuai untuk implan.
Keperluan untuk tuangan lilin hilang vakum adalah mutlak. Titanium menyerap oksigen dan nitrogen di udara. Kerapuhan yang terhasil memusnahkan kemuluran. Vakum melindungi leburan. Bahagian tersebut mengekalkan sifatnya.
Aluminium alloys
Aluminium kurang biasa digunakan dalam tuangan vakum. Filem oksida bersifat pelindung. Tetapi keliangan hidrogen merupakan satu masalah. A356 dan AlSi10Mg mendapat manfaat daripada penyahgas vakum.
Aplikasi ini sangat kritikal terhadap berat. Pendakap aeroangkasa dan komponen suspensi automotif. Vakum meningkatkan sifat. Tetapi kosnya selalunya sukar untuk dijustifikasikan. Tuangan udara biasanya mencukupi untuk aluminium.
Mengapa Memilih NOBLE untuk Tuangan Lilin Hilang Vakum dan Pembuatan Ketepatan?
NOBLE pakar dalam pembuatan logam dan plastik jitu. Kerja-kerja ini diberikan kepada pelanggan merentasi pelbagai industri—perubatan, aeroangkasa, automotif, perindustrian. Komponen tersuai berkualiti tinggi adalah standard yang boleh dihantar.
Perkhidmatan Pembuatan Hujung-ke-Hujung
Proses bermula sebelum pengeluaran. Sokongan reka bentuk produk mengesan isu lebih awal. Semakan Reka Bentuk untuk Pembuatan (DFM) mengoptimumkan bahagian untuk proses tersebut. Panduan pemilihan bahan memastikan aloi yang tepat untuk aplikasi.
Prototaip pantas mengesahkan reka bentuk sebelum perkakasan. Kemudian pengeluaran bermula. Tuangan lilin hilang vakum menghasilkan bahagian logam yang kompleks dan bebas kecacatan. Pemesinan CNC membawa permukaan kritikal kepada toleransi akhir. Acuan suntikan plastik mengendalikan komponen polimer isipadu tinggi. Kemasan permukaan menambah rintangan kakisan dan estetika.
Pemeriksaan kualiti berlaku di seluruh kawasan. Pemasangan membina subsistem. Pembungkusan dan logistik menghantar produk siap.
Seorang pembekal mengendalikan semua ini. Daripada konsep hinggalah bahagian siap. Tiada penyerahan. Tiada jurang. Satu titik hubungan.
Kualiti Yang Boleh Anda Percayai
Sistem kualiti diperakui dan didokumenkan.
ISO 9001:2015 merangkumi pengurusan kualiti umum. Proses yang konsisten. Pemeriksaan yang didokumenkan. Rekod yang boleh dikesan.
ISO 13485:2016 menambah ketelitian yang diperlukan untuk pembuatan peranti perubatan. Kebolehkesanan yang lebih ketat. Pengesahan proses yang lebih ketat. Tiada penyimpangan.
Bekerjasama dengan NOBLE
Pasukan kejuruteraan sedia membantu. Pemilihan bahan. Pengoptimuman kebolehkilangan. Pembuatan prototaip. Pengeluaran berskala penuh. Hubungi NOBLE dengan keperluan khusus. Pasukan ini akan menyediakan penyelesaian yang tepat untuk aplikasi tersebut.
Soalan Lazim
Apakah itu tuangan lilin hilang vakum?
Satu proses di mana logam cair dituang ke dalam cangkerang seramik di bawah vakum. Corak lilin akan cair dahulu. Vakum menghapuskan pengoksidaan dan keliangan gas.
Mengapakah vakum digunakan dalam pemutus pelaburan?
Untuk mencegah pengoksidaan dan penyerapan gas dalam logam reaktif dan superaloi. Vakum juga menyingkirkan gas terlarut daripada leburan sebelum pemejalan.
Apakah bahan yang boleh dituang menggunakan tuangan lilin hilang vakum?
Keluli tahan karat, keluli alat, superaloi berasaskan nikel, aloi berasaskan kobalt, aloi titanium dan beberapa gred aluminium. Proses ini penting untuk bahan yang bertindak balas dengan udara.
Apakah bahan cangkerang seramik yang terbaik?
Ia bergantung pada aloi. Silika dan zirkon berfungsi untuk kebanyakan keluli. Yttria digunakan untuk titanium kerana ia tidak bertindak balas dengan logam cair.
Bolehkah titanium dijadikan acuan pelaburan vakum?
Ya. Titanium mesti dituang di bawah vakum atau gas lengai. Sebarang pengambilan oksigen akan merosakkan bahan dan memusnahkan kemuluran.
Apakah perbezaan antara pemutus pelaburan dan vakum pemutus pelaburan?
Tuangan pelaburan adalah proses umum. Tuangan lilin hilang vakum adalah versi khusus di mana peleburan dan penuangan berlaku di bawah vakum untuk aloi reaktif dan berprestasi tinggi.
Adakah tuangan lilin hilang vakum mahal?
Ya. Peralatan, perkakasan dan kawalan proses adalah mahal. Bagi bahagian kritikal yang bernilai tinggi, kosnya wajar berdasarkan keputusan yang bebas kecacatan.
Industri apa yang menggunakan pemutus pelaburan vakum?
Aeroangkasa, peranti perubatan, penjanaan kuasa, automotif dan pertahanan. Mana-mana industri di mana kegagalan bahagian tidak boleh diterima.







