
Pengenalan
Cawan vakum merupakan ciri biasa dalam kehidupan seharian dan persekitaran perindustrian. Sama ada anda mengangkat bahagian yang besar atau menggantung beg tangan di dinding, ia sentiasa ada.
Ia biasanya mempunyai dua bahagian: badan cawan sedutan dan bibir pengedap fleksibel. Cawan vakum logam biasanya terdapat dalam persekitaran perindustrian, manakala orang ramai biasanya memilih model plastik atau silikon dalam kehidupan seharian. Dalam bab ini, kita akan memberi tumpuan kepada cawan vakum plastik.
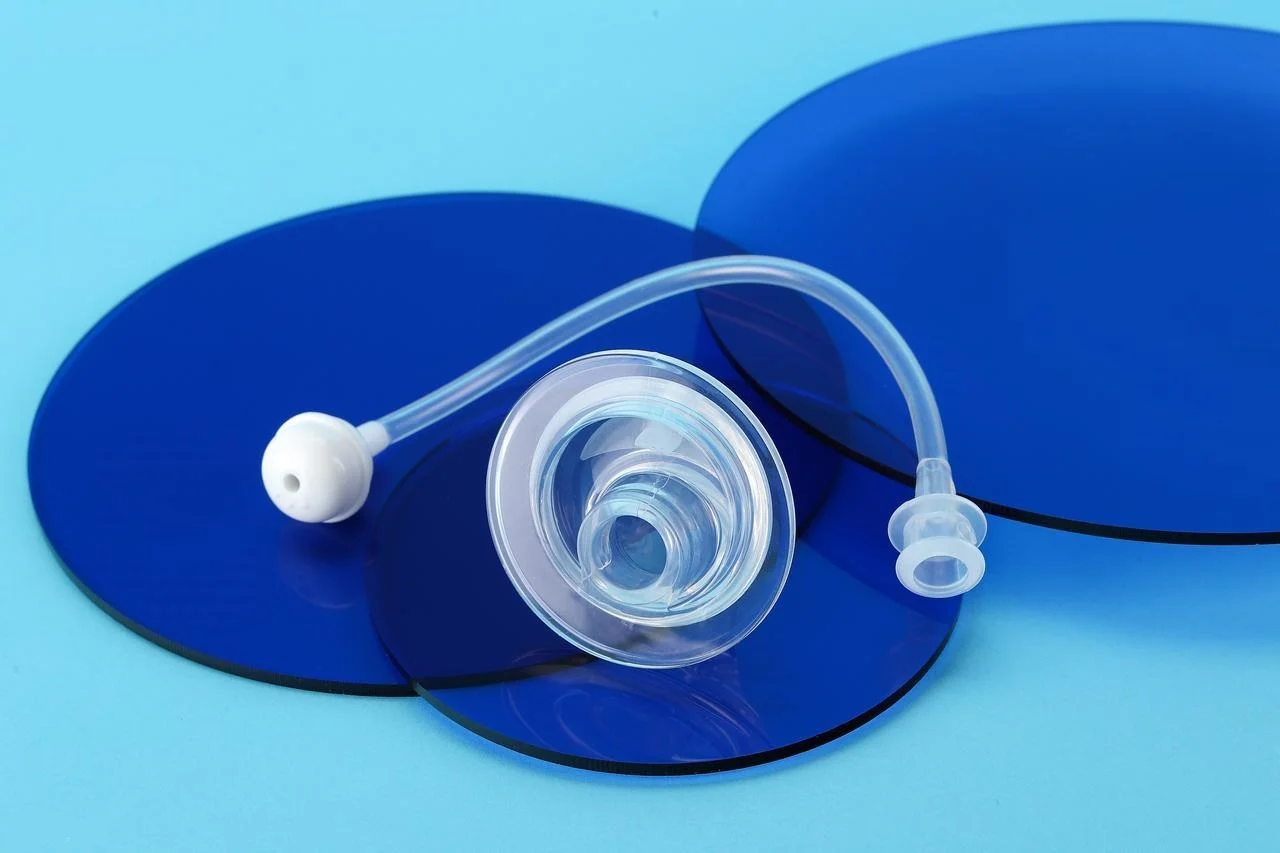
Plastik menyediakan struktur yang tegar. Cawan memerlukan tulang belakang yang keras untuk memindahkan daya tanpa runtuh. Silikon menyediakan bibir pengedap yang fleksibel. Bibir itu sesuai dengan permukaan yang tidak rata. Ia menghasilkan pengedap vakum.
Langkah demi Langkah: Proses Pembuatan Teras
Pengeluaran besar-besaran cawan vakum tidak melibatkan fabrikasi logam. Tiada kimpalan. Tiada pemesinan blok mentah. Teknologi dominan ialah proses pengacuan. Orang ramai menuangkan bahan ke dalam rongga. Rongga membentuk bahagian tersebut.
1. Badan Plastik Pembentukan Suntikan (Komponen Tegar)
Pelanggan menggunakan pengacuan suntikan plastik untuk badan tegar. Bahan biasa termasuk ABS, PC dan nilon. Mesin pengacuan suntikan mencairkan pelet plastik. Bahan cair dipaksa masuk ke dalam rongga acuan keluli. Masa kitaran adalah antara 15 hingga 60 saat, bergantung pada saiz bahagian dan ketebalan dinding.
Prototaip pantas sering memainkan peranan di sini. Badan plastik bercetak 3D membolehkan orang ramai menguji kesesuaian dan fungsi tanpa menunggu alat keras. Sebaik sahaja reka bentuk terkunci, acuan pengeluaran akan dipotong.
2. Acuan Bibir Silikon (Elemen Pengedap Fleksibel)
Dua proses mendominasi di sini. Orang ramai memilih berdasarkan keperluan isipadu dan ketepatan.
- Mampatan pengacuan kerja-kerja untuk isipadu yang lebih rendah. Kos perkakas adalah lebih rendah. Silikon kosong yang telah dibentuk terlebih dahulu dimasukkan ke dalam rongga yang dipanaskan. Mesin penekan menutup. Haba dan tekanan membentuk bahan. Masa kitaran lebih lama. Tetapi pelaburan pendahuluan adalah lebih kecil.
- Getah Silikon Cecair (LSR)Suntikan mengendalikan isipadu yang tinggi. Ketepatannya lebih baik. Dua komponen cecair dicampur dan disuntik terus ke dalam acuan yang dipanaskan. Pengawetan berlaku di dalam rongga. Masa kitaran lebih pendek. Kos perkakas lebih tinggi. Orang ramai menggunakan LSR untuk aplikasi yang mencabar di mana konsistensi penting.
3. Ikatan Kritikal: Menggabungkan Silikon dengan Plastik
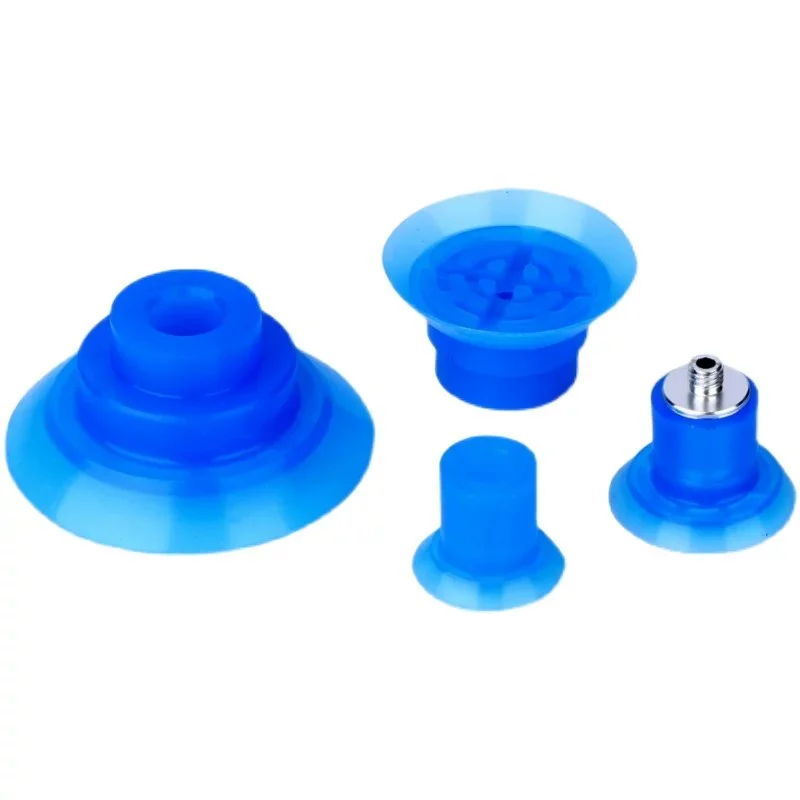
Langkah ini menentukan sama ada cawan itu akan menjadi cantik atau tidak. Bibir silikon mesti kekal melekat pada badan plastik. Terdapat dua kaedah.
- Terlalu banyak is kaedah pilihan untuk pengeluaran besar-besaran. Badan plastik diletakkan ke dalam acuan kedua. Silikon cecair disuntik terus ke atasnya. Ikatan kimia terbentuk pada antara muka. Tiada pelekat diperlukan. Sambungan adalah kekal.
- Pasca-Pembuatan Pelekat Ikatan berfungsi sebagai alternatif. Orang ramai menggunakannya apabila bahan tidak serasi atau apabila alat pengacuan berlebihan tidak tersedia. Primer disapu pada permukaan plastik. Pelekat disapu pada bibir silikon. Kemudian bahagian-bahagian ditekan bersama. Ikatan tersebut adalah mekanikal, bukan kimia. Ia berfungsi tetapi kurang andal untuk aplikasi kitaran tinggi.
4. Kemasan & Pemprosesan Pasca
Cawan yang dibentuk itu belum siap lagi. Beberapa langkah menyusul.
Penyahbakaran membuang silikon berlebihan. Garisan kilat nipis terbentuk pada garisan pemisah acuan. Orang ramai memotongnya secara manual atau dengan penyahbakaran kriogenik automatik. Silikon lembut. Kilat tertanggal dengan bersih jika acuan direka bentuk dengan baik.
Pengeringan selepas pengerasan berlaku di dalam ketuhar. Silikon disimpan pada suhu tinggi selama beberapa jam. Langkah ini melengkapkan tindak balas ikatan silang. Kestabilan bertambah baik. Sifat mekanikal menjadi stabil. Orang ramai melangkau langkah ini atas risiko mereka sendiri.
Ujian kebocoran dan pemeriksaan kecacatan tangkapan. Setiap cawan diuji untuk cengkaman vakum. Orang ramai menggunakan pereputan tekanan atau pengukuran aliran. Pemeriksaan visual memeriksa lompang, kilat dan integriti ikatan. Cawan yang bocor akan gagal dalam kerja tersebut. Pengujian bukanlah pilihan.
7 Cabaran Pembuatan Utama dalam Pembuatan Cawan Vakum
1. Gelembung Udara (Lompang) dalam Silikon
Udara terperangkap semasa pencampuran. Gelembung menjadi lompang pada bahagian yang telah siap. Lompang melemahkan pengedap. Ia mewujudkan laluan kebocoran.
Penyelesaian: Peralatan penyahgas vakum adalah wajib. Orang ramai mencampurkan komponen silikon. Kemudian campuran tersebut dimasukkan ke dalam ruang vakum. Vakum tersebut menarik keluar udara yang terperangkap sebelum menuang atau menyuntik.
2. Pengawetan Tidak Sekata (Bahagian Melekit atau Lembut)
Bahagian yang keluar dari acuan melekit. Atau terlalu lembut. Atau tidak sembuh sepenuhnya di beberapa tempat. Puncanya hampir selalu adalah nisbah pencampuran yang salah.
Penyelesaian: Penimbang yang tepat dan protokol pencampuran yang teliti. Orang ramai menimbang setiap komponen. Mereka mengadun untuk masa yang ditetapkan. Mereka mengikis sisi bekas. Kelompok yang kurang dua peratus gagal. Prototaip pantas sering menggunakan kelompok kecil campuran tangan. Kelompok kecil tersebut boleh menyembunyikan ralat pencampuran yang menjadi jelas pada skala pengeluaran. Orang ramai perlu mengesahkan proses pencampuran pada peralatan pengeluaran sebelum meningkatkan jumlah.
3. Ubah Bentuk Bahagian (Herotan)
Bibir silikon runtuh di bawah beban. Atau cawan tidak mengekalkan bentuknya semasa penyahtuangan. Bahannya terlalu lembut untuk geometri bahagian.
Penyelesaian: Padankan kekerasan Shore A dengan saiz dan bentuk bahagian. Silikon 30A berfungsi untuk bahagian yang kecil dan tebal. Bibir yang besar dan nipis memerlukan 50A atau lebih tinggi. Jurutera menguji durometer yang berbeza semasa prototaip untuk mencari kekerasan minimum yang mengekalkan bentuk. Terlalu keras akan menyebabkan pengedap terjejas. Terlalu lembut, dan bahagian tersebut akan berubah bentuk.
4. Melekat pada Acuan (Isu Pembongkaran)
Silikon yang telah diawet enggan melepaskannya. Bahagian tersebut koyak semasa ditanggalkan. Acuan menjadi rosak.
Punca: Agen pelepas yang tidak mencukupi atau potongan bawah yang kompleks dalam reka bentuk acuan. Sesetengah gred silikon lebih melekit daripada yang lain.
Penyelesaian: Reka bentuk acuan yang betul adalah barisan pertahanan pertama. Elakkan potongan bawah yang tajam. Gunakan sudut draf. Kemudian, sapukan agen pelepas dengan berhati-hati. Terlalu sedikit dan bahagian akan melekat. Terlalu banyak dan kemasan permukaan akan terjejas. Orang ramai membangunkan proses aplikasi standard untuk setiap acuan.
5. Ikatan Plastik-ke-Silikon yang Lemah atau Gagal
Bibir silikon terpisah daripada badan plastik. Cawan itu gagal berfungsi. Ikatannya tidak pernah cukup kuat.
Punca: Ketidakserasian bahan adalah punca yang biasa berlaku. Silikon tidak melekat pada kebanyakan plastik tanpa rawatan permukaan.
Penyelesaian: Utamakan penggunaan alatan pengacuan berlebihan apabila boleh. Pengacuan berlebihan menghasilkan ikatan kimia semasa proses suntikan LSR. Tiada pelekat diperlukan. Apabila pengacuan berlebihan tidak dapat dilaksanakan, orang ramai menggunakan pelekat industri khusus dengan primer permukaan. Laluan pelekat memerlukan kawalan proses yang teliti.
6. Pencemaran & Pelarutan Kimia (Makanan/Perubatan)
Bahagian untuk sentuhan makanan atau kegunaan perubatan tidak boleh melarutkan bahan kimia. Silikon standard mengandungi bahan tambahan yang tidak selamat.
Punca: Bahan mentah yang tidak diperakui. Pembekal mengambil jalan pintas.
Penyelesaian: Sumber silikon yang mematuhi FDA. Peraturan yang berkaitan ialah 21 CFR 177.2600. Aplikasi perubatan mungkin memerlukan pensijilan ISO 10993. Orang ramai meminta sijil sebelum membeli bahan.
7. Risiko Pencemaran Objek Asing
Sekeping logam atau plastik keras terjatuh ke dalam saluran makanan. Cawan vakum berkecai atau tertanggal serpihannya. Pencemaran tersebut menyebabkan penarikan balik.
Punca: Silikon standard tidak dapat dikesan oleh pengesan logam. Kepingan yang pecah melalui pemeriksaan kualiti tanpa disedari.
Penyelesaian: Gunakan sebatian silikon yang boleh dikesan logam. Bahan-bahan ini mengandungi bahan tambahan ferus yang mencetuskan pengesan logam di barisan pengeluaran. Bahan tambahan ini diluluskan oleh FDA untuk sentuhan sampingan. Orang ramai menetapkan gred yang boleh dikesan untuk pemprosesan makanan dan aplikasi farmaseutikal. Kos bahan tambahan adalah kecil berbanding penarikan balik.
Kriteria Pemilihan Bahan Kritikal in Vakuum Cup Pembuatan
Kekerasan (Pantai A)
Kekerasan silikon diukur pada skala Shore A. Angka yang lebih rendah bermaksud bahan yang lebih lembut. Angka yang lebih tinggi bermaksud sebatian yang lebih kukuh dan lebih tahan lama.
35A adalah untuk aplikasi yang lembut dan halus. Mengendalikan croissant yang baru dibakar. Memilih kanta yang digilap. Bibirnya mudah dipadankan. Cengkamannya lembut. Kelemahannya ialah jangka hayat. Silikon lembut lebih cepat koyak.
50A adalah untuk aplikasi yang kukuh dan tahan lama. Mengangkat kepingan logam. Menggerakkan bahagian plastik yang kasar. Bibir tahan lelasan. Daya pegangan lebih tinggi. Tetapi 50A tidak sesuai dengan permukaan yang tidak sekata seperti 35A.
Pematuhan Gred Makanan
Sentuhan makanan adalah ruang yang dikawal selia. Silikon rawak tidak dibenarkan.
FDA 21 CFR 177.2600 ialah piawaian AS. Ia menetapkan bahan yang boleh diekstrak dan kaedah ujian yang dibenarkan. Sebatian yang diperakui lulus ujian ini. Tiada sijil bermakna bahan tersebut tidak mematuhi piawaian, walaupun ia kelihatan sama.
EU 1935/2004 ialah rangka kerja Eropah. Kaedah ujian sebenar datang daripada piawaian lain, tetapi peraturan ini menetapkan keperluan tersebut. Orang yang menjual ke Eropah memerlukan pengisytiharan pematuhan daripada pembekal bahan.
Kedua-dua piawaian itu penting. Cawan untuk kedai roti memerlukan salah satu daripadanya, bergantung pada tempat peralatan dihantar. Orang ramai meminta dokumentasi sebelum memesan bahan.
Harta Khas
Kadangkala sebatian standard tidak berfungsi. Orang ramai memerlukan ciri tambahan.
Kebolehkesanan logam adalah untuk rangkaian makanan dan farmaseutikal. Bahan tambahan ferus dicampurkan ke dalam silikon. Jika sekeping pecah, pengesan logam akan menangkap serpihan tersebut. Alternatifnya ialah penarikan balik.
Rintangan suhu tinggi mengendalikan persekitaran panas. Ketuhar pembakar. Kitaran pensterilan. Silikon standard terurai melebihi 200°C. Formulasi khas tahan 250°C atau lebih.
Anti-statik menghalang tarikan habuk. Pembuatan elektronik memerlukannya. Cas statik menarik zarah ke atas produk. Cawan mesti menghilangkan cas tersebut. Orang ramai menyatakan sebatian anti-statik apabila silikon standard menyebabkan masalah pencemaran.
Tiada bahan tunggal yang melakukan semuanya. Orang ramai mengutamakan berdasarkan aplikasi. Kekerasan didahulukan. Pematuhan didahulukan. Ciri-ciri khas didahulukan. Tersilap pesanan, dan cawan akan rosak, tidak kira betapa baiknya ia dihasilkan.
Kesimpulan
Pengeluaran besar-besaran cawan vakum bukanlah mudah. Tiga perkara mesti berfungsi bersama. Pengawetan silikon mesti konsisten. Suntikan plastik mesti mempunyai toleransi yang ketat. Ikatan antara mereka mesti bertahan ribuan kitaran. Sesiapa yang terlepas, dan cawan akan gagal.
Nasihat terakhir untuk mereka yang akan memulakan pengeluaran. Utamakan kaedah ikatan plastik-silikon pada awal fasa reka bentuk. Pengacuan berlebihan adalah pilihan terbaik untuk volum. Ikatan pelekat berfungsi tetapi memerlukan lebih banyak kawalan proses. Tentukan sebelum memotong acuan keluli.
Dapatkan bahan yang diperakui dari awal. Pematuhan FDA. Pengisytiharan EU. Gred yang boleh dikesan logam jika perlu. Jangan tukar bahan lewat dalam projek. Profil pengawetan berubah. Kekuatan ikatan berubah. Seluruh proses berubah-ubah.
Melabur dalam peralatan penyahgas vakum. Gelembung udara tidak boleh diterima dalam permukaan pengedap. Kelompok campuran tangan tanpa vakum akan gagal. Skala pengeluaran memerlukan penyahgas yang betul. Tiada jalan pintas. Cawan sama ada mengedap atau tidak. Orang ramai mengingati yang tidak.
Mengenai NOBLE: Rakan Kongsi Anda dalam Pembuatan Plastik & Silikon Jitu
Siapa kita
NOBLE ialah sebuah syarikat pembuatan plastik khusus. Pelanggan datang kepada kami untuk pengacuan suntikan berketepatan tinggi dan pemprosesan silikon.
Merapatkan jurang antara reka bentuk produk yang kompleks dan pengeluaran besar-besaran yang andal. Bahagian yang sukar ialah komponen dwi-bahan—plastik dan silikon. Cawan vakum adalah contoh yang sempurna. Badan plastik yang tegar memerlukan bibir silikon yang fleksibel. Kedua-dua bahan mesti terikat secara kekal. Kami yang mewujudkannya.
Keupayaan Pemprosesan Teras Kami
Acuan Suntikan Plastik
Jurutera NOBLE bekerja dengan resin gred kejuruteraan. ABS, Polikarbonat (PC), Nilon (PA) dan sebatian tersuai lain. Pelanggan menghantar spesifikasi bahan mereka kepada kami. Kami mengendalikan acuan.
Pengeluaran volum tinggi berlaku pada sel automatik. Kualiti yang konsisten adalah matlamatnya. Masa kitaran adalah pantas. Orang ramai memerlukan beribu-ribu alat ganti setiap hari. Mesin kami menghantar volum tersebut tanpa variasi.
Acuan Suntikan Getah Silikon Cecair (LSR).
Acuan ketepatan komponen silikon fleksibel merupakan kemahiran teras dalam pembuatan cawan vakum. Geometri bibir kompleks untuk cawan vakum adalah rutin. Proses LSR mengendalikan kelajuan tinggi dan isipadu tinggi. Kilatan adalah minimum. Ketekalan bahagian ke bahagian adalah ketat.
Terlalu banyak (Ikatan Plastik-ke-Silikon)
Inilah kepakaran kami. Kami mengikat silikon secara kimia terus pada substrat plastik tegar dalam satu kitaran pengacuan. Tiada pemasangan pelekat sekunder. Tiada garisan gam yang lemah.
Perkhidmatan Ditambah Nilai
Penggunaan perkakas dalaman merupakan kelebihan utama. Kami mereka bentuk dan menghasilkan acuan ketepatan yang disesuaikan dengan geometri setiap produk—tanpa perlu menunggu di bengkel perkakas luar.
Pemprosesan pasca berlaku di kemudahan kami. Penyahkilapan membuang bahan berlebihan. Pengeringan pasca menstabilkan silikon. Pembersihan ultrasonik menyediakan permukaan. Ujian kebocoran mengesan kecacatan sebelum bahagian dihantar.
Penyesuaian bahan tersedia. Kami merumuskan silikon yang mematuhi FDA. Kami juga menghasilkan sebatian yang boleh dikesan logam untuk rangkaian makanan dan farmaseutikal.
Pensijilan & Pematuhan (Komitmen terhadap Kualiti)
ISO 9001:2015 (Sistem Pengurusan Kualiti)
Pensijilan ini menunjukkan komitmen kami. Kualiti yang konsisten. Penambahbaikan berterusan. Kepuasan pelanggan. Piawaian ini merangkumi semua proses pembuatan kami.
ISO 13485:2016 (Peranti Perubatan – Pengurusan Kualiti)
Ini merupakan pensijilan kritikal untuk kerja perubatan. Kami mengeluarkan komponen untuk aplikasi perubatan, farmaseutikal dan penjagaan kesihatan. Piawaian ini mengesahkan keupayaan kami untuk memenuhi keperluan kawal selia yang ketat. Keselamatan. Kebolehkesanan. Pengurusan risiko.
Soalan Lazim
Apakah perbezaan antara pengacuan mampatan dan suntikan LSR untuk silikon dalam pembuatan cawan vakum?
Acuan mampatan menggunakan acuan silikon yang telah dibentuk terlebih dahulu. Kos perkakasan adalah lebih rendah. Masa kitaran adalah lebih lama. Pelanggan memilih ini untuk isipadu yang lebih rendah atau geometri yang lebih ringkas.
Suntikan LSR menggunakan getah silikon cecair. Dua komponen bercampur secara automatik. Cecair disuntik terus ke dalam acuan yang dipanaskan. Pengawetan berlaku di dalam rongga. Masa kitaran lebih pendek. Ketepatan lebih baik. Kos perkakas lebih tinggi. Orang ramai memilih LSR untuk isipadu yang tinggi dan bahagian yang kompleks.
Bolehkah saya melekatkan silikon pada plastik dan bukannya membentuknya secara berlebihan?
Ya. Ikatan pelekat berfungsi. Ia tidak sama dengan acuan berlebihan. Acuan berlebihan menghasilkan ikatan kimia semasa proses suntikan. Tiada lapisan pelekat wujud. Ikatan pelekat memerlukan penyediaan permukaan. Primer disapu pada plastik. Pelekat disapu pada silikon. Kemudian bahagian-bahagian ditekan bersama.
Ikatannya adalah mekanikal, bukan kimia. Ia kurang andal untuk aplikasi kitaran tinggi. Orang ramai menggunakan ikatan pelekat apabila peralatan pengacuan berlebihan tidak tersedia atau apabila bahan tidak serasi. Untuk pengeluaran besar-besaran cawan vakum, pengacuan berlebihan adalah pilihan yang lebih baik.
Adakah cawan vakum silikon boleh dikitar semula?
Kebanyakan cawan vakum silikon tidak boleh dikitar semula melalui program perbandaran standard. Silikon ialah polimer termoset. Ia tidak cair dan terbentuk semula seperti termoplastik.
Sesetengah kemudahan kitar semula khusus menerima silikon. Mereka mengisar bahan tersebut menjadi serbuk untuk digunakan sebagai pengisi atau untuk aplikasi kitar semula. Tetapi kemudahan ini tidak biasa. Kebanyakan cawan silikon terpakai dibuang ke tapak pelupusan sampah atau pembakaran. Orang yang mengutamakan pelupusan akhir hayat harus mempertimbangkan batasan ini semasa memilih bahan untuk aplikasi isipadu tinggi.







