
Pengenalan
Apabila bahagian pemesinan CNC , jurutera sering menghadapi masalah yang sukar diselesaikan yang kadangkala sukar dikesan semasa fasa reka bentuk. Salah satu isu yang paling biasa ialah cara mengendalikan struktur berdinding nipis. Ketegaran yang rendah. Dinding melentur di bawah daya pemotongan. Ini menyebabkan getaran. Tanda gemeretuk muncul di permukaan. Pesongan menyebabkan sisihan dimensi. Kadar sekerap meningkat.
Panduan ini merangkumi cabaran dinding nipis utama yang dihadapi oleh jurutera dalam bahagian tersebut. Kita juga akan melihat proses pemesinan CNC yang memberikan kejayaan untuk komponen rumit ini. Pemesinan lima paksi mengubah keadaan untuk kerja dinding nipis. Mari kita bahasnya.
Mengapakah Bahagian Berdinding Nipis Pemesinan CNC Sukar?
Apakah masalah utama dengan bahagian berdinding nipis dalam pemesinan CNC? Jurutera NOBLE telah mengenal pasti 6 bidang utama:
Ketegaran Rendah & Pesongan Statik
Bayangkan sebuah dinding nipis. Ia tidak mempunyai jisim di belakangnya. Alat pemotong menolak bahan tersebut. Daya itu membengkokkan dinding menjauhi alat tersebut. Kemudian dinding itu melompat kembali selepas melaluinya. Ini adalah pesongan statik.
Hasilnya ialah ralat dimensi. Bahagian tersebut terkeluar dari mesin yang bersaiz kecil atau tidak bulat. Operator mengukurnya. Ia gagal dalam pemeriksaan. Masalah ini menjadi lebih teruk apabila dinding menjadi lebih nipis. Pelaksanaan prototaip pantas sering mendedahkan masalah lebih awal, tetapi jumlah pengeluaran membesarkan setiap ralat.
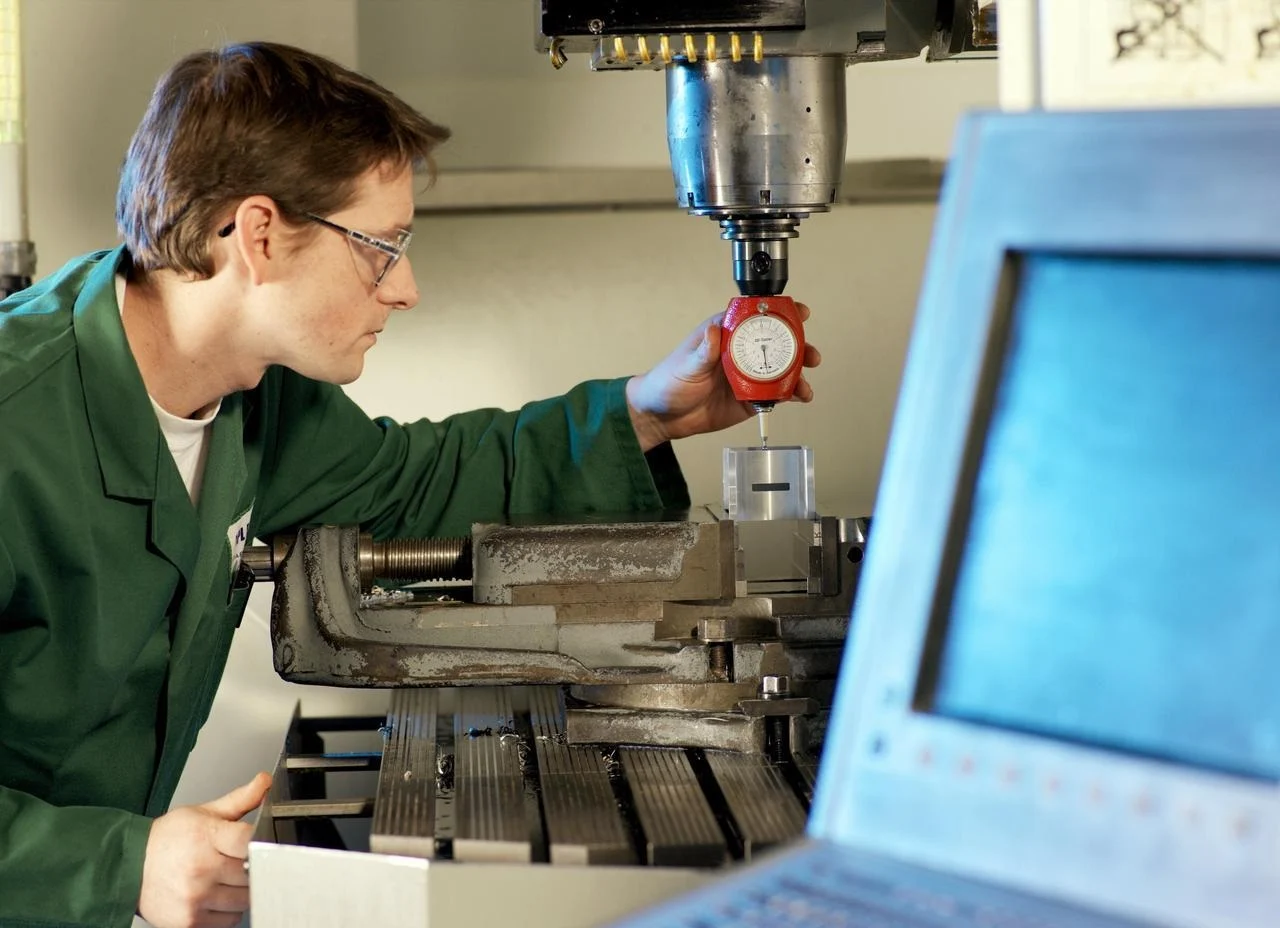
Getaran & Getaran Harmonik
Setiap bahagian mempunyai frekuensi semula jadi. Dinding nipis mempunyai frekuensi semula jadi yang rendah. Frekuensi hantaran gigi alat pemotong boleh menandingi frekuensi semula jadi tersebut. Apabila itu berlaku, resonans akan mula berbunyi. Dinding bergetar. Keras.
Tanda gemeretuk muncul pada permukaan mesin. Jangka hayat alat berkurangan. Kemasan permukaan merosot. Kadangkala getaran menjadi sangat teruk sehingga operator mendengarnya di seluruh lantai kilang. Pemesinan 5 paksi boleh membantu di sini kerana orientasi alat mengubah dinamik penglibatan. Tetapi fiziknya tetap sama. Ketegaran yang rendah mengundang gemeretuk.
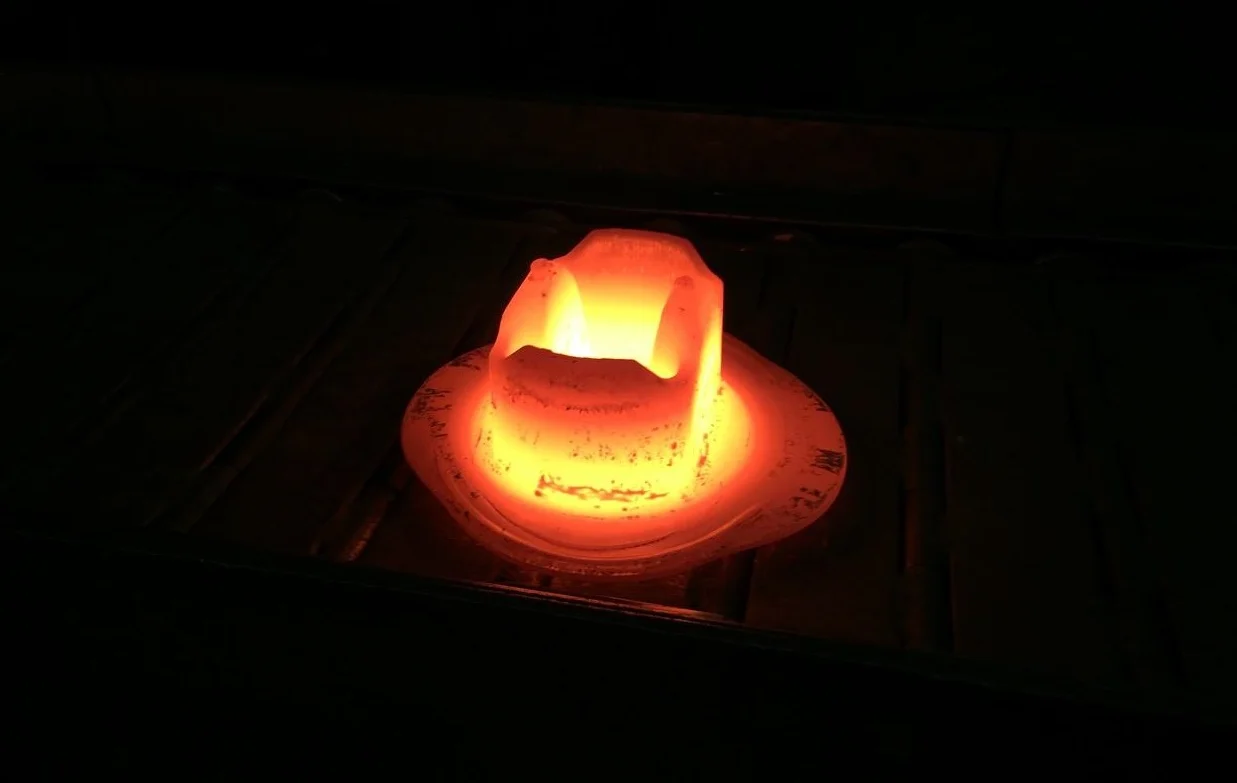
Pembentukan Haba & Herotan Terma
Keratan nipis tidak dapat menghilangkan haba dengan baik. Blok logam pepejal menarik haba keluar dari zon pemotongan. Dinding nipis tidak dapat berbuat demikian. Haba terkumpul di dalam bahan.
Dinding mengembang secara setempat. Kemudian ia menyejuk selepas pemesinan—bentuknya berubah. Herotan terma menjejaskan toleransi yang kelihatan baik sejurus selepas pemotongan. Operator mengukur bahagian tersebut sejam kemudian dan mendapati ia telah bergerak. Ini adalah mimpi ngeri untuk kerja pemesinan CNC jitu . Penyelesaiannya melibatkan kawalan input haba, bukan sekadar daya pemotongan.
Ubah Bentuk Pegangan Kerja & Pengapitan
Ragum standard berfungsi dengan baik untuk blok pepejal. Picitkannya kuat-kuat. Blok itu tidak bergerak. Tetapi bahagian berdinding nipis? Cerita lain. Rahang ragum menghancurkan dinding. Atau ia meledingkan bentuk keseluruhan sebelum pemotongan bermula.
Pengendali sering mengukur sesuatu bahagian selepas pemesinan. Kemudian mereka membuka pengapitnya. Dinding kembali kepada bentuk asalnya yang melengkung. Bahagian tersebut gagal dalam pemeriksaan. Pemesinan bukanlah masalahnya. Pengapitannya yang gagal. Penyelesaiannya melibatkan rahang lembut, lekapan periuk atau pelekap pelekat. Kaedah pemesinan CNC standard perlu difikirkan semula untuk dinding nipis.
Tekanan & Pesongan Sisa
Stok logam datang dari kilang dengan tegasan dalaman terkunci di dalamnya. Penggelek, penyemperitan dan rawatan haba—semua proses ini meninggalkan tegasan pada bahan. Apabila jurumesin mengeluarkan bahan daripada blok pepejal, tegasan tersebut terbebas secara tidak sekata. Bahagian tersebut melengkung.
Bagi bahagian yang tebal, lengkungannya kecil. Bagi bahagian yang berdinding nipis, pelepasan tegasan yang sama menyebabkan herotan yang dramatik. Dinding rata menjadi dinding melengkung. Ciri bulat menjadi bujur. Laluan kasar diikuti dengan kitaran melegakan tegasan boleh membantu. Prototaip pantas dijalankan dalam bahan bertekanan rendah seperti aluminium, yang boleh mendedahkan corak lengkungan sebelum pengeluaran menggunakan logam yang lebih keras.
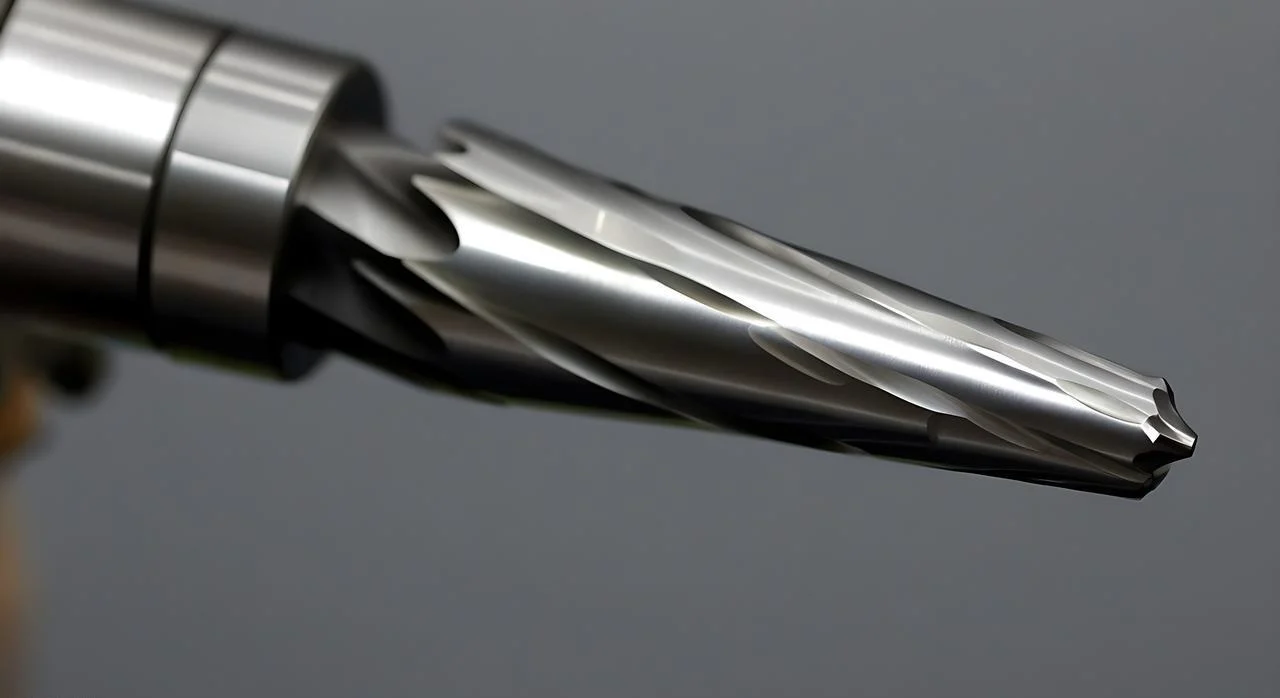
Pesongan Alat
Alat pemotong akan bengkok. Pengisar hujung yang pendek dan tebal adalah kaku. Pengisar hujung yang panjang dan nipis tidak. Bahagian berdinding nipis selalunya memerlukan alat jangkauan jauh untuk mengakses ciri-ciri yang dalam. Jangkauan itu datang dengan kos.
Alat ini terpesong di bawah beban pemotongan. Pesongan berubah apabila alat menggunakan ketebalan dinding yang berbeza. Kemasan permukaan terjejas. Toleransi hanyut. Kadangkala alat rosak. Pemesinan 5 paksi membolehkan alat yang lebih pendek kerana bahagian tersebut boleh diposisikan semula. Alat yang lebih pendek bermakna kurang pesongan. Itu adalah kelebihan sebenar apabila dinding nipis dan akses adalah sempit.
Strategi Terbukti untuk Meningkatkan Pemesinan CNC Dinding Nipis
Berikut adalah empat kategori strategi yang terbukti. Gunakannya di lantai kilang. Bahagian berdinding nipis menjadi mungkin dan bukannya menyakitkan.
1. Sokongan Lekapan & Bahan Kerja
Bahan pengisi berfungsi dengan baik. Aloi rendah lebur dituang ke dalam ciri-ciri berongga. Gunakan mesin untuk menembusinya. Cairkannya selepas itu. Lilin sesuai untuk plastik. Uretana untuk bentuk ganjil. Sokongan dan tab pengorbanan mengikat dinding nipis pada bahan yang lebih tebal. Potong tab di hujungnya.
Chuck vakum memegang bahagian yang rata dan nipis tanpa menghancurkannya. Rahang lembut konformal dimesin agar sepadan dengan bahagian tersebut. Tiada beban titik. Tiada lengkungan. Palam sokongan diletakkan di belakang poket dan jaring nipis. Palam menyokong dinding dari bawah. Alat menolak. Palam menolak ke belakang. Pemesinan CNC menjadi boleh diramal semula.
2. Strategi Laluan Alat & Pemotongan
Kurangkan daya pemotongan. Daya yang lebih rendah bermakna kurang pesongan.
Pemesinan berkelajuan tinggi mengubah keadaan. Pengikatan jejarian ringan. Kadar suapan tinggi. Pengilangan trokoidal menggunakan laluan alat bulat untuk memastikan pengikatan rendah. Orang ramai melihat peningkatan dramatik dalam kerja dinding nipis dengan kaedah ini.
Pengisaran panjat. Sentiasa. Tidak pernah konvensional. Cip bermula tebal dan menjadi nipis. Alat menarik ke dalam kerja dan bukannya menolak. Arah pemotongan berselang-seli mengimbangi tegasan baki pada dinding bertentangan. Potong satu dinding yang bergerak ke atas. Potong dinding bertentangan yang bergerak ke bawah. Daya-daya tersebut terbatal.
Ramping dan kemasukan heliks berdenyut menjunam setiap kali. Jujukan memacu terus ke bawah. Daya tinggi. Haba tinggi. Ramping menyebarkan penglibatan merentasi jarak. Kemasukan heliks melakukan perkara yang sama dalam bulatan. Pemesinan lima paksi membolehkan sudut kemasukan yang lebih baik untuk poket dinding nipis.
3. Pemilihan & Persediaan Alat
Maksimumkan kekakuan pada alat. Jangkauan sesingkat mungkin tidak boleh dirundingkan. Hulurkan alat sejauh yang diperlukan. Jangan lebih jauh.
Seruling boleh ubah dan pengisar hujung heliks boleh ubah memecahkan getaran harmonik. Jarak seruling yang tidak sekata menghalang resonans daripada terkumpul. Alat standard berbunyi. Alat geometri boleh ubah memotong dengan lancar.
Alat berdiameter teras yang lebih besar adalah lebih keras daripada pengisar hujung standard. Diameter luar yang sama. Lebih banyak keluli di tengah. Karbida adalah garis dasar. CBN dan PCD adalah lebih keras dan tegar tetapi lebih mahal. Untuk dinding titanium yang nipis, kos tambahan akan berbaloi.
4. Urutan Operasi
Urus tekanan melalui susunan proses. Baca bahagian tersebut terlebih dahulu. Biarkan bahan di dinding. Hantar bahagian tersebut untuk melegakan tekanan—terma atau kriogenik. Kemudian bawa kembali untuk kemasan.
Laluan kasar menanggalkan kebanyakan bahan. Pelega tegasan membolehkan bahagian melengkung sendiri, bukan semasa kemasan. Kemudian laluan kemasan menanggalkan sedikit tegasan terakhir. Dinding mengalami daya pemotongan yang rendah dan tiada pelepasan tegasan baki.
Kemasan adaptif juga penting. Pelbagai hantaran ringan dan bukannya satu hantaran berat. Penghantaran kemasan pertama membuang sebahagian besar stok yang tinggal. Penghantaran kedua mengenai dimensi terakhir. Dinding kurang terpesong kerana setiap hantaran membuang kurang bahan. Pelaksanaan prototaip pantas membantu mendail urutan ini sebelum jumlah pengeluaran digunakan pada sesuatu kaedah.
Proses Pemesinan CNC Terbaik untuk Bahagian Berdinding Nipis
Tidak semua proses pemesinan CNC mengendalikan dinding nipis dengan cara yang sama. Orang ramai perlu memadankan proses tersebut dengan geometri bahagian. Beginilah perbandingan kaedah utama.
CNC Milling (3, 4, 5-Paksi) – Paling Serbaguna
Kerja pelarik digunakan pada dinding nipis silinder. Tiub, lengan, belos dan cincin berdinding nipis. Bahagian berputar. Alat bergerak secara linear.
Pusingan terbalik menarik alat menjauhi chuck. Ini mengurangkan tolakan pada dinding yang panjang dan nipis. Pusingan kupas mengambil beberapa hantaran ringan dan bukannya satu potongan berat. Penyangga yang stabil menyokong bahagian pada titik sentuhan alat. Untuk tiub dinding nipis yang ekstrem, orang mengisi ID dengan aloi leburan rendah sebelum memusing. Kemudian mencairkannya. Sokongan membolehkan potongan.
Turning CNC (Larik) – Untuk Bahagian Silinder
Kerja pelarik digunakan pada dinding nipis silinder. Tiub, lengan, belos dan cincin berdinding nipis. Bahagian berputar. Alat bergerak secara linear.
Pusingan terbalik menarik alat menjauhi chuck. Ini mengurangkan tolakan pada dinding yang panjang dan nipis. Pusingan kupas mengambil beberapa hantaran ringan dan bukannya satu potongan berat. Penyangga yang stabil menyokong bahagian pada titik sentuhan alat. Untuk tiub dinding nipis yang ekstrem, orang mengisi ID dengan aloi leburan rendah sebelum memusing. Kemudian mencairkannya. Sokongan membolehkan potongan.

Pelarik Jenis Swiss – Untuk Bahagian Kecil dan Nipis
Mesin ini cemerlang pada bahagian yang kecil dan nipis. Diameter bawah 1.5 inci. Komponen perubatan. Badan penyambung elektronik. Sarung kecil berdinding nipis.
Kelebihannya ialah sesendal panduan. Ia menyokong bahan betul-betul di tempat alat memotong. Hampir tiada overhang. Bahan tidak menolak. Orang ramai mendapat dinding nipis dengan kebulatan dan kemasan permukaan yang luar biasa. Prototaip pantas yang dijalankan pada pelarik Switzerland sering mendedahkan bahawa sesuatu bahagian boleh dimesin apabila putaran konvensional gagal.
Mesin Pelepasan Elektrik (EDM) – Untuk Dinding yang Sangat Nipis
Kadangkala, daya pemotongan adalah musuh. Malah daya penggilingan ringan pun memesongkan dinding. EDM menyelesaikannya. Tiada daya pemotongan. Percikan api menghakis bahan.
Ini berfungsi untuk dinding yang lebih nipis daripada 0.3 milimeter. Keluli yang dikeraskan adalah aplikasi biasa. Acuan dengan rusuk nipis. Instrumen perubatan dengan ciri-ciri halus. Kelemahannya ialah kelajuan. EDM adalah perlahan. Tetapi untuk dinding yang sangat nipis dalam logam keras, ia adalah satu-satunya kaedah yang boleh dipercayai.
Laser & Pancutan Air – Untuk Profil Nipis 2D
Proses ini berfungsi untuk profil nipis 2D. Bahagian rata. Gasket, shim, pendakap nipis. Bahan tidak mengalami daya pemotongan. Laser menggunakan haba. Pancutan air menggunakan bahan kasar dalam air bertekanan tinggi.
Kedua-dua kaedah ini tidak menghasilkan pesongan. Batasannya adalah geometri. Laser dan jet air tidak boleh memotong poket yang dalam atau ciri 3D dalaman. Kedua-duanya paling sesuai untuk potongan tembus dalam stok rata.
Jadual Penyelesaian Masalah Rujukan Pantas
Operator di kilang memerlukan jawapan yang pantas. Berikut adalah rujukan ringkas. Padankan masalah dengan penyelesaiannya. Tiada teori. Hanya apa yang berkesan..
| Mencabar | Strategi Terbaik |
| Chatter | Laluan alat trokoidal serta pengisar hujung seruling boleh ubah. Jarak seruling yang tidak sekata memecahkan getaran harmonik. |
| Runtuh (dinding terguling) | Bahan pengisi di dalam rongga. Aloi atau lilin rendah leburan. Rahang lembut konformal dimesin agar sepadan dengan bentuk bahagian. Tiada beban titik. |
| Pembentukan haba | Pemesinan berkelajuan tinggi untuk memastikan beban cip ringan. Penyejuk melalui alat untuk menarik haba keluar dari zon pemotongan. |
| Melengkung selepas membuka pengapit | Kasarkan bahagian tersebut. Hantar untuk melegakan tekanan. Bawa balik untuk kemasan. Bahagian tersebut melengkung semasa pelepasan tekanan, bukan semasa hantaran kemasan. |
| Pengangkatan lantai nipis | Chuk vakum menarik lantai ke bawah sehingga rata. Lekapan gam super untuk bahagian kecil di atas pinggan korban. Pecahkan bahagian tersebut dengan haba atau pelarut. |
Pengendali yang menggunakan strategi ini boleh mengurangkan kadar sekerap, meningkatkan masa operasi mesin dan meningkatkan kebarangkalian bahagian lulus pemeriksaan.
Kesilapan Biasa yang Perlu Dielakkan dalam Pemesinan CNC Bahagian Berdinding Nipis
Berikut adalah beberapa kesilapan yang dihadapi oleh jurutera NOBLE semasa memesin bahagian berdinding nipis. Elakkan keempat-empat kesilapan ini. Kerja menjadi lebih mudah.
Menggunakan Hantaran Slotting Konvensional pada Dinding Nipis
Laluan slotting lebar penuh melibatkan keseluruhan diameter alat. Daya pemotongan melonjak. Dinding terpesong. Gegaran bermula. Bahagian itu sering mengikis. Pengisaran trochoidal atau pemesinan berkelajuan tinggi dengan penglibatan jejarian ringan berfungsi dengan lebih baik. Stepover kecil. Kadar suapan tinggi. Dinding melihat daya yang lebih rendah dan kekal di tempatnya sepatutnya.
Mengabaikan Arah Pengilangan Pendakian
Pengisaran panjat bukanlah pilihan untuk dinding nipis. Alat menggigit bahan. Cip bermula tebal dan berakhir nipis. Pemotong menarik ke dalam kerja. Pengisaran konvensional melakukan sebaliknya. Alat menggosok dahulu, kemudian memotong. Cip bermula nipis dan berakhir tebal. Pemotong menolak menjauhi dinding. Pesongan berlaku serta-merta.
Terlalu Terlalu Alat
Setiap milimeter limpahan yang melebihi apa yang diperlukan mengurangkan kekakuan. Alat membengkok. Gegaran bermula. Kemasan permukaan merosot. Ramai jurumesin mengambil alat yang panjang dan menjalankannya. Itu adalah satu kesilapan. Gunakan alat terpendek yang mencapai ciri tersebut. Jika jangkauan yang panjang tidak dapat dielakkan, gunakan pengisar hujung leher tirus atau alat berdiameter teras yang lebih besar. Kekakuan lebih penting daripada kemudahan.
Melupakan Melegakan Tekanan Sebelum Menamatkan
Pengkasaran membuang kebanyakan bahan. Tegasan baki terkunci di dalam pelepasan stok. Bahagian bergerak. Jika pengendali terus ke kemasan, laluan kemasan memotong bentuk yang tidak lagi sejajar. Kadar sekerap meningkat.
Pembaikan mudah tetapi sering dilangkau. Kasarkan bahagian tersebut. Keluarkannya dari mesin. Hantarkannya untuk melegakan tekanan—terma atau kriogenik. Kemudian tetapkannya semula untuk kemasan. Bahagian tersebut akan stabil semasa pelepasan tekanan. Laluan kemasan melihat bahagian yang tidak bergerak. Prototaip pantas berjalan tanpa langkah ini memberikan keyakinan palsu. Jumlah pengeluaran mendedahkan kebenaran. Jangan langkau pelepasan tekanan.
Mengenai NOBLE – Pemesinan CNC ketepatan Bahagian Berdinding Nipis
NOBLE ialah sebuah kilang pemesinan CNC khusus. Orang ramai datang kepada kami untuk komponen kompleks dan berketepatan tinggi.
Tumpuan adalah untuk menyelesaikan kerja yang sukar. Bahagian berdinding nipis yang ditolak oleh kilang lain. Toleransi ketat yang mendorong keupayaan mesin. Bahan yang mencabar seperti titanium, Inconel dan keluli yang dikeraskan. Kami mempunyai pengalaman bertahun-tahun dalam pembuatan ketepatan.
Keupayaan Pemesinan CNC Teras Kami
Pengilangan CNC (3, 4, dan 5-Paksi)
Pemesinan berkelajuan tinggi untuk dinding nipis dan poket yang dalam. Pemesinan lima paksi serentak untuk kontur dan potongan bawah yang kompleks. Keupayaan lima paksi membolehkan alat yang lebih pendek dan akses yang lebih baik kepada ciri-ciri yang sukar.
Pemutaran CNC (Perkakas Hidup dan Berbilang Paksi)
Diameter sehingga 300 milimeter. Perkakas hidup membolehkan operasi pusingan kilang dalam satu persediaan. Pengendalian yang dikurangkan bermakna ketepatan yang lebih baik. Kemungkinan ralat yang lebih sedikit.
Pelarik Jenis Swiss
Reka bentuk kepala kepala gelongsor. Sesuai untuk komponen perubatan dan elektronik berdiameter kecil dan berdinding nipis. Sesendal panduan menyokong bahan tepat pada potongan. Pesongan minimum. Ketepatan tinggi.
Proses Tambahan
Wayar EDM untuk bahan keras dan alur nipis. Pengisaran permukaan untuk kerataan dan kemasan. Penandaan laser untuk kebolehkesanan. Pemasangan dalaman apabila diperlukan. Orang ramai juga mendapat perkhidmatan kemasan. Penyahgerusan, pempasifan dan anodisasi. Satu kilang. Pelbagai langkah.
Pensijilan Kualiti
Kepercayaan penting dalam kerja yang tepat. Pensijilan kami membuktikan sistem berfungsi.
ISO 9001: 2015
Sistem pengurusan kualiti. Kualiti yang konsisten. Penambahbaikan berterusan. Kawalan proses dan dokumentasi yang ketat.
ISO 13485: 2016
Pengurusan kualiti peranti perubatan. Pensijilan ini mengesahkan keupayaan kami untuk mengeluarkan komponen untuk instrumen pembedahan, implan dan peralatan diagnostik. Kebolehkesanan yang dipertingkatkan. Pengurusan risiko. Pematuhan kawal selia.
Mengapa Perlu Bekerjasama Dengan Kami untuk Bahagian Berdinding Nipis?
Kepakaran terbukti dalam strategi pemasangan dan laluan alat. Kami menghapuskan ubah bentuk dan bukannya melawannya. Sistem kualiti yang diperakui memastikan setiap bahagian berdinding nipis memenuhi spesifikasi cetakan. Tiada tekaan. Tiada kerja semula.
Pengaturcaraan CAM lanjutan memacu mesin kami. HSM. Pengisaran trokoidal. Pembersihan adaptif. Semua dioptimumkan untuk ciri ketegaran rendah. Orang yang menjalankan laluan alat standard pada dinding nipis membuang bahagian. Kami tidak.
Prototaip pantas membolehkan pelanggan menguji strategi sebelum pengeluaran dimulakan. Sekeping atau sepuluh ribu keping. Kami membuat skala. Strategi yang sama yang berfungsi untuk prototaip berfungsi untuk pengeluaran. Itulah perbezaan MULIA.
Soalan Lazim
Mengapakah pemesinan CNC bagi bahagian berdinding nipis dianggap sukar?
Bahagian berdinding nipis kurang ketegaran. Kekakuan yang rendah adalah masalah utama. Daya pemotongan menolak dinding. Ia terpesong. Getaran bermula. Tanda-tanda gemeretuk muncul di permukaan. Haba terkumpul kerana bahagian nipis tidak dapat menghilangkannya. Tegasan sisa daripada bahan mentah terbebas semasa pemesinan. Spring-back merosakkan dimensi. Pengapit standard memburukkan lagi keadaan. Rahang ragum menghancurkan dinding atau meledingkan seluruh bahagian sebelum pemotongan bermula.
Apakah strategi laluan alat terbaik untuk dinding nipis?
Pengisaran trochoidal, digabungkan dengan pemesinan berkelajuan tinggi, secara meluas dianggap sebagai pendekatan terbaik. Penglibatan jejarian kecil berfungsi dengan baik. Biasanya, lima hingga sepuluh peratus daripada diameter alat. Kedalaman paksi yang tinggi memastikan pemotongan alat. Hasilnya ialah daya pemotongan rendah yang kekal malar. Gegaran menurun secara mendadak. Orang yang beralih daripada slotting konvensional kepada laluan trochoidal melihat penambahbaikan serta-merta.
Proses pemesinan CNC yang manakah terbaik untuk bahagian berdinding nipis?
Jawapannya bergantung pada geometri bahagian.
- CNC pengilangan bersama Strategi berkelajuan tinggi atau trochoidal berfungsi paling baik untuk selongsong, poket dan rusuk. Pemesinan lima paksi menambah keupayaan untuk memiringkan alat dan mengurangkan daya penglibatan.
- CNC beralih bersama penyangga yang stabil atau mandrel yang mengembang mengendalikan tiub dan lengan dengan baik. Sokongan ini menghalang keruntuhan semasa pemotongan.
- jenis Swiss pelarik cemerlang pada bahagian berdinding nipis berdiameter kecil. Kurang daripada 1.5 inci. Sesendal panduan menyokong bahan betul-betul di titik pemotongan.
- Wire EDM is untuk kes yang melampau. Dinding lebih nipis daripada 0.3 milimeter. Bahan yang dikeraskan. Daya pemotongan sifar bermakna tiada pesongan langsung.
- Laser atau jet air memotong kerja-kerja untuk profil nipis 2D yang rata. Gasket, shim, pendakap ringkas.
Bolehkah anda mengendalikan kedua-dua prototaip dan pengeluaran bahagian berdinding nipis dalam jumlah tinggi?
Ya. Perkhidmatan prototaip pantas kami untuk 1 hingga 10 unit membolehkan pelanggan menguji reka bentuk mereka sebelum membuat pengeluaran besar-besaran. Proses pembuatan yang sama boleh ditingkatkan untuk menghasilkan 10,000 unit atau lebih. Sistem pengurusan kualiti NOBLE yang diperakui ISO memastikan semua yang kami lakukan adalah terbaik, setiap masa. Kami sentiasa berada di halaman yang sama, tidak kira sama ada yang pertama atau yang ke-10,000. Kami mematuhi peraturan, dan kami sentiasa dalam toleransi yang ditetapkan. Itulah yang kami sasarkan.






