
Acuan suntikan plastik lutsinar mungkin kelihatan mencabar pada mulanya, tetapi dengan ketepatan dan ketelitian, ia boleh dicapai sepenuhnya. Kesilapan terkecil pun boleh menjejaskan kejelasan, jadi perhatian terhadap perincian adalah penting. Panduan ini akan membimbing anda langkah demi langkah, membantu anda menguasai proses daripada pemilihan bahan hingga teknik pemprosesan pasca yang penting.
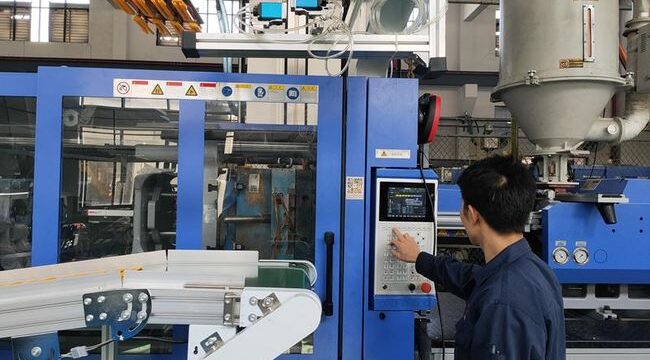
Mengapa Plastik Lutsinar Suntikan Mencabar dalam membentuk
Plastik lutsinar seperti PMMA, PC dan PET dikenali kerana sifat optiknya yang sangat baik, tetapi bahan-bahan ini boleh menjadi tidak dapat dimaafkan apabila berlaku kecacatan. Pertimbangan utama termasuk:
1. Keperluan Kualiti Permukaan
Kecacatan yang Perlu Dielakkan: Jalur, gelembung, kekaburan, bintik hitam, perubahan warna dan kilauan yang tidak mencukupi.
Kesan: Kecacatan terkecil sekalipun boleh menyebabkan produk akhir tidak dapat digunakan, kerana kecacatan ini sangat ketara dan menjejaskan kualiti produk.
2. Sifat Bahan
Takat Lebur Tinggi: Bahan-bahan ini memerlukan suhu pemprosesan yang tinggi, selalunya melebihi suhu pengacuan suntikan standard.
Kebolehaliran yang Lemah: Disebabkan oleh ciri-ciri alirannya yang rendah, mengawal tekanan dan kelajuan suntikan adalah penting untuk mencapai hasil yang konsisten.
3. Tekanan Dalaman
Punca: Kadar penyejukan yang tidak sekata, tekanan suntikan yang berlebihan atau acuan yang direka bentuk dengan tidak betul.
Kesan: Tekanan dalaman boleh menyebabkan melengkung, retak atau penurunan kejelasan optik, yang memberi kesan buruk kepada penampilan dan fungsi produk.
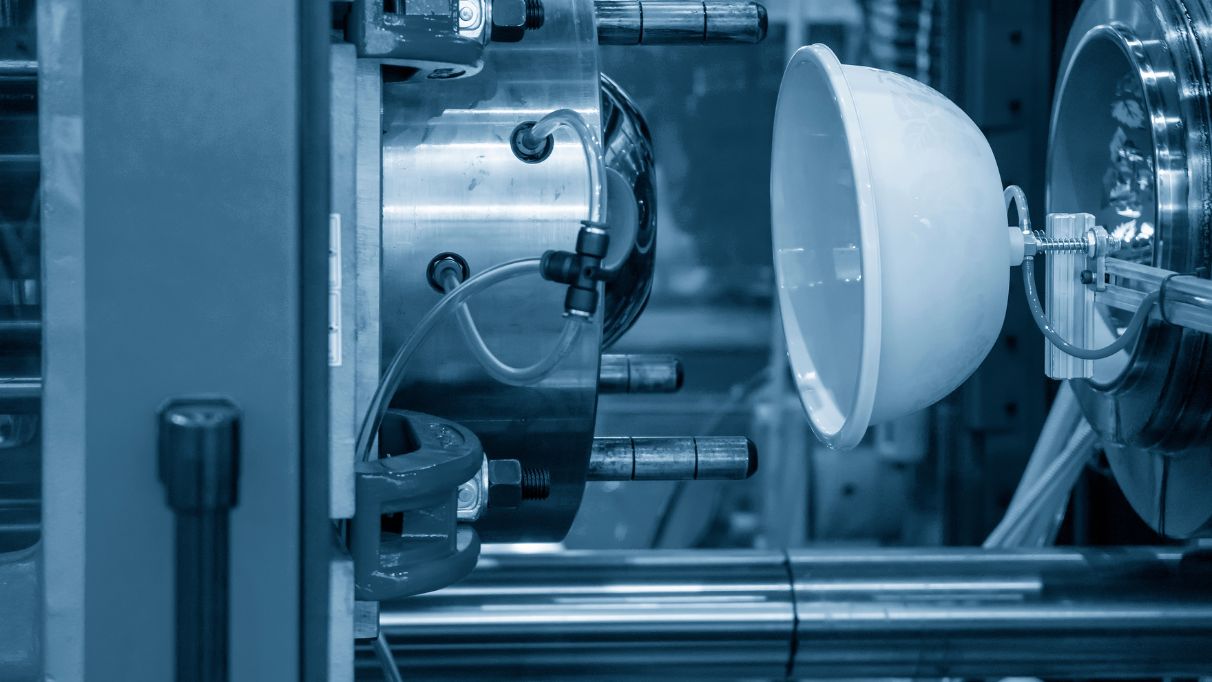
Amalan Terbaik untuk Pengacuan Suntikan Plastik Lutsinar
1. Penyediaan dan Pengeringan Bahan
- Kebersihan: Pastikan bahan mentah bebas daripada bahan cemar dengan menggunakan bekas yang tertutup rapat untuk penyimpanan dan pengangkutan.
- Pengeringan: Kelembapan mesti dihapuskan untuk mencegah degradasi bahan. Adalah disyorkan untuk menggunakan sistem corong kering dengan udara yang ditapis dan dinyahlembapkan.
Panduan:
- Bahan kering seperti PMMA pada suhu 80-90°C selama 3-4 jam.
- Kekeringan yang berlebihan mesti dielakkan kerana ia boleh menyebabkan kelembutan.
2. Pembersihan Mesin dan Skru
- Pencegahan Pencemaran: Sebelum dan selepas penggunaan, laras, skru dan muncung mesti dibersihkan untuk mengelakkan pencemaran silang bahan.
- Agen Pembersihan: Gunakan agen pembersih skru atau resin khusus seperti PE/PS untuk memastikan pembersihan yang menyeluruh.
- Penutupan Sementara: Sekiranya berlaku penutupan sementara, kurangkan suhu tong dan pengering untuk meminimumkan degradasi bahan.
3. Reka Bentuk Acuan dan Reka Bentuk Produk
- Ketebalan Dinding Seragam: Memastikan penyejukan seragam, yang mengurangkan perkembangan tekanan.
- Sudut Draf: Sudut draf yang mencukupi mesti digabungkan untuk memudahkan pembongkaran yang lancar.
- Peralihan Lancar: Kurangkan sudut tajam—tepi bulat harus digunakan untuk mengelakkan kepekatan tegasan.
- Reka Bentuk Pintu dan Pelari: Pintu pagar dan pelari yang lebar dan pendek adalah optimum, dengan telaga slug sejuk ditambah jika diperlukan.
- Permukaan Selesai: Kekasaran permukaan acuan hendaklah dikekalkan di bawah 0.8 µm untuk kemasan yang optimum.
- Pengudaraan: Pengudaraan yang mencukupi adalah perlu untuk mengeluarkan udara dan gas semasa proses pengacuan.
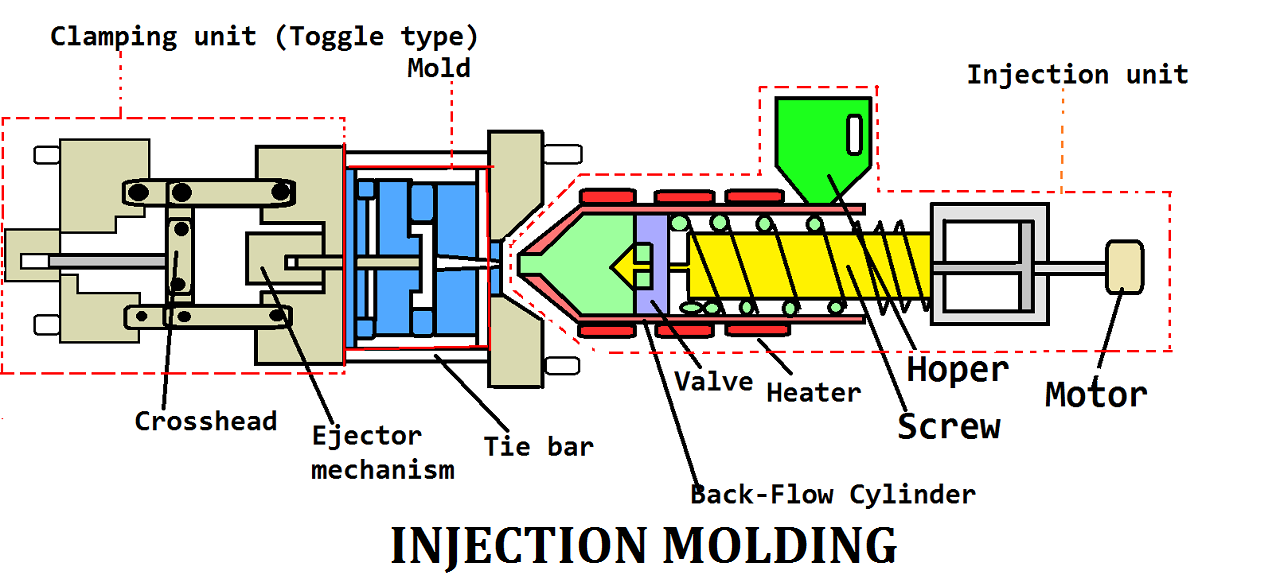
4. Proses Pengacuan Suntikan dan Tetapan Mesin
- Pemilihan Mesin: Mesin yang dilengkapi dengan skru khusus dan muncung kawalan suhu adalah lebih diutamakan.
- Suhu Control: Pastikan suhu tong ditetapkan cukup tinggi untuk mengelakkan degradasi bahan, tetapi dalam had selamat untuk bahan tersebut.
- tekanan: Tekanan suntikan yang tinggi adalah perlu untuk mengatasi kelikatan; walau bagaimanapun, tekanan yang berlebihan harus dielakkan untuk mengelakkan tekanan dalam bahan.
- Speed: Kekalkan kelajuan suntikan rendah hingga sederhana. Suntikan berbilang peringkat mungkin diperlukan untuk bahan tertentu.
- Kitaran masa: Minimumkan masa pegangan dan kitaran untuk mengurangkan degradasi bahan.
- Kelajuan Skru dan Tekanan Balik: Pastikan kelajuan skru dan tekanan balik rendah untuk mengelakkan kerosakan bahan.
- Suhu acuan: Kekalkan kawalan suhu yang tepat; suhu acuan yang lebih tinggi meningkatkan aliran dan meminimumkan tekanan dalaman.
5. Pertimbangan tambahan
- Agen Pelepas Acuan: Sapukan dalam kuantiti minimum untuk mengelakkan kecacatan permukaan.
- Penggunaan Pengisar Semula: Hadkan penggunaan bahan kisar semula kepada kurang daripada 20% daripada jumlah campuran bahan.
- Pemprosesan Selepas: Penyepuhlindapan bahagian-bahagian (kecuali PET) disyorkan untuk mengurangkan tekanan dalaman.
Panduan Pemilihan Bahan
1. Polymethyl methacrylate (PMMA)
Kelebihan: PMMA menawarkan kejelasan optik yang sangat baik dan rintangan luluhawa yang luar biasa, menjadikannya sesuai untuk aplikasi luaran dan lutsinar.
Kelemahan: Bahan ini sememangnya rapuh dan menunjukkan rintangan hentaman yang lemah, lalu mengehadkan penggunaannya dalam aplikasi yang melibatkan tekanan mekanikal yang tinggi.
Aplikasi: PMMA biasanya digunakan dalam penutup lampu, kanta optik dan barangan lain yang memerlukan bahan yang jernih dan tahan cuaca.
2. Polikarbonat (PC)
Kelebihan: Ciri-ciri penting Polikarbonat termasuk kekuatan hentaman yang tinggi dan rintangan terhadap haba, menjadikannya sesuai untuk aplikasi yang mencabar.
Kelemahan: PC mudah mengalami keretakan tegasan, terutamanya jika terdapat faktor persekitaran seperti pendedahan UV dan kelembapan.
Aplikasi: Ia digunakan secara meluas dalam pengeluaran kaca kalis peluru, kanta cermin mata dan peranti perubatan, yang mana kekuatan dan rintangan haba adalah penting.
3. Polietilena Tereftalat (PET)
Kelebihan: PET dicirikan oleh kekuatan tegangan yang tinggi dan rintangan kimia yang sangat baik, menjadikannya sesuai untuk penyelesaian pembungkusan.
Kelemahan: Satu batasan PET ialah penyerapan lembapan yang ketara, yang boleh menjejaskan integritinya dalam keadaan tertentu.
Aplikasi: PET paling biasa digunakan dalam botol minuman, pembungkusan makanan dan aplikasi lain yang memerlukan kekuatan dan rintangan kimia.
4. Kopolimer Olefin Siklik (COC)
Kelebihan: COC sangat lutsinar dan menunjukkan penyerapan lembapan yang rendah, menjadikannya bahan yang sangat baik untuk aplikasi optik dan perubatan.
Kelemahan: Kos COC yang lebih tinggi boleh menjadi penghalang bagi sesetengah aplikasi, terutamanya apabila kecekapan kos menjadi keutamaan utama.
Aplikasi: COC biasanya digunakan dalam pembungkusan perubatan, filem optik dan aplikasi kejelasan tinggi lain yang mana rintangan kelembapan adalah kritikal.
Soalan-soalan yang kerap ditanya (FAQ)
S1: Apakah beberapa kecacatan biasa dalam pengacuan suntikan plastik lutsinar?
- A: Anda sering akan menghadapi masalah seperti buih, tanda aliran, retakan tekanan dalaman dan perubahan warna. Semua ini boleh menjejaskan kejelasan dan rupa keseluruhan plastik.
S2: Bagaimanakah saya memilih bahan yang betul untuk pengacuan suntikan lutsinar?
- A: Ia bergantung pada apa yang anda buat! Untuk komponen optik, pilih PMMA. Jika anda memerlukan sesuatu yang tahan lasak dan tahan hentaman, PC adalah pilihan yang tepat.
S3: Bagaimanakah saya boleh mengelakkan tekanan dalaman dalam pengacuan suntikan plastik lutsinar?
- A: Cuba optimumkan reka bentuk acuan anda, uruskan proses penyejukan dengan teliti, dan jangan lupa tentang pemprosesan pasca, seperti penyepuhlindapan, untuk melegakan tekanan.
S4: Apakah trend akan datang dalam pengacuan suntikan plastik lutsinar?
- A: Kita sedang melihat beberapa trend menarik seperti teknologi pengacuan pintar, amalan pembuatan mesra alam dan pengacuan mikro menjadi tumpuan utama.
The End
Walaupun pengacuan suntikan plastik lutsinar adalah kompleks, mengikuti langkah yang betul dalam penyediaan, reka bentuk dan kawalan proses boleh menghasilkan bahagian yang menakjubkan dan bebas kecacatan. Bekerjasama dengan pakar akan memberikan anda kelebihan tambahan untuk hasil yang terbaik.
Ambil Tindakan Sekarang: Hubungi kami dan biarkan pakar kami membantu anda mencipta penyelesaian yang sempurna untuk keperluan pengacuan suntikan plastik lutsinar anda. Kami sedia membantu anda!






