
Antara pelbagai kaedah pembuatan, die casting menonjol sebagai salah satu yang paling penting. Dengan die casting, syarikat boleh mengeluarkan komponen logam yang teguh, tepat dan kompleks dengan cekap. Industri automotif, aeroangkasa, elektronik dan peranti perubatan menggunakan proses ini secara meluas.
Dalam panduan ini, kita akan meneroka cara kerja tuangan acuan, bahan yang biasa digunakan, dan cara memilih aloi dan kemasan permukaan yang sesuai. Selain itu, ia membincangkan pengeluaran acuan dan kriteria untuk memilih rakan kongsi tuangan acuan yang boleh dipercayai. Sama ada anda baru dalam bidang pembuatan atau mencari penyelesaian pengeluaran yang lebih baik, artikel ini menawarkan pandangan berharga untuk membimbing keputusan anda.
Apakah Die Casting?
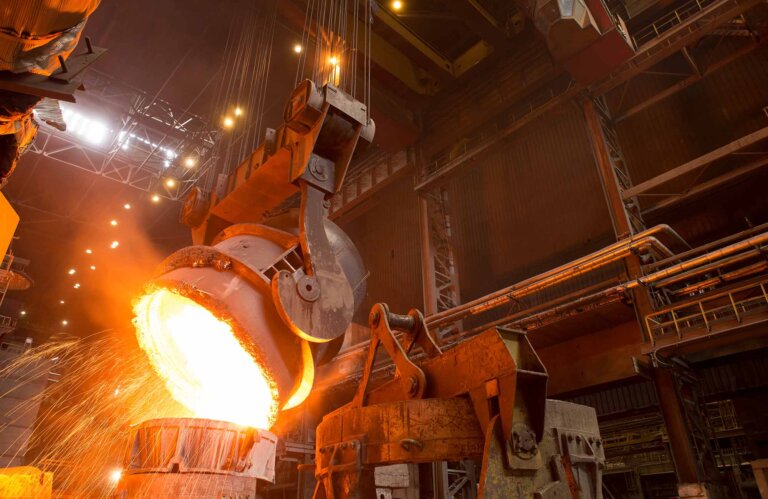
Tuangan acuan ialah proses tuangan logam yang melibatkan pemaksaan logam cair di bawah tekanan tinggi ke dalam rongga acuan. Rongga acuan dibentuk menggunakan dua acuan keluli alat yang dikeraskan yang dimesin mengikut bentuk, berfungsi seperti acuan suntikan semasa proses tersebut.
6 Jenis Tuangan Dadu
🔩 1. Hot Chamber Die Casting
✅ Terbaik untuk:
-
Logam takat lebur rendah : Zink, magnesium, plumbum dan beberapa aloi kuprum
🔧 Cara ia berfungsi:
-
Mekanisme suntikan direndam dalam logam cair.
-
Logam dimasukkan ke dalam rongga acuan melalui sistem leher angsa.
💡 Kelebihan:
-
Masa kitaran pantas
-
Kecekapan pengeluaran yang tinggi
-
Jangka hayat acuan yang panjang (terutamanya dengan zink)
-
Penyelenggaraan yang lebih rendah
❌ Kelemahan:
-
Tidak sesuai untuk logam bertakat lebur tinggi seperti aluminium (ia akan merosakkan komponen leher angsa)
❄️ 2. Cold Chamber Die Casting
Terdapat empat jenis utama tuangan acuan, setiap satunya sesuai untuk aplikasi yang berbeza bergantung pada jenis logam, kerumitan bahagian, jumlah pengeluaran dan kemasan permukaan yang diperlukan. Berikut adalah 6 jenis tuangan acuan yang paling biasa:
✅ Terbaik untuk:
-
Logam takat lebur tinggi : Aluminium, loyang, aloi kuprum
🔧 Cara ia berfungsi:
-
Logam cair dituang secara manual atau automatik ke dalam ruang suntikan sejuk dan kemudian dipaksa masuk ke dalam acuan menggunakan omboh.
💡 Kelebihan:
-
Boleh mengendalikan logam yang terlalu menghakis atau panas untuk sistem ruang panas
-
Sifat mekanikal yang baik
-
Digunakan secara meluas dalam automotif dan aeroangkasa
❌ Kelemahan:
-
Masa kitaran yang lebih perlahan daripada ruang panas
-
Peralatan dan pengendalian yang lebih kompleks
🌀 3. Tuangan Die Vakum
✅ Terbaik untuk:
-
Bahagian aluminium dan magnesium berprestasi tinggi (contohnya, aeroangkasa, bahagian struktur automotif)
🔧 Cara ia berfungsi:
-
Vakum dicipta dalam rongga acuan sebelum menyuntik logam untuk mengurangkan pemerangkapan udara.
💡 Kelebihan:
-
Mengurangkan keliangan (lebih baik untuk kimpalan dan rawatan haba)
-
Meningkatkan kekuatan dan integriti struktur
-
Kemasan permukaan yang lebih baik
❌ Kelemahan:
-
Jentera yang lebih mahal
-
Masa kitaran yang lebih perlahan
🧬 4. Pemutus Acuan Picit (Tempaan Logam Cecair)
✅ Terbaik untuk:
-
Komponen aluminium dan magnesium berkekuatan tinggi
🔧 Cara ia berfungsi:
-
Logam cair dituang ke dalam acuan terbuka dan diperah di bawah tekanan tinggi sehingga memejal.
💡 Kelebihan:
-
Keliangan yang sangat rendah
-
Sifat mekanikal yang sangat baik (hampir seperti penempaan)
-
Sesuai untuk bahagian yang memerlukan rawatan haba
❌ Kelemahan:
-
Kadar pengeluaran yang lebih rendah
-
Kos peralatan yang lebih tinggi
🧬 5. Pemutus Acuan Graviti (GDC)
✅ Terbaik untuk:
-
Tuangan Acuan Graviti paling sesuai untuk logam bukan ferus dengan kecairan yang baik dan takat lebur yang agak rendah.
| Bahan | Mengapa Ia Sesuai | Aplikasi |
|---|---|---|
| Aloi aluminium | Ringan, kecairan yang baik, rintangan kakisan | Bahagian enjin, perumah, peralatan memasak |
| Aloi magnesium | Sangat ringan, nisbah kekuatan-ke-berat yang baik | Bahagian automotif dan aeroangkasa |
| Aloi kuprum (cth, loyang, gangsa) | Kekonduksian terma/elektrik yang baik | Kelengkapan paip, komponen elektrik |
| Aloi zink | Kelancaran yang baik, mudah untuk menghasilkan perincian halus | Komponen kecil yang kompleks, perkakasan |
🔧 Cara ia berfungsi:
-
Prinsip tuangan acuan graviti adalah untuk mengisi logam cair ke dalam acuan logam hanya menggunakan graviti, tanpa sebarang daya atau tekanan luaran.
💡 Kelebihan:
-
Kos perkakas dan peralatan yang lebih rendah berbanding LPDC.
-
Masa kitaran yang lebih pantas , membawa kepada produktiviti yang lebih tinggi untuk bahagian mudah.
-
Kemasan permukaan dan ketepatan dimensi yang baik.
-
Acuan kekal membolehkan penggunaan berulang dan bahagian yang konsisten.
-
Sesuai untuk pengeluaran sederhana hingga besar.
-
Proses dan jentera yang agak mudah.
❌ Kelemahan:
-
Keliangan yang lebih tinggi disebabkan oleh pengisian yang tidak terkawal dan bergelora.
-
Kerumitan reka bentuk yang terhad , terutamanya untuk bahagian berdinding nipis atau rumit.
-
Kurang kawalan ke atas aliran logam , yang boleh mengakibatkan kecacatan tuangan.
-
Sifat mekanikal mungkin lebih rendah melainkan diproses lebih lanjut (contohnya, dirawat haba).
-
Penuangan manual boleh menyebabkan ketidakkonsistenan.
🧬 6. Tuangan Acuan Tekanan Rendah (LPDC)
✅ Terbaik untuk:
Aloi aluminium merupakan bahan yang ideal untuk tuangan acuan tekanan rendah dan digunakan secara meluas dalam industri automotif, elektronik pengguna dan perubatan.
| Bahan | Ciri-ciri yang Sesuai dengan LPDC | Permohonan Biasa |
| Aloi Magnesium | Ringan, kekuatan yang baik, kebolehtuangan yang baik | Komponen automotif, sarung elektronik |
| Aloi tembaga | Kekonduksian tinggi, kekuatan yang baik, rintangan kakisan | Bahagian elektrik, kelengkapan paip |
| Brass | Kecairan yang baik, kebolehmesinan | Injap, perkakasan hiasan |
| Aluminium alloys | Ringan, kekuatan yang baik, kebolehtuangan yang baik
kekuatan yang baik, rintangan kakisan, kecairan yang baik, dan kebolehmesinan |
Digunakan secara meluas dalam roda automotif, komponen enjin dan struktur aeroangkasa |
🔧 Cara ia berfungsi:
-
Tuangan acuan tekanan rendah berfungsi berdasarkan prinsip memaksa logam cair ke atas ke dalam rongga acuan menggunakan udara bertekanan rendah, menghasilkan pengisian yang licin, terkawal dan tuangan berkualiti tinggi.
💡 Kelebihan:
-
Keliangan yang sangat rendah disebabkan oleh aliran logam laminar yang lancar
-
Ketepatan dimensi dan kemasan permukaan yang sangat baik
-
Sifat mekanikal yang lebih baik , sesuai untuk rawatan haba
-
Membenarkan geometri berdinding nipis dan kompleks
-
Proses yang sangat terkawal , mengurangkan skrap dan meningkatkan kebolehulangan
-
Baik untuk bahagian struktur yang besar , seperti roda automotif dan komponen casis
❌ Kelemahan:
-
Kos peralatan dan perkakas yang lebih tinggi
-
Masa kitaran yang lebih panjang berbanding GDC
-
Persediaan dan kawalan proses yang lebih kompleks
-
Memerlukan sistem bertekanan dan kepakaran operasi yang lebih tinggi
Kelebihan & Kekurangan Proses Die Casting
Tuangan acuan merupakan proses pembuatan di mana logam cair disuntik di bawah tekanan tinggi ke dalam rongga acuan. Ia digunakan secara meluas untuk menghasilkan bahagian logam kompleks dengan kemasan permukaan dan ketepatan dimensi yang sangat baik. Berikut adalah pecahan kebaikan dan keburukannya :
✅ Kelebihan Tuangan Dadu
-
Ketepatan dan Ketepatan Tinggi
-
Menghasilkan bahagian dengan toleransi yang ketat dan dimensi yang konsisten.
-
Pemesinan atau kemasan yang minimum sering diperlukan.
-
-
Kemasan Permukaan Cemerlang
-
Bahagian-bahagian keluar dengan permukaan yang licin, mengurangkan keperluan untuk pemprosesan pasca.
-
-
Kadar Pengeluaran Tinggi
-
Sesuai untuk pengeluaran besar-besaran—sebaik sahaja acuan siap, beribu-ribu bahagian boleh dibuat dengan cepat.
-
-
Bahagian Tahan Lama dan Kuat
-
Sifat mekanikal yang baik, terutamanya dengan logam bukan ferus seperti aluminium, zink dan magnesium.
-
-
Fleksibiliti Reka Bentuk
-
Bentuk kompleks, dinding nipis dan perincian halus mudah dicapai.
-
-
Kecekapan Bahan
-
Sisa buangan minimum; logam berlebihan selalunya boleh dikitar semula.
-
❌ Keburukan Tuangan Dadu
-
Kos Permulaan yang Tinggi
-
Acuan (die) dan persediaan yang mahal menjadikannya kos efektif hanya untuk pengeluaran volum tinggi.
-
-
Terhad kepada Logam Bukan Ferus
-
Biasanya digunakan dengan aluminium, zink dan magnesium. Tidak sesuai untuk keluli atau besi.
-
-
Isu Keliangan
-
Gas yang terperangkap boleh menyebabkan keliangan, yang boleh melemahkan bahagian tersebut dan menjejaskan kemasan permukaan atau penyaduran.
-
-
Had Saiz
-
Terbaik untuk bahagian kecil hingga sederhana; bahagian yang besar mungkin memerlukan peralatan khusus dan mahal.
-
-
Lead Time
-
Mereka bentuk dan menghasilkan acuan memerlukan masa, yang boleh melambatkan pengeluaran awal.
-
-
Pemprosesan Pasca Terhad (cth., Rawatan Haba)
-
Sesetengah aloi tuangan acuan tidak boleh dirawat haba dengan mudah, sekali gus mengehadkan peningkatan sifat mekanikal.
-
Ringkasan Kelebihan dan Kekurangan Die Casting:
| Aspek | Die Casting |
|---|---|
| Kos (persediaan) | Tinggi |
| Kos (seunit) | Rendah (dari segi isipadu) |
| Toleransi/Ketepatan | Cemerlang |
| Volume Pengeluaran | Tinggi |
| Logam yang Sesuai | Bukan ferus sahaja |
| kemasan permukaan | sangat baik |
| Impak Alam Sekitar | Sederhana (kitar semula membantu) |
Die Casting Berbanding Proses Pembuatan Lain
Berikut ialah perbandingan acuan tuangan dengan proses pembuatan biasa yang lain, yang menonjolkan kelebihannya dan alternatif yang mungkin lebih sesuai:
🔧 1. Tuangan Acuan vs. Pasir Casting
| Ciri | Die Casting | Pasir Casting |
|---|---|---|
| kemasan permukaan | Licin, berkualiti tinggi | Permukaan yang lebih kasar |
| Ketepatan Dimensi | Tinggi | Sederhana |
| Kos Perkakas | Tinggi (mati mahal) | Rendah (acuan murah) |
| Volume Pengeluaran | Tinggi | Rendah hingga sederhana |
| Jenis Bahan | Bukan ferus (terutamanya) | Ferus dan bukan ferus |
| Masa Persediaan | Panjang (disebabkan reka bentuk acuan) | Pendek |
| Saiz Bahagian | Kecil hingga sederhana | Kecil hingga sangat besar |
| Kitaran masa | Sangat singkat (pengeluaran pantas) | Lama (penyejukan perlahan, pengendalian manual) |
| Kebolehgunaan Semula Acuan | Beribu-ribu kitaran | Penggunaan sekali sahaja |
🔹 Ringkasan :
-
Gunakan acuan tuangan untuk bahagian logam yang berkelajuan tinggi , tepat dan estetik .
-
Gunakan tuangan pasir untuk bahagian logam besar , isipadu rendah atau ferus.
🛠️ 2. Tuangan Acuan vs. Pembentukan Suntikan
| Ciri | Die Casting | Pembentukan Suntikan |
|---|---|---|
| Bahan | Logam (terutamanya aluminium, zink, dll.) | Termoplastik (plastik) |
| Kos Perkakas | Tinggi | Tinggi |
| Volume Pengeluaran | Tinggi | Tinggi |
| kemasan permukaan | Cemerlang | Cemerlang |
| Berat Produk | Lebih berat (logam) | Pemetik api (plastik) |
| Kekuatan | Tinggi (logam) | Bahagian bawah (plastik) |
| Aplikasi | Automotif, elektronik, peralatan | Barangan pengguna, perubatan dan pembungkusan |
🔹 Ringkasan :
-
Die casting adalah yang terbaik untuk bahagian logam yang kuat dan tahan lama.
-
Acuan suntikan adalah yang terbaik untuk bahagian plastik dengan kelebihan pengeluaran yang serupa.
⚙️ 3. Tuangan Acuan vs. CNC Machining
| Ciri | Die Casting | CNC Machining |
|---|---|---|
| Sisa Bahan | Rendah (sprue/runner boleh dikitar semula) | Tinggi (bahan dikeluarkan) |
| Toleransi | Tinggi | Sangat tinggi (tepat) |
| Kerumitan Reka Bentuk | Tinggi (bentuk kompleks mungkin) | Tinggi, tetapi sering dihadkan oleh alat |
| Kelajuan (setiap bahagian) | Sangat pantas (selepas persediaan) | Lebih perlahan |
| Kos (sebahagian) | Rendah dalam isipadu | Tinggi (terutamanya dalam isipadu) |
| Masa Persediaan | Tinggi | Rendah hingga sederhana |
🔹 Ringkasan :
-
Die casting menang untuk pengeluaran besar-besaran bentuk kompleks.
-
Pemesinan CNC cemerlang dalam kerja-kerja isipadu rendah , ketepatan tinggi atau prototaip.
🧰 4. Tuangan Acuan vs. Menjalin
| Ciri | Die Casting | Menjalin |
|---|---|---|
| Kekuatan | Bagus, tetapi boleh mempunyai keliangan | Sangat tinggi (struktur butiran dipertingkatkan) |
| Kerumitan Reka Bentuk | Tinggi (bentuk kompleks, dinding nipis) | Rendah hingga sederhana |
| kemasan permukaan | Cemerlang | Kasar |
| Ketepatan Dimensi | Tinggi | Sederhana |
| kos | Lebih rendah dalam jumlah yang tinggi | Lebih tinggi setiap unit |
🔹 Ringkasan :
-
Penempaan menghasilkan bahagian yang sangat kuat untuk kegunaan struktur.
-
Die casting menawarkan fleksibiliti reka bentuk dan kemasan yang lebih baik.
Pemilihan Bahan untuk Die Casting
🧪 Pengenalan kepada Bahan Tuangan Acuan:
Tuangan acuan melibatkan pemaksaan logam cair ke dalam rongga acuan di bawah tekanan tinggi. Pemilihan bahan adalah penting kerana ia mempengaruhi sifat mekanikal, rintangan kakisan, kemasan permukaan, kebolehmesinan dan kos. Tuangan acuan biasanya menggunakan logam bukan ferus kerana takat leburnya yang lebih rendah dan ciri aliran yang lebih baik.
| Faktor | aluminium | zink | Magnesium | Tembaga |
|---|---|---|---|---|
| Kekuatan | Sederhana | Tinggi | Sederhana | Tinggi |
| Berat | Rendah | Sederhana | Very Low | Tinggi |
| Kos (bahan) | Sederhana | Rendah | Tinggi | Sangat Tinggi |
| Rintangan kakisan | Tinggi | Sederhana | Rendah hingga Sederhana | Tinggi |
| Kemampuan mesin | Baik | Cemerlang | Cemerlang | Sederhana |
| Mati Hidup | Sederhana | Sangat Tinggi | Tinggi | Rendah |
| Titik lebur (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
Perkhidmatan tuangan acuan aluminium
Aluminium, bahan utama dalam tuangan acuan, digunakan dalam tuangan acuan kebuk sejuk dengan aloi yang mengandungi magnesium, kuprum dan silikon. Tuangan acuan aluminium sesuai untuk menghasilkan bahagian yang rumit dan terperinci, kerana ia ringan dan mempunyai kestabilan dimensi yang hebat. Ia juga memberikan faedah seperti ketahanan terhadap suhu tinggi, kekonduksian yang sangat baik dan rintangan kakisan.
Aloi aluminium tuangan acuan yang biasa termasuk:
| 360 | A360 | 380 | A380 | 383 | |
| Ketumpatan | 2.63g/cm³ | 2.63g/cm³ | 2.74g/cm³ | 2.71g/cm³ | 2.74g/cm³ |
| Julat Lebur(℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| Electrical
Kekonduksian |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| Thermal
Kekonduksian |
113 W/(m' K) | 113 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) | 96.2 W/(m' K) |
| Kekuatan tegangan utama | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Kekuatan Hasil | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Kekerasan | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Kekuatan Keletihan | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Kekuatan ricih | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| pemanjangan | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
Kelebihan Aluminium untuk Die Casting:
-
Ringan lagi kuat
-
Rintangan kakisan yang sangat baik
-
Kekonduksian terma dan elektrik yang baik
-
Boleh dikitar semula
-
-
Aplikasi Aluminium Die Casting: Bahagian automotif, perumah elektronik, alat kuasa
Perkhidmatan Tuangan Die Zink
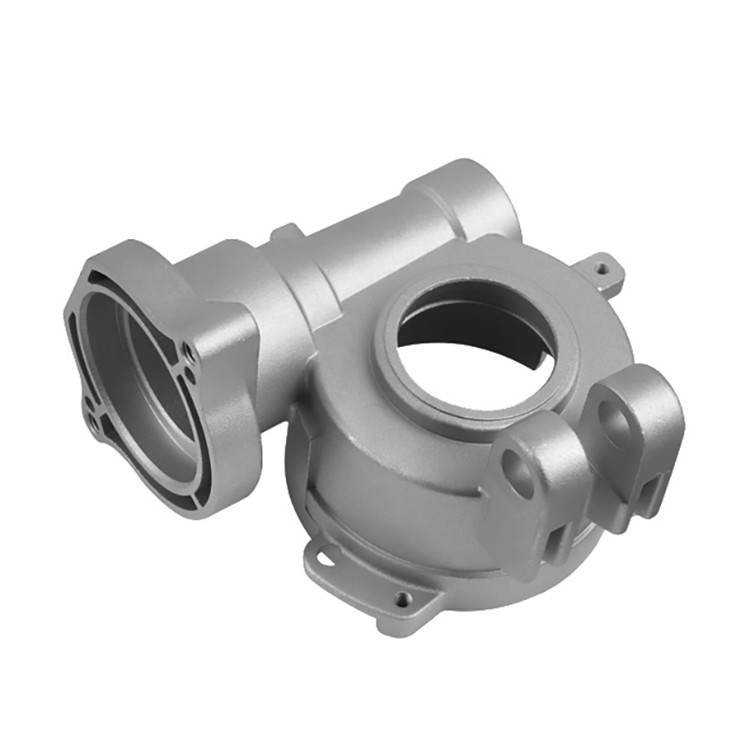
Aloi zink merupakan bahan utama untuk aplikasi tuangan acuan. Tuangan zink digemari kerana kualiti penyadurannya yang sangat baik, berserta faedah tambahan seperti kekuatan hentaman dan kemuluran yang tinggi. Ia merupakan pilihan popular bagi pengeluar kerana ia mudah dituang dengan mesin tuangan acuan kebuk panas, dan kebolehtuangannya meminimumkan haus pada acuan. Zink sering dicampurkan dengan kuprum, magnesium dan aluminium, kerana ia lebih tumpat daripada magnesium dan aluminium.
Aloi zink tuangan acuan yang biasa termasuk:
| Gred Aloi | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Ketumpatan (g/cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Takat Lebur (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Kekonduksian Terma (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Pekali Pengembangan Terma (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Kekonduksian Elektrik (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Komposisi Kimia Utama | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Kekuatan Tegangan (MPa) | 295 | 255 | 310 | 345 | 380 |
| Kekuatan Hasil (MPa) | 240 | 215 | 230 | 275 | 320 |
| Pemanjangan (%) | 2 | 3 | 6 | 3 | 1 |
| Kekerasan (HB) | 82 | 70 | 90 | 95 | 100 |
| Perbezaan Utama | Mengandungi kurang Mg dan Cu, sesuai untuk bahagian yang lebih besar | Mengandungi kurang Mg dan Cu, sesuai untuk bahagian yang lebih besar | Mengandungi kurang Mg dan Cu, sesuai untuk bahagian yang lebih besar | Mengandungi lebih banyak Mg dan Cu, sesuai untuk bahagian berbentuk kompleks | Mengandungi Mg, Cu, Ni, dan Fe, dengan kekuatan dan kekerasan yang lebih tinggi |
| Aplikasi Pemutus Utama | Automotif, perabot, peralatan dan bahagian mekanikal | Elektrik, alatan tangan, mainan | Jentera, seni bina dan automotif | Automotif, elektrik, perkakasan | Industri, automotif, elektrik |
-
Kelebihan Zink untuk Die Casting:
-
Kekuatan dan keliatan yang tinggi
-
Ketepatan dimensi dan kemasan permukaan yang sangat baik
-
Takat lebur yang lebih rendah (menjimatkan tenaga)
-
Jangka hayat acuan yang panjang (kurang haus acuan)
-
-
Aplikasi Zink Die Casting : Elektronik pengguna, bahagian dalaman automotif, kunci, gear
Pemutus Acuan Aloi Magnesium:
-
Gred popular : AZ91D, AM60B
-
Kelebihan Magnesium untuk Die Casting :
-
Sangat ringan (logam struktur paling ringan)
-
Nisbah kekuatan kepada berat yang baik
-
Kebolehmesinan yang baik
-
-
Kelemahan Magnesium untuk Die Casting :
-
Lebih mahal
-
Terdedah kepada kakisan tanpa salutan
-
-
Aplikasi Magnesium Die Casting : Aeroangkasa, automotif, peranti mudah alih
Aloi tembaga Die Casting:
-
Kurang biasa dalam tuangan acuan tekanan tinggi tetapi kadangkala digunakan dalam tuangan tekanan rendah atau graviti khusus.
-
Kelebihan Kuprum untuk Die Casting:
-
Kekuatan tinggi dan rintangan haus
-
Kekonduksian elektrik dan haba yang sangat baik
-
-
Kelemahan Tembaga untuk Die Casting:
-
Takat lebur yang tinggi (tekanan yang lebih tinggi pada acuan)
-
Mahal
-
-
Aplikasi : Penyambung elektrik, komponen paip
Apa yang Perlu Diperhatikan Semasa Memilih Aloi Die Casting
Aloi yang anda pilih mempunyai kesan langsung terhadap prestasi produk akhir dan kos untuk dihasilkan. Untuk membuat pilihan yang tepat, ingat lima perkara ini:
1. Sifat mekanik
Pilih aloi yang memenuhi keperluan kekuatan, kekerasan dan ketahanan bahagian akhir. Prestasi mekanikal akan berbeza antara aloi.
2. Rintangan kakisan
Fikirkan tentang persekitaran yang akan dihadapi oleh bahagian tersebut. Pendedahan kepada bahan kimia, kelembapan atau perubahan suhu boleh menjejaskan aloi. Zink dan aluminium menawarkan rintangan kakisan semula jadi yang baik, tetapi sesetengah aloi mungkin memerlukan salutan tambahan.
3. Kekonduksian terma
Jika bahagian tersebut perlu menguruskan haba atau mengekalkan suhu yang stabil, pertimbangkan aloi dengan kekonduksian terma yang tinggi. Aloi berasaskan kuprum sering digunakan apabila pemindahan haba yang cekap adalah penting.
4. Kemampuan mesin
Jika pemesinan CNC atau pemprosesan pasca lain diperlukan, pastikan aloi boleh dimesin tanpa terlalu banyak kesukaran. Sesetengah aloi lebih mudah digunakan, manakala yang lain mungkin memerlukan alat atau teknik khas.
5. Kos: Nilaikan
Lihat jumlah kos, bukan hanya harga bahan. Sertakan kecekapan pengeluaran, keperluan pemesinan dan langkah kemasan. Sesetengah aloi lebih mahal untuk diproses, walaupun kos bahan mentahnya rendah.
Cara Membuat a Acuan Die Casting
Acuan tuangan acuan mempunyai dua bahagian utama: bahagian penutup, yang dipasang pada plat pegun dan bahagian lontaran, yang dipasang pada plat boleh alih. Untuk menghasilkan bahagian kompleks dengan ciri seperti lubang atau benang, sesetengah acuan termasuk komponen tambahan seperti slaid dan teras.
Bergantung pada saiz bahagian, acuan mungkin mengandungi berbilang rongga untuk menghasilkan beberapa keping dalam satu kitaran. Ini boleh jadi acuan berbilang rongga, dengan rongga yang sama, atau acuan keluarga, yang merangkumi bentuk rongga yang berbeza untuk membuat pelbagai bahagian sekaligus.
Acuan tuangan acuan mestilah kuat, tahan haba dan tahan haus. Acuan ini juga memerlukan kemuluran yang baik untuk menahan penggunaan berulang. Kebanyakannya diperbuat daripada keluli alat yang dikeraskan yang telah dirawat haba. Acuan ini dibina untuk mengendalikan beribu-ribu kitaran tuangan sejam dan boleh bertahan sehingga dua juta kitaran sepanjang hayatnya. Acuan ini juga perlu menahan daya pengapit yang tinggi.
Proses pembuatan acuan bermula dengan CAD (Reka Bentuk Bantuan Komputer) dan alat simulasi khusus tuangan. Seperti acuan suntikan, acuan tuangan acuan memerlukan pintu pagar, pelari dan lubang udara untuk membimbing logam cair ke dalam rongga. Pin lontaran dan sistem pengunci juga diperlukan untuk melepaskan bahagian dan memastikan acuan tertutup semasa tuangan.
Pemesinan CNC digunakan secara meluas untuk membuat acuan tuangan acuan. Proses ini biasanya bermula dengan pemotongan kasar bentuk acuan, diikuti dengan rawatan haba, kemudian kemasan untuk mencapai dimensi akhir. Untuk acuan putaran cepat atau prototaip, perkakasan pantas boleh digunakan. Ini mungkin melibatkan pemesinan CNC atau kaedah seperti Sintering Laser Selektif (SLS).

Aplikasi Proses Die Casting
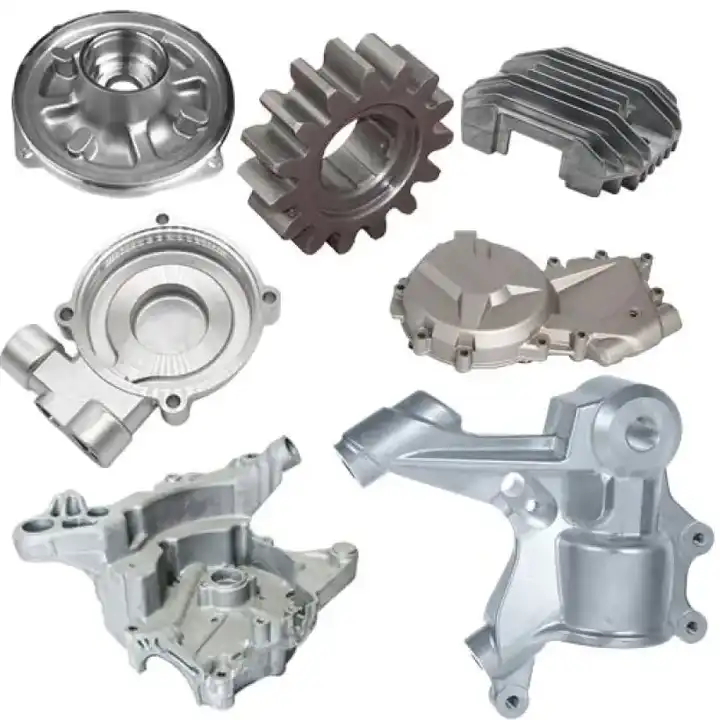
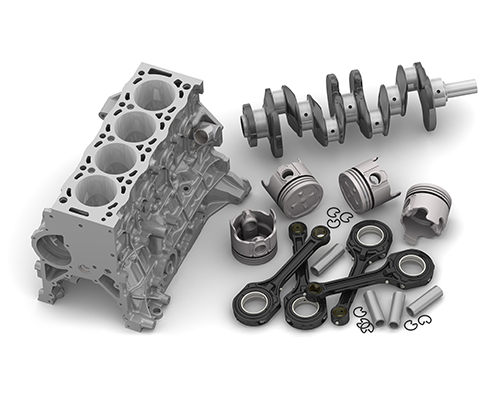
Tuangan acuan digunakan secara meluas untuk menghasilkan bahagian yang tahan lama dan serba boleh, seperti komponen enjin dan perumah elektronik. Proses ini menawarkan pelbagai pilihan bahan, kawasan binaan yang luas dan keupayaan untuk mencipta komponen yang rumit, tepat dan berdinding nipis.
Apa yang Boleh Dilakukan oleh NOBLE untuk Kemasan Produk Anda
Di NOBLE, kami menyediakan pelbagai jenis rawatan permukaan untuk mempertingkatkan bahagian anda. Kemasan permukaan ini meningkatkan penampilan, kekerasan dan ketahanan terhadap kakisan dan bahan kimia. Ia juga melicinkan laluan alat kasar dan menutup sebarang tanda yang tertinggal semasa pemesinan CNC.
Berikut adalah beberapa pilihan kemasan yang mungkin sesuai untuk bahagian tersuai anda.
| Nama | Penerangan Produk | Bahan | warna | tekstur | |
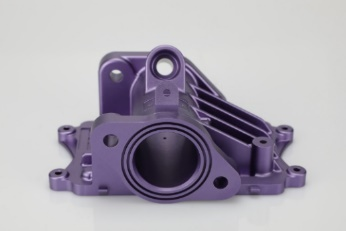 |
Anodizing | Anodisasi meningkatkan rintangan kakisan, meningkatkan rintangan haus dan kekerasan, serta melindungi permukaan logam. Digunakan secara meluas dalam bahagian mekanikal, pesawat, bahagian automobil, instrumen ketepatan, dan sebagainya. | aluminium | Jernih, hitam, kelabu, merah, biru, emas. | Kemasan licin, matte |
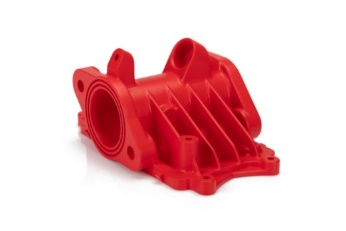 |
Salutan serbuk | Salutan serbuk ialah sejenis salutan yang disapu sebagai serbuk kering yang mengalir bebas. Tidak seperti cat cecair konvensional, yang disapu melalui pelarut yang mengewap, salutan serbuk biasanya disapu secara elektrostatik dan kemudian dikeringkan di bawah haba atau dengan cahaya ultraungu. | Aluminium, Keluli Tahan Karat, Keluli | Hitam, sebarang kod RAL atau nombor Pantone | Berkilat atau separa berkilat |
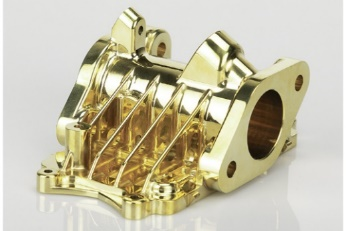 |
Electroplating | Penyaduran elektrik boleh bersifat berfungsi, hiasan atau berkaitan dengan kakisan. Banyak industri menggunakan proses ini, termasuk sektor automotif, di mana penyaduran krom pada bahagian automotif keluli adalah perkara biasa. | Aluminium, keluli, Keluli Tahan Karat | Tidak Berkenaan | Kemasan licin dan berkilat |
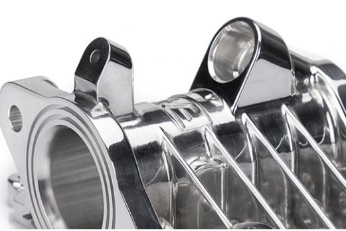 |
Polishing | Penggilapan ialah proses menghasilkan permukaan yang licin dan berkilat, sama ada melalui gosokan fizikal pada bahagian tersebut atau melalui gangguan kimia. Proses ini menghasilkan permukaan dengan pantulan spekular yang ketara, tetapi dalam sesetengah bahan boleh mengurangkan pantulan meresap. | Aluminium, Loyang, Keluli Tahan Karat, Keluli | Tidak Berkenaan | Glos |
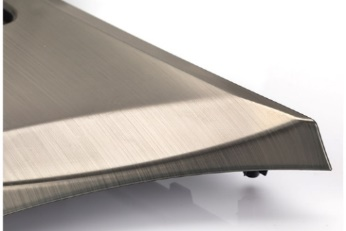 |
memberus | Memberus ialah proses rawatan permukaan di mana tali sawat kasar digunakan untuk melukis kesan pada permukaan bahan, biasanya untuk tujuan estetik. | ABS, Aluminium, Loyang, Keluli Tahan Karat, Keluli | Tidak Berkenaan | Satin |
Die Casting in Industri Automotif
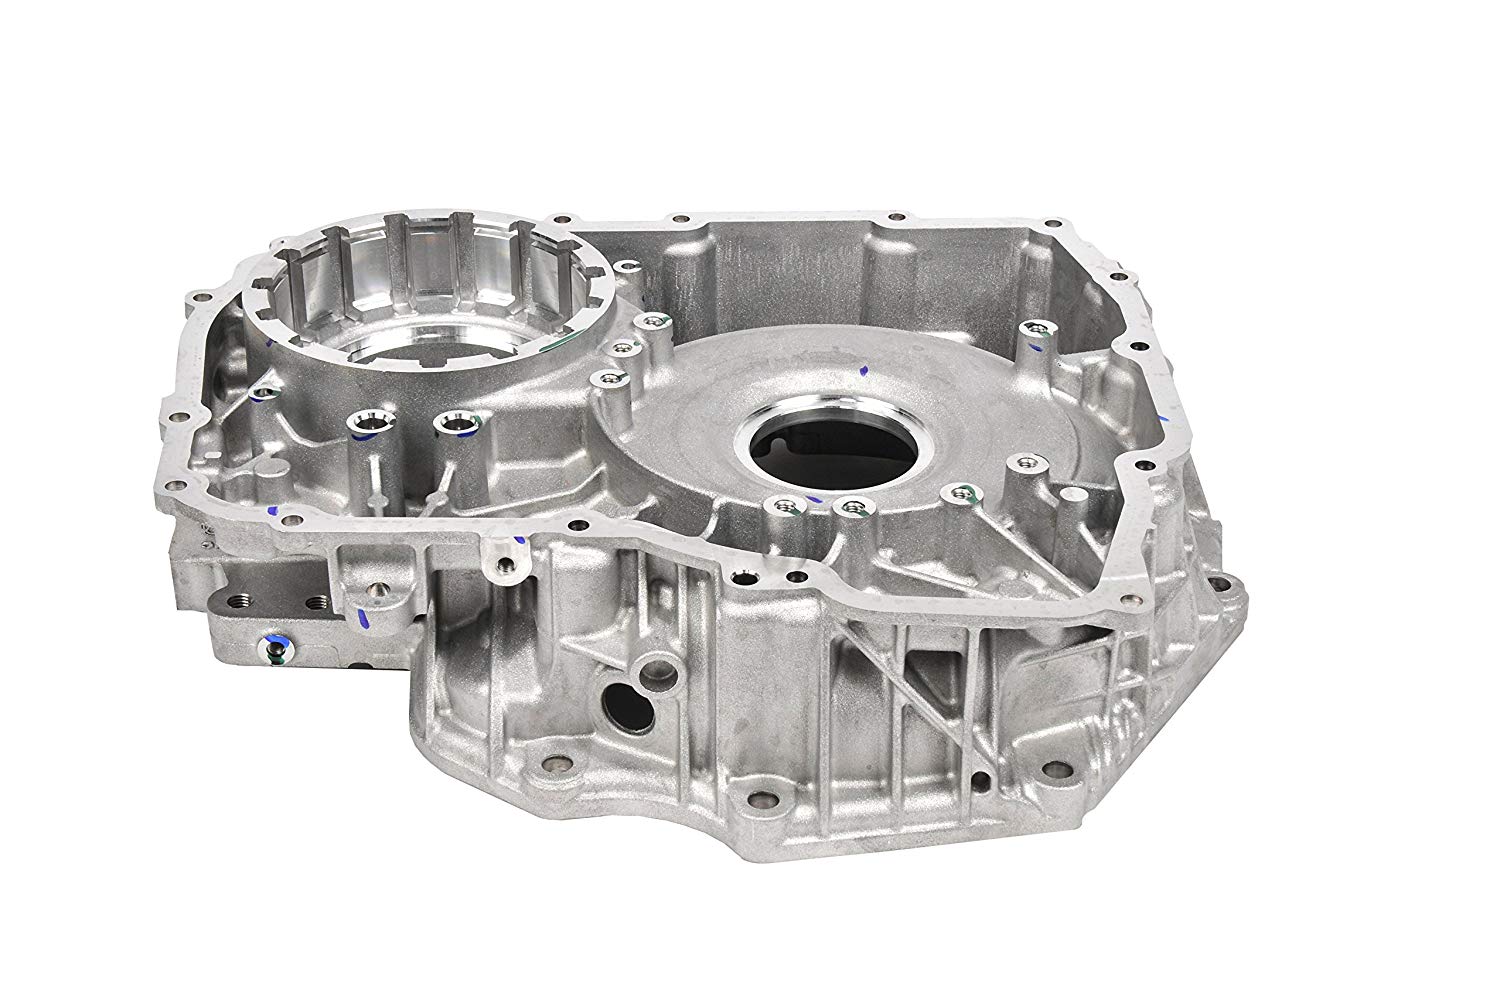
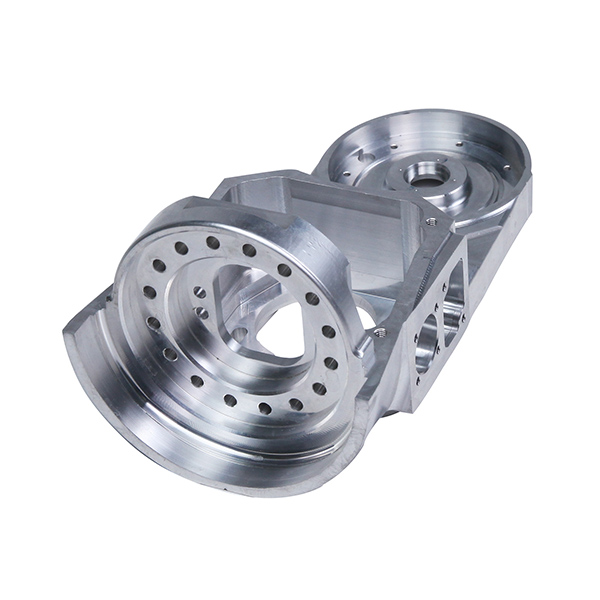
Tuangan acuan biasanya digunakan dalam sektor automotif, terutamanya untuk bahagian aluminium seperti kotak gear dan pendakap enjin. Tuangan acuan magnesium berfungsi dengan baik untuk rangka dan panel tempat duduk, manakala tuangan acuan zink sesuai untuk bahagian bahan api dan brek.
Die Casting dalam Industri Aeroangkasa
Industri aeroangkasa bergantung pada tuangan acuan untuk menghasilkan bahagian yang berkualiti tinggi dan ringan. Pengilang lebih menyukai kaedah ini kerana kecekapan kosnya dan keupayaannya untuk memenuhi piawaian industri yang ketat.
Die Casting dalam Industri Perubatan
Tuangan acuan memainkan peranan penting dalam industri perubatan. Ia memastikan pengeluaran bahagian yang ringan dan berkualiti tinggi yang memenuhi piawaian yang ketat, menjadikannya kaedah pilihan untuk komponen kritikal.
Die Casting dalam Industri Tenaga
Tuangan acuan merupakan teknik utama dalam industri tenaga untuk menghasilkan bahagian yang tahan lama dan berketepatan tinggi untuk aplikasi seperti sel bahan api, penukar haba dan sistem tenaga boleh diperbaharui. Ia popular kerana ia memenuhi keperluan industri untuk kecekapan dan keberkesanan kos.
Cara Memilih Pengilang Die Casting yang Tepat
Memilih pengeluar acuan tuangan bukan sekadar soal harga—ia juga soal mencari rakan kongsi yang tepat untuk produk anda. Berikut ialah cara untuk membuat pilihan yang tepat:
1. Ketahui Apa Yang Anda Perlu
Mulakan dengan menggariskan keperluan projek anda dengan jelas. Ini termasuk spesifikasi bahagian, kuantiti pesanan, piawaian kualiti, rawatan permukaan dan garis masa penghantaran. Mempunyai pelan yang jelas akan membantu anda berkomunikasi dengan lebih baik dengan pembekal dan menilai sama ada mereka dapat memenuhi jangkaan anda.
2. Semak Latar Belakang Mereka
Cari pengeluar yang mempunyai pengalaman terbukti dalam tuangan acuan. Semak rekod prestasi mereka, terutamanya dalam mengendalikan bahan yang berkaitan dengan projek anda. Ia juga berguna untuk menyemak industri yang pernah mereka layani dan sama ada mereka pernah menghasilkan bahagian kompleks yang serupa.
3. Lihat Apa yang Mereka Boleh Tangani
Periksa peralatan dan kapasiti pengeluaran pengeluar. Ini termasuk saiz mesin, perkakas yang tersedia dan sokongan untuk proses sekunder seperti pemesinan CNC, kemasan permukaan dan pemasangan. Pastikan kemudahan mereka sepadan dengan skala pengeluaran dan keperluan teknikal anda.
4. Tanya Tentang Kualiti
Tanyakan tentang sistem kawalan kualiti mereka. Cari syarikat yang mematuhi piawaian yang diiktiraf, seperti pensijilan ISO. Selain itu, semak rutin pemeriksaan, prosedur ujian dan bagaimana mereka memastikan kualiti produk pada setiap peringkat.
5. Dapatkan Bantuan Kejuruteraan
Lihat sama ada pengilang boleh menyokong anda dalam fasa reka bentuk dan kejuruteraan. Rakan kongsi yang mahir boleh menawarkan cadangan untuk menambah baik reka bentuk bagi kebolehkilangan, mengurangkan kos dan memilih bahan serta proses terbaik.
6. Bercakap, Sering
Komunikasi yang baik adalah penting. Pilih pengeluar yang responsif, terbuka kepada maklum balas dan bersedia memberikan maklumat terkini sepanjang projek. Sikap bekerjasama membantu mengelakkan kelewatan dan salah faham.
Pemikiran Akhir
Untuk komponen logam yang tahan lama dan terperinci yang dihasilkan secara besar-besaran, tuangan acuan merupakan pilihan yang bijak. Apabila dipertingkatkan dengan pemesinan CNC, ia menjadi penyelesaian pembuatan yang sangat tepat dan serba boleh.
Faktor kejayaan utama termasuk pemilihan bahan yang bijak, reka bentuk acuan yang cekap dan kemasan permukaan yang betul. Pemahaman yang baik tentang setiap langkah dalam proses ini membantu anda membuat keputusan yang lebih baik dan mengoptimumkan kos dan prestasi.
NOBLE membawakan kepakaran dan keupayaan yang diperlukan untuk memberikan penyelesaian tuangan acuan yang andal yang disesuaikan dengan projek anda.
Bersedia untuk bermula? Hubungi kami—kami sedia membantu!
Soalan Lazim
1. Mengapakah tuangan acuan lebih baik daripada tuangan pasir?
Tuangan acuan sering dianggap lebih baik daripada tuangan pasir untuk aplikasi tertentu kerana ketepatan, kelajuan dan kemasannya yang unggul, terutamanya dalam pengeluaran volum tinggi.
2. Apakah perbezaan antara tuangan dan tuangan acuan?
Tuangan ialah proses pembuatan umum di mana bahan cair dituang ke dalam acuan untuk memejal menjadi bentuk yang diingini, manakala tuangan acuan ialah jenis tuangan khusus yang menggunakan tekanan tinggi untuk memaksa logam cair ke dalam acuan logam (acuan) yang boleh diguna semula untuk menghasilkan bahagian berketepatan tinggi dan bervolum tinggi.
3. Adakah acuan tuangan acuan kekal?
Ya, acuan acuan menggunakan acuan kekal , kerana ia melibatkan penyuntikan logam cair ke dalam acuan keluli (acuan) yang boleh diguna semula di bawah tekanan tinggi, membolehkan pengeluaran bahagian logam yang kompleks dan tepat dalam jumlah yang tinggi dan konsisten.
4. Adakah pemutus acuan menjimatkan kos?
Tuangan acuan adalah kos efektif untuk pengeluaran volum tinggi kerana, meskipun kos perkakasan awal yang tinggi, ia menawarkan kos seunit yang rendah, masa kitaran yang cepat, pembaziran bahan yang minimum dan kebolehulangan yang sangat baik.
5. Adakah die casting baik untuk Alam Sekitar?
Tuangan acuan boleh menjadi mesra alam apabila diuruskan dengan betul, kerana ia membolehkan penggunaan logam yang cekap, kebolehkitaran semula bahan yang tinggi (terutamanya aluminium dan zink), dan pembaziran yang minimum, walaupun ia memerlukan input tenaga yang ketara dan pengendalian pelepasan dan haba buangan yang betul untuk mengurangkan impaknya kepada alam sekitar.






