
Gambaran Keseluruhan Pemutus Acuan
Tuangan acuan merupakan teknik penghasilan logam yang cepat, tepat dan boleh diulang untuk barangan besar dan kecil, daripada blok enjin hinggalah pemegang pintu. Komponen tuang acuan merangkumi kualiti permukaan yang unggul dan pelbagai logam bukan ferus boleh digunakan.
Tuangan acuan biasanya digunakan untuk pengeluaran dalam jumlah yang tinggi kerana kos permulaannya yang tinggi. Dalam kes ini, skala pengeluaran menampung kos mesin dan perkakas yang lebih tinggi. Berikut adalah pilihan tuangan acuan khas untuk pelanggan NOBLE.
Artikel ini mengkaji tuangan acuan logam secara terperinci, menggariskan definisi, jenis, bahan yang sesuai, pengilat permukaan, aplikasi dan cara memilih perkhidmatan tuangan acuan yang terbaik.
Apa itu Die Casting?
Tuangan acuan merupakan teknik pembuatan yang menghasilkan produk logam yang sangat tepat dan jitu dari segi dimensi. Ia serupa dengan kaedah pengacuan suntikan yang digunakan dalam pengeluaran plastik. Ia melibatkan pengepaman logam cair—biasanya aloi logam bukan ferus seperti magnesium, zink atau aluminium—di bawah tekanan yang kuat ke dalam acuan, iaitu acuan keluli yang boleh diguna semula. Di bawah tekanan antara 0.7 hingga 700 MPa, logam cair ditolak ke dalam acuan dan memejal menjadi tuangan logam. Acuan dibuat untuk membentuk produk siap ke dalam bentuk yang diingini.
Acuan acuan menggunakan acuan yang terdiri daripada dua bahagian, iaitu "acuan penutup" dan "acuan ejektor", yang diapit bersama. Acuan disalut dengan agen pelepas sebelum suntikan. Logam cair dipaksa masuk ke dalam rongga acuan menggunakan mesin tekan hidraulik atau mekanikal. Selepas logam sejuk, kedua-dua bahagian tersebut terpisah dan bahagian yang telah dipejalkan (tuangan) dikeluarkan. Tuangan mengekalkan bentuk dan kemasan permukaan acuan dengan ketepatan yang tinggi dan memerlukan pemprosesan pasca yang minimum. Tuangan acuan menghasilkan bahagian yang kompleks dengan kemasan permukaan yang sangat baik dan digunakan untuk selongsong kereta, komponen elektrik dan mainan. Proses ini boleh digabungkan dengan hentakan logam kepingan, penempaan dan teknik penuangan lain.
Bagaimana Die Casting Berfungsi?
Tuangan acuan ialah teknik pembuatan yang menghasilkan kepingan logam yang sangat tepat dan terperinci. Ia melibatkan pengepaman logam cair—biasanya magnesium, zink atau aluminium—di bawah tekanan yang kuat ke dalam rongga acuan atau acuan. Logam cair dikeluarkan sebagai barang siap selepas memejal dengan cepat di dalam acuan dan mengambil bentuk acuan. Berikut adalah langkah-langkahnya:

1. Penyediaan Acuan
Penyediaan acuan, yang dibahagikan kepada acuan penutup dan acuan ejektor, merupakan langkah pertama dalam prosedur ini. Biasanya diperbuat daripada keluli yang dikeraskan, acuan ini bertujuan untuk memberikan produk siap bentuk yang betul.
2. Pengapit Acuan
Kedua-dua bahagian acuan diapit bersama untuk membentuk rongga acuan tertutup yang boleh menahan tekanan tinggi semasa suntikan.
3. Suntikan
Selepas peringkat penyediaan, logam cair dituang dari relau ke dalam acuan melalui semburan ke bawah. Ini boleh dilakukan secara manual atau menggunakan senduk automatik, tetapi ia menggunakan graviti untuk menggerakkan logam. Tiada daya atau tekanan tambahan dikenakan. Logam cecair dimasukkan ke dalam acuan dari kedudukan menegak, dan ia mengalir ke bawah ke dalam acuan disebabkan oleh tarikan graviti semula jadi. Dengan mengelakkan tekanan tinggi, pergolakan dikurangkan, dan ini membantu mencegah keliangan. Ia juga membawa kepada penghasilan komponen dan bahagian yang lebih licin.
4. Penyejukan dan Pemejalan
Logam cair dengan cepat menyejuk dan memejal apabila ia bersentuhan dengan permukaan acuan yang lebih sejuk sebaik sahaja ia memenuhi rongga acuan. Proses pemejalan dipercepatkan, dan pelesapan haba dipermudahkan oleh saluran penyejukan di dalam acuan.
5. Ejection
Sebaik sahaja acuan telah melalui proses tuangan dalam mesin tuangan mati graviti, masa yang mencukupi diberikan untuk ia menyejuk. Selepas ini, bahagian acuan dibuka dan dibuka, dan bahagian tuangan dikeluarkan dengan berhati-hati. Ia boleh dikeluarkan dengan tangan, atau, dalam beberapa situasi, pin ejektor digunakan untuk menolak acuan keluar dari mesin dengan selamat.
6. Pemangkasan dan Kemasan
Selepas sesuatu bahagian dikeluarkan dari acuan, mungkin terdapat lebihan bahan di sepanjang garisan pemisah yang dikenali sebagai kilat. Untuk menanggalkan kilat ini, bahagian tersebut melalui proses pemangkasan, yang boleh dilakukan sama ada secara manual atau dengan peralatan automatik. Proses kemasan tambahan seperti pemesinan, penggilapan atau rawatan permukaan boleh digunakan untuk mencapai produk akhir yang diingini.

Kelebihan dan Kekurangan Die Casting
Kelebihan tuangan mati
1. Kos Rendah:
Komponen acuan acuan memberikan kualiti yang konsisten dalam kuantiti yang banyak dan secara relatifnya lebih murah. Proses yang sebahagian atau sepenuhnya diautomasikan menghasilkan perbelanjaan buruh yang lebih rendah.
2. Kecekapan Tinggi
Logam cair dengan cepat menyejuk dan memejal apabila ia bersentuhan dengan permukaan acuan yang lebih sejuk sebaik sahaja ia memenuhi rongga acuan. Proses pemejalan dipercepatkan dan pelesapan haba dipermudahkan oleh saluran penyejukan di dalam acuan.
3. Bentuk Kompleks dan Dinding Nipis
Tuangan acuan boleh menghasilkan bahagian dengan bentuk dan saiz bahagian yang kompleks antara 25g hingga 25 kg. Bahagian-bahagian ini mungkin sukar atau mahal untuk dilaksanakan menggunakan kaedah pembuatan lain. Ia juga boleh menghasilkan bahagian berdinding nipis dengan ketebalan senipis 0.38 mm, mengurangkan berat sambil mengekalkan kekuatan.
4. Ketepatan dan Ketekalan Dimensi
Ketepatan dimensi dan kebolehulangan yang sangat baik ditawarkan oleh acuan acuan acuan. Toleransi yang ketat dan dimensi bahagian yang konsisten dipastikan oleh acuan acuan yang dibina dengan baik. Oleh itu, acuan acuan acuan acuan acuan sesuai untuk kegunaan yang memerlukan bahagian yang tetap dan tepat.
5. Kemasan Permukaan yang Baik
Acuan acuan menghasilkan bahagian dengan permukaan licin, perincian halus dan kemasan permukaan -0.8–3.2 μm Ra. Acuan ini boleh direka bentuk untuk menghasilkan tekstur permukaan yang diingini, sekali gus mengurangkan keperluan untuk operasi kemasan permukaan tambahan.
6. Kepelbagaian Bahan
Banyak bahan boleh digunakan dalam tuangan acuan, seperti loyang, zink, magnesium dan aluminium. Setiap bahan mempunyai kualiti yang unik, seperti ketahanan terhadap kakisan, ringan atau kekuatan yang tinggi, menjadikannya mungkin untuk memilih bahan berdasarkan permintaan aplikasi tertentu.

Kelemahan Tuangan Mati
Kos Perkakas Permulaan yang Tinggi:
Proses tuangan acuan memerlukan penghasilan acuan yang rumit dan dibina dengan tepat, yang boleh memakan kos yang tinggi untuk dicipta dan dihasilkan. Perbelanjaan peralatan boleh menjadi halangan utama, terutamanya dalam kes prototaip atau pengeluaran berskala kecil.
Julat Saiz dan Berat Terhad:
Secara amnya, acuan acuan sesuai untuk komponen bersaiz kecil hingga sederhana. Kekangan saiz dan kapasiti mesin acuan acuan mungkin memerlukan penggunaan teknik pembuatan lain untuk komponen besar dan berat.
Keliangan dan Pengecutan:
Penyejukan dan pemejalan logam cecair yang cepat dalam acuan acuan mungkin menyebabkan item tersebut mengalami keliangan atau kecacatan pengecutan. Kualiti mekanikal dan integriti struktur acuan mungkin terjejas oleh kecacatan ini. Untuk mengurangkan masalah ini, pertimbangan reka bentuk dan pengurusan proses yang betul diperlukan.
Had Reka Bentuk:
Ciri-ciri semula jadi acuan tuangan memerlukan kekangan reka bentuk yang khusus. Contohnya, untuk menggalakkan pengisian dan pemejalan yang homogen, kepingan harus mempunyai ketebalan dinding yang seragam. Potongan bawah dan elemen dalaman yang rumit juga mungkin memerlukan pemikiran reka bentuk atau prosedur pasca tuangan selanjutnya.
Die casting kekal sebagai proses pembuatan yang digunakan secara meluas kerana pelbagai kelebihannya. Pengilang mempertimbangkan keperluan khusus produk mereka dengan teliti untuk menentukan sama ada die casting adalah pilihan yang sesuai untuk keperluan pengeluaran mereka.
Aplikasi Proses Die Casting
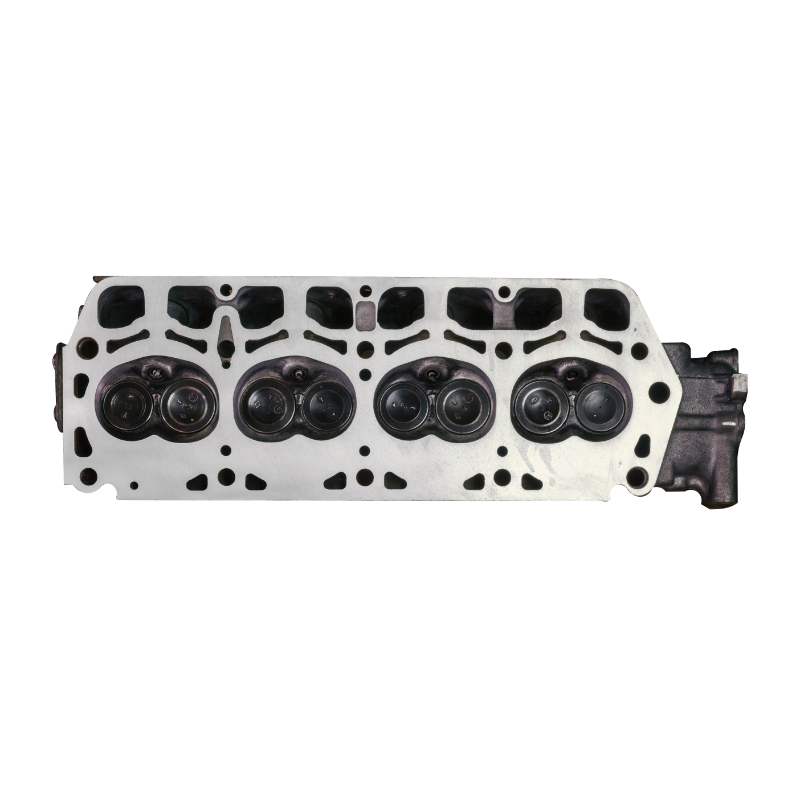
Bahagian enjin dan selongsong elektronik boleh dibuat menggunakan kaedah tuangan acuan yang kuat dan boleh disesuaikan. Kawasan binaan tuangan acuan yang luas, pelbagai pilihan bahan dan kapasiti untuk menghasilkan bahagian yang rumit, boleh dihasilkan semula dan berdinding nipis adalah antara banyak kelebihannya.
1. Die Casting dalam Industri Automotif
Oleh kerana tuangan acuan aluminium boleh menghasilkan bahagian ringan seperti kotak gear, pendakap enjin dan silinder hidraulik, ia digunakan secara meluas dalam sektor automotif. Tuangan acuan magnesium berguna untuk panel dan rangka tempat duduk, manakala tuangan acuan zink sesuai untuk komponen bahan api, brek dan stereng kuasa.

2. Die Casting dalam Industri Aeroangkasa
Tuangan acuan adalah penting untuk sektor aeroangkasa kerana ia menghasilkan bahagian yang rumit dan ringan dengan kualiti unggul. Pengilang aeroangkasa memilih teknik pengeluaran ini kerana keberkesanan kosnya dan keupayaannya untuk memenuhi piawaian ketat industri.
3. Die Casting dalam Industri Perubatan
Die casting adalah penting dalam industri aeroangkasa dan perubatan. Ia menghasilkan bahagian yang ringan dan berkualiti tinggi yang memenuhi piawaian industri yang ketat. Teknik ini digemari untuk menghasilkan komponen penting.
4. Die Casting dalam Industri Tenaga
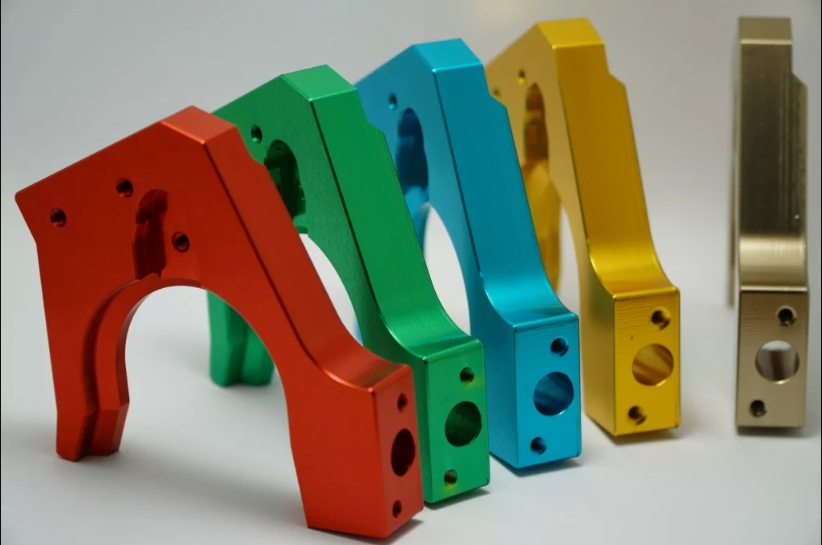
Tuangan acuan adalah penting kepada sektor tenaga kerana ia membolehkan penghasilan bahagian yang tepat, tahan lama dan berkualiti tinggi untuk penukar haba, sel bahan api, komponen elektrik, sistem tenaga boleh diperbaharui dan sistem penyimpanan tenaga, antara aplikasi lain. Proses ini merupakan kaedah pembuatan yang bermanfaat dalam sektor tenaga kerana ia mungkin memenuhi permintaan industri untuk prestasi, kecekapan dan keberkesanan kos.
Bagaimana untuk Menuang Bahagian Die Casting?
Jenis-jenis proses tuangan acuan
Proses Tuangan Acuan Ruang Panas (Tuangan Panas)
Kaedah tuangan acuan panas atau leher angsa merupakan nama lain untuk teknik ruang panas. Prosedur ini digunakan untuk logam takat lebur rendah yang tidak akan merosakkan pemasangan pelocok yang dicelup secara kimia. Pelocok dan ruang mekanisme suntikan dicelupkan ke dalam rendaman logam cair relau logam (lihat imej di bawah). Pelocok ditarik balik dengan acuan tertutup, membuka port ruang dan membiarkan logam cair memasuki ruang. Seterusnya, pelocok menutup port dan memaksa logam cair melalui muncung dan leher angsa ke dalam rongga acuan. Logam cair terkandung di bawah tekanan di dalam rongga acuan sehingga ia memejal. Tekanan yang meningkat dalam proses ruang panas menghasilkan kadar pengeluaran yang jauh lebih tinggi daripada teknik ruang sejuk. Tuangan ruang panas berfungsi dengan berkesan dengan aloi dan logam yang mempunyai takat lebur yang lebih rendah, termasuk timah dan zink.

Proses Pemutus Die Bilik Sejuk
Proses tuangan acuan kebuk sejuk agak serupa dengan proses tuangan acuan kebuk panas. Dalam proses ini, logam cair dituang ke dalam sarung suntikan atau bahagian kebuk silinder suntikan sebelum ditolak ke dalam acuan. Oleh kerana sarung tidak dipanaskan, proses ini dipanggil proses kebuk sejuk. Relau logam bersifat kendiri, yang menghapuskan sebarang masalah kakisan. Proses kebuk sejuk bermula apabila bahan cair dipindahkan dari relau ke kebuk suntikan melalui lubang tuang. Ram hidraulik menutup port kebuk sejuk dan menolak logam di bawah tekanan ke dalam rongga acuan.
Julat tekanan terletak antara 30 MPa dan 150 MPa. Proses ini direka bentuk untuk memberi tumpuan kepada meminimumkan kakisan mesin dan bukannya kecekapan pengeluaran. Logam cair dicedok ke dalam sistem suntikan secara automatik atau manual, yang menghapuskan keperluan untuk merendam mekanisme suntikan dalam tab mandi logam cair. Untuk aplikasi di mana reka bentuk rendaman tuangan acuan kebuk panas terlalu menghakis, proses kebuk sejuk adalah alternatif yang baik. Proses ini sesuai untuk menuang logam dengan suhu lebur yang tinggi, seperti aluminium dan aloi aluminium.

Proses Pemutus Die Tekanan:
Tuangan acuan tekanan merupakan kaedah pembuatan yang pantas, boleh dipercayai dan berpatutan untuk menghasilkan komponen logam berbentuk jaring yang bertoleransi ketat dalam kuantiti yang banyak. Pada dasarnya, aloi logam cair disuntik di bawah tekanan tinggi ke dalam acuan (atau alat) keluli semasa proses tuangan acuan tekanan. Ini memejal dengan cepat, membentuk komponen berbentuk jaring dalam masa beberapa milisaat hingga beberapa saat. Selepas itu, ia diekstrak secara automatik.
1. Pemutus Acuan Tekanan Tinggi:
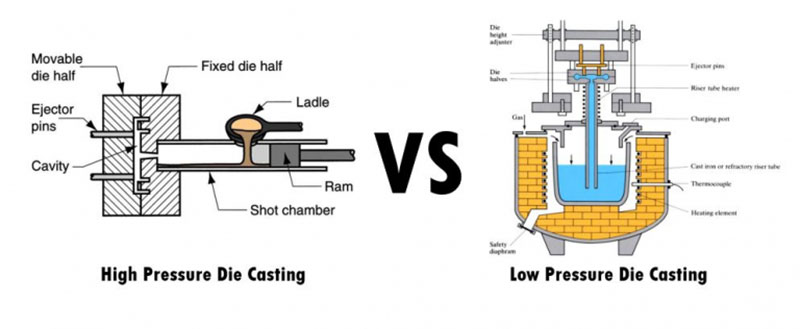
Tuangan acuan tekanan tinggi (HPDC) merupakan proses pembuatan yang sangat cekap yang boleh menghasilkan pelbagai bentuk produk. Dalam proses ini, acuan logam diisi dengan logam cecair pada tekanan dan kelajuan tinggi. Peralatan asas terdiri daripada dua plat tekanan menegak yang memegang separuh acuan di tempatnya apabila permukaan kerja diletakkan di atasnya. Salah satu plat tekanan adalah pegun, manakala yang satu lagi boleh digerakkan, membantu dalam pembukaan dan penutupan acuan. Untuk mengisi rongga acuan, sejumlah logam yang telah ditentukan ditambah pada lengan tembakan, yang kemudiannya digerakkan secara hidraulik menggunakan omboh. Setelah logam mengeras, tuangan dikeluarkan dari acuan.

2. Pemutus Acuan Tekanan Rendah:
Aplikasi ideal untuk tuangan acuan bertekanan rendah adalah pada komponen aluminium simetri dengan paksi putaran. Roda untuk kenderaan, misalnya, sering dibuat menggunakan tuangan acuan bertekanan rendah. Operasi jenis ini menggunakan tiub penaik untuk menghubungkan acuan, yang diletakkan secara menegak di atas rendaman logam cair. Logam ditarik ke atas dan masuk ke dalam acuan apabila ruang mencapai tekanan, yang biasanya antara 20 dan 100 kPa. Hasil tuangan yang tinggi dicapai dengan menanggalkan pengumpan daripada proses tuangan aluminium bertekanan rendah jenis ini.
Teknik tuangan acuan vakum dan kebuk sejuk paling berkait rapat. Sebelum logam cair memasuki rongga acuan, udara dan gas yang terperangkap akan dikeluarkan oleh sumber vakum. Ini merupakan teknik tuangan acuan yang agak baharu yang mengurangkan keliangan, meningkatkan kekuatan dan menjadikan rawatan haba pasca tuangan lebih mudah digunakan. Jenis tuangan ini mempunyai beberapa faedah, termasuk kualiti mekanikal yang dipertingkatkan, kelancaran permukaan yang dipertingkatkan, kestabilan dimensi yang meningkat, masa kitaran yang dipendekkan dan pengurangan kecacatan yang disebabkan oleh gas yang terperangkap. Bahagian yang dirawat haba boleh dirawat.

4. Proses Pemutus Die Picit:
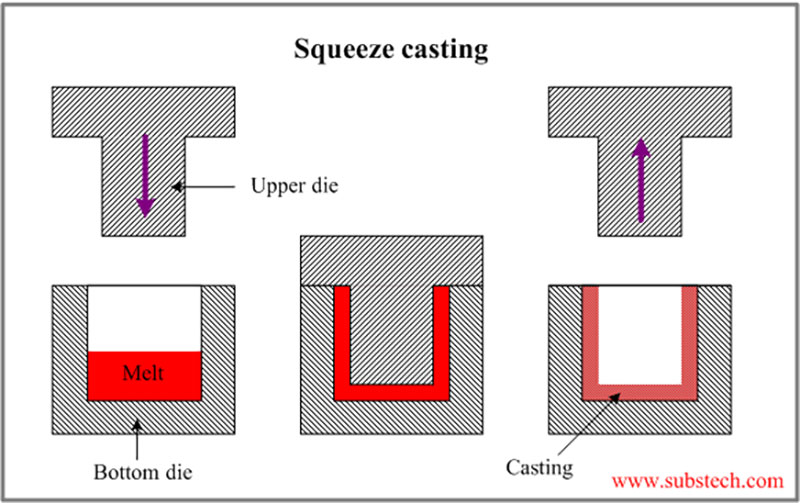
Logam dan aloi aliran rendah boleh dituang, dan tuangan tekan telah dibangunkan sebagai kaedah praktikal. Dikenali juga sebagai penempaan logam cecair.
Prosedur ini memaksa logam cair ke dalam lekukan dalam produk yang dibentuk dengan mengisi acuan terbuka dengan logam dan kemudian memerahnya dengan ketat. Tuangan picit menghasilkan hasil yang sangat padat dan berfungsi dengan baik dengan rawatan haba kemudian. Proses ini juga digunakan untuk penghasilan komposit matriks logam bertetulang, di mana struktur bertetulang gentian disusup oleh aluminium cair.
5. Proses tuangan acuan graviti:
Teknik pembuatan yang dipanggil tuangan acuan graviti digunakan untuk menghasilkan bahagian logam premium dengan bentuk yang rumit dan permukaan yang umumnya licin. Teknik tuangan khusus ini merupakan sebahagian daripada operasi tuangan acuan secara keseluruhan. Dua ciri penting yang membezakan tuangan acuan graviti daripada teknik tuangan lain: (1) logam tuangan dimasukkan ke dalam acuan hanya melalui graviti; dan (2) acuan logam yang boleh diguna semula (atau "kekal") digunakan. Biasanya, besi tuang atau keluli digunakan untuk membuatnya.

Perkhidmatan Die Casting Biasa
Perkhidmatan tuangan acuan aluminium
Salah satu logam utama yang digunakan dalam tuangan acuan ialah aluminium, dan aloi aluminium digunakan dalam tuangan acuan kebuk sejuk. Aloi ini biasanya terdiri daripada magnesium, kuprum dan silikon. Aloi tuangan acuan yang diperbuat daripada aluminium adalah pilihan yang sesuai untuk kepingan yang rumit dan terperinci kerana ia ringan dan memberikan kestabilan dimensi yang baik. Rintangan suhu, kekonduksian elektrik dan haba yang baik, serta rintangan kakisan adalah antara faedah lain daripada tuangan aluminium.
Aloi aluminium tuangan acuan yang biasa termasuk:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| Ketumpatan | 2.63 g / cm3 | 2.63 g / cm3 | 2.74 g / cm3 | 2.71 g / cm3 | 2.74 g / cm3 |
| Julat Lebur | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| Electrical
Kekonduksian |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| Thermal
Kekonduksian |
113
W/(m' K) |
113
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
96.2
W/(m' K) |
| Kekuatan tegangan utama | 300 MPa | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| Kekuatan Hasil | 170 MPa | 170 MPa | 170 MPa | 170 MPa | 170 MPa |
| Kekerasan | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| Kekuatan Keletihan | 140 MPa | 140 MPa | 140 MPa | 140 MPa | 140 MPa |
| Kekuatan ricih | 190 MPa | 190 MPa | 190 MPa | 190 MPa | 190 MPa |
| pemanjangan | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
Aloi zink merupakan sejenis logam penting yang digunakan untuk tuangan acuan. Tuangan zink merupakan pilihan yang bagus untuk penyaduran dan mempunyai manfaat tambahan seperti kekuatan hentaman dan kemuluran, menjadikannya alternatif tuangan acuan yang paling mudah untuk pengeluar. Ia boleh dituang menggunakan mesin tuangan acuan kebuk panas, dan disebabkan oleh kebolehtuangannya, terdapat kurang haus acuan. Zink biasanya digabungkan dengan kuprum, magnesium dan aluminium kerana ia lebih berat daripada magnesium dan aluminium.
Aloi zink tuangan acuan biasa termasuk:
| Gred Aloi | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
| Ketumpatan (g/cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| Takat Lebur (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| Kekonduksian Terma (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| Pekali Pengembangan Terma (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| Kekonduksian Elektrik (% IACS) | 27 | 27 | 27 | 27 | 26 |
| Komposisi Kimia Utama | 3.5-4.3% Al 0.02-0.05% Mg 0.035-0.06% Cu |
3.5-4.3% Al 0.03% Mg 0.03% Cu |
3.5-4.3% Al 0.035% Mg 0.035% Cu |
3.5-4.3% Al 0.03-0.06% Mg 0.03-0.06% Cu |
3.5-4.3% Al 0.05-0.5% Mg 0.005-0.03% Cu 0.005-0.03% Ni 0.005-0.03% Fe |
| Kekuatan Tegangan (MPa) | 295 | 255 | 310 | 345 | 380 |
| Kekuatan Hasil (MPa) | 240 | 215 | 230 | 275 | 320 |
| Pemanjangan (%) | 2 | 3 | 6 | 3 | 1 |
| Kekerasan (HB) | 82 | 70 | 90 | 95 | 100 |
| Perbezaan Utama | Mengandungi kurang Mg dan Cu, sesuai untuk bahagian yang lebih besar | Mengandungi kurang Mg dan Cu, sesuai untuk bahagian yang lebih besar | Mengandungi kurang Mg dan Cu, sesuai untuk bahagian yang lebih besar | Mengandungi lebih banyak Mg dan Cu, sesuai untuk bahagian berbentuk kompleks | Mengandungi Mg, Cu, Ni, dan Fe, dengan kekuatan dan kekerasan yang lebih tinggi |
| Aplikasi Pemutus Utama | Automotif, perabot, peralatan dan bahagian mekanikal | Elektrik, alatan tangan, mainan | Jentera, seni bina dan automotif | Automotif, elektrik, perkakasan | Industri, automotif, elektrik |
Pertimbangan Semasa Memilih Aloi Die-Casting
Pemilihan aloi tuangan acuan akan ditentukan oleh aplikasi dan fungsi produk akhir.
Prestasi, kos dan proses pembuatan semuanya dipengaruhi secara langsung oleh pilihan aloi, yang menjadikannya penting. Apabila memilih aloi tuangan acuan, ingat kriteria penting berikut:
1. Sifat Mekanikal:
Prestasi, kos dan proses pembuatan semuanya dipengaruhi secara langsung oleh pilihan aloi, yang menjadikannya penting. Apabila memilih aloi tuangan acuan, ingat kriteria penting berikut:
2. Rintangan Kakisan:
Fikirkan tentang keadaan kerja dan pendedahan kepada perkara seperti bahan kimia, kelembapan dan perubahan suhu. Logam tertentu, seperti zink dan aluminium, tahan kakisan dengan baik, manakala aloi lain mungkin memerlukan salutan pelindung tambahan.
3. Kekonduksian Terma:
Nilaikan sama ada komponen tersebut perlu mengekalkan suhu tertentu atau menghilangkan haba dengan cekap. Disebabkan kekonduksian termanya yang tinggi, aloi seperti kuprum boleh berguna dalam aplikasi yang memerlukan pemindahan haba yang berkesan.
4. Kebolehmesinan:
Jika prosedur pasca pemesinan diperlukan, pertimbangkan kebolehmesinan aloi tersebut. Walaupun sesetengah aloi boleh dimesin dengan lebih mudah berbanding yang lain, sesetengahnya memerlukan peralatan atau kaedah yang lebih canggih.
5. Kos Rendah:
Jumlah kos aloi, dengan mengambil kira kos bahan, keberkesanan proses pengeluaran dan sebarang keperluan kemasan atau rawatan tambahan. Kos setiap aloi berbeza-beza, dan sesetengahnya mungkin memerlukan kaedah pemprosesan yang lebih canggih, yang meningkatkan jumlah kos bahagian tersebut.
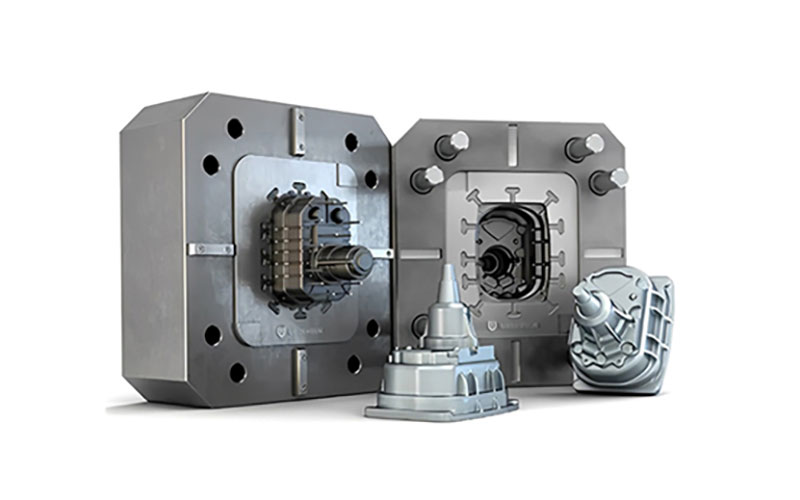
Cara Membuat a Acuan Die Casting
Bahagian penutup, yang dipasang pada plat, dan bahagian lontaran, yang dipasang pada plat boleh alih, membentuk acuan tuangan acuan. Untuk menghasilkan kepingan yang lebih rumit, seperti yang mempunyai lubang dan benang, acuan tertentu mengandungi komponen tambahan seperti slaid dan teras.
Untuk membuat pelbagai komponen setiap kitaran, acuan tuangan acuan mungkin mempunyai berbilang rongga, bergantung pada saiz objek yang dihasilkan. Acuan ini sama ada acuan berbilang rongga, yang mempunyai banyak rongga yang sama, atau acuan sel, yang mengandungi campuran rongga yang berbeza untuk menghasilkan kepingan yang berbeza.
Acuan tuangan perlu sangat kuat dan tahan haba selain mempunyai kemuluran dan rintangan haus yang baik. Oleh kerana itu, pembinaannya membolehkannya menahan ratusan kitaran tuangan setiap jam dan sehingga dua juta kitaran sepanjang hayatnya. Ia diperbuat daripada keluli alat keras berprestasi tinggi, yang kerap dirawat haba. Acuan tuangan mesti berupaya berfungsi walaupun dengan daya pengapit yang sangat kuat.
Menggunakan reka bentuk khusus tuangan dan alatan simulasi bersama-sama dengan reka bentuk bantuan komputer (CAD) merupakan langkah pertama dalam proses pembuatan acuan tuangan mati. Acuan tuangan mati memerlukan pintu, pelari dan sprue seperti acuan suntikan, untuk membiarkan bahan cair masuk ke dalam rongga acuan. Ia juga perlu memasukkan pin lontaran dan pin pengunci untuk memastikan acuan kukuh dan memudahkan lontaran. Toleransi yang ketat dan bentuk yang rumit boleh dihasilkan melalui reka bentuk acuan digital. Pemesinan CNC digunakan secara meluas untuk mengeluarkan acuan tuangan mati. Biasanya, pembuatan acuan tuangan mati bermula dengan pemesinan kasar bentuk acuan, kemudian rawatan haba acuan logam, dan akhirnya pusingan kemasan. Acuan peringkat prototaip juga boleh dihasilkan menggunakan perkakasan pantas , menggunakan pemesinan CNC atau proses lain seperti Sintering Laser Selektif (SLS).
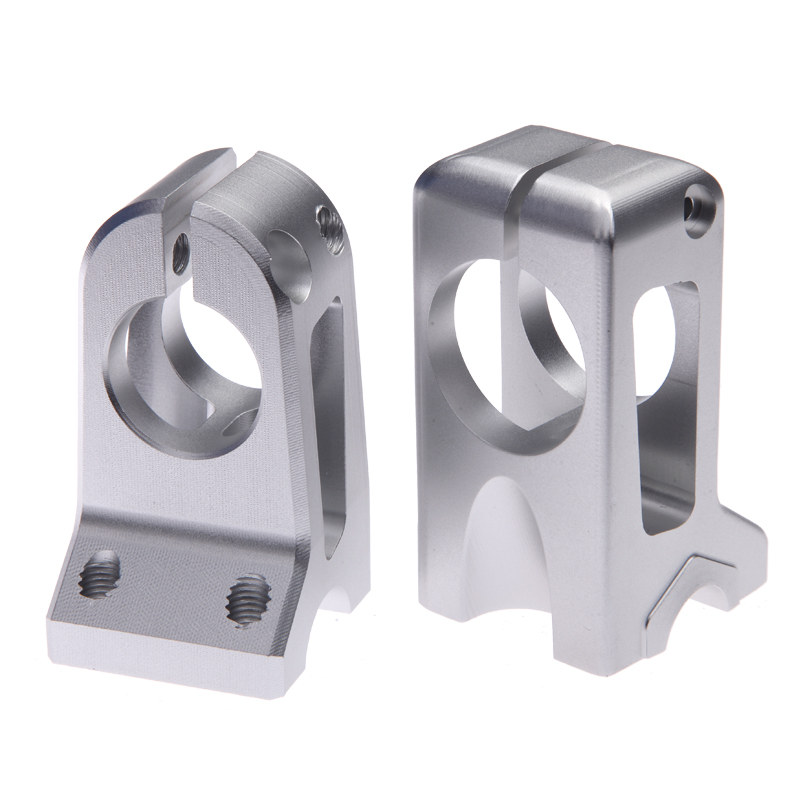
Bahan pemutus mati
Logam dengan suhu peleburan yang rendah, seperti aluminium, zink, magnesium, plumbum dan kuprum, biasanya digunakan dalam tuangan acuan. Walau bagaimanapun, beberapa logam ferus dan logam yang jarang ditemui juga boleh digunakan. Beberapa bahan biasa adalah seperti berikut:
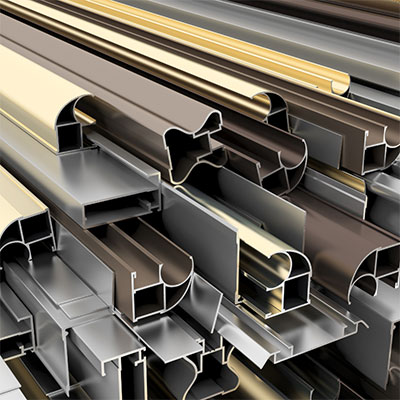
1. Aluminium
Tuangan acuan aluminium menawarkan pelbagai kelebihan, termasuk pembinaan ringan, nisbah kekuatan-ke-berat yang tinggi, kebolehmesinan yang sangat baik, kekonduksian terma, rintangan kakisan, fleksibiliti reka bentuk, kecekapan kos dan kebolehkitar semula. Ciri-ciri ini menjadikan aluminium pilihan yang popular untuk pelbagai aplikasi dan menyumbang kepada penggunaannya yang meluas dalam proses tuangan acuan.
2. Magnesium
Sifat ringan magnesium, nisbah kekuatan kepada berat yang tinggi, kebolehmesinan yang sangat baik, sifat pelesapan haba, kestabilan dimensi, keupayaan perisai EMI/RF dan kebolehkitar semula menjadikannya bahan yang berharga untuk tuangan acuan. Gabungan sifat uniknya membuka peluang untuk komponen ringan dan berprestasi tinggi dalam industri seperti automotif, aeroangkasa, elektronik dan barangan pengguna.
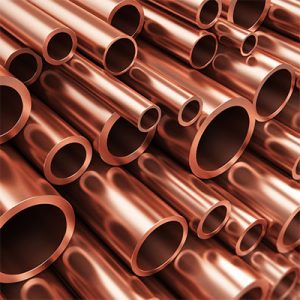
3. Tembaga
Proses tuangan acuan tradisional biasanya mengelakkan penggunaan kuprum kerana takat leburnya yang tinggi dan sifatnya yang mencabar. Walau bagaimanapun, varian khusus yang dipanggil tuangan acuan aloi kuprum direka bentuk untuk tuangan aloi berasaskan kuprum. Teknik khusus ini menghasilkan komponen berasaskan kuprum berkualiti tinggi yang menawarkan rintangan kakisan dan kekuatan yang sangat baik. Walaupun tidak biasa digunakan, tuangan acuan aloi kuprum disesuaikan dengan sifat dan keperluan unik aloi berasaskan kuprum, menjadikannya sesuai untuk pelbagai industri dan aplikasi.

4. Zink
Tuangan acuan zink menawarkan beberapa kelebihan, termasuk kebolehtuangan yang sangat baik, kekuatan tinggi, rintangan kakisan, fleksibiliti reka bentuk, kecekapan pengeluaran yang tinggi dan kebolehkitar semula. Ciri-ciri ini menjadikan zink pilihan yang popular untuk pelbagai aplikasi, terutamanya yang memerlukan bentuk kompleks, ketepatan dan pengeluaran yang kos efektif. Termasuk automotif, elektronik, telekomunikasi, barangan pengguna dan banyak lagi. Contoh biasa komponen tuangan acuan zink termasuk bahagian automotif, penyambung elektrik, pemegang pintu, engsel, pili dan pelbagai peralatan rumah.
Die Casting Pilihan Penamat
NOBLE boleh membantu meningkatkan kualiti permukaan produk anda dengan menawarkan pelbagai kemasan permukaan. Kemasan permukaan pada bahagian tersuai anda bertujuan untuk meningkatkan penampilan, kekerasan dan kekasaran permukaan, rintangan kimia dan kakisan, dan sebagainya. Ia juga membantu menyembunyikan sebarang tanda alat yang kelihatan daripada kawasan yang dipotong dengan alat hidup. Berikut adalah beberapa pilihan terbaik anda.
| Nama | Penerangan Produk | Bahan | warna | tekstur | |
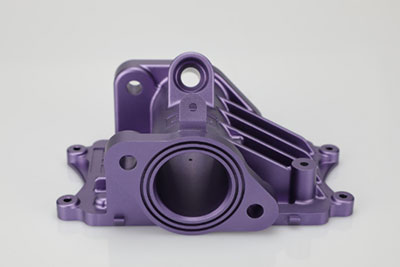 |
Anodizing | Anodisasi meningkatkan rintangan kakisan, meningkatkan rintangan haus dan kekerasan, serta melindungi permukaan logam. Digunakan secara meluas dalam bahagian mekanikal, pesawat, bahagian automobil, instrumen ketepatan, dan sebagainya. | aluminium | Jernih, hitam, kelabu, merah, biru, emas. | Kemasan licin, matte |
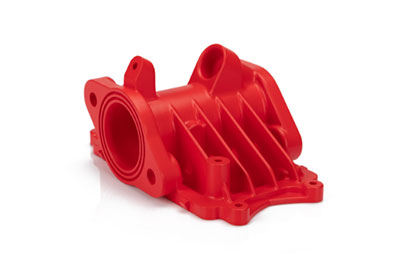 |
Salutan serbuk | Salutan serbuk ialah sejenis salutan yang disapu sebagai serbuk kering yang mengalir bebas. Tidak seperti cat cecair konvensional, yang disapu melalui pelarut yang mengewap, salutan serbuk biasanya disapu secara elektrostatik dan kemudian dikeringkan di bawah haba atau dengan cahaya ultraungu. | Aluminium, Keluli Tahan Karat, Keluli | Hitam, sebarang kod RAL atau nombor Pantone | Berkilat atau separa berkilat |
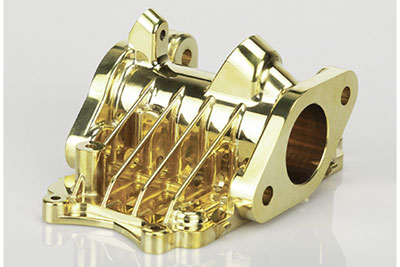 |
Electroplating | Penyaduran elektrik boleh bersifat berfungsi, hiasan atau berkaitan dengan kakisan. Banyak industri menggunakan proses ini, termasuk sektor automotif, di mana penyaduran krom pada bahagian automotif keluli adalah perkara biasa. | Aluminium, keluli, Keluli Tahan Karat | Tidak Berkenaan | Kemasan licin dan berkilat |
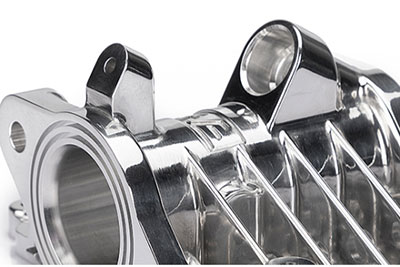 |
Polishing | Penggilapan ialah proses menghasilkan permukaan yang licin dan berkilat, sama ada melalui gosokan fizikal pada bahagian tersebut atau melalui gangguan kimia. Proses ini menghasilkan permukaan dengan pantulan spekular yang ketara, tetapi dalam sesetengah bahan boleh mengurangkan pantulan meresap. | Aluminium, Loyang, Keluli Tahan Karat, Keluli | Tidak Berkenaan | Glos |
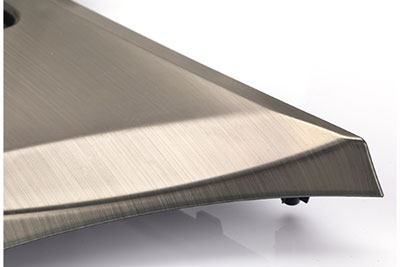 |
memberus | Memberus ialah proses rawatan permukaan di mana tali sawat kasar digunakan untuk melukis kesan pada permukaan bahan, biasanya untuk tujuan estetik. | ABS, Aluminium, Loyang, Keluli Tahan Karat, Keluli | Tidak Berkenaan | Satin |
Strategi untuk Memilih Pengeluar Die Casting
Apabila memilih pengeluar acuan tuangan, adalah penting untuk mempertimbangkan beberapa faktor bagi memastikan perkongsian yang berjaya dan pengeluaran yang berkualiti tinggi. Berikut ialah strategi untuk membimbing anda dalam memilih pengeluar acuan tuangan yang betul:
1. Tentukan keperluan anda:
Tentukan keperluan projek anda dengan jelas, termasuk spesifikasi bahagian yang dikehendaki, kuantiti, piawaian kualiti, rawatan permukaan dan garis masa penghantaran. Ini akan membantu anda berkomunikasi secara berkesan dengan bakal pengeluar dan menilai keupayaan mereka.
2. Pengalaman dan Kepakaran:
Cari pengeluar yang mempunyai banyak pengalaman dalam tuangan acuan dan rekod prestasi yang kukuh dalam menghasilkan barangan berkualiti tinggi. Kaji pengalaman mereka bekerja dengan logam dan bahan tertentu yang berkaitan dengan projek anda. Fikirkan tentang sektor yang pernah mereka usahakan dan kepingan rumit yang telah mereka hasilkan dengan jayanya.
3. Keupayaan Pengilangan:
Nilaikan keupayaan pengeluaran pengeluar, termasuk saiz dan kapasiti mesin tuangan acuan mereka, pilihan perkakas yang tersedia dan operasi sekunder seperti pemesinan, kemasan dan pemasangan. Pastikan peralatan dan kemudahan mereka dapat memenuhi keperluan projek dan permintaan volum anda.
4. Langkah-langkah Kawalan Kualiti:
Bertanya tentang proses dan pensijilan kawalan kualiti pengeluar. Cari pengeluar yang telah melaksanakan sistem pengurusan kualiti yang mantap, seperti pensijilan ISO. Tanya tentang kaedah pemeriksaan, prosedur pengujian dan pematuhan mereka terhadap piawaian industri.
5. Sokongan Reka Bentuk dan Kejuruteraan:
Pertimbangkan sama ada pengeluar menawarkan sokongan reka bentuk dan kejuruteraan. Pengilang yang mahir boleh memberikan input berharga semasa fasa reka bentuk, membantu mengoptimumkan kebolehkilangan bahagian, keberkesanan kos dan prestasi. Kepakaran mereka juga boleh membantu dalam pemilihan bahan dan pengoptimuman proses.
6. Komunikasi dan Kolaborasi:
Nilaikan saluran komunikasi dan daya tindak balas pengeluar. Komunikasi yang berkesan adalah penting untuk perkongsian yang berjaya. Pastikan mereka responsif terhadap pertanyaan, memberikan maklumat terkini kemajuan secara berkala dan bersedia untuk bekerjasama rapat dengan anda sepanjang projek.

Mengapa memilih NOBLE untuk Perkhidmatan Die Casting
NOBLE menggunakan teknologi canggih dan mempunyai pasukan profesional mahir yang berdedikasi untuk mengutamakan pelanggan kami. Perkhidmatan tuangan acuan kami adalah tepat, cekap, kos efektif dan menghasilkan hasil yang berkualiti tinggi. Dengan memilih perkhidmatan tuangan acuan kami, anda boleh meningkatkan perniagaan anda ke tahap kejayaan yang baharu.
1. Harga Ekonomi & Kualiti Sempurna
Kami menawarkan kualiti yang sama pada harga terendah. Kami mengawal kualiti pemesinan dan rawatan kemasan dengan ketat bagi memastikan anda menerima apa yang anda reka.
2. Keupayaan Pembuatan yang Kukuh
NOBLE berbangga dengan keupayaan pembuatan kami yang luar biasa yang menawarkan pelbagai jenis bahan dan kemasan permukaan. Sama ada pengeluaran kecil atau besar, kami menyediakan penyelesaian sehenti yang komprehensif untuk semua keperluan projek. Kapasiti pembuatan kami tiada tandingan, memastikan setiap bahagian tuangan acuan adalah berkualiti tinggi, memenuhi semua keperluan dimensi dan berprestasi luar biasa.
3. Kawalan Kualiti yang Ketat
Sebagai Kilang Bertauliah ISO 9001 & ISO 13485, NOBLE berdedikasi untuk menyediakan perkhidmatan tuangan acuan yang tepat. Pasukan kejuruteraan kami menjalankan pemeriksaan kualiti yang ketat pada pelbagai peringkat proses pembuatan, termasuk pra-pengeluaran, dalam pengeluaran, pemeriksaan artikel pertama dan sebelum penghantaran untuk menjamin pengeluaran yang berkualiti tinggi.
4. Masa Utama yang Cepat
Dengan kilang-kilang yang diperakui domestik dan sistem rantaian bekalan yang kukuh, tetapi juga dengan bengkel domestik dan jentera canggih, kami dapat mempercepatkan kitaran pembangunan produk dan bersiap sedia untuk bahagian tuangan acuan aloi aluminium anda secepat mungkin.
5. Bahagian Pemutus Mati Berketepatan Tinggi
Kami melaksanakan sistem pengurusan kualiti dengan ketat bagi memastikan kualiti produk adalah konsisten dan selaras dengan jangkaan. Pemeriksaan menyeluruh juga memastikan bahagian-bahagian yang dimesin dengan ketepatan yang anda terima bebas daripada sebarang kecacatan yang tidak perlu.
Sokongan Kejuruteraan 6.24/7
Di mana sahaja anda berada di dunia, anda boleh bergantung pada sokongan kejuruteraan kami 24/7, sepanjang tahun. Jurutera berpengalaman kami boleh menyediakan penyelesaian yang paling sesuai untuk reka bentuk tersuai bahagian anda, pilihan bahan yang luas, pilihan kemasan yang sempurna, dan juga masa penghantaran.






