

Partes metallicae raro statim e linea productionis omnibus requisitis satisfaciunt. Materia fortasse robusta sed corrosioni obnoxia, pretio moderato sed invenusta, facile machinanda sed cito deterenda est. In praxi, electio materiae pendet a modo quo pars adhibebitur. Tractatio superficiei metallicae adiuvat ad pontem faciendum inter proprietates naturales materiae et necessitates applicationis suae.
Sequentes sectiones communes processus tractationis superficierum metallorum, applicationes eorum principales, et compromissa in eligendo unoquoque implicata tractant. Haec non est completa enumeratio omnium methodorum praesto, ergo libenter alios processus explora qui tuo incepto conveniant.
Quod Metallum Superficiem treatment Re vera facit
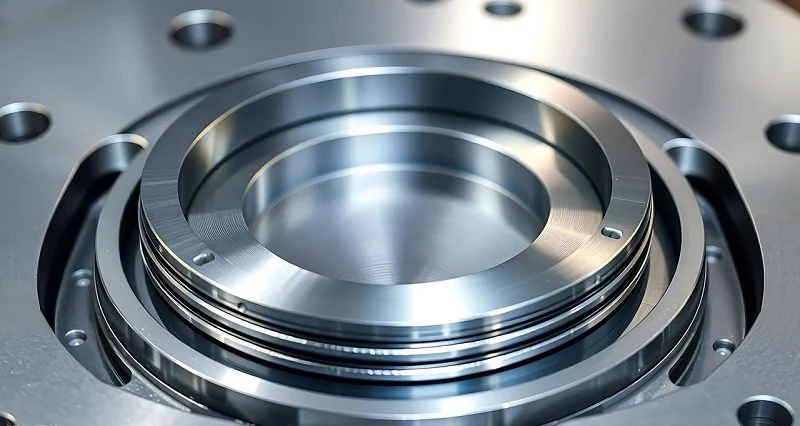
Antequam singulos processus inspiciamus, utile est intellegere quid curatio superficiei metallicae efficiat. Non est processus singularis, sed coetus methodorum adhibita ad varia problemata solvenda et proprietates specificas superficiei emendandas.
- Corrosio et oxidatio — rubiginem et maculam arce.
- Aspectus — color, splendor, et superficies
- Resistentia ad attritionem — protege superficies quae fricantur, labuntur, vel ictum subeunt
- Robur et vita lassitudinis — tensionem superficialem et fissuras minuunt
- Munditia et adhaesio — superficiem ad picturam, obductionem, vel nexum praepara.
Diversi processus curationis superficiei metallicae diversa problemata solvunt. Quam ob rem unum eligendo incipitur a quaestione quid pars revera ad supervivendum requirat.
Politura: Superficiem Laevigans
Quid est
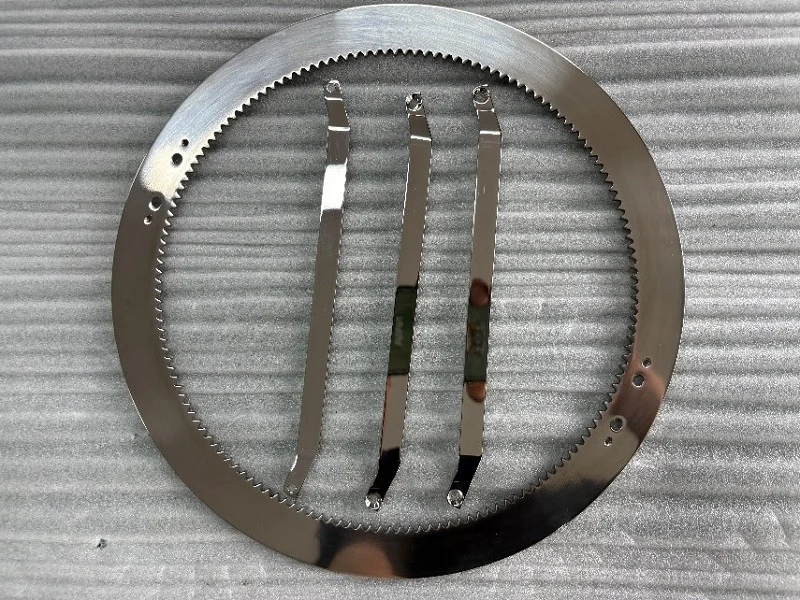
Politura instrumentis flexibilibus et materiis abrasivis utitur ad asperitatem superficiei minuendam et ad ornatum partis metallicae emendandum. Cum pars altas necessitates aspectus habet, machinatio fortasse parvam superficiem politurae relinquit ad ultimum gradum perfectionis. Ut communis tractatio superficiei metallicae, politura adiuvat ad superficiem laeviorem et elegantiorem efficiendam.
Ubi usus est
Politura apta est partibus quae superficiem laevigatam et nitentem, et aspectum summae qualitatis requirunt. Pro parvis productionibus, politura mechanica manualis saepe optio utilis est. Politura electrolytica est alia optio, praesertim cum moderatio dimensionalis plus quam superficiem specularem obtinere interest. Optima tractatio superficiei metallicae a specie partis et requisitis tolerantiae pendet.
Virtutes et vitia
Politura mechanica superficiem optimam efficere potest, sed dimensiones accurate moderari difficilius est. Inaequalis materiae remotio etiam crassitudinem parietis afficere potest. Electropolitura aequabiliorem materiae remotionem et meliorem quarundam dimensionum moderationem praebere potest, quamquam aspectus finalis a materia et condicionibus processus pendet. Cum tractationem superficiei metallicae eligis, qualitatem superficiei requisitam cum tolerantiis dimensionalibus ponderare.
Sabulorum Iactus: Purgatio et Praeparatio Superficiei
Quid est
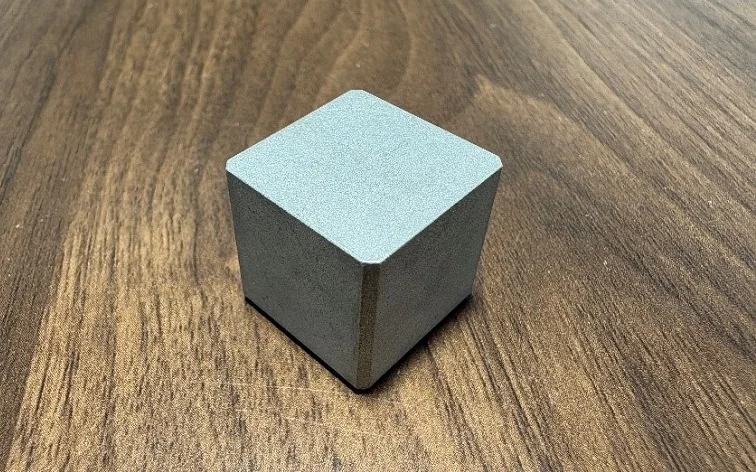
Sabulatio iactationis, quae etiam abrasio iactationis appellatur, media abrasiva in superficiem metallicam magna celeritate dirigit ut materiam superfluam removeat et texturam aequabiliorem creet. Arcae pneumaticae manuales iactationis vulgo adhibentur ad partes parvas et medias magnitudinis, inter quas sunt componentes cum formis complexis. Ut tractatio superficiei metallicae, iactatio superficiem ad posteriores processus poliendi praeparare potest.
Ubi usus est
Sabulorum iactus saepe adhibetur ante anodisationem aluminii ad contaminationem superficiei, rubiginem, squamas, et bavas removendas, dum adiuvat ad notas superficiales minores minuendas. Genus abrasivi et magnitudo granulorum texturam resultantem afficiunt. Numerus reticuli maior plerumque particulas abrasivas subtiliores indicat, dum numerus inferior particulas crassiores indicat. Hae optiones materiae et finitioni requisitae congruere debent. Diligentia moderatio magni momenti est in curatione superficiei metalli, praesertim cum textura superficiei constans manere debet.
Virtutes et vitia
Sabulae iaculatio versatilis est et multas superficies complexas attingere potest, quae difficulter instrumentis usitatis perficiuntur. Attamen, sabulatio manualis magnopere ab arte operatoris pendet, ita eventus inter partes variari possunt. Ad superficiem cosmeticam constantem assequendam, experientiam et imperium processus requirit. Ad superficiem praeparandam ante anodisationem, sabulatio aequilibrium practicum inter sumptum et flexibilitatem offert.
Iaculatio Iactabilis: Genus Aliud Tractationis Superficialis pro Metallo
Quid est
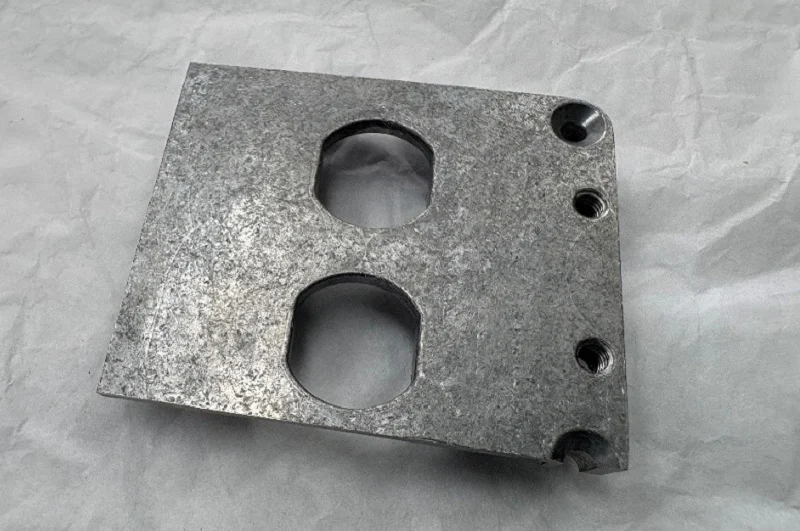
Ars iaculandi globulis metallicis rotam rotantem adhibet ad globulos ferreos contra superficiem metallicam vi centrifuga propellendos. Impetus lavas, fulgura, et alias materias inutiles removet. Dissimilis machinatione, quae materiam per sectionem removet, ars iaculandi globulis metallicis in ictu repetito nititur. Methodus communis est ad superficies metallicas tractandas ad partes in magna copia purgandas et perficiendas.
Ubi usus est
Iaculatio globulorum metallicorum bene operatur ad fusiones magnae voluminis, structuras ferreas, et partes metallicas quae debavationem celerem et constantem requirunt. Praesertim apta est ad productionem per series et lineas productionis automatas, ubi multae partes uno cyclo tractari possunt. Pro magnis seriebus productionis, haec tractatio superficiei metallicae adiuvare potest ad meliorem productionem et ad minuendam operam manualem poliendi.
Virtutes et vitia
Ars iaculatoria celeris et efficax est ad magnam massam debavandam, sed impetus partes laedere potest quae non satis robustae sunt ad eum sustinendum. Partes tenuibus parietibus deformari vel findere possunt, praesertim si rigiditatem humilem vel fragilitates habent. Antequam hoc tractationem superficiei metallicae applices, crassitudinem parietis, proprietates materiae, et robur structurae partis inspice ut certus sis eam impetum sustinere posse.
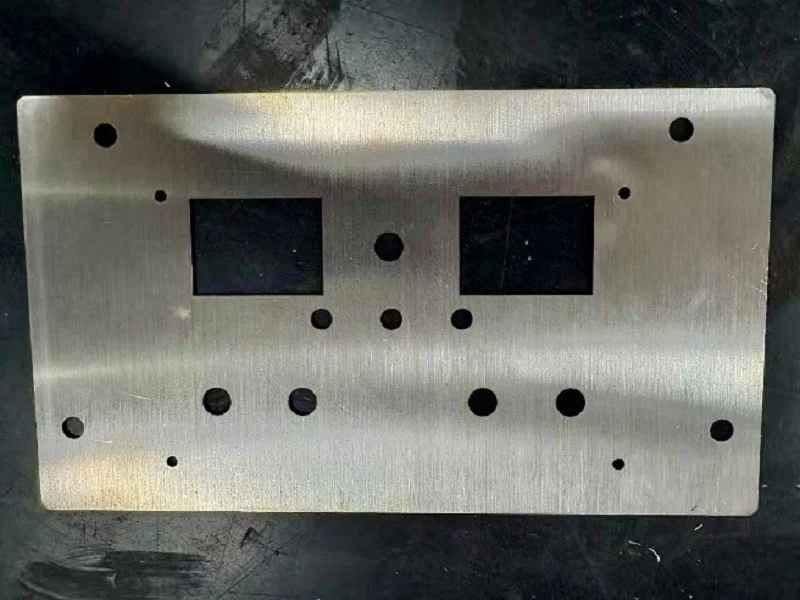
Finis Perpolitus: Textura Directionalis in Sheet metallum
Quid est
Ars detergendi utitur taenia abrasiva vel instrumento simili ad lineas tenues et parallelas in superficie metallica creandas. Processus directionem constantem sequitur, formam granorum uniformem producens. Haec tractatio superficiei metallicae saepe adhibetur ad partes laminarum metallicarum aspectum nitidum et modernum industrialem dandum, praesertim laminae instrumentorum et involucra claustra.
Ubi usus est
Superficies perpolitae communes sunt in involucris laminarum metallicarum, capsulis instrumentorum, tabulis instrumentorum, et aliis productis ubi species magni momenti est. Fibra directionalis aspectum nitidum et constantem creat et adiuvare potest ut notae superficiales minores minus conspicuae sint. Pro tabulis magnis et planis, haec tractatio superficiei metallicae modum efficientem praebet ad speciem emendandam sine addita crassa tunica.
Virtutes et vitia
Superficies perpolita satis pretiosa est et partibus metallicis aspectum nitidum et venustum praebet. Attamen superficies facile scalpi potest, et scalpturae quae fibras metallicas transeunt eminere possunt. Eas reparare saepe requirit iterum perpolire aream affectam in eadem directione, quod difficile aequare potest. Si pars frequentem tractationem vel abrasionem subibit, considera addere stratum protectivum vel eligere tractationem superficiei metallicae magis durabilem.
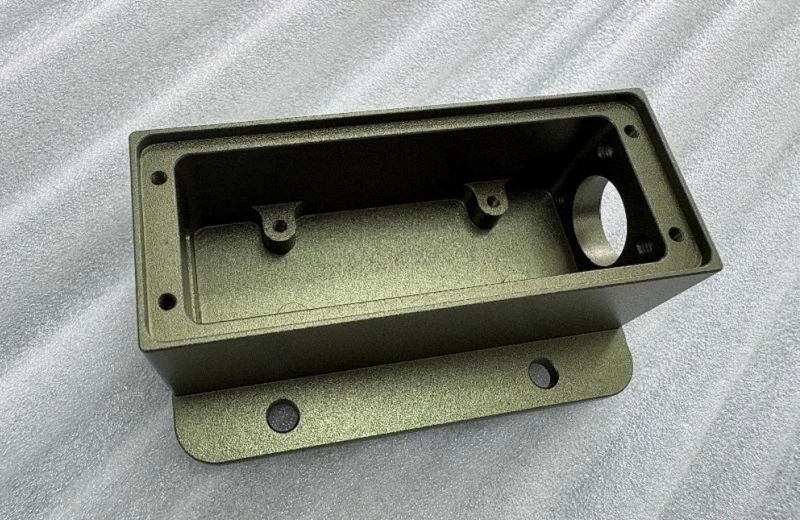
Anodizatio: Curatio Superficiei Metallicae Praecipua pro Aluminio
Quid est
Anodisatio partem metallicam in balneo electrolytico ponit et currente electrico utitur ad stratum oxidi moderatum in superficie eius formandum. Pars ipsa per processum ut anodum fungitur. Hoc stratum oxidi tutelam superficiei emendat et etiam colorationem adiuvare potest. Anodisatio est unus e processibus curationis superficiei metallicae latissime adhibitis pro mixturis aluminii.
Ubi usus est
Anodisatio resistentiam corrosionis, duritiem superficiei, et aspectum auget. Color addi potest ad varias necessitates designandi implendas, ita protectio et aspectus eodem processu obtineri possunt. Duo genera principalia sunt anodisatio communis et anodisatio dura. Anodisatio dura crassiorem et duriorem stratum oxidi producit ad applicationes quae maiorem resistentiam attritionis requirunt, sed plerumque plus constat. Sabulorum iactus saepe ante anodisationem adhibetur ad texturam superficiei uniformiorem creandam. Hi gradus praeparationis differentiam notabilem in finali tractatione superficiei metalli facere possunt.
Virtutes et vitia
Anodisatio est praecipua materia laboris in aluminio: bona protectio, species pulchra, flexibilitas coloris, et processus bene intellectus. Anodisatio communis plerasque applicationes cosmeticas et lenem detritionem amplectitur; anodisatio dura est solutio cum pars veram abrasionem patitur. Praecipua compensatio est pretium — anodisatio dura praesertim non vilis est, et processus accuratam moderationem balnei requirit ut constans maneat.
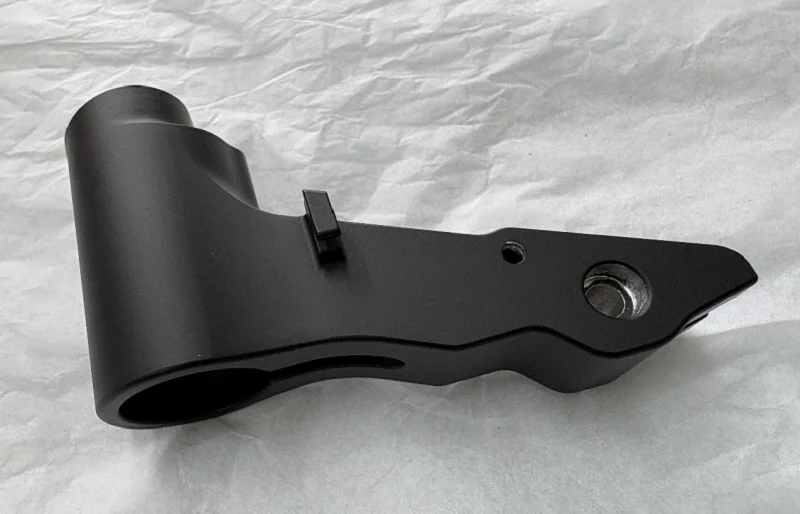
Pulveris Linimentum: Celer, Durabilis, et Ad Volumen Fabricatus
Quid est
Pulveris obductio pulverem siccum obducendi parti metallicae applicat, plerumque per aspersionem electrostaticam. Pars obducta deinde calefacta est ut pulvis liquefiat, fluat, et in pelliculam continuam durescat. Processus applicationem obductionis et curationem in opere simplici coniungit, ita ut sit tractatio superficiei metallicae practica pro multis partibus productionis.
Ubi usus est
Pulveris depositio ad productionem magnae copiae apta est, quia processus automatari potest et superficiem constantem per multas partes praebet. Late adhibetur ad involucra metallica, cornices, clausuras instrumentorum, et alias partes quae depositionem durabilem et uniformem requirunt. Vitia minora depositionis, pro genere et loco, reparari possunt, quamquam reparationes visibiles esse possunt. Fabricatoribus magnas series tractantibus, pulveris depositio optionem efficientem curationis superficiei metallicae offerre potest.
Virtutes et vitia
Pulveris obductio, si rite applicata et curata est, bonam efficientiam productionis, amplam colorum varietatem, et superficiem durabilem praebet. Attamen crassitudo obductionis circa margines et lineamenta complexa accumulari potest, quae aptationem dimensionalem afficere possunt. Pellicula curata etiam sub ictu valido frangi vel findi potest, pro formula obductionis et condicionibus usus. Hi factores considerandi sunt cum eligitur tractatio superficiei metallicae pro partibus ictibus repetitis vel tensionibus mechanicis expositis.
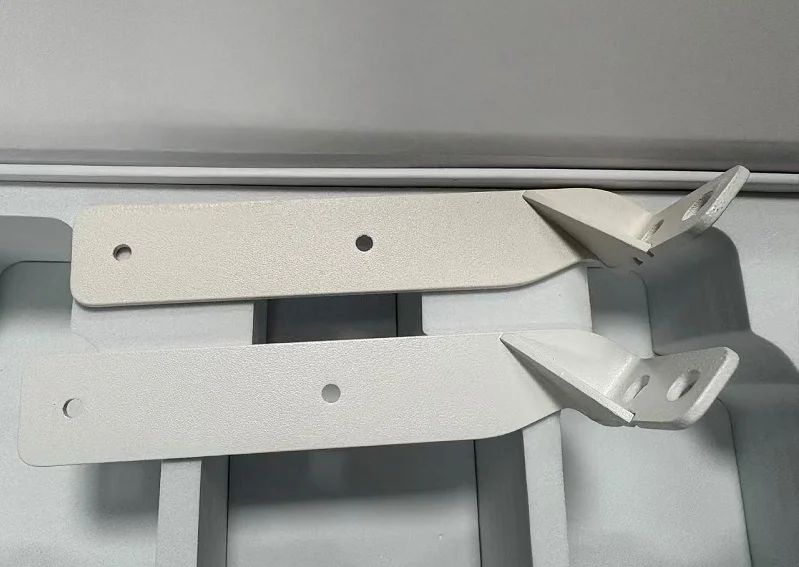
Smaltum Coctum: Pictura Praestantissima
Quid est
Enamel coctum est processus obducendi adhibitus ad superficiem duram, laevigatam, et nitentem in partibus metallicis creandam. Obductio in superficiem aspergitur, deinde temperatura moderata coquitur ad pelliculam curandam. Hoc et decorem et tutelam a corrosione praebet, ita ut utile sit ad superficiem metallicam tractandam pro partibus quae superficiem venustam et durabilem requirunt.
Ubi usus est
Esmaltum coctum vulgo adhibetur in involucris clausuris aliisque partibus ubi species magni momenti est. Cum superficies rite praeparata est et obductio recte curata, adhaesionem fortem, bonam resistentiam ictui, et colorem diuturnum praebere potest. Hae proprietates id aptum reddunt productis quae speciem suam per usum regularem conservare debent.
Virtutes et vitia
Enamel coctum speciem levem et praestantem praebet, bonamque durabilitatem offerre potest. Attamen, plerumque sumptus materiae et processus maiores requirit quam simpliciores superficies. Ambitus productionis etiam bene moderandus est. Temperatura, munditia superficiei, crassitudo strati, et condiciones curationis omnes exitum finalem afficiunt. Haec tractatio superficiei metallicae consideranda est cum species et diuturnitas usus sumptum additum iustificant.
Tegumentum Electrophoreticum: Pro Linea Productionis Fabricatum
Quid est
Obductio electrophoretica, quae etiam e-obductio appellatur, balneum liquidum utitur materiis obducendis aquosis continentibus. Pars operis quasi unum electrodum agit, dum contraelectrodum circuitum electricum complet. Sub campo electrico applicato, particulae resinae oneratae et partes obductionis conexae versus partem operis moventur et in superficie eius deponuntur. Obductio deinde curatur ut pelliculam protectivam formet. Haec tractatio superficiei metallicae apta est productioni automatae et magnae copiae.
Ubi usus est
Obductio electronica (E-coating) late in lineis productionis adhibetur ubi constans operimentum, efficax usus materiae, et protectio a corrosione magni momenti sunt. Apta est magnis copiis partium metallicarum, etiam partibus cum formis complexis. Colores praesto a systemate obductionis pendent, sed niger et griseus electiones communes sunt. Efficacia nebulae salis variat cum formula obductionis, crassitudine pelliculae, praeparatione substrati, et condicionibus probationis, ergo numeri ut 500 horae intus vel 700 horae foris tamquam scopi specifici potius quam eventus universales tractandi sunt. Ad curationem superficiei metallicae certam, requisita probationis cum provisore obductionis confirmanda sunt.
Virtutes et vitia
Praecipua commoda e-coating sunt magna usus materiae obductivae, aptitudo ad productionem automatam, et bona resistentia corrosionis cum processus rite regitur. Eius limitatio principalis est flexibilitas colorum, cum varietas praesto a systemate obductivo et ordinatione productionis pendeat. Pro componentibus occultis vel partibus functionalibus, protectio corrosionis plus quam ampla colorum electio interesse potest.
Nigricatio: Finis Minimae Distortionis pro Subtilitas Partes
Quid est
Denigratio, quae etiam tractatio oxidi nigri vel caeruleitas in quibusdam applicationibus appellatur, processum chemicum adhibet ad stratum oxidi obscuri in partibus ferreis formandum. Pars fabricata in balneo chemico moderato tractatur, et stratum superficiale inde ortum uniformem nigrum colorem praebet. Quia haec tractatio superficiei metallicae superficiem convertit potius quam crassam tunicam addere, parum effectum in dimensiones partis habet.
Ubi usus est
Nigrificatio saepe adhibetur in componentibus ferreis quae aspectum obscurum et parvam emendationem resistentiae corrosionis requirunt. Cum oleo vel obturatore post-tractationis idoneo coniuncta, meliorem tutelam contra rubiginem praebere potest. Praeterea, minimam vim in dimensiones et texturam superficiei habet, ita ut utilis sit pro partibus praecisionis ubi tolerantiae strictae servandae sunt. Hoc facit ut tractatio oxidi nigri tractatio superficiei metallicae practica sit multis applicationibus internis.
Virtutes et vitia
Denigratio relative simplex, sumptibus parcis, et apta est componentibus praecisionis quia stratum oxidi tenue est. Attamen eius protectio contra corrosionem limitata est comparata cum multis systematibus picturae vel incrustationis, praesertim in ambitu humido vel valde corrosivo. Oleum vel obturamentum additum fortasse requiritur ad protectionem augendam. Pro partibus chalybeis interioribus cum expositione moderata, denigratio apta curatio superficiei metallicae esse potest, sed condiciones servitii exspectatae electionem finalem dirigere debent.
Electrolytica: Stratum Metallicum Tenue, Sapores Multi
Quid est
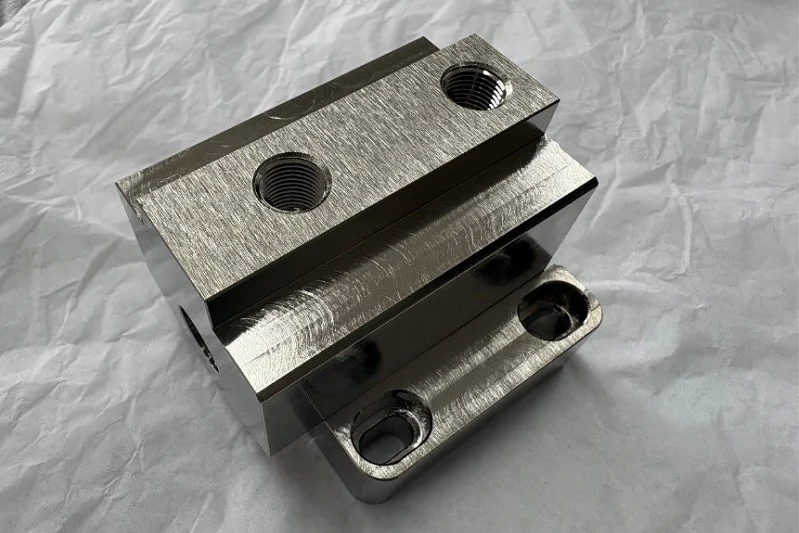
Electrodepositio utitur currente electrico ad deponendum tenuem stratum metalli vel mixturae in opus conductivum. Stratum depositum potest augere resistentiam corrosionis, conductivitatem electricam, resistentiam attritionis, vel aspectum, pro materia et processu depositionis. Cum unumquodque systema depositionis proprietates diversas offerat, electrodepositio est una ex optionibus tractationis superficiei metallicae maxime versatilis.
Ubi usus est
Inter materias communes ad obducendum materiam sunt chromium, nickel, zincum, cuprum, aurum, et argentum. Quaeque proprium usum habet. Indumentum zinci saepe adhibetur ad arcendas iuncturas ferreas a corrosione, dum nickel et chromium indumentum resistentiam attritionis vel ornatum praebere potest. Indumentum cuprum, aurum, et argentum in certis applicationibus electricis et electronicis adhibetur. Recta curatio superficiei metalli pendet ab ambitu operandi partis, effectu requisito, et pretio.
Virtutes et vitia
Electrolytica latam varietatem finitionum offert, ita ut obductio ad requisita specifica partis accommodari possit. Attamen, balnea obductionis et condiciones operationis diligenter moderandae sunt ut crassitudo, adhaesio, et qualitas obductionis serventur. Eligendo materiam obductionis ineptam, praematuram corrosionem vel detritionem ducere potest.
Carburizatio: Superficies Dura, Nucleus Durabilis
Quid est
Carburizatio est processus thermochemicus curationis caloris qui atomos carbonis in superficiem ferri diffundere sinit. Praecipue adhibetur ad ferrea carbonis humilis et ferrea mixta carbonis humilis, saepe cum contento carbonis infra circiter 0.25%. Processus stratum superficiale carbonis dives creat quod per curationem caloris subsequentem durari potest. Ut curatio superficiei metalli, carburizatio qualitatem superficiei emendat dum nucleum relative durum retinet.
Ubi usus est
Carburatio vulgo adhibetur ad rotas dentatas, axes, et alias partes mechanicas quae contactum, frictionem, vel impactum repetitum subeunt. Duritiem superficialem et resistentiam attritionis auget, dum nucleus firmitatem retinet quae necessaria est ad onera impetus sustinenda. Haec combinatio praecipue utilis est ad partes transmissionis quae attritionem superficialem resistere debent sine fragilitate per totam sectionem.
Virtutes et vitia
Praecipuum commodum carburationis est coniunctio superficiei durae et detritioni resistentis et nuclei robusti. Haec res eam aptam reddit ad rotas dentatas et alias partes transmissionis graviter oneratas. Attamen processus plures gradus complectitur, saepe calefactionem, diffusionem carbonis, refrigerationem, et temperationem includentes. Mutationes dimensionales etiam causare potest, ita tolerantiae machinationis et politura post-tractationem necessariae esse possunt. Ob sumptum et requisita processus, carburatio plerumque reservatur partibus cum requisitis roboris et detritionis exigentibus potius quam partibus simplicibus et leviter oneratis.
Nitridatio: Superficiei Durificatio Sine Distortione
Quid est
Nitridatio est processus thermochemicus qui nitrogenium in superficiem ferri temperatura relative humili inducit. Nitrogenium cum elementis in ferro reagit et composita dura prope superficiem format. Dissimiliter processibus duritiei conventionalibus qui refrigerationem requirunt, multae methodi nitridationis gradum refrigerationis non requirunt. Hoc periculum distortionis minuit, nitridationem tractationem superficiei metalli utilem pro componentibus praecisionis faciens.
Ubi usus est
Nitridatio apta est partibus praecisionis quae magnam duritiem superficialem et resistentiam attritionis requirunt, sed tolerantias dimensionales strictas retinere debent. Usus communes includunt arbores cochleares, rotas dentatas, formas, et alias partes frictioni vel contactui repetito expositas. Superficies durior fit, dum nucleus magnam partem suae tenacitatis originalis retinet. Hoc nitridationem utilem reddit cum pars superficiem laboris durabilem sine magnis mutationibus dimensionalibus requirit.
Virtutes et vitia
Praecipuum commodum nitridationis est periculum distortionis humile, quo fit ut partibus iam ad tolerantias arctas machinatae apta sit. Etiam resistentiam attritionis et, sub condicionibus idoneis, etiam lassitudinis facultatem augere potest. Commoda praecipua sunt tempus processus et profunditas capsulae, quae a genere chalybis et methodo nitridationis pendent. Pro partibus quae superficiem duram et nucleum tenacem requirunt, nitridatio efficax tractatio superficiei metallicae esse potest. NOBLE, societas fabricatoria praestans in Sinis, clientibus adiuvat ut optiones tractationis idoneas aestiment, secundum materiam, requisita dimensionalia, et condiciones operationis destinatas.
Passivatio: Sinendo Superficiem Se Protegere
Quid est
Passivatio resistentiam corrosionis metalli auget, eius proclivitatem ad reactionem cum ambitu circumstante minuens. Duae sunt rationes principales. Passivatio chemica processum chemicum adhibet ad pelliculam passivam protectivam in superficie metalli formandam vel roborandam. Passivatio electrochemica potentialem electricum idoneum adhibet ad formationem huius pelliculae promovendam. In chalybe inoxidabili, passivatio adiuvat ad conservandum stratum oxidi chromio dives quod materiam a corrosione protegit. Hoc genus tractationis superficiei metalli defensiones naturales metalli roborat sine addita crassa tunica.
Ubi usus est
Passivatio late adhibetur in partibus chalybis inoxidabilis quae certam resistentiam corrosionis requirunt, praesertim post machinationem, soldaduram, aut alios gradus processus qui superficiem contaminare aut alterare possunt. Adiuvat ad removendum ferrum liberum aliasque sordes quae corrosionem excitare possunt, permittens stratum passivum protectivum formari aut recuperare. Usus communes includunt partes medicas, apparatum ad cibum praeparandum, et partes industriales praecisionis ubi munditia superficiei et resistentia corrosionis magni momenti sunt.
Virtutes et vitia
Passivatio resistentiam corrosionis auget sine mutatione dimensionum, coloris, aut texturae superficiei partis. Hoc eam facit gradum utilem ad perfectionem componentium praecisionis. Attamen pellicula passiva tenuissima est nec destinata est ad resistentiam detritionis augendam aut ad protegendum contra damnum mechanicum grave. Optime intellegitur ut modus ad defensionem corrosionis ipsius metalli restituendam vel roborandam, potius quam ad stratum protectivum separatum addendum. Cum curationem superficiei metalli eligunt, fabri considerare debent utrum resistentia corrosionis sola sufficiat an etiam protectio addita contra detritionem requiratur.
Phosphatatio: Stratum Fundamentarium, Non Finis Finalis
Quid est
Phosphatatio est processus conversionis chemicae, qui partibus ferreis vulgo adhibetur, ut stratum phosphatis in superficie formetur. Quamquam stratum aliquam resistentiam corrosionis praebere potest, phosphatatio saepe ut praeparatio potius quam finis protectorius adhibetur. Basis apta ad subsequentem picturam vel stratum electrophoreticum creat, adiuvans ut stratum superius firmius adhaereat. In multis lineis productionis, haec tractatio superficiei metallicae est gradus magni momenti in praeparandis partibus ferreis ad ulteriorem polituram.
Ubi usus est
Phosphatatio vulgo adhibetur ante picturam vel obductionem electrophoreticam in fabricatione autocinetica, productione machinarum, et fabricatione metallorum generali. Stratum phosphatis adhaesionem obductionis emendat et resistentiam corrosionis augere potest cum strato superficiali idoneo coniungitur. Etiam adiuvat ad superficiem constantiorem creandam pro proximo gradu perficiendi, quod magni momenti est cum partes requisitis aspectus et durabilitatis per maiores series productionis satisfacere debent.
Virtutes et vitia
Phosphatatio bene praestat ut praeparatio, quia adhaesionem picturae emendat et protectionem contra corrosionem sustinet cum stratum superiore compatibile adhibetur. Attamen, plerumque per se satis protectionem contra corrosionem diuturnam praebere non potest, praesertim in ambitu aspero. Effectus finalis a processu phosphatis, materia basi, et strato postea applicato pendet. Quapropter, phosphatatio tamquam fundamentum systematis stratorum, non ipsa protectio perfecta, habenda est.
Deligendo Rectae Curae Superficiei Metallicae
Per processus supra dictos labora, et exemplar emergit. Nullus processus singularis omnia facit. Politura et perfricatio in specie intendunt. Arenaria iactatio et phosphatatio superficiem ad gradum proximum praeparant. Anodizatio, pulveris obductio, enamel coctum, et electrophoretica obductio stratas protectorias creant. Galvanizatio aliud metallum addit ad proposita specifica perfunctionis assequenda. Carburizatio et nitridatio superficiem indurent dum nucleum firmum servant. Passivatio resistentiam naturalem corrosionis metalli restituit vel roborat.
Quapropter electio curationis superficiei metallicae a parte ipsa, non a processu, incipit. Quaere quid pars sustinere debeat: corrosionem, detritionem, ictum, requisita speciei, vel omnia quattuor. Deinde considera quid non possit sustinere, ut distortionem, optiones colorum limitatas, sumptus altos, vel ornatum qui ambitum laboris tolerare non potest. Hae responsa celeriter optiones restringunt.
Nulla harum regularum in lapide posita est. Fabricatores saepe processus coniungunt ut pluribus requisitis simul satisfaciant. Exemplum est saburratio deinde anodisatio; aliud est phosphatio deinde electrophoretica obductio. Finis idem manet: tractationem materiae et condicionibus servitii accommodare ut pars diutius fideliter fungatur.
Officia Tractationis Superficiei Metallicae apud NOBLE

NOBLE est societas fabricatoria princeps in Sinis, specializata in processu metallorum et plasticarum, a recognitione designationis et prototyporum creatione ad curationem superficiei et compositionem finalem. Turma nostra clientibus adiuvat ut requisita fabricationis aestiment et processus idoneos eligant secundum proprietates materiae, proposita effectuum, et necessitates productionis practicas. Integrando curationem superficiei cum machinatione CNC, impressione tridimensionali, fusione vacuo, et officiis compositionis, adiuvamus ut requisita perficiendi per totum processum fabricationis considerentur.
Nostra Capabilities
Proposita a prototypis singulis et seriebus parvis usque ad praeparationem ad productionem magnam sustinemus . Praeterea, recognitiones designorum, selectionem processuum, et solutionem problematum technicorum praebemus, ut difficultates fabricationis potentiales mature agnoscamus. Cum certificationibus ISO 9001:2015 et ISO 13485:2016, NOBLE systemata administrationis qualitatis constituta sequitur ut qualitatem productionis constantem sustineat, etiam propositis cum requisitis instrumentorum medicorum exigentibus.
Our Services
Sive partes corrosioni resistentes, sive partes metallicas attritioni resistentes, sive prototypa cum aspectu superficiali specifico desideras, NOBLE te adiuvare potest ut optiones fabricationis et finitionis idoneas aestimes. Turmam nostram cum delineationibus vel fasciculis CAD, specificationibus materiarum, requisitis finitionis superficialis, et quantitatibus exspectatis contacta. Proiectum tuum recensere et solutionem practicam quae requisitis technicis et propositis productionis tuis satisfaciat invenire adiuvare possumus.
Quaestiones Frequentes: Quaestiones Communes de Curatione Superficiei Metallicae
Quaenam curatio superficiei metallicae optima est pro aluminio?
Anodizatio est responsum consuetum pro aluminio. Superficiem protegit, resistentiam attritionis auget, et colorem eodem gradu addere sinit. Pro aspectu subtiliore et aequabiliore, partem ante anodizationem sabulo iacta. Si pars resistentiam abrasioni gravem requirit, anodizationem duram elige — plus constat, sed efficacia attritionis alio gradu est.
Quid interest inter pulverulentam linitionem et coctum enamelum?
Utraque sunt politura per "spray-and-cure" (pulveris aspersionis et curationis), sed aliter se gerunt. Pulveris tinctura efficax est, vitia minora ignoscens, et productioni magnae copiae apta — quamquam pulvis ad lineamenta accumulatur et pellicula sub duro impactu frangitur. Enamel coctum plus constat et ambitum productionis strictiorem requirit, sed adhaesionem fortiorem, resistentiam ictus meliorem, et colores qui per tempus durant praebet.
Quando carburizationem vel nitridationem loco obductionis adhibere debeam?
Cum problema est duritia superficialis potius quam corrosio vel species, carburizatio convenit partibus chalybis humilis carbonis, ut rotis dentatis et axis, quae superficiem duram cum nucleo duro requirunt. Nitridatio temperatura inferiore sine refrigeratione currit, ita distortio minima manet—faciens eam meliorem electionem pro partibus praecisionis, ut arboribus rotarum dentatarum, et formis, quae moveri non possunt.
Num phosphatio ut finis poliendi adhiberi potest?
Minime. Phosphatio est stratum fundamentale pro ferro, applicatum ante picturam vel electroliticam obductionem. Resistentiam corrosionis auget et praebet stratum superius cui adhaereat, sed per se protectio longe deficit. Tracta eam quasi praeparationem, non quasi superficiem perfectam.
Cur passivatio interest si metallum iam corrosioni resistit?
Quia stratum passivum perturbatur. Machinatio, soldadura, et decapatio ferrum liberum relinquere possunt aut pelliculam oxidi in chalybe inoxidabili perturbare, quod corrosioni ianuam aperit. Passivatio illud stratum protectivum restituit — non armaturam addit, sed defensionem propriam metalli restituit.
Quomodo inter haec omnia processus eligo?
A parte ipsa, non a processu, incipe. Quaere quid ei opus sit ad supervivendum — corrosionem, detritionem, ictum, speciem — et quid non possit sustinere, sive distortio, sive limitatae optiones colorum, sive pretium, sive fragilitas superficiei. Hae responsa campum cito coartant, et processus coniungere (sableatio deinde anodisatio, phosphasatio deinde electrocoactio) est communis usus.






