Formae prototypae quasi pons crucialis inter evolutionem producti et productionem plenam funguntur.
Permittunt ingeniariis ut antequam partes repraesentativas fabricent, efficaciam producti experiantur, problemata designi agnoscant, et possibilitatem fabricationis verificent antequam in instrumenta productionis sumptuosa pecuniam collocant.
Designatio instrumentorum requisita pro instrumentis prototypis directe afficit factores sicut qualitatem partis, accuratiam dimensionalem, et sumptus fabricationis.
Instrumenta prototyporum male designata problemata ut difficilem deformationem, dimensiones inconstantes, et splendorem superficialem causare possunt.
Instrumentum prototypum rite designatum requisita productionis ut geometriam partis, materiam instrumenti, quantitatem productionis, et tolerantiam considerare debet.
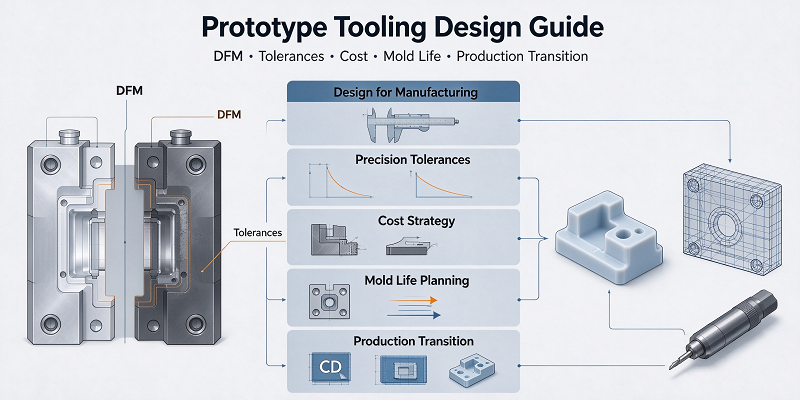
Hic dux rationes praecipuas in designando formae prototypi explicat et demonstrat quomodo fabri sumptum, celeritatem, praecisionem, vitam formae, et scalabilitatem productionis aequilibrium inter se habere possint.
Quid est Prototypum Tooling Consilium?
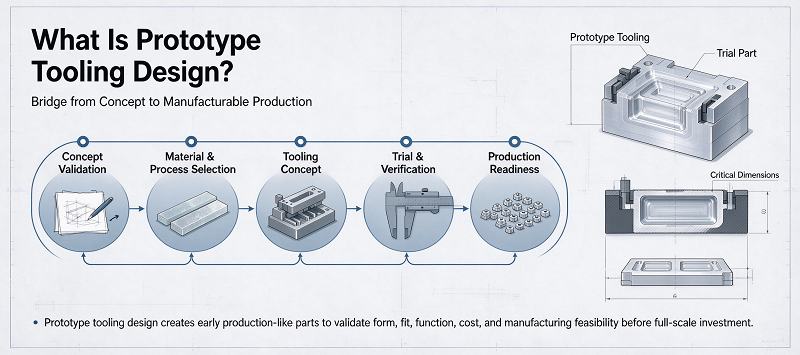
Designatio formae prototypi est processus machinalis evolvendi formas, matrices, insertiones, machinas, et alia instrumenta ad prototypa vel partes productionis parvae series fabricandas.
Instrumenta prototypa in brevioribus temporibus traditionis, minore sumptu initiali, faciliore modificatione, et satis firma ad probationes vel productionem limitatam intendunt. Ergo, instrumentum prototypum in flexibilitate incumbit.
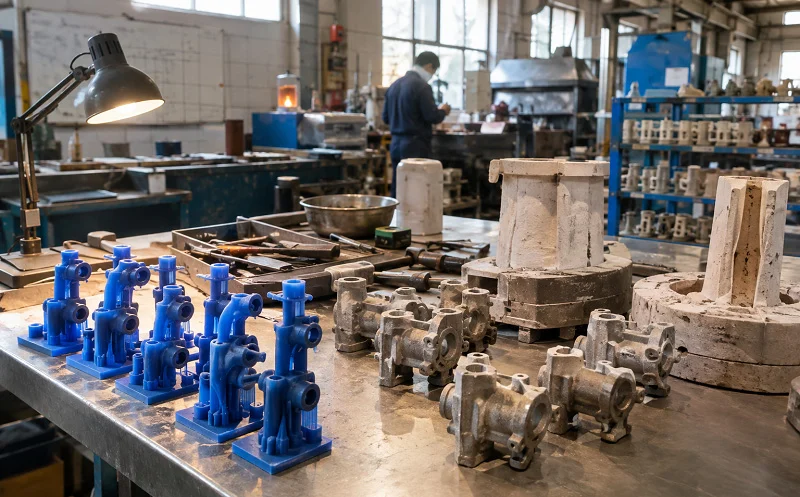
Exempli gratia, forma iniectionis prototypum aluminio loco chalybis instrumentalis indurati uti potest.
Complexae laminae automaticae labentes insertione manuali substitui possunt. Systema refrigerationis simplificari potest, et basis formae ordinaria structuram plene ad usum aptatam substituere potest. Hae rationes sumptum formarum et tempus fabricationis minuere possunt.
Instrumenta tamen simpliciora adhuc principia fundamentalia machinationis sequi debent. Angulus delineationis, crassitudo parietis, celeritas contractionis, positio portae, positio eiectoris, requisita superficiei, linea divisionis formae, et tolerantia dimensionalis omnia prototypum finale afficient. Ergo, designatio apta a proposito prototypi pendet.
Forma ad viginti exempla visualia fabricanda adhibita et instrumentum prototypum ad quinque milia partium functionalium producendas rationes designandi valde diversas requirunt.
Antequam forma designatio incipiat, ingeniarii quantitatem productionis exspectatam, materiam prototypi, requisita functionalia, tolerantias dimensionales, requisita aspectus, vitam instrumenti exspectatam, tempus traditionis requisitum, processus productionis futuros, et mutationes designi exspectatas determinare debent. His requisitis mature definiendis, fabricatoribus auxilium ferre potest ne nimis designentur, dum simul curant ut instrumenta prototypi effectus ingenii significantes producant.
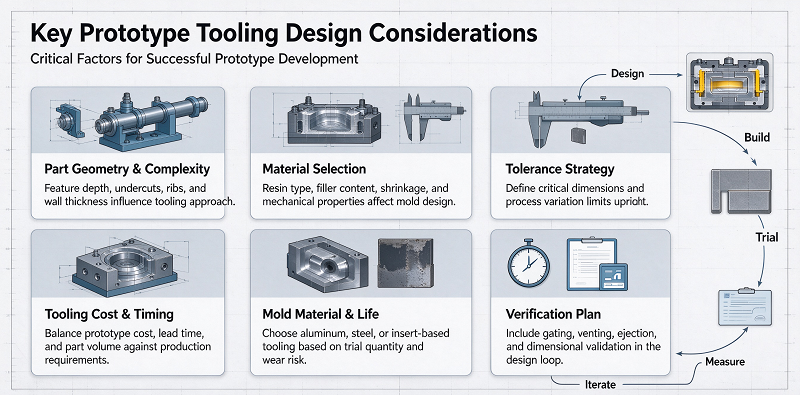
Considerationes Claves de Designatione Instrumentorum Prototyporum
Designatio formae prototypi plures decisiones ingeniarias complectitur quae sumptum, qualitatem, et efficaciam fabricationis directe afficiunt.
Geometria partis, materia formae, et structura formae sunt tres factores maximi momenti.
Geometria Partium et Fabricabilitas
Geometria partium magnum momentum in complexitatem formae prototypi habet.
Partes simplices cum directione recta aperturae formae plerumque celerius et minore sumptu fabricantur.
Parts with deep cavities, notches, internal threads, side holes, complex protruding ribs, thin walls, or irregular surfaces usually require more complex mold structures.
Quaedam lineamenta simplificari possunt sine detrimento probationum functionalium. Angulus extensionis praecipue magni momenti est in componentibus formatis.
Si satis ventilationis non est per iniectionem, partes formatae cavitati vel nucleo adhaerere possunt.
Hoc ad rasuras, deformationes, problemata dimensionalia, aut damnum a mucore ducere potest. Crassitudo parietis etiam in considerationem ducenda est.
Magnae variationes in crassitudine parietis ad inaequalem refrigerationem, contractionem, notas subsidentiae, deformationem, et tensionem internam ducere possunt. Ubi fieri potest, ingeniarii crassitudinem parietis relative uniformem servare debent.
Delectus Rectae Materiae Instrumentorum Prototypi
Materia formae prototypi celeritatem processus, sumptum formae, stabilitatem dimensionalem, statum superficiei, translationem caloris, et vitam formae afficit.
Aluminium est una ex materiis vulgissime adhibitis ad formas prototypas faciendas.
Eius excellentis machinatio fabris permittit cavitates formarum celerius quam multa chalyba instrumentorum producere.
Aluminium etiam bonam conductivitatem thermalem praebet, quae adiuvare potest ad meliorem refrigerationem in formatura iniecta.
Ob has causas, formae aluminii plerumque aptae sunt ad: iniectionem formae parvi voluminis, verificationem machinalem, evolutionem productorum, productionem pontium, verificationem designi, cyclos productionis breves.
Aluminium autem mollius est quam chalybs traditionalis.
Cum materiae molendae, ut plasticae vitro repletae, producuntur, vel cum productio magna scala requiritur, citius deteri potest.
Chalybes praedurati, ut P20, maiorem resistentiam attritionis et diuturnitatem offerunt. Hae plerumque considerantur cum instrumenta prototypa maiores quantitates sustinere debent, maiores materias requirere, maiores pressiones formationis habere, aut longiores cursus productionis habere.
Structura Formae, Portae, Refrigeratio, et Ejectio
Structura formae prototypi quam simplicissima servanda est, dummodo partes fidissimae producere possit.
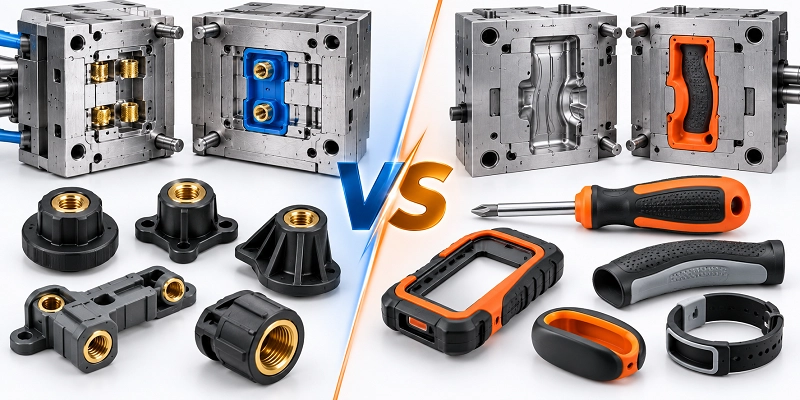
Formae unius cavitatis typice ad formas prototypas adhibentur quia minorem elaborationem requirunt, facilius modificantur, et sumptum initialem formae minuunt.
Cum volumen productionis crescit, formae multicavitatum attractivae fiere possunt, sed maiorem potestatem in aequilibrio cavitatis, designio canalis, modo impletionis, et constantia dimensionali requirunt.
Designatio portae est alia consideratio magni momenti.
Positio portae modum quo materia liquefacta intrat et cavum formae implet afficit.
Positio portae impropria ad lineas suturae, obstructiones aeris, pressionem nimiam, impletionem imperfectam, notas fluxus, vel problemata aspectus ducere potest.
Systema refrigerationis etiam qualitatem prototypi afficere potest.
Quamquam formae prototypae interdum canales refrigerationis simplificatos utuntur, refrigeratio insufficiens contractionem inconstantem, tempora cycli longa, deformationem, et mutationes dimensionales causare potest.
Systema eiectionis etiam diligenter designandum est.
Clavus superior in loco satis solido collocandus est ut vim clavi superioris sustineat sine notis manifestis aut deformatione.
Consideratio portae, refrigerationis, structurae formae, et ejectionis fabricatoribus adiuvare potest ut formam prototypi simplificent sine detrimento qualitatis partium fundamentalium.
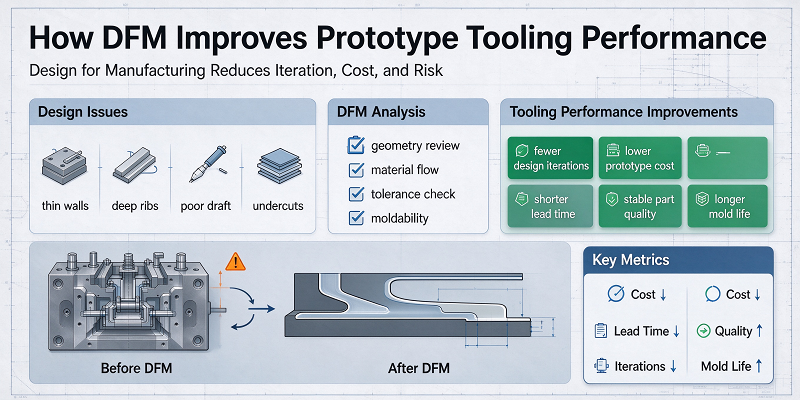
Quomodo DFM Efficientiam Instrumentorum Prototyporum Emendat
Designatio fabricationis munus cruciale agit in evolutione formarum prototyporum.
DFM aestimat utrum pars efficaciter fabricari possit instrumentis et processibus productionis selectis utens.
Propositum est problemata fabricationis potentialia ante productionem instrumentorum agnoscere.
In formatione prototyporum per iniectionem, recognitiones DFM typice aestimant: crassitudinem parietis, positionem acus eiectricis, contractionem materiae, perfectionem superficiei, fluxum formae, dimensiones criticas. Modellum CAD correctum videri potest, sed pars ipsa formata difficile extrahi potest.
Augmentatio quantitatis delineationis congruae in stadio DFM problemata ante processum formae eliminare potest.
Cavitates profundae instrumenta secandi longiora requirere possunt, quae ad vibrationem auctam, celeritatem secandi imminutam et tempus processus prolongatum ducere possunt.
Radius anguli interioris perparvus instrumenta minora requirit, quod etiam tempus fabricationis augebit.
In multis casibus, modificationes designi minores machinationem CNC simplificare possunt sine detrimento functionis partium.
Requisita tolerantiae etiam per DFM aestimanda sunt. Non omnis forma eiusdem gradus praecisionis requirit.
Superficies obsignans, exemplar congregationis, superficies montis optici, vel positio fulcri fortasse strictam inspectionem dimensionalem requirunt. Superficies externae non functionales non possunt. Applicatio strictarum tolerantiarum tantum ad proprietates functionales adiuvat ad sumptus processus et inspectionis reducendos. Ergo, DFM incipere debet antequam forma prototypa fabricatur.
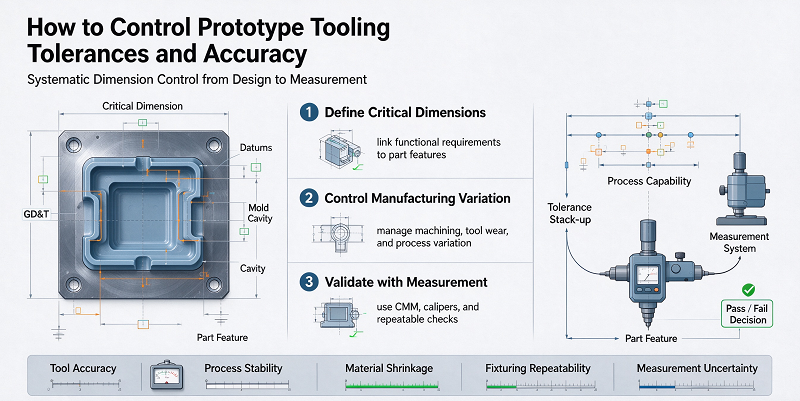
Quomodo Tolerantias et Accurationem Instrumentorum Prototyporum Moderari
The prototype tool must produce components precise enough for meaningful testing.
Dimensional control starts from CAD models and engineering drawings. These may include assembly interface hole positions, sealing surfaces, bearing positions, optical interface reference surfaces, and precision installation features. Then, manufacturers can focus processing and inspection resources on areas of greatest functional importance.
Material shrinkage is another important consideration. Plastic materials shrink when cooled. The final shrinkage rate depends on several variables, including the type of polymer, part geometry, wall thickness, reinforcing material content, fiber orientation, mold temperature, injection pressure, and machining conditions.
The prototype mold cavity must compensate for this behavior. After the first part is formed, the manufacturer can inspect it and compare the actual measured values with the original CAD model. Minor modifications to the mold can be made when necessary. This is one advantage of the prototype tool.
Quaedam materiae instrumentorum, praesertim aluminium et chalybs machinabilis, plerumque facilius modificantur quam instrumenta productionis plene indurata. Tolerantia instrumentorum etiam distinguenda est a tolerantia partium formatarum. Ob introductionem mutationum fabricationis additarum durante processu formandi, cavitas formae plerumque maiorem praecisionem requirit quam pars formata perfecta.
Imperium temperaturae etiam accuratiam dimensionalem afficit. Materia formae expandit cum temperatura crescit, et temperaturae formae inaequales contractiones inconstantes in diversis partibus causare possunt. Ergo, condiciones formae stabiles et refrigeratio efficax directe ad constantiam dimensionalem conferunt.
Inspectio haec instrumenta comprehendere potest: compassores, machinas mensurae tricoordinatae micronicae, et probatores asperitatis superficialis. Deinde, data mensurae partium prototyporum ad designationem producti et instrumenta productionis futurae optimizanda adhiberi possunt.
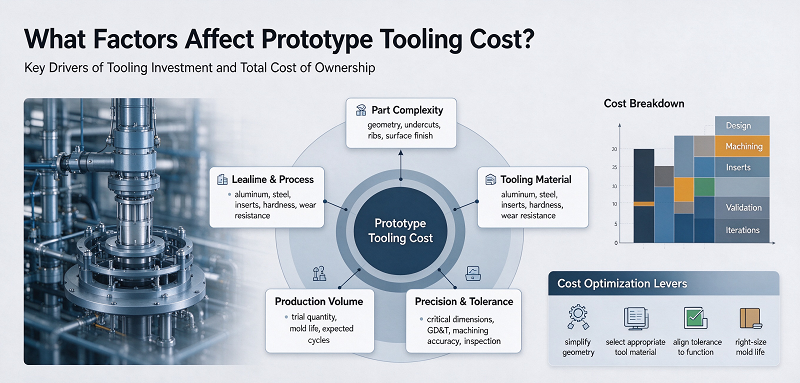
Qui factores sumptum instrumentorum prototyporum afficiunt?
Pretium formarum prototyporum a variis factoribus machinalibus et fabricationis afficitur.
Magnitudo instrumenti tantum pars calculi est.
Forma geometrica, materia formae, difficultas processus, quantitas productionis, tolerantia, structura formae, et requisita finitionis, omnia pretium finale insigniter mutare possunt.
Complexitas Instrumentorum et Requisita Machinationis
Complexitas instrumentorum una ex maximis impensis in instrumentis prototypis est.
A simple opening and closing mold may require basic cnc machining, standard pins, and traditional mold components.
Partes magis intricatae fortasse requirunt: insertiones permutabiles, insertiones manuales, machinationem per electricitatem detonantem, multiplices configurationes CNC, perforationem foraminum profundorum, trituram accuratam, et amplam varietatem accessionum formae. Quaeque functio addita tempus machinationis, processus, compositionis, et probationis augebit.
Cavitates profundae etiam sumptus processus augent, quia instrumenta longiora plerumque requiruntur. Instrumenta secandi longa plerumque condiciones processus tardiores requirunt ad vibrationem minuendam. Radius interior minor etiam tempus processus augere potest, quia instrumentum minus minus materiae per transitum removet. Ergo, harum functionum simplificatio per DFM sumptus formae et tempora traditionis minuere potest.
Materia Instrumentorum et Quantitas Productionis
Materia formae quantitati productionis requisitae congruere debet.
Adhibito chalybe instrumentorum durato ad usum in productione, paucae tantum partes prototypae sumptus inutiles habere possunt.
Simulenter, pro milibus partium abrasivarum, usus materiarum in formis relative mollibus ad celerem detritionem et sumptus reparationis ducere potest.
Formae aluminii plerumque bonum aequilibrium inter celeritatem processus et durabilitatem offerunt, et ad fabricationem parvarum copiarum adhibentur.
Cum volumen productionis augetur, formae ferreae oeconomiciores fieri possunt.
Quapropter, in consilio considerandum est sumptum totum operis, non solum pretium initiale formae.
Si forma paulo carior curam minuit, constantiam auget, et omnes quantitates productionis requisitas explere potest, oeconomicior fieri potest.
Tolerantiae, Superficies Superficialis, et Operationes Secundariae
Tolerantiae dimensionales magnum momentum habent in pretio formarum prototyporum. Tolerantiae machinationis normales plerumque efficaciter assequi possunt.
Extremely strict tolerances may require slower cutting speeds, precision grinding, electrical discharge machining, specialized fixtures, or additional inspections. The requirements for surface finish also cause similar cost differences.
Prototypum ingeniariae functionalis fortasse tantum processum machinationis CNC standardem ad perficiendum requiret.
Operationes secundariae etiam sumptum totum incepti augent.
Haec includunt: insertionem filorum, institutionem, galvanoplastiam, notationem laseris, congregationem, post-machinationem, et inspectionem specialem. Ratio practica ad sumptus moderandos est solum uti superficiebus altae qualitatis et tolerantiis strictis ubi verus valor functionalis vel aestheticus praebetur.
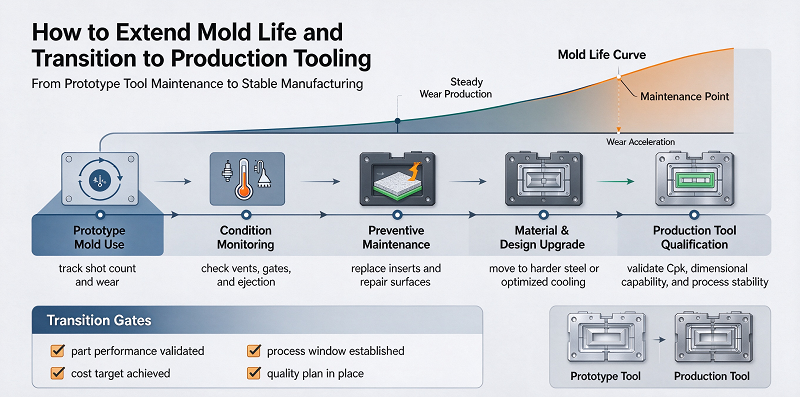
Quomodo Vitam Formae Extendere et Transitionem ad Instrumenta Productionis Facere
Instrumenta prototypa ad breviores cyclos productionis destinantur, sed firmitas manet magni momenti.
Una ratio est materiam instrumentorum eligere secundum exspectatam quantitatem detritionis.
Pro quantitatibus relative parvis, aluminium satis firmitatis praebere potest.
Pro maioribus quantitatibus vel materiis abrasivis, chalybs praeduratus aptior esse potest.
Constructio formae mixtae etiam efficax esse potest.
Exempli gratia, forma principalis ex aluminio fieri potest, dum inserta ferrea in locis magnae detritionis, ut portae, superficies labiles, lineamenta filetata vel nuclei angusti, inseruntur.
Haec methodus vitam instrumenti augere potest sine necessitate ut tota forma ex ferro fiat.
Instrumenta substituibilia in processu evolutionis producti praecipue pretiosa sunt.
Si ingeniarii post probationes quandam proprietatem mutari exspectant, haec regio ut insertum amovibile designari potest.
Mutationes futurae fieri possunt per substitutionem vel processationem insertorum loco totius formae reconstruendae.
Conservatio instrumentorum etiam vitam formae prototypi afficere potest.
Instrumenta regulariter inspicienda sunt ad detritionem, corrosionem, paxillorum laesorum, spiracula obstructa, contaminationem, et laesionem superficiei.
Recta conservatio formis ferreis praecipue magni momenti est, quia humiditas corrosionem efficere potest.
Parametri formationis etiam intra limites rationabiles conservandi sunt.
Nimia pressio injectionis, vis premendi, aut temperatura formae omnes detritionem accelerabunt.
Postquam probatio prototypi perfecta est, turma ingeniaria informatione per processum fabricationis prototypi collecta ad instrumenta productionis designanda uti potest.
Haec transitio non simpliciter replicationem formae prototypi utens materiis validioribus implicare debet.
Prototypa plerumque haec informationes magni momenti revelat: stabilitatem dimensionalem, contractionem materiae, flexionem, indentationem lineae suturae, effectum iaculationis fulgurantis (flashbang), modum refrigerationis, tempus cycli. Post probationem functionalem, designatio producti etiam mutari potest.
Crassitudo parietis fortasse adaptanda erit, proprietates congregationis fortasse modificandae, costae fortasse firmandae, aut certae tolerantiae superfluae demonstrari possunt.
Hae mutationes perfici debent antequam instrumenta productionis incipiant.
Productio etiam diversas structuras formarum requirere potest.
Forma prototypa cavitatem, insertiones manuales, refrigerationem basicam, et ejectionem simplicem uti potest.
Productio formarum fortasse requiret plures cavitates, lapsum automaticum, canales refrigerationis provectos, canales calidos, sensores, ejectionem automaticam, et duritiam materiarum formarum.
Ergo, stadium prototypi pretiosa data ingeniaria ad instrumenta productionis certiora evolvenda praebet.
Cur NOBILEM eligere ut tuum prototype tooling manufacturer
NOBLE est societas mixta Sino-Britannica a gubernio "Societas Nationalis Technologiae Altae" (National High-Tech Companion) ornata. Duas praecipuas partes negotii nostri habemus: "Fabricationem Intelligentem" (Smart Manufacturing) et "Producta Curae" (Care Products). Negotium "Fabricationem Intelligentem" (Smart Manufacturing) in praebendis clientibus officiis subsidii pro inceptis, inter quas machinatio et fabricatio partium, specializatur.
Plus quam decem annos experientiae in fabricatione professionali et prototypis celeribus. Turma nostra efficax auxilium validum novis inceptis tuis praebet ut requisita tua centum per centum impleantur; administratio normata qualitatem partium et productorum strictam moderationem affert; ordo laboris rationabilis sumptus minores efficit, eadem qualitate.
Post annos laboris assidui et progressionis, NOBLE paulatim transformata est ab societate machinationis et fabricationis partium accuratarum cum facultatibus servitiorum sustinentium catenam industrialem completam ad societatem servitiis intentam quae auxilium plenum pro totis inceptis clientium praebet.
NOBLE est solutio tua fidissima et completa ad fabricationem singularem, a consilio prototypi ad fabricationem, cum amplis opibus fabricationis, technologia idonea, processibus simplicibus, ductu peritorum, et perfecto processu inspectionis qualitatis ad convertendas ideas tuas in rem veram.
NOBLE sequentia diplomata qualificationis habet:
ISO 9001: 2015 – Robusta qualitatis administratio pro fabricatione generali. Processus constantes. Moderatio documentata. Inspectio vestigabilis.
ISO 13485: 2016 – Strictiores qualitatis normae pro partibus instrumentorum medicorum. Rigorosa validatio processus. Plena vestigabilitas. Requisita pro partibus implantabilibus et chirurgicis.
Conclusio
Si instrumentum prototypi recte designatum est, instrumentum ingeniarium magni momenti fiet ad designium producti verificandum, partes functionales fabricandas, sumptus progressionis moderandos, et ad productionem magnae scalae praeparandam.
Designatio prototypi formae feliciter requirit diligentem considerationem geometriae partis, materiae formae, DFM (fragmentum densitatis massae), tolerantiae, structurae formae, refrigerationis, fusionis, ejectionis, finitionis superficiei, quantitatis productionis, et vitae utilis exspectatae formae.
Functiones superfluas simplificando, materias formae rectas eligendo, tolerantias tantum ubi opus est applicando, et laminas reponibiles utendo, sumptus minuere possunt, qualitate prototypi certa servata.
DFM is particularly important because it can prevent many tool problems before cnc machining or mold manufacturing begins.
Productio prototyporum etiam pretiosa data de fabricatione generare potest.
Before investing in production tools, engineers can evaluate dimensional accuracy, shrinkage rate, cooling performance, molding defects, material behavior, and functional performance.
Haec informatio ad designium producti emendandum et formam productionis finalis optimizandam adhiberi potest.
For medical devices, robots, automotive parts, electronics, industrial equipment, and other precision products, an effective prototyping tool strategy can shorten the development cycle and reduce the risk of directly transitioning from CAD design to mass production.
By balancing speed, cost, precision, flexibility, and mold life, prototyping tools help transform product design into a manufacturing process that can be reliably produced.