
Introduction: Why? Fusio Aluminii Vacui Res ad celeri Prototyping
Progressio productorum celeriter progreditur. Cycli designandi breviores fiunt. Ingeniariis partes opus sunt ad probandum, aptandum, et validandum. Hae partes sicut partes productionis se gerere debent. Modela visualia non sufficiunt.
Methodi fusae traditionales instrumenta dura requirunt. Formae ferreae hebdomades ad fabricandum requirunt. Sumptus alti sunt. Machinatio CNC alternativam offert. Sed geometriae complexae tempus machinationis augent. Sumptus sequitur.
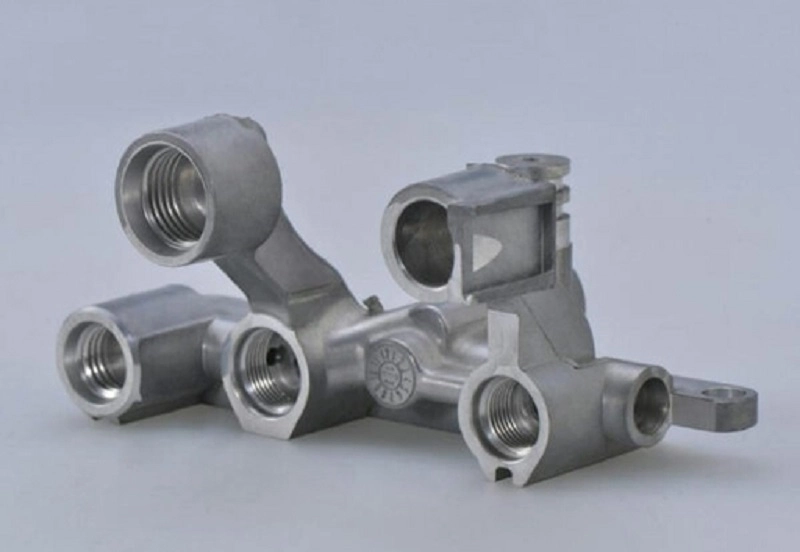
Fusio aluminii in vacuo in medio sedet. Prototypa metallica functionalia sine plena instrumentatione productionis producit. Processus formam siliconis adhibet. Forma ex exemplari principali oritur. Exemplar imprimi vel machinari potest tridimensionaliter. Hoc tempus productionis insigniter minuit.
Celeris prototypatio fusionis in vacuo cum aluminio partes praebet quae qualitatem productionis prope attingunt. Proprietates mechanicae cum mixturis aluminii fusi congruunt. Superficies eximia est. Accuratio dimensionalis constans est.
Quid est fusio aluminii in vacuo?
Definitio Fusionis Aluminii in Vacuum
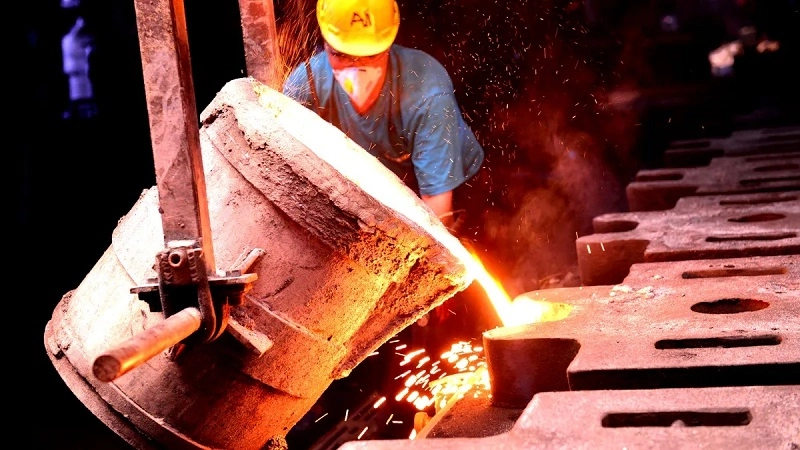
Hic processus fusionis metalli est. Fusio aluminii sub vacuo pressionem imminutam circa formam adhibet. Vacuum aerem inclusum e cavitate tollit. Aerem etiam e metallo liquefacto extrahit. Resultatum sunt fusiones aluminii mundiores. Pauciores vitia. Minus porositatis. Meliores proprietates mechanicae.
Quomodo Fusio Aluminii Vacui Operatur
Processus seriem sequitur. Quisque gradus proximum afficit.
- Praeparatio exemplaris CAD. Geometria partis in programmate tridimensionali definitur. Tolerantiae. Anguli delineationis. Loca portarum. Omnia hoc in stadio constituuntur.
- Celeris prototyporum exemplarium creatio. Exemplar physicum fit. Hoc ex metallo vel resina machinari potest. Sed prototypa celeris per fusionem vacuum saepe exemplaria impressa tridimensionaliter utitur. Hoc instrumenta difficilia pro exemplo ipso eliminat. Tempus productionis vehementer decrescit. Hoc est cor fusionis prototyporum aluminii.
- Praeparatio formae ceramicae. Forma liquamine ceramico obducitur. Strata multiplicia accumulantur. Testa siccatur et duratur. Forma comburitur. Forma parata est.
- Fusio metalli vacuo adiuvata. Aluminium liquefactum in formam infunditur dum camera sub vacuo est. Vacuum metallum in partes tenues trahit. Bullas gaseosas removet. Hic gradus qualitatem celeris fusionis aluminii definit.
- Refrigeratio et remotio mucoris. Fusio solidatur. Testa ceramica excutitur. Pars cruda revelatur. Portae et elevationes adhuc adhaerent.
- Machinatio et politura superficialis. Superficies criticae ad dimensiones finales machinantur. Tolerantiae quas fusura sustinere non potest insculpuntur. Superficies poliuntur vel tegiuntur prout opus est.
Fusio percolatoria in vacuo cum formis impressis tridimensionalibus est versio moderna huius processus. Nullae formae cerae. Nullae formae principales metallicae. Tantum forma impressa et testa ceramica. Hoc est quod prototypationem rapidam metallicam practicam reddit pro componentibus aluminio factis.
Totus cursus operis a CAD ad partem perfectam typice duas vel tres hebdomades durat. Hoc est commodum prae instrumentis solidis, quae menses requirunt. Ad evolutionem producti, ea celeritas interest. Probationes iterativas permittit. Periculum minuit antequam instrumenta productionis committantur. Quam ob rem opera prototyporum aluminii fusi in officinis machinalibus crescunt.
Quid est Prototypum Celerem Fusionis Vacui?
Hoc vocabulum duas notiones coniungit. Prototypa celeris per fusionem vacuum significat usum fusionis metallicae vacuo adiuvatae ad prototypa celeriter producenda. Nulla instrumenta difficilia. Nulla tempora productionis longa. Partes metallicae functionales intra hebdomades potius quam menses.
Fusio Vacua contra Prototypum Traditionalem
Electio methodi a necessitate pendet. Quaeque methodus diverso gradui progressionis convenit.
| ratio | Material | usus optimus |
| 3D printing | plastic, resinae | Modela conceptualia, recognitiones visuales |
| cnc machining | Tubulus aluminii | Prototypa accurata, tolerantiae strictae |
| Fusio aluminii in vacuo | Vera mixtura aluminii | Prototypa functionalia, probationes mechanicae |
| casting mori | Partes productionis | Summus volubilis productio |
Impressio tridimensionalis formam dat. Machinatio CNC accuratam praebet. Fusio aluminii in vacuo proprietates materiae dat. Fusio sub pressione volumen dat. Quaeque methodus suum locum habet.
Cur Fusionem Vacuam cum Prototypis Celeribus Coniungi?
Haec coniunctio quattuor distincta commoda praebet.
- Celerior consilii validatio. Pars aluminii fusi mechanice probari potest. Tensio, lassitudo, et responsio thermalis metiri possunt. Data valida sunt quia materia gradus productionis est.
- Minor investitio in instrumentis. Nullae formae ferreae. Forma ceramica est, ex exemplo impresso facta. Sumptus instrumentorum est fractio instrumentorum productionis. Si consilium mutatur, exemplum digitaliter renovatur. Nullus sumptus instrumentorum irrecuperatus.
- Examen materiarum productioni simile. Mixtura eadem est ac productio. Proprietates mechanicae congruunt. Modus thermalis congruit. Responsio superficialis congruit. Probationes in partibus prototypis aluminii fusis notitias praebent quae directe ad productionem transferuntur.
- Facultas geometriae complexae. Parietes tenues. Meatus interni. Subsectiones. Vacuum metallum in formas intricatas trahit. Nullae coertiones deflexionis typicae fusionis sub pressione.
Haec commoda efficiunt ut celeris prototypus per fusionem vacuum gradum practicum in evolutione producti sit. Inter impressionem 3D plasticam et fusionem sub pressione productionis sita est. Praebet nexum desideratum — partes metallicas veras ad veram probationem antequam instrumentis magnae copiae opus sit. Haec est propositio utilis celeris fusionis aluminii. Risicum minuit. Evolutionem accelerat. Fiduciam in consilio ante investmentum productionis praebet.
Processus Fusionis Aluminii in Vacuum Gradatim
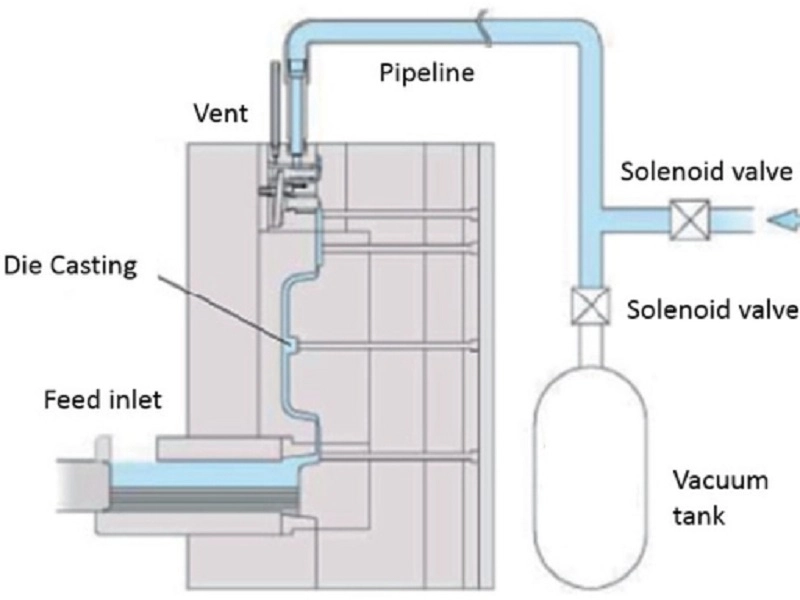
Gradus 1 — Designum Digitale Crea
Fusio aluminii in vacuo in CAD incipit. Modellum geometriam, crassitudinem parietis, et singularia structurae definit. Anguli deflexionis adduntur — typice 2 ad 3 gradus. Tolerantia contractionis inclusa est. Aluminium circiter 1.5 centesimis contrahitur durante solidificatione. Designatio compensare debet.
Gradus II — Exemplar Prototypi Celeriter Creare
modi:
Forma est exemplar physicum partis. Ex metallo vel resina fabricari potest. Sed prototypa celeris per fusionem in vacuo methodis additivis nititur. Impressio tridimensionalis SLA communis est. Aliae rationes additivae etiam operantur.
Forma instrumenta difficilia non requirit. Fusio percolatoria tradita formam metallicam ad iniectionem cerae requireret. Hoc hebdomades requirit. Forma impressa intra dies paratur. Haec est clavis ad celerem fusionem aluminii.
Gradus III — Formam Pecuniae Collocandae Construere
Modellum in liquamine ceramico immergitur, et tenuis gypsi stratum superficiem humidam tegit. Cyclus immersionis et obductionis repetitur, paulatim plures materiae stratas accumulans. Postquam unumquodque stratum applicatum est, testa inter obductiones arescit.
Postquam testa crassitudinem sufficientem attigit, exemplar removetur. Deinde processui exustionis in furno subiicitur. Resina impressa liquescit et vaporatur, testam ceramicam relinquens. Hoc tempore, forma parata est ad usum in fusione vacuo aluminii.
Gradus IV — Aluminium Fusum Vacuo In Formam Infunde
Forma in cameram vacui ponitur. Operator aluminium liquefactum sub condicionibus vacui infundit.
Ambitus vacui fluxum metalli emendare adiuvat. Permittit aluminium fusum ad areas tenues parietum attingere quae aere fuso tegi non possunt, et gases dissolutos e materia fusa ante solidificationem removet. Fusio resultans densitatem magnam habet et accurate singula subtilia repraesentat.
Hoc gradum qualitatem prototypi aluminii fusi in vacuo determinat. Porositas minuitur et proprietates mechanicae augentur.
Gradus V — Post-Elaboratio
Testa ceramica excutitur. Fusio cruda patefit. Portae abscisae sunt.
Machinatio CNC superficies criticas ad dimensiones finales perducit. Tractatio caloris microstructuram refinat et proprietates mechanicas emendat. Politura superficialis resistentiam corrosionis vel qualitatem aestheticam addit. Inspectio dimensiones, qualitatem internam, et condicionem superficiei verificat.
Hoc processum fusionis aluminii in vacuo complet. Pars finalis parata est ad probationem, compositionem, vel ulteriorem progressionem. Cyclus plenus a CAD ad partem perfectam typice duas vel tres hebdomades est. Hoc est commodum pro prototypis metallicis celeribus. Pars est metallum verum. Ordo temporum comprimitur. Periculum minuitur.
Commoda Fusionis Aluminii Vacui ad Prototypa Celeriter Fabricanda
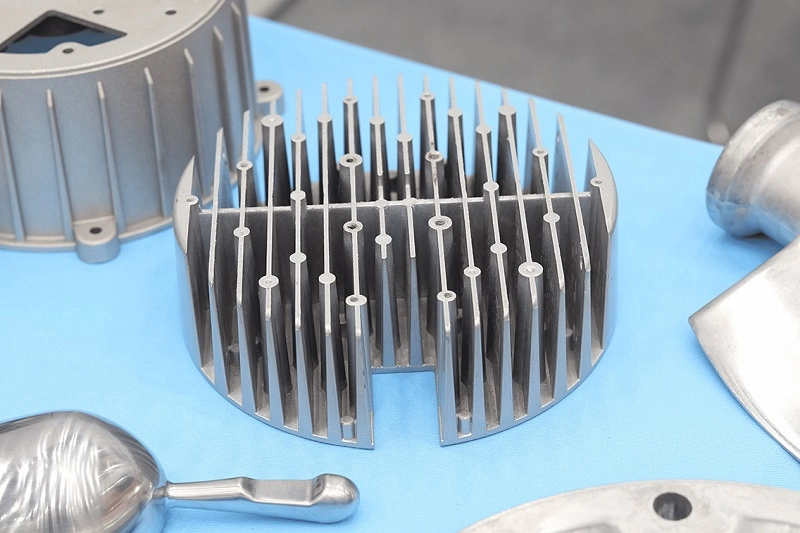
1. Examinatio Verae Materiae Aluminii
Prototypa plastica limitationes habent. Varias proprietates flexionis exhibent, conductivitatem thermalem malam habent, et frangi solent in locis ubi metallum deformationem plasticam subiret. Fusio aluminii in vacuo hanc difficultatem solvit. Partes ex vera mixtura aluminii fiunt et proprietates mechanicas habent cum partibus productis congruentes. Mensurae ut robur tensile, durities, et responsio lassitudinis omnes requisitis satisfaciunt.
Proprietates thermales metiri possunt. Conductivitas thermalis, expansio thermalis, et modus cyclorum thermalium omnes accurate sunt. Validatio soldadurae et machinationis fieri potest. Cum eadem materia ac pars finalis adhibeatur, prototypum se gerit prorsus sicut pars finalis.
2. Celerior progressus comparatus cum fusione traditionali
Fusio traditionalis formas duras requirit. Formae ferreae menses ad fabricandum requirunt et sumptuosae sunt. Prototypa celeris fusionis vacui hos gradus praeterit. Modela per impressionem tridimensionalem producuntur, testae ceramicae intra paucos dies perfici possunt, et partes intra hebdomadam fundi possunt.
Transitus a consilio CAD ad partem physicam celerrimus est. Non opus est consilium fixum esse propter sumptus irrecuperabiles formae ante validationem designationis. Quam ob rem processus rapidus fusionis aluminii late adhibetur. Permittit productionem fusionum functionalium secundum consilia digitalia, dum longi cycli productionis formae vitantur.
3. Facultas Geometriae Complexae
Technologia vacui structuras tenues parietibus crassas usque ad 1 mm implere permittit. Canales interni fundi possunt. Structurae leves costatae et clathratae produci possunt. Structurae integratae tempus compositionis minuunt.
Haec ratio singula tractare potest quae machinationi inaccessibilia sunt neque fusione sub pressione compleri possunt. Hoc est commodum geometricum operis prototypi fusionis aluminii.
4. Efficientia Impensarum pro Productione Parvi Voluminis
Sumptus formarum impedimentum magnum in prototypis metallicis constituunt, sed fusio aluminii in vacuo hoc impedimentum tollit. Formae ceramicae ut instrumenta productionis funguntur et minus pretiosae sunt quam formae ferreae.
Haec ratio apta est productioni parvae seriei, inter quas prototypa, exempla machinalia, et mandata productionis experimentalis parvae seriei. Pro mandatis cum volumine productionis 50 ad 100 unitatum, pretium unitarium intra limites acceptabiles manet; pro maioribus voluminibus, fusio sub pressione magis sumptibus efficax est.
Productio partium aluminii parvae seriei per fusionem in vacuo est modus practicus ad prae-productionem et probationem. Pons inter impressionem tridimensionalem singularum unitatum et productionem fusionis sub pressione plenae scalae iacet. Hic est locus ubi valor strategicus prototyporum aluminii celeris residet.
Fusio Aluminii Vacui contra Alias Methodos Fabricationis
Fusio Aluminii Vacui contra Machinationem CNC
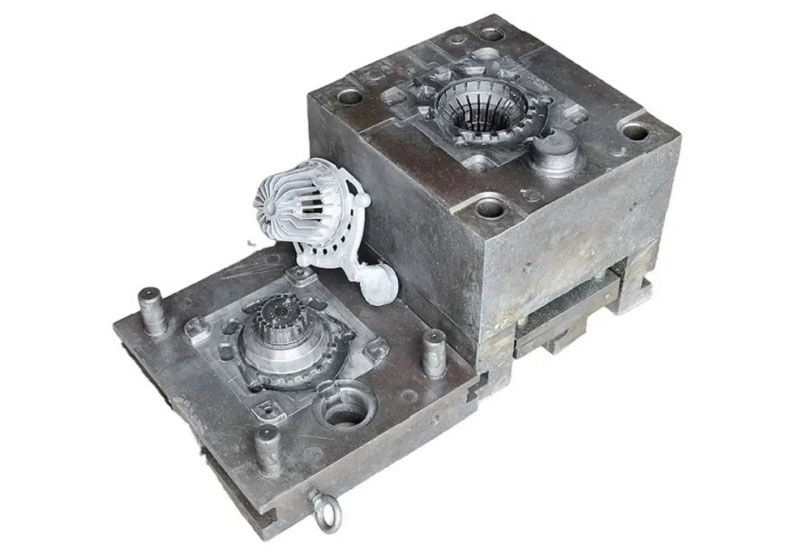
Ambae rationes partes metallicas producunt. Via differt. Resultatum differt.
| elementum | Fusio Aluminii Vacui | CNC Machining |
| Material | Mixtura aluminii fusa | Aluminium segmentatum |
| Geometria | Excellens ad formas complexas | Accessus ad instrumenta limitatus |
| Setup pretium | Sumptus instrumentorum minor | Tempus machinationis maius |
| Sagaciter | Bonum | optimum |
| Volumen optimum | Medium low- | Medium low- |
Machinatio a solido blocco incipit. Materiam secat. Complexae internae lineamenta difficilia vel impossibiles sunt. Fusio aluminii in vacuo a forma incipit. Formae complexae implentur. Geometria infunditur, non exciditur.
Prototypis quae meatus internos complexos aut parietes tenues requirunt, fusio sola via practica est. Pro partibus cum geometriis simplicibus et tolerantiis angustis, machinatio fortasse directior est.
Fusio Aluminii Vacui contra 3D Edition
Impressio tridimensionalis partes plasticas vel resinas producit. Fusio vacuo prototypa celeris metallum producit.
Ipsae materiae proprietates authenticas exhibent. Proprietates actionis aluminii fusi cum illis aluminii in serie producti congruunt, cum partes tridimensionaliter impressae non ita sint. Proprietates flexionis et modos fractionis differentes habent, nec sicut metallum calore tractari possunt.
Data ex probatione roboris partium impressarum tridimensionaliter obtenta proprietates plasticae reflectunt; data ex probatione roboris prototyporum aluminii fusi obtenta proprietates aluminii reflectunt. Haec resultata ad productionem magnam pertinent.
Partes fusae superficiem meliorem habent. Cortices ceramici subtilitates repraesentare possunt. Vacuum metallum in formam trahit, superficiem laevigatam efficiens. Partes impressae tridimensionaliter, contra, lineas stratificatas habent et post-processum requirunt.
Fusio Aluminii Vacuum contra Fusionem Die Casting
Fusio sub pressione apta est ad productionem magnam. Formae ferreae pretiosae sunt et tempora productionis longa habent. Attamen pretium unitatis humile est ad productionem magnae voluminis.
Fusio aluminii in vacuo destinata est prototypis et voluminum parvorum. Formae ceramicae pretio vili constant et tempora productionis brevia habent, sed pretium unitatis maius est.
Fusio in vacuo iterationes designi adiuvat. Simpliciter exemplar digitale mutando, nova forma intra paucos dies produci potest. Contra, fusio sub pressione designum in formam ferream includit, modificationes sumptuosas et temporis edaces reddens.
Fusio aluminii celeris est electio optima cum consilium nondum perfectum est; fusio sub pressione optima optio est cum consilium perfectum est et volumen productionis sufficit ad sumptum formae iustificandum.
Comparatio demonstrat singulas methodos suum locum habere. Prototypatio rapida metallorum per fusionem vacuum pontem inter impressionem tridimensionalem et formas productionis massalis facit. Veras partes metallicas ad probationes practicas pretio modico et intra tempus rationabile praebet. Ibi eius valor residet.
Socium cum NOBLE ini pro fusione aluminii in vacuum et solutionibus fabricationis completis.
Ad prototypa aluminii altae qualitatis producenda, processus fusionis solus non sufficit. Omnis gradus est criticus: aestimatio designii, selectio materiae, fabricatio, tractatio superficiei, et compositio. Quisque gradus efficaciam et firmitatem producti afficit.
Apud NOBLE, solutiones fabricationis completas pro partibus metallicis et plasticis offerimus. Clientibus nostris adiuvamus ut suas ideas in producta parata ad productionem convertant. Peritia nostra ultra fabricationem extenditur; totum processum evolutionis producti sustinemus—ab auxilio designandi et prototypis ad machinationem accuratam, inspectionem qualitatis, et compositionem.
Facultates Fabricationis Amplae a Designio ad Coetus
NOBLE seriem completam ministeriorum offert ad varias progressionis productorum gradus sustinendos, inter quos:
- Auxilium designationis producti et analysis designationis ad fabricationem (DFM)
- Celeri prototyping et low-volumen productionis
- Processus metallorum et machinatio accurata
- Solutiones fabricationis plasticae
- Superficiei politura et operationes secundariae
- Assemblatio partium et integratio producti finalis
Coniungendo auxilium ingeniarium cum peritia fabricationis, NOBLE clientibus adiuvat ut tempus progressionis minuant, designia partium optimizent, et administrationem catenae commeatus simplificent.
Qualis Management Systems et Certificationes Industriae
Qualitas in omni gradu processus fabricationis NOBLE insita est. Nostrae rationes administrationis qualitatis ita designatae sunt ut constantiam, vestigabilitatem, et continuam emendationem per totam productionem curent.
ISO 9001:2015 : Haec certificatio demonstrat dedicationem nostram ad ordinatam administrationem qualitatis, moderationem processuum, et emendationem continuam per operationes fabricationis.
ISO 13485:2016 : Haec certificatio facultatem nostram fabricandi partes ad usus medicos, ubi strictae qualitatis moderationes, documentatio, et fides processus necessariae sunt, confirmat.
Hae certificationes clientibus fiduciam praebent, fore ut opera eorum sub normis qualitatis internationaliter agnitis administrentur.
Quaestiones Frequentes: De Fusione Aluminii in Vacuum Celeri Prototypographia
Apta estne fusio aluminii in vacuo ad prototypa celeriter facienda?
Ita. Praesertim cum ingeniarii partes aluminio functionales requirunt sine investimento in formis productionis. Processus prototypa metallica vera celeriter praebet. Lacunam inter impressiones tridimensionales plasticas et instrumenta productionis plena implet.
Quam celeriter prototypa aluminii fusi in vacuo produci possunt?
Temporis spatium a geometria partis et methodo formae pendet. Formae simplices celeriores sunt. Geometriae complexae plus temporis requirunt. Sed exempla prototyporum celeria — impressiones SLA vel exempla machinata — tempus productionis significanter breviant. Proiectum typicum a CAD ad partem perfectam duas vel tres hebdomades requirit.
Quae mixturae aluminii in vacuo fundi possunt?
A356 vulgaris est. Bonas fusionis facultates et proprietates mechanicas praebet. Mixtiones Al-Si etiam adhibentur. Hae excellentem fluiditatem et resistentiam corrosionis praebent. Pleraque systemata mixturarum aluminii idonea ad fusionem per investitionem cum fusione aluminio in vacuo operantur. Mixtura specifica a requisitis applicationis pendet—robur, ductilitas, vel conductivitate thermali.
Meliorne est fusione aluminii in vacuo quam cnc machining?
Responsum a quattuor factoribus pendet.
- Geometria interest. Fusio formas internas complexas tractat. Machinatio eas attingere non potest.
- Quantitas interest. Pro parvis voluminibus, ambo viabiles sunt. Pro magnis voluminibus, fusio fortasse oeconomicior est.
- Robur requisitum refert. Mixturae fusae proprietates diversas habent quam mixturae fusae. Designatio accommodare debet.
- Requisita superficiei valent. Machinatio superficies laeviores producit. Fusio fortasse requiret. secundaria finitio.
Fusio sub vacuo, prototypa celeris fabricatio, et machinatio CNC non inter se certant. Se complementant. Fusio formam fere perfectam producit. Machinatio superficies criticas ad tolerantiam finalem adducit. Recta electio a parte et propositis incepti pendet.







