
Quid est vacuum casting
Materia liquida in formam immittitur per processum fusionis et durescere permittitur. Aere e forma extracto per vacuum, fusio vacuum efficit ut productum finale formam rectam induat. Partes e gummi et plastica saepe per fusionem vacuum funduntur. Quia celerior et minus sumptuosa est quam aliae technicae sicut injectio formanda, saepe ad prototypa vel productionem parvae scalae adhibetur. Alta accuratio et repetibilitas sunt alia commoda, quae eam perfectam reddunt ad applicationes quae dimensiones exactas requirunt. Praeterea, comparata cum injectione formanda, fusionem designorum intricatiorum permittit. Nihilominus, materiae quae calori vel pressioni sensibiles sunt eo fundi non possunt.
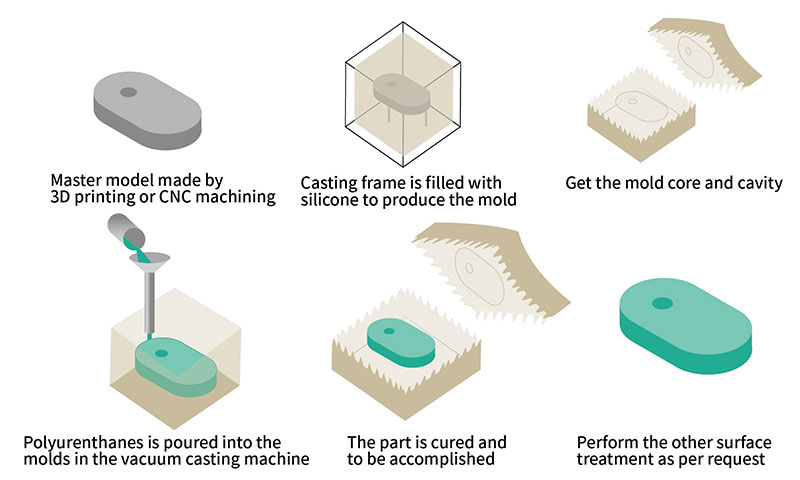
Principium fusionis in vacuo
Fusio in vacuo est ars physicae formationis quae technologiam vacui cum fusione in forma arenae coniungit. In hoc processu, superficies cavitatis et dorsum formae arenae pellicula plastica obsignantur. Antlia vacui ad pressionem negativam generandam adhibetur, quae arenam formandi propter differentiam pressionis inter interiora et exteriora formae arenae constringit. Postquam nucleus arenae collocatus est, arena formae comprimitur ut fusio obtineatur. Proximus gradus est forma claudere, fusionem facere, exspectare dum fusio solidificatur, et deinde pressionem negativam liberare vel extractionem aeris sistere. Applicatio fusionis in vacuo in formis.
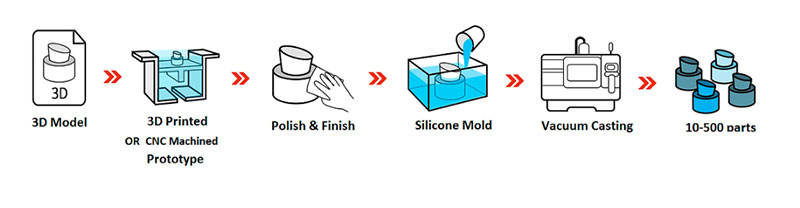
Quomodo fusionem vacui operatur
Fusio vacuo est processus fabricationis adhibitus ad partes plasticas vel elastomeras altae qualitatis et elaboratas creandas. Saepe adhibetur in prototypis rapidis et applicationibus productionis parvae scalae. Similis est fusioni iniectae conventionali. Ecce conspectus quomodo fusio vacuo operatur:
Crea exemplar tridimensionale
Primum gradum in plerisque processibus productionis hodiernis est creare exemplar tridimensionale formae destinatae. Obiecta quae ad fusionem in vacuo destinantur, per technicas injectionis formae creari debent ut optimi eventus consequantur. Hoc fieri potest quolibet programmate designandi, ut AutoCAD, Solidworks, vel CATIA.
Exemplar Magistrale
Exemplar tridimensionale creatur, deinde in exemplar magistrale summae qualitatis transformatur. Hoc exemplar magistrale typice est prototypum quod vel tridimensionaliter impressum vel machinatum est et ex materia specifica, ut cera vel resina, factum est. Exemplar magistrale partem finalem quae reproduci debet repraesentat.
Formam Siliconicam Fac
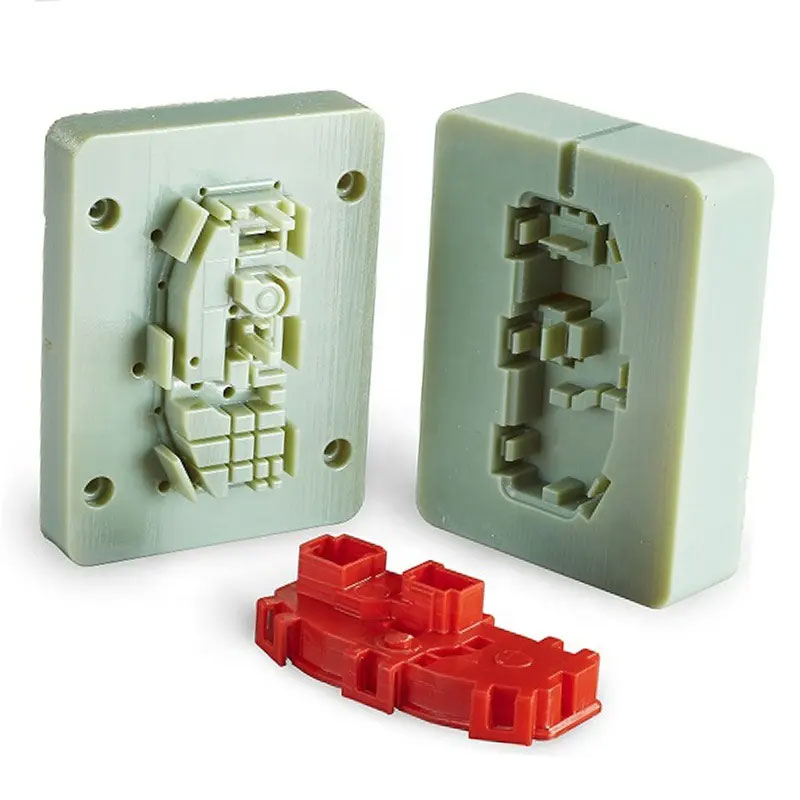
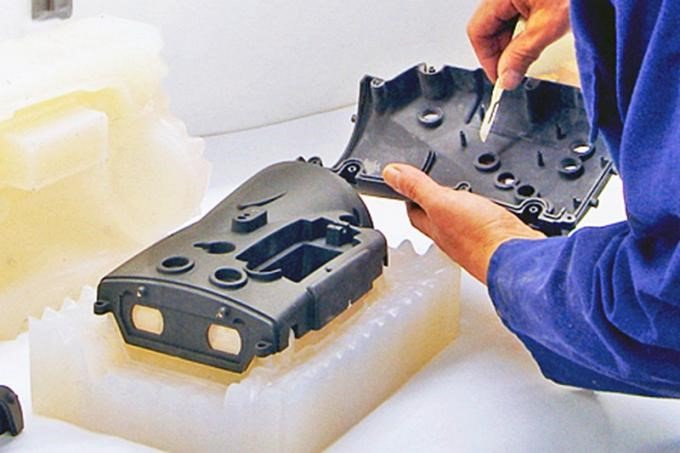
Postquam exemplar magistrale creatum est, forma siliconea funditur. Exemplar magistrale, una cum nucleo, insertis, et canalibus, in arca fusoria suspenditur. Deinde, silicone liquidum circum id infunditur, omnia singularia complens. Pars formata in arca fusoria vacuo ponitur et per horas octo ad sedecim in furno prae calefacto ad quadraginta gradus Celsii curatur, pro magnitudine formae siliconeae. Postquam silicone exsiccatum et solidatum est, arca et tabula elevatoria removentur. Denique, forma diligenter cultro secatur ut cavitas femina componenti patefiat.
miscentes
Ante combinationem, resinae polyurethanae in fusione adhibitae plerumque ad circiter 40°C calefiunt. Machina operatur resinam fusionis bipartitam cum quolibet colorante electo accurate combinando, deinde mixturam in patellam infundendo. Post hoc, valvae infusionis vasi miscendi et infundendi adfiguntur, et forma in locum suum restituitur. Resinae fusionis sub vacuo et pigmenta colorata bene miscentur et per 50-60 secunda deaerant sub vacuo durante processu auto-fusionis. Deinde, vacuum intra formam generatur, et resina introducitur. Ars vacui gravitatem permittit totum opus impletionis formae perficere, aeris alveolis intra instrumentum remotis, qui aliter impedimentum fluxui essent.
Demoding
Forma aperitur, et pars plastica nuper creata removetur, resina omnino solidificata. Solet forma iterum per plures cyclos fusionis adhiberi.
Quomodo formam ad fusionem vacuum facere?
Materia liquida in formam immittitur per processum fusionis et durescere permittitur. Aere e forma extracto per vacuum, fusio vacuum efficit ut productum finale formam rectam induat. Partes e gummi et plastica saepe per fusionem vacuum funduntur. Quia celerior et minus sumptuosa est quam aliae technicae sicut injectio formanda, saepe ad prototypa vel productionem parvae scalae adhibetur. Alta accuratio et repetibilitas sunt alia commoda, quae eam perfectam reddunt ad applicationes quae dimensiones exactas requirunt. Praeterea, comparata cum injectione formanda, fusionem designorum intricatiorum permittit. Nihilominus, materiae quae calori vel pressioni sensibiles sunt eo fundi non possunt.
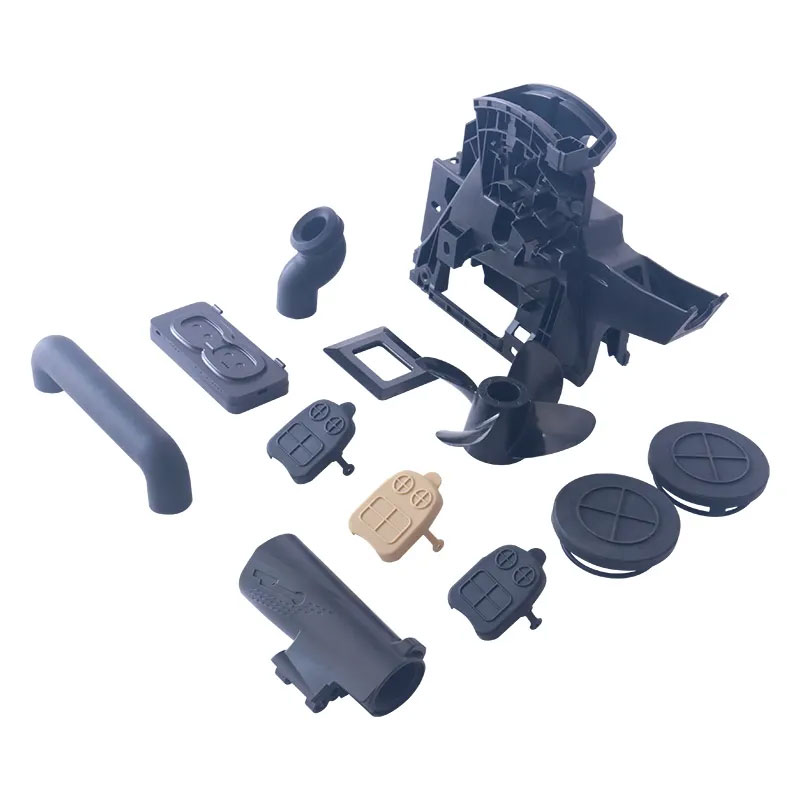
Partes Claves Fusionis Vacui
Formae Siliconiae: Flexibilitate et firmitate clarae, formae siliconeae ad subtilitates capiendas designatae sunt, ita ut ad accuratas fusionis applicationes aptae sint.
Polyurethane Resins: Hae resinae variis formulis praesto sunt, ita ut fabricatores proprietates diversarum materiarum, ut plasticarum, gummiorum, vel metallorum, replicent.
Vacuum camerae: Camera vacui aerem e forma extrahit, quod adiuvat ad imperfectiones et bullas aeris tollendas, unde partes altae qualitatis et sine vitiis fiunt.
Commoda fusionis in vacuo
Sumptus initialis institutionis minoris pretii
Comparata cum machinatione CNC aliisque modis prototyporum rapidorum faciendorum, fusione in vacuo multo minus sumptuosa est. Hoc fit quia formam creare paucas tantum horas requirit et iterum atque iterum adhiberi potest. Instrumenta et res pretiosae ad machinationem CNC necessariae sunt.
summus praecisione
Partes formis intricatis summaque praecisione creari possunt. Methodo SLA utens, exemplar magistri formae creari potest, flexibilitate fabricationis additivae et qualitate superficiei praestanti utens.
Breviori ducunt tempore
Industria etiam est quae formas fabricat. Gradus probationis formae non est necessarius ad fusionem in vacuo. Cum novis formis, formatio in vacuo tempus productionis brevius habet — plerumque 10-12 dies. Sumptus initialis formae imminuti. Partes plasticae maiores hac technologia creare possibile est.
flexibilitate
Impressio tridimensionalis (3D) magnam flexibilitatem designandi offert, cum fere quamlibet geometriam creare possit. Fusio vacuo adhiberi potest ad partes producendas quae aliis modis fabricari non possunt.
Fusio Tenuis Parietis
Requisita technica altiora sunt pro partibus fusis tenuibus parietibus, sed leviora sunt et minus materiae utuntur. Hoc in certis condicionibus singularibus requiritur. Ad effectum optimum, producta quae involucra functionalia includunt, crassitudines parietum tenuium habere debent. Conductio inter componentes tenues parietibus essentialis est productis cum systematibus interioribus intricatis. Una ex causis principalibus altarum raritatis defectus in productione traditionali est difficultas fundendi partes tenues parietibus. Structura partis productae crassa esse potest et parietes tenues habere cum pressioni vacui continuae subiecta est.
Comparatio cum aliis processibus fabricationis
Fusio vacuo apta est ad productionem in quantitatibus parvis vel mediis. Methodus est quae inter iniectionem plasticae formae (series magnas) et impressionem tridimensionalem (productionem unius partis et series parvae) cadit. Comparata cum impressione tridimensionali, processus minus flexibilis et celerior est quia formam requirit. Complexitas partis producibilis minor est quam cum fabricatione additiva, quia minus subsectionis habere debet ut e forma removeri possit (processus qui "demolding" appellatur). Contra, fabricatio additiva hoc respectu limitata est, dum fusio vacuo qualitatem superficialem excellentem habet, quae, cum varietate maiori materiarum et valoribus firmitatis altis coniuncta, vere mirabilis est.
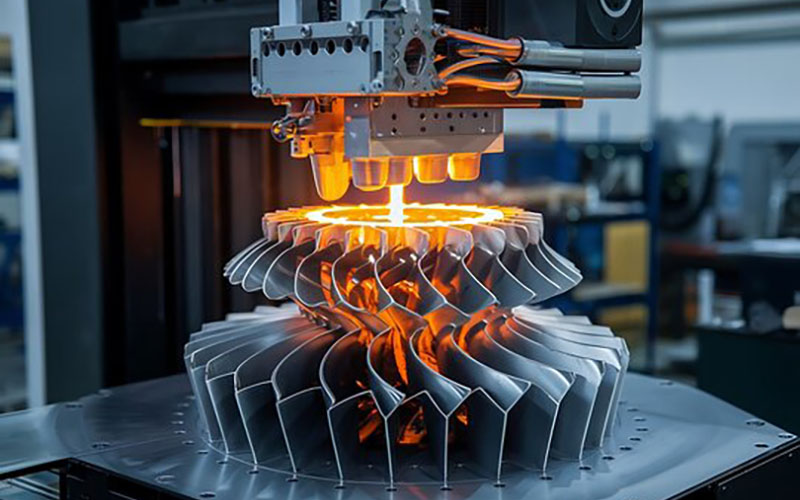
1. Estne fusio vacuo vilior quam impressio tridimensionalis?
Duae rationes variantur secundum plures factores. Determinantes praecipuae sumptus sunt magnitudo operationis et complexitas designi.
Quantitas et Scala
Sumptus designii originalis et formationis augebitur si forma iniecta adhibeatur. Contra, impressio tridimensionalis minus capitalis requirit. Attamen, fabricatio per series facile sumptum initialem compensare potest si projectum tuum valde magnum est et plus quam duo milia partium requirit. Cum magnum volumen requiritur, forma iniecta magis sumptibus parca et celerior est. Etiam post deductionem sumptus initialis formae, impressio tridimensionalis adhuc multo carior est per unitatem cum ingentes numeros partis vel producti producis. Fusio in vacuo vel impressio tridimensionalis oeconomicior esse potest si vis producta parva vel media magnitudine fabricare vel officia fabricationis transitoriae requiris. Quamquam pretium per unitatem maius quam forma iniecta videri potest, sumptus finalis minor erit in parvis productionibus quia non est magnum investmentum initiale in forma. Si tantum unam vel duas res requiris, melius est impressioni tridimensionali adhaerere.
Complexionem Design
Impressio tridimensionalis optima optio est si consilium tuum intricatum est vel si illud renovare et modificare vis dum producitur. Formae ad injectiones adhibitae facile mutari non possunt. Quaevis modificatio requirit ut ab initio cum nova forma incipias. Quotiescumque de initio incipere debes, sumptus operis crescit. Propterea, impressio tridimensionalis magis sumptibus parcit in stadio evolutionis producti vel prototypi cum necesse est plures revisiones consilio tuo facere vel cum opus complicatum est.
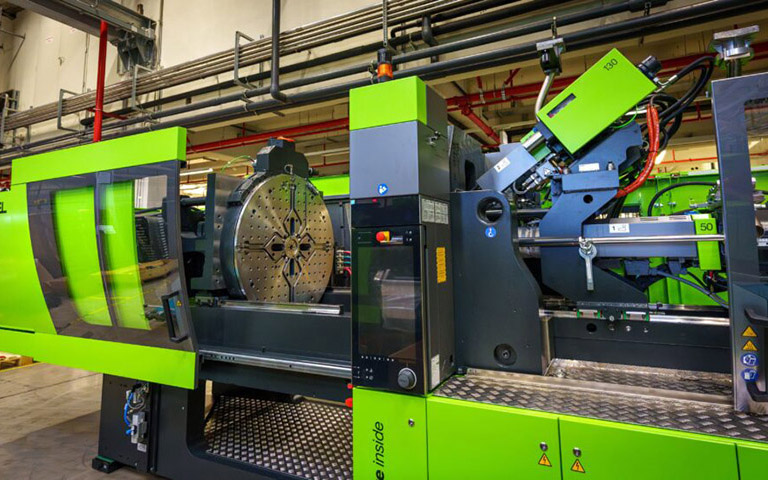
2. Estne fusio vacuo vilior quam iniectio fusa?
Fusio vacuo et formatio iniecta duo diversi processus fabricationis sunt, et comparationes sumptuum inter fusionem vacuo et formationem iniectam magnopere pendent a requisitis specificis proiecti. In genere, formatio iniecta magis sumptibus parca est ad productionem magnae copiae, dum fusio vacuo commoda offerre potest ad productionem parvam vel mediam vel cum flexibilitas et adaptatio ad necessitates personales magni momenti sunt.
Tooling pretium
Fusio iniecta fabricationem formarum pretiosarum, quae plerumque ex ferro vel aluminio fiunt, implicat. Hoc ad sumptum initialem formae maiorem ducit. Formae ad temperaturas et pressionem altas tolerandas designantur. Contra, fusio in vacuo formas minus pretiosas ex gummi siliconico vel polyurethano factas utitur. Hic processus minoris pretii est, praesertim pro minoribus voluminibus productionis.
Productio quantitas
Cum quantitates productionis crescunt, formatio per iniectionem magis sumptibus parcitur. Sumptus initialis instrumentorum altior per plures partes distribui potest, quod ad sumptus unitarios minores ducit. Fusio in vacuo aptior est ad volumina productionis minora vel cum postulatio partium mutatur.
Design Complexity
Fusio per iniectionem (vel "fusio iniecta") partes intricatissimas, minutissimis subtilitatibus et dimensionibus exactis, producere potest. Optio bona est ad partes in magnis quantitatibus et qualitate certa producendas. Etsi fortasse non tam accurata aut intricata sit quam aliae rationes fusionis, fusione per vacuum tamen partes subtilissimas generare potest.
Quae est alternativa fusioni vacuo?
Similiter formationi vacuo, formatio sub pressione est methodus late adhibita in productione thermoformationis plasticae. Furnus adhibetur ad laminam thermoplasticam firmandam et calefaciendam in utroque processu. Ars tamen adhibita ad pressionem vel vacuum applicandam laminae plasticae calefactae ad eam formandam in rem requisitam differt.
Tolerantiae nostrae fusionis in vacuo
NOBLE varias tolerantias fusionis vacui offert ut complexis requisitis tuis singularibus satisfaciat. Pro exemplo principali et geometria partis, tolerantias dimensionales inter 0.2 et 0.4 mm consequi possumus. Infra sunt specificationes technicae pro nostris officiis fusionis vacui singularibus.
| Type | Information |
| Sagaciter | Summa praecisio ad +0.05 mm perveniendum |
| Max Pars Location | +/-0.025 mm
+/-0.001 pollicem |
| Minimum murum crassitudine | 1.5mm ~ 2.5mm |
| quantitates | XX-XXV exemplaria per formam |
| Color et Finis | Color et textura adaptari possunt |
| Typical plumbum Tempus | Usque ad viginti partes intra quindecim dies vel minus |
Materiae ad Fusionem Vacuum
 |
ABS | ABS est polymerum thermoplasticum, late adhibitum propter resistentiam eximiam contra ictus, temperaturam, et chemica. Praeterea, superficiem elegantem praebet et facile producitur et tractatur. |
 |
ARBOR | POM, etiam acetal vel Delrin appellatum, est genus thermoplasticum ingeniarium quod praeclara stabilitate dimensionali, rigiditate, resistentia temperaturae et resistentia impacti gloriatur. |
 |
PP (Polypropylenum) | Polypropylenum (PP) est materia plerumque alba et translucida, corrosioni resistens, simulque bonam tenacitatem praedita. Eius proprietas insignissima est versatilitas, cum ad usum in variis modis processus et applicationibus apta sit. |
 |
PE (Polyethylenum) | Polyethylenum inodorum est, non toxicum, cerae simile tactu, optimam resistentiam temperaturae humilis habet (minima temperatura operandi -100~-70°C attingere potest), bonam stabilitatem chemicam habet, et maximam erosionem acidorum et alcaliorum tolerare potest (oxidationi acidorum naturalium non resistit). |
 |
PC(Polycarbonate) | Polycarbonatum (PC) est materia thermoplastica amorpha propter perspicuitatem exceptionalem et resistentiam impacti nota. Praeterea, proprietates validas insulationis electricae et resistentiam chemicam moderatam possidet. |
 |
PMMA (Polymethylmethacrylas) | Polymethylmethacrylas, etiam Acrylicum appellatum. Acrylicum est materia valde versatilis, nota propter suam eximiam perspicuitatem, stabilitatem chemicam, et resistentiam calori, frigori, et corrosioni. |
 |
PEEK | PEEK praeclara robore mechanico, autolubricatione, resistentia impacti, et igni-ignificantia gloriatur. Praeterea, valde resistit acidis, alcali, aliisque chemicis corrosionibus, hydrolysi, detritioni, lassitudini, detractioni, et radiationi. |
 |
nylon | Nylon proprietates mechanicas praeclaras habet, ut resistentiam calori et attritioni, resistentiam chemicam, et autolubrificationem. Fibra polyamida etiam ignifugium, coefficientem frictionis humilem, et facile fabricatur. |
 |
PS (Polytyrene) | Polystyrenum (PS) est polymerum ex monomero styreno factum, hydrocarbonio liquido quod commercialiter ex petroleo fabricatur. Temperatura ambiente, PS plerumque est thermoplasticum solidum, sed altioribus temperaturis ad formandum vel extrudendum liquefieri, deinde resolidificari potest. Resina magnae resistentiae ad ictum, vilis pretii, cum ampla varietate optionum. |
 |
elastomer | Elastomera sunt polymeri cum viscositate et elasticitate, ideoque viscoelasticitas appellantur. Moleculae elastomerorum, quae viribus intermolecularibus debilibus coniunguntur, plerumque modulum Youngianum humilem et limitem elasticitatis altum vel deformationem rupturae altum exhibent. Exempla sunt gummi naturale, silicone, polyurethana, et polybutadienum, resina plastica polyurethanica. |
superficiem finit ad Fusionem Vacuam
NOBLE potest strata superficialia singularia pro partibus tuis fusis in vacuo construere, utens ampla varietate politurarum superficialium. Hae politurae te adiuvant ad necessitates aestheticas, firmitatis, et resistentiae chemicae productorum tuorum implendas. Possumus sequentes polituras superficiales praebere, secundum electionem materiae tuae et applicationem partis:
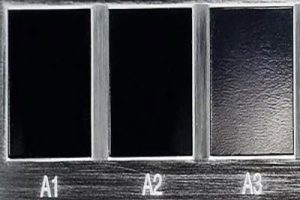 |
nitidum, lineamentis | Finiturae gradus A per processum politurae adamantinae fiunt et superficies nitidas et nitidas in partibus iniectione formatis efficiunt. |
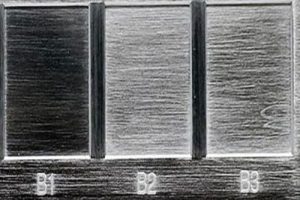 |
Semi-glossy | Partes gradus B chartam vitream granularem adhibent ad partes paulo asperiores quam partes gradus A producendas. Partes plasticae formatae, quae gradum B subeunt, texturam superficiei opacam habent. |
 |
Matte | Superficies gradus C lapidibus abrasiviis utuntur ad superficiem asperam et inaequalem producendam. Partes plasticae iniectae quae gradum C superficiunt texturam superficiei opacam habent. |
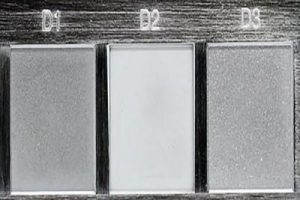 |
textured | Politurae gradus D granulis granulatis et vitreis globulis siccis vel oxido utuntur ad texturam asperrimam efficiendam. Pro materia adhibita, producta superficiem satinatam vel opacam habere possunt. |
Processus noster completus fusionis in vacuo
Fusio Vacua pro Flexibili et Oeconomica
Fusio sub vacuo, quae etiam fusio urethani appellatur, est processus artis modernissimus qui formas siliconis et exemplar magistrale impressum tridimensionaliter adhibet ad partes rigidas, altae qualitatis, et brevis seriei creandas. Polyurethanum thermoplasticum intra formas siliconis vel epoxy induretur, productis finalibus easdem formas ac exemplaria magistralia originalia dans; dimensiones partium tandem pendent ex exemplo magistro, geometria partis, et electione materiae. Nostrae officia fusionis sub vacuo solutionem completam praebent ad producendas prototypas altae qualitatis et partes productionis parvae voluminis.
Fusio Vacua a Prototypo ad Productionem
Fusio vacuo est processus versatilis qui facile a prototypis ad productionem parvae voluminis transit, multa commoda per singula stadia offerens.
- prototyping
Fusio sub vacuo est processus fabricationis vilis, qui magis accessibilis et sumptibus parcens est quam aliae rationes prototyporum creandorum. Variis materiis et variationibus designi utens, prototypa altae qualitatis creare potes. Deinde, simpliciter designia tua experire et ea ad probationem functionalem praepara. - Forum Testis
Partes sub vacuo fusae ad probationes mercatus et ad primam penetrationem mercatus adhiberi possunt. Hoc tibi permittit ut responsum clientium metiaris, experimenta in agro peragas, et postulationem mercatus confirmes antequam in fabricationem magnae scalae pecuniam colloces. - Productio-Demand
Fusio vacui necessitatibus personalizationis et productionis parvarum copiarum satisfacit. Cum formae facile modificari possint, productionem partium ad libitum factarum permittit, ut requisitis specificis emptorum vel postulatis mercatus specifici satisfaciant. - Vindico
Non solum celerius auxilium technicum ingeniarium praebere possumus, sed etiam valido systemate catenae commeatus et apparatu fusionis vacui provecto instructi sumus, ut partes fusionis vacui incomparabiles cum stabili effectu obtinere et cyclum progressionis producti tui breviare possis.
Applicatio fusionis in vacuo
Similiter formationi vacuo, formatio sub pressione est methodus late adhibita in productione thermoformationis plasticae. Furnus adhibetur ad laminam thermoplasticam firmandam et calefaciendam in utroque processu. Ars tamen adhibita ad pressionem vel vacuum applicandam laminae plasticae calefactae ad eam formandam in rem requisitam differt.

Fusio Vacui in Industria Autocinetica
- Systema Adductionis Aeris: Fusio vacui est methodus productionis quae in fabricatione systematum adductionis aeris in autocinetis adhibetur. Haec systemata partes cum formis praecisis requirunt ad fluxum aeris et efficaciam augendam. Fusio vacui productionem complexorum tuborum adductionis, ductuum aeris, et corporum suffocationis cum superficiebus internis levibus permittit, fluxum aeris efficientem curans.
- Partes interiores: Manubria ostiorum, manubria, tabulae instrumentorum et aliae partes interiores fieri possunt per fusionem vacuum.
- Partes illuminationis: Lentes pro frontibus, luminibus posterioribus, aliisque partibus illuminationis magna cum praecisione produci possunt per fusionem vacuum.
- Partes exteriores: Fabricatores autocinetorum partes exteriores sicut clathros, insignia et emblemata creare possunt fusura vacuo utentes.
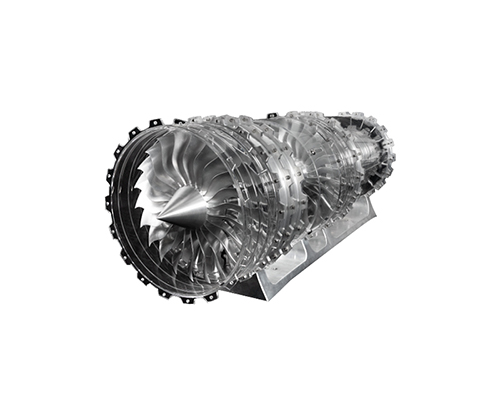
Fusio Vacui in Industria Aerospatiali
In regione aëronautica, fusio vacuo est processus essentialis quia efficit ut partes delicatae, leves et robustae creentur. Adhibetur in fabricatione constructionum compositarum, partium machinarum, elementorum ornatus interioris, dronorum, vehiculorum aëriorum sine gubernatore, et partium satellitum, praeter prototypa. In applicationibus aëronauticis, fusio vacuo adiuvat ad salutem generalem, efficientiam cibustibilis, et efficaciam aeroplani emendandam.
- Prototypatio: Ars communis ad celeriter prototypa facienda elementa aeronautica est fusio in vacuo. Haec methodus creationem prototyporum functionalium cum qualitate superficiei et proprietatibus materiae quae producta perfecta prope simulant. Hoc permittit ingeniariis ut functionem, aptationem, et efficaciam partium probent et plene aestiment antequam ad productionem plenae scalae progrediantur.
- Structurae Compositae: Fusio sub vacuo est methodus vulgo adhibita ad structuras compositas creandas. Materiae compositae, ut polymeri fibra carbonis firmati (CFRP), ad has structuras construendas adhibentur propter earum resistentiam lassitudinis eximiam et rationes altas roboris ad pondus. Optima ordinatio et consolidatio fibrarum praestantur per accuratam collocationem elementorum firmantium, quae per fusionem sub vacuo fieri potest. Partes leves, robustae et diuturnae huius processus saepe in fuselagiis, alis aeroplanorum, et aliis structuris vitalibus adhibentur.
- Partes interiores: Tabulae interiores, structurae sedilium, et compartimenta supra capita pauca exempla harum partium sunt. Facultas creandi partes leves et scalabiles cum politura superficiali superiore et accuratione dimensionali unum ex maximis commodis fusionis vacui est. Praeterea, haec methodus optionem permittit addendi proprietates partibus, inter quas insulationem acousticam vel electronicam integratam.
- Partes pro instrumentis ad radios ultravioletas (UVA) et dronis: Partes harum aëronavium saepe aerodynamicae et leves esse debent. Optimae volatus efficacitatis et capacitatis oneris efficiuntur propter facilitatem qua formae complicatae et structurae tenuibus parietibus per fusionem in vacuo produci possunt.
Fusio Vacui in Instrumentis Medicis
Instrumenta chirurgica, implanta, instrumenta medica, instrumenta diagnostica, et auxilia rehabilitationis, ad usum aptata, bene facta, et utilia, omnia per fusionem vacuum produci possunt. Usus technicarum fusionis vacui modos chirurgicos, curam aegrotorum, et educationem medicam auxit.
- Prosthetica et Orthotica: Partes ad usum aptatae, quae anatomiam patientis prope imitantur, fieri possunt per fusionem vacuum. Fusio vacuum efficit ut instrumenta prosthetica et orthotica complexa designata, ut alveoli, fibulae, et fulcra, producantur, quae levia, robusta, et commoda sunt.
- Instrumenta et Instrumenta Chirurgica: Instrumenta chirurgica formis intricatis, designis ergonomicis, et magna praecisione producere licet per fusionem vacuum, quae manubria, ansas, et alia instrumenta complexa cum excellenti superficiei perfectione, accuratione dimensionali, et functione producit.
- Implantationes et Partes Medicae: Implantationes, ut articulationes substituendae (e.g., implantationes coxae vel genu) vel prosthetica dentalia, fabricari possunt per technicas fusionis vacui. Processus productionem implantationum cum proprietatibus mechanicis, biocompatibilitate, et superficiebus accommodatis facilitat.
- Instrumenta Diagnostica: Fusio vacui partes accurate formatas et durabiles pro instrumentis probationum medicarum, ut involucris, clausuris, et camerarum specialium pro instrumentis imaginandi et analysatoribus diagnosticis, producit.
- Instrumenta Rehabilitationis et Adiutoria: Exempla includunt ferulas, orthopedias, et fulcra ad mensuram aptata. Fusio vacui permittit creationem instrumentorum quae sunt commoda, levia, et praebent fulcrum necessarium et functionem aegris rehabilitationem subeuntibus.

Fusio Vacua in Industria Robotica
Prototypum roboti e poliurethano fuso vacuo factum in forum introducere expedit, ut pericula minuantur et sumptus societatis stabiliantur. Hoc societati tuae permittet ut potentiam novae generationis robotorum creet, qui latiorem varietatem operum ultra monotona et repetitiva perficere possint.
- Prehensores Robotici et Effectores Finales: Fusio vacui in productione prensorum roboticorum et effectorum finalium adhibetur. Prehensores ad res manipulandas et officia in robotica peragenda adhibentur. Fusio vacui creationem partium prensorum cum formis praecisis, canalibus internis complexis, et notis configurabilibus ut superficiebus molles vel flexibilibus ad tractationem rerum delicatam permittit.
- Involucra et Capsulae: Fusio sub vacuo est processus qui vulgo adhibetur ad involucra et capsulas robotarum fabricandas. Haec involucra electronicam internam robotis, sensoria et actuatores protegunt. Involucra ad usum designata creari possunt utens processu fusionis sub vacuo, qui potest includere notas specificas sicut integratum filorum ductum, puncta adfixionis et tabulas accessus.
- Structurae et Quadra Robotarum: Quadra robotarum aliarumque partium structuralium per fusionem vacuum fiunt. Hae partes systemati robotico structuram et auxilium dant. Fusio vacuum efficit ut structurae cum geometriis intricatis creentur, quae fortes, leves, et capaces sunt onera et tensiones quas robota subeunt dum operantur sustinere.
Futurae inclinationes in fusione vacui
Resinae Altae Effectivitatis: Continua elaboratio resinarum altae efficacitatis maximi momenti est ad proprietates generales partium fabricatarum augendas, unde prodest robur, firmitas, et functiones auctae.
Optiones Oecologicae: Mutatio ad materias sustinabiles et biodegradabiles in processibus fabricationis congruit cum conatibus globalibus ad effectum in ambientem reducendum, dum adhuc altae normae productorum servantur.
Fusio Automata: Integratio roboticae in processum fusionis efficientiam insigniter auget, interventionem manualem minuit, et productivitatem generalem amplificat.
Intellegentia Artificialis et Doctrina Automataria: Usus intellegentiae artificialis et doctrinae automaticae analysin praedictivam permittit, fabricatoribus facultatem dans ut processus optimizent, errores minuant, et qualitatem producti finalis augeant.
Coniungendo Artes: Coniungendo fusionem vacuum cum impressione tridimensionali et machinatione CNC, fabri partes complexiores et geometrice difficiliores, quae saepe difficiles sunt ad assequendum cum...
Prototypa Celeris: Integratio harum technicarum provectarum prototypa celeriorem cum magna praecisione permittit, iterationes celeriores et consilia productorum exquisitiora permittens.
Cur NOBILIS Eligendum Est Pro Vacuum Mittentes Service?
NOBLE est societas mixta Sino-Britannica a gubernio ut "Societas Nationalis Technologiae Altae" (National High-Tech Companion) ornata. Sumus societas completa cum facultate investigationis et progressionis (R&D), productionis, et venditionis independentia gerendi.
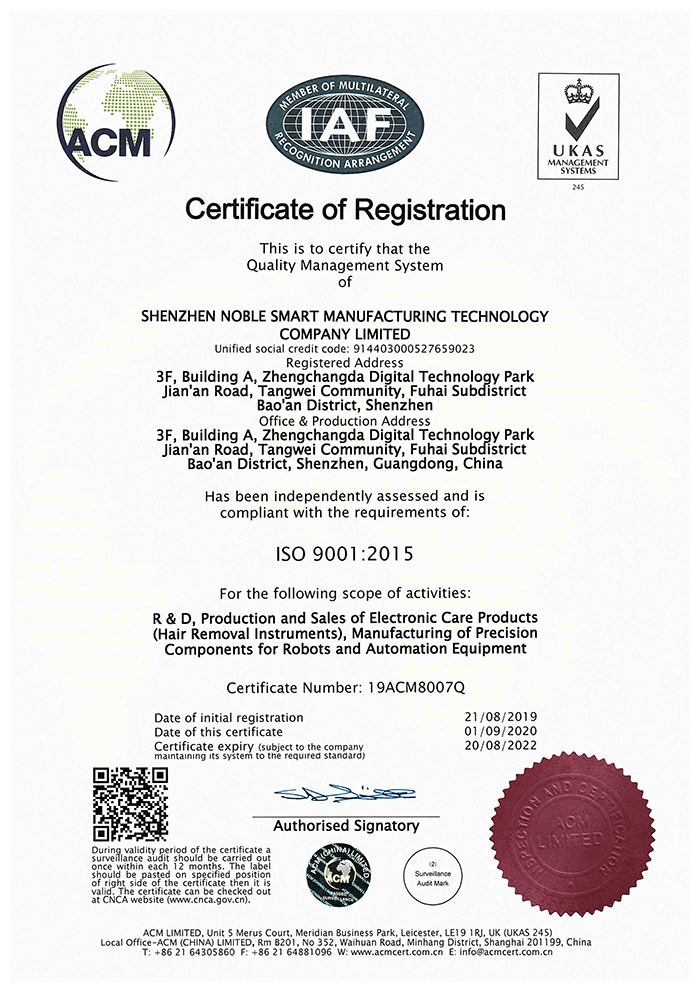
Certificata ISO9001-2015 et ISO13485-2016 habemus, necnon licentiam productionis instrumentorum medicorum Classis II. Producta nostra multa certificata magni momenti, ut certificatum registrationis instrumentorum medicorum Classis II et certificatum FDA510K, adepta sunt.
Fusio sub vacuo est methodus optima ad prototypa, partes prae-productionis, et partes finales in parvis voluminibus creandas. Necesse est pecuniam in instrumentis ferreis collocare, et tempus productionis primarum partium relative breve est, plerumque circiter decem dies, pro magnitudine et forma partis. Integrando technologiam recentissimam cum scientia personarum nostrarum peritorum, NOBLE felicitatem clientium anteponit. Processus noster fusionis sub vacuo est accuratus, efficax, et sumptibus parcus, eventus praeclaros producens. Eligendo fusionem nostram sub vacuo, negotium tuum adiuvabit ad novos successus culmina pervenire.
- Aliquam Pricing:
Intellegimus quam magni momenti sit intra limites sumptuum propositi tui manere. Systema pretiorum nostrum competitivum est et aptatum ad necessitates negotiorum cuiusvis magnitudinis, neglectis opiae. Turma nostra praesto est ad sumptus tuos examinandos et solutiones additas offerendas quae societati tuae proderunt. - Peritus professionalis in fusione vacui:
Accipe officia fusionis vacui fidelia et personalia ab ingeniariis peritis et expertis. Cum plus decem annorum experientia in fusione vacui, clientibus auxilium ferre possumus in designiis optimizandis, processibus aptis deligendis, sumptibus minuendis, et productione magna celeriter efficienda. - Sustentatio geometriae complexae
Materias elastomeras summae qualitatis adhibemus ut fabricationem partium plasticarum sub vacuo fusarum cum structuris complexis pretiis aemulis efficiamus. Ingeniarii periti auxilium in proiectis a septem ad viginti quattuor horas praebent ut prototypa tua et partes parvi voluminis producto finali proxime similia sint. - Productio in Tempore:
Magnam capacitatem productionis et peritos ingeniarios venditoresque habemus, qui communicationem apertam et productionem "justo-in-time" pro emptione tua curant. Hoc efficit ut celerrimum tempus traditionis praebere possimus ad quaslibet necessitates urgentes tuas implendas. - Tempora Ducendi Incomparabilia:
Peritiam amplam in proiectis fusionis vacui et apparatum provectum coniungimus ut officia fusionis vacui summae qualitatis cum temporibus traditionis celerioribus praebeamus. - Optiones Colorum Flexibiles:
Varias pigmenta diligenter miscemus ut effectum optatum in producto tuo perfecto consequamur. Ex amplo indice optionum colorum nostrorum eligere potes.
Quaestiones Frequentes de Fusione in Vacuum
1. Estne fusio in vacuo cara?
Pretium a complexitate partis, materiis formae, quantitate, et cetera pendet. Notandum est, quamquam fusionem in vacuo cariorem esse posse quam aliae methodi pro parvis seriebus productionis, tamen commoda offerre, ut superficiem optimae qualitatis, subtilitates subtiles, et facultates celeris prototyporum creationis. Ergo, sumptus aestimandus est secundum requisita et commoda specifica proiecti.
2. Estne fusio vacui accurata?
Accuratio fusionis in vacuo adhuc affici potest a factoribus ut designio formae, selectio materiae, et gubernatio processus. His factoribus debita attentio adiuvare potest ut summum gradum accurationis in partibus fusis finalibus praestetur.
3. Estne fusio vacui perpetua?
Fusio vacuo est processus qui formas creandas et partes ex illis formis fundendas complectitur. Formae in fusione vacuo adhibitae plerumque ex gummi siliconico fiunt, quod cyclos fusionis multiplices permittit. Attamen, notandum est fusionem vacuo processum temporarium esse, cum formae tandem tempore deteri possint.
4. Quae est minima crassitudo ad fusionem vacuum?
Quamquam difficile est crassitudinem minimam accurate determinare sine consideratione materiarum particularium et elementorum designi, regula generalis rationabilis est crassitudinem parietis minimam circiter 0.5-1 mm petere. Ut restrictiones et suggestiones accuratas pro tuo opere singulari cognoscas, necesse est cum provisore fusionis vacui vel fabricatore materiae loqui.
5. Quantum vacui ad formationem vacui requiritur?
In formatione vacuo, gradus vacui requisitus variari potest secundum factores ut materiam formandam, complexitatem partis, et desideratum gradum subtilitatis. Typice, pressio vacui 10-25 unciarum hydrargyri (inHg) vel 340-850 mbar (millibars) vulgo in processibus formationis vacui adhibetur.






