
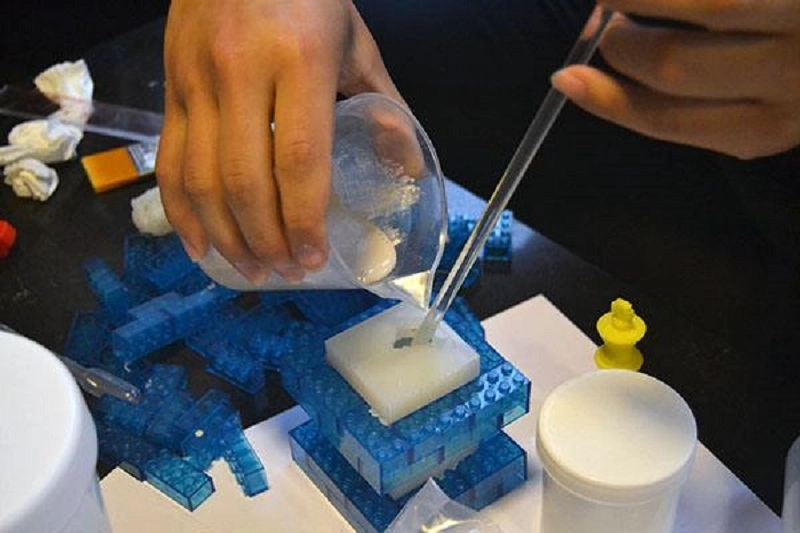
Fusio siliconis in vacuo est processus hodiernus communis, aptus ad prototypa celeriter facienda et productionem parvarum copiarum. Partes celeriter deformantur, superficiei excellenti ornatu, et proprietates materiae congruunt cum iis siliconis ad productionem magnam destinati.
Attamen vitia inevitabilia sunt—ut bullae aeris, impletio imperfecta, imperfectiones superficiei, et deformatio. Hic processus relative delicatus est; etiam mutationes minores in materiis, formis, vel gradibus vacui problemata gravia causare possunt.
Vitia Communia in Fusio Vacui Siliconis
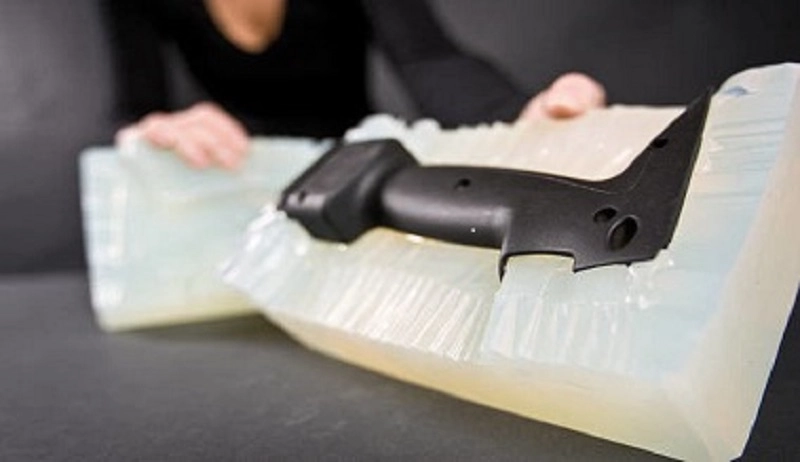
Numquamne vitiis in fusione siliconis vacuo laborantibus occurristi? Exempla includunt bullas, asperitatem superficiei, et fulgurationem. Quaeque haec vitia aspectum, dimensiones, proprietates mechanicas, vel efficaciam productionis afficere possunt. Primum gradum ad ea eliminanda intellegere haec vitia est.
Bullae Aeris (Inanitates)
Aer inclusus inanitates format. Pori interni robur partis debilitant, dum foramina superficialia superficiem debilitant. Sunt causae complures—degassatio insufficiens, tempus vacui tenendi insufficiens, et designatio canalis ventilationis formae impropria.
Inter mensuras praecavendi est degasatio idonea. Resina sub vacuo satis diu quiescere debet. Forma canalibus ventilationis instructa esse debet ut aer exire possit dum resina impletur. Gradus vacui requisitis materiae satisfacere debet.
Short offa
Cum formam aperis, invenis eam non impletam esse, partem incompletam esse, et reproductionem singularum rerum malam esse. Causa simplex est. Fortasse ob nimiam resinae viscositatem vel iniectionem materiae insufficientem oritur. Aliter, mixtura fortasse coeperit coepere antequam cavitas plene impleta esset.
Solutio imperfectae impletionis adaptationes processus requirit. Volumen materiae auge. Viscositatem resinae per praecalefactionem minue. Intervallum temporis inter mixturam et iniectionem brevia.
Flash
Tenue resinae stratum secundum lineam discerptionis emanat. Margines partis inaequales sunt, cum nimia fulgore praesente. Detritio formae effluvium causare potest. Dislocatio errationem resinae efficere potest. Nimia pressio injectionis resinam ad redundantiam cogere potest.
Fulgur est indicium — forma tua curatione eget. Aequatio inspicienda est. Pressio injectionis materiae et geometriae aptanda est.
Warpage
Partes post deformationem distorquentur. Sectiones magnae et tenues maxime vulnerabiles sunt. Partes planae curvantur. Partes longae curvantur. Causa est curatio differentialis vel pressio refrigerationis. Una sectio celerius quam altera curatur. Pressio interna partem e forma sua detrahit.
Praeventio in curatione uniformi incumbit. Temperaturam furni accommoda. Distributionem caloris aequam cura. Geometriam partis modifica ut transitiones a crassitudine ad tenuitatem minuantur.
Superficies Defectus
Striae. Foveae. Maculae asperae. Superficies non est levis. Exemplar principale imperfectiones habere potest. Superficies formae laesa esse potest. Resina ipsa superficiem asperam formare potest.
Solutio est qualitatis in omni gradu inspectio. Exemplar principale inspice. Superficiem formae protege. Conditiones resinae moderare.
Dimensional Inaccuracy
Partes extra tolerantiam sunt. Foramina non congruunt. Interfacies non congruunt. Tres factores problema efficiunt. Contractio formae siliconeae. Contractio resinae. Mutationes temperaturae durante curatione.
Compensatio notitias empiricas requirit. Contractionem in forma et resina metire. Dimensiones exemplaris magistri proinde adapta. Temperaturam curationis moderare.
Curatio imperfecta
Partes molles manent. Viscosae sunt. Robore mechanico carent. Causa simplex est: resina non plene reticulata est. Proportio mixtionis erronea. Mixtio insufficiens. Conditiones curationis malae. Contaminatio ab agentibus ad formam solvendam.
Remedium est disciplina processus. Proportionem resinae verifica. Tempus mixtionis extende. Temperaturam furni conserva. Formam inter cyclos purga.
Color Variationis
Partes ex eadem massa differunt. Una clara est. Una obscura. Mixtio pigmentorum inconstans est. Massae resinae variant. Conditiones curationis colorem mutant.
Opera standardizationis. Sarcinas pigmentorum praeponderatas adhibe. Instrumenta miscendi calibra. Cyclum curationis modera.
Hi octo vitii plerasque difficultates in fusione siliconea vacuo tegunt. Singuli causam habent. Singuli remedium habent. Sequens sectio ostendit quomodo hae remedia adhibeantur.
Causae Vitiorum Fusionis Vacui
Vitia tantum symptomata sunt; verae causae in altiore gradu latent. Si tantum problemata superficialia tractentur, problema iterum emerget; solum causa principalis identificata problema plene solvi potest. Quinque categoriae sequentes plerasque causas defectus in fusione vacuo siliconea tegunt.
Materia Exitus
Resina est clavis totius processus. Resina malae qualitatis partes inferiores efficiet.
Resina exspirata reactivitatem suam amisit, quod ad curationem incompletam ducit et partes molles relinquit.
Proportiones mixtionis incorrectae inaequalitatem stoichiometricam causare possunt. Nimia basis partes viscosas reddet; nimia materia curans eas fragiles reddet.
Contaminatio humoris ex ambiente humido repositionis oritur. Aqua cum resina reagit, bullas producens quae proprietates mechanicas degradant.
Malae condiciones repositionis — temperaturae altae, expositio lucis, et aer — proprietates materiae degradare possunt etiam antequam in formam ingrediatur.
Incompatibilitas materiarum ad delaminationem vel defectum nexus inter stratas vel inserta ducere potest.
Primum gradum est materiam inspicere. Si resina malae qualitatis est, nihil aliud proderit.
Problemata Designandi Formae
Forma partis determinat. Designatio impropria qualitatem partis malam necessario efficiet.
Situs portae fluxum materiae liquefactae determinat. Situs portae improprius turbulentiam causare potest. Turbulentia aerem capit, quae ad formationem alveorum aereorum ducit.
Ventilatio insufficiens aerem ne exeat impedit. Aer compressus qui exire non potest foramina in parte efficit.
Designatio lineae separationis impropria potest fulgurationem vel lacerationem partis dum deformatur efficere.
Forma mal designata resinam aequaliter fluere impedire potest, quod ad impletionem insufficientem et, proinde, ad deformationem partis ducit.
Forma est instrumentum productionis, et eius designatio requisitis processus satisfacere debet.
Errores Parametrorum Processus
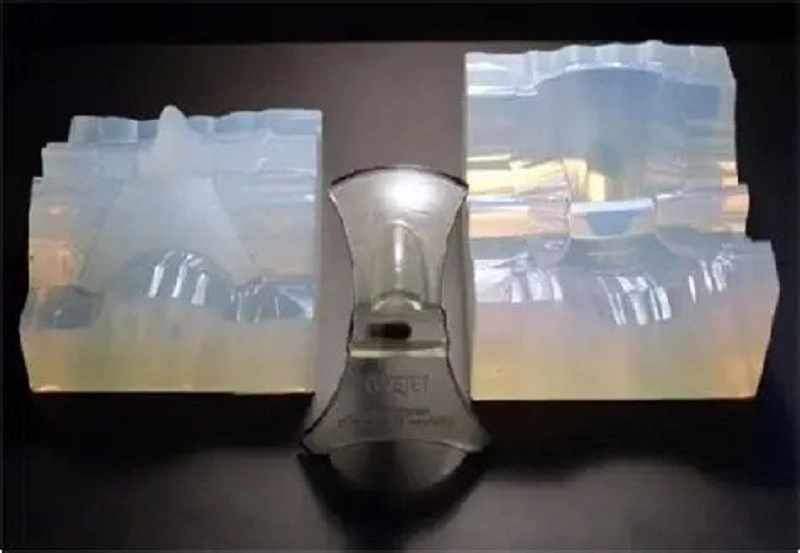
Machina stricte secundum instructiones operatur; configurationes falsae ad eventus falsos ducent.
Vacuumne nimis humile est? Aer in resina inclusus bullas formabit.
Num nimis celeris est infusionis celeritas? Turbulentia aerem capit. Nimis tarda est celeritas infusionis. Resina ante impletionem formae durescit.
Si temperatura curationis nimis humilis est, reactio imperfecta erit; si nimis alta, pars comburetur.
Si tempus curationis nimis breve est, pars non satis curabitur; si nimis longum est, forma degradabitur.
Si pars nimis citius ex forma demolita est, scindetur; si nimis sero, formae adhaerebit.
Quisque parametrus limitem optimum habet. Dummodo intra hunc limitem maneat, qualitas partis satisfactoria erit; ubi hunc limitem excedat, vitia evenient.
Operator Errorum
Processus fusionis siliconeae in vacuo automatari potest, sed operator adhuc magni momenti est.
Si operationes manuales non sunt congruentes, machina ab alia condicione quotiescumque incipit. Quam ob rem, partes finales non erunt congruentes.
Si resina non accurate mensuratur, proportio mixtionis erronea erit, et eventus curationis non erit quale expectatur.
Si resina non rite mixta est, pars resinae non mixtae in fundo vasis remanebit. Haec resina non mixta deinde in formam fluet, et pars rite non curabitur.
Inter errores communes in tractatione sunt contaminatio ex oleis cutis, nimia copia agentis mucoris liberantis usus, et instrumenta fortuita demissio.
Optima via ad haec problemata vitanda est per exercitationem idoneam, rationes operandi consuetas, et supervisionem diligentem.
fingunt gere
Formae siliconis consumibiles sunt. Omnis cyclus fusionis aliquem detrimentum efficit.
Primum signum est fulgur. Linea separationis deteri incipit, et resina e forma emanare incipit. Tum mutationes dimensionales apparent. Forma mollior fit et extendi incipit. Dimensiones criticae mutari incipiunt.
Superficie formae deteritur, superficies partis asperior fit, et subtilitates paulatim amittuntur. Constantia partis etiam decrescit. Primae partes plerumque bonae sunt, sed ultimae fortasse in inutilia fiunt.
Ad haec vitia vitanda, vitam formae observa et formam tempore opportuno muta. Ne ultra vitam utilem utaris.
Hae quinque categoriae causas principales vitiorum in fusione siliconea vacuo comprehendunt. His difficultatibus systematice inventis et solvendis, frequentia vitiorum reduci, proventus augeri, et productio lenius procedere potest.
Quomodo vitia in fusione vacui siliconici prohibere
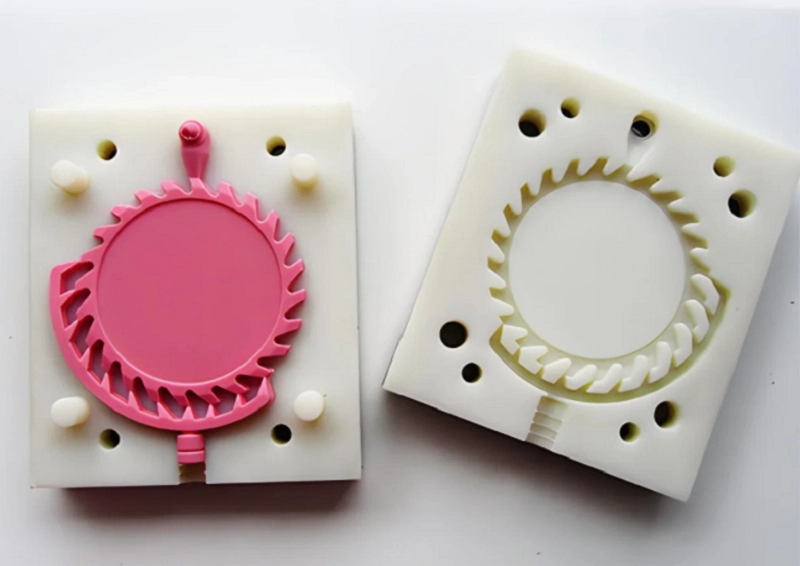
Praeventio multo minus constat quam retractio. Solvendis causis vitiorum systematice, proventus augeri potest. Novem areae sequentes methodos practicas tractant quae efficaces in fusione siliconea in vacuo probatae sunt.
Qualitatem Exemplaris Magistri Emenda
Forma principalis omnia definit. Eius superficies fit superficies partis finalis, et eius accuratio dimensionalis tolerantias finales determinat. Forma principalis mala semper ad partes malas ducet.
Exemplar principale diligenter perficite. Superficiem limate et polite ut omnes scalpturae removeantur.
Exemplar principale diligenter purga. Pulvis et vestigia digitorum in formam siliconis transferri possunt, et forma haec vitia ad omnem partem fusam transferet.
Accurationem dimensionalem inspice. Elementa critica metire et confirma exemplar principale requisitis designationis respondere. Hoc est primum punctum qualitatis in processu productionis. Ne neglegas.
optimize Design fingunt
Forma fundamentum totius processus est. Forma bene designata productionem faciliorem reddit, dum designatio mala ad vitia repetita ducet.
Portas in locis rectis colloca ut resina leniter fluat et turbulentiam quae bullas creare potest vitet.
Satis foramina adde. Aer leniter exire debet dum resina formam implet. Ventilatio mala vel foramina obstructa aerem retinebunt, inania et bullas aeris creantes.
Lineam separationis diligenter designa. Situs lineae separationis malus potest fulgurationem causare et deformationem difficiliorem reddere.
Bona forma designatio fluxum naturalem resinae sequitur potius quam eum contra fluxum cogere.
Resinam Recte Praepara
Praeparatio resinae est gradus clavis ad eventus productionis constantes efficiendos.
Libra ad accuratam mensuram adhibenda est. Proportionem mixtionis rectam stricte observa.
Diligenter misce. Latera et fundum vasis rade ut omnes materiae aequaliter mixtae sint. Mala mixtura efficere potest ut nonnullae partes non indurentur.
Degasationem sub vacuo perage. Resinam sub vacuo satis diu serva ut aer dissolutus removeatur. Bullae superficiales removere non sufficit. Bullae aeris intra resinam etiam removendae sunt.
Materias caute tracta. Contaminatio ex oleo, humiditate, aut resina vetere totam seriem laedere potest.
Conditiones Vacui Moderandae
Vacuum non solum ad degassandum sed etiam ad resinam formam implendam adhibetur.
Gradum vacui rectum constitue. Si vacuum nimis humile est, aer inclusus manebit. Si nimis altum est, resina fervere potest, nova vitia creans.
Tempus vacui modera. Resina sub vacuo manere debet tam per degassationem quam per infusionem. Forma plene evacuanda est antequam resina intret.
Conditiones Curationis Idoneas Conserva
Curatio resinam liquidam in partes solidas mutat. Si condiciones non rite reguntur, partes fortasse non plene curabuntur aut deformabuntur.
Temperaturam furni modera. Differentia temperaturae paucorum graduum tantum celeritatem curationis mutare potest. Inaequalis temperatura intra furnum functionem partium inconstantem efficere potest.
Tempus curationis correctum constitue. Partes non satis curatae molles et imbecillae erunt, partes autem nimis curatae fragiles fieri possunt.
Conditiones ambientales observa. Humiditas et fluxus aeris exitum curationis afficere possunt.
Tracta Formas Siliconeas Caute
Formae e silicone satis fragiles sunt. Usus improprius detritionem formae accelerabit.
Leniter ex forma remove. Noli partem vi expellere. Vi aeris utere vel partem e forma caute remove.
Instrumenta abrasiva ad formam purgandam vitanda sunt. Modi purgationis asperi superficiem cavitatis formae laedere possunt.
Formas planas et mundas serva. Eas a luce, temperaturis altis, et pressione protege.
Formas regulariter inspice. Examina num scissuras, lineas separationis detritas, et superficiem senescentem habeas. Formam muta antequam partes vitiosas producere incipiat.
Designa Partes ad Fabricabilitatem
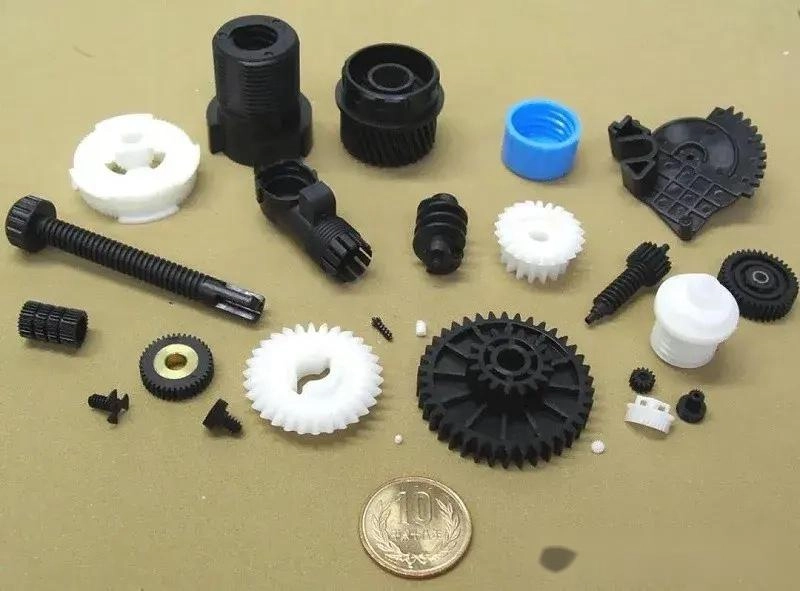
Crassitudinem parietis aequabilem serva. Sectiones crassae inaequaliter contrahi possunt, dum sectiones tenues rite impleri non possunt.
Subsectiones minue. Subsectiones profundae tensionem in formam durante deformatione augent et damnum inferre possunt.
Angulos rotundatos adde. Anguli acuti puncta tensionis creant et aerem capere possunt.
Vias fluxus emenda. Resina omnem aream cavitatis attingere debet. Designatio fluxum resinae impedire non debet.
Modi Operandi Standardiza
Omnem gradum documenta, inter quae sunt praeparatio resinae, degassatio, infusio, curatio, deformatio, et inspectio.
Operatores exercitationis. Omnes easdem rationes operandi sequi debent. Discrepantiae in modis operandi variationes in qualitate partium efficere possunt.
Moderatione processus utere. Parametros processus constitue, eos continuo observa, et cum aberrant, adaptationes fac.
Inspectiones Qualitatis Ordinarias Perficere
Inspectio adiuvat ad invenienda problemata mature. Quo citius problema invenitur, eo facilius est id emendare.
| Visual inspectionem | Vitia superficialia plerumque directe videri possunt, inter quae fissurae, foveae, fulguratio, et differentiae colorum. |
| Dimensio mensurae | Dimensiones criticae intra tolerantiam manere debent. |
| Comparatio pondus | Partes cum inanibus internis minus ponderant quam partes solidae. |
| Conventus Testis | Partes recte inter se congruere debent. Si non congruunt, mutationem in processu indicare potest. |
| Lorem eget | Partes requisitis usus veri satisfacere et sub condicionibus exspectatis probari debent. |
Hae novem rationes praeventionis totum processum fusionis siliconeae in vacuo comprehendunt. Eas systematice adhibe ut vitiorum frequentias minuas, proventum augeas, et productio stabilior et praedicabilior fiat.
Socium cum NOBLE ini pro solutionibus fusionis siliconis in vacuum
NOBLE in metallorum et plasticarum tractatione peritus est. Opus nostrum non solum de partibus fabricandis est. Agitur de solutionibus completis praebendis. Clientes qui partes et coetus fidissimos et summae qualitatis requirunt, nobiscum operari eligunt.
Ab primis stadiis proiecta sustinemus, inter quae sunt auxilium designandi, prototypi delineationis, fabricationis, perfectionis, et compositionis. Omnes processus sub uno tecto perfici possunt.
Peritia nostra ingeniaria, facultates processus provectae, et cura qualitatis severa una operantur ut totum processum conexum maneat. NOBLE clientibus adiuvat ut ideas in producta ad productionem parata efficaciter convertant.
Facultates Fabricationis Amplae a Designio ad Confectionem
Unus provisor totam catenam productionis tractare potest, ita ut plures socios fabricatores coordinare non necesse sit.
Subsidium designandi et auxilium in arte ingeniaria adiuvant ad designa productorum optimizanda, fabricabilitatem augendam, et consilium delectus materiarum praebendum, efficientiam productionis augentes.
Prototypi progressio validationem celerem adiuvat. Antequam ad productionem plenae scalae progrediamur, solutiones productionis parvi voluminis ad designium probandum et emendandum adhiberi possunt.
Processus metallorum comprehendit machinationem CNC , fabricationem laminarum metallicarum , et polituram superficiei. Hae facultates structuras complexas et tolerantias strictas sustinent.
Processus plasticorum multas technologias fabricationis amplectitur, inter quas sunt fusio siliconis per vacuum et formatio per injectionem . Recta methodus fabricationis plasticae secundum applicationem producti eligitur.
Politio superficialis et processus secundarius aspectum et efficaciam producti porro emendant, inter quas sunt tunicae, texturae, et operationes post-processus additionales.
Compositio et integratio producti finalis traditionem perfectam praebent. Non solum partes singulae, sed etiam congeries perfectae ad usum paratae.
Administratio Qualitatis ad Normas Internationales Certificata
ISO 9001:2015 systema administrationis qualitatis constans demonstrat, inter quae est moderatio processuum, emendatio continua, et administratio satisfactionis emptorum.
ISO 13485:2016 fabricationem instrumentorum medicorum cum processibus moderatis, documentatione, vestigabilitate, et requisitis qualitatis strictis sustinet.
Hae certificationes normas operationis quotidianae NOBLE definiunt. Clientes in industriis exigentibus his systematibus confidunt ad certam qualitatis confirmationem.
FAQ
Quot partes forma siliconea typice producere potest?
Forma siliconis typice viginti ad triginta partes producit. Partes simplices ad quadraginta circiter pervenire possunt. Designationes complexae vel partes quae plus detritionis in deformatione causant vitam formae celerius minuent.
Vita formae etiam a temperatura resinae, condicionibus curationis, et modis tractationis pendet. Observa functionem formae et formam muta antequam vitia crebra fiant.
Quid bullas in fusione vacuo efficit?
Bullae plerumque ex degassatione insufficiente oriuntur. Resina sub vacuo satis diu manere debet ut aerem dissolutum emittat.
Aer intra formam inclusus alia causa communis est. Ventilatio mala aerem effugere prohibet. Methodi infusionis incorrectae etiam aerem inducere possunt durante translatione resinae.
Num partes distortae vacuo fusae reparari possunt?
Quaedam partes deformatae reparari possunt. Levis distortio per calefactionem moderatam et instrumenta idonea corrigi potest.
Partes autem curvis complexis aut deformatione gravi plerumque reparari non possunt. Praevenire melius est quam reparare. Temperiem curationis modera et transitiones repentinas inter sectiones crassas et tenues vita.
Quam accurata est fusio siliconis in vacuo?
Typicae tolerantiae dimensionales inter ±0.10 mm et ±0.30 mm sunt. Qualitas exemplaris magistralis maximam accuratiam assequibilem determinat. Contractio resinae mutationes dimensionales efficit, et detritio formae tolerantias tempore auget.
Cur formae siliconeae deteruntur?
Formae siliconeae ob causas multiplices paulatim corrumpuntur.
Cycli fusi repetiti lassitudinem mechanicam efficiunt. Tensio durante deformatione superficiem cavitatis formae laedere potest. Chemica in resina paulatim actionem silicone afficere possunt, et temperaturae altae senescentiam formae accelerare possunt.







