
кіріспе
Шаңсорғыш стакандар күнделікті өмірде де, өнеркәсіптік ортада да кең таралған ерекшелік болып табылады. Сіз үлкен бөлшектерді көтерсеңіз де, сөмкені қабырғаға ілсеңіз де, олар әрқашан қасыңызда болады.
Әдетте олардың екі бөлігі болады: сорғыш корпусы және икемді тығыздағыш ерні. Металл вакуумдық стакандар өнеркәсіптік ортада жиі кездеседі, ал адамдар күнделікті өмірде әдетте пластикалық немесе силикон үлгілерін таңдайды. Бұл тарауда біз пластикалық вакуумдық стакандарға тоқталамыз.
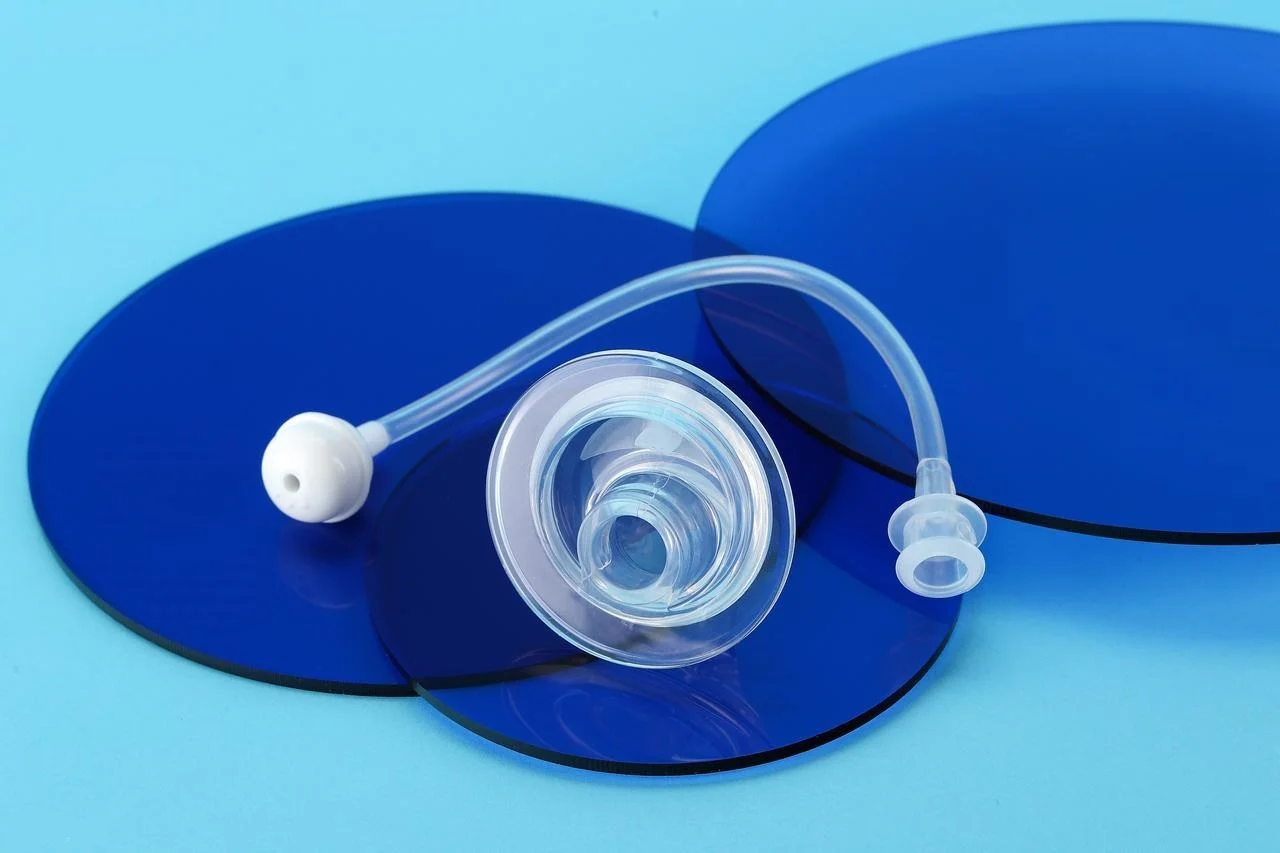
Пластик қатты құрылымды қамтамасыз етеді. Тостағанның құламай күш беруі үшін қатты арқалық қажет. Силикон икемді тығыздағыш ерінді қамтамасыз етеді. Бұл ерін тегіс емес беттерге сәйкес келеді. Ол вакуумдық тығыздағышты жасайды.
Қадамдық: Негізгі өндірістік процестер
Вакуумдық стакандарды жаппай өндіру металл жасауды қамтымайды. Дәнекерлеу жоқ. Шикі блоктарды өңдеу жоқ. Басым технологиялар - қалыптау процестері. Адамдар материалды қуыстарға құяды. Қуыстар бөлшекті қалыптастырады.
1. Пластикалық корпус Инъекциялық қалыптау (Қатты компонент)
Клиенттер қатты дене үшін пластикалық инжекциялық қалыптауды пайдаланады. Жалпы материалдарға ABS, PC және нейлон жатады. Инжекциялық қалыптау машинасы пластик түйіршіктерін балқытады. Балқытылған материал болат қалып қуысына күштеп енгізіледі. Цикл уақыты бөлшек өлшемі мен қабырға қалыңдығына байланысты 15-тен 60 секундқа дейін өзгереді.
Мұнда жылдам прототиптеу жиі рөл атқарады. 3D басып шығарылған пластик корпус адамдарға қатты құралды күтпей-ақ сәйкестігін және жұмыс істеуін тексеруге мүмкіндік береді. Дизайн бекітілгеннен кейін, өндірістік қалып кесіледі.
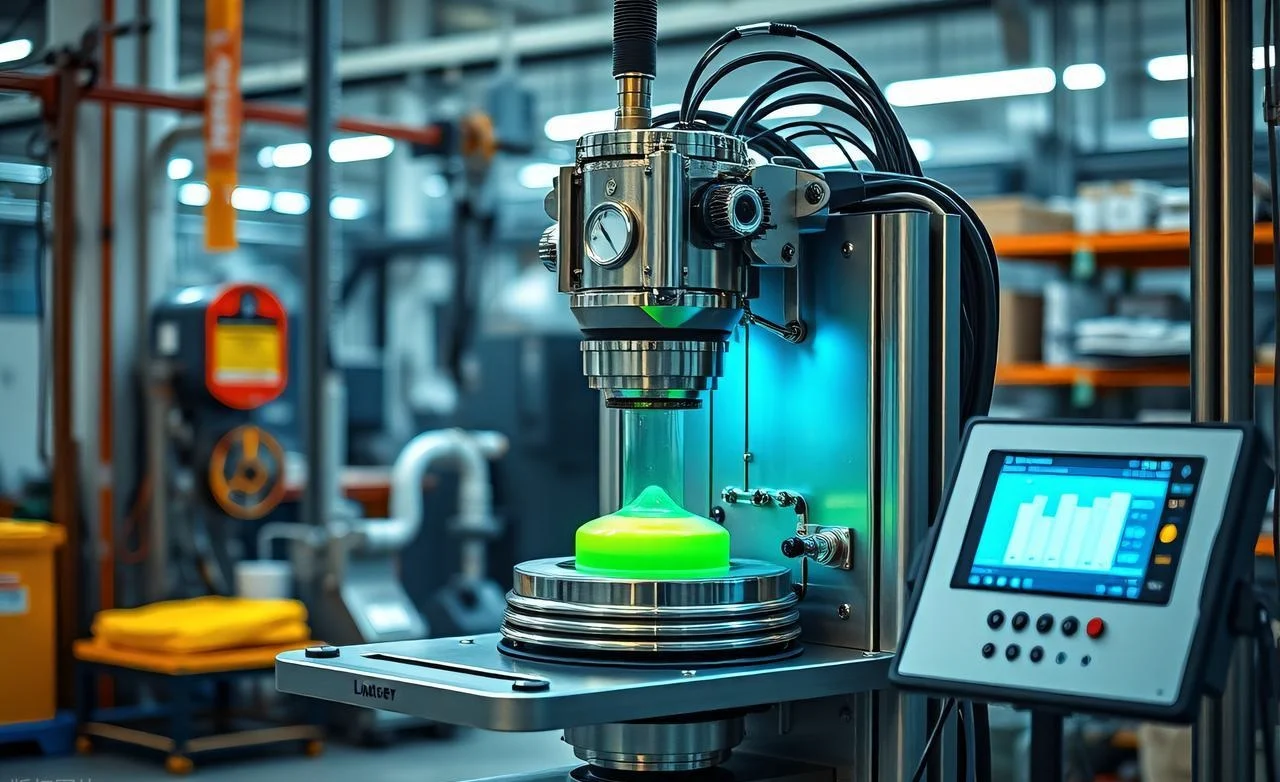
2. Силиконды ерінге арналған қалыптау (икемді тығыздағыш элемент)
Мұнда екі процесс басым. Адамдар көлем мен дәлдік талаптарына негізделіп таңдайды.
- Қысу қалыптау жұмыстар Төмен көлемдер үшін. Құрал-саймандардың құны төмен. Алдын ала жасалған силикон дайындамасы қыздырылған қуысқа түседі. Баспа машинасы жабылады. Қыздыру мен қысым материалды пішіндейді. Цикл уақыты ұзағырақ. Бірақ бастапқы инвестиция азырақ.
- Сұйық силикон резеңке (LSR)Инъекция көп көлемді өңдейді. Дәлдігі жақсырақ. Екі сұйық компонент араласып, тікелей қыздырылған қалыпқа құйылады. Қатынаю қуыстың ішінде жүреді. Цикл уақыты қысқарады. Құрал-саймандардың құны жоғарырақ. Адамдар LSR-ді консистенция маңызды болатын күрделі қолданбалар үшін пайдаланады.
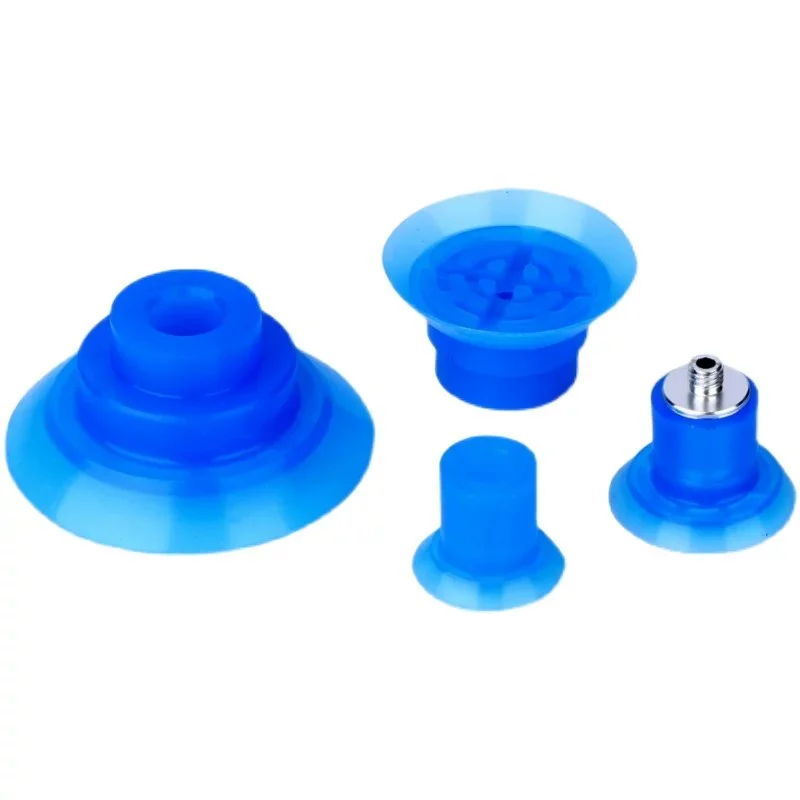
3. Маңызды байланыс: силиконды пластикке біріктіру
Бұл қадам тостағанды жасайды немесе сындырады. Силикон ерін пластикалық корпусқа бекітілген күйінде қалуы керек. Екі әдіс бар.
- Артықшылық is жаппай өндірудің ең қолайлы әдісі. Пластикалық корпус екінші қалыпқа салынады. Сұйық силикон оған тікелей құйылады. Бөліну нүктесінде химиялық байланыс пайда болады. Желім қажет емес. Қосылу тұрақты.
- Қалыптаудан кейінгі Жабысқақ Желімдеу балама ретінде қызмет етеді. Адамдар оны материалдар үйлесімсіз болған кезде немесе қалыптау құралдары болмаған кезде пайдаланады. Пластикалық бетке праймер жағылады. Силикон ерніне желім жағылады. Содан кейін бөлшектер бір-біріне қысылады. Желім химиялық емес, механикалық. Ол жұмыс істейді, бірақ жоғары циклді қолдану үшін сенімділігі төмен.
4. Аяқтау және Пост-өңдеу
Қалыпқа салынған кесе әлі дайын емес. Бірнеше қадамнан кейін.
Қалыпты бөлшектеу артық силиконды кетіреді. Қалыпты бөлу сызықтарында жұқа жарқыл сызықтары пайда болады. Адамдар оларды қолмен немесе автоматтандырылған криогенді жарқылдау арқылы кеседі. Силикон жұмсақ. Қалып жақсы жасалған болса, жарқыл таза түрде қабыршақтанады.
Кейінгі қатайту пештерде жүреді. Силикон жоғары температурада бірнеше сағат бойы тұрады. Бұл қадам көлденең байланыстыру реакциясын аяқтайды. Тұрақтылық жақсарады. Механикалық қасиеттер тұрақтанады. Адамдар бұл қадамды өз тәуекелдерімен өткізіп жібереді.
Ағып кетуді тексеру және ақауларды тексеру. Әрбір кесе вакуумды ұстап тұруға тексеріледі. Адамдар қысымның төмендеуін немесе ағынды өлшеуді пайдаланады. Көзбен тексеру бос орындарды, жарқыл мен байланыс тұтастығын тексереді. Ағып кететін кесе жұмысты сәтсіз аяқтайды. Тестілеу міндетті емес.
Вакуумдық стакан өндірісіндегі 7 негізгі өндірістік қиындық
1. Силикондағы ауа көпіршіктері (бостықтар)
Араластыру кезінде ауа жиналып қалады. Көпіршіктер дайын бөлікте бос орындарға айналады. Бос орындар тығыздағышты әлсіретеді. Олар ағып кету жолдарын жасайды.
Шешімі: Вакуумдық газсыздандыру жабдығы міндетті түрде қажет. Адамдар силикон компоненттерін араластырады. Содан кейін қоспа вакуумдық камераға түседі. Вакуум құю немесе енгізу алдында тұрып қалған ауаны шығарады.
2. Біркелкі емес қатайту (жабысқақ немесе жұмсақ бөліктер)
Бөлшек қалыптан жабысқақ болып шығады. Немесе тым жұмсақ. Немесе кейбір жерлері толық кебіп кетпеген. Себебі әрқашан дұрыс емес араластыру қатынасы болып табылады.
Шешімі: Дәл таразылар және мұқият араластыру хаттамалары. Адамдар әрбір компонентті өлшейді. Олар белгіленген уақыт ішінде араластырады. Олар контейнердің бүйірлерін қырады. Екі пайызға кеміген партия істен шығады. Жылдам прототиптеу жұмыстары көбінесе қолмен араластырылатын шағын партияларды пайдаланады. Бұл шағын партиялар өндіріс ауқымда айқын болатын араластыру қателерін жасыра алады. Адамдар көлемді арттырмас бұрын өндірістік жабдықта араластыру процесін тексеруі керек.
3. Бөлшектің деформациясы (бұрмалануы)
Силикон ерні жүктеме астында бүгіліп қалады. Немесе кесе бөлшектеу кезінде пішінін сақтамайды. Материал бөлшек геометриясы үшін тым жұмсақ.
Шешімі: Жағалаудағы қаттылықты бөлшектің өлшемі мен пішініне сәйкестендіріңіз. 30А силиконы кішкентай, қалың бөлшектерге жарамды. Үлкен, жұқа ерінге 50А немесе одан жоғары қажет. Инженерлер пішінді ұстап тұратын минималды қаттылықты табу үшін прототиптеу кезінде әртүрлі қаттылық өлшегіштерін тексереді. Тым қатты болса, тығыздау нашарлайды. Тым жұмсақ болса, бөлшек деформацияланады.
4. Зеңге жабысып қалу (зеңді бұзу мәселелері)
Қатқан силикон босатылмайды. Алып тастау кезінде бөлшек жыртылады. Зең зақымдалады.
Себебі: Қалып конструкциясында босатушы агент жеткіліксіз немесе күрделі ойықтар бар. Кейбір силикон түрлері басқаларына қарағанда жабысқақ.
Шешім: Қалыпты дұрыс жобалау - қорғаныстың бірінші желісі. Өткір астыңғы кесіктерден аулақ болыңыз. Желпелі бұрыштарды пайдаланыңыз. Содан кейін босататын агентті абайлап жағыңыз. Тым аз болса, бөлшек жабысып қалады. Тым көп болса, бетінің өңі нашарлайды. Адамдар әрбір қалып үшін стандартты қолдану процесін әзірлейді.
5. Пластик пен силиконның әлсіз немесе сәтсіз байланысы
Силикон ерні пластик корпустан ажырап кеткен. Тостаған жұмыс істемей қалған. Байланыс ешқашан жеткілікті берік болған емес.
Себебі: Материалдың үйлесімсіздігі көбінесе кінәлі. Силикон беткі өңдеусіз көптеген пластмассаларға жабыспайды.
Шешім: Мүмкіндігінше қалыптау құралдарына басымдық беріңіз. Қалыптау LSR инъекция процесінде химиялық байланыс түзеді. Желім қажет емес. Қалыптау мүмкін болмаған кезде, адамдар беткі праймерлері бар арнайы өнеркәсіптік желімдерді пайдаланады. Желімдеу әдісі процесті мұқият бақылауды қажет етеді.
6. Химиялық шаймалау және ластану (азық-түлік/медициналық)
Тамақ өнімдерімен жанасатын немесе медициналық мақсатта қолданылатын бөлшектер химиялық заттарды шайып тастай алмайды. Стандартты силикон құрамында қауіпсіз емес қоспалар бар.
Себебі: Сертификатталмаған шикізат. Жеткізуші қателік жіберді.
Шешім: FDA талаптарына сәйкес келетін силикон көзі. Тиісті ереже - 21 CFR 177.2600. Медициналық қолдану үшін ISO 10993 сертификаты қажет болуы мүмкін. Адамдар материал сатып алмас бұрын сертификаттар сұрайды.
7. Бөгде заттардың ластану қаупі
Металл немесе қатты пластик кесегі тамақ желісіне түсіп кетеді. Шаңсорғыш шыныаяқ сынған немесе сынған бөлікті төгіп тастайды. Ластану қайта шақыруға әкеледі.
Себебі: Стандартты силиконды металл детекторлар анықтай алмайды. Сынған бөлшектер сапа тексерулерінен байқалмай өтеді.
Шешімі: Металл анықтайтын силикон қосылыстарын пайдаланыңыз. Бұл материалдар өндіріс желілерінде металл детекторларын іске қосатын темір қоспаларын қамтиды. Қоспалар кездейсоқ жанасу үшін FDA мақұлдаған. Адамдар тамақ өңдеу және фармацевтикалық қолдану үшін анықталатын сорттарды көрсетеді. Қосымша материал құны кері қайтарып алумен салыстырғанда аз.
Маңызды материалды таңдау критерийлері in Vакуум Cжоғары Өндіріс
Қаттылық (А жағалауы)
Силиконның қаттылығы Shore A шкаласы бойынша өлшенеді. Төмен сандар жұмсақ материалды білдіреді. Жоғары сандар қаттырақ және берік қосылыстарды білдіреді.
35A жұмсақ, нәзік қолдануға арналған. Жаңа пісірілген круассанды ұстау. Жылтыратылған линзаны таңдау. Ерін оңай сәйкес келеді. Ұстамасы жұмсақ. Кемшілігі - тозу мерзімі. Жұмсақ силикон тезірек жыртылады.
50A берік, берік қолдануға арналған. Металл парақты көтеру. Кедір-бұдыр пластикалық бөлшекті жылжыту. Ерін тозуға төзімді. Ұстау күші жоғарырақ. Бірақ 50A 35A сияқты тегіс емес беттерге сәйкес келмейді.
Азық-түлік деңгейіне сәйкестік
Тамақпен жанасу реттелетін кеңістік. Кездейсоқ силикондарға рұқсат етілмейді.
FDA 21 CFR 177.2600 - АҚШ стандарты. Онда рұқсат етілген экстракцияланатын заттар мен сынақ әдістері көрсетілген. Сертификатталған қосылыс бұл сынақтардан өтеді. Сертификаттың болмауы материалдың сәйкес келмейтінін білдіреді, тіпті ол бірдей көрінсе де.
ЕО 1935/2004 - еуропалық құрылым. Нақты сынақ әдістері басқа стандарттардан алынған, бірақ бұл ереже талапты белгілейді. Еуропаға сататын адамдар материал жеткізушісінен сәйкестік туралы декларацияны талап етеді.
Екі стандарт та маңызды. Наубайханаға арналған кесе жабдықтың қайда жеткізілетініне байланысты біреуін немесе екіншісін қажет етеді. Адамдар материалға тапсырыс бермес бұрын құжаттаманы сұрайды.
Арнайы қасиеттері
Кейде стандартты қосылыс жұмыс істемейді. Адамдарға қосымша мүмкіндіктер қажет.
Металл детекторы тамақ және фармацевтикалық желілерге арналған. Темір қоспалары силиконға араластырылады. Егер бір бөлік сынса, металл детектор сынықты ұстайды. Балама нұсқа - кері шақыру.
Жоғары температураға төзімділік ыстық ортаны өңдейді. Пісіру пештері. Стерилизация циклдары. Стандартты силикон 200°C жоғары температурада ыдырайды. Арнайы құрамдар 250°C немесе одан жоғары температураға шыдайды.
Антистатикалық шаңның тартылуына жол бермейді. Электроника өндірісінде бұл қажет. Статикалық заряд бөлшектерді өнімге тартады. Шыныаяқ сол зарядты таратуы керек. Стандартты силикон ластану проблемаларын тудырған кезде адамдар антистатикалық қосылыстарды ұсынады.
Бір ғана материал бәрін жасай алмайды. Адамдар қолданылуына қарай басымдық береді. Біріншіден, қаттылық. Екіншіден, сәйкестік. Үшіншіден, ерекше қасиеттер. Қаншалықты жақсы жасалғанына қарамастан, тапсырысты қате берсе, тостаған істен шығады.
қорытынды
Вакуумдық стакандарды жаппай өндіру оңай емес. Үш нәрсе бірге жұмыс істеуі керек. Силиконды қатайту тұрақты болуы керек. Пластикалық инъекция қатаң төзімділікке ие болуы керек. Олардың арасындағы байланыс мыңдаған циклге төтеп беруі керек. Кез келген адамды жіберіп алсаңыз, стакандар істен шығады.
Өндірісті құрып жатқан адамдарға арналған соңғы кеңес. Жобалау кезеңінің басында пластик-силиконды байланыстыру әдісіне басымдық беріңіз. Көлем үшін қалыптау ең жақсы таңдау болып табылады. Желімді байланыстыру жұмыс істейді, бірақ процесті бақылауды күшейтуді қажет етеді. Қалыпты болатты кесу алдында шешім қабылдаңыз.
Басынан бастап сертификатталған материалдарды алыңыз. FDA сәйкестігі. ЕО декларациялары. Қажет болса, металл анықталатын сыныптар. Жобаның соңында материалдарды ауыстырмаңыз. Қатайту профилі өзгереді. Байланыс беріктігі өзгереді. Бүкіл процесс ауытқиды.
Вакуумдық газсыздандыру жабдықтарына инвестиция салыңыз. Ауа көпіршіктері тығыздағыш бетінде жарамсыз. Вакуумсыз қолмен араластырылған партиялар істен шығады. Өндіріс көлемі тиісті газсыздандыруды талап етеді. Қысқа жолдар жоқ. Стакандар немесе тығыздайды, немесе тығыздалмайды. Адамдар тығыздалмағандарын есінде сақтайды.
NOBLE туралы: Дәлме-дәл пластик және силикон өндірісіндегі серіктесіңіз
Біз кімбіз
NOBLE - пластмасса өндірісіне мамандандырылған компания. Клиенттер бізге жоғары дәлдіктегі инжекциялық қалыптау және силикон өңдеу үшін келеді.
Күрделі өнім дизайны мен сенімді жаппай өндіріс арасындағы алшақтықты жойыңыз. Қиын бөлігі - қос материалдан тұратын компоненттер - пластик және силикон. Вакуумдық стакандар - тамаша мысал. Қатты пластик корпусқа икемді силикон ерін қажет. Екі материал бір-біріне тұрақты түрде жабысуы керек. Біз мұны жүзеге асырамыз.
Біздің негізгі өңдеу мүмкіндіктеріміз
Пластикалық инъекциялық қалыптау
NOBLE инженерлері инженерлік деңгейдегі шайырлармен жұмыс істейді. ABS, поликарбонат (PC), нейлон (PA) және басқа да арнайы қосылыстар. Клиенттер бізге өздерінің материалдық сипаттамаларын жібереді. Біз қалыптарды жасаймыз.
Автоматтандырылған ұяшықтарда жоғары көлемде өндіріс жүзеге асырылады. Мақсат - тұрақты сапа. Цикл уақыты жылдам. Адамдарға күніне мыңдаған бөлшектер қажет. Біздің машиналар сол көлемді өзгеріссіз жеткізеді.
Сұйық силиконды резеңке (LSR) бүрку
Иілгіш силикон компоненттерін дәл қалыптау вакуумдық стакандар өндірісіндегі негізгі дағды болып табылады. Вакуумдық стакандарға арналған күрделі ерін геометриялары әдеттегідей. LSR процесі жоғары жылдамдық пен жоғары көлемді өңдейді. Жарқыл минималды. Бөліктердің консистенциясы тығыз.
Артықшылық (Пластикті силиконға жабыстыру)
Бұл біздің мамандығымыз. Біз силиконды бір қалыптау циклінде қатты пластикалық негіздерге тікелей химиялық жолмен жабыстырамыз. Екінші реттік желімдеу жоқ. Әлсіз желім сызықтары жоқ.
Қосымша қызметтер
Ішкі құралдарды пайдалану - үлкен артықшылық. Біз сыртқы құралдар шеберханасын күтпей-ақ, әрбір өнімнің геометриясына сәйкес келетін дәл қалыптарды жобалаймыз және жасаймыз.
Біздің мекемеде кейінгі өңдеу жүргізіледі. Дефлекторлық тазалау артық материалды кетіреді. Кейінгі қатайту силиконды тұрақтандырады. Ультрадыбыстық тазалау беттерді дайындайды. Ағып кетуді тексеру бөлшектерді жібермес бұрын ақауларды анықтайды.
Материалды теңшеу мүмкіндігі бар. Біз FDA талаптарына сай силиконды жасаймыз. Сондай-ақ, біз тамақ және фармацевтикалық желілерге арналған металлды анықтайтын қосылыстар шығарамыз.
Сертификаттар және сәйкестік (Сапаға міндеттеме)
ISO 9001:2015 (Сапа менеджменті жүйелері)
Бұл сертификат біздің міндеттемелерімізді көрсетеді. Тұрақты сапа. Үздіксіз жетілдіру. Тұтынушылардың қанағаттануы. Стандарт біздің барлық өндірістік процестерімізді қамтиды.
ISO 13485:2016 (Медициналық құрылғылар – Сапа менеджменті)
Бұл медициналық жұмыс үшін маңызды сертификаттау. Біз медициналық, фармацевтикалық және денсаулық сақтау салаларына арналған компоненттер шығарамыз. Стандарт біздің қатаң нормативтік талаптарға сай болу қабілетімізді растайды. Қауіпсіздік. Бақылау. Тәуекелдерді басқару.
FAQ
Вакуумдық стакан өндірісінде силиконға арналған компрессиялық қалыптау мен LSR инъекциясының айырмашылығы неде?
Сығымдау қалыптауында алдын ала дайындалған силикон дайындамасы қолданылады. Құрал-саймандар құны төмен. Цикл уақыты ұзағырақ. Тапсырыс беруші мұны кішірек көлемдер немесе қарапайым геометриялар үшін таңдайды.
LSR инъекциясы сұйық силикон резеңкені пайдаланады. Екі компонент автоматты түрде араласады. Сұйықтық тікелей қыздырылған қалыпқа құйылады. Қатынаю қуыстың ішінде жүреді. Цикл уақыты қысқарақ. Дәлдігі жақсырақ. Құрал-саймандар құны жоғарырақ. Адамдар LSR-ді үлкен көлемді және күрделі бөлшектер үшін таңдайды.
Силиконды пластикке қалыптаудың орнына желімдеуге бола ма?
Иә. Желіммен жабыстыру жұмыс істейді. Бұл қалыптаумен бірдей емес. Қалыптау инъекция процесінде химиялық байланыс түзеді. Желім қабаты болмайды. Желіммен жабыстыру бетті дайындауды қажет етеді. Пластмассаға праймер жағылады. Силиконға желім жағылады. Содан кейін бөлшектер бір-біріне басылады.
Байланыстыру механикалық, химиялық емес. Жоғары циклді қолданбалар үшін ол онша сенімді емес. Қалыптау құралдары болмаған кезде немесе материалдар үйлесімсіз болған кезде адамдар жабысқақ байланысты пайдаланады. Вакуумдық стаканды жаппай өндіру үшін қалыптау жақсы таңдау болып табылады.
Силикон вакуумдық стакандарды қайта өңдеуге бола ма?
Силиконнан жасалған вакуумдық стакандардың көпшілігі стандартты муниципалдық бағдарламалар арқылы қайта өңдеуге жарамсыз. Силикон - термосет полимері. Ол термопластика сияқты балқымайды және қайта құрылмайды.
Кейбір мамандандырылған қайта өңдеу кәсіпорындары силиконды қабылдайды. Олар материалды толтырғыш ретінде немесе қайта өңдеуден өткен қолданбалар үшін ұнтаққа айналдырады. Бірақ бұл қондырғылар кең таралмаған. Пайдаланылған силикон стақандарының көпшілігі қоқыс полигонына немесе өртеуге жіберіледі. Пайдалану мерзімі аяқталғаннан кейін жоюға басымдық беретін адамдар көп көлемде қолдануға арналған материалдарды таңдағанда осы шектеуді ескеруі керек.







