
қандай Tитания Cnc Mауырып тұр ма?
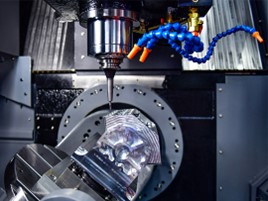
Титан металын CNC өңдеу - бұл титан металын дәл кесу және пішіндеу үшін компьютерлік сандық басқару станоктарын пайдаланатын өндіріс процесі. Қарапайым тілмен айтқанда, титан CNC өңдеу - бұл үлкен станоктардың кесу құралдарын алдын ала бағдарламаланған компьютерлік бағдарламалық жасақтама арқылы басқару, материалды қатты титан металл блогынан біртіндеп алып тастау және сайып келгенде жоғары дәлдіктегі күрделі бөлшектерді шығару.
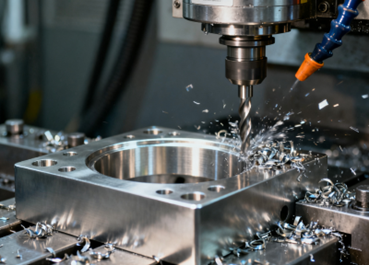
Титанды өңдеу процесі өте қиын, себебі титан жоғары беріктігімен, жеңіл салмағымен және тамаша коррозияға төзімділігімен танымал, бірақ титан да өте қатты және жылу өткізгіштігі нашар, бұл құралдың тез тозуына және өңдеу кезінде шамадан тыс жылудың пайда болуына әкелуі мүмкін. Сондықтан, титан металын CNC өңдеуді сәтті жүргізу кәсіби жабдықты, арнайы құрал білімін, оңтайландырылған кесу параметрлерін және бай тәжірибені қажет етеді.
Титан CNC өңдеу қалай жұмыс істейді?
Титанды CNC өңдеу - бұл жоғары автоматтандырылған және дәл субтрактивті өндіріс процесі. Негізінде, CNC машинасы - бұл титан металл шикізатының қатты бөлігін кесу арқылы үш өлшемді пішінді бөлікке біртіндеп өңдейтін компьютермен басқарылатын машина.
Титан CNC өңдеу жұмыс процесін келесі негізгі қадамдарға қорытындылауға болады:
- Сандық дизайн: Бүкіл процесс CAD бағдарламалық жасақтамасын пайдаланып жасалған бөлшектің үш өлшемді сандық моделінен басталады.
- Бағдарламалық жасақтама: Инженерлер бұл 3D моделін CNC машинасы түсіне алатын өңдеу бағдарламасына айналдыру үшін CAM бағдарламалық жасақтамасын пайдаланады. Бұл бағдарлама құралдың жолы, шпиндель жылдамдығы, беру жылдамдығы және кесу тереңдігі сияқты барлық параметрлерді дәл жоспарлайды, бұл қатты титан металын өңдеу үшін өте маңызды.
- Дайындық жұмысы: Станокта оператор титан металл дайындамасын мықтап қысып, тиісті арнайы кескіш құралды орнатуы керек. Титан тез тұтанатын және ыстыққа сезімтал болғандықтан, жоғары қысымды салқындатқыш жүйені дайындау қажет.
- Дәл өңдеу: Бағдарламаны іске қосқаннан кейін, CNC станок құралы нұсқауларға сәйкес автоматты түрде жұмыс істейді. Жоғары жылдамдықпен айналған кезде кескіш құрал алдын ала орнатылған жолмен қозғалады, титан дайындамасынан ұсақ металл сынықтарын үнемі алып тастайды. Бүкіл процесс соңғы өлшемдер мен беткі өңдеуге қол жеткізу үшін әртүрлі кескіш құралдарды пайдалануды қамтуы мүмкін.
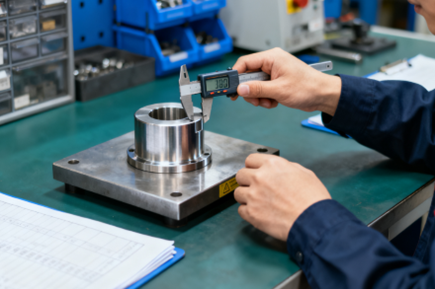
- Кейінгі өңдеу және тексеру: Өңдеу аяқталғаннан кейін бөлшектер алынып тасталады және қажетті кейінгі өңдеуден өтеді, мысалы, қаңылтырды кетіру, жылтырату, термиялық өңдеу немесе тазалау. Соңында, бөлшектер жобалау сызбаларының техникалық талаптарына толық сәйкес келетініне көз жеткізу үшін дәл өлшеу құралдарын пайдаланып қатаң тексеріледі.
Неліктен титанды өңдеу соншалықты қиын?
Титан металын өңдеудегі қиындық негізінен оның бірнеше керемет физикалық және химиялық қасиеттерінің біріккен әсерінен туындайды. Титанның бұл сипаттамалары соңғы бөлшектерде артықшылық болып табылады, бірақ өңдеу кезінде үлкен қиындықтар туғызады.
Төменде бірнеше негізгі себептер келтірілген:
Төмен жылу өткізгіштік
Титанның жылу өткізгіштігі өте нашар. Кесу процесінде пайда болатын жылуды титан бөлшектерінің өздері немесе жаңқалар арқылы тез өткізу қиын. Нәтижесінде, жылудың басым бөлігі кесу құралының ұшында шоғырланған. Бұл құралдың ұшында өте жоғары жергілікті температураға әкеледі, бұл тозуды және күңгірттенуді тездетеді.
Жұмыстың шыңдалу тенденциясы
Титан жоғары температурада жоғары беріктікті сақтайды. Бірақ кесу кезінде оның беті «жұмыстық қатаюдан» өтеді. Бұл процесте кесілетін аймақ пластикалық деформацияға байланысты күрт қатаяды. Бұл қатаю аймағы негізгі материалға қарағанда әлдеқайда берік. Нәтижесінде, құрал үнемі қатаю үстіндегі бетті кесуге мәжбүр болады. Бұл кесуге үлкен кедергі келтіреді және құралдың тозуын жеделдетеді.
Химиялық реакция
Жоғары температурада жоғары химиялық реактивтілігіне байланысты титан көптеген кескіш құрал материалдарына жабысуға бейім. Бұл адгезия құралда жиналған жиектің пайда болуына әкеледі. Нәтижесінде, бұл тұрақсыз шөгінділер мезгіл-мезгіл бұзылады. Олар бұзылған кезде, олар өңделген беттің өңделуін бұзып қана қоймай, сонымен қатар құрал материалының өз бөліктерін жыртып тастайды, бұл құралдың мерзімінен бұрын істен шығуына әкеледі.
Төмен серпімділік модулі
Титанның қаттылығы салыстырмалы түрде төмен, бұл оның кесу күшінің әсерінен «серпімді деформацияға» немесе босап кетуге бейім екенін білдіреді. Бұл дірілге, діріл белгілеріне әкеледі және тығыз төзімділікті сақтауды қиындатады. Бұл мәселе әсіресе жұқа қабырғалы құрылымдарды өңдеу кезінде айқын көрінеді.
CNC өңдеу үшін қолданылатын титанның әртүрлі түрлері
1-сынып титан
- Мүмкіндіктер: Ең жұмсақ, ең икемді және өңдеуге оңай.
- артықшылықтары: Коррозияға төзімділігі жоғары және жақсы пішінделеді.
2-сынып титан
- Мүмкіндіктер: 1-сыныпқа қарағанда сәл қаттырақ, механикалық беріктігі жоғарырақ.
- артықшылықтары: Беріктік пен өңдеу мүмкіндігі арасындағы тамаша тепе-теңдік.
3-сынып титан
- МүмкіндіктерОрташа беріктік, 1 және 2 дәрежелілерге қарағанда қаттырақ.
- артықшылықтары: Коррозияға төзімділік және механикалық қасиеттердің тамаша көрсеткіштері.
Ti-6Al-4V (5-сынып)
- Мүмкіндіктер:Ол титан қорытпасы нарығының 50%-дан астамын құрайды және тамаша механикалық қасиеттерге ие.
- артықшылықтары: Жоғары беріктік, жеңіл салмақ, жоғары температураға төзімділік және дәнекерлеу мүмкіндігі.
Ti-6Al-4V ELI (23-сынып)
- Мүмкіндіктер: Қоспалар аз, беріктігі жоғары.
- артықшылықтары: Медицина саласына жарамды, тамаша биоүйлесімділік.
Титан қорытпаларын өңдеу үшін дұрыс кесу құралдарын таңдау
Құрал материалы
Титан қорытпалары берік және жұмыс кезінде қатаюға бейім. Бұл үшін жоғары беріктікке және соққыға төзімділікке ие құрал негізі қажет. Мақсат - құралдың сынуын болдырмау.
Біз PVD жабынын жағуымыз керек. Титан, алюминий нитриді немесе хром алюминий нитриді жақсы таңдау болып табылады. Бұл жабын екі негізгі функцияны орындайды. Біріншіден, ол химиялық реакцияларды азайтады. Бұл титанның құралға жабысуына жол бермейді. Екіншіден, оның жылу өткізгіштігі төмен. Сондықтан ол оқшаулағыш ретінде жұмыс істейді. Жаңқалар көбірек жылуды сіңіреді. Бұл қорғаныс құралдың негізін салқын және қатты ұстайды, оның жұмсаруына жол бермейді.
Құрал геометриясы
Кескіш құралдың геометриясы жоңқаларды алып тастауды жеңілдетуі және кесу кедергісін азайтуы керек. Үлкен спираль бұрышы кескіш жиектің материалға тегіс және біртіндеп кіріп-шығуын қамтамасыз етеді, бұл кесу процесін жеңілдетеді және өңделген беттегі қысылуды азайтады.
Өткір тырма бұрышы кесу күші мен кесу жылуының пайда болуын айтарлықтай азайта алады. Дегенмен, беріктікті теңестіру және сынудың алдын алу үшін кесу жиегінің өзі тиісті микродөңгелектеуден немесе хонингтеуден өтуі керек, яғни кесу жиегіне кішкентай доға бере отырып, тырма бұрышын өткір ұстау үшін, осылайша өткірлік пен беріктік арасындағы ең жақсы тепе-теңдікке қол жеткізу керек.
Құрал түрі
Жалпы мақсаттағы арна тәрізді кескіш құралдар титан қорытпаларын өңдеуге жарамсыз. Титан қорытпалары немесе суперқорытпалары үшін құрал өндірушілері арнайы жасаған серияларға басымдық берілуі керек. Бұл кескіш құралдар әдетте оңтайландырылған геометриялар мен арнайы жоңқалы ойық түрлерін біріктіреді.
Кең және тегіс ашық жоңқа ойықтары ұзын және шиыршықталған титан қорытпасынан жасалған жоңқалардың тегіс және кедергісіз шығарылуын қамтамасыз етеді.
Тиімді салқындату
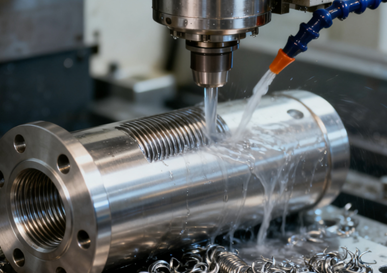
Титан қорытпаларының төмен жылу өткізгіштігі кесу жылуының құралдың кесу жиегінде жоғары концентрациялануына әкеледі, сондықтан салқындату өте маңызды. Станок жоғары қысымды ішкі салқындату жүйесімен жабдықталуы керек, ал салқындатқыш сұйықтық қысымы 7 МПа-дан жоғары болуы керек.
Жоғары қысымды салқындатқыш сұйықтық кесу аймағына еніп, температураны тиімді түрде төмендете алады. Ең бастысы, ол кесу жиегінен жаңқаларды сындырып, қуатты соққы күшімен алып кете алады, бұл жаңқалар мен құрал мен дайындама арасындағы екінші реттік үйкелістің алдын алады.
Қатаң процесс
Титан қорытпасынан жасалған өңдеу дірілге өте сезімтал. Кез келген аздап дірілдеу құралдың істен шығуын тездетеді. Сондықтан, бүкіл жүйенің қаттылығын барынша арттыру үшін құралдың салбырап тұруын азайту үшін өте жоғары қаттылықтағы станоктарды таңдап, қысқа және қалың құрал ұстағыштарын пайдалану қажет.
Сонымен қатар, құралдардың толығымен тозуын күтудің орнына, оларды өңдеу уақытына немесе мөлшеріне байланысты үнемі ауыстырып отыру арқылы құралдарды ауыстырудың алдын алу стратегиясын жасау қажет.
қажетті Пост-өңдеу CNC өңделген титан бөлшектері үшін
қылтанақтар
Титан қорытпасын CNC өңдеуден кейін бөлшектердің шеттерінде, тесіктерінде және көлденең тесіктерінде ұсақ, өткір сызаттар пайда болады. Оны кәсіби құралдарды пайдаланып мұқият алып тастау керек.
Егер қылшықтар қалса, олар бөлшектерді жинау және пайдалану қауіпсіздігіне ғана емес, сонымен қатар жоғары кернеулі аэроғарыштық немесе медициналық қолданыстарда қылшықтар құлағаннан кейін металл қалдықтарына айналуы мүмкін, бұл жүйенің істен шығуына немесе имплантаттың айналасындағы тіндердің қабынуына әкелуі мүмкін. Сондықтан оларды мұқият тазалау қажет.

Күйдірумен емдеу
CNC өңдеу - бұл материалдың ішкі кернеу тепе-теңдігін бұзатын, нәтижесінде бөлшектерде қалдық кернеу пайда болатын материалды кетіру процесі. Бұл ішкі кернеу өңдеуден кейін немесе кейінгі пайдалану кезінде бөлшектердің біртіндеп деформациялануына әкеледі.
Кернеулі күйдіру арқылы титан бөлшектері белгілі бір температурада жеткілікті уақыт бойы ұсталады, бұл ішкі атомдардың қайта құрылуына және қалпына келуіне мүмкіндік береді. Бұл зиянды ішкі кернеулерді тиімді және айтарлықтай азайта немесе жоя алады, осылайша бөлшектердің өлшемдік тұрақтылығы мен ұзақ мерзімді сенімділігін айтарлықтай жақсартады. Бұл әсіресе жоғары дәлдік талаптары бар бөлшектер үшін өте маңызды.
Құмдауыт
Құммен өңдеу кезінде бөлшектердің бетіне әсер ету үшін жоғары жылдамдықпен шашыратылған ұсақ абразивті бөлшектер қолданылады. Оның негізгі мақсаты үшеу:
- Өңдеу кезінде қалған құрал іздерін, сызаттарды және басқа да ұсақ беткі ақауларды кетіру, сыртқы түрін біркелкі ету үшін.
- Эстетикалық тартымдылық пен жанасуды жақсарта отырып, біркелкі күңгірт немесе жылтыр емес беткі құрылым алу.
- Ол кейінгі анодтау немесе жабын өңдеу алдында белгілі бір белсенділік пен кедір-бұдырлыққа ие таза негізді қамтамасыз ете алады, осылайша жабынның адгезиясын жақсартады. Бұл алдыңғы және кейінгі қадамдарды біріктіретін маңызды процесс.
жылтырату
Медициналық имплантаттар немесе сұйықтықтармен жанасатын компоненттер сияқты беткі өңдеу талаптары жоғары бөлшектер үшін механикалық жылтырату немесе тегістеу қажет.
Жылтырату кезінде физикалық үйкеліс арқылы микрон деңгейіндегі беткі тегіс еместікті жою үшін біртіндеп тазартылған тегістеу пастасы немесе жылтырату дөңгелектері қолданылады, нәтижесінде айна тәрізді тегіс бетке қол жеткізіледі.
Өте тегіс бет бактериялардың адгезия және көбею қаупін айтарлықтай азайтады, медициналық имплантаттардың биоүйлесімділігін арттырады, сондай-ақ сұйықтық ағынына төзімділікті айтарлықтай төмендетеді, осылайша гидравликалық немесе пневматикалық жүйелердің тиімділігін арттырады.
Анодирование
Анодтау - титан бөлшектерінің бетінде жасанды түрде қалың және тығыз оксид қабықшасын түзетін электрохимиялық бетті өңдеу технологиясы. Бұл оксид қабықшасы бөлшектердің коррозияға төзімділігін және бетінің тозуға төзімділігін айтарлықтай арттыра алады.
Оксид пленкасының қалыңдығын басқару арқылы жарықтың интерференциялық әсерін пайдалану арқылы әртүрлі ашық түстерді алуға болады. Бұл түстер тек өнім брендін анықтау және эстетикалық айырмашылық үшін ғана емес, сонымен қатар түс айырмашылықтары өндіріс кезінде сапаны жылдам бақылауға және партияны басқаруға мүмкіндік береді.
Тазалау және орау
Жоғарыда аталған барлық өңдеулерден кейін бөлшектердің бетінде абразивті материалдар, май немесе химиялық реагенттер қалуы мүмкін. Абсолютті тазалықты қамтамасыз ету үшін жоғары таза еріткіштер, деионданған су және мұқият тазалау өте таза ортада жүргізілуі керек.
Тазалау аяқталғаннан кейін, титан бөлшектерінің тасымалдау және сақтау кезінде саусақ іздері, шаң немесе ылғалмен ластануын және тотығуын болдырмау үшін вакуумдық қаптаманы немесе инертті газбен қорғалған қаптаманы дереу қолдану керек, бұл өнімдердің тұтынушыларға мінсіз жағдайда жеткізілуін қамтамасыз етеді.
Титанды өңдеудің жиі кездесетін қиындықтары
Құрал киімі
Титан қорытпалары жоғары беріктікке ие және оны жоғары температурада сақтай алады, бұл кесуге үлкен кедергі келтіреді. Сонымен қатар, оның өте нашар жылу өткізгіштігі кесу процесінде пайда болатын көп мөлшердегі жылудың дайындама немесе жаңқалар арқылы тез өтіп кетпейтінін, бірақ кесу жиегінің өте кішкентай бөлігінде жоғары концентрацияланғанын білдіреді. Бұл жоғары температуралы және жоғары қысымды орта кесу құралының абразивті тозуын және диффузиялық тозуын жеделдетеді, ал титан мен кесу құралы материалы арасындағы химиялық жақындыққа байланысты желім тозуын тудырады.
Жұмысты шыңдау
Титан қорытпаларын механикалық өңдеу кезінде беткі қабат материалы пластикалық деформацияға байланысты өте қатты болады. Бұл құбылыс жұмыстық шыңдалу деп аталады.
Егер кесу процесінде құрал өткір жиекпен «кеспей», материалды «сығатын» болса немесе беру жылдамдығы тым төмен болса, құралдың ұшы шыңдалған қабатқа бірнеше рет үйкелсе, бұл құбылыс күшейеді. Қалыптасқан шыңдалған қабат кейінгі кесу үшін үлкен қиындықтар тудырады, дәл қатты қабықты кесу сияқты, құралдың тозуын одан әрі жеделдетеді және өңделген беттің тұтастығы мен шаршау беріктігіне айтарлықтай әсер етеді.
Чипті басқару
Титан қорытпасынан жасалған жаңқалар жұқа, үзілісті және өте ыстық. Егер тез алынбаса, олар кесу жиегінің жанында жиналады. Бұл екінші реттік үйкеліске әкеледі, бұл көбірек жылу шығарады және тұйық циклді тудырады. Бұл құрал мен дайындамаға зақым келтіреді, ал төтенше жағдайларда жиналған жылу титанды тұтандырып, өрт қаупін тудыруы мүмкін, әсіресе май негізіндегі салқындатқыштарда.
Төмен қаттылық
Титанның төмен серпімділік модулі оған нашар қаттылық береді. Кесу күштерінің әсерінен ол оңай деформацияланады және дірілдейді. Бұл жұқа қабырғалы немесе жіңішке бөлшектерді өңдеу кезіндегі маңызды мәселе. Діріл дәлдікке зиян келтіреді, діріл іздерін тудырады және кескеннен кейін дайындаманың кері серпілуіне әкеледі. Бұл төзімділіктерді үнемі сақтауды қиындатады, оператордың шеберлігіне де, станоктың тұрақтылығына да жоғары талаптар қояды.
Материалдың адгезиясы
Титан химиялық реакцияларға ұшырайды және жоғары температурада көптеген құрал материалдарына жабысады. Бұл титан материалының кесу жиегіне «суық дәнекерленіп», жиналған жиек түзуіне әкеледі.
Жиналған жиек әдетте тұрақсыз болады және мезгіл-мезгіл түсіп қалады. Ол бар болған кезде, құралдың нақты геометриялық бұрышын өзгертеді және кесу процесіне әсер етеді. Түсіп қалған кезде, ол көбінесе кесу құралының бетіндегі жабынды және тіпті негізгі материалды алып тастайды, бұл құралдың сынуына және өңделген бетте ақаулар қалдыруына әкеледі, бұл беттің сапасына айтарлықтай әсер етеді.
Титан CNC өңдеу жобаңыздың құнын қалай азайтуға болады
Дизайнды оңтайландыру
Кесу жылдамдығын сақтау және өңдеу уақытын қысқарту үшін үшкір бұрыштардың орнына дөңгелек бұрыштарды пайдаланыңыз. Терең қуыстардан аулақ болыңыз, себебі олар дірілге әкелетін және бірнеше баяу өтуді қажет ететін әлсіз, ұзын құралдарды қажет етеді. Сондай-ақ, маңызды емес ерекшеліктерге төзімділікті босатыңыз, себебі қатаң сипаттамалар қымбатырақ процестерді қажет етеді және құнын экспоненциалды түрде арттырады. Қарапайым дизайнды өзгерту айтарлықтай уақыт пен ақшаны үнемдеуге мүмкіндік береді.
Материалдарды ақылмен таңдаңыз
Өнімділік талаптарына сай болу шарты бойынша ең үнемді титан қорытпасының сыныбын таңдаңыз. Мысалы, егер ол жүк көтергіш құрылымдық компонент болмаса, төмен бағамен өнеркәсіптік таза титанды пайдалануды қарастыруға болады.
Сонымен қатар, алып тастау қажет болатын мөлшерді азайту үшін пішіні мен өлшемі бойынша соңғы бөлікке ең жақын дайын материалды таңдауға тырысыңыз.
Өңдеу тиімділігін барынша арттыру
Жетілдірілген CAM бағдарламалық жасақтамасын пайдалану және динамикалық фрезерлеу сияқты тиімді құрал жолының стратегияларын қабылдау, құралдың тұрақты жүктемесін және үздіксіз беруді сақтау арқылы кесу тереңдігін және беру жылдамдығын арттыруға мүмкіндік береді, осылайша өңдеу уақытын айтарлықтай қысқартады.
Өңдеу тізбегін ақылға қонымды түрде жоспарлаңыз және қысу уақытын азайтыңыз, себебі әрбір қайта қысу уақыт пен қатені арттырады. Сапаны қамтамасыз ету шарты бойынша, материалды тез алып тастау үшін дөрекі өңдеу үшін диаметрі үлкен құралдарды мүмкіндігінше пайдалану ұсынылады.
Сенімді жеткізушіні таңдаңыз
Титан қорытпасынан өңдеуге маманданған серіктесті таңдау өте маңызды. Олардың бірлік бағасы ең төмен болмаса да, олардың кәсіби шеберлігі, оңтайландырылған параметрлері, қолайлы кескіш құралдары және бай тәжірибесі құралдың жиі зақымдануы, дайындаманың сынуы және станоктың өшуі сияқты жасырын шығындардан түбегейлі түрде аулақ бола алады.
Кәсіби серіктес ретінде NOBLE жоғары табыс көрсеткіштері, жоғары тиімділік және жоғары сапалы кірістілік көрсеткіштері арқылы меншіктің жалпы құнын төмендете алады.
Топтамаларды ақылды түрде жоспарлаңыз
Бір уақытта бір бөлшекті өндіру құны жаппай өндіріске қарағанда әлдеқайда жоғары. Мүмкін болса, бірнеше бірдей бөлшектерді бір парақта өндіру немесе өңдеу үшін біріктіру бағдарламалау, қысу және жабдықты дайындау уақыты сияқты тұрақты шығындарды айтарлықтай бөлуі мүмкін.
Қатаң сапаны бақылауды қамтамасыз етіңіз
Жоба басталмас бұрын, процессормен негізгі мүмкіндіктерді, тестілеу әдістерін және қабылдау критерийлерін нақтылаңыз. Бұл кейінгі кезеңде түсініспеушіліктерден туындаған қайта өңдеудің немесе даулардың алдын алады.
Өңдеудің соңғы кезеңінде қалдық ретінде жойылатын титан қорытпасынан жасалған бөлшектің жоғалуы тек шикізат қана емес, сонымен қатар бұрын жұмсалған барлық өңдеу сағаттары мен жабдық ресурстары болып табылады.

Титан CNC өңдеудің қолданылуы
аэроғарыштық
Аэроғарыш саласы - титан CNC ең кеңінен қолданылатын және ең жоғары талаптарға сай сала. Титан қорытпалары әуе қозғалтқыштарының желдеткіш қалақшалары, компрессор дискілері мен қалақшалары сияқты негізгі компоненттерін, сондай-ақ шасси тіректер мен қанат қосқыштары сияқты фюзеляждың құрылымдық бөлшектерін жасау үшін қолданылады. Бұл бөлшектер экстремалды температурада, жоғары кернеуде және коррозиялық ортада өте жоғары сенімділік пен қызмет ету мерзімін сақтауы керек.
медициналық
Титан өзінің тамаша биоүйлесімділігі мен дене сұйықтығының коррозиясына төзімділігінің арқасында хирургиялық имплантаттар үшін ең қолайлы материалға айналды.
CNC өңдеуі жасанды буындарды, сүйек пластиналарын, сүйек бұрандаларын, стоматологиялық имплантаттарды және хирургиялық құралдарды жасау үшін қолданылады. Бұл бөлшектердің беткі өңдеуіне, дәлдігіне және стерильділігіне өте жоғары талаптар қойылады.
Жоғары өнімді автомобиль
Жарыс көліктерінде және жоғары өнімді спорттық көліктерде салмақты азайту жылдамдық пен тиімділікті арттырудың кілті болып табылады.
Титан CNC бөлшектері қозғалтқыштың шатундарын, клапандарын, аспа компоненттерін және шығару жүйелерін жасау үшін қолданылады. Олар өте жоғары айналу жылдамдықтары мен температураларға төтеп бере алады, сонымен қатар серпілмеген массаны айтарлықтай азайтып, басқаруды жақсартады.
қорғаныш
Титанның бұл салада қолданылуы аэроғарыштағы қолданысқа ұқсас, бірақ ол экстремалды ортада оның тіршілік ету қабілеті мен сенімділігіне көбірек көңіл бөледі.
Титан CNC бөлшектері брондалған көліктерді, әскери-теңіз кемелерін, зымырандарды, зымырандарды, сондай-ақ сарбаздар тасымалдайтын жеңіл жабдықтар мен қару-жарақ жүйелерін жасау үшін қолданылады.
Премиум тұтыну тауарлары
Ең жоғары жеңілдік пен өнімділікті арттыру мақсатында кейбір жоғары сапалы өнімдер титаннан жасалған CNC өңдеуді де қолданады. Мысалы, жоғары сапалы велосипед рамалары мен бөлшектері, гольф таяқшаларының бастары, альпинизм жабдықтары, жоғары сапалы сағат қаптары және жоғары сапалы көзілдірік рамалары және т.б.
NOBLE«s Титанды CNC өңдеу Sқуыс
Егер сіздің жобаңыз титанның ерекше қасиеттерін талап етсе, сізге дәлелденген тәжірибесі бар өңдеу серіктесі қажет. NOBLE дәл осыны ұсынады. Біздің титан CNC өңдеу қызметтеріміз келесі негіздер бойынша құрылған:
- Жетілдірілген мүмкіндіктер: Біз қатаң төзімділікпен күрделі геометрияларды жасауға қабілетті заманауи 5 осьті CNC фрезерлері мен токарлық станоктарын пайдаланамыз.
- Техникалық шеберлік: Біздің меншікті өңдеу параметрлеріміз бен мамандандырылған құрал-сайман стратегияларымыз титанның төмен жылу өткізгіштігіне тікелей әсер етеді, жұмыстың қатаюына жол бермейді және құралдың қызмет ету мерзімі мен бөлшектердің сапасын қамтамасыз етеді.
- Қатаң сапаны қамтамасыз ету: Әрбір компонент сіздің нақты сипаттамаларыңызға және салаңыздың қатаң талаптарына сәйкес келетініне көз жеткізу үшін мұқият тексеріледі.
Сенімді, жоғары өнімді титан компоненттерінің сенімді көзіне айналуымызға мүмкіндік беріңіз.
Жиі қойылатын сұрақтар
CNC титанын өңдеудегі ең үлкен қиындықтар қандай?
Титанды өңдеу қиындығымен танымал, бұл ең алдымен оның төмен жылу өткізгіштігі, жоғары химиялық реактивтілігі және жоғары температурадағы беріктігіне байланысты. Бұл қасиеттер жылудың жоңқалармен тасымалдануының орнына кескіш құралдың жиегіне шоғырлануына әкеледі.
Титанды өңдеуге арналған ең жақсы CNC машинасы қандай?
«Ең жақсы» машина бөлшекке байланысты, бірақ идеалды машиналар негізгі сипаттамаларды бөліседі. Титанның беріктігін басқару және дірілге қарсы тұру үшін қатты, жоғары моменттік өңдеу орталығы өте маңызды. Күрделі бөлшектер үшін 5 осьті CNC машинасы ұсынылады, себебі ол құралға жақсы қол жеткізуге мүмкіндік береді және бірнеше орнату қажеттілігін азайта алады.
Титан қорытпалары үшін қандай кескіш құралдар ұсынылады?
Карбидті құралдар титан өңдеу үшін стандарт болып табылады. Атап айтқанда, микротүйіршікті немесе субмикротүйіршікті карбид қаттылық пен беріктіктің оңтайлы тепе-теңдігін қамтамасыз етеді.
CNC өңдеуде қолданылатын ең көп таралған титан қорытпалары қандай?
Ең көп таралған екі сорт - 5-сынып (Ti-6Al-4V) және 2-сынып (коммерциялық таза титан).
Титанды өңдеу құны алюминий немесе болатпен қалай салыстырылады?
Титанды өңдеу алюминийді немесе болатты өңдеуге қарағанда әлдеқайда қымбат. Бағасы алюминийге қарағанда 3-тен 10 есеге дейін және болатқа қарағанда 2-ден 5 есеге дейін жоғары болуы мүмкін.







