
מבין שיטות הייצור השונות, יציקת דיו בולטת כאחת החשובות ביותר. בעזרת יציקת דיו, חברות יכולות לייצר רכיבי מתכת חזקים, מדויקים ומורכבים ביעילות. תעשיות הרכב, התעופה והחלל, האלקטרוניקה והמכשור הרפואי עושות שימוש נרחב בתהליכים אלה.
במדריך זה נחקור את אופן פעולת יציקת התבניות, חומרים נפוצים, וכיצד לבחור את הסגסוגת וגימור המשטח המתאימים. בנוסף, הוא דן בייצור תבניות ובקריטריונים לבחירת שותף אמין ליציקת תבניות. בין אם אתם חדשים בתחום הייצור או מחפשים פתרונות ייצור משופרים, מאמר זה מציע תובנות חשובות שידריכו את קבלת ההחלטות שלכם.
מה זה ליהוק?
יציקת מתכת היא תהליך יציקת מתכת הכולל דחיפה של מתכת מותכת תחת לחץ גבוה לתוך חלל התבנית. חלל התבנית נוצר באמצעות שתי תבניות פלדת כלים קשוחות המעובדות לצורה, ומתפקדות כמו תבנית הזרקה במהלך התהליך.
6 סוגי יציקות למות
🔩 1. יציקת גזים חמה
✅ הכי טוב עבור:
-
מתכות בעלות נקודת התכה נמוכה : אבץ, מגנזיום, עופרת וכמה סגסוגות נחושת
🔧 איך זה עובד:
-
מנגנון ההזרקה טובל במתכת מותכת.
-
מתכת מוזנת לחלל התבנית דרך מערכת צוואר מתכווננת.
💡 יתרונות:
-
זמני מחזור מהירים
-
יעילות ייצור גבוהה
-
חיי שבלונות ארוכים (במיוחד עם אבץ)
-
תחזוקה נמוכה יותר
❌ חסרונות:
-
לא מתאים למתכות בעלות נקודת התכה גבוהה כמו אלומיניום (זה עלול לפגוע ברכיבי צוואר הצוואר)
❄️ 2. יציקת תא קר
ישנם ארבעה סוגים עיקריים של יציקות, כל אחד מתאים ליישומים שונים בהתאם לסוג המתכת, מורכבות החלק, נפח הייצור וגימור המשטח הנדרש. להלן 6 הסוגים הנפוצים ביותר של יציקות:
✅ הכי טוב עבור:
-
מתכות בעלות נקודת התכה גבוהה : אלומיניום, פליז, סגסוגות נחושת
🔧 איך זה עובד:
-
מתכת מותכת יוצקת באופן ידני או אוטומטי לתא הזרקה קר ולאחר מכן נדחקת לתוך התבנית באמצעות בוכנה.
💡 יתרונות:
-
יכול להתמודד עם מתכות קורוזיביות או חמות מדי עבור מערכות תאים חמים
-
תכונות מכניות טובות
-
בשימוש נרחב ברכב ובתעופה וחלל
❌ חסרונות:
-
זמני מחזור איטיים יותר מאשר בתא החם
-
ציוד וטיפול מורכבים יותר
🌀 3. יציקת ואקום
✅ הכי טוב עבור:
-
חלקי אלומיניום ומגנזיום בעלי ביצועים גבוהים (למשל, חלקי מבנה תעופה וחלל, רכב)
🔧 איך זה עובד:
-
נוצר ואקום בחלל התבנית לפני הזרקת המתכת כדי להפחית לכידת אוויר.
💡 יתרונות:
-
ממזער נקבוביות (טוב יותר לריתוך וטיפול בחום)
-
מגביר את החוזק והשלמות המבנית
-
גימור משטח טוב יותר
❌ חסרונות:
-
מכונות יקרות יותר
-
זמני מחזור איטיים יותר
🧬 4. יציקת מתכת נוזלית (Swipe Die Exhaust)
✅ הכי טוב עבור:
-
רכיבי אלומיניום ומגנזיום בעלי חוזק גבוה
🔧 איך זה עובד:
-
מתכת מותכת יוצקת לתבנית פתוחה וסוחטת תחת לחץ גבוה עד להתמצקות.
💡 יתרונות:
-
נקבוביות נמוכה מאוד
-
תכונות מכניות מצוינות (כמעט כמו חישול)
-
אידיאלי עבור חלקים הדורשים טיפול בחום
❌ חסרונות:
-
קצב ייצור נמוך יותר
-
עלות ציוד גבוהה יותר
🧬 5. יציקת כבידה (GDC)
✅ הכי טוב עבור:
-
יציקת כבידה מתאימה ביותר למתכות לא ברזליות בעלות נזילות טובה ונקודות התכה נמוכות יחסית.
| חוֹמֶר | למה זה מתאים | יישומים |
|---|---|---|
| סגסוגות אלומיניום | קל משקל, נזילות טובה, עמידות בפני קורוזיה | חלקי מנוע, בתי מנוע, כלי בישול |
| סגסוגות מגנזיום | קל מאוד, יחס חוזק-משקל טוב | חלקי רכב וחלל |
| סגסוגות נחושת (למשל, פליז, ברונזה) | מוליכות תרמית/חשמלית טובה | אביזרי אינסטלציה, רכיבים חשמליים |
| סגסוגות אבץ | נזילות טובה, קל ליציקת פרטים עדינים | רכיבים קטנים ומורכבים, חומרה |
🔧 איך זה עובד:
-
עקרון יציקת הכבידה הוא למלא את המתכת המותכת לתוך תבנית המתכת באמצעות כוח משיכה בלבד, ללא כל כוח או לחץ חיצוניים.
💡 יתרונות:
-
עלות כלים וציוד נמוכה יותר בהשוואה ל-LPDC.
-
זמן מחזור מהיר יותר , המוביל לפרודוקטיביות גבוהה יותר עבור חלקים פשוטים.
-
גימור משטח טוב ודיוק ממדי.
-
תבנית קבועה מאפשרת שימוש חוזר וחלקים עקביים.
-
מתאים לייצור בקנה מידה בינוני עד גדול.
-
תהליך ומכונות פשוטים יחסית .
❌ חסרונות:
-
נקבוביות גבוהה יותר עקב מילוי בלתי מבוקר וסוער.
-
מורכבות עיצוב מוגבלת , במיוחד עבור חלקים דקים או מורכבים.
-
פחות שליטה על זרימת המתכת , מה שעלול להוביל לפגמים ביציקה.
-
תכונות מכניות עשויות להיות נמוכות יותר אלא אם כן יעובדו עוד יותר (למשל, טיפול בחום).
-
יציקה ידנית עלולה לגרום לאי-עקביות.
🧬 6. יציקת גז בלחץ נמוך (LPDC)
✅ הכי טוב עבור:
סגסוגת אלומיניום היא חומר אידיאלי ליציקת גז בלחץ נמוך ונמצאת בשימוש נרחב בתעשיות הרכב, האלקטרוניקה הצרכנית והרפואה.
| חוֹמֶר | מאפיינים שמתאימים ל-LPDC | יישומים נפוצים |
| סגסוגות מגנזיום | קל משקל, חוזק טוב, יכולת יציקה טובה | רכיבי רכב, מעטפות אלקטרוניקה |
| סגסוגות נחושת | מוליכות גבוהה, חוזק טוב, עמידות בפני קורוזיה | חלקים חשמליים, אביזרי אינסטלציה |
| פליז | נזילות טובה, יכולת עיבוד שבבי | שסתומים, חומרה דקורטיבית |
| סגסוגות אלומיניום | קל משקל, חוזק טוב, יכולת יציקה טובה
חוזק טוב, עמידות בפני קורוזיה, נזילות טובה ויכולת עיבוד שבבי |
בשימוש נרחב בגלגלי רכב, רכיבי מנוע ומבני חלל |
🔧 איך זה עובד:
-
יציקת תבנית בלחץ נמוך פועלת על פי עקרון של דחיפת מתכת מותכת כלפי מעלה לתוך חלל התבנית באמצעות אוויר בלחץ נמוך, וכתוצאה מכך מילוי חלק ומבוקר ויציקות באיכות גבוהה.
💡 יתרונות:
-
נקבוביות נמוכה מאוד הודות לזרימה חלקה ולמינרית של מתכת
-
דיוק ממדי וגימור פני שטח מעולים
-
תכונות מכניות טובות יותר , מתאים לטיפול בחום
-
מאפשר גיאומטריות דקות דופן ומורכבות
-
תהליך נשלט ביותר , מפחית גרוטאות ומשפר את יכולת ההחזרה
-
טוב לחלקים מבניים גדולים , כמו גלגלי רכב ורכיבי שלדה
❌ חסרונות:
-
עלויות ציוד וכלי עבודה גבוהות יותר
-
זמני מחזור ארוכים יותר בהשוואה ל-GDC
-
הגדרה ובקרת תהליכים מורכבות יותר
-
דורש מערכות בלחץ ומומחיות תפעולית רבה יותר
יתרונות וחסרונות של תהליך יציקת המות
יציקת תבנית (Die Casting) היא תהליך ייצור שבו מוזרק מתכת מותכת תחת לחץ גבוה לחלל התבנית. היא נמצאת בשימוש נרחב לייצור חלקי מתכת מורכבים בעלי גימור פני שטח מעולה ודיוק ממדי. הנה פירוט היתרונות והחסרונות :
✅ יתרונות של יציקת גז
-
דיוק ודיוק גבוהים
-
מייצר חלקים עם סבולות צמודות ומידות עקביות.
-
לעיתים קרובות נדרש עיבוד שבבי או גימור מינימליים.
-
-
גימור משטח מעולה
-
החלקים יוצאים עם משטח חלק, מה שמפחית את הצורך בעיבוד לאחר מכן.
-
-
קצב ייצור גבוה
-
אידיאלי לייצור המוני - ברגע שהתבנית מוכנה, ניתן לייצר במהירות אלפי חלקים.
-
-
חלקים עמידים וחזקים
-
תכונות מכניות טובות, במיוחד עם מתכות לא ברזליות כמו אלומיניום, אבץ ומגנזיום.
-
-
גמישות בעיצוב
-
צורות מורכבות, קירות דקים ופרטים עדינים ניתנים להשגה בקלות.
-
-
יעילות החומר
-
פסולת מינימלית; עודפי מתכת ניתנים למחזור לעתים קרובות.
-
❌ חסרונות של יציקת גז
-
עלות ראשונית גבוהה
-
תבניות (מתכות) יקרות והרכבה הופכות אותו לחסכוני רק עבור ייצור בנפח גבוה.
-
-
מוגבל למתכות לא ברזליות
-
משמש בדרך כלל עם אלומיניום, אבץ ומגנזיום. לא מתאים לפלדה או ברזל.
-
-
בעיות נקבוביות
-
גז לכוד יכול להוביל לנקבוביות, אשר יכולה להחליש את החלק ולהשפיע על גימור פני השטח או הציפוי.
-
-
מגבלות גודל
-
מתאים ביותר לחלקים קטנים עד בינוניים; חלקים גדולים עשויים לדרוש ציוד מיוחד ויקר.
-
-
זמן עופרת
-
תכנון וייצור התבנית לוקחים זמן, מה שעלול לעכב את הייצור הראשוני.
-
-
עיבוד לאחר מכן מוגבל (למשל, טיפול בחום)
-
חלק מסגסוגות יצוקות למות אינן ניתנות לטיפול בחום בקלות, מה שמגביל את שיפורי התכונות המכניות.
-
סיכום יתרונות וחסרונות של יציקת Die:
| אספקט | למות יציקה |
|---|---|
| עלות (התקנה) | גָבוֹהַ |
| עלות (ליחידה) | נמוך (בנפח) |
| סובלנות/דיוק | מְעוּלֶה |
| נפח ייצור | גָבוֹהַ |
| מתכות מתאימות | רק חומרים לא ברזליים |
| גימור משטח | טוב מאוד |
| השפעה על הסביבה | בינוני (מיחזור עוזר) |
יציקת גז בהשוואה לתהליכי ייצור אחרים
הנה השוואה בין יציקת גז (Diecasting) לתהליכי ייצור נפוצים אחרים, תוך הדגשת היכן היא מצטיינת והיכן חלופות עשויות להתאים יותר:
🔧 1. יציקת גז לעומת יציקה חול יציקה
| מאפיין | למות יציקה | חול יציקה |
|---|---|---|
| גימור משטח | חלק, איכותי | משטח מחוספס יותר |
| דיוק ממדי | גָבוֹהַ | לְמַתֵן |
| עלות כלי עבודה | גבוה (מתים יקרים) | נמוך (תבניות זולות) |
| נפח ייצור | גָבוֹהַ | נמוך עד בינוני |
| סוגי חומרים | אל-ברזלי (בעיקר) | ברזליות ולא ברזליות |
| זמן התקנה | ארוך (בשל עיצוב הקובייה) | קצר |
| גודל חלק | קטן עד בינוני | קטן עד גדול מאוד |
| זמן מחזור | קצר מאוד (ייצור מהיר) | ארוך (קירור איטי, טיפול ידני) |
| שימוש חוזר של עובש | אלפי מחזורים | שימוש חד פעמי |
🔹 סיכום :
-
השתמשו ביציקת גז עבור חלקי מתכת מדויקים , אסתטיים וגדולים.
-
השתמש ביציקת חול עבור חלקים גדולים , בנפח נמוך , או ממתכת ברזלית.
🛠️ 2. יציקת גז לעומת יציקה הזרקה
| מאפיין | למות יציקה | הזרקה |
|---|---|---|
| חוֹמֶר | מתכות (בעיקר אלומיניום, אבץ וכו') | תרמופלסטיקה (פלסטיק) |
| עלות כלי עבודה | גָבוֹהַ | גָבוֹהַ |
| נפח ייצור | גָבוֹהַ | גָבוֹהַ |
| גימור משטח | מְעוּלֶה | מְעוּלֶה |
| משקל המוצרים | כבד יותר (מתכת) | מצית (פלסטיק) |
| כוח | גבוה (מתכתי) | תחתון (פלסטיק) |
| יישומים | רכב, אלקטרוניקה, כלים | מוצרי צריכה, רפואה ואריזות |
🔹 סיכום :
-
יציקת חותך היא הטובה ביותר עבור חלקי מתכת חזקים ועמידים.
-
הזרקה היא הטובה ביותר עבור חלקי פלסטיק בעלי יתרונות ייצור דומים.
⚙️ 3. יציקת גז לעומת יציקה עיבוד שבבי CNC
| מאפיין | למות יציקה | עיבוד שבבי CNC |
|---|---|---|
| פסולת חומרים | נמוך (תעלות/רצפות ניתנות למחזור) | גבוה (החומר הוסר) |
| סובלנות | גָבוֹהַ | גבוה מאוד (מדויק) |
| מורכבות העיצוב | גבוה (צורות מורכבות אפשריות) | גבוה, אך לעיתים קרובות מוגבל על ידי כלים |
| מהירות (לחלק) | מהיר מאוד (לאחר ההתקנה) | איטי יותר |
| עלות (לחלק) | נפח נמוך | גבוה (במיוחד בווליום) |
| זמן התקנה | גָבוֹהַ | נמוך עד בינוני |
🔹 סיכום :
-
יציקת חותמת (Diecasting) מנצחת בייצור המוני של צורות מורכבות.
-
עיבוד שבבי CNC מצטיין בעבודה בנפח נמוך , בדיוק גבוה או אב טיפוס.
🧰 4. יציקת גז לעומת יציקה חשול
| מאפיין | למות יציקה | חשול |
|---|---|---|
| כוח | טוב, אבל יכול להיות נקבוביות | גבוה מאוד (מבנה גרגירים משופר) |
| מורכבות עיצובית | גבוה (צורות מורכבות, קירות דקים) | נמוך עד בינוני |
| גימור משטח | מְעוּלֶה | גס |
| דיוק ממדי | גָבוֹהַ | לְמַתֵן |
| עלות | נמוך יותר בנפח גבוה | גבוה יותר ליחידה |
🔹 סיכום :
-
חישול מייצר חלקים חזקים מאוד לשימוש מבני.
-
יציקת גז מציעה גמישות עיצובית וגימור טובים יותר.
בחירת חומרים ליציקה
🧪 מבוא לחומרי יציקה:
יציקת תבנית (Die Exhaust) כרוכה בדחיפת מתכת מותכת לתוך חלל התבנית תחת לחץ גבוה. בחירת החומר היא קריטית משום שהיא משפיעה על תכונות מכניות, עמידות בפני קורוזיה, גימור פני השטח, יכולת העיבוד השבבי והעלות. יציקת תבנית משתמשת בדרך כלל במתכות לא ברזליות בשל נקודות ההיתוך הנמוכות שלהן ומאפייני הזרימה הטובים יותר שלהן.
| גורם | אֲלוּמִינְיוּם | אבץ | מגנזיום | נְחוֹשֶׁת |
|---|---|---|---|---|
| כוח | לְמַתֵן | גָבוֹהַ | לְמַתֵן | גָבוֹהַ |
| מִשׁקָל | נמוך | לְמַתֵן | מאוד נמוך | גָבוֹהַ |
| עלות (חומר) | לְמַתֵן | נמוך | גָבוֹהַ | גבוה מאוד |
| עמידות בפני קורוזיה | גָבוֹהַ | לְמַתֵן | נמוך עד בינוני | גָבוֹהַ |
| יכולת מכונה | טוב | מְעוּלֶה | מְעוּלֶה | לְמַתֵן |
| למות החיים | לְמַתֵן | גבוה מאוד | גָבוֹהַ | נמוך |
| נקודת התכה (° C) | ~ 660 | ~ 390 | ~ 650 | ~ 1080 |
שירות יציקת אלומיניום
אלומיניום, חומר עיקרי ביציקת תבנית, משמש ביציקת תבנית בתא קר עם סגסוגות המכילות מגנזיום, נחושת וסיליקון. יציקת אלומיניום אידיאלית לייצור חלקים מורכבים ומפורטים, מכיוון שהיא קלת משקל ובעלת יציבות ממדית מעולה. היא מספקת גם יתרונות כמו עמידות לטמפרטורות גבוהות, מוליכות מצוינת ועמידות בפני קורוזיה.
סגסוגות אלומיניום נפוצות ליציקת גז כוללות:
| 360 | A360 | 380 | A380 | 383 | |
| צפיפות | 2.63 גרם / ס"מ³ | 2.63 גרם / ס"מ³ | 2.74 גרם / ס"מ³ | 2.71 גרם / ס"מ³ | 2.74 גרם / ס"מ³ |
| טווח התכה (℃) | 557-596 | 557-596 | 540-595 | 540-595 | 516-582 |
| חַשׁמַלִי
מוליכות |
30% IACS | 29% IACS | 27% IACS | 23% IACS | 23% IACS |
| תרמי
מוליכות |
113 וואט/(מ"ק) | 113 וואט/(מ"ק) | 96.2 וואט/(מ"ק) | 96.2 וואט/(מ"ק) | 96.2 וואט/(מ"ק) |
| חוזק מתיחה אולטימטיבי | 300 מגפ"ס | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| כוח תשואה | 170 מגפ"ס | 170 מגפ"ס | 170 מגפ"ס | 170 מגפ"ס | 170 מגפ"ס |
| קשיות | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| עמידות החומר | 140 מגפ"ס | 140 מגפ"ס | 140 מגפ"ס | 140 מגפ"ס | 140 מגפ"ס |
| חוזק גזירה | 190 מגפ"ס | 190 מגפ"ס | 190 מגפ"ס | 190 מגפ"ס | 190 מגפ"ס |
| הַאֲרָכָה | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
-
יתרונות של אלומיניום ליציקת גז:
-
קל משקל אך חזק
-
עמידות בפני קורוזיה מעולה
-
מוליכות תרמית וחשמלית טובה
-
מחזור
-
-
יישומים של יציקת אלומיניום: חלקי רכב, מעטפות אלקטרוניקה, כלי עבודה חשמליים
שירות יציקת אבץ
סגסוגות אבץ הן חומר מפתח ליציקות יציקה. יציקת אבץ מועדפת בזכות תכונות הציפוי המצוינות שלה, יחד עם יתרונות נוספים כמו חוזק פגיעות גבוה וגמישות. זוהי בחירה פופולרית בקרב יצרנים מכיוון שקל ליצוק אותה במכונת יציקה חמה, ויכולת היציקה שלה ממזערת את הבלאי בתבנית. אבץ מעורבב לעתים קרובות עם נחושת, מגנזיום ואלומיניום, מכיוון שהוא צפוף יותר ממגנזיום ואלומיניום.
סגסוגות אבץ נפוצות ליציקת גז כוללות:
| דרגת סגסוגת | זמק 2 | זמק 3 | זמק 5 | זמק 7 | ZA-8 |
| צפיפות (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| נקודת התכה (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| מוליכות תרמית (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| מקדם התפשטות תרמית (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| מוליכות חשמלית (% IACS) | 27 | 27 | 27 | 27 | 26 |
| הרכב כימי עיקרי | 3.5-4.3% אל 0.02-0.05% מגנזיום 0.035-0.06% נחושת |
3.5-4.3% אל 0.03% מגנזיום 0.03% Cu |
3.5-4.3% אל 0.035% מגנזיום 0.035% Cu |
3.5-4.3% אל 0.03-0.06% מגנזיום 0.03-0.06% נחושת |
3.5-4.3% אל 0.05-0.5% מגנזיום 0.005-0.03% נחושת 0.005-0.03% ניקל 0.005-0.03% ברזל |
| חוזק מתיחה (MPa) | 295 | 255 | 310 | 345 | 380 |
| חוזק תפוקה (MPa) | 240 | 215 | 230 | 275 | 320 |
| התארכות (%) | 2 | 3 | 6 | 3 | 1 |
| קשיות (HB) | 82 | 70 | 90 | 95 | 100 |
| הבדלים עיקריים | מכיל פחות מגנזיום וקופסה, מתאים לחלקים גדולים יותר | מכיל פחות מגנזיום וקופסה, מתאים לחלקים גדולים יותר | מכיל פחות מגנזיום וקופסה, מתאים לחלקים גדולים יותר | מכיל יותר מגנזיום וקופסה, מתאים לחלקים בעלי צורות מורכבות | מכיל מגנזיום, נחושת, ניקל ופחמן, בעלי חוזק וקשיות גבוהים יותר |
| יישומי יציקה עיקריים | רכב, רהיטים, מכשירי חשמל וחלקים מכניים | כלי עבודה חשמליים, כלי עבודה ידניים, צעצועים | מכונות, אדריכלות ורכב | רכב, חשמל, חומרה | תעשייה, רכב, חשמל |
-
יתרונות אבץ ליציקת גז:
-
חוזק וקשיחות גבוהה
-
דיוק ממדי וגימור פני שטח מעולים
-
נקודת התכה נמוכה יותר (חוסכת אנרגיה)
-
חיי שבלאי ארוכים (פחות בלאי שבלאי)
-
-
יישומים של יציקת אבץ : מוצרי אלקטרוניקה, חלקי פנים לרכב, מנעולים, גלגלי שיניים
יציקת סגסוגות מגנזיום:
-
דרגות פופולריות : AZ91D, AM60B
-
יתרונות מגנזיום ליציקת גז :
-
קל משקל מאוד (המתכת המבנית הקלה ביותר)
-
יחס חוזק למשקל טוב
-
יכולת עיבוד טובה
-
-
חסרונות של מגנזיום ליציקת גז :
-
יקר יותר
-
רגיש לקורוזיה ללא ציפוי
-
-
יישומים של יציקת מגנזיום : תעופה וחלל, רכב, מכשירים ניידים
סגסוגות נחושת ליהוק:
-
פחות נפוץ ביציקת גז בלחץ גבוה, אך לעיתים משמש ביציקות מיוחדות בלחץ נמוך או בכוח משיכה.
-
יתרונות הנחושת ליציקת גז:
-
חוזק גבוה ועמידות בפני שחיקה
-
מוליכות חשמלית ותרמית מצוינת
-
-
חסרונות של נחושת ליציקת גז:
-
נקודת התכה גבוהה (יותר לחץ על התבנית)
-
יקר
-
-
יישומים : מחברים חשמליים, רכיבי אינסטלציה
מה לחפש בעת בחירת סגסוגות יציקה למות
לסגסוגת שתבחרו יש השפעה ישירה על ביצועי המוצר הסופי ועלות הייצור שלו. כדי לעשות את הבחירה הנכונה, זכרו את חמש הנקודות הבאות:
1. תכונות מכאניות
בחרו סגסוגת שעומדת בדרישות החוזק, הקשיות והעמידות של החלק הסופי. הביצועים המכניים ישתנו בין סגסוגות שונות.
2. עמידות בפני קורוזיה
חשבו על הסביבה בה יתמודד החלק. חשיפה לכימיקלים, לחות או שינויי טמפרטורה עשויים להשפיע על הסגסוגת. אבץ ואלומיניום מציעים עמידות טבעית טובה בפני קורוזיה, אך חלק מהסגסוגות עשויות להזדקק לציפויים נוספים.
3. מוליכות תרמית
אם החלק צריך לנהל חום או לשמור על טמפרטורות יציבות, יש לשקול סגסוגת בעלת מוליכות תרמית גבוהה. סגסוגות מבוססות נחושת משמשות לעתים קרובות כאשר העברת חום יעילה חשובה.
4. יכולת מכונה
אם נדרש עיבוד שבבי CNC או עיבוד שלאחר מכן אחר, ודאו שניתן לעבד את הסגסוגת ללא קושי רב מדי. חלק מהסגסוגות קלות יותר לעבודה, בעוד שאחרות עשויות לדרוש כלים או טכניקות מיוחדות.
5. עלות: הערכה
התבוננו בעלות הכוללת, לא רק במחיר החומר. כלול את יעילות הייצור, צורכי העיבוד השבבי ושלבי הגימור. סגסוגות מסוימות יקרות יותר לעיבוד, גם אם עלות חומר הגלם נמוכה.
איך להכין תבנית יציקה
לתבנית יציקה יש שני חלקים עיקריים: צד הכיסוי, המקובע על לוח נייח, וצד הפליטה, המחובר ללוח נייד. כדי לייצר חלקים מורכבים עם מאפיינים כמו חורים או הברגות, חלק מהתבניות כוללות רכיבים נוספים כגון מחליקים וליבות.
בהתאם לגודל החלק, תבנית עשויה להכיל מספר חללים כדי לייצר מספר חלקים במחזור אחד. אלה יכולות להיות תבניות מרובות חללים, עם חללים זהים, או תבניות משפחתיות, הכוללות צורות חללים שונות כדי לייצר חלקים שונים בבת אחת.
תבניות יציקה חייבות להיות חזקות, עמידות בחום ובבלאי. הן גם זקוקות לגמישות טובה כדי לעמוד בשימוש חוזר. רובן עשויות מפלדת כלים מוקשה שעברה טיפול בחום. תבניות אלו בנויות להתמודד עם אלפי מחזורי יציקה בשעה ויכולות להחזיק מעמד עד שני מיליון מחזורים במהלך תוחלת החיים שלהן. הן גם צריכות לעמוד בכוחות הידוק גבוהים.
תהליך ייצור התבניות מתחיל באמצעות CAD (תכנון בעזרת מחשב) וכלי סימולציה ספציפיים ליציקה. בדומה לתבניות הזרקה, תבניות יציקה זקוקות לשערים, מסילות ופתחי אוורור כדי להוביל את המתכת המותכת לחלל. פיני פליטה ומערכות נעילה נדרשים גם כדי לשחרר חלקים ולשמור על התבנית סגורה במהלך היציקה.
עיבוד שבבי CNC נמצא בשימוש נרחב לייצור תבניות יציקה. התהליך מתחיל בדרך כלל בחיתוך גס של צורת התבנית, ולאחר מכן טיפול בחום, ולאחר מכן גימור להשגת המידות הסופיות. עבור תבניות סיבוב מהיר או תבניות אב טיפוס, ניתן להשתמש בכלי עבודה מהירים. זה עשוי לכלול עיבוד שבבי CNC או שיטות כמו סינטור לייזר סלקטיבי (SLS).

יישומים של תהליכי יציקה למות
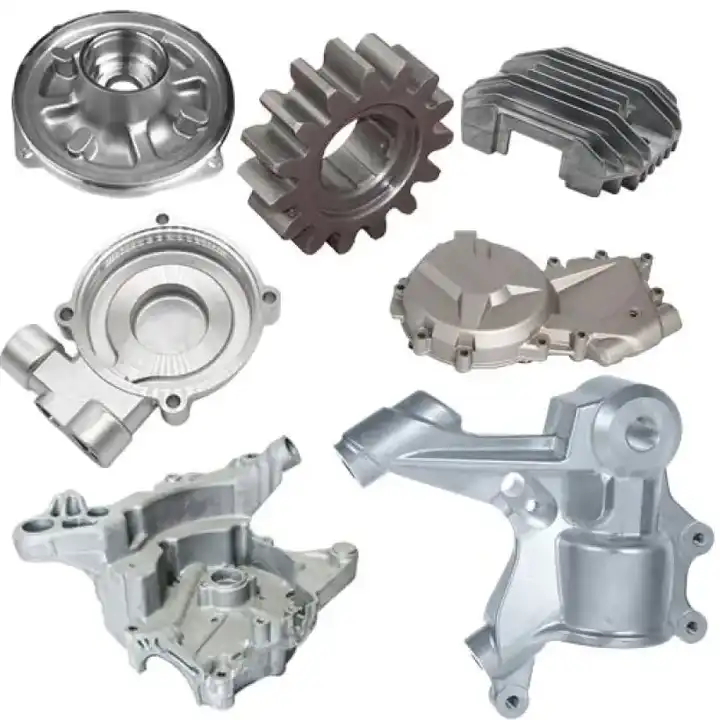
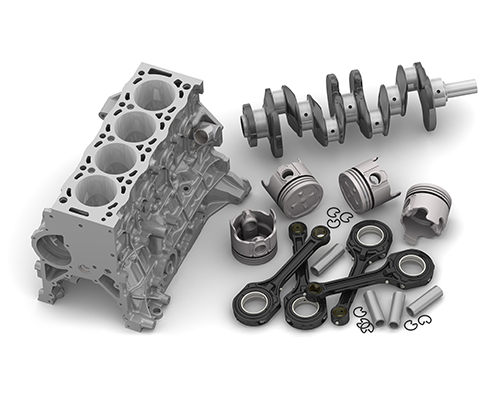
יציקת גז (Diecast) נמצאת בשימוש נרחב לייצור חלקים עמידים ורב-תכליתיים, כגון רכיבי מנוע ומארזי אלקטרוניקה. התהליך מציע מגוון אפשרויות חומרים, שטח בנייה גדול ויכולת ליצור רכיבים מורכבים, מדויקים ובעלי דופן דקה.
מה נובל יכולה לעשות לגימור המוצר שלך
ב-NOBLE, אנו מספקים מגוון רחב של טיפולי שטח לשיפור החלקים שלכם. גימורי שטח אלו משפרים את המראה, הקשיות והעמידות בפני קורוזיה וכימיקלים. הם גם מחליקים נתיבים מחוספסים של כלים ומכסים כל סימן שנותר במהלך עיבוד שבבי CNC.
הנה כמה אפשרויות גימור שעשויות להתאים בדיוק לחלקים המותאמים אישית שלכם.
| שם | תיאור | חומרים | צֶבַע | מִרקָם | |
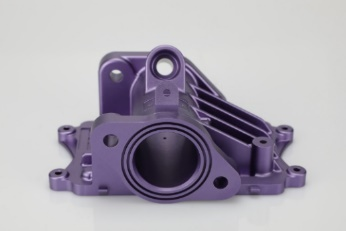 |
Anodizing | אנודיזציה משפרת את עמידות הקורוזיה, משפרת את עמידות הבלאי והקשיות, ומגנה על פני המתכת. נמצאת בשימוש נרחב בחלקים מכניים, מטוסים, חלקי רכב, מכשירים מדויקים וכו'. | אֲלוּמִינְיוּם | שקוף, שחור, אפור, אדום, כחול, זהב. | גימור חלק, מט |
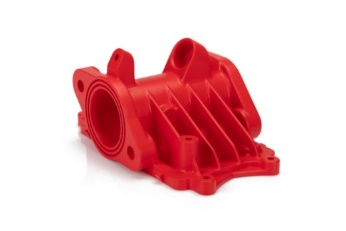 |
ציפוי אבקה | ציפוי אבקה הוא סוג של ציפוי המיושם כאבקה יבשה וזורמת בחופשיות. בניגוד לצבע נוזלי קונבנציונלי, המועבר באמצעות ממס מתאדה, ציפוי אבקה מיושם בדרך כלל באופן אלקטרוסטטי ולאחר מכן מתקשה תחת חום או באור אולטרה סגול. | אלומיניום, נירוסטה, פלדה | שחור, כל קוד RAL או מספר פנטון | מבריק או חצי מבריק |
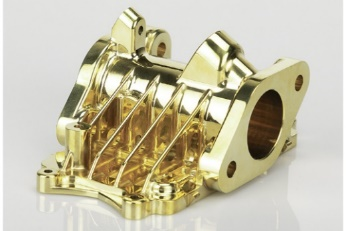 |
electroplating | ציפוי אלקטרוליטי יכול להיות פונקציונלי, דקורטיבי או קשור לקורוזיה. תעשיות רבות משתמשות בתהליך, כולל מגזר הרכב, שבו ציפוי כרום של חלקי רכב מפלדה הוא נפוץ. | אלומיניום, פלדה, נירוסטה | N / A | גימור חלק ומבריק |
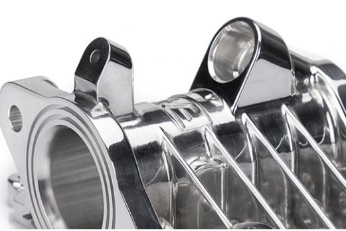 |
מֵרוּט | ליטוש הוא תהליך של יצירת משטח חלק ומבריק, בין אם באמצעות שפשוף פיזי של החלק ובין אם באמצעות הפרעה כימית. התהליך מייצר משטח עם השתקפות ספקולרית משמעותית, אך בחומרים מסוימים יכול להפחית השתקפות מפושטת. | אלומיניום, פליז, נירוסטה, פלדה | N / A | מבריק |
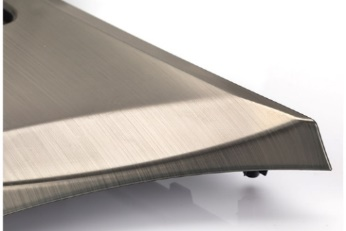 |
הברשה | צחצוח הוא תהליך של טיפול משטח שבו משתמשים בחגורות שוחקות כדי לצייר עקבות על פני חומר, בדרך כלל למטרות אסתטיות. | ABS, אלומיניום, פליז, נירוסטה, פלדה | N / A | סטין |
למות יציקה in תעשיית הרכב
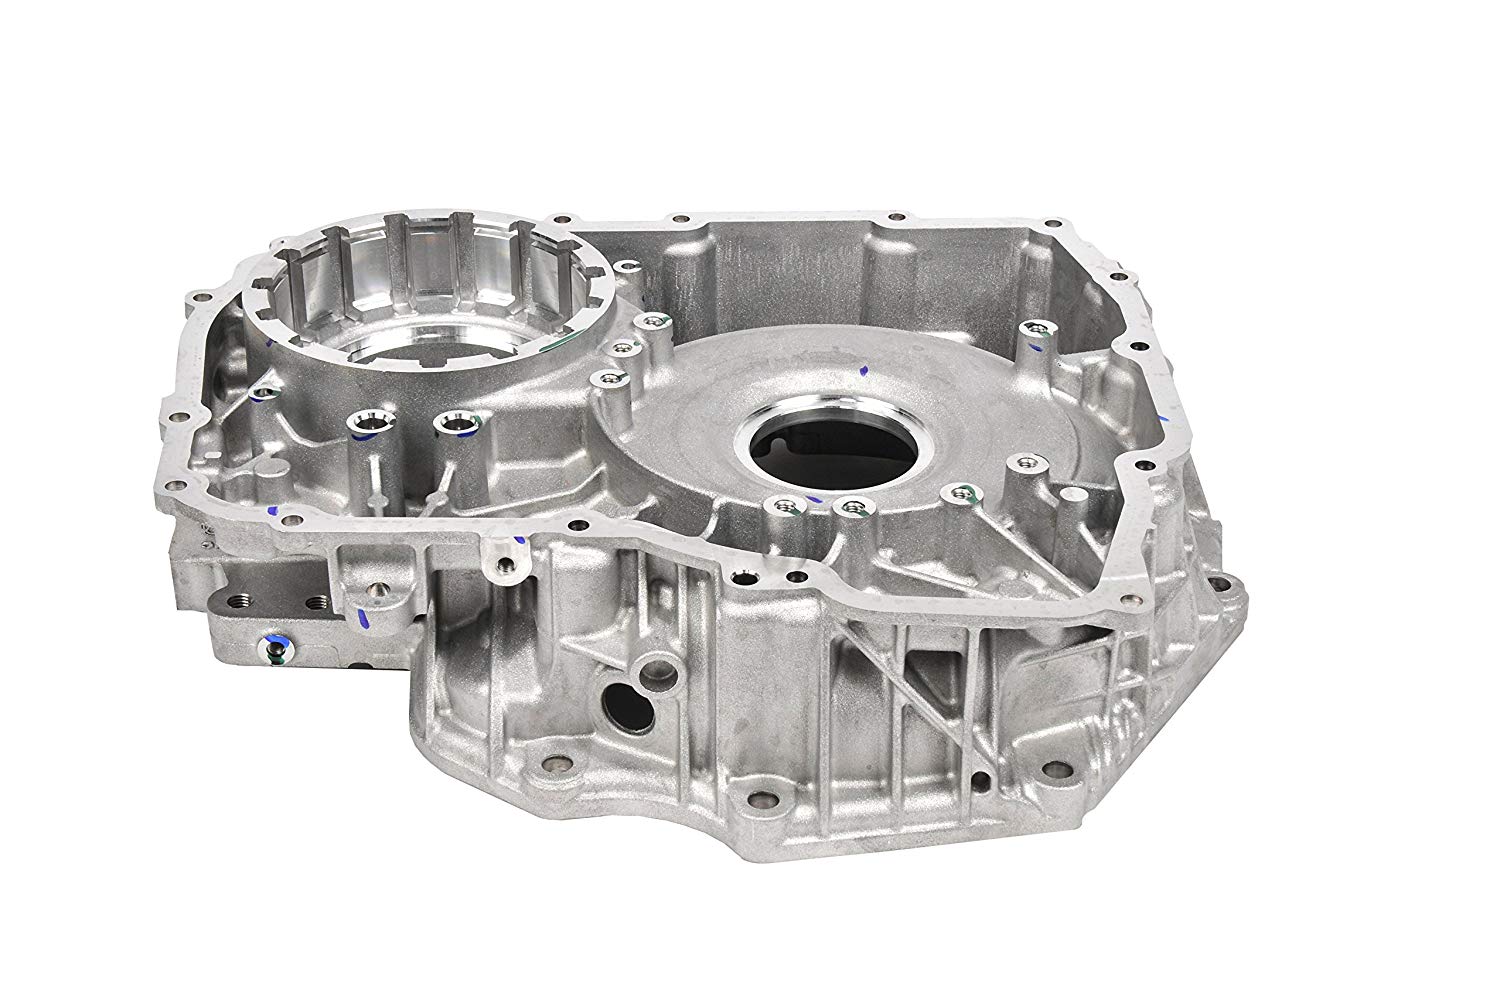
יציקת גז משמשת בדרך כלל במגזר הרכב, במיוחד עבור חלקי אלומיניום כמו בתי תיבת הילוכים ותושבות מנוע. יציקת מגנזיום מתאימה היטב למסגרות מושבים ולוחות, בעוד יציקת אבץ מתאימה לחלקי דלק ובלמים.

יציקת גז בתעשיית התעופה והחלל
תעשיית התעופה והחלל תלויה ביציקת גז (Diecast Die) כדי לייצר חלקים איכותיים וקלים. יצרנים מעדיפים שיטה זו בשל יעילותה מבחינת עלויות ויכולתה לעמוד בסטנדרטים המחמירים של התעשייה.
יציקת גז בתעשייה הרפואית
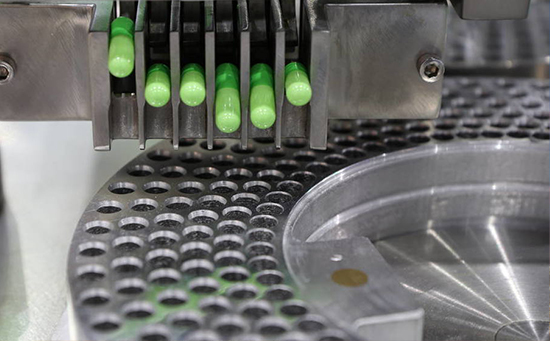
ליציקת גז ממלאת תפקיד חיוני בתעשייה הרפואית. היא מבטיחה ייצור של חלקים קלים ואיכותיים העומדים בתקנים מחמירים, מה שהופך אותה לשיטה המועדפת עבור רכיבים קריטיים.
יציקת גז בתעשיית האנרגיה
יציקת מתכת היא טכניקה מרכזית בתעשיית האנרגיה ליצירת חלקים עמידים ובעלי דיוק גבוה עבור יישומים כמו תאי דלק, מחליפי חום ומערכות אנרגיה מתחדשת. היא פופולרית משום שהיא עונה על הצורך של התעשייה ביעילות ובחסכון בעלות.
כיצד לבחור את יצרן יציקת המות המתאים
בחירת יצרן יציקות אינה עניין של מחיר בלבד - מדובר במציאת השותף המתאים למוצר שלכם. כך תעשו את הבחירה הנכונה:
1. דע מה שאתה צריך
התחילו בתיאור ברור של צרכי הפרויקט שלכם. זה כולל מפרטי חלקים, כמות הזמנה, תקני איכות, טיפול פני שטח ולוח זמנים לאספקה. תוכנית ברורה תעזור לכם לתקשר טוב יותר עם ספקים ולהעריך האם הם יכולים לעמוד בציפיות שלכם.
2. בדוק את הרקע שלהם
חפשו יצרנים בעלי ניסיון מוכח ביציקת גז. בדקו את הרקורד שלהם, במיוחד בעבודה עם החומרים הרלוונטיים לפרויקט שלכם. כדאי גם לבדוק אילו תעשיות הם שירתו והאם הם ייצרו חלקים מורכבים דומים.
3. לראות מה הם יכולים להתמודד איתו
בדקו את הציוד ויכולת הייצור של היצרן. זה כולל את גודל המכונה, הכלים הזמינים ותמיכה בתהליכים משניים כמו עיבוד שבבי CNC, גימור משטחים והרכבה. ודאו שהמתקנים שלהם תואמים את קנה המידה של הייצור ואת הצרכים הטכניים שלכם.
4. שאלו על איכות
שאלו לגבי מערכות בקרת האיכות שלהן. חפשו חברות העומדות בתקנים מוכרים, כגון אישורי ISO. כמו כן, בדקו את שגרת הבדיקה שלהן, נהלי הבדיקה וכיצד הן מבטיחות את איכות המוצר בכל שלב.
5. קבל עזרה בהנדסה
בדקו אם היצרן יכול לתמוך בכם בשלבי התכנון וההנדסה. שותף מיומן יכול להציע הצעות לשיפור התכנון לצורך ייצור, הפחתת עלויות ובחירת החומרים והתהליכים הטובים ביותר.
6. לדבר, לעתים קרובות
תקשורת טובה היא קריטית. בחרו יצרן שמגיב, פתוח למשוב ומוכן לספק עדכונים לאורך כל הפרויקט. גישה שיתופית מסייעת במניעת עיכובים ואי הבנות.
מחשבות סופיות
לייצור המוני של רכיבי מתכת עמידים ומפורטים, יציקת גז היא בחירה חכמה. כאשר משופרים אותה באמצעות עיבוד שבבי CNC, היא הופכת לפתרון ייצור מדויק ורב-תכליתי ביותר.
גורמי הצלחה מרכזיים כוללים בחירת חומרים חכמה, תכנון יעיל של תבניות וגימור פני שטח נכון. הבנה טובה של כל שלב בתהליך עוזרת לך לקבל החלטות טובות יותר ולמטב הן את העלות והן את הביצועים.
NOBLE מביאה את המומחיות והיכולות הנדרשות כדי לספק פתרונות יציקה אמינים המותאמים לפרויקט שלכם.
מוכנים להתחיל? צרו קשר - אנחנו כאן כדי לעזור!
שאלות נפוצות
1. מדוע יציקת גז עדיפה על יציקת חול?
יציקת חותך נחשבת לעתים קרובות טובה יותר מיציקת חול עבור יישומים מסוימים בשל הדיוק, המהירות והגימור המעולים שלה, במיוחד בייצור בנפח גבוה.
2. מה ההבדל בין יציקה ליציקת גז?
יציקה היא תהליך ייצור כללי שבו חומר מותך נמזג לתבנית כדי להתמצק לצורה הרצויה, בעוד שיציקה במות היא סוג ספציפי של יציקה המשתמש בלחץ גבוה כדי לדחוף מתכת מותכת לתוך תבנית מתכת רב פעמית (מות) לייצור חלקים מדויקים ובנפח גבוה.
3. האם יציקת תבנית היא תבנית קבועה?
כן, יציקת תבנית משתמשת בתבנית קבועה , מכיוון שהיא כרוכה בהזרקת מתכת מותכת לתבניות פלדה רב פעמיות תחת לחץ גבוה, מה שמאפשר ייצור עקבי ובנפח גבוה של חלקי מתכת מורכבים ומדויקים.
4. האם יציקת גז היא חסכונית?
יציקת גז היא חסכונית לייצור בנפח גבוה משום שלמרות עלות הייצור הראשונית הגבוהה, היא מציעה עלויות נמוכות ליחידה, זמני מחזור מהירים, בזבוז חומר מינימלי וחזרתיות מעולה.
5. האם יציקת גז טובה לסביבה?
יציקת גז יכולה להיות ידידותית לסביבה כאשר היא מנוהלת כראוי, מכיוון שהיא מאפשרת שימוש יעיל במתכת, יכולת מיחזור גבוהה של חומרים (במיוחד אלומיניום ואבץ) ופסולת מינימלית, אם כי היא דורשת קלט אנרגיה משמעותי וטיפול נכון בפליטות ובחום פסולת כדי להפחית את השפעתה הסביבתית.






