
סקירה כללית של יציקת גז
יציקת מתכת היא טכניקת ייצור מתכת מהירה, מדויקת וחוזרת על עצמה עבור פריטים גדולים כקטנים, החל מבלוקי מנוע ועד ידיות דלתות. רכיבי יציקה כוללים איכות פני שטח מעולה, וניתן להשתמש במגוון מתכות לא ברזליות.
יציקת גז משמשת בדרך כלל לייצור בנפח גבוה בגלל עלויות ההקמה הגבוהות שלה. במקרה זה, קנה המידה של הייצור מפצה על העלויות הגבוהות יותר של מכונות וכלים. להלן אפשרויות יציקה מיוחדות ללקוחות NOBLE.
מאמר זה בוחן יציקת מתכת בפירוט, תוך מתן תיאור הגדרתה, סוגיה, חומריה המתאימים, ליטוש פני השטח, יישומיה וכיצד לבחור את שירות יציקת המתכת הטוב ביותר.
מה זה Die Casting?
יציקת גז (Die Exhaust Extraction) היא טכניקת ייצור המניבה מוצרי מתכת מדויקים ביותר מבחינת מידות. היא דומה לשיטת הזרקה המשמשת לייצור פלסטיק. היא כרוכה בהזרקת מתכת מותכת - בדרך כלל סגסוגת של מתכות לא ברזליות כמו מגנזיום, אבץ או אלומיניום - תחת לחץ עז לתוך תבנית, שהיא תבנית פלדה רב פעמית. תחת לחצים הנעים בין 0.7 ל-700 מגה פסקל, מתכת מותכת נדחפת לתוך תבנית ומתמצקת ליציקת מתכת. תבניות מיועדות לעיצוב מוצרים מוגמרים לצורה הרצויה.
יציקת גז (Die Exhaust) משתמשת בתבנית המורכבת משני חצאים, "תבנית מכסה" ו"תבנית פליטה", המחוברים יחד. התבנית מצופה בחומר שחרור לפני ההזרקה. מתכת מותכת נדחקת לחלל התבנית באמצעות מכבש הידראולי או מכני. לאחר שהמתכת מתקררת, שני החצאים נפרדים, והחלק המוצק (היציקה) נפלט החוצה. יציקות שומרות על הצורה וגימור פני השטח של התבנית בדיוק גבוה ודורשות עיבוד מינימלי לאחר מכן. יציקת גז מייצרת חלקים מורכבים בעלי גימורי פני שטח מעולים ומשמשת למעטפות מכוניות, רכיבים חשמליים וצעצועים. תהליך זה יכול להיות משולב עם הטבעה של יריעות מתכת, חישול וטכניקות יציקה אחרות.
איך עובד יציקה?
יציקת תבנית היא טכניקת ייצור היוצרת חלקי מתכת מדויקים ומפורטים מאוד. היא כרוכה בשאיבת מתכת מותכת - בדרך כלל מגנזיום, אבץ או אלומיניום - תחת לחץ עז לתוך חלל התבנית או התבנית. המתכת המותכת נפלטה כפריט מוגמר לאחר שהתמצקה במהירות בתוך התבנית ולקיחת צורת התבנית. להלן השלבים:

1. הכנת עובש
הכנת התבנית, המחולקת לתבנית כיסוי ולתבנית פליטה, היא השלב הראשון בתהליך. תבנית זו, שבדרך כלל עשויה מפלדה מוקשה, נועדה להעניק למוצר המוגמר את הצורה הנכונה.
2. הידוק עובש
שני חצאי התבנית מהודקים יחד ליצירת חלל תבנית סגור שיכול לעמוד בלחץ הגבוה במהלך ההזרקה.
3. הזרקה
לאחר שלב ההכנה, המתכת המותכת נשפכת מכבשן לתוך התבנית דרך פתח יציקה כלפי מטה. ניתן לעשות זאת באופן ידני או באמצעות מצקת אוטומטית, אך היא משתמשת בכוח המשיכה כדי להזיז את המתכת. לא מופעלים כוחות או לחצים נוספים. המתכת הנוזלית מוכנסת לתבנית ממצב אנכי, והיא זורמת מטה אל תוך היציקה עקב המשיכה הטבעית של כוח המשיכה. על ידי הימנעות מלחצים גבוהים, מופחתת הטורבולנציה, וזה מסייע במניעת נקבוביות. זה גם מוביל לייצור רכיבים וחלקים חלקים יותר.
4. קירור והתמצקות
המתכת המותכת מתקררת ומתמצקת במהירות כשהיא באה במגע עם משטחי התבנית הקרים יותר לאחר שהיא ממלאת את חלל התבנית. תהליך ההתמצקות מואץ, ופיזור החום מתאפשר על ידי תעלות קירור בתוך התבנית.
5. פליטה
לאחר שהיציקה עברה את תהליך היציקה במכונת יציקה בכוח משיכה, ניתנת לה כמות מספקת של זמן להתקרר. לאחר מכן, חצאי התבנית פותחים ומנותקים בזהירות, וחלקי היציקה מוסרים בזהירות. ניתן להוציא אותם ידנית, או, במקרים מסוימים, להשתמש בפיני פליטה כדי לדחוף את היציקה בבטחה אל מחוץ למכונה.
6. חיתוך וגימור
לאחר יציאת חלק מהתבנית, ייתכן שיהיה עודף חומר לאורך קו הפרידה המכונה "הבזק". כדי להסיר את ההבזק הזה, החלק עובר תהליך חיתוך, שניתן לבצע באופן ידני או באמצעות ציוד אוטומטי. ניתן לבצע תהליכי גימור נוספים כמו עיבוד שבבי, ליטוש או טיפולי שטח כדי להשיג את המוצר הסופי הרצוי.

יתרונות וחסרונות של יציקת Die
יתרונות הליהוק
1. עלות נמוכה:
רכיבים יצוקים מספקים איכות עקבית בכמויות גדולות והם זולים יחסית. תהליכים אוטומטיים חלקית או מלאה מביאים להוצאות עבודה נמוכות יותר.
2. יעילות גבוהה
המתכת המותכת מתקררת ומתמצקת במהירות כשהיא באה במגע עם משטחי התבנית הקרים יותר לאחר שהיא ממלאת את חלל התבנית. תהליך ההתמצקות מואץ ופיזור החום מתאפשר על ידי תעלות קירור בתוך התבנית.
3. צורות מורכבות וקירות דקים
יציקת גז יכולה לייצר חלקים בעלי צורות מורכבות וגדלים מורכבים הנעים בין 25 גרם ל-25 ק"ג. חלקים אלה עשויים להיות קשים או יקרים ליישום באמצעות שיטות ייצור אחרות. ניתן גם לייצר חלקים בעלי דופן דקה בעובי של עד 0.38 מ"מ, מה שמפחית את המשקל תוך שמירה על חוזק.
4. דיוק ועקביות ממדיים
יציקת תבנית (Die Stamp) מציעה דיוק ממדי מעולה ושחזור. סבולות מדויקות ומידות חלקים עקביות מובטחות על ידי תבניות יציקה בנויות היטב. לכן, יציקת תבנית מתאימה לשימושים הדורשים חלקים קבועים ומדויקים.
5. גימור משטח טוב
יציקת תבנית (Die Exhaust Extended) מייצרת חלקים בעלי משטחים חלקים, פרטים עדינים וגימורי משטח של -0.8–3.2 מיקרומטר Ra. ניתן לתכנן את התבנית כך שתייצר את מרקם המשטח הרצוי, ובכך להפחית את הצורך בפעולות גימור משטח נוספות.
6. צדדיות חומרית
ניתן להשתמש בחומרים רבים ביציקת יציקה, כגון פליז, אבץ, מגנזיום ואלומיניום. לכל חומר תכונות ייחודיות, כגון עמידות בפני קורוזיה, משקל קל או חוזק גבוה, מה שמאפשר לבחור חומר בהתאם לדרישות של יישום מסוים.

חסרונות יציקת גז
עלויות עבודה ראשוניות גבוהות:
יציקת גז דורשת יצירת תבניות מורכבות ובנויות בדיוק רב, אשר יכולות להיות יקרות לייצור וליצור. הוצאות על כלים יכולות להוות מכשול עיקרי, במיוחד במקרה של אב טיפוס או ייצור בקנה מידה קטן.
טווח גודל ומשקל מוגבל:
באופן כללי, יציקת גז מתאימה לרכיבים קטנים עד בינוניים. מגבלות הגודל והקיבולת של מכונות יציקת גז עשויות לחייב שימוש בטכניקות ייצור אחרות עבור רכיבים גדולים וכבדים.
נקבוביות והתכווצות:
קירור מהיר והתמצקות של המתכת הנוזלית ביציקה עלולים לגרום לפתח פגמים בנקבוביות או בהתכווצות של הפריט. פגמים אלה עלולים לפגוע באיכויות המכניות והשלמות המבנית של היציקה. כדי להפחית בעיות אלו, נדרשים שיקולי תכנון נאותים וניהול תהליכים.
מגבלות עיצוב:
המאפיינים הטבועים של יציקת גז דורשים אילוצי עיצוב ספציפיים. לדוגמה, כדי לעודד מילוי והתמצקות הומוגניים, על החלקים להיות בעלי עובי דופן אחיד. חיתוכים ואלמנטים פנימיים מורכבים עשויים גם הם להזדקק לחשיבה עיצובית נוספת או להליכים לאחר היציקה.
יציקת גז נותרה תהליך ייצור נפוץ בשל יתרונותיו הרבים. יצרנים שוקלים בקפידה את הדרישות הספציפיות של מוצריהם כדי לקבוע אם יציקת גז היא הבחירה המתאימה לצורכי הייצור שלהם.
יישומים של תהליכי יציקה למות
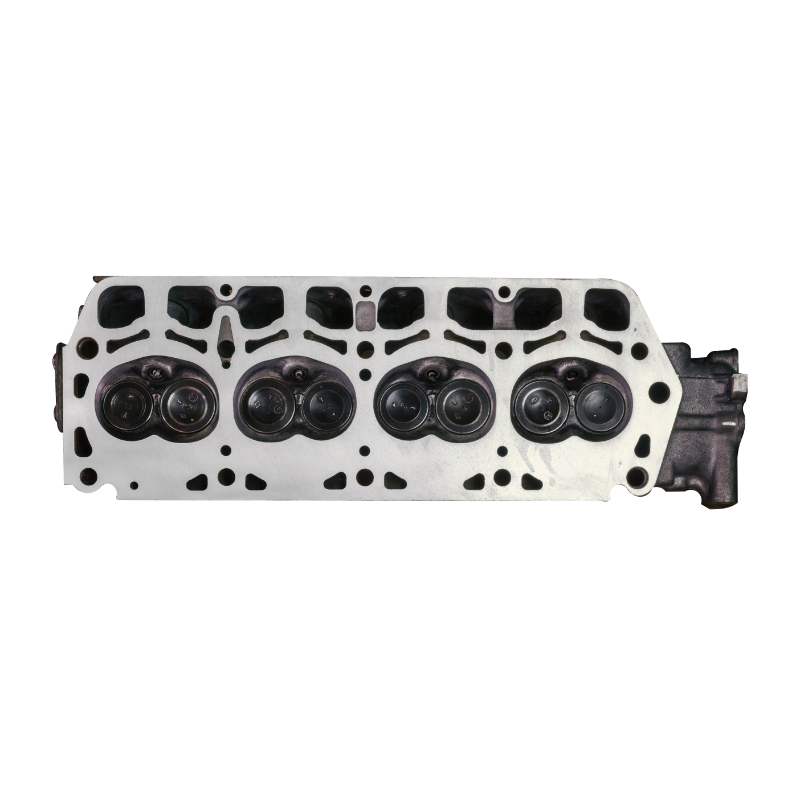
חלקי מנוע ומארזי אלקטרוניקה ניתנים לייצר באמצעות שיטת יציקת המותח החזקה והניתנת להתאמה. שטח הבנייה הרחב של יציקת המותח, מגוון אפשרויות החומרים והיכולת לייצר חלקים מורכבים, ניתנים לשחזור ובעלי דופן דקה הם חלק מיתרונותיה הרבים.
1. יציקת גז בתעשיית הרכב
מכיוון שיציקת אלומיניום יכולה ליצור חלקים קלים כמו בתי תיבת הילוכים, תושבות מנוע וצילינדרים הידראוליים, היא נמצאת בשימוש נרחב במגזר הרכב. יציקת מגנזיום שימושית עבור פאנלים ומסגרות מושבים, בעוד שיציקת אבץ מתאימה לרכיבי דלק, בלמים והיגוי כוח.

2. יציקת גז בתעשיית התעופה והחלל
יציקת גז חיונית למגזר התעופה והחלל משום שהיא מייצרת חלקים מורכבים וקלים באיכות מעולה. יצרני תעופה וחלל בוחרים בטכניקת ייצור זו בשל יעילותה העלותית ויכולתה לעמוד בסטנדרטים המחמירים של התעשייה.
3. יציקת גז בתעשייה הרפואית
יציקת גז (Diecasting) חשובה בתעשיות התעופה והחלל והרפואה. היא מייצרת חלקים קלים ואיכותיים העומדים בתקני התעשייה המחמירים. הטכניקה מועדפת לייצור רכיבים חיוניים.
4. יציקת מתכת בתעשיית האנרגיה
יציקת גז (Diecasting Die) חשובה למגזר האנרגיה משום שהיא מאפשרת לייצר חלקים מדויקים, עמידים ואיכותיים עבור מחליפי חום, תאי דלק, רכיבים חשמליים, מערכות אנרגיה מתחדשת ומערכות אחסון אנרגיה, בין היתר. התהליך הוא שיטת ייצור מועילה במגזר האנרגיה משום שהוא עשוי להתאים לדרישות התעשייה לביצועים, יעילות וחסכון בעלות.
כיצד ליצוק חלקי יציקה למות?
סוגי תהליך הליהוק
תהליך יציקת המים החמה (יציקה חמה)
שיטת יציקת תבנית חמה או צוואר אווז היא שם נוסף לטכניקת תא חם. הליך זה משמש עבור מתכות בעלות נקודת התכה נמוכה שלא יפגעו כימית במכלול הבוכנה הטבול. הבוכנה והתא של מנגנון ההזרקה טובלים באמבט מתכת מותכת של תנור מתכת (ראה תמונה למטה). הבוכנה נסוגה כאשר התבנית סגורה, פותחת את פתח התא ומאפשרת למתכת המותכת להיכנס לתא. לאחר מכן, הבוכנה סוגרת את הפתח ודוחפת את המתכת המותכת דרך הזרבובית וצוואר האווז לתוך חלל התבנית. המתכת המותכת כלואה תחת לחץ בתוך חלל התבנית עד שהיא מתמצקת. הלחץ המוגבר בתהליך התא החם מביא לקצב ייצור גבוה משמעותית מאשר בטכניקת התא הקר. יציקת תא חם עובדת ביעילות עם סגסוגות ומתכות בעלות נקודות התכה נמוכות יותר, כולל בדיל ואבץ.

תהליך יציקת המות הקרה
תהליך יציקת התא הקר דומה למדי לתהליך יציקת התא החם. בתהליך זה, המתכת המותכת נשפכת לתוך שרוול ההזרקה או חלק התא של גליל ההזרקה לפני שהיא נדחפת לתוך התבנית. מכיוון שהשרוול אינו מחומם, תהליך זה נקרא תהליך התא הקר. תנור המתכת הוא עצמאי, מה שמבטל כל בעיות קורוזיה. תהליך התא הקר מתחיל כאשר החומר המותך מועבר מהתנור לתא ההזרקה דרך חור המזיגה. איל הידראולי אוטם את פתח התא הקר ודוחף את המתכת תחת לחץ לתוך חלל התבנית.
טווח הלחצים נע בין 30 מגה פסקל ל-150 מגה פסקל. תהליך זה נועד להתמקד במזעור קורוזיה של המכונה ולא ביעילות הייצור. מתכת מותכת מוחדרת למערכת ההזרקה באופן אוטומטי או ידני, מה שמבטל את הצורך לטבול את מנגנון ההזרקה באמבט של מתכת מותכת. עבור יישומים בהם עיצובי טבילה ביציקת תא חם הם קורוזיביים מדי, תהליך התא הקר הוא אלטרנטיבה טובה. תהליך זה מתאים ליציקת מתכות בעלות טמפרטורות התכה גבוהות, כגון אלומיניום וסגסוגות אלומיניום.

תהליך יציקת לחץ:
יציקת לחץ היא שיטת ייצור מהירה, אמינה ובמחיר סביר לייצור כמויות גדולות של רכיבי מתכת בצורת רשת ובעלי סבילות צמודה. למעשה, סגסוגת מתכת מותכת מוזרקת תחת לחץ גבוה לתבנית (או כלי) פלדה במהלך תהליך יציקת לחץ. תהליך זה מתמצק במהירות ויוצר רכיב בצורת רשת תוך אלפיות השנייה עד מספר שניות. לאחר מכן, הוא מופק אוטומטית.
1. יציקת גז בלחץ גבוה:
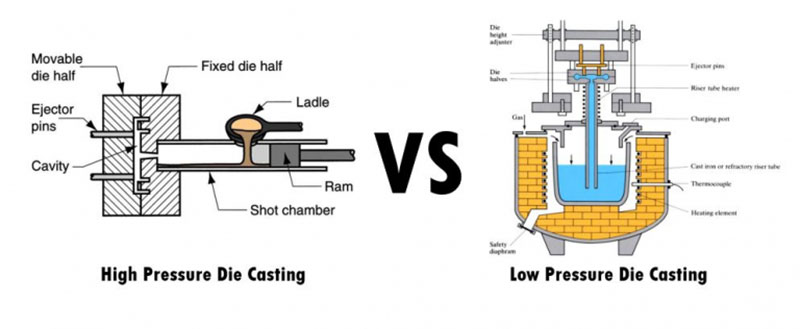
יציקת תבנית בלחץ גבוה (HPDC) היא תהליך ייצור יעיל ביותר שיכול לייצר מגוון רחב של צורות מוצרים. בתהליך זה, תבנית מתכת ממולאת במתכת נוזלית בלחץ ומהירות גבוהים. המנגנון הבסיסי מורכב משתי לוחות לחץ אנכיים המחזיקים את חצאי התבנית במקומם כאשר משטח העבודה ממוקם עליהם. אחת מלוחות הלחץ נייחת, בעוד שהשנייה ניידת, ומסייעת בפתיחה וסגירה של התבנית. כדי למלא את חלל התבנית, כמות קבועה מראש של מתכת מוסיפה לשרוול הזריקה, אשר מופעל לאחר מכן הידראולית באמצעות בוכנה. לאחר שהמתכת התמצקה, היציקה מוציאה מהתבנית.

2. יציקת לחץ נמוך:
היישום האידיאלי ליציקת תבנית בלחץ נמוך הוא על רכיבי אלומיניום סימטריים בעלי ציר סיבוב. גלגלים לרכבים, למשל, מיוצרים לעתים קרובות באמצעות יציקת תבנית בלחץ נמוך. סוג זה של פעולה משתמש בצינור עלייה לתבנית, הממוקמת אנכית מעל אמבט המתכת המותכת. המתכת נמשכת כלפי מעלה ולתוך התבנית כאשר התא מגיע ללחץ, שהוא בדרך כלל בין 20 ל-100 קילופסקל. תפוקות יציקה גבוהות מושגות על ידי הסרת מזינים מסוג זה של תהליך יציקת אלומיניום בלחץ נמוך.
טכניקות יציקת ואקום ותא קר קשורות זו לזו באופן הדוק ביותר. לפני שהמתכת המותכת נכנסת לחלל התבנית, אוויר וגזים כלואים מוסרים על ידי מקור ואקום. זוהי טכניקת יציקת גז חדשה יחסית שמפחיתה נקבוביות, מגבירה את החוזק ומקלה על יישום טיפולי החום לאחר היציקה. לסוג זה של יציקה מספר יתרונות, כולל תכונות מכניות משופרות, חלקות פני שטח משופרת, יציבות ממדית מוגברת, זמני מחזור מקוצרים וירידה בפגמים הנגרמים על ידי גזים כלואים. ניתן לטפל בחום בחלקים.

4. תהליך יציקת הסחיטה:
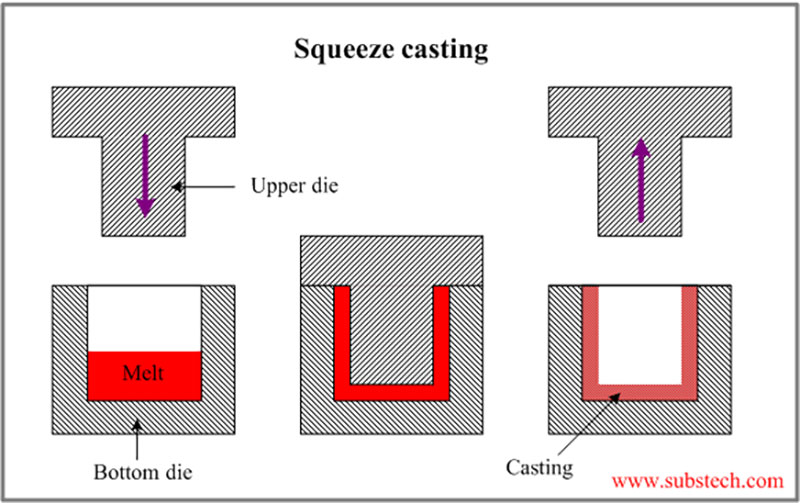
ניתן ליצוק מתכות וסגסוגות בעלות זרימה נמוכה, ויציקת סחיטה פותחה כשיטה מעשית. ידועה גם בשם חישול מתכת נוזלית.
הליך זה דוחף מתכת מותכת לתוך שקע במוצר היצוק על ידי מילוי תבנית פתוחה במתכת ולאחר מכן לחיצה חזקה עליה. יציקת לחיצה מניבה תוצאה צפופה להפליא ועובדת היטב עם טיפול בחום מאוחר יותר. תהליך זה מיושם גם ליצירת חומרים מרוכבים בעלי מטריצת מתכת מחוזקת, שבהם המבנה המחוזק בסיבים חודר לאלומיניום מותך.
5. תהליך יציקת הכבידה:
טכניקת ייצור הנקראת יציקת כבידה (Gravitation Die Casting) משמשת ליצירת חלקי מתכת איכותיים בעלי צורות מורכבות ומשטחים חלקים בדרך כלל. טכניקת יציקה ספציפית זו היא תת-קבוצה של פעולות יציקת כבידה בכללותן. שני מאפיינים חשובים מבדילים יציקת כבידה מטכניקות יציקה אחרות: (1) מתכת היציקה מוכנסת לתבנית רק על ידי כוח הכבידה; ו-(2) נעשה שימוש בתבנית מתכת רב פעמית (או "קבועה"). בדרך כלל משתמשים בברזל יצוק או פלדה לייצורה.

שירות יציקת Die נפוץ
אחת המתכות העיקריות המשמשות ביציקת אלומיניום היא אלומיניום, וסגסוגות של אלומיניום משמשות ביציקת אלומיניום בתא קר. סגסוגות אלו מורכבות בדרך כלל ממגנזיום, נחושת וסיליקון. סגסוגות יציקת אלומיניום הן אופציה מתאימה לחלקים מורכבים ומעודנים, מכיוון שהן קלות משקל ומספקות יציבות ממדית טובה. עמידות טובה בטמפרטורה, מוליכות חשמלית ותרמית ועמידות בפני קורוזיה הן חלק מהיתרונות הנוספים של יציקת אלומיניום.
סגסוגות אלומיניום נפוצות ליציקת גז כוללות:
| 360
360.0 |
A360
A360.0 |
380
380.0 |
A380
A380.0 |
383
383.0 |
|
| צפיפות | 2.63 גרם / cm3 | 2.63 גרם / cm3 | 2.74 גרם / cm3 | 2.71 גרם / cm3 | 2.74 גרם / cm3 |
| טווח התכה | 557-596.C | 557-596.C | 540-595.C | 540-595.C | 516-582.C |
| חַשׁמַלִי
מוליכות |
30
%IACS |
29
%IACS |
27
%IACS |
23
%IACS |
23
%IACS |
| תרמי
מוליכות |
113
משקל/(מ' קלווין) |
113
משקל/(מ' קלווין) |
96.2
משקל/(מ' קלווין) |
96.2
משקל/(מ' קלווין) |
96.2
משקל/(מ' קלווין) |
| חוזק מתיחה אולטימטיבי | 300 מגפ"ס | 320 MRa | 320 MRa | 320 MRa | 310 MRa |
| כוח תשואה | 170 מגפ"ס | 170 מגפ"ס | 170 מגפ"ס | 170 מגפ"ס | 170 מגפ"ס |
| קשיות | 75 BHN | 75 BHN | 75 BHN | 75 BHN | 75 BHN |
| עמידות החומר | 140 מגפ"ס | 140 מגפ"ס | 140 מגפ"ס | 140 מגפ"ס | 140 מגפ"ס |
| חוזק גזירה | 190 מגפ"ס | 190 מגפ"ס | 190 מגפ"ס | 190 מגפ"ס | 190 מגפ"ס |
| הַאֲרָכָה | 2.5% | 2.5% | 2.5% | 2.5% | 2.5% |
סגסוגות אבץ הן סוג חשוב של מתכת המשמשת ליציקת תבנית. יציקת אבץ היא אופציה נהדרת לציפוי ויש לה יתרונות נוספים כגון חוזק פגיעות וגמישות, מה שהופך אותה לחלופה הנוחה ביותר ליציקת תבנית עבור יצרנים. ניתן ליצוק אותה באמצעות מכונת יציקה בתא חם, ובשל יכולת היציקה שלה, יש פחות בלאי בתבנית. אבץ משולב בדרך כלל עם נחושת, מגנזיום ואלומיניום מכיוון שהוא כבד יותר ממגנזיום ואלומיניום.
סגסוגות אבץ נפוצות ליציקת גז כוללות:
| דרגת סגסוגת | זמק 2 | זמק 3 | זמק 5 | זמק 7 | ZA-8 |
| צפיפות (g / cm³) | 6.7 | 6.6 | 6.7 | 6.8 | 6.9 |
| נקודת התכה (℃) | 383-386 | 381-387 | 379-386 | 380-386 | 381-387 |
| מוליכות תרמית (W/m`K) | 109 | 116 | 113 | 113 | 116 |
| מקדם התפשטות תרמית (10^-6/K) | 26.5 | 27.5 | 26.9 | 26.5 | 26.5 |
| מוליכות חשמלית (% IACS) | 27 | 27 | 27 | 27 | 26 |
| הרכב כימי עיקרי | 3.5-4.3% אל 0.02-0.05% מגנזיום 0.035-0.06% נחושת |
3.5-4.3% אל 0.03% מגנזיום 0.03% Cu |
3.5-4.3% אל 0.035% מגנזיום 0.035% Cu |
3.5-4.3% אל 0.03-0.06% מגנזיום 0.03-0.06% נחושת |
3.5-4.3% אל 0.05-0.5% מגנזיום 0.005-0.03% נחושת 0.005-0.03% ניקל 0.005-0.03% ברזל |
| חוזק מתיחה (MPa) | 295 | 255 | 310 | 345 | 380 |
| חוזק תפוקה (MPa) | 240 | 215 | 230 | 275 | 320 |
| התארכות (%) | 2 | 3 | 6 | 3 | 1 |
| קשיות (HB) | 82 | 70 | 90 | 95 | 100 |
| הבדלים עיקריים | מכיל פחות מגנזיום וקופסה, מתאים לחלקים גדולים יותר | מכיל פחות מגנזיום וקופסה, מתאים לחלקים גדולים יותר | מכיל פחות מגנזיום וקופסה, מתאים לחלקים גדולים יותר | מכיל יותר מגנזיום וקופסה, מתאים לחלקים בעלי צורות מורכבות | מכיל מגנזיום, נחושת, ניקל ופחמן, בעלי חוזק וקשיות גבוהים יותר |
| יישומי יציקה עיקריים | רכב, רהיטים, מכשירי חשמל וחלקים מכניים | כלי עבודה חשמליים, כלי עבודה ידניים, צעצועים | מכונות, אדריכלות ורכב | רכב, חשמל, חומרה | תעשייה, רכב, חשמל |
שיקולים בבחירת סגסוגות יציקה
בחירת סגסוגת הליהוק תיקבע בהתאם ליישום ולתפקוד של המוצר הסופי.
הביצועים, העלות ותהליך הייצור מושפעים ישירות מבחירת הסגסוגת, מה שהופך אותה לחיונית. בבחירת סגסוגות יציקה, יש לזכור את הקריטריונים החשובים הבאים:
1. תכונות מכניות:
הביצועים, העלות ותהליך הייצור מושפעים ישירות מבחירת הסגסוגת, מה שהופך אותה לחיונית. בבחירת סגסוגות יציקה, יש לזכור את הקריטריונים החשובים הבאים:
2. עמידות בפני קורוזיה:
חשבו על תנאי העבודה והחשיפה לדברים כמו כימיקלים, רטיבות ושינויי טמפרטורה. מתכות מסוימות, כמו אבץ ואלומיניום, עמידות היטב בפני קורוזיה, בעוד שסגסוגות אחרות עשויות להזדקק לציפויים מגן נוספים.
3. מוליכות תרמית:
הערך האם הרכיב צריך לשמור על טמפרטורה מסוימת או לפזר חום ביעילות. בשל מוליכותן התרמית הגבוהה, סגסוגות כמו נחושת יכולות להיות שימושיות ביישומים בהם נדרשת העברת חום יעילה.
4. יכולת עיבוד שבבי:
אם נדרשים הליכים לאחר עיבוד שבבי, יש לקחת בחשבון את יכולת העיבוד של הסגסוגת. בעוד שחלק מהסגסוגות ניתנות לעיבוד בקלות רבה יותר מאחרות, חלקן עשויות לדרוש ציוד או שיטות מתוחכמות יותר.
5. עלות נמוכה:
העלות הכוללת של הסגסוגת, תוך התחשבות בעלות החומרים, יעילות תהליך הייצור וכל צורך נוסף בגימור או טיפול. עלות כל סגסוגת משתנה, וחלקן עשויות להזדקק לשיטות עיבוד מתוחכמות יותר, מה שמעלה את העלות הכוללת של החלק.
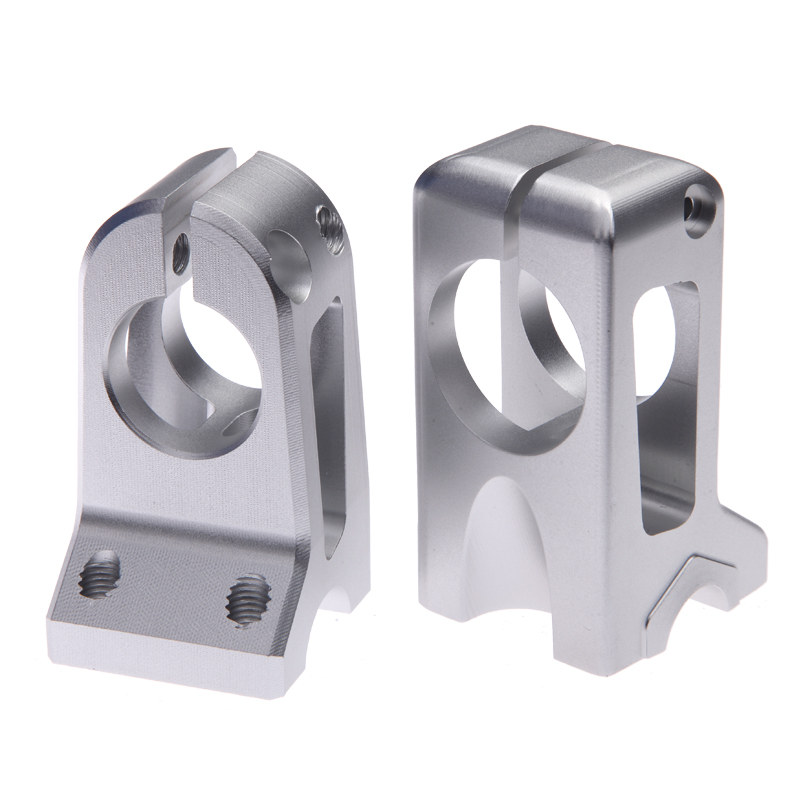
איך להכין תבנית יציקה
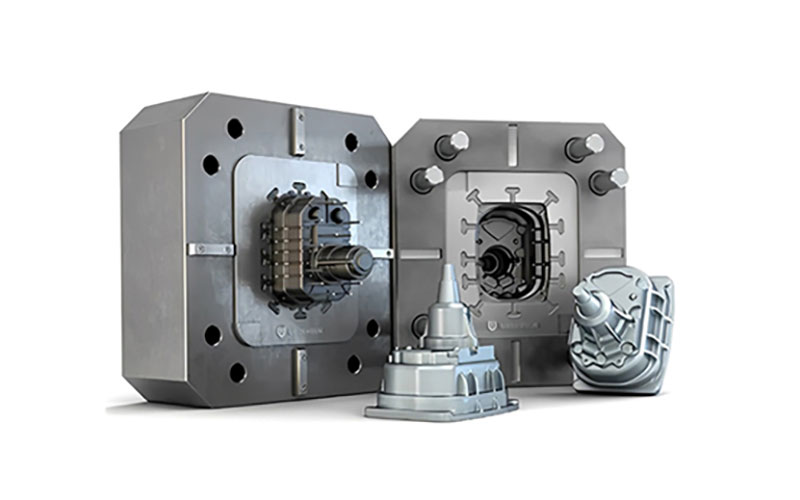
צד הכיסוי, המקובע על פלטה, וצד הפליטה, המותקן על פלטה ניידת, יוצרים תבנית יציקה. כדי ליצור חלקים מורכבים יותר, כמו כאלה עם חורים והברגות, תבניות מסוימות מכילות רכיבים נוספים כמו גלגלות וליבות.
על מנת לייצר מספר רב של רכיבים בכל מחזור, תבנית יציקה עשויה לכלול מספר חללים, בהתאם לגודל האובייקט המיוצר. תבניות אלו הן תבניות מרובות חללים, בעלות חללים זהים רבים, או תבניות תאים, המכילות תערובת של חללים שונים לייצור חלקים שונים.
תבניות יציקה צריכות להיות חזקות מאוד ועמידות בחום, בנוסף לגמישות ועמידות בפני שחיקה טובים. מסיבה זו, המבנה שלהן מאפשר להן לעמוד במאות מחזורי יציקה בכל שעה ועד שני מיליון מחזורים במהלך חייהן. הן בנויות מפלדת כלים מוקשה בעלת ביצועים גבוהים, אשר עוברת טיפול חום לעתים קרובות. תבניות יציקה צריכות להיות מסוגלות לעבוד גם עם כוחות הידוק חזקים במיוחד.
שימוש בכלי תכנון וסימולציה ספציפיים ליציקה בשילוב עם תכנון בעזרת מחשב (CAD) הוא הצעד הראשון בתהליך הייצור של תבניות יצוקות. תבניות יצוקות זקוקות לשערים, צינורות וקשתות בדיוק כמו תבניות הזרקה, כדי לאפשר לחומר מותך להיכנס לחלל התבנית. כמו כן, יש צורך לכלול פיני פליטה ונעילה כדי לאבטח את התבנית ולהקל על הפליטה. ניתן לייצר סבולות צפופות וצורות מורכבות באמצעות תכנון תבניות דיגיטלי. עיבוד שבבי CNC נמצא בשימוש נרחב לייצור תבניות יצוקות. בדרך כלל, ייצור תבניות יצוקות מתחיל בעיבוד גס של צורת התבנית, לאחר מכן טיפול בחום של תבנית המתכת, ולבסוף סבב גימור. ניתן לייצר תבניות ברמת אב טיפוס גם באמצעות כלי עבודה מהירים , באמצעות עיבוד שבבי CNC או תהליכים אחרים כגון סינטור לייזר סלקטיבי (SLS).
חומרי יציקה למות
מתכות עם טמפרטורות התכה נמוכות, כגון אלומיניום, אבץ, מגנזיום, עופרת ונחושת, משמשות בדרך כלל ביציקת יציקה. עם זאת, ניתן להשתמש גם בכמה מתכות ברזליות ובמתכות לא נפוצות. להלן כמה חומרים נפוצים:
1. אֲלוּמִינְיוּם
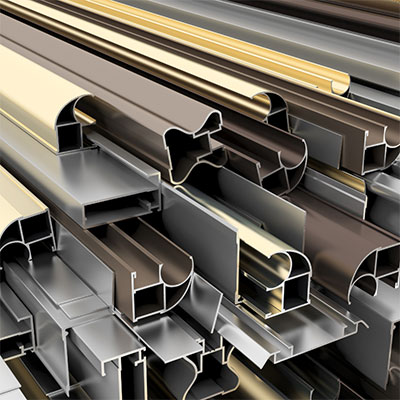
יציקת אלומיניום מציעה יתרונות רבים, כולל בנייה קלת משקל, יחס חוזק-משקל גבוה, יכולת עיבוד מעולה, מוליכות תרמית, עמידות בפני קורוזיה, גמישות עיצובית, יעילות עלויות ויכולת מיחזור. תכונות אלו הופכות את האלומיניום לבחירה פופולרית עבור יישומים שונים ותורמות לשימוש הנרחב בו בתהליכי יציקה.
2. מגנזיום
קלות המשקל של המגנזיום, יחס חוזק-משקל גבוה, יכולת העיבוד המצוינת שלו, תכונות פיזור החום, היציבות הממדית, יכולות המיגון מפני EMI/RF ויכולת המחזור שלו הופכים אותו לחומר בעל ערך ליציקת גז. שילוב התכונות הייחודי שלו פותח הזדמנויות לרכיבים קלים ובעלי ביצועים גבוהים בתעשיות כמו רכב, תעופה וחלל, אלקטרוניקה ומוצרי צריכה.
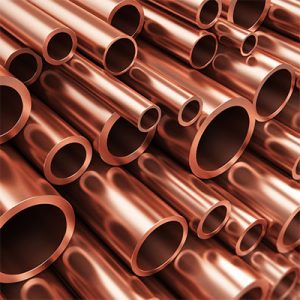
3. נחושת
תהליכי יציקה מסורתיים בדרך כלל נמנעים משימוש בנחושת בשל נקודת ההיתוך הגבוהה שלה ותכונותיה המאתגרות. עם זאת, גרסה ספציפית הנקראת יציקת סגסוגת נחושת מיועדת ליציקת סגסוגות מבוססות נחושת. טכניקה מיוחדת זו מייצרת רכיבים מבוססי נחושת באיכות גבוהה המציעים עמידות בפני קורוזיה וחוזק מעולים. למרות שאינה בשימוש נפוץ, יציקת סגסוגת נחושת מותאמת לתכונות ולדרישות הייחודיות של סגסוגות מבוססות נחושת, מה שהופך אותן למתאימות למגוון תעשיות ויישומים.

4. אבץ
יציקת אבץ מציעה מספר יתרונות, כולל יכולת יציקה מצוינת, חוזק גבוה, עמידות בפני קורוזיה, גמישות עיצובית, יעילות ייצור גבוהה ויכולת מיחזור. תכונות אלו הופכות את האבץ לבחירה פופולרית עבור מגוון רחב של יישומים, במיוחד כאלה הדורשים צורות מורכבות, דיוק וייצור חסכוני, כולל רכב, אלקטרוניקה, טלקומוניקציה, מוצרי צריכה ועוד. דוגמאות נפוצות לרכיבי אבץ יצוקים כוללות חלקי רכב, מחברים חשמליים, ידיות דלתות, צירים, ברזים ומכשירי חשמל ביתיים שונים.
למות יציקה אפשרויות סיום
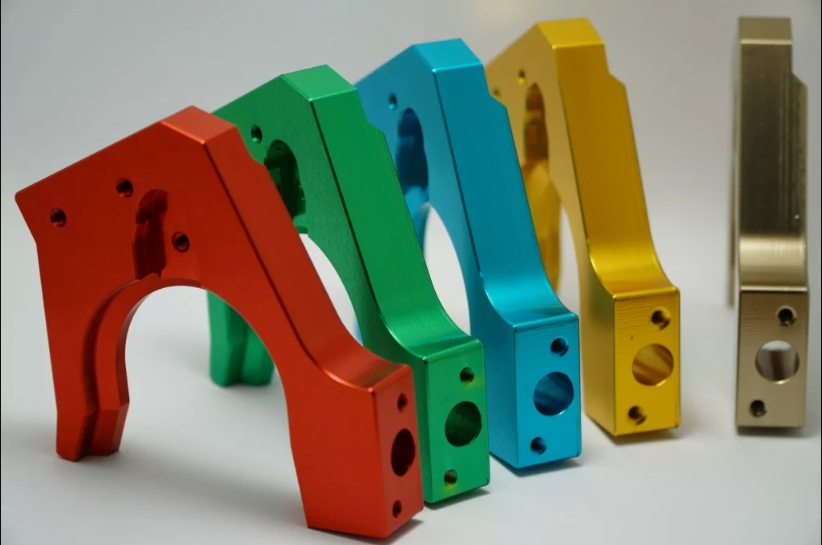
NOBLE יכולה לעזור לשפר את איכות פני השטח של המוצרים שלכם על ידי הצעת מגוון רחב של גימורי פני שטח. גימורי פני השטח של החלקים המותאמים אישית שלכם נועדו לשפר את המראה שלהם, קשיות וחספוס פני השטח, עמידות בפני כימיקלים וקורוזיה וכן הלאה. הם גם מסייעים בהסתרת סימני כלים גלויים מאזורים שנחתכו עם כלי עבודה חיים. הנה כמה מהאפשרויות הטובות ביותר שלכם.
| שם | תיאור | חומרים | צֶבַע | מִרקָם | |
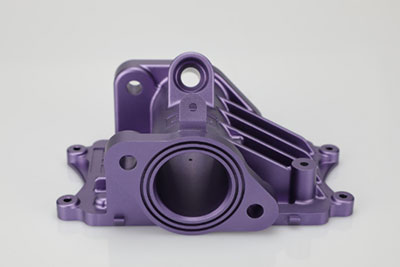 |
Anodizing | אנודיזציה משפרת את עמידות הקורוזיה, משפרת את עמידות הבלאי והקשיות, ומגנה על פני המתכת. נמצאת בשימוש נרחב בחלקים מכניים, מטוסים, חלקי רכב, מכשירים מדויקים וכו'. | אֲלוּמִינְיוּם | שקוף, שחור, אפור, אדום, כחול, זהב. | גימור חלק, מט |
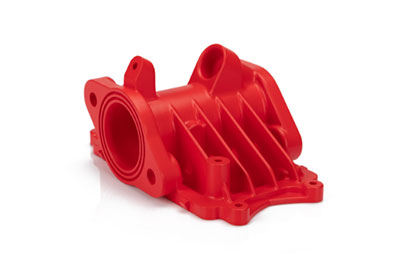 |
ציפוי אבקה | ציפוי אבקה הוא סוג של ציפוי המיושם כאבקה יבשה וזורמת בחופשיות. בניגוד לצבע נוזלי קונבנציונלי, המועבר באמצעות ממס מתאדה, ציפוי אבקה מיושם בדרך כלל באופן אלקטרוסטטי ולאחר מכן מתקשה תחת חום או באור אולטרה סגול. | אלומיניום, נירוסטה, פלדה | שחור, כל קוד RAL או מספר פנטון | מבריק או חצי מבריק |
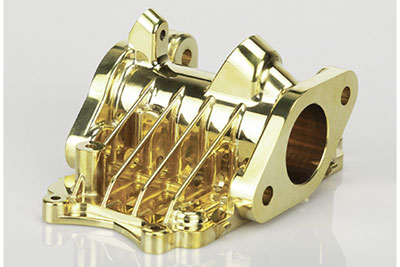 |
electroplating | ציפוי אלקטרוליטי יכול להיות פונקציונלי, דקורטיבי או קשור לקורוזיה. תעשיות רבות משתמשות בתהליך, כולל מגזר הרכב, שבו ציפוי כרום של חלקי רכב מפלדה הוא נפוץ. | אלומיניום, פלדה, נירוסטה | N / A | גימור חלק ומבריק |
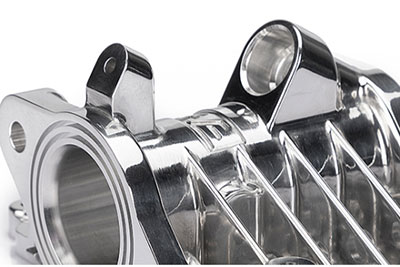 |
מֵרוּט | ליטוש הוא תהליך של יצירת משטח חלק ומבריק, בין אם באמצעות שפשוף פיזי של החלק ובין אם באמצעות הפרעה כימית. התהליך מייצר משטח עם השתקפות ספקולרית משמעותית, אך בחומרים מסוימים יכול להפחית השתקפות מפושטת. | אלומיניום, פליז, נירוסטה, פלדה | N / A | מבריק |
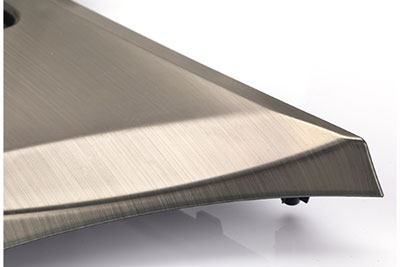 |
הברשה | צחצוח הוא תהליך של טיפול משטח שבו משתמשים בחגורות שוחקות כדי לצייר עקבות על פני חומר, בדרך כלל למטרות אסתטיות. | ABS, אלומיניום, פליז, נירוסטה, פלדה | N / A | סטין |
אסטרטגיה לבחירת יצרן יציקות למות
בבחירת יצרן יציקות, חיוני לקחת בחשבון מספר גורמים כדי להבטיח שותפות מוצלחת וייצור איכותי. הנה אסטרטגיה שתנחה אתכם בבחירת יצרן יציקות המתאים:
1. הגדר את הדרישות שלך:
הגדירו בבירור את דרישות הפרויקט שלכם, כולל מפרטי החלקים הרצויים, כמויות, תקני איכות, טיפול פני השטח ולוח זמנים לאספקה. זה יעזור לכם לתקשר ביעילות עם יצרנים פוטנציאליים ולהעריך את יכולותיהם.
2. ניסיון ומומחיות:
חפשו יצרנים בעלי ניסיון רב ביציקת מתכת ורקורד מוצק של ייצור מוצרים באיכות גבוהה. בדקו את ניסיונם בעבודה עם המתכות והחומרים הספציפיים הרלוונטיים לפרויקט שלכם. חשבו על המגזרים בהם עבדו ועל החלקים המורכבים שייצרו בהצלחה.
3. יכולות ייצור:
הערך את יכולות הייצור של היצרן, כולל גודל וקיבולת מכונות הליהוק שלו, אפשרויות הכלים הזמינות ופעולות משניות כמו עיבוד שבבי, גימור והרכבה. ודא שהציוד והמתקנים שלו יכולים לעמוד בדרישות הפרויקט ובדרישות הנפח שלך.
4. אמצעי בקרת איכות:
בררו לגבי תהליכי בקרת האיכות וההסמכות של היצרן. חפשו יצרנים שיישמו מערכות ניהול איכות חזקות, כגון הסמכות ISO. שאלו לגבי שיטות הבדיקה שלהם, נהלי הבדיקה והעמידה בתקני התעשייה.
5. תמיכה בתכנון והנדסה:
שקלו האם היצרן מציע תמיכה בתכנון והנדסה. יצרנים מיומנים יכולים לספק מידע חשוב במהלך שלב התכנון, ולסייע בייעול יכולת ייצור החלקים, יעילות העלות והביצועים. המומחיות שלהם יכולה גם לסייע בבחירת חומרים ובאופטימיזציה של תהליכים.
6. תקשורת ושיתוף פעולה:
הערך את ערוצי התקשורת של היצרן ואת רמת התגובה שלו. תקשורת יעילה חיונית לשותפות מוצלחת. ודא שהם קשובים לפניות, מספקים עדכוני התקדמות שוטפים ומוכנים לשתף פעולה בשיתוף פעולה הדוק איתך לאורך כל הפרויקט.

למה לבחור ב-NOBLE לשירות יציקת גז
NOBLE משתמשת בטכנולוגיה מתקדמת ויש לה צוות של אנשי מקצוע מיומנים המחויבים להציב את לקוחותינו בראש סדר העדיפויות. שירותי יציקת המכונות שלנו מדויקים, יעילים, חסכוניים ומייצרים תוצאות באיכות גבוהה. על ידי בחירה בשירותי יציקת המכונות שלנו, תוכלו להעלות את העסק שלכם לרמות חדשות של הצלחה.
1. מחיר כלכלי ואיכות מושלמת
אנו מציעים את אותה האיכות במחיר הנמוך ביותר. אנו שולטים בקפדנות באיכות העיבוד השבבי ובגימור הסופי כדי להבטיח שתקבלו בדיוק את מה שתכננתם.
2. יכולות ייצור חזקות
NOBLE מתגאה ביכולות הייצור יוצאות הדופן שלנו, המציעות מגוון רחב של חומרים וגימורי משטח. בין אם מדובר בסדרת ייצור קטנה או גדולה, אנו מספקים פתרון מקיף לכל דרישות הפרויקט. כושר הייצור שלנו הוא ללא תחרות, ומבטיח שכל חלק יציקה יהיה באיכות הגבוהה ביותר, יעמוד בכל דרישות המידות ויפעל בצורה יוצאת דופן.
3. בקרת איכות קפדנית
כמפעל מוסמך ISO 9001 ו-ISO 13485, NOBLE מחויבת לספק שירותי יציקת גז מדויקים. צוות ההנדסה שלנו מבצע בדיקות איכות קפדניות בשלבים שונים של תהליך הייצור, כולל טרום ייצור, בדיקת מוצר ראשון ולפני המסירה, על מנת להבטיח ייצור באיכות הגבוהה ביותר.
4. זמן אספקה מהיר
עם מפעלים מוסמכים מקומיים ומערכת שרשרת אספקה חזקה, אך גם עם סדנאות מקומיות ומכונות חדישות, אנו יכולים להאיץ את מחזורי פיתוח המוצר ולהתכונן לחלקי יציקת סגסוגת האלומיניום שלכם בהקדם האפשרי.
5. חלקי יציקה מדויקים
אנו מיישמים בקפדנות את מערכת ניהול האיכות כדי להבטיח שאיכות המוצר עקבית ותואמת את הציפיות. בדיקה יסודית מבטיחה גם שהחלקים המעובדים בדיוק רב שאתם מקבלים נקיים מכל פגם מיותר.
תמיכה הנדסית 6.24/7
בכל מקום בעולם שאתם נמצאים, אתם יכולים לסמוך על תמיכת ההנדסה שלנו 24/7, כל השנה. המהנדסים המנוסים שלנו יכולים לספק את הפתרון המתאים ביותר לעיצוב המותאם אישית של החלק שלכם, מבחר חומרים רחב, אפשרויות גימור ללא דופי ואפילו זמן אספקה.






