
בעולם יציקת המתכת, יציקה בלחץ נמוך ויציקה בלחץ גבוה הן שתי טכניקות פופולריות, שלכל אחת מהן יש את נקודות החוזק והמטרות שלה. על ידי קריאת מדריך זה, תהיו מצוידים טוב יותר להבין את השיטות הללו ולקבוע איזו מהן מתאימה ביותר לצורכי הייצור שלכם.
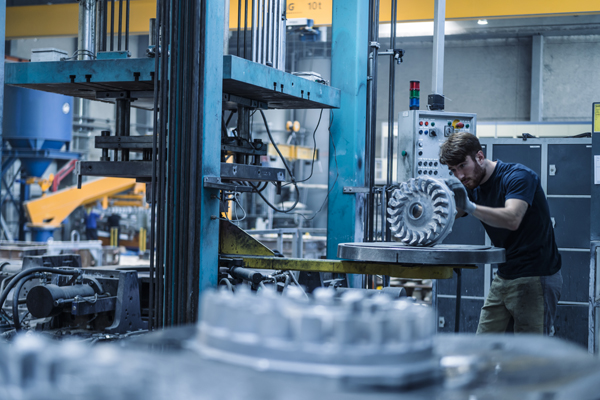
מבוא ליציקה בלחץ נמוך ובלחץ גבוה
בייצור מודרני, תהליכי יציקה הם הכרחיים, במיוחד בעת ייצור רכיבי מתכת. יציקה בלחץ נמוך ויציקה בלחץ גבוה הן שתי טכניקות נפוצות, כל אחת מציעה יתרונות מיוחדים המתאימים לתכונות חומר שונות ולדרישות ייצור שונות.
יציקת לחץ נמוך
- הַגדָרָה: תהליך היציקה בלחץ נמוך כרוך בהחדרת מתכת מותכת לתבנית בלחצים הנעים בדרך כלל בין 0.5 ל-1 בר, מה שמבטיח מילוי מדויק ומבוקר.
- תכונות עיקריות:
מילוי עדין של התבנית.
מתאים לגיאומטריות מורכבות.
משמש בדרך כלל עבור סגסוגות אלומיניום ומגנזיום.
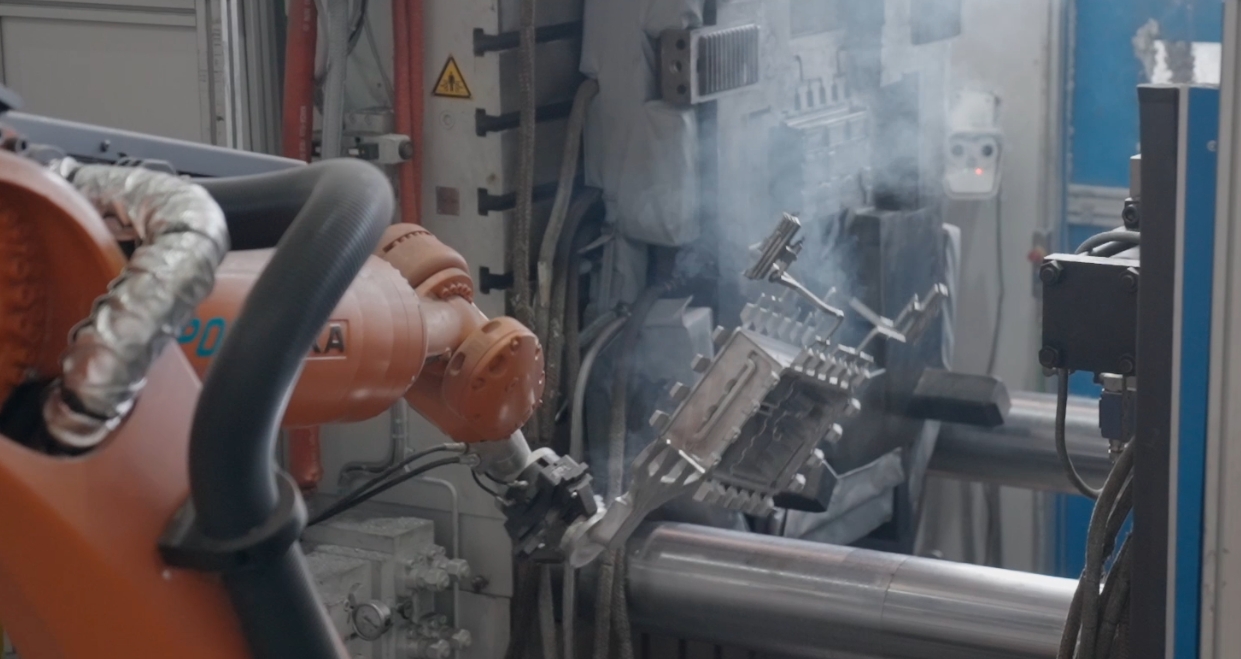
יציקה בלחץ גבוה
- הַגדָרָה: שיטת יציקה בלחץ גבוה, שבה מוזרק מתכת מותכת לתבנית תחת לחצים הנעים בדרך כלל בין 100 ל-1000 בר, מבטיחה דיוק גבוה במוצר הסופי.
- תכונות עיקריות:
מילוי מהיר של התבנית.
אידיאלי לייצור בנפח גבוה.
משמש בדרך כלל עבור סגסוגות אבץ, אלומיניום ומגנזיום.
הבדלים עיקריים בין יציקה בלחץ נמוך ללחץ גבוה
1. רמות לחץ
יציקה בלחץ נמוך: ביציקה בלחץ נמוך, מתכת מותכת ממלאת את התבנית באמצעות לחץ נמוך, בדרך כלל סביב 0.5 עד 1 בר.
יציקה בלחץ גבוה: ביציקה בלחץ גבוה, התבנית מתמלאת במהירות הודות ללחץ הגבוה, בדרך כלל בין 100 ל-1000 בר.
2. מהירות מילוי עובש
יציקה בלחץ נמוך: יציקה בלחץ נמוך ממלאת את התבנית באיטיות, מה שעוזר להפחית את הטורבולנציה ומונע מגז להילכד בפנים.
יציקה בלחץ גבוה: יציקה בלחץ גבוה משתמשת בטכניקת מילוי מהירה יותר, היעילה במיוחד ליצירת חלקים בעלי דופן דקה הדורשים דיוק.
3. חומר עובש
יציקה בלחץ נמוך: ביציקה בלחץ נמוך, תבניות חול או מתכת קבועות הן הבחירה המועדפת לעיצוב החומר.
יציקה בלחץ גבוה: ליציקה בלחץ גבוה, משתמשים בתבניות פלדה מכיוון שהן קשוחות מספיק כדי להתמודד עם לחץ גבוה.
4. מורכבות חלקים
יציקה בלחץ נמוך: אם אתם עובדים עם צורות מורכבות או חלקים גדולים יותר, יציקה בלחץ נמוך היא הדרך הנכונה.
יציקה בלחץ גבוה: יציקה בלחץ גבוה מתאימה ביותר לחלקים קטנים עד בינוניים הזקוקים לדפנות דקות.
5. גימור משטח
יציקה בלחץ נמוך: עם יציקה בלחץ נמוך, מקבלים משטחים חלקים יותר ופחות פגמים הודות למילוי האיטי.
יציקה בלחץ גבוה: ביציקה בלחץ גבוה, ייתכן שתצטרכו לבצע גימור נוסף כדי להחליק פגמים במשטח.
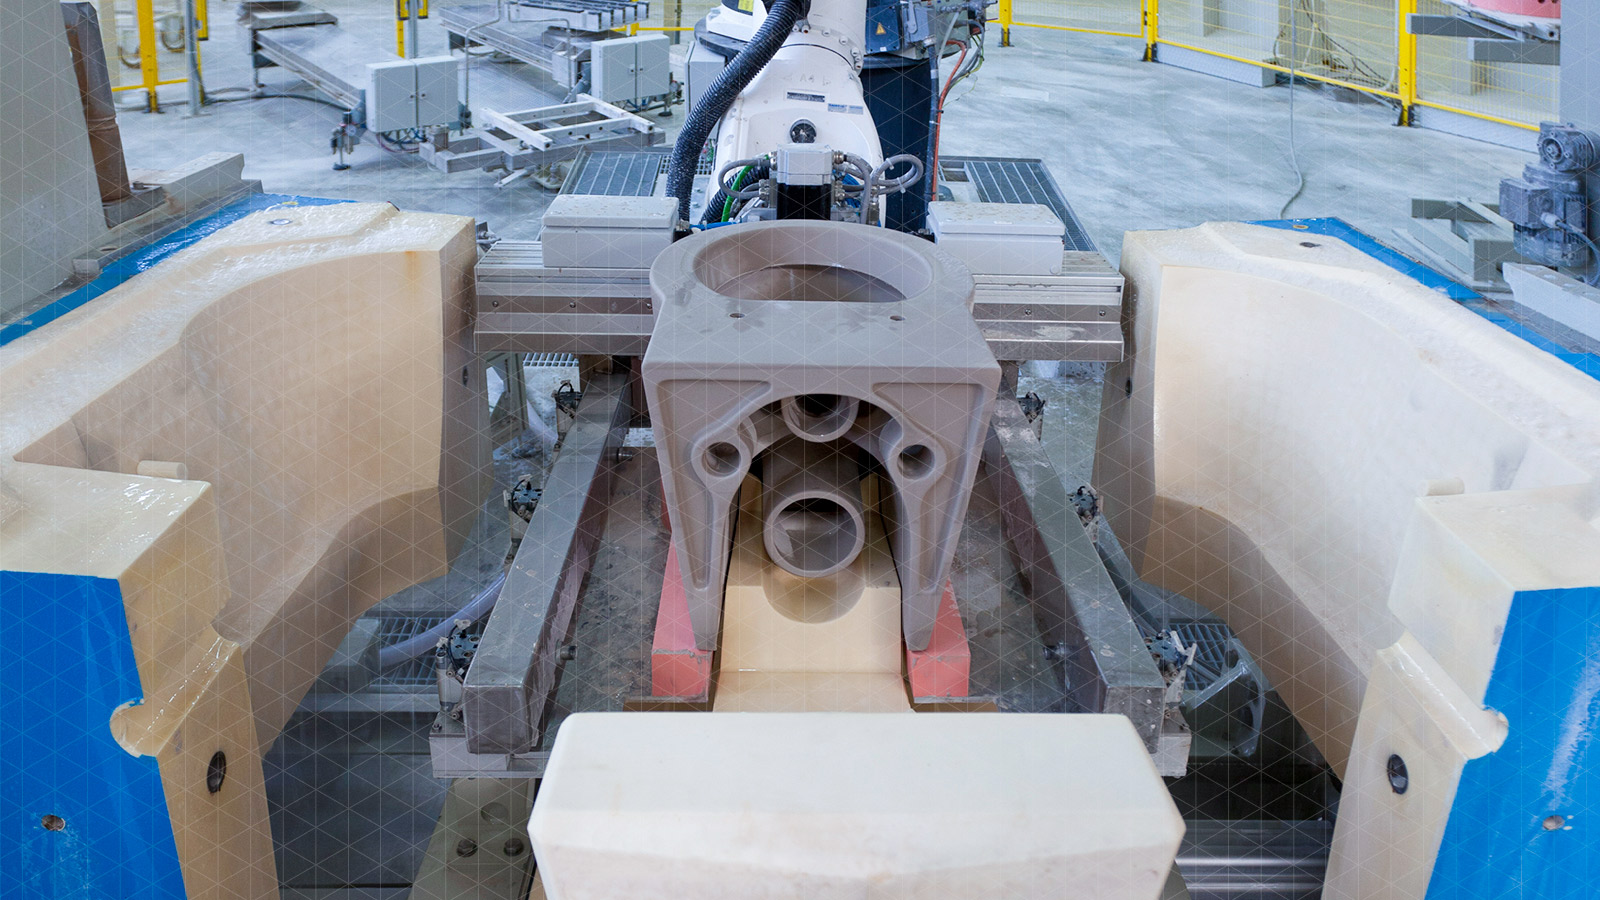
יציקה בלחץ נמוך לעומת יציקה בלחץ גבוה
יציקות בלחץ נמוך ויציקות בלחץ גבוה, לכל אחת מהן יתרונות משלה, מה שהופך אותן מתאימות למטרות ייצור שונות. בהשוואה זו, נבחן כיצד כל שיטה מסייעת בדברים כמו איכות ויעילות עלויות.
יתרונות יציקה בלחץ נמוך
איכות משטח מעולה
גימור חלק: הפחתת הטורבולנציה מביאה למשטח חלק יותר, וממזערת פגמים נפוצים כמו חספוס.
פחות פגמים: לחצים נמוכים יותר מסייעים במניעת לכידת גז ונקבוביות, ומבטיחים יציקה נקייה וללא פגמים.
מאפיינים מכניים טובים יותר
חוזק משופר: על ידי שליטה בתהליך המילוי, החלקים שומרים על חוזק ושלמות מבנית טובים יותר.
מתח מופחת: יציקה בלחץ נמוך ממזערת את הלחצים הפנימיים שעלולים להחליש את החלק.
עלות-יעילות עבור נפחים נמוכים עד בינוניים
עלויות כלים נמוכות יותר: תהליך זה תואם לחול או תבניות קבועות, מה שמפחית את הוצאות הכלים.
בזבוז מופחת: השימוש היעיל בחומר במהלך היציקה מפחית את הפסולת, ומציע חיסכון נוסף בעלויות.
יתרונות יציקה בלחץ גבוה
מהירות ייצור גבוהה
זמני מחזור מהירים: היכולת להשיג זמני מחזור מהירים הופכת את יציקת הלחץ הגבוה למתאימה ביותר ליישומי ייצור בנפח גבוה.
חלקים דקי דופן: יציקה גבוהה מסוגלת לייצר חלקים דקי דופן בעוביים של עד 1 מ"מ, מה שמאפשר ייצור יעיל של רכיבים עדינים.
דיוק ועקביות
סבילות צמודות: תהליך ההזרקה בלחץ גבוה ביציקה מבטיח שהתבניות ימולאו במדויק, תוך השגת סבילות צמודות.
חזרתיות: יציקה בלחץ גבוה מציעה חזרתיות מצוינת, ומבטיחה את אותן תוצאות באיכות גבוהה על פני קבוצות גדולות.
עלות-יעילות עבור נפחים גבוהים
יתרונות גודל: על ידי אופטימיזציה של ייצור עבור כמויות גדולות, יציקה בלחץ גבוה משיגה יתרונות גודל, ומורידה את העלות ליחידה.
תבניות עמידות: השימוש בתבניות פלדה, הידועות בעמידותן, מפחית משמעותית את עלויות החלפת הכלים, מה שהופך את התהליך לחסכוני יותר.
סיכום המאפיינים של יציקה בלחץ נמוך ויציקה בלחץ גבוה
| מאפיין | יציקת לחץ נמוך | יציקה בלחץ גבוה (יציקת Die) |
|---|---|---|
| טווח לחץ | נמוך (0.2 – 1.5 בר) | גבוה (100 – 1500 בר) |
| סוג עובש | תבניות מתכת רב פעמיות (תבנית קבועה) | תבניות פלדה (מורכבות, מדויקות) |
| שיטת מילוי | מתכת מותכת עולה לתוך התבנית תחת לחץ נמוך | מתכת מותכת מוזרקת בכוח לתוך התבנית |
| מורכבות חלק | מורכבות בינונית עד גבוהה | מורכבות גבוהה ופרטים עדינים אפשריים |
| גימור משטח | טוב, אבל אולי צריך גימור | גימור משטח מעולה |
| נקבוביות | נקבוביות נמוכה יותר עקב מילוי הדרגתי | סיכון גבוה יותר לנקבוביות עקב אוויר לכוד |
| עובי קיר | מתאים לחלקים בעובי בינוני עד עבה | מתאים לרכיבים בעלי דופן דקה |
| זמן קירור | קירור טבעי ואיטי יותר | מהיר, עם מערכות קירור אקטיביות |
| עלות כלי עבודה | לְמַתֵן | גבוה (בשל תבניות מורכבות וציוד) |
| נפח ייצור | בינוני עד גבוה | גבוה מאוד (ייצור המוני) |
| שימוש בחומר | סגסוגות אלומיניום, מגנזיום | סגסוגות אלומיניום, אבץ, מגנזיום, נחושת |
| חוזק מכני | גבוה יותר (בשל נקבוביות נמוכה) | נמוך יותר אלא אם כן נעשה שימוש ביציקת ואקום |
| יישומים נפוצים | גלגלי רכב, ראשי צילינדרים, חלקי בלמים | בלוקי מנוע, בתי גלגלי שיניים ומארזי אלקטרוניקה |
כיצד לבחור תהליך יציקה בלחץ נמוך ותהליך יציקה בלחץ גבוה
| אם אתה צריך… | בחר… |
|---|---|
| ייצור בנפח גבוה עם פרטים עדינים | יציקה בלחץ גבוה |
| חלקים יציבים מבחינה מבנית עם נקבוביות נמוכה | יציקת לחץ נמוך |
| רכיבים דקי דופן ומחזורים מהירים | יציקה בלחץ גבוה |
| חוזק מכני וצפיפות טובים יותר | יציקת לחץ נמוך |
| ריצות קטנות עד בינוניות וחסכוניות | יציקת לחץ נמוך |
יישומים של יציקה בלחץ נמוך ובלחץ גבוה
כעת נבחן כיצד שתי שיטות יציקה אלו משמשות בתעשיות שונות, ונראה את גמישותן ויעילותן במענה על צרכים ספציפיים.
יציקת לחץ נמוך
רכב: יציקה בלחץ נמוך משמשת בתעשיית הרכב לייצור חלקים קריטיים כמו בלוקי מנוע, ראשי צילינדרים וגלגלים.
תעופה וחלל: התהליך נמצא בשימוש נרחב בתחום התעופה והחלל ליצירת רכיבים מבניים עמידים ולהבי טורבינה.
תעשייתי: ביישומים תעשייתיים, יציקה בלחץ נמוך מצטיינת ביצירת בתי משאבה וגופי שסתומים.
יציקה בלחץ גבוה
רכב: יציקה בלחץ גבוה משמשת בדרך כלל עבור מארזי תיבת הילוכים ותושבות מנוע בתעשיית הרכב.
מוצרי אלקטרוניקה: באלקטרוניקה צרכנית, הוא משמש לייצור מארזים ומחברים.
מכשירי חשמל: בתחום מכשירי החשמל, יציקה בלחץ גבוה משמשת ליצירת מסגרות וידיות.
בחירת שיטת היציקה הנכונה
בחירת שיטת היציקה הנכונה חיונית להשגת התוצאות הטובות ביותר הן מבחינת יעילות הייצור והן מבחינת איכות המוצר. הבחירה שלכם בין יציקה בלחץ נמוך ליציקה בלחץ גבוה תהיה תלויה בגורמים כמו מורכבות החלק, מספר היחידות שאתם צריכים, החומרים שבהם נעשה שימוש והתקציב שלכם.
מורכבות חלק
יציקה בלחץ נמוך: יציקה בלחץ נמוך אידיאלית לייצור חלקים בעלי צורות מורכבות וגדלים גדולים יותר, שבהם דיוק ופרטים עדינים הם קריטיים.
יציקה בלחץ גבוה: יציקה בלחץ גבוה, לעומת זאת, מתאימה יותר לחלקים קטנים או בינוניים הדורשים דפנות דקות ודיוק גבוה.
נפח ייצור
יציקה בלחץ נמוך: יציקה בלחץ נמוך מתאימה יותר לנפחי ייצור נמוכים עד בינוניים, שבהם נדרשת גמישות וקצב ייצור איטי יותר.
יציקה בלחץ גבוה: יציקה בלחץ גבוה, עם זמני מחזור מהירים, מושלמת לייצור בנפח גבוה שבו מהירות ועקביות הן המפתח.
שיקולים חומריים
יציקה בלחץ נמוך: יציקה בלחץ נמוך אידיאלית לטיפול בסגסוגות אלומיניום ומגנזיום, ומציעה שליטה טובה יותר על זרימת המתכת ומפחיתה פגמים.
יציקה בלחץ גבוה: יציקה בלחץ גבוה היא רב-תכליתית יותר, מטפלת במגוון רחב יותר של חומרים, כולל סגסוגות אבץ, אלומיניום ומגנזיום, ומבטיחה דיוק במוצר הסופי.
תקציב ועלויות כלים
יציקה בלחץ נמוך: יציקה בלחץ נמוך היא חסכונית יותר עבור סדרות ייצור קטנות יותר בשל ההשקעה הראשונית הנמוכה יותר בכלי עבודה.
יציקה בלחץ גבוה: למרות שליציקה בלחץ גבוה יש עלויות ייצור ראשוניות גבוהות יותר, היא הופכת לחסכונית יותר בייצור גדול עקב עלויות מופחתות ליחידה.
סיכום
כל שיטת יציקה - לחץ נמוך ולחץ גבוה - מציעה יתרונות ספציפיים, בהתאם לגורמים כמו יישום, מורכבות החלק ונפח הייצור. הבנת ההבדלים הללו מאפשרת לך לקבל החלטות מושכלות אשר מייעלות את יעילות הייצור ואת איכות החלק.






