
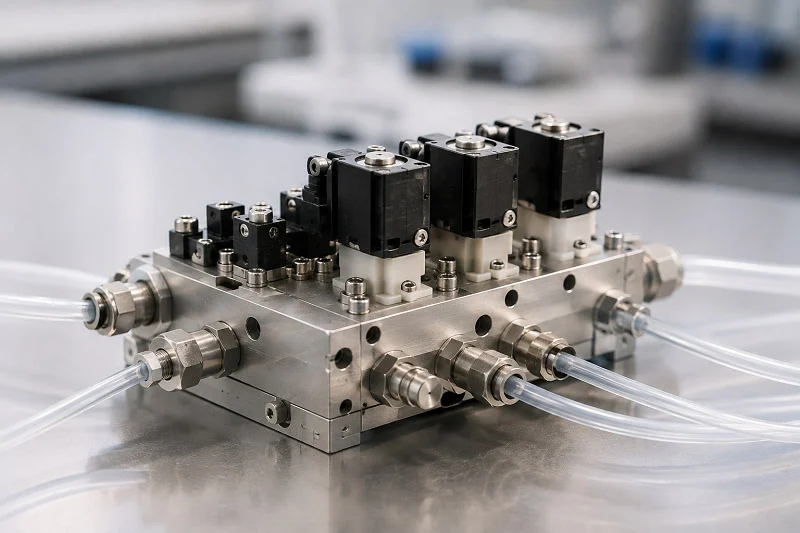
בחירת בלוקי שסתומים הידראוליים נכונים מעצבת את הצלחת המערכת כולה. בחירה זו משפיעה על הביצועים, העלות והאמינות לטווח ארוך. שוק ההידראוליקה מראה צמיחה אמיתית כאן - דיווחים מעריכים את גודל השוק העולמי של חלקים אלה בשנת 2024 בכ-2.2 מיליארד דולר.
| מקור מדווח | גודל השוק בשנת 2024 (במיליוני דולרים) |
| טבלת מאפייני הדוח | 2190.4 |
| סעיף שאלות נפוצות | 2304.3 |
כל עבודה הידראולית דורשת פשרות שונות. חלקן מתמקדות בהפחתת משקל. אחרות צריכות להתמודד עם לחץ קיצוני. סביבת המערכת, מחזור העבודה ולוח הזמנים של התחזוקה, כולם משפיעים על תכנון בלוק השסתומים הנוזלי הטוב ביותר. ידיעת אופן פעולתם של בלוקי שסתומים הידראוליים בתנאים אמיתיים עוזרת לך להימנע מעיצובים מחדש יקרים. בחירת חומרים חכמה וייצור מדויק הופכים שסתום פשוט לסוס עבודה אמין. מדריך זה יסביר את הבחירות הללו שלב אחר שלב.
הגדרת בלוק שסתום הנוזלים ותפקידו העיקרי
דמיינו בלוק שסתומים הידראוליים כשוטר תנועה במערכת שלכם. הוא מטפל במשימות הקשות של הזזת נוזלים, בקרת לחץ וניהול מפעילים, הכל בחבילה אחת מסודרת. התפקידים העיקריים של בלוקי שסתומים הידראוליים פשוטים: הם שולטים לאן נוזל הולך, כמה לחץ יש בו ומתי הוא מגיע. ללא מרכז מרכזי זה, המערכת שלכם תזדקק לצינורות ואביזרים רבים ונפרדים. זה מוסיף משקל, עלות ונקודות שבהן דליפות יכולות להתחיל. בלוקי שסתומים הידראוליים עוזרים לשמור על מערכות אלו פועלות היטב.
תפקידו של סעפת במערכות כוח נוזלים
סעפת היא הבסיס של כל מערכת כוח נוזלים מודרנית. היא מחזיקה חלקים במקומם ומחברת אותם דרך מעברים פנימיים. עיצוב זה מפחית את השימוש בצינורות חיצוניים. המערכת כולה נשארת קומפקטית יותר. בלוקי שסתומים הידראוליים משמשים כתמיכה עיקרית, והופכים ערבוב של צינורות ליחידה מסודרת ומאורגנת. המערכת מרוויחה מפחות מורכבות.
כיוון נתיבי זרימה וויסות לחץ
התפקיד הראשון של בלוקי שסתומים הידראוליים הוא לשלוח נוזל לאן שהוא צריך להגיע. חלקים פנימיים שונים חוסמים או מאפשרים לנוזל לזרום. חלקם משחררים לחץ בעת הצורך. אחרים עוצרים זרימה חוזרת שעלולה לפגוע בחלקים. בחירות אוטומטיות מוסיפות שליטה למשימות מורכבות. כל החלקים הללו פועלים יחד בתוך הבלוק.
בקרת לחץ חשובה לא פחות. חלקי בקרת לחץ שומרים על שליטה. חלקי צמצום שומרים על מפלס קבוע במורד הזרם. נתיבי הקלה מנקזים נוזלים נוספים בחזרה למיכל כאשר הלחץ גבוה מדי. חלקי ריצוף ממתינים עד להגעה ללחץ מפתח, ואז שולחים את הזרימה למקום אחר. חלק מהמערכות משתמשות בסוגים המופעלים על ידי טייס לבקרה מתקדמת אף יותר. זה עוצר דליפות ופיצוץ צינורות.
איחוד רכיבים להפחתת נקודות דליפה
הנה אמת פשוטה לגבי מערכות הידראוליות: כל נקודת דליפה יכולה לגרום לכשל. כל אביזר, כל חיבור, כל חיבור יכולים להישבר עם הזמן. על ידי הצבת חלקים רבים בבלוק אחד, אתם מצמצמים משמעותית את מספר החיבורים החיצוניים. משמעות הדבר היא פחות מקומות לדליפת נוזלים. בלוקי שסתומים הידראוליים גם מספקים תמיכה מבנית עם גוף האלומיניום או הברזל היצוק שלהם. חיבורי צינורות מטפלים בצורה מסודרת בכניסה, החזרה וניקוז. התוצאה היא מערכת שנשארת אמינה לאורך זמן ודורשת פחות תחזוקה. ביצועים טובים תלויים באיחוד חכם.
מדדי ביצועים מרכזיים עבור בלוקי שסתומים
לא כל בלוקי השסתומים ההידראוליים פועלים אותו הדבר. עליכם לבדוק כמה מספרים מרכזיים. קצב זרימה, דירוג לחץ, סבילות דליפה ואורך חיים צפוי - כולם חשובים. ביצועי המערכות ההידראוליות תלויים בבחירת המספרים הנכונים לכל עבודה. מעקב אחר מספרים אלה מסייע בשיפור היעילות הכוללת.
קיבולת קצב זרימה ודירוגי לחץ
קצב הזרימה מציין כמה נוזל הבלוק יכול להזיז. עבור צורך בזרימה עליונה של 25 ליטר/דקה, בחר חלק בעל דירוג של 30 עד 40 ליטר/דקה. תוספת של 25 עד 50 אחוז מעל החלק העליון נותנת לך שליטה טובה יותר בהגדרות נמוכות. דירוג הלחץ חשוב באותה מידה. עבור מערכת בלחץ עבודה של 40 בר, בחר חלקים בעלי דירוג של לפחות פי 1.5 מזה, או 60 בר. דירוגי לחץ התפרצות צריכים להיות יותר מפי 3 מלחץ העבודה. סוגים שונים מטפלים בטווחים שונים. חלקי בקרת זרימה נמוכה מטפלים בעד 50 ליטר/דקה ב-64 עד 200 בר. חלקי בקרת לחץ גבוה יכולים להתמודד עם עד 100 ליטר/דקה ב-400 עד 700 בר. חלקים עבור ירידת לחץ נמוכה נעים עד 1000 ליטר/דקה.
סבילות לדליפה ותוחלת חיים של מחזור
סבילות הדליפה תלויה בשימוש שלך. המערכת המפעילה מכבש מפעל יכולה להתמודד עם דליפות פנימיות מסוימות. מכשיר רפואי או חלק תעופה וחלל לא יכולים. עיצוב בלוק השסתומים, חומרי האטימה וגימור המשטח - כולם עוזרים לשלוט בו. אורך החיים של המחזור סופר כמה פעמים המנגנון הפנימי יכול להיפתח ולהיסגר לפני שהוא נשחק. בלוקי שסתומים הידראוליים באיכות גבוהה יותר משתמשים בסלילים מוקשים ובסבילות צמודות כדי להאריך את אורך החיים הזה. צפו לאלפי עד מיליוני מחזורים בהתאם לעיצוב ולאופן פעולתו. מערכות הידראוליות פועלות בצורה הטובה ביותר כאשר הבלוק מתאים לסביבת העבודה. יעילות טובה וביצועים חזקים תלויים בקבלת פרטים אלה נכונים.
חומרים לבלוק שסתום פלואידי
בחירת החומר הנכון עבור בלוק שסתומים נוזליים היא חצי מהקרב ההנדסי. החומר קובע את המשקל, החוזק, העלות וכיצד הבלוק מתמודד עם לחץ. עבודות הידראוליות שונות דורשות חומרי גלם שונים. מערכות מסוימות רכובות על ציוד נייד שבו כל קילו חשוב. אחרות ממוקמות במפעלים שבהם עמידות גוברת על חיסכון במשקל. הבנת הפשרות הללו עוזרת לך להתאים את הבלוק למשימה.
סגסוגות אלומיניום: הסטנדרט בתעשייה
אלומיניום שולט בעולם בלוקי השסתומים ההידראוליים מסיבה טובה. הוא מציע יחס חוזק-משקל שפלדה פשוט לא יכולה להשתוות לו. בלוק אלומיניום טיפוסי שוקל כשליש ממשקלו המקביל מפלדה. חיסכון במשקל זה חשוב מאוד ביישומים ניידים כמו מחפרים, מלגזות וציוד חקלאי. משקל נמוך יותר פירושו יעילות דלק טובה יותר והתקנה קלה יותר.
אלומיניום גם מוליך חום היטב. מערכות הידראוליות מייצרות חום כאשר נוזל עובר דרך מעברים צפופים. אלומיניום מושך את החום הזה הרחק מאטמים ושסתומים קריטיים, ומאריך את חיי השירות שלהם. החומר עמיד בפני קורוזיה באופן טבעי, ויוצר שכבת תחמוצת דקה המגנה מפני לחות וכימיקלים רבים.
| נכס | טווח ערך |
| חוזק מתיחה | 185 - 250 MPa (27 - 36 ksi) |
| כוח תשואה | 125 - 185 MPa (18 - 27 ksi) |
מספרים אלה מראים מדוע אלומיניום מתמודד עם רוב היישומים ההידראוליים בביטחון. חוזק הכניעה מציין מתי החומר מתחיל להתעוות לצמיתות. עבור בלוק המדורג בלחץ עבודה של 250 בר, חוזק הכניעה של אלומיניום מספק מרווח בטיחות נוח.
לא כל סגסוגות האלומיניום מתפקדות באותה צורה. בחירת הסגסוגת משפיעה על יכולת העיבוד, החוזק והעמידה בתנאים הסביבתיים.
- סגסוגת 6042משמש בסעפות פנאומטיות והידראוליות ובבלוקי שסתומים, ומציע יכולת עיבוד משופרת ועמידה בתקן RoHS.
- סגסוגת 6061משמש בדרך כלל עבור גופי שסתומים הידראוליים, שסתומים וחלקי שסתומים, הידועים ביחס חוזק-משקל טוב ועמידות בפני קורוזיה.
- סגסוגת 6262פותח במיוחד לעיבוד שבבי, משמש בבלוקים של שסתומים הידראוליים, אך מכיל עופרת ואינו עומד בדרישות RoHS/ELV.
ההבחנה בין תקן RoHS חשובה יותר ויותר משנה לשנה. תקנות באירופה ובמקומות אחרים מגבילות חומרים מסוכנים. אם המוצר שלכם נשלח לחו"ל, בחרו ב-6042 או 6061 כדי להישאר תואמים. יכולת העיבוד של סגסוגות אלו משפיעה גם על עלות הייצור. יכולת עיבוד טובה יותר פירושה זמני מחזור מהירים יותר ופחות בלאי כלים.
פלדה ופלדת אל-חלד למערכות בלחץ גבוה
חלק מהיישומים הידראוליים חורגים הרבה מעבר למה שאלומיניום יכול להתמודד איתו. לחצים קיצוניים, כימיקלים קשים וסביבות שוחקות דורשים פלדה. פלדת פחמן ופלדת סגסוגת מביאות חוזק משמעותי. גוף בלוק מפלדת פחמן יכול להתמודד עם דירוגים של עד PN500 (7250 PSI). רמת לחץ כזו תגרום לעיוות אלומיניום במהירות.
פלדה גם עמידה בפני עייפות טוב יותר מאלומיניום. מחזורי לחץ חוזרים ונשנים יוצרים מאמץ בתוך הבלוק. פלדה עומדת במיליוני מחזורים מבלי להיסדק. עמידות זו הופכת את הפלדה לסטנדרט עבור מכבשי תעשייה, ציוד כרייה ומערכות קידוח ימיות.
פלדת אל-חלד מוסיפה עמידות בפני קורוזיה לתערובת. מי מלח, שטיפות כימיות וסביבות לחות תוקפים את פלדת הפחמן לאורך זמן. פלדת אל-חלד מכילה כרום, היוצר שכבת מגן מפני חלודה. זה הופך אותה לאידיאלית עבור הידראוליקה ימית, ציוד לעיבוד מזון וייצור תרופות.
הפשרה מגיעה עם משקל ועלות. בלוקי פלדה שוקלים משמעותית יותר מאלומיניום. הם גם עולים יותר לעיבוד מכיוון שהחומר קשה יותר על כלי חיתוך. עבור ציוד נייח שבו המשקל אינו משנה, פלדה היא הגיונית. עבור יישומים ניידים, עונש המשקל לעתים קרובות שולל זאת.
חומרים חלופיים: פליז, פלסטיק וחומרים מרוכבים
מעבר לשני הגדולים, מספר חומרי גלם נוספים משרתים צרכים הידראוליים מיוחדים. פליז מציע אפשרות חסכונית למערכות בלחץ נמוך. הוא ניתן לעיבוד בקלות, עמיד בפני קורוזיה ומתמודד עם לחצים מתונים מבלי לרוקן את הכיס. מערכות פנאומטיות רבות ומעגלים הידראוליים בלחץ נמוך משתמשים בהצלחה בבלוקים של פליז.
פלסטיק מהונדס כמו PEEK פותח אפשרויות חדשות לחלוטין. חומרים אלה עמידים בפני כימיקלים שעלולים להרוס בלוקי מתכת. PEEK עומד בחומצות, בסיסים, פחמימנים ומדיה קורוזיבית אחרת מבלי להזדקק לציפויים מגנים. עמידות כימית זו מבטלת מערכות איטום משניות, מפשטת את תכנון השסתומים ומפחיתה את מורכבות הייצור.
שיקולי תאימות כימית מגלים שבעוד ש-PTFE שומר על עמידות רחבה יותר במדיה אגרסיבית, PEEK מפגין תאימות נאותה עם רוב הנוזלים התעשייתיים תוך שהוא מציע ביצועים מכניים מעולים. הפשרה בין אינרטיות כימית ליציבות תרמית-מכנית הופכת לגורם מכריע בבחירת חומרים עבור יישומים העולים על 200 מעלות צלזיוס.
PEEK עומד גם בתקני מעכב בעירה UL94 V-0. זה הופך אותו למתאים ליישומים הדורשים גם אינרטיות כימית וגם בטיחות. החומר שוקל הרבה פחות ממתכת, מה שמסייע בתחום התעופה והחלל ובציוד נייד.
חומרים מרוכבים מערבבים סיבים עם מטריצות פולימר כדי ליצור תכונות מותאמות אישית. הם מציעים חוזק גבוה עם משקל נמוך מאוד. עם זאת, חומרים מרוכבים עולים יותר ודורשים תהליכי ייצור מיוחדים. רוב בלוקי השסתומים ההידראוליים נצמדים לאלומיניום או פלדה אלא אם כן דרישה ספציפית כופה בחירה אחרת.
בחירת חומרי הגלם תלויה בסופו של דבר בדרישות המערכת שלכם. דירוג לחץ, תקציב משקל, חשיפה כימית ועלות - כל אלה גורמים להחלטה. שותף ייצור בעל ידע עוזר לנווט בין הבחירות הללו. NOBLE, שותפת ייצור מובילה בסין, מתמחה בבחירת חומרים ועיבודם. המומחיות שלהם משתרעת על פני ייצור מתכת ופלסטיק כאחד, ועוזרת ללקוחות לעבור מאב טיפוס לייצור המוני בביטחון. הם מבינים כיצד כל חומר מתנהג בתנאים הידראוליים אמיתיים ויכולים להמליץ על האפשרות המתאימה ליישום הספציפי שלכם.
תהליך היציקה משפיע גם הוא על בחירת החומר. סגסוגות מסוימות נוצקות טוב יותר מאחרות. אלומיניום נוצק בקלות, מה שהופך אותו לאידיאלי לייצור בנפח גבוה. פלדה דורשת הליכי יציקה מורכבים יותר. הבנת אילוצי הייצור הללו מוקדם מונעת עיצובים מחדש יקרים בהמשך.
תהליכים מתאימים ל ייצור בלוקים של שסתומי נוזלים
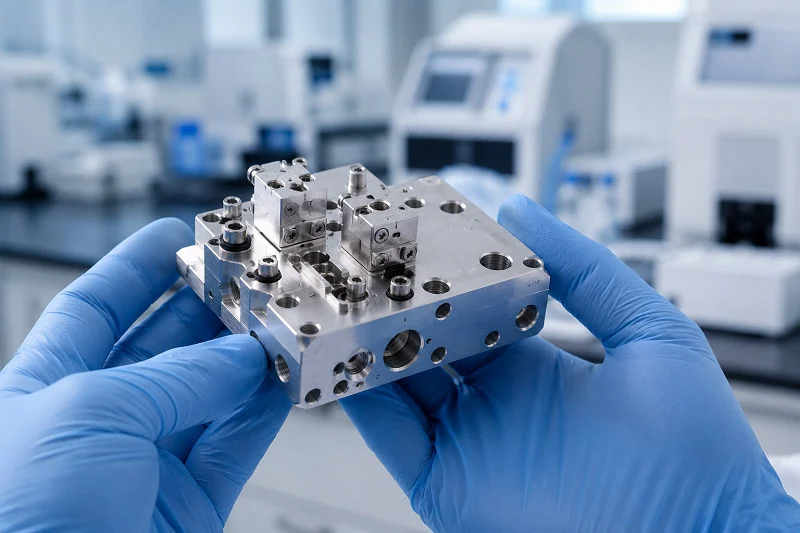
בחירת החומר הטוב ביותר אינה מספיקה. אתם צריכים גם את הדרך הנכונה לייצר את החלק. האופן שבו אתם הופכים חומר גלם לבלוק גמור משנה את העלות, הדיוק ואת מידת הביצועים. ישנם שלושה שלבים עיקריים: יצירת הצורה הגסה, חיתוכה לגודל המדויק וטיפול במשטח. כל שלב מתבסס על השלב הקודם. אם תעשו את שלושתם נכון, המערכת ההידראולית שלכם תעבוד כמתוכנן.
יציקה וחישול: יצירת הריק
כל בלוק שסתום הידראולי מתחיל כחלק ריק. החלק הריק הוא הצורה הגסה של החלק הסופי. שתי דרכים עיקריות לייצור החלקים הריק הללו הן יציקה וחישול. כל אחת מהן מתאימה לכמויות ייצור שונות ולצרכים ביצועיים שונים.
יציקת תבנית היא הבחירה המובילה לייצור מהיר של חלקים רבים. אלומיניום חם נדחף לתבנית פלדה תחת לחץ גבוה. התוצאה היא צורה הקרובה לחלק הסופי. משמעות הדבר היא פחות עבודת חיתוך בהמשך. יציקת תבנית נותנת לך משטח חלק יותר וגדלים מדויקים יותר מאשר חישול. עבור ריק של בלוקי שסתומים, משמעות הדבר היא שהתעלות הפנימיות יוצאות נקיות יותר. פחות מערבולת נוזלים פירושה ביצועים טובים יותר. הטבלה שלהלן מציגה את ההבדלים העיקריים.
| התַהֲלִיך | גימור פני השטח (RMS) | סובלנות מימדית |
| למות יציקה | חלק יותר מזיוף | הדוק יותר מאשר חישול |
| חשול | 125 – 250 מיקרואינצ'ים | ±0.020 אינץ' |
חישול עובד בצורה שונה. הוא משתמש בחום ובלחץ כדי לעצב את המתכת. מבנה הגרעינים של המתכת מתיישר עם צורת החלק. זה מחזק את הבלוק. חישול מצוין למערכות הידראוליות בלחץ גבוה שבהן חוזק חשוב יותר מחלקות פני השטח. הפשרה ברורה. ריקנים מזויפים דורשים חיתוך רב יותר כדי להגיע לאותו דיוק כמו ריקנים יצוקים. הם גם עולים יותר לחלק בעת ייצור רבים.
הבחירה בין שתי השיטות הללו תלויה בכמות החלקים הדרושים לכם ובחוזק שלהם. יציקת חותך מתאימה לאלפי חלקים. חישול מתאים לכמויות קטנות יותר או לעבודות בלחץ גבוה מאוד. יצרנים רבים משתמשים בשתי השיטות בהתאם לעבודה. הכרת האפשרויות הללו עוזרת לכם לבחור את הנתיב הנכון לייצור יציקת השסתומים שלכם.
עיבוד שבבי CNCהשגת דיוק
הגליל הוא רק ההתחלה. דיוק אמיתי מגיע מעיבוד שבבי CNC. תהליך זה הופך יציקה גסה או חישול לבלוק שסתומים הידראולי מוגמר בגדלים מדויקים. בלעדיו, התעלות הפנימיות לא יתיישרו כמו שצריך. המערכת כולה תדלוף או תיכשל.
מרכזי עיבוד שבבי CNC משתמשים בכלי חיתוך מסתובבים כדי להסיר חומר. הם כורסמים משטחים שטוחים, קודחים חורים ויוצרים תעלות פנימיות מורכבות. תעלות אלו הן הוורידים של המערכת ההידראולית. הן מעבירות נוזל מפתח אחד למשנהו עם התנגדות מועטה. מידת הדיוק של תעלות אלו קובעת את מידת פעולתו של הבלוק.
סבולות אופייניות לבלוקים של שסתומים הידראוליים נעות בין ±0.001 ל-±0.005 אינץ' במאפיינים עיקריים. גדלי קדח עבור סלילי שסתומים דורשים לעתים קרובות שליטה הדוקה אף יותר. גימורי פני השטח באזורי האיטום חייבים להיות חלקים מספיק כדי לעצור דליפות. מכונת CNC טובה יכולה להחזיק במספרים אלה על פני מאות או אלפי חלקים.
מרכזי עיבוד שבבי מודרניים מטפלים גם בצורות מורכבות. מהנדסים יכולים לתכנן תעלות פנימיות שמפחיתות את ירידת הלחץ. הם יכולים למקם פתחים בדיוק היכן שצריך. המכונה עוקבת אחר מודל ה-CAD במדויק. אין צורך בניחושים, אין צורך בכוונון ידני.
עבור ייצור בנפח גבוה, מספר מרכזי עיבוד שבבי פועלים בו זמנית. מכונה אחת מבצעת תהליך עיבוד גולמי של החלק. אחרת מסיימת את המשטחים המרכזיים. שלישית קודחת את החורים העמוקים עבור נתיבי נוזלים. חלוקת העבודה הזו שומרת על זמני מחזור קצרים ועל איכות יציבה. כל מכונה מתמקדת בסוג עבודה אחד. גישה זו מקצרת את זמן ההחלפה ומגבירה את הדיוק.
לאחר עיבוד שבבי ו טיפול שטח
עיבוד שבבי משאיר אחריו קצוות חדים וקצוות מתכתיים. קצוות אלה חייבים להיעלם לפני שהבלוק נכנס לשירות. קצוות רופפים במערכת הידראולית עלולים לפגוע באטמים, לסתום שסתומים ולגרום לכשלים גדולים. הסרת קצוות אינה אופציונלית. זהו שלב מפתח בתהליך הייצור.
השלב הראשון הוא הסרת שבבים. עובדים משתמשים בכלי עבודה ידניים, מברשות ליטוש או שיטות חום כדי להסיר כל קצה חד. מכונות הסרת שבבים אוטומטיות מטפלות בכמויות גדולות. עבור תעלות פנימיות מורכבות, כלים מיוחדים מגיעים לכל פינה. המטרה היא בלוק ללא קצוות חדים בשום מקום.
לאחר מכן מגיע הניקוי. יש להסיר לחלוטין נוזלי עיבוד שבבי, שבבי מתכת ולכלוך. מיכלי ניקוי אולטרסאונד משתמשים בגלי קול בתדר גבוה כדי לקרצף כל משטח. סילוני מים בלחץ גבוה מסירים לכלוך קשה. המטרה היא בלוק נקי לחלוטין ומוכן לציפוי או להרכבה.
טיפולי פני השטח מוסיפים את שכבת ההגנה הסופית. אנודייזציה נפוצה עבור בלוקי אלומיניום. היא יוצרת שכבת תחמוצת קשה ועמידה בפני חלודה על פני השטח. הציפוי האנודייזה משפר גם את עמידות הבלאי. עבור בלוקי פלדה, ציפוי באבץ או ניקל מספק הגנה מפני חלודה. פסיבציה מטפלת בפלדת אל-חלד כדי לחזק את שכבת התחמוצת הטבעית שלה.
עבודות מסוימות דורשות ציפויים מיוחדים. אנודייז קשיח לבלאי קיצוני. ניקל אלקטרולס לעמידות כימית. ציפוי PTFE לחיכוך נמוך. הטיפול הנכון תלוי בסביבת העבודה. שותף ייצור מיומן יכול לעזור לכם לבחור.
בקרת איכות עוברת בכל שלב. בדיקות גודל מאשרות שהבלוק עומד בדרישות ההדפסה. בדיקות לחץ מאמתות שהבלוק יכול להתמודד עם לחץ עבודה ללא דליפה. בדיקות זרימה מודדות את ביצועי התעלות הפנימיות. כל בלוק שנכשל בבדיקות אלה נדחה.
NOBLE מאגדת את כל המיומנויות הללו תחת קורת גג אחת. הידע שלהם בתחום הייצור מכסה עבודות מתכת ופלסטיק כאחד. הם מטפלים בבניית אבות טיפוס, סדרות קטנות וייצור בקנה מידה מלא. הצוות שלהם מבין כיצד כל תהליך משפיע על החלק הסופי. הם יכולים להציע את שיטת היציקה, תוכנית העיבוד השבבי וטיפול פני השטח הנכונים עבור העבודה הספציפית שלכם. שותפות מסוג זה חוסכת זמן ומפחיתה סיכונים.
דרישות דיוק עבור בלוק שסתום פלואידי
דיוק הוא מה שהופך בלוק שסתומים הידראולי לאמין במקום דולף. הצורה הפנימית קובעת כמה טוב האטמים מחזיקים מעמד, כמה חלקים נעים וכמה זמן המערכת מחזיקה מעמד. טעויות קטנות בעיבוד שבבי הופכות לבעיות גדולות כאשר הלחץ מצטבר. בדיקת המספרים המדויקים מוקדם מונעת צרות בהמשך.
סבילות קריטיות וגיאומטריות
קוטר הקדח הוא המידה החשובה ביותר. הקדח מחזיק את הסליל שמנחה את הזרימה ההידראולית. אם הקדח גדול מדי, הנוזל מחליק מעבר לסליל ודלף פנימה. אם הוא קטן מדי, הסליל נתקע והשסתום נתקע. סבילות קדח אופייניות נשארות בטווח של ±0.001 עד ±0.005 אינץ', בהתאם לעבודה. מערכות הפועלות מחזורים רבים זקוקות לקצה הצר יותר של טווח זה.
גימור פני השטח חשוב באותה מידה. משטחים מחוספסים פוגעים באטמים ומאפשרים לנוזל לדלוף. משטח האיטום על בלוק שסתום הידראולי צריך להיות בעל Ra ≤0.8 מיקרון. חלקות זו מאפשרת לטבעות O ולאטמים להתאים כראוי. משטחי איטום מתכת-למתכת זקוקים לאותו גימור כדי למנוע נזילה תחת לחץ.
שטוחות ומקבילות שולטות באופן שבו הבלוק מתחבר לחלקים אחרים. משטח הרכבה מעוות מעוות את תבנית הפתח וגורם לדליפות פנימיות. סבילות השטיחות של משטח האיטום צריכה להישאר בטווח של ±0.003–0.005 מ"מ. טווח צר זה מבטיח מגע אחיד על פני כל המשטח. עבור משטח ההרכבה, סבילות שטוחות של 0.002 אינץ' (0.0508 מ"מ) על פני אזור תבנית הפתח מונעת עיוות שעלול לשבור את האיטום.
מקביליות עובדת עם שטוחות. הפאות העליונות והתחתונות של הבלוק חייבות להישאר מקבילות. אם הן נסחפות, הבלוק מתפתל בעת הברגה. פיתול זה מפעיל לחץ על האטמים ומקצר את חייהם. עיבוד שבבי טוב שומר על מקביליות באותו טווח כמו שטוחות.
תפקיד המטרולוגיה ב בקרת איכות
אי אפשר לנהל את מה שלא ניתן למדוד. מטרולוגיה מספקת לך את הנתונים כדי לאשר שכל בלוק שסתום הידראולי עומד בדרישות ההדפסה שלו. מכונות מדידת קואורדינטות (CMM) עושות את העבודה הקשה. CMM בודק את הבלוק בעשרות נקודות ומשווה את הקריאות למודל ה-CAD. הוא בודק קוטר קדח, מיקומי חורים, שטוחות ומקבילות בהגדרה אחת.
נתוני CMM מזהים בעיות לפני שהחלקים נשלחים. קדח שחורג מהסבילות נדחה מוקדם. משטח הרכבה שנכשל בביצועו בשטיחות עובר עיבוד מחדש או גריטה. בדיקה זו מגנה על המערכת שלך מפני כשל מוקדם.
בדיקות מימדיות מספרות רק חלק מהסיפור. בדיקות פונקציונליות מאשרות התנהגות בעולם האמיתי. בדיקות לחץ ממלאות את הבלוק בנוזל ומחזיקות אותו בלחץ עבודה. הבלוק חייב להחזיק בלחץ זה ללא דליפות חיצוניות. בדיקות זרימה מודדות כמה נוזל עובר דרך כל פתח ובודקות עקיפה פנימית. יחד, בדיקות אלו מאשרות שהבלוק פועל כמתוכנן.
בדיקת ביצועי השסתומים מקשרת את הכל יחד. היא מעבדת את השסתום המורכב דרך טווח תנועה מלא תוך בדיקת זמן תגובה, ירידת לחץ ודליפה. בדיקה זו מזהה בעיות שבדיקות מימד מפספסות, כמו סליל שנדבק בטמפרטורה גבוהה או אטם שדומם תחת רטט.
כל אצווה של בלוקי שסתומים הידראוליים צריכה לעבור דרך אותה בדיקה מטרולוגית. בדיקה ראשונית של המוצר מאמתת את ההתקנה. בדיקות בתהליך מזהות סחיפות מוקדם. בדיקה סופית מאשרת את החלק המוגמר. גישה רב-שכבתית זו שומרת על איכות יציבה על פני אלפי חלקים. שותף ייצור עם יכולות מטרולוגיה חזקות מפחית את הסיכון שלך ומספק בלוקים שמתפקדים בצורה אמינה בשטח.
שיקולי תכנון מרכזיים עבור בלוק שסתום נוזלי
תכנון טוב דורש תכנון. מהנדסים חייבים לחשוב על אופן ייצור הבלוק, כיצד חום עובר דרכו וכיצד הוא מתחבר לשאר המערכת. ביצוע נכון של שלושת התחומים הללו שומר על מערכת הידראולית פועלת בצורה חלקה במקום לגרום לבעיות בכל שלב.
תכנון לייצור (DFM)
ל-DFM יש מטרה פשוטה אחת. להפוך את החלק לקל לבנייה ועדיין לבצע את עבודתו. כל חיתוך נוסף, סבילות צרה וזווית לא שגרתית מוסיפים עלות. תכנון חכם מוריד את העלות הזו.
התחילו עם סבילות. רק משטחים שנוגעים באטמים או בסלילים מנחים זקוקים למספרים הצפופים ביותר. שאר הבלוק יכול להיות רגוע יותר. שינוי סבילות מ-±0.01 מ"מ ל-±0.05 מ"מ על משטח שאינו מחובר יכול לקצץ את עלות המאפיין בחצי. זה חוסך כסף אמיתי בכל חלק.
בשלב הבא, חשבו על גישה לכלי. פינות פנימיות צריכות רדיוס. כלל טוב הוא שהרדיוס הזה יהיה לפחות שמינית מעומק החלל. זה מאפשר לחיתוך להשתמש בכלי קצר וקשיח יותר. פחות רעידות פירושן גימור פני שטח טוב יותר וחיי כלי ארוכים יותר.
גם עובי הדופן ויחסי המאפיינים חשובים. עבור בלוקי מתכת, יש לשמור על דופן מעל 0.8 מ"מ. עבור פלסטיק, יש לעלות על 1.5 מ"מ. עומק החור צריך להישאר פחות מ-10 פעמים הקוטר. גובה המאפיינים לא צריך לעלות על פי 4 מהרוחב. כללים אלה מונעים רעידות, עיוות וכלים שבורים. בלוקי שסתומים הידראוליים טובים פועלים לפי הנחיות אלה מההתחלה. תכנון השסתומים הטוב ביותר מתחשב במגבלות הייצור בשלב מוקדם. בקרת זרימה טובה מתחילה בסבילות חכמה.
ניהול תרמי ודינמיקת נוזלים
חום הוא אויב של כל המערכות ההידראוליות. הנוזל נהיה דליל כשהוא מתחמם. אטמים נשחקים מהר יותר. המערכת כולה מאבדת מיעילות. תכנון שסתומים טוב מנהל את החום הזה.
גודל וצורת התעלה שולטים באופן שבו הנוזל נע. תעלה רחבה יותר מורידה פחות לחץ. אבל היא גם תופסת מקום ומוסיפה משקל. הטריק הוא למצוא את האיזון. פניות חדות יוצרות מערבולת. מערבולת מייצרת חום. כיפופים חלקים והדרגתיים שומרים על זרימה יציבה וקרירה. העיצוב הנכון עוזר לשלוט בטמפרטורת הנוזל.
גם חומר הבלוק משחק תפקיד. אלומיניום מושך חום מהנוזל. זה עוזר למערכת להישאר בטמפרטורה יציבה. פלדה שומרת על חום זמן רב יותר. עבור מעגלים בעלי זרימה גבוהה, פיזור התעלות עוזר. שטח פנים גדול יותר פירושו שיותר חום יוצא מהנוזל.
אופטימיזציה של נתיבי זרימה היא חלק מרכזי בבלוקים הידראוליים מודרניים של שסתומים. מהנדסים משתמשים בתוכנת סימולציה כדי לבדוק פריסות תעלות שונות. הם מחפשים נקודות שבהן הזרימה מאטה או מאיצה יותר מדי. כל שיפור בזרימה פירושו ביצועים טובים יותר וחיי רכיבים ארוכים יותר. הפריסה ההידראולית חייבת לאזן בין יעילות לבין עלות ייצור. בלוקי שסתומים הידראוליים מתוכננים היטב מנהלים חום טוב יותר. מערכות הידראוליות טובות מסתמכות על נתיבי זרימה חכמים.
אינטגרציה עם רכיבי מערכת
בלוק שסתומים אינו קיים לבדו. הוא מתחבר למשאבות, למפעילים ולחלקים אחרים. הממשקים בין חלקים אלה חייבים להתאים במדויק. סטנדרטיזציה מאפשרת זאת.
תקן ההרכבה הנפוץ ביותר הוא ISO 4401. ייתכן שתשמעו אותו גם בשם NFPA D03, CETOP 3 או NG6. כל השמות הללו מצביעים על אותו הדבר. התקן מגדיר היכן נמצאים הפתחים, מה גודלם והיכן יושבים הברגים. בלוק העוקב אחר ISO 4401 מקבל שסתומים מיצרנים רבים ושונים. גמישות זו חוסכת זמן וכסף.
פריסת הממשק עבור לוח משנה בגודל 03 עומדת בתקן ISO 4401. תקן זה מכסה גם את שסתומי CETOP 3 (NG6, D03) ו-CETOP 5 (NG10, D05). אלו הן הדגמים הנפוצים ביותר בתעשייה. השימוש בהן פירושו שהבלוק שלך יעבוד עם חלקים מוכנים מהמדף.
בלוקי שסתומים הידראוליים מודולריים בונים על רעיון זה. הם מאפשרים לך לערום פונקציות יחד ללא עיבוד בהתאמה אישית. זקוק לפונקציה נוספת? הוסף בלוק נוסף. גישה זו מקצרת את זמן התכנון ומקלה על שינויים עתידיים. מערכות אלו מסתגלות היטב כאשר הדרישות משתנות. בלוקי שסתומים הידראוליים משולבים הולכים בדרך ההפוכה. הם משלבים פונקציות רבות בבלוק מותאם אישית אחד. זה חוסך מקום ומשקל אך נועל את התכנון במקומו. למערכות שונות יש צרכים שונים.
לשתי הגישות יש את מקומן. המפתח הוא לדעת איזו מהן מתאימה למערכת שלך. פתחים, אטמים ודפוסי הרכבה סטנדרטיים גורמים להכל לעבוד יחד. בלעדיהם, כל חיבור הופך לעבודה בהתאמה אישית. זה מעלה את העלות ומעכב כל פרויקט. בלוקי שסתומים הידראוליים סטנדרטיים מתחברים ביתר קלות. חלקים סטנדרטיים מעניקים לך שליטה רבה יותר על ההרכבה הסופית. מערכות הידראוליות אמינות תלויות באינטגרציה טובה. בלוקי שסתומים הידראוליים משולבים עובדים היטב עבור עיצובים קבועים. הביצועים ההידראוליים משתפרים עם בחירות חכמות.
שיתוף פעולה עם NOBLE לצורכי בלוק שסתומי נוזלים שלכם

יכולות הייצור המקיפות שלנו
NOBLE מאגדת את כל מה שאתם צריכים עבור בלוקי שסתומים הידראוליים. הם עובדים גם עם מתכות וגם עם פלסטיק. משמעות הדבר היא ששותף אחד מטפל בכל העבודה. אינכם צריכים לחפש בין מוסכים שונים. בין אם אתם זקוקים לסעפת פשוטה או לבלוק שסתומים נוזלי מורכב, הם יכולים לעזור.
צוות הייצור שלהם יודע כיצד לבחור את החומרים הנכונים. הם מבינים את הפשרות עבור מערכות הידראוליות שונות. עבור עבודות בלחץ גבוה, הם ממליצים על פלדה. עבור ציוד נייד, הם ממליצים על אלומיניום. לעמידות כימית, הם משתמשים ב-PEEK. ידע מסוג זה הוא בעל ערך רב לכל פרויקט בטכנולוגיה הידראולית.
רצפת הייצור מטפלת בייצור שסתומים רציני. הם מפעילים קווי יציקה למות עבור הזמנות בנפח גבוה. יש להם מרכזי עיבוד שבבי CNC בעלי סבולות צפופות. הם מטפלים בטיפולי פני השטח באופן עצמאי. אנודייז, ציפוי וניקוי - כולם מתרחשים תחת קורת גג אחת. הם שולטים באיכות של כל בלוק.
מחויבות לאיכות והסמכות
איכות היא מערכת ב-NOBLE. הם מחזיקים בתקן ISO 9001:2015 לניהול איכות כללי. תקן זה מכסה הכל, החל מבדיקת כניסות ועד לבדיקות הסופיות. הם גם מחזיקים בתקן ISO 13485:2016 עבור מכשור רפואי. הסמכה זו דורשת בקרה מחמירה יותר על עבודת הייצור. מערכות האיכות שלהם עומדות בכל דרישה. אם בלוקי השסתומים ההידראוליים שלכם זקוקים לתקנים רפואיים, NOBLE מוכנה למשימה.
בדיקות הן חלק מרכזי בתהליך העבודה שלהם. כל בלוק עובר בדיקות מימד. מכונות מדידת קואורדינטות מאמתות מאפיינים קריטיים. בדיקות לחץ מאשרות שהבלוק יכול לעמוד בדירוג שלו. בדיקות זרימה מודדות את ביצועי התעלה הפנימית. עבודת הבדיקה מזהה בעיות מוקדם. כל בדיקה משפרת את הביצועים ההידראוליים הכוללים.
הבדיקות הולכות רחוק יותר. הם מבצעים בדיקות ביצועים על שסתומים מורכבים. הם בודקים זמן תגובה ואורך חיים של מחזור העבודה. הם מודדים סבילות לדליפות. הם בודקים כיצד הבלוק מתמודד עם נוזל הידראולי תחת לחץ. נתונים אלה עוזרים לך לאמת את התכנון ההידראולי שלך. זה נותן לך ביטחון בחלקים. הם שומרים על שליטה בכל שלב באמצעות סקירה מדוקדקת.
שותפות מלאה משלב הרעיון ועד להרכבה
NOBLE עושה יותר מאשר רק לייצר חלקים. הם עוזרים לך לתכנן אותם. המהנדסים שלהם סוקרים את מודל ה-CAD שלך. הם מציעים שיפורים בתהליך התכנון. הם מחפשים דרכים להפחית את שלבי העיבוד השבבי. הם ממליצים על חומרים טובים יותר. משוב מוקדם זה חוסך כסף ומשפר את היעילות.
הערך האמיתי מגיע משותף אחד לכל הפרויקט. NOBLE מספקת בלוקי שסתומים הידראוליים שלמים מוכנים לאינטגרציה. הם מטפלים באב טיפוס, בדיקות וייצור. הם מנהלים את כל הפרויקט. אין צורך בתיאום בין ספקים שונים. שותף הידראולי יחיד מפשט הכל. זה מפחית את העבודה המנהלית ומשפר את יעילות המערכת. הם מטפלים בכל הדרישות והרכיבים ההידראוליים במקום אחד.
הם עוקבים אחר כל פרויקט מול יעדים. ביצועים, עלות ולוח זמנים - כולם נמדדים. עדכונים שוטפים שומרים אתכם מעודכנים. אם משהו משתנה, הם מתאימים את עצמם במהירות. המטרה היא מוצר שעובד כמתוכנן. עומד בלוח הזמנים. במסגרת התקציב. הם מבינים מערכות נוזלים מורכבות. זה מה ששותפות שירות מלא מספקת.
המערכת ההידראולית שלך זקוקה לרכיבים הידראוליים. מהנדסים הידראוליים חכמים בוחרים חומרים הידראוליים בקפידה. לחץ הידראולי חשוב. גם קצב הזרימה ההידראולי חשוב. בלוקי שסתומים הידראוליים מאחדים נתיבים ומפחיתים נקודות כשל. תכנון הידראולי טוב מתחשב בהשפעות תרמיות. מערכות הידראוליות פועלות תוך תכנון. בחרו שסתומים הידראוליים בחוכמה. מיקום חשוב לזרימה. כל שסתום זקוק לפריסה. שילוב מערכות דורש תכנון. מערכות זקוקות לתכנון. מערכות הידראוליות מודרניות משתמשות בייצור תוסף. Marotta Controls משתמשת בסינטור לייזר סלקטיבי. העיצובים שלהם מקצצים את המסה ב-79 אחוזים בעוד שיעילות הזרימה משתפרת ב-60 אחוזים. בלוק שסתום נוזלי נהנה מהחדשנות הזו. בלוקי שסתומים הידראוליים מקבלים יכולות חדשות והופכים קלים יותר. שותף כמו NOBLE מנחה את ההחלטות הללו.
שאלות נפוצות על ייצור בלוקים של שסתומי נוזלים
איזה חומר עליי לבחור עבור בלוק השסתומים שלי?
אלומיניום עובד היטב עבור רוב המערכות ההידראוליות. הוא קל משקל וטוב בסילוק חום. פלדה יכולה להתמודד עם לחצים גבוהים יותר ועמידה לאורך זמן תחת עומס. בחרו את החומר בהתבסס על לחץ העבודה, מגבלות המשקל והסביבה. שותף ייצור יכול לעזור לכם לשקול את הפשרות הללו עבור בלוק שסתומי הנוזלים שלכם.
מה ההבדל בין למות הליהוק ו לְטִישָׁה?
יציקת תבנית (Die Exhaust) דוחפת אלומיניום חם לתוך תבנית פלדה. היא מייצרת חלקים רבים במהירות עם משטחים חלקים. חישול מעצב מתכת מחוממת תחת לחץ. זה יוצר מבנה גרגירים חזק יותר אך דורש עיבוד שבבי רב יותר. בחרו ביציקת תבנית לנפח, חישול לחוזק.
כמה צריכות להיות הסבולות?
קוטר הקדח בדרך כלל נע בין ±0.001 ל-±0.005 אינץ'. משטחי איטום זקוקים לגימור משטח של Ra ≤0.8 מיקרון. השטיחות נשארת בטווח של ±0.003-0.005 מ"מ. רק משטחים קריטיים זקוקים למספרים הצפופים ביותר. שחרור סבולות על משטחים שאינם מחוברים מוריד עלויות משמעותיות.
כיצד אוכל למנוע דליפות בבלוק השסתומים שלי?
התחילו עם דחיסה טובה. פחות חיבורים חיצוניים פירושם פחות נקודות דליפה. לאחר מכן, שלטו בגימור פני השטח באזורי האיטום. השתמשו בחומרי איטום מתאימים לנוזל שלכם. לבסוף, בצעו בדיקת לחץ של כל בלוק לפני המשלוח. שלבים אלה מזהים בעיות הידראוליות מוקדם.
האם אני יכול להשתמש בפלסטיק לבלוק השסתומים שלי?
כן, עבור עבודות ספציפיות. PEEK עמיד בפני כימיקלים שהורסים מתכת. הוא גם עומד בתקני מעכבי בעירה UL94 V-0. בלוקים מפלסטיק שוקלים הרבה פחות ממתכת. אבל הם עולים יותר ודורשים תהליכי ייצור שונים. השתמשו בהם כאשר עמידות כימית או משקל משפיעים ביותר.
כמה זמן יחזיק מעמד בלוק השסתומים שלי?
אורך חיי המחזור תלוי בתנאי התכנון וההפעלה. סלילים קשיחים וסבולות צפופות מאריכים את חיי השירות. צפו לאלפי עד מיליוני מחזורים. בלוקים באיכות גבוהה יותר עם חומרים טובים יותר מחזיקים מעמד זמן רב יותר. התאימו את הבלוק למחזור העבודה שלכם לקבלת התוצאות הטובות ביותר.
אילו אישורים צריכים להיות ליצרן שלי?
חפשו את תקן ISO 9001:2015 כבסיס. זה מכסה ניהול איכות כללי. עבור מכשור רפואי, תקן ISO 13485:2016 מוסיף בקרות מחמירות יותר. אישורים אלה מראים שהיצרן פועל לפי תהליכים מתועדים. הם גם מוכיחים שמתבצעות בדיקות בכל שלב בייצור.
איך אני בוחר את שותף הייצור הנכון?
מצאו חברה שמטפלת גם במתכות וגם בפלסטיק. חפשו בדיקות וטיפול פני שטח פנימיים. שאלו לגבי אישורי האיכות שלהם. שותף יחיד לתכנון, יצירת אב טיפוס וייצור מפשט את שרשרת האספקה שלכם. זה מפחית את עבודת התיאום ומוריד את הסיכון.







