
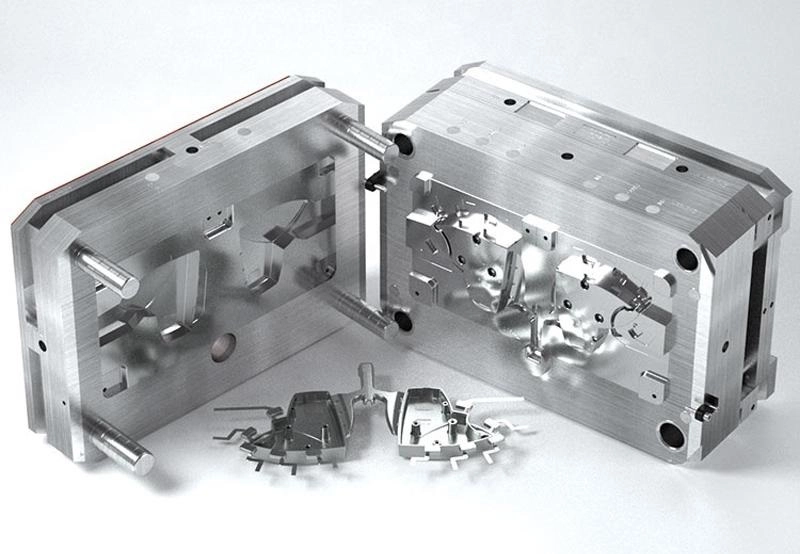
מבוא: מהו אב טיפוס מהיר של אלומיניום?
אם היית צריך לבחור תהליך ייצור עבור חלקי אב טיפוס מהירים מאלומיניום שלך, איזה היית בוחר?
ישנן מספר שיטות לייצור חלקים אלה. עיבוד שבבי CNC מעצב את החלקים על ידי חיתוך לבילט אלומיניום מוצק. יציקה - כולל יציקת אלומיניום בוואקום - כרוכה במזיגה של מתכת מותכת לתבנית. יציקת שעווה אבודה יכולה להתמודד עם צורות מורכבות ולהשיג גימור פני שטח טוב . יציקת חותך מתאימה לייצור בנפח גבוה. תהליכים היברידיים משלבים הדפסה תלת-ממדית עם עיבוד שבבי.
הקונספט די פשוט. טכנולוגיית אב טיפוס מהירה מאלומיניום מאפשרת ייצור מהיר של חלקי מתכת פונקציונליים. ניתן לבצע אימות בשלב התכנון בשלב מוקדם. סיכוני הייצור מופחתים בהתאם. תבניות בקנה מידה מלא מיוצרות רק לאחר שהתכנון אומת בהצלחה באמצעות מתכת אמיתית. כאן טמון ערכה.
תהליכי אב טיפוס מהירים נפוצים מאלומיניום
עיבוד שבבי CNC אלומיניום אבות טיפוס (השיטה הפופולרית ביותר)
עיבוד שבבי CNC מושג על ידי הסרת חומר. כלי חיתוך מסתובב עוקב אחר נתיב כלי שנוצר מקובץ CAD כדי לעבד את החומר הריק לצורתו הסופית. אין צורך בתבניות או במתקני ייצור - התהליך מסתמך אך ורק על הסרת מתכת.
סגסוגות נפוצות כוללות 6061, 7075 ו-2024. 6061 הוא החומר העיקרי - הוא מציע חוזק גבוה ועמידות בפני קורוזיה. 7075 חזק אף יותר אך בעל יכולת עיצוב נמוכה יותר. לסגסוגת 2024 עמידות גבוהה בפני עייפות והיא מתאימה לתעשיית התעופה והחלל. בחירת הסגסוגת תלויה בתפקוד האב-טיפוס.
יתרון
דיוק גבוה - סבולות יכולות להגיע עד ±0.005 מילימטרים. זמן אספקה מהיר - נמדד בימים ולא בשבועות. ללא עלויות כלים פירושן השקעה נמוכה בהקמה. נעשה שימוש בחומרים ברמת ייצור. ניתן ליישם את תוצאות הבדיקה ישירות על החלק הסופי.
הגבלה
יש בזבוז חומרים משמעותי - השבבים הם גרוטאות. מבנים פנימיים מורכבים (כגון תעלות קירור או חתכים חלולים) לא ניתנים להשגה אלא אם כן התכנון מפוצל לרכיבים נפרדים. בעוד שעיבוד שבבי פריקה חשמלית (EDM) יכול לטפל בכך, הוא מגדיל את העלויות.
יישומים מומלצים כוללים סוגריים לתעופה וחלל, מארזים אלקטרוניים, גופי תאורה ורכיבים מכניים. כל חלק הדורש מידות מדויקות וחומרים ברמת ייצור מתאים לשיטה זו.
עיבוד שבבי CNC הוא אמת המידה לייצור אב טיפוס מהיר של אלומיניום. שיטות אחרות - יציקה, יציקה תוספתית - מתחרות בו. אבל יציקת ואקום מאלומיניום מטפלת בצורות פנימיות מורכבות שהעיבוד השבבי אינו יכול להגיע אליהן. כאן יציקה הופכת לבחירה טובה יותר. הפשרה היא עלות הכלי וזמן ההובלה. עיבוד שבבי מנצח עבור חלקים פשוטים ומדויקים. יציקה מנצחת עבור צורות מורכבות וכמעט סופיות.
יציקת ואקום אלומיניום עבור אבות טיפוס בכמות קטנה
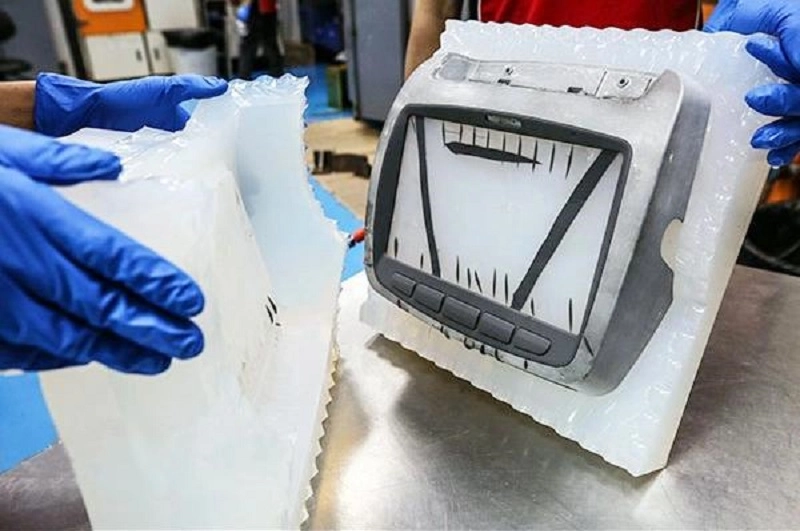
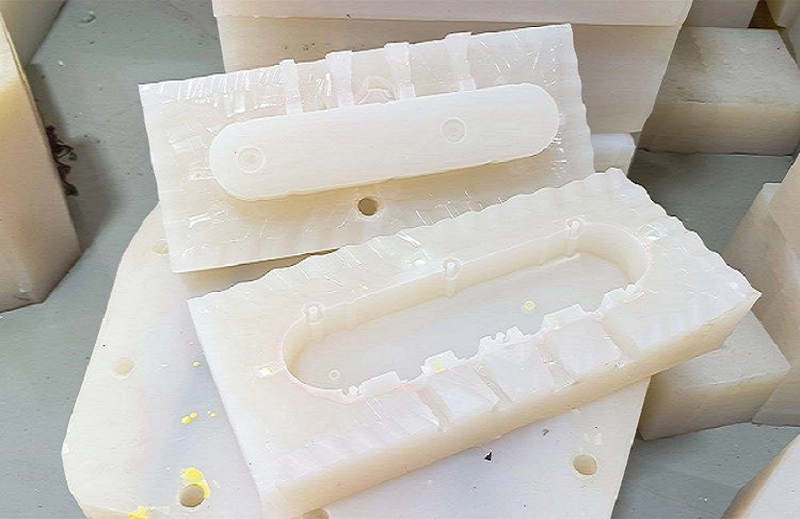
יציקת ואקום מאלומיניום היא שיטה המשמשת לייצור אבות טיפוס וחלקים בכמויות קטנות. ראשית, נוצרת תבנית סיליקון המבוססת על תבנית אב. לאחר מכן, התבנית מונחת בתא ואקום, אליו מוזרק חומר נוזלי. הוואקום שואב את החומר לכל פרט, וכתוצאה מכך נוצר חלק מוגמר נטול בועות וחללים, המסוגל לשחזר במדויק תכונות עדינות.
סביבת הוואקום היא ההבדל העיקרי בין תהליך זה לבין שיטות יציקה מסורתיות. יציקה בכוח המשיכה מסתמכת על כוח המשיכה כדי למלא את התבנית; יציקה בלחץ דוחפת את החומר לתוך התבנית תחת לחץ; בעוד שיציקת ואקום מסירה אוויר לכוד שמפריע לזרימת החומר. כתוצאה מכך, תהליך זה מניב פרטים עדינים יותר, משטחים חלקים יותר וחלקים עקביים יותר.
אב טיפוס מהיר של אלומיניום משתמש לעתים קרובות בשיטה זו משום שהיא מגשרת על הפער בין חלק מודפס תלת-ממדי יחיד לבין ייצור המוני. זמן ההובלה קצר. העלות בינונית. התפוקה ניתנת לחזרה.
יתרונות יציקת ואקום אלומיניום לאבות טיפוס
- השקעה נמוכה יותר בכלי עבודה
תבניות סיליקון עולות משמעותית פחות מתבניות הזרקה מפלדה או תבניות יציקה. תבנית פלדה יכולה לעלות עד עשרות אלפי דולרים, בעוד שתבנית סיליקון עולה רק כמה אלפי דולרים.
עבור חברות שבודקות קונספטים של מוצרים, הדבר מפחית את הסיכון הפיננסי. אם נדרשים שינויים בעיצוב, עלות החלפת התבנית מינימלית; אם בדיקת המוצר נכשלת, השקעה זו אינה גורמת להפסד. זה מאפשר גמישות בשלבים המוקדמים של הפיתוח.
- מחזורי פיתוח מהירים יותר
בהשוואה לתבניות קשות, זמני האספקה קצרים יותר. ניתן להשלים את התבניות תוך מספר ימים, מה שמאפשר התחלה מיידית של היציקה. אימות התכנון מתבצע מספר שבועות מוקדם יותר מאשר בעת שימוש בתבניות ייצור.
מהנדסים יכולים לבחון מספר איטרציות עיצוב. התהליך משלב הרעיון ועד לשלב השיווק מואץ. כל איטרציה מספקת משוב מהעולם האמיתי לפני ייצור התבנית הסופית.
- שחזור מעולה של פרטים מורכבים
יציקת אלומיניום בוואקום מאפשרת לחומר למלא מרקמים עדינים, פרטים זעירים ופינות צרות. היא מייצרת גימור מבריק במיוחד ושחזור מעולה של פרטים עדינים.
יציקת ואקום מאלומיניום מתאימה לדגמי מראה של מוצרים, אבות טיפוס פונקציונליים ודוגמאות הדגמה של לקוחות. למוצרים המוגמרים מראה ותחושה מעודן בדומה לפריטים המיוצרים בייצור המוני. אבות טיפוס מלוטשים בקפידה משאירים רושם שונה לחלוטין על הצופים.
- חסכוני לכמויות קטנות
טווח ייצור טיפוסי הוא 5 עד 100 יחידות. לרוב מדובר באצוות אבות טיפוס או בדוגמאות טרום-ייצור.
עבור נפח זה, יציקת אלומיניום בוואקום היא חסכונית יותר מעיבוד שבבי CNC. בעוד שעיבוד שבבי מהיר עבור חלקים בודדים, היעילות פוחתת בעת ייצור חלקים מרובים. כל חומר עבודה דורש זמן התקנה ומחזור נפרדים, בעוד שיציקה מאפשרת ייצור מקביל.
בהשוואה ליציקת הזרקה, יציקת אלומיניום בוואקום מציעה גמישות רבה יותר בשלבי הייצור המוקדמים. אין זמני אספקה ארוכים, אין צורך בתבניות פלדה יקרות ואין דרישות לכמות הזמנה מינימלית.
מגבלות של יציקת ואקום אלומיניום
- חיי עובש מוגבלים
תבניות סיליקון נשחקות מהר יותר. מורכבות החלק, חומר היציקה והקושי בפירוק התבנית משפיעים על אורך חיי התבנית.
בדרך כלל, כל תבנית יכולה לייצר בין עשרים לחמישים חלקים. עבור חלקים בעלי צורות פשוטות, חלק מהתבניות יכולות להגיע עד למאה חלקים. מעבר לכמות זו, הדיוק מתחיל לרדת. בשלב זה, יש להחליף את התבנית.
- הבדלים בתכונות החומר
חומרי יציקת ואקום אינם תמיד זהים לאלומיניום מזויף ברמת ייצור. למרות שתכונותיהם המכניות דומות, הן אינן זהות לחלוטין. החוזק ועמידות בפני עייפות נמוכים יותר. הביצועים בפועל תלויים בבחירת החומר.
אימות עיצוב מתאים להרכבה, תפקוד ומראה. יישומים בעומס גבוה עשויים לדרוש חלקים מעובדים או מזויפים. חומרי יציקה מתאימים לאימות, לא לייצור המוני סופי.
- מגבלות ממדיות וגיאומטריות
חלקים גדולים דורשים ציוד מיוחד. תא הוואקום מגביל את גודל התבנית. עובי דופן דק במיוחד או מעברים פנימיים מורכבים מציבים אתגרים. החומר חייב לזרום לתוך חלל התבנית לפני תחילת הייבוש. חלקים גדולים יותר דורשים מרחקי זרימה ארוכים יותר, מה שמגדיל את הסיכון למילוי חלקי.
יציקת השקעות מאלומיניום
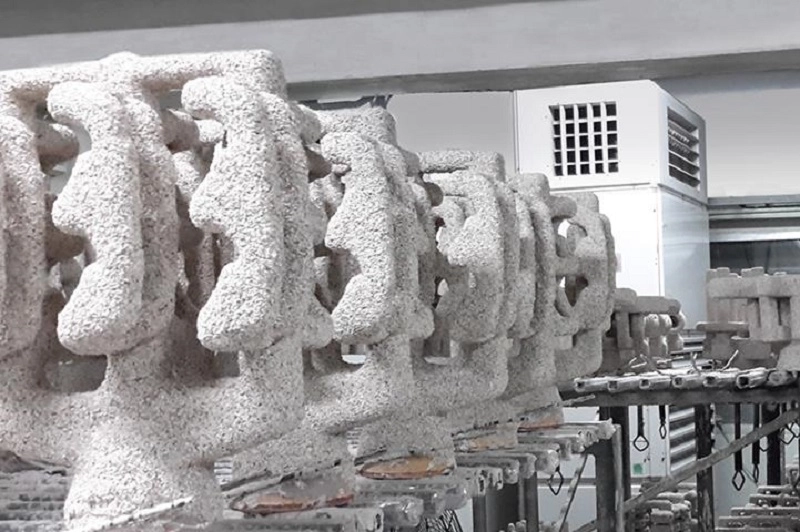
תהליך זה מתחיל בדוגמת שעווה. מוחל תרחיף קרמי על דוגמת השעווה. דוגמת השעווה מותכת, ומשאירה מעטפת חלולה. אלומיניום מותך יוצק לתוך המעטפת. המעטפת נסדקת ומתפרקת, והחלק מוציאים מהתבנית.
יציקת שעווה אבודה נבחרת כאשר צורתו של חלק מורכבת מדי מכדי להשיגה באמצעות עיבוד שבבי. דוגמאות לכך כוללות מעברים פנימיים, משטחים מעוקלים ומבנים בעלי דופן דקה. עיבוד שבבי ידרוש מספר הגדרות וכלי חיתוך מיוחדים, בעוד שיציקה מאפשרת עיצוב בשלב אחד.
יתרון
זה לא רק מאפשר ייצור של צורות מורכבות, אלא גם מפחית את דרישות העיבוד השבבי - מכיוון שמידות החלק כבר קרובות למידות הסופיות. חלקים בעלי צורה כמעט סופית מיוצרים באמצעות אותן סגסוגות כמו אלו המשמשות בייצור המוני, והתכונות המכניות שלהם דומות לאלו של חומרים מזויפים.
בקשה
רכיבים תעשייתיים כגון בתי משאבה וגופי שסתומים; חלקי רכב כגון אימפלרים של מגדש טורבו וזרועות מתלה; ורכיבים לחלל כגון תושבות מבניות וחומרת מנוע.
יציקת השקעה תופסת נקודת ביניים בייצור מהיר של אב טיפוס מאלומיניום. היא עולה יותר מיציקת ואקום מאלומיניום אך פחות מכלי יציקה . היא מטפלת בטמפרטורות גבוהות יותר וחלקים גדולים יותר. זהו הגשר בין אב טיפוס לייצור בנפח נמוך.
יציקות אלומיניום למעבר ייצור
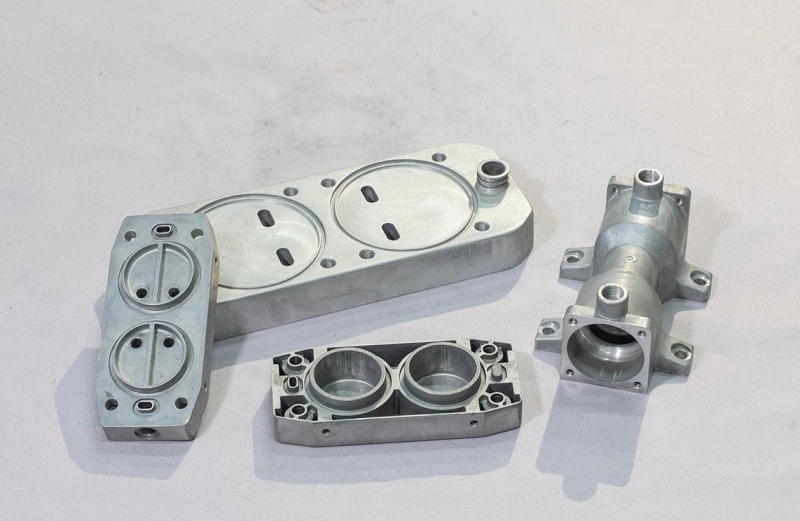
יציקת גז היא ייצור בנפח גבוה. אלומיניום מותך מוזרק לתבנית פלדה תחת לחץ. התבנית מקוררת במים. זמני המחזור הם שניות. התהליך יעיל.
אבות טיפוס מוקדמים כמעט ולא משתמשים ביציקת תבנית. עלות ייצור הכלים גבוהה מדי. יציקות פלדה עולות עשרות אלפי דולרים עד מאות אלפי דולרים. זמן ההכנה הוא שבועות עד חודשים. החלפת כלים היא יקרה ואיטית.
ההשקעה משתלמת בכמויות גדולות יותר. נקודת האיזון משתנה. בדרך כלל מעל חמשת אלפים עד עשרת אלפים חלקים בשנה. מתחת לנקודת האיזון הזו, העלות לחלק אינה מצדיקה את כלי העבודה.
יתרונות
עלות יחידה נמוכה. חזרתיות מעולה. קצב ייצור גבוה. איכות עקבית. יציבות ממדית. עיבוד מינימלי לאחר המכירה.
עבור אב טיפוס מהיר מאלומיניום, בדרך כלל מדלגים על יציקת חותך. האב טיפוס מיוצר באמצעות עיבוד שבבי, יציקת ואקום או יציקת השקעה. תהליך הייצור מתוכנן בנפרד. המעבר מתרחש לאחר הקפאת התכנון. כלי עבודה בנפח גבוה נבנים רק כאשר המוצר מוכן לשוק. זהו הנתיב המעשי. קודם יצירת אב טיפוס. אחר כך ייצור.
אב טיפוס מהיר מאלומיניום לעומת חומרים אחרים
בחירת חומר מעצבת את האב טיפוס. בחירה של חומר לא נכון, ותוצאות הבדיקה מטעות. בחירה של חומר נכון, והאימות אמין.
| חוֹמֶר | יתרונות | מגבלות | הטוב ביותר שימושים |
| אֲלוּמִינְיוּם | קל משקל, חזק מספיק לבדיקות פונקציונליות, ניתן לעיבוד שבבי ויציקה, מקבל טיפול בחום וגימורי משטח | עלות חומר גבוהה יותר מאשר פלסטיק; דורש התקנה מיומנת לעיבוד שבבי או יציקת אלומיניום בוואקום | אבות טיפוס הנדסיים הדורשים בדיקות מכניות, מחזורי תרמי או אימות מבני |
| פלדת אל - חלד | עמיד מאוד, חוזק גבוה, עמידות בפני קורוזיה | קשה יותר לעיבוד, כבד יותר, זמני מחזור איטיים יותר | יישומים כבדים - כלים, סוגריים, רכיבים בעלי עומס גבוה |
| פלסטיק (ABS, PC, ניילון) | עלות נמוכה, ייצור מהיר, קל לעיבוד שבבי או להדפסה | חוזק וקשיחות מוגבלים, ביצועים תרמיים ירודים | מודלים של מראה, מחקרים ארגונומיים, אבות טיפוס בעומס נמוך |
| מרוכבים מסיבי פחמן | יחס קשיחות-משקל מעולה, חוזק גבוה | עיבוד יקר, מוגבל לצורות פשוטות, זמני אספקה ארוכים | יישומי ביצועים - חלל, ציוד ספורט, מדגים מבניים |
אודות NOBLE: השותף שלך לבניית אב טיפוס מהירה מאלומיניום מקצה לקצה
NOBLE מציעה פתרונות מקיפים לייצור אב טיפוס מהיר מאלומיניום, כאשר עיצוב המוצר ותמיכה הנדסית הם בראש סדר העדיפויות שלנו.
גישה משולבת זו מייעלת את תהליך הפיתוח, מפחיתה את תקורות התקשורת ומקצרת את זמן ההגעה לשוק. ספק יחיד מכסה את כל שרשרת האספקה.
יכולות ייצור מקיפות
אנו מבצעים אבות טיפוס חד-פונקציונליים, מייצרים קבוצות קטנות של רכיבים מדויקים ומספקים מוצרים מורכבים במלואם. הצוות שלנו בוחר את תהליך הייצור המתאים ביותר לכל פרויקט, תוך איזון בין יעדי ביצועים, דרישות איכות ואילוצי עלות.
עבור ייצור מהיר של אב טיפוס מאלומיניום, עיבוד שבבי CNC הוא השיטה העיקרית. עבור מוצרים בעלי גיאומטריות מורכבות וחלקים מרובים, ניתן להשתמש ביציקת ואקום מאלומיניום. הבחירה הספציפית תלויה בסוג החלק ובנפח הייצור.
מערכות ניהול איכות מוסמכות
NOBLE פועלת תחת תקני ניהול איכות מוכרים בינלאומיים, לרבות:
- הסמכת ISO 9001: 2015 — הבטחת ניהול איכות עקבי, בקרת תהליכים ושיפור מתמיד בכל פעולותינו.
- הסמכת ISO 13485: 2016 — הדגמת יכולתנו לעמוד בדרישות האיכות והרגולציה המחמירות הקשורות לייצור מכשור רפואי.
הסמכות אלו משקפות את מחויבותנו לשמירה על בקרות איכות קפדניות לאורך כל שלב התכנון, הייצור, הבדיקה והאספקה.
שאלות נפוצות על ייצור מהיר של אב טיפוס מאלומיניום
1. מהו אב טיפוס מהיר מאלומיניום?
ייצור מהיר של חלקי מתכת פונקציונליים. עיבוד שבבי של חיתוכים מבילט מוצק. יציקה - מילוי תבניות במתכת מותכת. שניהם משתמשים באלומיניום אמיתי. האב טיפוס מתנהג כמו חלק הייצור. הבדיקה תקפה.
2. האם עיבוד שבבי CNC היא השיטה הטובה ביותר לאבות טיפוס מאלומיניום?
עבור כמויות נמוכות - חלק אחד עד עשרה - CNC היא לרוב הבחירה הראשונה. ללא עלות ייצור כלים. זמן אספקה מהיר. תכונות סגסוגת אמיתיות. עבור חלקים מרובים בעלי גיאומטריה מורכבת, יציקה - כולל יציקת אלומיניום בוואקום - הופכת לתחרותית. השיטה תלויה בחלק ובכמות.
3. כמה זמן לוקח ייצור אב טיפוס מאלומיניום?
חלקים פשוטים נשלחים תוך ימים. חלקים מורכבים אורכים שבועות. עיבוד שבבי מהיר יותר עבור חלקים בודדים. יציקה מהירה יותר עבור עותקים מרובים מתבנית אחת. גימור מוסיף זמן. אנודייז, צביעה או ליטוש מאריכים את זמן האספקה בכמה ימים.
4. האם ניתן לבצע אנודייזציה של אבות טיפוס מאלומיניום?
כן. אנודייז מגביר את קשיות פני השטח. זה מוסיף עמידות בפני קורוזיה. זה מספק מראה מוגמר. גימורים שקופים או צבעוניים זמינים. התהליך הוא סטנדרטי בסגסוגות 6061 ו-7075. אבות טיפוס יכולים להתאים לאסתטיקה של הייצור.
5. איזו סגסוגת אלומיניום היא הטובה ביותר עבור אבות טיפוס?
6061 היא סגסוגת לשימוש כללי. חוזק טוב. יכולת עיבוד טובה. עמידות טובה בפני קורוזיה. זמין בכל מקום.
7075 חזק יותר - משמש לחלקים בחלל ובעלי עומס גבוה. קשה יותר לעיבוד. יקר יותר.
ל-2024 עמידות גבוהה יותר לעייפות. משמש למבני מטוסים. עמידות נמוכה יותר בפני קורוזיה. דורש ציפוי מגן.
בחרו בהתאם לדרישות הבדיקה. 6061 מציעה יכולת עיבוד שבבי בצורה הטובה ביותר. 7075 מציעה חוזק גבוה ביותר. עמידות בפני עייפות עדיפה על 2024. עבור ייצור מהיר של אב טיפוס מאלומיניום, 6061 הוא ברירת המחדל. האחרים הם מקרים מיוחדים.







