
מבוא
כלי חיתוך עמומים נוטים יותר להישבר. אם יש לכם כלי שבור, יש לכם חתיכת גרוטאות. משמעות הדבר היא שעות של בזבוז זמן. זה מה שקרה.
נזק לכלי CNC אינו מתבטא מעצמו. הוא נבנה לאט. תראו חריצים זעירים בקצה החיתוך, הצטברות שבבים בצדדים וסדקים זעירים הנגרמים ממחזורי חום. לאחר מכן, ביצועי החיתוך מחמירים, המשטח הופך מחוספס יותר והממדים אינם מדויקים עוד.
חשוב מאוד להבין כיצד כלי חיתוך CNC ניזוקים כדי שתוכלו לוודא שאתם מקבלים את התמורה הטובה ביותר לכספכם. כל כשל פירושו אובדן פרודוקטיביות עקב השבתת מכונה, החלפת כלים וחלקים שנגרמים. מאמר זה יבחן מה גורם לכשל ומהן ההשלכות, כמו גם את הדרכים בהן מפעילים יכולים להימנע ממנו.
מה גורם לכלי חיתוך להפוך לבלתי שמישים?
כלי חיתוך נכשל. הסיבה לא תמיד ברורה. הנה מה שקורה בפועל בקצה.
בלאי שוחקים
חלקיקים קשים עלולים לגרום לחיכוך עם כלי החיתוך. החומר המעובד עשוי להכיל קרבידים או תחמוצות, או שעל פני חומר העבודה עשויה להיות אבנית תחמוצת קשה. חלקיקים אלה פועלים כמו נייר זכוכית. כתוצאה מכך, קצה החיתוך של ה-CNC נשחק - לכן אנא הפחיתו את מהירות החיתוך. לאחר מכן הכלי מפסיק לחתוך בצורה נקייה. זוהי צורה עיקרית של נזק לכלי חיתוך CNC בברזל יצוק ובאלומיניום עתיר סיליקון.
בלאי דבק (קצה בנוי)
חומר לחומר נדבק לקצה הכלי. לחץ וחום מרותכים אותו שם. ההצטברות גדלה. זה משנה את הגיאומטריה של הכלי. לאחר מכן הוא נשבר, ולוקח איתו חתיכה מהכלי. זה קורה עם חומרים דביקים כמו פלדה דלת פחמן ואלומיניום. הקצה יוצא נראה סדוק. נזק קלאסי לכלי CNC כתוצאה מהידבקות.
ללבוש דיפוזיה
טמפרטורה גבוהה עושה את זה. חומר הכלי וחומר העבודה מתערבבים כימית ברמה האטומית. אטומים נודדים מהכלי אל השבב. הכלי מאבד את קשיותו על פני השטח. הלהב נשחק במהירות. אין חיכוך מכני - רק חום.
פיצוח תרמי
כלי החיתוך מחומם ולאחר מכן מקורר - שוב ושוב. זה גורם למשטח להתרחב ולהתכווץ שוב ושוב. מחזורים אלה מובילים להיווצרות סדקים. בהתחלה, הסדקים קטנים, אך הם גדלים בהדרגה. ככל שהסדקים מתפשטים לקצה החיתוך, נוזל הקירור מחמיר את הבעיה. במקביל, הלם תרמי מגביר עוד יותר את המאמץ.
סדקים מכניים ושברים
תמיד יש משהו שנותן את מקומו - כוח מוגזם, הכלי פוגע בנקודה קשה, עומק חיתוך מוגזם, קצב הזנה מהיר מדי, קצה חיתוך סדוק או שבר מוחלט של קצה הכלי. זהו נזק פתאומי לכלי CNC.
דפורמציה פלסטית
קצה החיתוך היה במקור קשה מאוד, אך החום רך את חומר הכלי. לחץ החיתוך גרם לקצה החיתוך המרוכך להפוך שטוח ומסולסל. הכלי היה בשימוש מסוים, אך קצה החיתוך עדיין במצב טוב. גיאומטריית החיתוך קצת לא נכונה. זה בדרך כלל מה שקורה כשחותכים חומרים קשים במהירויות גבוהות.
סדקים בקצוות כתוצאה מרעידות (רטוט)
במהלך פעולה על מחרטת CNC, גם כלי החיתוך וגם חומר העבודה רוטטים. קצה החיתוך פוגע בחומר העבודה אלפי פעמים בשנייה. כל מכה היא כמו מכת פטיש קלה. עם הזמן, קצה החיתוך מתחיל להיסדק. עד שהמפעיל שומע רעש, הנזק לכלי חיתוך CNC כבר החל.
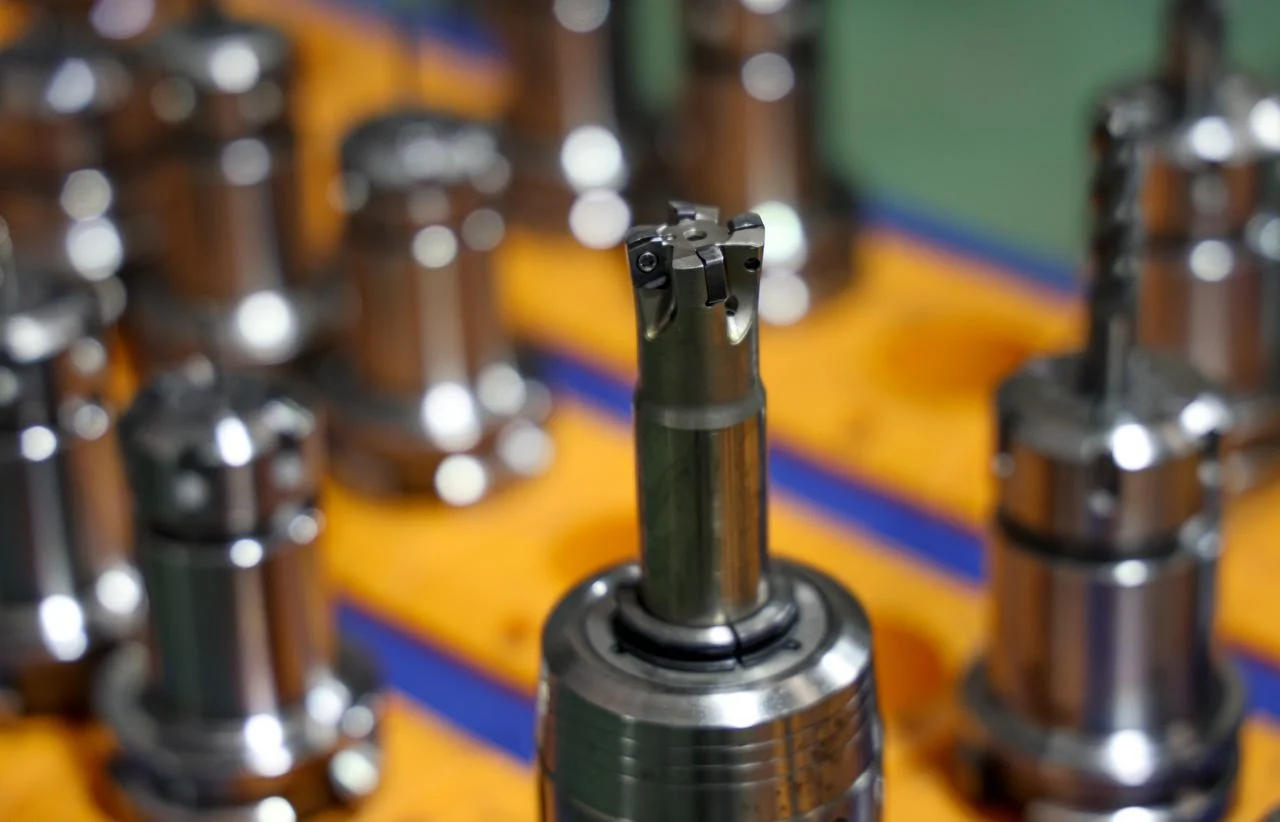
חומר הכלי אינו תואם לחומר העבודה או לנוזל הקירור. הגופרית בחומר העבודה מגיבה עם הקובלט בכלי הקרביד - וגורמת להתמוססות החומר המקשר, מפחיתה את חוזק הכלי ומובילה לסדקים של קצה החיתוך. זה לא בלאי; זוהי קורוזיה.
טיפול לא נכון או נזק לציפוי
לעיתים, נזק מתרחש עוד לפני שהכלי נוגע בחומר העבודה. הוא נופל על הרצפה. הוא נחבט במחזיק כלי. הוא מאוחסן באופן רופף במגירה. ציפוי סדוק או קצה שבור כתוצאה מטיפול מובילים לכשל מוקדם בחיתוך. כל אלה עלולים להוביל לשבירה מוקדמת של הכלי במהלך תהליך החיתוך. חלק מהמפעילים חושבים שזה נובע מתהליך העיבוד השבבי. זהו נזק שניתן למנוע לכלי CNC.
האם החלק יינזק כאשר כלי CNC נשבר או נשבר?
כן - סוגים נפוצים של נזק לחלקים
- הכלי השבור נגרר על פני חומר העבודה. הוא מתחפר פנימה. המשטח נשרט.
- סחיפה של המימדים. הכלי חסר פינה. הנתיב המתוכנת אינו תואם את המציאות. החלק יוצא קטן בגודלו או לא עגול.
- חיכוך מהקצה הפגום מייצר חום. הרבה חום. פני השטח נשרף. לאחר מכן מתרחשת התקשות בעבודה. עכשיו גם הכלי הבא לא יכול לחתוך אותו.
- הקוצים מחמירים. הקצה השבור קורע את החומר במקום לגזור אותו. החלק נראה גס. איכות הקצה נכשלת בבדיקה.
במקרה הגרוע ביותר? החלק הוא גרוטאות גמורות. אין אפשרות לעיבוד חוזר. זוהי העלות האמיתית של נזק לכלי CNC.
נזק תת-קרקעי
השריטות הנראות לעין אינן הסיפור כולו. חומרים שבירים כמו קרמיקה, פלדה מוקשה וחומרים מרוכבים מסוימים עלולים לפתח סדקים זעירים מתחת לפני השטח. סדקים אלה בלתי נראים לעין בלתי מזוינת. לאחר שהחלק מוכנס לשימוש ועומד בפני לחץ, הסדקים יתפשטו, ובסופו של דבר יובילו לכשל החלק. קשה למפעילים לדעת שנזק לכלי חיתוך CNC התחיל את שרשרת הכשלים.
מתי חלק יכול לשרוד כשל בכלי CNC?
לעיבוד גס יש מרווח תנועה. נשאר חומר. כלי סדוק עדיין עשוי להשאיר מספיק חומר כדי לכלי הגימור לנקות. המפעיל תופס את זה מהר. המכונה עוצרת. החלק נשמר.
במעברי גימור אין מרווח גמישות. החיתוך הוא הממד הסופי. כלי שבור הורס את המשטח. לא נשאר חומר לתקן אותו.
זמן התגובה של המפעיל חשוב. עצרו את המכונה תוך שניות, והנזק עלול להיות שטחי. תנו לה לרוץ עוד מעבר, והחלק נעלם.
זו הסיבה שמניעת נזק לכלי CNC במהלך עיבוד גימור היא קריטית. ההפסד הנגרם מפרוסת קצה שבורה הוא קטן, בעוד שההפסד הנובע מרכיב רפואי מטיטניום שנשחק הוא עצום. הבינו את ההבדל. תכננו בהתאם.
רשימת בדיקה למפעיל מכונת CNC למזעור נזקי כלים
הנה רשימה של דברים שמפעילי מחרטות CNC צריכים לבדוק, שנאספה על ידי מהנדסי NOBLE. אם תדבקו בהנחיות אלו, תוכלו להפחית משמעותית את הסיכון לנזק לכלי חיתוך וחלקי עבודה של CNC.
שלטו בהגדרות
המכונה קשיחה רק כמו המהדק החלש ביותר. בדקו את אחיזת החומר. אין תנועה. אין רעידות. בדקו את הסטייה במחזיק הכלי. כמה מיקרונים של תנודות הורסים את הקצוות. שמרו על בליטה קצרה של הכלי. כל מילימטר נוסף מוסיף מינוף. מינוף שובר כלים. כיוונונים טובים מונעים נזק לכלי CNC לפני שהציר מסתובב.
האזינו לקיצוץ
המכונה מדברת. הקשיבו.
צווחה פירושה שפשוף, לא חיתוך. שנה מהירות או הזנה. רטוט הוא ויברציה בתדר נמוך. הכלי קופץ. הקצה מתקלף. צלילי פקיעה פירושם שהכלי פועל חזק מדי. נסה לסגת. התעלמות מרעשים אלה מבטיחה נזק לכלי חיתוך CNC.
צפו בצ'יפס
צבע השבב מציין את הטמפרטורה. שבבי כסף הם קרים. צבע קש הוא חם. שבבים כחולים או סגולים הם חמים מדי. הכלי מתבשל.
צורת השבב מעידה על העומס. שבבים ארוכים ודביקים עוטפים את הכלי. הם חותכים מחדש. הם שוברים קצוות. המטרה היא שבבים שבורים קטנים. שבבים בצורת C הם אידיאליים. שבבי אבקה משמעם שהכלי קהה.
גודל השבב קובע את ההזנה. שבבים דקים פירושם עומס לא מספיק. הכלי משפשף. שבבים עבים פירושם עומס רב מדי. הכלי ישבר.
ניהול שבבים פרואקטיבי
יש להסיר שבבים מאזור החיתוך. נוזל קירור שוטף אותם, וזרימת אוויר נושבת אותם החוצה. מחזור שבבים הוא הגורם העיקרי לנזק לכלי חיתוך CNC. כאשר כלי חותך את אותו שבב פעמיים, כל חיתוך מאיץ את שחיקת הקצה.
מחזור הניקור יעיל מאוד בעת עיבוד חורים עמוקים או חריצים עמוקים. כאשר הכלי נסוג, שבבים מתנקים, ונוזל קירור יכול להגיע לתחתית. זה מונע חיתוך משני והצטברות חום, ובכך מונע שבירה של הכלי.
בצעו את רשימת הבדיקה. בכל פעם שאתם מכינים את המכונה, עבור כל עבודה. זה מפחית את שיעורי השבירה של כלי CNC, מאריך את חיי הכלי ומבטיח את איכות החלק.
דע מתי להתערב
המכונה לא יודעת שהכלי גוסס. המפעיל כן.
הקשיבו לשינויי גוון. לחיתוך בריא יש גובה שבירה קבוע. האם הגובה עולה? הכלי קהה. הוא נופל? הכלי סדוק. התבוננו בגימור פני השטח. הוא היה חלק. עכשיו הוא מחוספס. משהו השתנה. עקבו אחר חיי הכלי. ספרו חלקים לכל קצה. כאשר הממוצע הוא חמישים חלקים, וכלי זה מגיע לארבעים ושמונה, החליפו אותו מוקדם. המתנה לכישלון מבטיחה נזק לכלי CNC וחלק שנשרט.
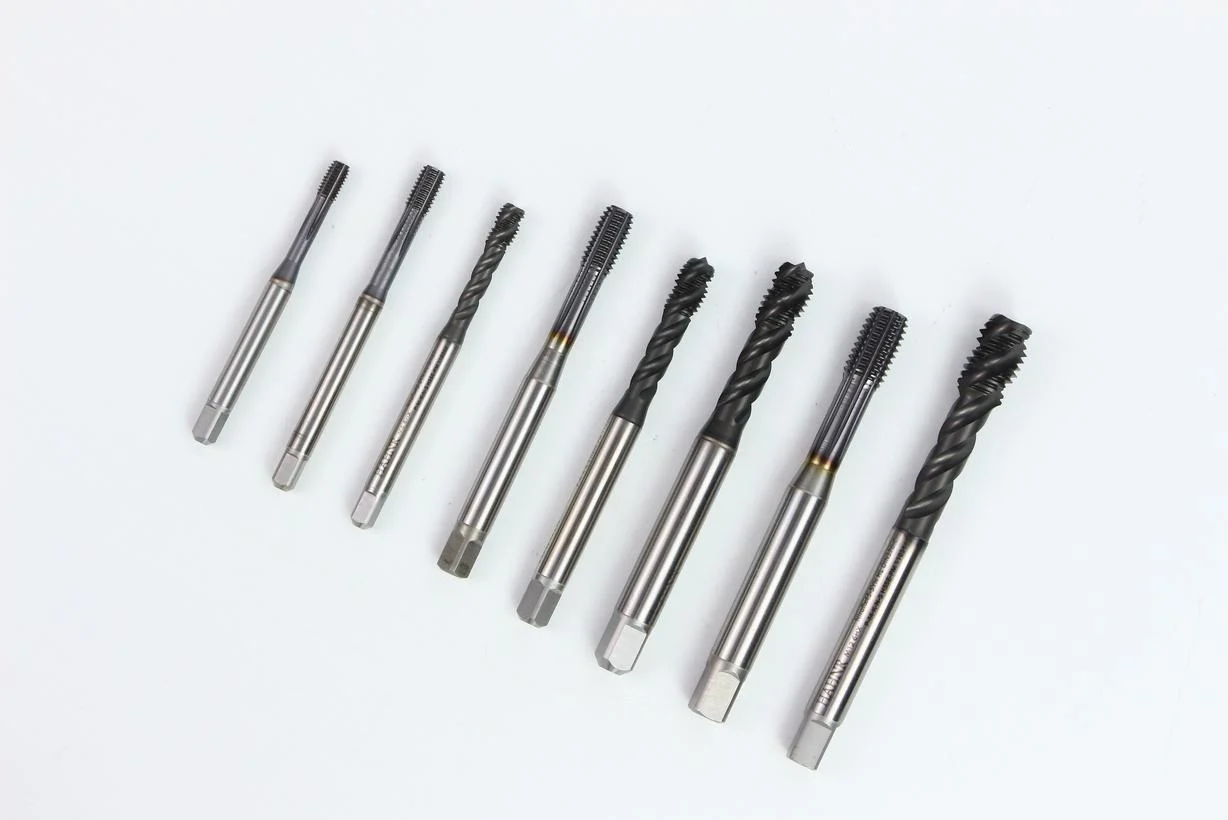
תחום נוזל קירור ושימון
כיוון זרימת נוזל הקירור הוא קריטי. יש לכוון אותו לכיוון משטח החיתוך, ולא לכיוון קנה הכלי. קצה החיתוך זקוק לקירור, אך הקנה אינו זקוק לכך.
קצב זרימת נוזל הקירור הוא קריטי. אם קצב הזרימה נמוך מדי, השבבים יישארו באזור החיתוך, שם הם ייחתכו שוב ושוב, מה שיגרום לבלאי של הכלי. למרות שקצב זרימה גבוה יכול לשטוף שבבים, הוא מגביר את הסיכון להלם תרמי. מגע בין כלי חם לנוזל קירור קר עלול לגרום לסדיקה, שהיא סיבה נסתרת לנזק לכלי חיתוך CNC. יש להשתמש בנוזל קירור בצורה נכונה. עבור חומרים שאינם עמידים בפני מחזורי חום (כגון קרביד על פלדה קשה), מומלץ לעבור לקירור באמצעות אוויר.
דברים קריטיים שאסור לעשות עבור מפעילים
לעולם אל תתעלמו מחומר עבודה בעייתי. חומר עבודה בעל משטח מחוספס הוא סימן אזהרה. חומר העבודה הבא יהיה גרוע אף יותר. הכלי ישבר.
לעולם אל תתאימו באופן שרירותי את קצב ההזנה ומהירות החיתוך. אם תגדילו את קצב ההזנה ל-150% רק בגלל שהמועד האחרון צפוף, הכלי ישלם את המחיר. הוא יישבר, והציר יעצור. המועד האחרון יהפוך לצפוף עוד יותר.
לעולם אל תשאיר כלי שבור במחזיק הכלים. הסר אותו מיד, בדוק את המחזיק ונקה אותו. פעולה זו מונעת משברי כלי שבור לפגוע במשטח ההרכבה של הכלי הבא. פעולה זו תגרום לפריצת דרך רדיאלית. פריצת דרך רדיאלית מובילה לנזק נוסף לכלי CNC. כאן מתחיל מעגל קסמים.
כלל המגע הרך
כלי חיתוך אינם מוטות לחיצה; לעולם אל תכניסו אותם בכוח לתוך מחזיק הכלים על ידי מכה בהם או הפלתם על שולחן העבודה.
בעת שימוש בכלי חיתוך, התייחסו אליו כאילו קצה החיתוך חד ביותר - כי הוא כזה. חריצים בקצה החיתוך הנגרמים מטיפול לא נכון יהפכו את הכלי ללא יעיל באופן מיידי במהלך החיתוך. ניתן למנוע זאת לחלוטין.
השתמש במפתח מומנט כדי להדק את אום הקולט, והדק אותו למומנט שצוין. הידוק יתר עלול לעוות את הקולט ולגרום לכלי להיות לא מיושר; הידוק חסר עלול לגרום לכלי ליפול החוצה. שני המצבים עלולים להוביל לשבירה של הלהב.
טפלו בכלים בעדינות. שמרו על ניקיון הידיים, קנה הכלי והכלי. זוהי מקצועיות. כך מונעים נזקים לכלי CNC עוד לפני שהמכונה מתחילה לפעול.
נובל: השותף שלך ב ייצור דיוק
אנו יצרן המתמחה בעיבוד שבבי CNC וייצור יריעות מתכת. אנו רואים את העלות האמיתית של קצוות שחוקים, חותכי קצה שבורים וחלקים שנגרטו. מדריך זה נובע מניסיון זה.
יכולות הייצור שלנו
אנו מציעים פתרון ייצור מלא מקצה לקצה, המגשר על הפער בין תכנון לאספקה:
- עיבוד CNC: 3 צירים, 4 צירים, ו כרסום 5 צירים. CNC מסתובבעיבוד שבבי מורכב בחריטת חריטה.
- גיליון מתכת ייצור: חיתוך בלייזר, ניקוב, כיפוף, ריתוך, גימור.
- היקף שירות מלא: סיוע בתכנון. בניית אב טיפוס. סבבי ייצור. טיפול פני שטח. הרכבה סופית.
איכות מוסמכת שאתה יכול לסמוך עליה
המחויבות שלנו לדיוק ואמינות מגובה על ידי אישורים מוכרים בינלאומיים:
- ISO 9001: 2015 – תהליכים עקביים. בקרות מתועדות. איכות חוזרת ונשנית.
- ISO 13485: 2016 – תקן למכשור רפואי. בקרת תהליכים מחמירה. קריטי עבור רכיבים בהם לא ניתן לסבול נזק לכלי חיתוך CNC.
למה לעבוד עם NOBLE?
פתרון מקיף : מסקיצה ועד למוצר מוגמר. ספק יחיד. אין צורך במעקב מתמיד.
תמיכה הנדסית : ביקורות DFM. אנו מזהים סיכוני שחיקה עוד לפני שהכלי נוגע במכונה. אנו מפחיתים שבירת כלים במכונות CNC על ידי אופטימיזציה של עיצובים - לא רק הרצת תוכניות.
תקשורת שקופה : זמני אספקה ברורים. משוב כנה. שיפור מתמיד. ללא הפתעות.
שאלות נפוצות
איך אני יכול לדעת אם כלי עומד להישבר לפני שהוא באמת יכשל?
האזינו לירידה בצליל או לצרחה חדשה. שימו לב לשינויים בצבע השבב או לפגיעה בגימור פני השטח. המפעילים שלנו משתמשים בניטור עומס בזמן אמת ובבדיקות כלים מתוזמנות כדי למנוע נזק לכלי CNC לפני שהוא גורם להשבתה לא מתוכננת.
האם ניתן לחדד כלי סדוק או שחוק מעט ולעשות בו שימוש חוזר?
כן, עבור כלי HSS וחלק מכלי קרביד, אך חידוד מחדש משנה את הגיאומטריה ומסיר ציפויים. עבור עבודה מדויקת, החלפה בטוחה יותר, לכן אנו עוקבים בקפדנות אחר חיי הכלי כדי להימנע מהסתמכות על כלים חודדים מחדש עבור מאפיינים קריטיים.
במה שונה ייצור יריעות מתכת מעיבוד שבבי CNC מבחינת שחיקת הכלים?
יריעות מתכת משתמשות במחוררים, במשבצות ובלייזרים - ללא כלי חיתוך מסתובבים. עם זאת, שחיקה של המחוררים גורמת לקוצצים, ונזק לנחיר הלייזר משפיע על איכות החיתוך.
האם NOBLE יכולה להתמודד גם עם אב טיפוס וגם עם ייצור בנפח גבוה?
כן, החל מ-1-10 יחידות לייצור מהיר של אב טיפוס ועד ליותר מ-10,000 סדרות ייצור, עם איכות עקבית בשניהם. אנו משתמשים באותם תהליכים ותקני בדיקה ללא קשר לכמות.
אילו פורמטים של עיצוב אתם מקבלים לצורך הצעת מחיר?
STEP, IGES, SolidWorks, AutoCAD DWG/DXF ו-PDF. עבור יריעות מתכת, עדיף תבנית DXF שטוחה. המהנדסים שלנו יכולים גם לייעץ לגבי שינויים ב-DFM כדי להפחית נזק לכלי חיתוך CNC ולהוריד עלויות.
כיצד מבטיחים את איכות החלק אם כלי מראה סימני בלאי באמצע ייצור?
בדיקות בתהליך, מערכות ניטור בלאי כלים, ואישור מיידי של החלק הראשון לאחר החלפת כלי. תקן ISO 13485 דורש את המשמעת הזו - אנחנו לא שולחים ניחושים.
האם אתם מציעים שירותי הרכבה מעבר לעיבוד שבבי של חלקים?
כן, כולל הכנסת חומרה, ריתוך, הרכבה מכנית ואריזה. אנו מספקים מוצרים מוכנים לשימוש, לא רק רכיבים רופפים.







