
מבוא
היכנסו לכל מחלקת קרינה-אונקולוגיה. תראו מכונה ענקית מסתובבת סביב מטופל. מאיץ ליניארי, או מערכת פרוטונים. אולי סימולטור CT לתכנון. אלה לא מכשירים פשוטים.
בתוך כל אחד מהם, יש אלפי חלקים. כל חלק חייב לתפקד בצורה מושלמת. כשל בכל מקום פירושו שהמטופל לא יקבל טיפול. זה עד כדי כך רציני.
מאמר זה בוחן חלקים ספציפיים בעלי סיכון גבוה בתוך מכונות אלו. נפרט כיצד הם מיוצרים בפועל. אילו מתכות או פלסטיקים משמשים בהם? ואתגרי הייצור האמיתיים שעולים ברצפת המפעל.
למה זה משנה לכם? אם אתם יצרני ציוד רפואי מקורי (OEM), עליכם לדעת את הפרטים האלה. הם ההבדל בין בחירת שותף ייצור מוכשר לבין היתקעות עם ספק שלא יכול לספק. ידיעת מה נכנס לחלק עוזרת לכם לבחור מי בונה אותו.
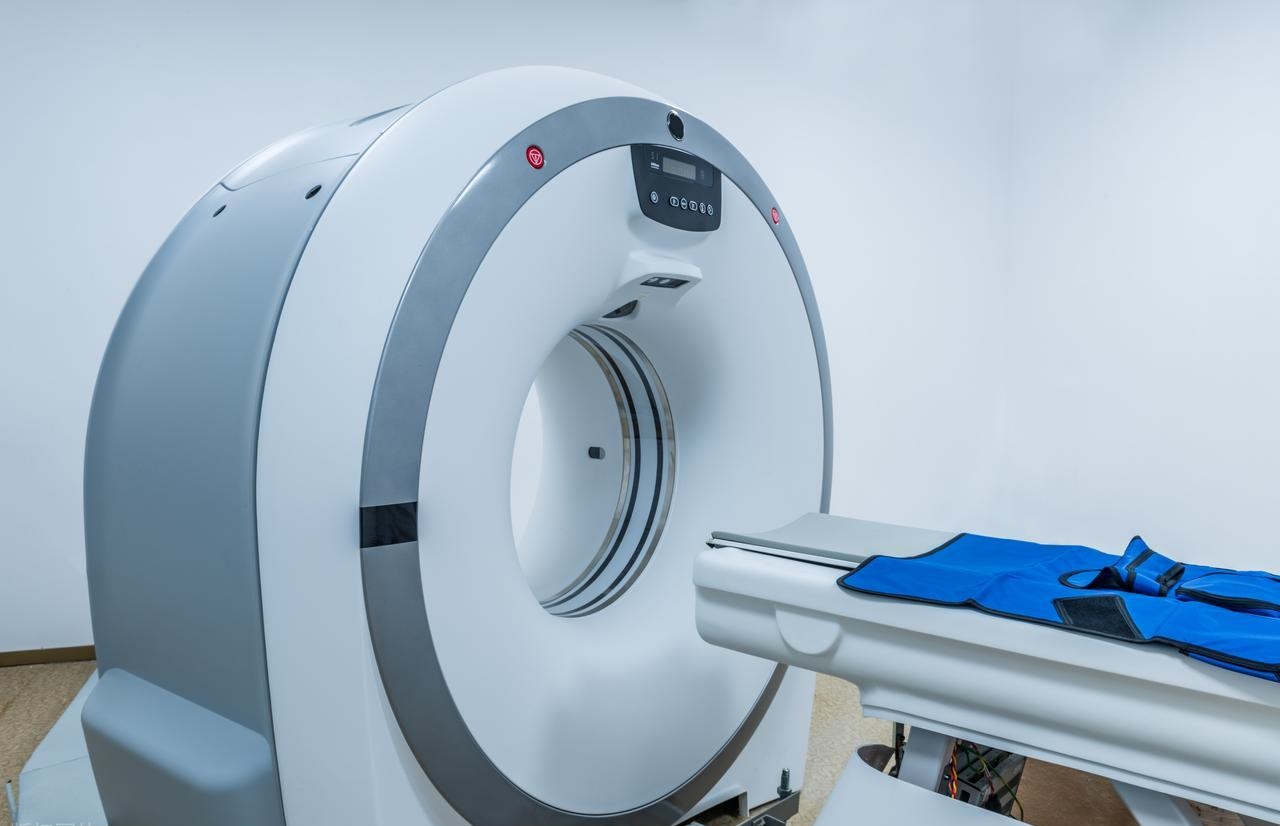
זרקור על חלקי מתכת: דיוק תחת לחץ
חלקים מסוימים בתוך המכונות האלה צריכים להתמודד ישירות עם הקורה. הם מעצבים אותה, או עוצרים אותה. אין מקום לטעויות.
עלים ומארזים של קולימטור רב-עלים (MLC)
בחירת החומר חשובה. אי אפשר להשתמש בכל מתכת.
- טונגסטן כבד סגסוגת הוא הסטנדרט לעלים עצמם. הוא צפוף להפליא. זה מאפשר לחתיכת מתכת דקה לעצור קרינה בעלת אנרגיה גבוהה בקור.
- פלדת כלים או טיטניום נכנס לתוך המסגרת ולמסילות ההובלה. חלקים אלה זקוקים לחוזק. הם גם צריכים לשרוד תנועה מתמדת מבלי להתבלות.
איך באמת מכינים את הדברים האלה?
זה לא פשוט.
- טונגסטן קשה בצורה אכזרית. הוא הורס כלי חיתוך סטנדרטיים. לעתים קרובות בסופו של דבר משתמשים בו חוט EDM לחיתוך פרופילים מדויקים. כרסום במהירות גבוהה וחיתוך עדין נכנסים לתמונה לגיאומטריה הסופית.
- המספרים צפופים. מיקום העלים נמדד ב מיקרוןאם עלה אחד שוטה בשערה, הקורה מפספסת את מטרתה. לכן צריך משטחים מלוטשים בדיוק רב. כל המכלול צריך להתאים יחד בדיוק רב.
כאבי הראש האמיתיים
ראשית, עיבוד טונגסטן מבלי לגרום לסדקים זעירים. החומר שביר. אם תדחפו אותו לא נכון, הוא נשבר. שנית, יש לכם עשרות עלים שיושבים זה לצד זה. כולם צריכים להישאר שטוחים לחלוטין. אם עלה אחד מתעוות או שיש לו נקודה גבוהה, הוא לא יזוז כמו שצריך. כל הקולימטור נכשל.
חללי נחושת של מאיץ ליניארי (Linac)
חשבו על אלה כעל המנוע. החלק שעושה את העבודה האמיתית. אלקטרונים נורים לתוך החללים האלה ויוצאים מהצד השני במהירות מדהימה. בלעדיהם, אין לכם קרן.
ממה זה עשוי
אתם משתמשים כאן בחומר ספציפי אחד. נחושת אלקטרונית נטולת חמצן (OFE). טוהר הנחושת אינו ניתן למשא ומתן. כל טומאה זעירה במתכת משבשת את השדה האלקטרומגנטי. השדה הוא זה שמאיץ את האלקטרונים. נחושת מלוכלכת פירושה קרן חלשה או לא יציבה. זה לא מקובל.
איך אתה בונה את זה
מתחילים עם גוש נחושת מוצק. או בילט או תבנית קדם-צורה מזויפת. לאחר מכן מסירים את כל מה שאינו חלל העץ.
חריטה וכרסום מדויקים של CNC יוצרים את הצורה הפנימית. מדובר בהסרת חומר רבה.
המשטחים הפנימיים צריכים להיות חלקים להפליא. אנחנו מדברים על גימורים דמויי מראה . מספרי Ra נמוכים מאוד. זה ממזער את ההתנגדות החשמלית. פחות התנגדות פירושה פחות אובדן חשמל כחום. לפעמים צריך ליטוש יהלומים כדי לקבל את הגימור הזה. לפעמים מדובר בליטוש ידני מיוחד.
איפה שזה נהיה קשה
הבעיה הראשונה היא דיוק המימדים. מידות החלל נמדדות במיקרונים. ואלו הן מאפיינים פנימיים עמוקים. קשה להגיע פנימה כדי למדוד או לחתוך במדויק.
שנית, נחושת מתקשה. אם הכלים שלכם קהים או המהירויות שלכם שגויות, אתם מעבדים את פני השטח. זה משנה את תכונות החומר בדיוק במקום שבו אתם צריכים אותן כדי שיהיו מושלמות.
לבסוף, עליכם להגן על טוהר החומר לאורך כל התהליך. זיהום מנוזלי קירור או כלים עלול להרוס חלק בדיוק כמו זיהום בבילט המקורי. כל שלב חשוב.
פתחי פליז ומפצים אקריליים לטיפול בפרוטונים
טיפול בפרוטונים שונה מקרינת רנטגן רגילה. יש לעצב את הקרן בדיוק עבור מטופל ספציפי אחד. עבור גידול ספציפי אחד. לכן מייצרים חומרה בהתאמה אישית לכל טיפול.
מה שהם
שני חלקים פועלים יחד. ראשית, הצמצם . זהו לוח מתכת עבה עם חור חתוך דרכו. החור תואם את קווי המתאר של הגידול. הקרן עוברת דרך החור. המתכת חוסמת את השאר. שנית, המפצה . הוא יושב בנתיב הקרן ומשנה את עומק הקרינה. הוא מפסל את המינון.
החומרים פשוטים אך ספציפיים
- עבור הצמצם, אתה משתמש פליזC360 או משהו דומה. הוא מעבד בקלות. והוא צפוף מספיק כדי לעצור את הפרוטונים במקום שלא רוצים אותם.
- עבור המפצה, אתה צריך אקריליק ברמה רפואיתPMMA. עליו להיות שקוף אופטית. ללא עכירות. וחשוב מכך, עליו להיות נקי ממאמץ פנימי. סדקים אקריליים שנגרמו כתוצאה ממאמץ במהלך העיבוד השבבי.
איך הם מיוצרים
זה אינו פריט במלאי. מתחילים עם תבנית גולמית מלאה מפליז או אקריליק. לאחר מכן מעבדים אותה על סמך סריקת CT ותוכנית טיפול של המטופל.
- מהירות גבוהה Cnc כִּרסוּם חותך את הצורה המותאמת אישית. עבור צורות גידול מורכבות, לעתים קרובות אתה צריך עיבוד שבבי 5 צירים כדי לקבל את כל הזוויות הנכונות.
- הקוד למכונה מגיע ישירות מתוכנת תכנון הטיפול. האונקולוג משרטט את המטרה. נתונים אלה הופכים לנתיבי כלים. אין צורך בתכנות ידני. זהו תהליך ישיר דיגיטלי חוט מהתוכנית ועד לחלק שיושב על המכונה.
הלחץ הוא אמיתי
ראשית, לוח הזמנים. מטופלים מתוזמנים. אי אפשר לדחות טיפול בסרטן רק בגלל שהחלק לא מוכן. זמן האספקה הוא לרוב 24 עד 48 שעות . זהו.
שנית, פתחי הפליז יכולים להיות בעלי דפנות דקות מאוד. עיבוד שבבי של אלמנטים דקים בפליז רך מבלי לכופף או לעוות אותם דורש מיומנות. חיתוך שגוי אחד והחלק מתעוות.
שלישית, האקריליק צריך להישאר שקוף. עיבוד שבבי משאיר סימנים. צריך לכוון את המהירויות וההזנות כדי לקבל משטח צלול אופטית. כל ערפל או סימן כלי משפיעים על הקורה. ואם האקריליק נסדק במהלך העיבוד, זורקים אותו ומתחילים מחדש. השעון עדיין מתקתק.
זרקור על חלקי פלסטיק: דיוק במקום שבו צילומי רנטגן פוגשים את המטופל
עכשיו תסתכלו על החלקים שיושבים ממש בתוך קרן הרנטגן. הם לא יכולים לחסום אותה או לעוות אותה. הם חייבים להיות כמעט בלתי נראים. חלקים אחרים מפלסטיק נוגעים בחולה וחייבים להיות סטריליים. זה משנה הכל באופן שבו מייצרים אותם.
חלקי הנחיה של סורק PEEK CT
בתוך סורק CT, יש מקורות וגלאים של קרני רנטגן. הם מסתובבים סביב המטופל. רכיבים אלה זקוקים למסגרות ומדריכים כדי להחזיק אותם במקומם. הבעיה היא שהמסגרות הללו יושבות ישירות בנתיב קרני הרנטגן.
בחירת החומר היא קריטית
אי אפשר להשתמש כאן במתכת. מתכת תופיע בתמונה. זה ייצור ארטיפקטים. תראו את החלק במקום את המטופל. אז משתמשים ב-PEEK . פוליאאתרקטון.
יש לו שני יתרונות. ראשית, הוא חזק ויציב בצורה יוצאת דופן. הוא לא ישנה צורה תחת עומס. שנית, הוא זוהר ברדיו . קרני רנטגן עוברות דרכו. הוא כמעט בלתי נראה בתמונה הסופית.
איך מכינים את זה
אי אפשר לעבד את כל הדבר הזה מבלוק מלא. זה ייקח נצח ויבזבז הרבה חומר יקר.
ראשית, משתמשים ביציקה בהזרקה כדי ליצור את הצורה הכמעט סופית. זה יוצר את הגיאומטריה המורכבת ביעילות. מוציאים את המבנה הבסיסי מהתבנית.
לאחר מכן עוברים לעיבוד שבבי CNC משני . הנקודות הקריטיות - נקודות ההרכבה, המשטחים שבהם הגלאים מיושרים - עוברות עיבוד שבבי לדיוק הסופי שלהם. התבנית אינה יכולה לעמוד בסבולות הללו בעצמה.
האתגרים ספציפיים לפלסטיק
ראשית, עיוות. PEEK הוא פולימר חצי-גבישי. הוא מתכווץ כשהוא מתקרר. אם עיצוב התבנית או פרמטרי התהליך אינם תקינים, החלק יוצא מעוות. חלק מעוות לא יחזיק את הגלאים בכיוון הנכון.
שנית, עקביות החומר. רדיולוקנסיות תלויה בכך שהחומר יהיה טהור ואחיד. כל זיהום או חוסר עקביות בפלסטיק עלולים ליצור כתם שיופיע בסריקה.
שלישית, סבילות עיבוד שבבי. אתם מנסים להגיע למספרים מדויקים על חומר שרוצה לזוז ולהתעוות. קבלת משטח מדויק ושטוח על PEEK דורשת כלים חדים ואסטרטגיות זהירות. זה לא כמו חיתוך מתכת.
אפליקטורים חד פעמיים לברכיתרפיה
מכשירים אלה נכנסים לתוך המטופל. ישירות לתוך הגוף. הם מעבירים קרינה ישירות לאזור הגידול. לאחר מכן הם יוצאים ונזרקים. לשימוש חד פעמי בלבד. סטריליות אינה אופציונלית.
ממה הם עשויים
פלסטיק רפואי סטנדרטי כאן. פוליקרבונט. ABS. חומרים עם רקורד ארוך. הם חייבים לשרוד עיקור. קרינת גמא או גז EtO. והם חייבים להיות ביולוגיים תואמים. אין תגובות עם רקמות.
איך מייצרים אותם בקנה מידה גדול?
זו לא עבודה בהתאמה אישית. אתם צריכים אלפים כאלה. אולי עשרות אלפים.
הזרקה היא הדרך היחידה. תבניות מרובות חללים. כל מחזור מייצר חלקים מרובים. כל חלק זהה לקודמו. המאפיינים מורכבים. ישנם לומנים קטנים בפנים שאליהם עובר המקור הרדיואקטיבי. כולם נוצרים בתבנית.
הרכבה מוסיפה פונקציונליות. לפעמים מעצבים חומר אחד על גבי חומר אחר. לפעמים מרתכים שני חצאים יחד באולטרסאונד . עיצובים מסוימים מטמיעים שבב RFID ישירות לתוך הפלסטיק במהלך העיצוב. שבב זה עוקב אחר המכשיר ברחבי בית החולים. מבטיח שהוא ייעשה בו שימוש חד פעמי וייזרק.
מלכודות הייצור
ראשית, ניקיון. העובש לא יכול לייצר שום הבזק. אין פלסטיק תועה. אין חללים בתוך החומר. כל פגם הוא מקום מסתור לחיידקים. אי אפשר לעקר את זה.
שנית, דפנות דקות. המכשירים האלה חייבים להיות קטנים לנוחות המטופל. הפלסטיק נהיה דק במקומות מסוימים. קשה לשמור על סבילות על פלסטיק דק וזורם במהלך היציקה. דק מדי והוא נשבר. עבה מדי והמכשיר לא יתאים.
שלישית, משטחים מתחברים. אם למכשיר יש שני חלקים שמתחברים זה לזה בלחיצה, הם חייבים לאטום בצורה מושלמת. אין פערים. אין דליפות. כל דליפה היא נתיב לנוזלים. נוזלים פירושם זיהום. זיהום פירושו זיהום. המכלול חייב להיות אטום. בכל פעם.
מכשירי קיבוע מטופל
טיפול בקרינה מתבצע לעיתים קרובות על פני מספר רב של טיפולים. שבוע אחר שבוע. המטופל צריך להיות באותו מיקום בכל פעם. כמה מילימטרים מחוץ לגידול ומפספסים את הגידול. במקום זאת פוגעים ברקמה בריאה. אז נועלים אותם במקומם בעזרת תבנית מותאמת אישית.
ממה זה עשוי
שום דבר מפואר כאן. רק פוליסטירן או פוליאוריטן מוקצף . זה קל. קל לעצב את זה. וזה שקוף לקרינה. הקרן עוברת דרכו כאילו היא בכלל לא שם.
איך מכינים את זה עכשיו?
בדרך הישנה: דחפת קצף מסביב למטופל ביד. זה עבד, אבל זה לא היה ניתן לחזרה על עצמו בצורה מושלמת.
דרך חדשה: לוקחים את נתוני ה-CT או ה-MRI של המטופל. טוענים אותם לתוכנה. המחשב בונה מודל תלת-ממדי של קווי המתאר של המטופל. לאחר מכן מכניסים גוש ספוג מוצק למכונת CNC. לוחצים על כפתור התחל. המכונה מגלפת את הצורה המדויקת של המטופל הספציפי. ראש, כתפיים, זרועות. כל מה שצריך להישאר דומם.
התוצאה היא תבנית שמתאימה בצורה מושלמת. וחשוב מכך, אם תצטרכו תבנית שנייה חודשים לאחר מכן, תוכלו להריץ את אותו קובץ. הוא זהה. בעיית חזרתיות נפתרה.
איפה זה נהיה מסובך
הבעיה הראשונה היא החומר עצמו. קצף רך. הוא נקרע בקלות. אתם מעבדים משהו שרוצה לקרוע במקום לחתוך. יש להתאים את הגיאומטריה והמהירויות של הכלי בדיוק. אחרת, אתם מקבלים משטח קרוע ומטושטש במקום קו מתאר חלק.
הבעיה השנייה היא התרגום. נתוני הדמיה רפואית לא הופכים אוטומטית לקוד מכונה. צריך להמיר את הסריקה למודל מוצק. לאחר מכן ליצור נתיבי כלים שבאמת עובדים. אם הנתונים פגומים או לא מיושרים בכל שלב, התבנית שגויה. ותנוחת המטופל שגויה. זה לא מקובל.
שיקולי ייצור בין-חלקי
כעת ראיתם מגוון רחב של חלקים. עלי טונגסטן. חללי נחושת. פתחי פליז. מדריכי PEEK. תבניות קצף. הם נראים אחרת. הם מתפקדים אחרת. אבל הכללים לייצורם בצורה טובה זהים.
מערכות איכות חשובות בכל התחומים
לכל חלק וחלק הנדון כאן יש דבר אחד במשותף. הוא חייב להיעשות תחת מערכת ניהול איכות מוסמכת. ISO 13485 הוא התקן למכשירים רפואיים. זה לא ניירת אופציונלית.
המערכת כופה עליך נהלים מתועדים. מפעילים מיומנים. תהליכים מבוקרים. בין אם אתה מעבד בלוק טונגסטן צפוף או מעצב אפליקטור פלסטיק דק, מערכת האיכות חלה. היא מבטיחה עקביות. היא מבטיחה שאם משהו משתבש, תוכל לגלות מדוע ולתקן אותו.
עקיבות אינה ניתנת למשא ומתן
אתה צריך לדעת מאיפה הגיע כל חומר. ביל הנחושת הזה לחלל הלינאק? יש לו הרבה מספרים. איזה שרף משמש לעיצוב המוליך? יש לו מספר אצווה. המספרים האלה נרשמים ומקושרים לחלק המוגמר.
אם פגם חומרי מתגלה מאוחר יותר, עליכם לעקוב אחריו. אילו חלקים מאותה אצווה שימשו? לאן הם נשלחו? שרשרת המעקב הזו מגינה על המטופלים. היא גם מגינה עליכם. בלעדיה, בעיה קטנה הופכת לריקול ענק שבו לא תוכלו לזהות מה מושפע.
בדיקה ותיקוף
הכנת החלק היא רק חצי מהעבודה. אתה צריך להוכיח שהוא נכון.
- CMMs מדוד את המידות הקריטיות. מיקום עלה הטונגסטן. קוטר החלל. מיקומי חורי ההרכבה.
- אופטי משווים בדיקת פרופילים וקווי מתאר. פתחי פתח מפליז. משטחים מעוגלים מורכבים.
- חספוס פני השטח בודקי לאמת את הגימור. חללי נחושת דמויי מראה. מפצים אקריליים חלקים. המספרים לא משקרים.
עבור חלקים חדשים, מבצעים בדיקת פריט ראשונה . זוהי אימות מלא שתהליך הייצור יכול לייצר חלק העומד בכל הדרישות. כל ממד. כל מפרט חומר. כל הערה בשרטוט נבדקת ומתועדת. תחום הרפואה לרוב מתאים תקנים כמו AS9102 מתחום התעופה והחלל. העיקרון זהה: הוכחו זאת לפני שאתם מפעילים ייצור.
נתוני הבדיקה הללו הופכים לחלק מתיעוד היסטוריית המכשיר. זוהי הראיה שלך. ההוכחה שלך שהחלק יוצר כהלכה. הרגולטורים מצפים לכך. המטופלים סומכים על כך.
למה לשתף פעולה עם NOBLE
קראתם על כל החלקים השונים האלה. טונגסטן. נחושת. PEEK. פליז. כל אחד מהם קשה בדרכו שלו. ייצורם דורש יותר ממכונות בלבד. זה דורש ניסיון. זה דורש הסמכה. הנה הסיבה שיצרני ציוד מקורי (OEM) של מכשור רפואי מביאים אלינו את הרכיבים הקשים ביותר שלהם.
מערכות איכות מוסמכות
יש לנו את האישורים החשובים. ISO 13485:2016 למכשור רפואי. ISO 9001:2015 לניהול איכות. אלו לא לוחות קיר. אלו מערכות פעילות.
כל חלק שאנו שולחים מיוצר תחת מערכת איכות שעוברת ביקורת באופן קבוע. זה נותן לך:
עקיבות מלאה. אנו יודעים את מספר האצווה של חומר הגלם. אנו יודעים את נתוני הבדיקה מכל ממד קריטי. הכל מתועד.
בקרת תיעוד. אתם מקבלים רישומי היסטוריית מכשירים עם כל משלוח. תעודות תאימות. הניירת הרגולטורית מצפים לה.
ניהול סיכונים. אנו פועלים לפי תקני מכשור רפואי לאורך כל הייצור. לא רק בסוף.
תמיכה הנדסית מקצה לקצה
אנחנו לא רק מקבלים הזמנות ודוחפים את תחילת המחזור. המהנדסים שלנו מעורבים מוקדם. אנחנו עובדים עם המעצבים שלכם בזמן שהחלק עדיין בפיתוח. אנחנו מבצעים אופטימיזציה ליכולת ייצור.
שיתוף הפעולה הזה משתלם:
עלויות מופחתות. אנו מוצאים דרכים להשתמש בפחות חומר. אנו מקצרים את זמני המחזור. החיסכון מצטבר.
ביצועים משופרים. אנו מנתחים סבילות. אנו מציעים בחירות חומרים טובות יותר. החלק עובד טוב יותר.
זמן יציאה מהיר יותר לשוק. אבות טיפוס נעים מהר יותר. תהליכי אימות עוברים בצורה חלקה יותר. אתם מגיעים לשוק מוקדם יותר.
יכולות ייצור מתקדמות
רצפת החנות שלנו יכולה להתמודד עם כל מה שדנו בו.
עיבוד שבבי CNC רב-צירי. לחלקי מתכת מורכבים. פתחי פליז. חללי נחושת. עלי טונגסטן.
הזרקה מדויקת. עבור רכיבי פלסטיק בנפח גבוה. חזרתיות ממדית. חלק אחר חלק.
ייצור היברידי. אנו משלבים יציקה ועיבוד שבבי. כמו מדריכי PEEK CT. מעצבים את הצורה המורכבת. מכינים עיבוד שבבי למשטחים הקריטיים.
הרכבה בחדר נקי. עבור חלקים הזקוקים לסביבה מבוקרת. ללא זיהום. ללא שאלות.
אתם צריכים שותף שמבין טונגסטן ו-PEEK במידה שווה. שעובד תחת מערכות איכות מוסמכות. שזיהה בעיות במהלך התכנון, לא לאחר תחילת הייצור? זה מה שאנחנו מציעים.
שאלות נפוצות
מהם החומרים הנפוצים ביותר המשמשים ברכיבי ציוד רדיותרפיה?
סגסוגת כבדה מטונגסטן מופיעה הרבה. היא נחוצה לחסימת קרינה בעלי MLC. נחושת, במיוחד בדרגה אלקטרונית נטולת חמצן, נכנסת לחללים של צינורות לינאריים (Linac) בשל המוליכות שלה. פליז הוא סטנדרטי לפתחי פרוטונים מכיוון שהוא מעבד היטב ועוצר פרוטונים. PEEK נמצא בכל מקום בנתיבי הדמיה. הוא חזק ובלתי נראה לקרני רנטגן. בנוסף, יש את הפלסטיק הרפואי שלכם כמו פוליקרבונט ו-ABS למכשירים חד פעמיים. נירוסטה וטיטניום לחלקים מבניים ומסילות מנחות. בחירת החומר תמיד חוזרת לשאלה אחת: מה החלק הזה צריך לעשות בנתיב הקרן?
מה ההבדל בין ISO 13485 ל-ISO 9001, ומדוע זה משנה לרכיבים שלי?
ISO 9001 הוא קו הבסיס. הוא אומר שיש לכם מערכת ניהול איכות. אתם שולטים בתהליכים שלכם. אתם עוקבים אחר דברים. ISO 13485 בונה על כך. הוא מוסיף דרישות ספציפיות למכשירים רפואיים. ניהול סיכונים לאורך כל הייצור. עקיבות מלאה מחומר הגלם ועד לחלק המוגמר. דרישות תיעוד מחמירות. מיקוד רגולטורי. עבור הרכיבים שלכם, ההבדל פשוט. מוסך 9001 יכול לייצר חלק טוב. מוסך 13485 יכול להוכיח שהוא ייצר את זה נכון, בכל פעם, עם רישומים שהרגולטורים מקבלים. אם החלק שלכם נכנס למכשיר רפואי, 13485 חשוב.
האם NOBLE מציעה גם ייצור אב טיפוס וגם ייצור בנפח גבוה?
כן. אנו מטפלים בשני הצדדים. עבור אב טיפוס, אנו יכולים לעבד חלקים ישירות מהמודלים שלכם. ללא התחייבות לכלי עבודה. אספקה מהירה. עבור נפח גדול, אנו עוברים ליציקה בהזרקה או עיבוד שבבי בייצור. המפתח הוא שנשאר אתכם. אותו צוות הנדסה שעזר עם האב טיפוס מתכוונן אותו לנפח. ללא מסירות לספק חדש שאינו מכיר את היסטוריית החלקים.
כיצד מבטיחים ניקיון של רכיבים הנכנסים לתוך ציוד רגיש?
זה תלוי בחלק ובשימוש הסופי שלו. עבור רכיבים סטנדרטיים, אנו משתמשים בשיטות מבוקרות של סדנה ובניקוי סופי לפני האריזה. עבור חלקים הדורשים ניקיון גבוה יותר, יש לנו אזורי הרכבה בחדר נקי. חלקים מסוימים עוברים ניקוי אולטרסאונד. אחרים דורשים אריזה ספציפית כדי לשמור על ניקיון במהלך המשלוח. אנו דנים בדרישות מראש. לאחר מכן אנו בונים את התהליך סביב מה שהחלק באמת צריך.
איזה תיעוד אתם מספקים עם כל משלוח?
אתם מקבלים תעודת תאימות המאשרת שהחלקים עומדים בכל הדרישות. רישומי היסטוריית המכשירים, במידת הצורך. אישורי חומרים הניתנים למעקב אחר המנה המקורית. דוחות בדיקת פריט ראשון עבור חלקים חדשים. נתוני בדיקה ממדית עבור מאפיינים קריטיים. החבילה המדויקת תלויה בחוזה שלכם ובסיווג החלק. אנו מספקים את מה שאתם צריכים עבור קבצי האיכות והגשות הרגולטוריות שלכם.
כמה זמן לוקח לקבל הצעת מחיר עבור רכיב טיפולי רדיותרפיה בהתאמה אישית?
ניתן לקבל הצעת מחיר עבור חלקים פשוטים המעובדים תוך 2-3 ימי עסקים. הרכבות מורכבות או חלקים יצוקים אורכות זמן רב יותר, בדרך כלל 5-7 ימי עסקים. לוח הזמנים תלוי בשלמות חבילת המודל והשרטוטים שלכם. מפרטים ברורים מזרזים את העניינים. אם אתם זקוקים להערכת מחיר מהירה בזמן התכנון, נוכל לבצע סקירה ראשונית המבוססת על רעיונות מוקדמים כדי לתת לכם מספרים מדויקים לתקצוב.







