
מה 5עיבוד שבבי של צירים?
עיבוד שבבי חמישה צירים הוא טכנולוגיית עיבוד שבבי CNC מתקדמת המוסיפה שני צירים סיבוביים (בדרך כלל צירים A, B או C) לשלושת הצירים הליניאריים המסורתיים (X, Y ו-Z) כדי להשיג בקרת תנועה מסונכרנת של חומר העבודה בחמש דרגות חופש. יכולת אינטרפולציה מרובת צירים זו מאפשרת למכונה לעבד חלקים מורכבים מכל זווית ללא הידוק מחדש. עיבוד שבבי חמישה צירים מתאים במיוחד לייצור חלקים עם משטחים מעוקלים מורכבים, חורים בזווית או מבנים לא סדירים, ומאפשר עיבוד שבבי רב-משטחי בפעולה אחת, ומשפר משמעותית את הדיוק והיעילות. בהשוואה לעיבוד שבבי תלת צירי מסורתי, טכנולוגיית חמישה צירים מאפשרת שימוש בכלים קצרים יותר, מפחיתה רעידות, משפרת את פרמטרי החיתוך ומשיגה איכות פני שטח טובה יותר. טכנולוגיה זו מיושמת באופן נרחב בתעשיות עם דרישות דיוק גבוהות, כגון תעופה וחלל, מכשור רפואי וכלי עבודה לרכב, והיא אחת מטכנולוגיות הליבה של ייצור מדויק מודרני.
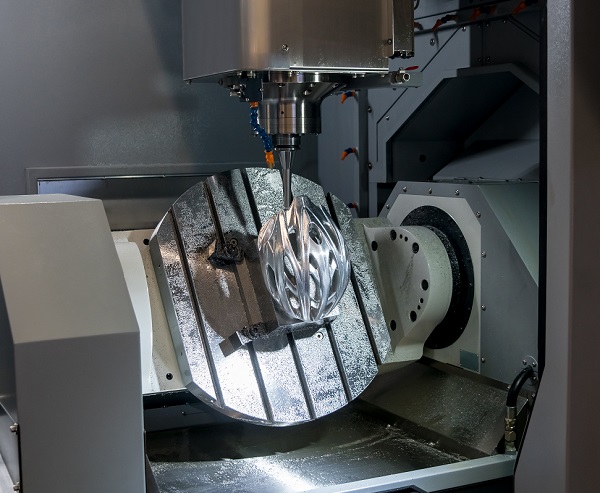
יתרונות שירותי עיבוד שבבי CNC 5 צירים
1. עיצוב חד פעמי של חלקים מורכבים
בתחום הייצור המדויק של ימינו, שירותי עיבוד שבבי CNC בעל 5 צירים מעצבים מחדש את הסטנדרטים בתעשייה לעיבוד חלקים מורכבים בזכות יתרונותיהם הטכניים הייחודיים. היתרון המהפכני ביותר הוא היכולת "לעצב חלקים מורכבים בבת אחת", טכנולוגיה פורצת דרך ששינתה לחלוטין את מודלי העיבוד המסורתיים.
שיטות עיבוד שבבי תלת-ציריות מסורתיות דורשות לעתים קרובות תהליכי הידוק מרובים ומסורבלים כאשר מתמודדים עם חלקים בעלי צורות גיאומטריות מורכבות. קחו לדוגמה את עיבוד שבבי להבי מנועי מטוסים: שימוש בכלי מכונה תלת-צירי עשוי לדרוש 4-6 פעולות מיקום מחדש והידוק כדי להשלים את כל משטחי העיבוד. כל הידוק מחדש לא רק גוזל זמן משמעותי (ממוצע סטטיסטי של 15-30 דקות להידוק), אלא גם באופן קריטי יותר, מציג שגיאות מיקום חדשות (בדרך כלל 0.02-0.05 מ"מ). שגיאה מצטברת זו פוגעת ישירות בדיוק המיקום היחסי בין משטחים שונים המעובדים, ומשפיעה קשות על איכות ההרכבה והביצועים.
טכנולוגיית עיבוד שבבי בעל 5 צירים משיגה מיקום מדויק של חומר העבודה בחמש דרגות חופש במרחב באמצעות תנועה מתואמת של צירי הסיבוב הייחודיים A/B/C וצירי הסיבוב הליניאריים X/Y/Z. משמעות הדבר היא שגם חלקים עם משטחים מעוקלים מורכבים, חורים משופעים או מבנים לא סדירים ניתנים לעיבוד מלא בהקמה אחת. אם ניקח לדוגמה עיבוד שבבי של בית הטורבינה, טכנולוגיית חמישה צירים יכולה לפשט תהליך שדרש במקור חמש הקמות בהקמה אחת, להפחית את זמן העיבוד ביותר מ-40% תוך שיפור סבילות המיקום הקריטי מ-±0.05 מ"מ ל-±0.01 מ"מ.
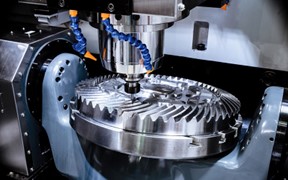
שיפורי האיכות שמביאה טכנולוגיית עיבוד שבבי בשלב אחד זו ניכרים במספר היבטים: ראשית, היא מבטלת שגיאות המרת ייחוס הנגרמות כתוצאה מהתאמות מרובות, ומבטיחה שכל תכונות העיבוד מבוססות על אותה ייחוס מקור; שנית, היא מפחיתה את הסיכון לשריטות על פני השטח הנגרמות כתוצאה מהתאמות חוזרות ונשנות; וחשוב מכל, על ידי אופטימיזציה של נתיבי הכלים, ניתן להשיג פרמטרי חיתוך סבירים יותר, וכתוצאה מכך שלמות פני השטח טובה יותר. עיבוד מפרקים מלאכותיים בתעשייה הרפואית הוא דוגמה אופיינית. עיבוד שבבי חמישה צירים לא רק מקצר את מחזור הייצור ב-60% אלא גם משיג חספוס פני שטח של Ra0.2μm, גימור דמוי מראה העונה באופן מלא על דרישות הביו-תאימות לשתלים.
עם התפתחות הייצור החכם, מרכזי עיבוד שבבי מודרניים בעלי חמישה צירים שילבו מערכות פיצוי מדידה מקוונות, המאפשרות ניטור בזמן אמת של מידות קריטיות במהלך העיבוד ותיקון אוטומטי של נתיבי הכלים, מה שדוחף את דיוק העיצוב החד-פעמי לגבהים חדשים. טכנולוגיה זו מתאימה במיוחד לחלקים עם דרישות סבילות מחמירות לממדים וגיאומטריה, כגון מעטפות סוללות אנרגיה חדשות ותושבות רכיבים אופטיים.

2. שיפור יעילות העיבוד השבבי
ראשית, מבחינת אופטימיזציה של שימוש בכלים, עיבוד שבבי חמישה צירים ממנף את יכולות המיקום המרחבי הייחודיות שלו כדי להתאים באופן חכם את זווית חומר העבודה, מה שמבטיח שהכלי יישאר במצב החיתוך האופטימלי בכל עת. תכונה טכנולוגית זו מביאה לשינוי מהפכני: ניתן להשתמש בכלים קצרים ונוקשים יותר במהלך העיבוד. בהשוואה לעיבוד שבבי תלת צירי מסורתי, ניתן להפחית את אורך הכלי בעיבוד שבבי חמישה צירים בממוצע של 30-50%. מערכת כלים קצרה זו מציעה יתרונות טכניים משמעותיים. - משרעת הרטט מצטמצמת ביותר מ-60%, וסטיית הכלי מצטמצמת ב-45%, מה שמאפשר להגדיל את פרמטרי החיתוך ב-20-30%, מה שמוביל ישירות לשיפור משמעותי בקצב הסרת המתכת. לדוגמה, בעיבוד שבבי של חלקי סגסוגת אלומיניום לתעופה וחלל, קצב הסרת המתכת של עיבוד שבבי חמישה צירים יכול להגיע ל-300-500 סמ"ק/דקה, שהוא פי 1.5-2 מזה של עיבוד שבבי תלת צירי.
שנית, מבחינת חיסכון בזמן התהליך, עיבוד שבבי חמישה צירים משיג שיפורים רבים ביעילות. על ידי צמצום מספר פעולות ההידוק מחדש של חומר העבודה, ניתן להפחית את זמן העיבוד של יחידה בודדת ב-40-60%. אם ניקח לדוגמה עיבוד שבבי טיפוסי לתבניות רכב, עיבוד שבבי מסורתי בת שלושה צירים דורש 5-7 פעולות הידוק, הנמשכות כ-8 שעות; בעוד שעיבוד שבבי חמישה צירים דורש רק 1-2 פעולות הידוק, מה שמפחית את הזמן ל-3-4 שעות. בנוסף, מסלולי כלים אופטימליים מפחיתים את מהלך הסרק ביותר מ-50%, ומגדילים את שיעור זמן החיתוך האפקטיבי מ-60% קונבנציונלי ל-85%.
חשוב מכך, עיבוד שבבי חמישה צירים משיג אופטימיזציה משולבת של תהליכי ייצור. עיבוד שבבי מסורתי רב-תהליכי מבוזר מאוחד לתהליך אוטומטי רציף, מה שמפחית את זמן ההמתנה בין תהליכים ואת תחלופת הלוגיסטיקה. מרכזי עיבוד שבבי מודרניים בעלי חמישה צירים מצוידים במחסני כלים בעלי קיבולת גדולה המכילים למעלה מ-60 כלים ובמכשירים להחלפת כלים מהירה (זמן החלפת כלים של 1-2 שניות), בשילוב עם מערכות קירור בלחץ גבוה (לחץ עד 70-100 בר) ומערכות חכמות להסרת שבבים, המאפשרות עיבוד שבבי רציף ללא טייס במשך למעלה מ-72 שעות. מודל ייצור יעיל ביותר זה מתאים במיוחד לעיבוד שבבי של חלקים מדויקים בנפחים גדולים, כגון שתלים רפואיים וגלגלי שיניים מדויקים.
במקרה ייצור בעולם האמיתי, רכיב מבני מסוים בתעופה וחלל השיג הפחתה בזמן עיבוד של יחידה בודדת מ-18 שעות ל-7 שעות לאחר אימוץ עיבוד שבבי חמישה צירים, כאשר עלויות הייצור ירדו ב-40%, בעוד ששיעור הייצור עלה מ-92% ל-99.5%. נתונים אלה מדגימים את הביצועים המצוינים של עיבוד שבבי 5 צירים בשיפור יעילות הייצור. עם התקדמות טכנולוגיית הבקרה החכמה, הדור הבא של מרכזי עיבוד שבבי חמישה צירים כולל גם פונקציונליות אופטימיזציה של חיתוך אדפטיבית, המאפשרת התאמות פרמטרים דינמיות המבוססות על תנאי חיתוך בפועל כדי לממש עוד יותר את פוטנציאל יעילות הייצור.
3. איכות פני שטח יוצאת דופן
טכנולוגיית עיבוד שבבי 5 צירים קבעה סטנדרטים חדשים בתעשייה לאיכות פני השטח של חומר העבודה באמצעות יכולות בקרת תנועה ייחודיות. ליבת היתרון הטכנולוגי הזה טמונה ביכולתה לייעל באופן חכם את מסלולי הכלים, ולהבטיח שתהליך החיתוך תמיד במצב אופטימלי.
מבחינת בקרת תהליך החיתוך, מערכת עיבוד שבבי בעלת חמישה צירים משתמשת באלגוריתמי תנועה מדויקים כדי לשמור על זווית מגע אופטימלית קבועה בין הכלי לחומר העבודה. יכולת כוונון דינמית זו מספקת תוצאות עיבוד שבבי מהפכניות: תנודות כוח החיתוך מופחתות ביותר מ-50%, ושינויי עובי השבב נשלטים בטווח של ±5%. אם ניקח לדוגמה עיבוד שבבי מסגסוגת טיטניום לחלל, יציבות כוח החיתוך של עיבוד שבבי בעל חמישה צירים גבוהה פי שלושה מזו של עיבוד שבבי בעל שלושה צירים, מה שמניב ישירות שני יתרונות עיקריים: חיי הכלי מוארכים ב-40-60%, וחספוס פני השטח משופר ב-30-50%.
מבחינת גימור פני השטח, עיבוד שבבי חמישה צירים מדגים יתרונות חסרי תקדים. על ידי שמירה על תנאי חיתוך קבועים ומסלולי כלים אופטימליים, ניתן להשיג גימור דמוי מראה עם חספוס פני שטח של Ra0.4μm או פחות. איכות פני שטח כזו קריטית במיוחד בתחומים מתקדמים כמו מכשור רפואי ורכיבים אופטיים. נתוני בדיקה בפועל מראים כי חספוס פני השטח של ראשי כדורי מפרקים מלאכותיים המיוצרים על ידי עיבוד שבבי חמישה צירים יכול להגיע ל-Ra 0.1-0.2 מיקרון, ועומד במלואו בדרישות השתל, תוך צמצום זמן הליטוש שלאחר מכן מ-4 שעות ל-30 דקות.
יישומים של 5עיבוד שבבי CNC בצירים
1. תעשיה וחלל
במגזר ייצור התעופה והחלל, עיבוד שבבי CNC בעל 5 צירים הפך לטכנולוגיית ליבה הכרחית. טכנולוגיה זו עונה בצורה מושלמת על דרישות תעשיית התעופה והחלל לעיבוד מבנים מורכבים, דיוק גבוה במיוחד וחומרים מיוחדים. רכיבים מבניים מונוליטיים גדולים של מטוסים מודרניים, כגון קורות כנף ומסגרות גוף, דורשים כרסום מדויק באמצעות מרכזי עיבוד שבבי בעלי חמישה צירים. רכיבים קריטיים של מנועי מטוסים הם דוגמאות עיקריות ליישומי עיבוד שבבי בעל חמישה צירים: יש לעבד להבי טורבינה כדי לייצר משטחים אווירודינמיים מדויקים, דיסקים של מדחס חייבים להבטיח מאפייני איזון דינמי קפדניים, ומכלולי תא בעירה דורשים מבני תעלות קירור מורכבים. רכיבים אלה עשויים בדרך כלל מחומרים קשים לעיבוד כגון סגסוגות טיטניום וסגסוגות מבוססות ניקל בטמפרטורה גבוהה. כלי עבודה בעלי חמישה צירים, עם קשיחותם המעולה ובקרת החיתוך החכמה שלהם, יכולים להשיג עיבוד שבבי יציב ויעיל של חומרים אלה. ראוי לציין, שרכיבים מדויקים בחלליות, כגון תושבות לוויינים ונחיריים למנועי רקטות, דורשים דיוק עיבוד שבבי ברמת המיקרון - תחום שבו עיבוד שבבי בעל חמישה צירים באמת מצטיין.
2. ייצור מכשור רפואי
לתעשיית הרפואה יש הסתמכות מיוחדת על עיבוד שבבי CNC בעל 5 צירים , בעיקר בשל הסטנדרטים המחמירים לביו-תאימות ואיכות פני השטח הנדרשים ממכשירים רפואיים. מפרקים מלאכותיים (כגון כוסות ירך ותותבות ברך) דורשים משטחים אנטומיים מורכבים שחייבים להתאים בצורה מושלמת לעצמות אנושיות, ועיבוד שבבי בעל חמישה צירים יכול לשכפל במדויק את העיצובים המותאמים אישית הללו. שתלים דנטליים עם מיקרו-הברגות ומבני חיבור פנימיים דורשים דיוק פני שטח של תת-מיקרון, וזה בדיוק המקום שבו מכונות בעלות חמישה צירים מצטיינות. מכשירים כירורגיים מודרניים, במיוחד כלים כירורגיים זעיר-פולשניים, דורשים טכנולוגיית חמישה צירים כדי להשיג את המבנים המעוקלים המורכבים והקצוות החדים שלהם. ראוי לציין כי הדרישות המיוחדות של תעשיית הרפואה כוללות גם: תהליך העיבוד חייב להימנע מזיהום צולב, ועל פני השטח אסור שיהיו סימני עיבוד שבבי או סדקים מיקרו, מה שמחייב ציוד של מרכזי עיבוד שבבי בעלי חמישה צירים במערכות ניקוי ייעודיות ותוכניות בקרת תהליכים. עם התפתחות הרפואה המותאמת אישית, עיבוד שבבי בעל חמישה צירים מדגים יתרונות גדולים יותר בייצור מוצרים רפואיים מותאמים אישית בכמויות קטנות.
3. תעשיית הרכב
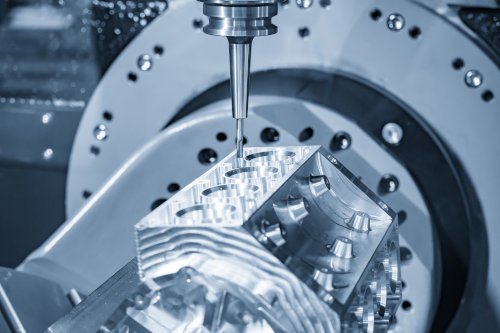
תעשיית ייצור הרכב עוברת מהפכה טכנולוגית, כאשר עיבוד שבבי CNC בעל 5 צירים ממלא תפקיד חשוב יותר ויותר. במגזר המסורתי של מנועי בעירה פנימית, טכנולוגיית חמישה צירים משמשת לעיבוד רכיבים מורכבים של מנועים בעלי ביצועים גבוהים: חורי גל הארכובה וחורי גל הזיזים בבלוק הצילינדר דורשים קואקסיאליות גבוהה ביותר, בעוד שגלגלי הטורבינה של מגדשי טורבו דורשים משטחי דינמיקת נוזלים מדויקים. בייצור מכוניות מרוץ ומכוניות קונספט, עיבוד שבבי בעל חמישה צירים מאפשר ייצור תבניות מדויקות לרכיבי סיבי פחמן ועיבוד משולב של מבני מתכת קלים. עם ההתפתחות המהירה של כלי רכב חשמליים, תחומי יישום חדשים צצים ללא הרף: עיבוד שבבי של מבנים גדולים בעלי דופן דקה עבור בתי סוללה דורש את היציבות של מכונות בעלות חמישה צירים, תעלות קירור בבתי מנוע דורשות את הגמישות של טכנולוגיית חמישה צירים, וגלגלי שיניים מדויקים במערכות הנעה חשמליות מחייבים את יכולות העיבוד השבבי המדויקות ביותר של מערכות חמישה צירים. רכיבים מתפתחים כמו סוגריים לחיישנים למערכות נהיגה חכמות ומארזי מכ"ם לייזר מציבים גם הם דרישות גבוהות יותר לעיבוד שבבי בעל חמישה צירים. מאפייני הייצור ההמוני של תעשיית הרכב מניעים עוד יותר חדשנות מתמשכת באוטומציה ובבינה לעיבוד שבבי בעל 5 צירים.
גורמים שיש לקחת בחשבון בעת בחירת א 5מרכז עיבוד שבבי CNC צירים
1. ניתוח דרישות עיבוד שבבי
בעת רכישת מרכז עיבוד שבבי בעל חמישה צירים, המשימה הראשונה היא לבצע ניתוח מפורט של דרישות העיבוד השבבי. זה דורש שיקולים ממספר רב של היבטים: ראשית, יש לקבוע את מאפייני החומר של החלקים המיועדים לעיבוד, כולל סוג המתכת (כגון סגסוגת אלומיניום, סגסוגת טיטניום או סגסוגת בטמפרטורה גבוהה), טווח קשיות ודרישות עיבוד שבבי מיוחדות (כגון עיבוד חלקים בעלי דופן דקה). שנית, יש להעריך את הממדים הפיזיים של החלקים, כולל מידות חיצוניות מקסימליות, משקל ומידות המאפיינים הקטנים ביותר שיש לעבד. חשוב מכך, יש להגדיר בבירור את דרישות דיוק העיבוד השבבי, כולל מדדים קריטיים כגון סבילות ממדיות, סבילות גיאומטריות וחספוס פני השטח. לדוגמה, רכיבים מבניים בתחום התעופה והחלל דורשים בדרך כלל דיוק מיקום של עד 0.01 מ"מ, בעוד שתעשיית התבניות עשויה לשים דגש רב יותר על איכות פני השטח. בנוסף, המורכבות המבנית של החלק היא שיקול קריטי, כגון נוכחות של חללים עמוקים, חריצים צרים או משטחים מעוקלים מורכבים. בחירת כלי המכונה המתאימים צריכה להתאים במדויק לדרישות אלו, תוך הימנעות הן מבזבוז משאבים הנגרם עקב ציוד בעל קיבולת יתר והן מפגיעה באיכות העיבוד עקב ציוד בעל ביצועים נמוכים.
2. דירוג דיוק של כלי מכונה
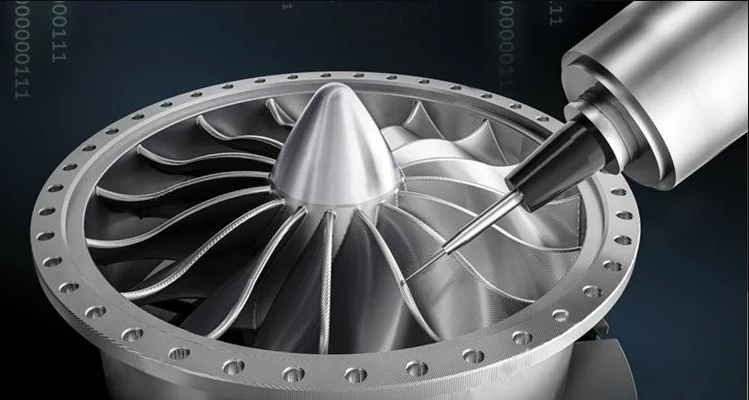
דיוק המכונה של חמישה צירים הוא שיקול מרכזי בבחירת מכונה. דיוק המכונה נמדד בעיקר על ידי הפרמטרים המרכזיים הבאים: דיוק מיקום (בדרך כלל 0.005-0.015 מ"מ), דיוק מיקום חוזר (בדרך כלל 0.003-0.008 מ"מ) ודיוק עיבוד שבבי קונטור. תעשיות שונות מגוונות באופן משמעותי בדרישות דיוק: תעשיות התעופה והחלל והרפואה המדויקת דורשות לעתים קרובות מודלים בעלי דיוק גבוה במיוחד (דיוק מיקום ≤ 0.005 מ"מ), בעוד שייצור מכני כללי עשוי לדרוש דיוק של 0.01-0.02 מ"מ בלבד. ראוי לציין שדיוק המכונה תלוי לא רק בפרמטרים נומינליים אלא גם ביציבות לטווח ארוך, כולל יכולת פיצוי טמפרטורה, עמידות לרעידות ומחזור שימור דיוק. לעיבוד חלקים בעלי ערך מוסף גבוה, מומלץ לבחור מכונה עם דיוק ברמה אחת גבוהה יותר מהדרישות הנוכחיות כדי להשאיר מקום לפיתוח עתידי. יחד עם זאת, יש לקחת בחשבון את ביצועי הדיוק הדינמיים של המכונה, כלומר, דיוק המסלול במהלך עיבוד במהירות גבוהה, דבר שחשוב במיוחד לעיבוד משטחים מורכב.
3. מפרט שולחן סיבובי
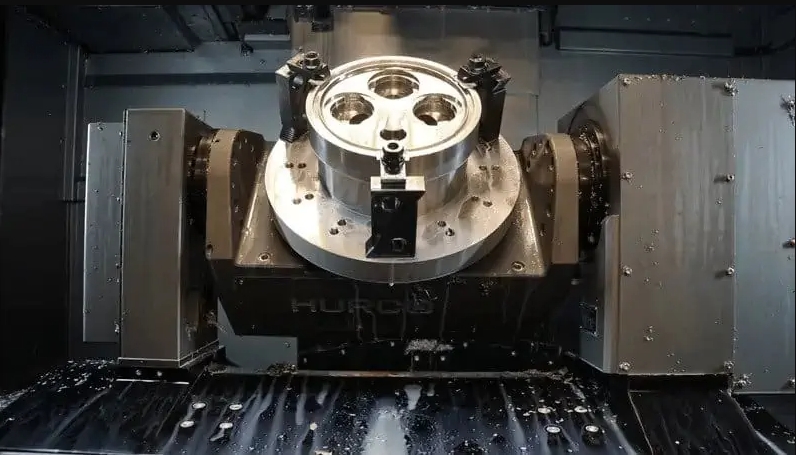
כמרכיב מרכזי בכלי מכונה בעל חמישה צירים, פרמטרי הביצועים של שולחן הסיבוב משפיעים ישירות על יכולות העיבוד השבבי. בעת הערכת השולחן, השיקולים הראשונים הם מפרט גודל ויכולת נשיאת עומס: לדגמים סטנדרטיים יש בדרך כלל קוטר שולחן הנע בין 400 ל-800 מ"מ ויכולות נשיאת עומס בין 500 ל-3,000 ק"ג. ייתכן שיידרשו שולחנות מותאמים אישית לעיבוד שבבי של חלקים גדולים. מאפייני מהירות סיבוב הם קריטיים באותה מידה: עיבוד שבבי רגיל יכול להסתפק ב-200-500 סל"ד, בעוד שכרסום במהירות גבוהה עשוי לדרוש שולחן המסוגל ל-1000 סל"ד ומעלה. מדדי דיוק השולחן כוללים דיוק סיבובי (בדרך כלל 0.005-0.01 מ"מ) ודיוק הטיה, אשר משפיעים ישירות על איכות העיבוד השבבי במהלך אינטרפולציה של חמישה צירים. עבור יישומי חיתוך כבדים, יש להעריך גם את ביצועי הקשיחות של השולחן ואת יכולת תפוקת המומנט. שולחנות עבודה מודרניים ומתקדמים כוללים בדרך כלל טכנולוגיית הנעה ישירה ומערכות הידוק הידראוליות, המאפשרות להם לעמוד בדרישות מהירות גבוהה וקשיחות גבוהה בו זמנית. בעת בחירת שולחן עבודה, מומלץ לשמור על מרווח ביצועים של 20-30% בהתבסס על דרישות עיבוד חלקים אופייניות כדי להבטיח אמינות לטווח ארוך.
בין אם אתם זקוקים לאבות טיפוס בהתאמה אישית או לייצור המוני, מרכזי עיבוד שבבי CNC בעלי 5 צירים של NOBLE יכולים לספק את הצרכים שלכם. על ידי שיתוף פעולה עם NOBLE, יצרנית מקצועית של חלקי עיבוד שבבי CNC בסין, אתם מקבלים גישה למומחיות טכנית וחסכון בכסף.
עיבוד שבבי 5 צירים של שאלות נפוצות
כיצד אוכל לבחור יצרן אמין של חלקי עיבוד שבבי 5 צירים?
חפשו יצרנים עם ציוד מתקדם, מהנדסים מנוסים, בקרת איכות קפדנית ויכולת לעבוד עם חומרים שונים.
אילו תעשיות מרוויחות הכי הרבה מעיבוד שבבי CNC בעל 5 צירים?
תעשיות כגון תעופה וחלל, רכב, ייצור מכשור רפואי וייצור תבניות נהנות מהדיוק והרבגוניות של עיבוד שבבי CNC בעל 5 צירים.







