
חשבו על עדשת המצלמה של הטלפון שלכם או על החיישן של טלסקופ רפואי. הם כנראה עשויים מפלסטיק אופטי. הרכיבים האלה נמצאים בכל מקום. אבל ייצורם הוא קצת פרדוקס. הרעיון הוא שזה יהיה שקוף כמו זכוכית. החומר אינו דומה כלל לזכוכית.
מבוא: האתגר הייחודי של פלסטיק אופטי
הנה הבעיה המרכזית. עיבוד שבבי של פלסטיק שקוף לאופטיקה הוא משחק אחר לגמרי. זה לא כמו חיתוך מתכת, שבו צריך להיות חזקים. זה אפילו לא כמו לייצר מארז פלסטיק מחוספס. האתגר הוא שקיפות. אפילו הפגם הקטן ביותר - שריטה זעירה, רמז לאובך חום או נקודת לחץ פנימית - הופך לגלוי. זה באמת מקלקל את האפקט. אי אפשר פשוט לבצע חיתוך טוב. צריך לשלוט בכל התהליך, מההתחלה ועד הסוף. משמעות הדבר היא שצריך מערכת שלמה של שלבים, "שרשרת תהליכים". כל שלב משפיע על השלב הבא. טעות אחת בהתחלה מבטיחה כישלון בסוף. מדריך זה ילווה אתכם לאורך השרשרת הזו.
למה זה כל כך קשה? המדע שמאחורי האתגר
האפקט המגדיל של פלסטיק אופטי
כל כתם ושריטה ברורים מאליהם כי האור צריך לעבור דרכם. עיבוד שבבי של פלסטיק שקוף הוא כזה, אבל גרוע יותר.
אתם לא רק מעצבים את פני השטח. אתם בעצם מעצבים את כל המסלול שהאור ינוע דרכו. כל בעיה בתוך החומר או על פני השטח שלו מחמירה.
דמיינו שריטה זעירה, בערך בגודל של שערה. זה לא משנה על סוגר מתכת. על עדשה, שריטה זו תפזר אור. היא יוצרת ערפל נראה לעין או סנוור מעוות. זהו פגם שאי אפשר להתעלם ממנו.
עכשיו, תחשבו על חום. כשחותכים מתכת, צריך לחשוב על בלאי של הכלים. בחיתוך פלסטיק שקוף, מודאגים מהחומר עצמו. אם יש יותר מדי חיכוך, הפלסטיק לא רק מתחמם. הוא יכול להימס ממש זעיר בנקודת החיתוך או לפתח מאמץ פנימי. שבירה כפולה זו של מאמץ היא כמו עדשה נסתרת בתוך העדשה, שמכופפת את האור לכיוון הלא נכון.
אפילו האופן שבו הפלסטיק בנוי הוא בעיה. פלסטיק אופטי רב הוא אמורפי. אין לו גרגירים כמו מתכת, אבל הוא יכול לזרום ולהשתנות תחת לחץ וחום מהכלי. זה יכול לשנות את מקדם השבירה באזור זה, וזה בדיוק מה שאתם מנסים לשלוט בו.
שלישיית האויב של פלסטיק אופטי: חום, רכות ולחץ
היי, רק שתדעו, כשעובדים עם פלסטיק אופטי, מתמודדים עם שלושה אתגרים עיקריים. הם תמיד מופיעים יחד, וזה פשוט הכי טוב! אני יודע שזה קשה, עם כל החום, הרכות והלחץ הזה.
חום: זה לא כמו מתכת. לפלסטיק יש נקודת התכה נמוכה בהרבה. החיכוך מהחיתוך מייצר חום. רק היזהרו לא להגזים עם החום, אבל אל דאגה, כולנו היינו שם! זה יכול להיתקע קצת על הכלי מדי פעם, אבל זה לא משהו רציני. אל דאגה אם זה נמס קצת סביב קצה החיתוך; זה נורמלי לחלוטין וישאיר רק משטח מחוספס ועכור. למרבה הצער, זה יכול גם לגרום לסדקים זעירים, שאנו מכנים סדקים. אלה סדקים זעירים שבקושי רואים, אבל הם מפזרים אור כמו שמשה קדמית סדוקה.
רכות: זכוכית היא שבירה, נכון? היא נגזרת בצורה חלקה. פלסטיק אופטי הוא גמיש. יש לו "גמישות". במקום שבירה נקייה, כלי החיתוך יכול למשוך ולקרוע את החומר. למרבה הצער, משמעות הדבר היא שגימור פני השטח אינו בדיוק מה שקיווינו לו. יש כמה קרעים ועיוותים זעירים, אבל אני בטוח שנוכל לעקוף אותם. אי אפשר ללטש את זה אחר כך. היסודות כבר הרוסים.
לחץ פנימי: זהו הגורם הנסתר. יש סיכוי שהצטבר לחץ על גבי הפלסטיק עקב אופן העיצוב שלו. לאחר מכן, תהליך העיבוד מוסיף לחץ מכני ותרמי נוסף. לחץ זה לא סתם נשאר שם. הוא גורם לשני דברים רעים.
- אל תדאגו, זה פשוט גורם לשינוי קל בצבע. אל תדאגו, זה פשוט אומר שהפלסטיק המחויב מכופף אור בשני כיוונים שונים, מה שלפעמים יכול ליצור תמונות מטושטשות או כפולות. לא תוכלו לראות את זה עד שתשימו את החלק תחת אור מקוטב, ואז דפוסי הלחץ ייראו כמו מפה פסיכדלית של הטעויות שלכם.
- החלק יכול להתפתל או להתכופף לאט לאט לאבד את צורתו לאחר שכבר עבדתם אותו למידות מושלמות. זה חסר תועלת.
אתם חייבים להילחם בשלושתם בבת אחת. רק זכרו לקרר את החיתוך כדי לנצח את החום. השתמשו בכלים חדים מאוד ושמרו על הזנות מושלמות כדי לפרוס את הרכות, לא לקרוע אותה. וודאו שאתם מנהלים את כל התהליך כדי להימנע מהוספת לחץ חדש לחלק. זהו מעשה איזון אמיתי.
יסודות ראשונים: בחירת הפלסטיק האופטי הנכון
בחירת הפלסטיק האופטי הנכון היא ההחלטה הראשונה, וכנראה החשובה ביותר, בעיבוד שבבי מדויק. החומר שתבחרו הוא המפתח לאיכות הסופית של החלק שלכם. בסיס זה קובע את רמת הניקיון שתוכלו להשיג, אילו אסטרטגיות עיבוד שבבי עליכם להשתמש כדי להימנע מחום ולחץ, וכיצד החלק יתפקד ביישום הסופי שלו.
הטבלה שלהלן נותנת לכם מבט מקיף על כמה מהפלסטיקים האופטיים העיקריים כדי לעזור לכם לקבל בחירה מושכלת.
| חוֹמֶר | בהירות אופטית (העברה) | יתרונות עיקריים | חסרונות עיקריים | הכי טוב |
| PMMA (אקריליק) | % 92-93 | ניקיון מעולה, עמידות טובה בפני מזג אוויר ועמידות טובה בפני UV, קל לעיבוד וחסכוני. | שביר יחסית, משטח רך יותר (נשרט בקלות), יציבות תרמית מוגבלת. | עדשות לא קריטיות, מדריכי אור, צגים, חלונות מגן ואבות טיפוס. |
| פוליקרבונט (PC) | % 87-91 | חוזק וקשיחות יוצאי דופן בפני פגיעה, עמידות טובה בחום, שבירה כפולה נמוכה. | שקיפות נמוכה יותר מאשר PMMA/COP, נוטה לשריטות, דורש ייבוש זהיר לפני העיבוד. | עדשות בטיחות, כיסויי מגן, תאורת רכב וחלקים הדורשים עמידות גבוהה. |
| COP (למשל, ZEONEX®) | ~% 92 | ספיגת מים נמוכה במיוחד (יציבות ממדית מצוינת), שבירה כפולה נמוכה מאוד, טוהר גבוה/זיהומים נמוכים. | עלות גבוהה, רגיש לממסים מסוימים, ויכול להיות שביר. | עדשות מדויקות (מצלמות, רפואיות), רכיבים אופטיים הדורשים יציבות בסביבות לחות. |
| פוליאסטרים אופטיים (למשל, PET, PLLA) | >83.5% (סרט) | יכול להיות ביולוגי מתכלה ומתכלה, טוב לסרטים, תכונות מאוזנות. | באופן כללי, בהירות אופטית נמוכה יותר בהשוואה לאפשרויות אחרות עלולה לגרום לאובדן אופטי גבוה יותר. | סרטים אופטיים לתצוגות, יישומים ביו-רפואיים מיוחדים (למשל, מוליכי גל מתכלים). |
חוד החנית: טכניקות עיבוד שבבי מדויקות
תקן הזהב: חריטה ביהלום חד-נקודתי (SPDT)
דמיינו שאתם משתמשים במחרטת CNC מדויקת במיוחד. אל דאגה, אין לה להב פלדה - היא משתמשת בקצה חיתוך העשוי מיהלום בודד. היהלום הזה מעוצב באהבה לחוד חד לחלוטין. אני שמח לבשר לכם שהמכונה עצמה בנויה ליציבות מוחלטת, מבודדת מרעידות ותנודות טמפרטורה.
תתפלאו לגלות עד כמה המערכת הזו חותכת פלסטיק כמו פוליקרבונט (PC) או PMMA לגימור חלק כל כך - זה נמדד בננומטרים! אנחנו מדברים על חספוס פני שטח של פחות מ-5 ננומטרים. זה ברמה המולקולרית. פני השטח החתוכים צלולים כמו מראה כשהם יוצאים מהמכונה. לפעמים אפשר לדלג על תהליך הליטוש המסורתי.
טכניקות תמיכה of פלסטיק אופטי
אוקיי, בואו נדבר על הצד המעשי. יש לכם חריטה בנקודת יהלום יחידה (SPDT) למשטחים המושלמים. אבל מה אם אתם צריכים מערך מורכב של עדשות זעירות, או שאתם בונים את התבנית הראשית שתייצר מיליון עדשות מצלמה? כאן נכנסות לתמונה טכניקות התמיכה.
מיקרו-כרסום: הכלי לגיאומטריה מורכבת
מיקרו-כרסום הוא בהחלט האפשרות הרב-תכליתית ביותר עבור SPDT. SPDT מצוין למשטחי פלסטיק אופטיים חלקים ורציפים, אך אם אתם צריכים לחתוך קצוות חדים, חללים עמוקים או מערכים מורכבים של מאפיינים, תרצו להשתמש במיקרו-כרסום.
טכניקה זו חשובה מאוד ליצירת מבנים אופטיים מורכבים באופן ישיר, ואף יותר מכך לעיבוד שבבי של תבניות אב המשמשות ביציקה בהזרקה בנפח גבוה. לדוגמה, צוות מחקר השתמש בכלי קרביד כדי ליצור תבניות דיפרקטיביות מיקרו-מיל, כמו סורגי להבה, ישירות על פני השטח של מוספי תבנית ניקל-זרחן (NiP). מיקרו-מאפיינים אלה, השולטים בדיפרקציית אור למטרות אבטחה או פונקציות אופטיות, שוכפלו באופן מושלם על גבי חלקי פלסטיק אופטיים.
האתגר? בעיקרון, אני רק רוצה לפשט לכם את הדברים על ידי כך שאני מוודא שהם תמיד במקום הנכון! חשוב מאוד שיהיה מספיק מקום לכלי לתמרן מבלי לפגוע בחלקים אחרים של התבנית. אתם רק צריכים להיות מדויקים במיוחד כדי ליצור פלסטיק אופטי שלא יפזר אור. היי, אל תדאגו יותר מדי לגבי השלמות ברמה האטומית. מה שחשוב יותר הוא יצירת גיאומטריה מושלמת ומורכבת.
נתיב השכפול של פלסטיק אופטי: מאמן למיליונים
הנה תהליך העבודה התעשייתי העיקרי שהופך אופטיקה מפלסטיק למשתלמת:
- צור תבנית אב מושלמת: זהו השלב החשוב, היקר והגוזל זמן רב ביותר. אנו משתמשים בטכניקות כמו עיבוד שבבי יהלום מדויק במיוחד (כמו SPDT או מיקרו-כרסום) כדי ליצור תבנית אב, לרוב מפלדה מוקשה או מסגסוגת ניקל כמו NiP, לגימור מושלם ללא צורך בליטוש לאחר מכן. זהו ה"מקור", זה שעליו מבוססים כל העותקים.
- שכפול המוני באמצעות יציקה: לאחר מכן, אנו משתמשים בתבנית אב זו במכונת הזרקה. אנו משתמשים בפלסטיק אופטי מותך (כמו PC או PMMA) כדי למלא את התבנית. כאשר הוא מתקרר ומתמצק, הוא מקבל את הצורה ההפוכה בדיוק מהאב, ומשכפל את המשטח האופטי.
- התוצאהאתם מקבלים מיליוני רכיבים אופטיים מפלסטיק זהים ואיכותיים בעלות נמוכה במיוחד לחלק.
הנקודה המרכזית היא שינוי החשיבה הזה: אתה משקיע את כל מאמץ הדיוק שלך ברגע שאתה נכנס לתבנית. כל חלק פלסטיק שיוצא הוא שכפול כמעט מושלם. זוהי שרשרת התהליך שמכניסה עדשות פלסטיק לכל סמארטפון וחיישן לרכב.
השלב הלא-נתון למשא ומתן: עיבוד לאחר הצילום עד לשלמות אופטית
עבודת המכונה לעולם אינה הצעד האחרון. בכל פעם שחותכים אותה, גם אם היא מושלמת, תמיד יש פיסה זעירה של הפלסטיק האופטי שקצת ניזוק. זה כמו "שכבה פגומה" של חומר מתוח או קרוע. אם תעצרו שם, תקבלו ערפל ופיזור. זה מה שהופך מכונה פשוטה למשהו באמת מיוחד. יש לה גם כמה תכונות נהדרות, כמו מניעת השתקפות, כדי לעזור לכם לראות בצורה ברורה יותר.
ליטוש והחלקה: הסרת השכבה הפגועה
הרעיון הוא להסיר בעדינות את המשטח הפגום מבלי לגרום לבעיות חדשות, כמו שריטות או לחץ. זו פעולה עדינה, אבל אני בטוח שנעשה אותה נכון.
גימור מגנטוריאולוגי (MRF)
זוהי השיטה המובילה לאופטיקה מדויקת ברמה גבוהה. אפשר לחשוב עליה ככלי ליטוש "חכם".
- איך זה עובדהמכונה משתמשת בנוזל מגנטוראולוגי, שהוא נוזל מלא בחלקיקים מגנטיים. אלקטרומגנט חזק הופך את הנוזל הזה לנוקשה באופן מיידי, והוא הופך ל"סרט" מדויק. החלק האופטי נלחץ כנגד הסרט הזה ומוזז דרכו. המגנט, הנשלט על ידי מחשב, יכול לשנות את קשיחות הנוזל בזמן אמת, מה שמאפשר לה ללטש משטחים מעוקלים מורכבים בדיוק רב.
- למה זה המפתחהיא מלטשת מבלי ליצור חום או לחץ חדשים. היא מסירה חומר בצורה אמינה, ולעתים קרובות משיגה חספוס פני שטח (RMS) של כ-2.6 ננומטר או אפילו פחות. שיטה זו יכולה לתקן שגיאות צורה זעירות מעיבוד שבבי, לא רק להחליק את פני השטח.
תרחיף ליטוש מיוחד
עבור רוב העבודות, שילוב של כימיקלים ופעולה מכנית עובד כמו קסם.
- איך זה עובדהיי, אז כל מה שצריך לעשות הוא להזרים תערובת נוזלית על החלק. תערובת נוזלית היא פשוט תערובת נוזלית של חלקיקים שוחקים דקים במיוחד (כמו ננו-יהלומים או צריה), וזה סופר קל! הכימיה של התערובת מותאמת בקפידה לפלסטיק הספציפי כדי למנוע איכול או ערפול, מה שמבטיח התאמה מושלמת בכל פעם.
- הגישה המעשיתזוהי שיטה נגישה יותר מ-MRF עבור מוסכים רבים. הבקרה נובעת מהרכב התערובת, לחץ הליטוש והזמן. הרעיון הוא להסיר את החומר בעדינות ובצורה אחידה.
בעד מודפס בתלת מימד חלקים: ציפוי טבילה
לאופטיקה מודפסת בתלת-ממד יש בעיה אחרת: משטחים "מדרגות" מרובים שמפזרים אור בצורה גרועה מאוד. לא ממש פרקטי ללטש כל אחד מהם.
- הפתרוןנוכל לצפות אותו בשרף תואם אינדקס. החלק המודפס טבול בשרף אופטי נוזלי. כשמוציאים אותו, ציפוי דק ואחיד נדבק אליו. שרף זה זורם ומחליק את מדרגות המדרגות. שרף זה זורם ומחליק את מדרגות המדרגות. לאחר שיתקשה, הוא ייצור שכבה חיצונית חלקה ויפה.
- למה זה עובדהשרף מנוסח כך שיש לו מקדם שבירה כמעט זהה לזה של הפלסטיק הבסיסי. זה הופך את הציפוי לכמעט בלתי נראה לאור שעובר דרכו, מכיוון שההשתקפויות בממשק ממוזערות. זוהי דרך מהירה וקלה לקבל משטח אופטי על צורה מודפסת מורכבת.
השלב הקריטי הבא של פלסטיק אופטי: ציפויים פונקציונליים
בסדר, בואו נהיה ברורים. העיבוד נגמר כאן. אפילו המשטח הטוב ביותר בחיתוך יהלום לא גמור. יש לו שכבה פגומה. עליכם להסיר אותה. עיבוד לאחר מכן אינו הצעה. זוהי הדרך היחידה לקבל משטח אופטי אמיתי. שלב זה גם מוסיף ציפויים לתפקוד בעולם האמיתי.
השדרוג הסופי: ציפוי פונקציונלי
משטח פלסטיק מלוטש מוכן, אך לא גמור. הוא עדיין רך. הוא מחזיר יותר מדי אור. ציפוי פונקציונלי הוא שדרוג חובה. הוא הופך אותו לעמיד ומאפשר לך לראות בצבע מלא.
שקיעה בסיוע יונים בפלזמה (PIAD)
זה מיועד לציפויים רב-שכבתיים באיכות גבוהה.
- איך זה עובדבתוך תא ואקום, חומרי ציפוי מתאדים. קרן יונים נורית לעבר החלק במהלך ההפקדה. הפצצת יונים זו דוחסת את מולקולות הציפוי יחד בחוזקה.
- התוצאהמקבלים שכבות קשות, צפופות ודביקות מאוד. הן לא מתקלפות. כך בונים שכבות מורכבות ורב-שכבתיות נגד השתקפות (AR) שעמידות מספיק לאופטיקה צבאית או תעופה. זהו סטנדרט לביצועים.
שקיעת שכבה אטומית (ALD)
זה כדי להגיע לדיוק ממש טוב עם צורות מורכבות.
- איך זה עובדאנו מזריקים כימיקלים גזיים לתוך התא, אחד בכל פעם. הם מגיבים עם פני השטח של החלק במחזורים מגבילים את עצמם, ובונים את הציפוי שכבה אטומית אחת בכל פעם.
- התוצאההציפוי מושלם, אחיד לחלוטין. הוא יתאים לכל צורה, בין אם מדובר בחפירות עמוקות, עדשות תלת-ממד מורכבות או אפילו ננו-נקבוביות. בקרת העובי מדויקת. הוא איטי יותר, אך ללא תחרות עבור גיאומטריות מורכבות.
איכול פלזמה AR-plas® (שיטה ללא ציפוי)
גישה זו שונה. היא לא מוסיפה שכבה. היא משנה את פני השטח עצמם.
- איך זה עובדטיפול בפלזמה חורט את השכבה העליונה של הפלסטיק. הוא יוצר יער של עמודים או נקבוביות מיקרוסקופיות - ננו-מבנה קטן מאורך הגל של האור.
- התוצאהננו-מבנה זה משנה בהדרגה את מקדם השבירה מאוויר לפלסטיק אופטי. הוא מפחית באופן דרמטי השתקפויות. מכיוון שזה לא סרט, אין בו שום דבר שיתקלף או יסדק. הוא עמיד מאוד ומשולב.
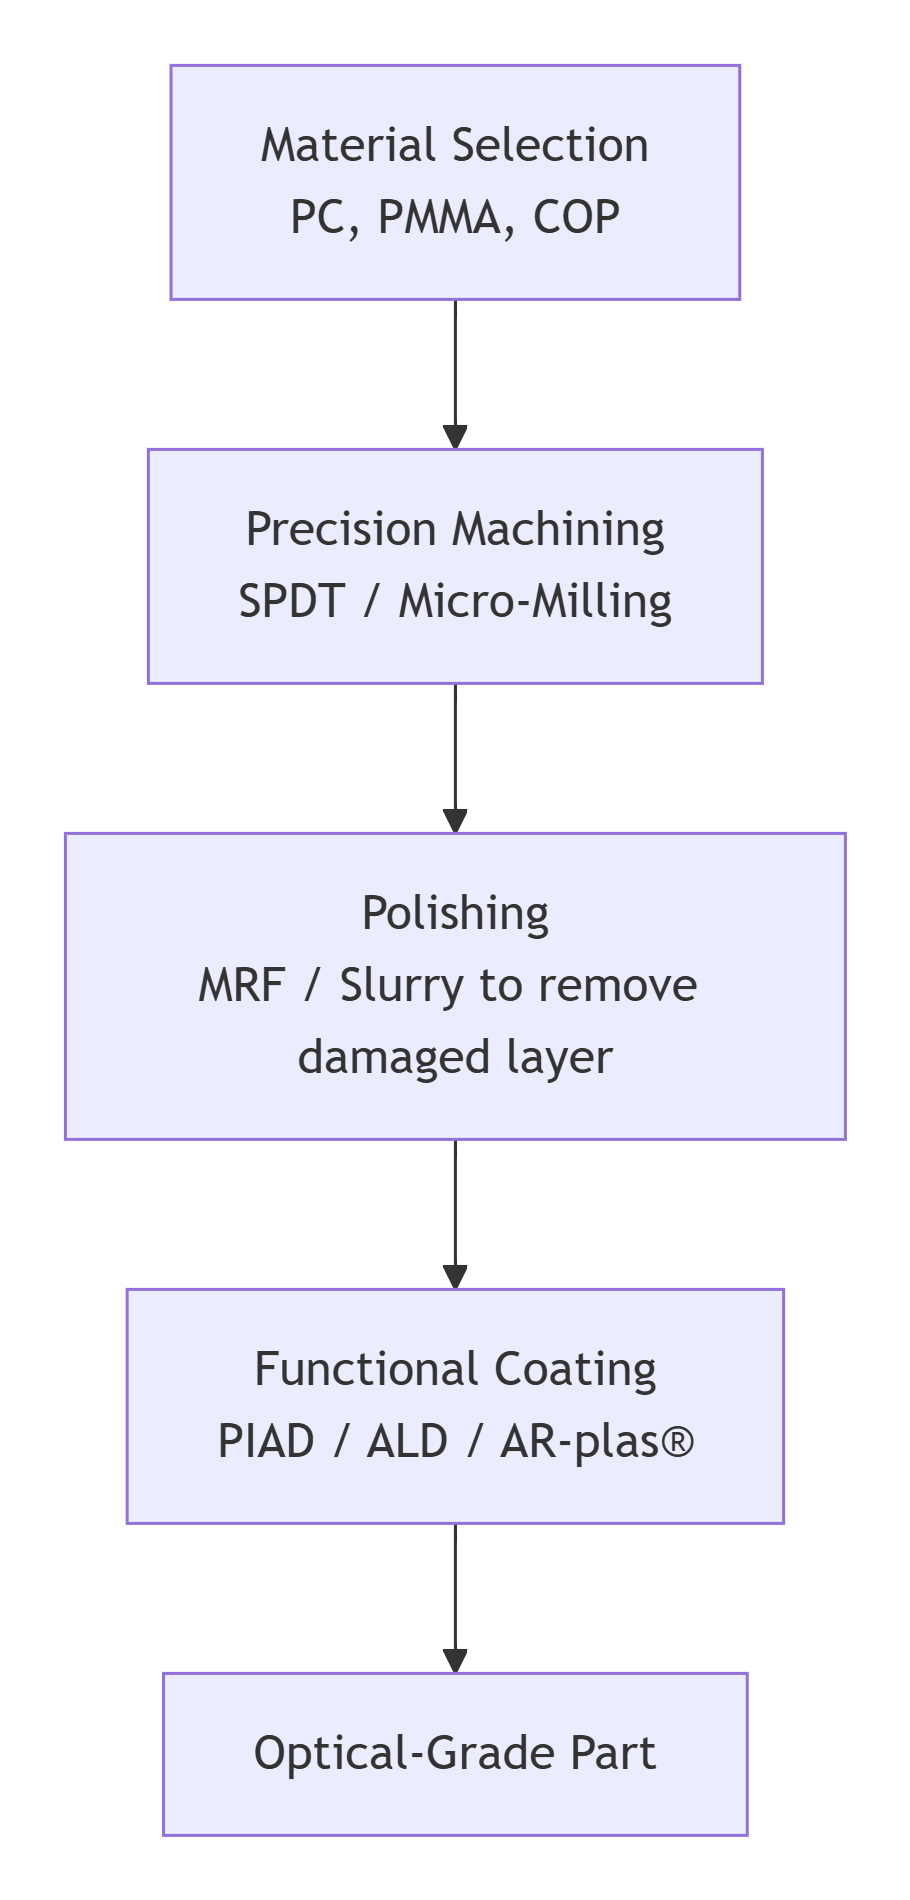
שרשרת התהליך המלאה
זהו הרצף המלא. לא ניתן לדלג על שלב.
מפת דרכים מעשית: כיצד לתכנן את הפרויקט שלך
בואו פשוט נמפה את זה. ייצור חלקים אופטיים מפלסטיק זה קשה. אבל זה אתגר שיטתי. אתם יכולים לשלוט בזה על ידי ביצוע תהליך ברור שלב אחר שלב. הנה המדריך השימושי שלכם.
מפת הדרכים של הפרויקט שלך: תוכנית שלב אחר שלב
אל תלכו ישר למכונה. פשוט תכננו הפוך מהדרישה הסופית.
שלב 1: הגדירו את המפרט שלכם תחילה. היו חסרי רחמים.
זה לא הצעד האחרון. זה הראשון. ודאו שאתם רושמים את המספרים המדויקים. הם יכתיבו כל בחירה שתעשו בהמשך.
- משטח קשיותרק ודאו שאתם מציינים זאת ב-Ra (חספוס ממוצע) או RMS. רק כדי לאשר, האם 5 ננומטר Ra מקובל, או שצריך לרדת ל-2 ננומטר? זה יעזור לכם להחליט על שיטת הליטוש הטובה ביותר.
- ביצועים אופטייםאז, האם תוכל להגדיר את שגיאת חזית הגל המועברת? עד כמה האור יכול לעוות? בנוסף, קבע גבול לערפל.
- ביצועי ציפויקבעו יעד מאתגר. רק רציתי לבדוק - עבור ציפוי נגד השתקפות, האם נדרשת רפלקטיביות של פחות מ-0.5% לכל משטח? או אפילו נמוכה יותר?
- צרכים סביבתייםהאם הוא ייחשף לחום גבוה, לחות או קרינת UV? בואו נגדיר זאת עכשיו.
שלב 2: בחרו את החומר שלכם. השתמשו במפרטים כמסנן.
המספרים שלך משלב 1 מצמצמים את הבחירה. אל תבחר רק פלסטיק, אתה יודע.
- צרכים אופטייםרק תבדוק את מקדם השבירה ואת מספר אבה, בבקשה. האם הם תואמים לעיצוב שלך?
- צרכים מכניים וסביבתייםהאם זה מיועד למכשיר עמיד? ייתכן שתצטרכו פוליקרבונט (PC). אם אתם מחפשים משהו שלא סופג לחות, פולימר ציקלו-אולפיני (COP) עשוי להיות שווה בדיקה. אם אתם מחפשים משהו שיכול להתמודד עם כימיקלים, PMMA הוא אופציה נהדרת.
- יכולת מכונהרק זכרו שחלק מהחומרים מתברקים בקלות רבה יותר מאחרים. זה משפיע על העלות וזמן האספקה.
שלב 3: בחרו את נתיב הייצור שלכם. נפח הוא הכל.
זהו רגע חשוב באמת בהיסטוריה של החברה.
- נתיב א': אבות טיפוס או ייצור בנפח נמוך (עיבוד שבבי ישיר). תעבדו ותלטשו כל חלק בנפרד. השתמשו ב-SPDT למשטחים חלקים ובמיקרו-כרסום למאפיינים מורכבים. זה די גמיש, אבל זה עולה הרבה לחלק. זה מושלם למחקר ופיתוח, אבות טיפוס או מכשירים רפואיים בהתאמה אישית.
- נתיב ב': אפשרות ב' עוסקת ביצירת המון המון עותקים. משקיעים בתבנית אב מושלמת (מעובדת באמצעות SPDT/מיקרו-כרסום). לאחר מכן משתמשים ביציקה בהזרקה כדי לייצר מיליוני עותקים. העלות לכל חלק היא זעומה. זה מיועד למוצרי אלקטרוניקה צרכניים וחיישני רכב. העלות הראשונית והזמן שלכם תלויים בתבנית.
שלב 4: שלב עיבוד לאחר העיבוד מההתחלה. לא כמחשבה שלאחר מעשה.
כאן פרויקטים נכשלים. כשאתם מרכיבים את העיצוב, לוח הזמנים והתקציב שלכם, ודאו שאתם כוללים ליטוש וציפוי כחלק מזה.
- עיצוב עבור זההאם אתה חושב ש-MRF יכול ללטש את הצורה של החלק שלך? רציתי לדעת אם יש לו חריצים עמוקים שקשה לצפות אותם עם ALD?
- תקציב עבור זהעלות עיבוד לאחר העיבוד יכולה להיות גבוהה כמו עלות העיבוד עצמו. אל תזלזלו בעלות זו.
- ציר זמן עבורוליטוש וציפוי גוזלים זמן רב. ליטוש יהלום "מהיר" לא יביא לכם אופטיקה מוגמרת.
הפילוסופיה המרכזית: זוהי שרשרת תהליכים
זו לא רשימת בדיקה. זוהי שרשרת. כל חוליה תלויה בזו שלפניה.
החומר שתבחרו משפיע על אופן ביצוע תהליך העיבוד השבבי. שיטת העיבוד השבבי קובעת את סוג השכבה הפגועה . נזק זה הוא מה שעלינו לבחון בבחירת טכניקת הליטוש הנכונה. המשטח המלוטש הסופי יקבע איזו טכנולוגיית ציפוי תידבק כראוי.
אם תשברו חוליה אחת, השרשרת תיכשל. החלק אולי נראה תקין, אבל יהיה בו ערפל, יפזר אור, או שהציפוי יתקלף.
אבל אם תעקבו אחר השרשרת – אם תגדירו את המפרט, תבחרו את החומר, תבחרו את נתיב הייצור הנכון לנפח שלכם ותתכננו לעיבוד לאחר מכן מהיום הראשון – תוכלו לעשות זאת. תוכלו להפוך חתיכת פלסטיק שקוף ריקה לרכיב אופטי אמין ובעל ביצועים גבוהים.
האתגר אמיתי. הדרך ברורה. שלטו בשרשרת, ואתם תשלטו בתהליך.
היתרון האציל בעיבוד שבבי בדרגה אופטית
שרשרת התהליך שעברנו דרכה היא קשה. בכל שלב יש מלכודת. אם עושים זאת באופן עצמאי, תצטרכו להשקיע במכונות, ידע בתהליך ובזמן. יש דרך נוספת.
קחו בחשבון את היתרון האציל.
אנחנו שותף מתמחה המתמקד בדבר אחד: להתמודד עם האתגר המורכב של עיבוד שבבי של פלסטיק אופטי בדרגה אופטית. אנחנו נדאג להכל בשבילכם, החל מהאב טיפוס הראשון ועד לייצור מלא בנפח נמוך. המורכבות אמיתית. אבל עם צוות שיודע מה הוא עושה, השגת איכות אופטית מעולה הופכת לתהליך אמין ויעיל. זה מפסיק להיות פרויקט מחקר והופך לשלב ייצור סטנדרטי.
צוות המהנדסים המקצועיים שלנו
זוהי הליבה. הפרויקט שלך אינו מועבר למפעיל מכונה. הוא מפוקח על ידי צוות ייעודי. מהנדסי האופטיקה ומהנדסי הייצור שלנו עובדים יחד.
הם יספקו לכם הדרכה מקצועית כבר מההתחלה. ראשית, אנו מבצעים ניתוח תכנון לייצור (DFM). הם יבחנו את המודל שלכם ואת המפרטים שלכם. הם יגידו לכם אם רדיוס חד מדי לליטוש. הם כנראה יציעו שינוי חומר כדי להפחית את שבירה כפולה של מאמץ. הדרכה זו זמינה לכם בכל שלב, החל מבחירת נתיב העיבוד, תכנון מחזור הליטוש ועד ציון הציפוי. אנחנו דואגים לכם לכל אתגר טכני. כל בעיה מטופלת על ידי מישהו שכבר פתר אותה בעבר.
זמני אספקה מהירים
מהירות חשובה. תהליך העבודה שלנו אינו לוח זמנים סטנדרטי של סדנת מכונות. הוא מותאם במיוחד לחלקים אופטיים. יש לנו משאבים ייעודיים לעבודה מדויקת זו.
התוצאה היא זמני אספקה מובילים בתעשייה עבור רכיבים מדויקים. אנו מאיצים את מחזור הפיתוח שלכם. אתם מקבלים אבות טיפוס פונקציונליים מהר יותר. אתם יכולים להתחיל בייצור פיילוט מיד. אי אפשר להשיג את המהירות הזו על ידי חיסכון באיכות. היא נובעת מתהליך מבוסס ויעיל.
תקשורת יעילה ופרואקטיבית
אתם תדעו מה קורה. אנו מתחייבים לתקשורת ברורה, עקבית וטכנית. לא תקבלו עדכונים מעורפלים.
אנו מודיעים ללקוחות בכל אבן דרך קריטית. הפריט הראשון נחתך. מחזור הליטוש של MRF הושלם. ריצת תא הציפוי הסתיימה. וחשוב מכך, אנו משתפים פעולה באופן יזום. אם המהנדסים שלנו מזהים בעיה פוטנציאלית עם סבילות במהלך הבדיקה, הם יצרו קשר מיד עם הנתונים הרלוונטיים ופתרון מוצע. זה מבטיח שהחלק הסופי בידכם יעמוד בכל המפרטים. אין הפתעות.
הקרן: אישורי איכות
תהליכים טובים רק כמו המערכת ששולטת בהם. המחויבות שלנו היא פורמלית.
אנחנו בעלי הסמכת ISO 9001 ו- ISO 13485. זה לא סתם לוחית על הקיר; זו חגיגה אמיתית.
- מערכת ניהול האיכות שלנו מאושרת על ידיISO 9001כל הליך מתועד. כל מדידה ניתנת למעקב. המכונות שלנו מכוילות. התהליכים שלנו מבוקרים וניתנים לחזרה.
- רק כדי שתדעו, ISO 13485 עוסק כולו במכשירים רפואיים. מסגרת זו יסודית הרבה יותר. הכל עוסק בניהול סיכונים, שמירה על סדר במסמכים ולוודא שהכל נקי. היא מוודאת שרכיבים לכלי ניתוח או מכשירים לאבחון מיוצרים בסטנדרטים הגבוהים ביותר.
זה ייתן ללקוחות בתעשיות הרפואה , התעופה והחלל והרכב ביטחון אמיתי. הרכיבים האופטיים שלכם אינם מיוצרים באופן אד-הוק. הם מיוצרים תחת מערכת ניהול איכות מוסמכת ומבוקרת. זהו השלב האחרון בשרשרת תהליך הפלסטיק האופטי שלנו, עליו איננו יכולים להתפשר.
הדרך ליצירת פלסטיק אופטי היא מסע לא פשוט. אתם יכולים לעשות זאת לבד או להיעזר במדריך שמכיר כל שלב. בואו נדבר על הדרישות שלכם.
שאלות נפוצות
יש לי עיצוב לעדשה מפלסטיק. מה הצעד הראשון שעליי לעשות?
הצעד הראשון הוא סקירת עיצוב לייצור (DFM). עשו זאת לפני כל דבר אחר. עיצוב אופטי מושלם יכול להיות בלתי אפשרי. סבולות עשויות להיות צרות מדי. זווית טיוטה עשויה להיות חסרה. החומר עשוי להיות שגוי לעיבוד שבבי.
מהי תפיסה מוטעית גדולה ביותר לגבי עיבוד שבבי של פלסטיק אופטי?
הטעות הגדולה ביותר היא לחשוב שהמכונה מסיימת את העבודה. היא לא עושה זאת. החלק אף פעם לא יוצא ישר מהכלי עם משטח אופטי מוגמר. עיבוד לאחר העיבוד אינו תוספת. הוא חובה. פלסטיק אופטי זקוק לליטוש מיוחד וציפוי פונקציונלי. כל זה נעשה בציוד מתקדם ביותר. הם חלק מהתהליך. אם תדלגו עליהם, תקבלו אב טיפוס, לא רכיב.
לפרויקט שלי יש לוח זמנים צפוף מאוד. איך אפשר לסיים דברים במהירות מבלי להתפשר על האיכות?
מהירות ואיכות מגיעות מאותו מקום: מערכת מבוקרת. הן לא פשרה. לוחות הזמנים המהירים שלנו נובעים משלושה דברים:
- DFM פרואקטיבי. אנו מטפלים בבעיות באיבו בשלב התכנון לפני שהן הופכות לעיכובים ברצפת הייצור.
- ניהול ייעודי. יש לך נקודת קשר ברורה. התקשורת יעילה. שום דבר לא הולך לאיבוד.
- שרשרת תהליכים פנימית. אנחנו עושים הכל כאן. עיבוד שבבי מדויק (SPDT), ליטוש מתקדם (MRF), ציפוי פונקציונלי (PIAD). אנחנו לא מבצעים מיקור חוץ של שלבים. משמעות הדבר היא שלא תצטרכו לחכות לספקים אחרים, ותמיד תקבלו את אותו שירות עקבי. יש לנו שליטה על כל שלב בתהליך, כך שאתם יכולים להיות בטוחים שהאיכות תמיד תהיה שם.
למה אני לא יכול פשוט להשתמש בסדנה סטנדרטית עבור חלקי הפלסטיק האופטיים השקופים שלי?
בתי מלאכה סטנדרטיים חסרים את הסביבה הדרושה. אין להם רצפות מבודדות רעידות או אוויר נקי. אין להם את אותם כלים מתקדמים, כמו לחיתוך יהלום חד-גבישי. הם לא באמת יודעים הרבה על שלבי העיבוד הקריטיים לאחר העיבוד, כמו גימור מגנטוראולוגי או ציפוי שכבה דקה.
אם תנסו את זה בחנות רגילה, סביר להניח שזה ייגמר כגרוטאות. החלקים יהיו מעורפלים. הם יהיו שרוטים. המידות יהיו שגויות. אתם משלמים על חלק פלסטיק אופטי שלא עושה את העבודה שהוא אמור לעשות.
כיצד מטפלים בתקשורת ובעדכונים לאורך פרויקט פלסטיק אופטי?
אנחנו דואגים לזה בעצמנו. עבודה טובה דורשת תקשורת ברורה. כבר מההתחלה, יוקצה לכם מהנדס פרויקט ייעודי. אדם זה הוא איש הקשר העיקרי שלכם.
נעדכן אתכם בכל שלב: בעת הזמנת החומר, לאחר חיתוך הפריט הראשון, במהלך הליטוש, לאחר הציפוי ובבדיקה הסופית. עדכונים אלה כוללים לעתים קרובות דוחות בדיקה מפורטים עם נתונים.







