
Inngangur að Asjálfstætt Iskemmtun Meldast
Sprautusteypa fyrir bíla er algeng vinnsluaðferð sem felur í sér að sprauta heitum, bræddum plastkúlum í mót, sem síðan kólnar til að mynda þá lögun hlutarins sem óskað er eftir. Þessi aðferð hentar vel til fjöldaframleiðslu og tryggir samræmda stærð hluta, slétt yfirborð og áreiðanlegan styrk.
Í bílaiðnaðinum er sprautusteypa almennt notuð til að framleiða stuðara, mælaborð, innréttingarhluti, ljósahús, hagnýta burðarhluta og fleira. Kostir þess eru meðal annars mikil framleiðsluhagkvæmni, tiltölulega lágur kostnaður og möguleikinn á að vinna flókin löguð hluta. Að auki eru plastefni létt, sem hjálpar bílum að ná léttari hönnun og bæta eldsneytisnýtingu.
Sprautumótun getur einnig sameinað mismunandi efni og liti til að uppfylla fjölbreyttar fagurfræðilegar og virknikröfur bifreiða, sem gerir hana víða notaða í nútíma bílaframleiðslu.
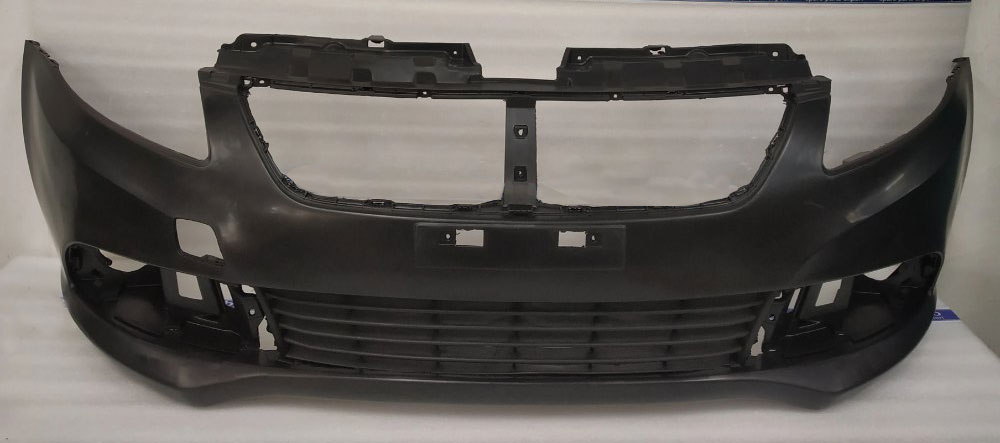
Hvað er innspýtingsmótun fyrir bíla?
Sprautusteypa fyrir bíla er algeng aðferð þar sem hitaðar plastkúlur eru sprautaðar í mót, kældar og mótaðar í nákvæma hluta. Það er tilvalið fyrir fjöldaframleiðslu, veitir samræmda stærð, slétta áferð og áreiðanlegan styrk.
Í bílaiðnaðinum er það notað í stuðara, mælaborð, innréttingar, ljósahús og aðra virkni- eða burðarhluta. Helstu kostir þess eru mikil skilvirkni, lágur kostnaður og hæfni til að framleiða flókin form. Létt plast getur einnig dregið úr þyngd ökutækja og bætt eldsneytisnýtingu.
Sprautusteypa gerir einnig kleift að sameina mismunandi efni og liti, en uppfyllir jafnframt bæði virkni- og sjónrænar kröfur. Þetta gerir hana að lykiltækni í nútíma bílaframleiðslu.
Saga sprautumótunar bifreiða
Í upphafi bílaiðnaðarins voru bílar næstum eingöngu úr málmi og mjög þungir. Á fimmta og sjötta áratug síðustu aldar hvatti aukin notkun plasts framleiðendur til að prófa að nota plastíhluti.
Um 1970 fóru bílar að nota plastlista og skrauthluti. Seint á 1980 fóru hagnýtir plasthlutir eins og framljós, stuðarar og leðjubretti að koma fram.
Í byrjun 21. aldar voru byggingarhlutar úr plasti orðnir mjög algengir vegna kosta þeirra, svo sem léttleika, mikillar eldsneytisnýtingar og kostnaðarsparnaðar. Í dag er sprautusteypa aðal aðferðin sem notuð er til að framleiða plasthluta í bíla.
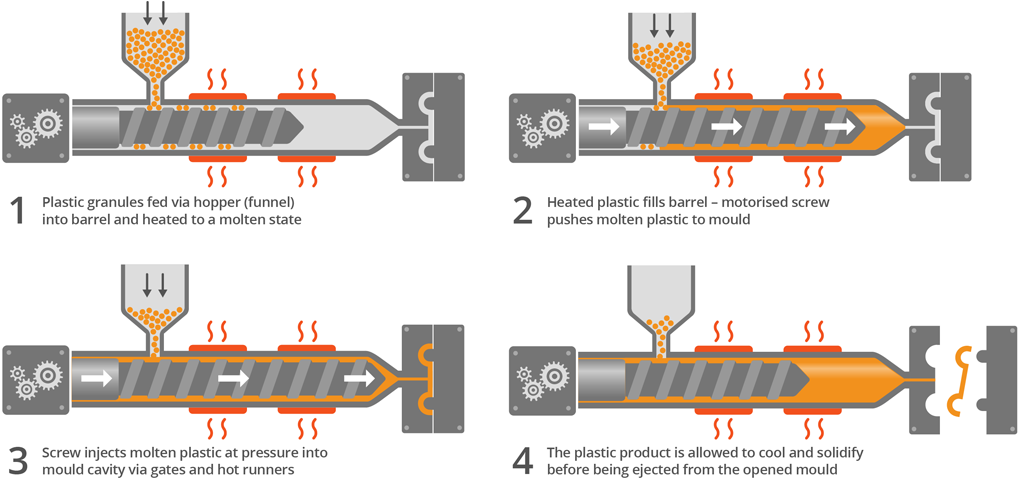
Sprautumótunarferlið fyrir stuðara
Framleiðsla á stuðara í bílum með sprautumótun felur í sér eftirfarandi skref:
Hönnun og vinnsla á stuðaramótum fyrir bifreiðar
Fyrsta lykilskrefið í framleiðslu á stuðara fyrir bíla með sprautumótun er hönnun og vinnsla mótsins. Gæði mótsins hafa bein áhrif á nákvæmni og afköst lokastuðarans.
Verkfræðingar byrja á því að greina 3D CAD hönnunargögn. Þeir athuga þætti eins og rýrnun efnis, dröghorn og kælikerfi.
Mót eru venjulega úr sterku stáli eins og P20 eða H13. Þau eru framleidd með nákvæmri CNC vinnslu , EDM og öðrum ferlum. Fullmót fyrir stuðara er flókið og inniheldur holrými, kjarna, útkastskerfi og kælirásir. Það tekur venjulega um 4 til 8 vikur að klára.
Fyrir fjöldaframleiðslu eru yfirborð mótanna krómuð eða nítríðuð til að auka slitþol. Á undanförnum árum hafa háþróuð mót einnig notað samfellda kælitækni. Með þrívíddarprentun er hægt að búa til mótkjarna með flóknum kælirásum, sem bætir kælivirkni og styttir framleiðsluferla.
Bílasprautumótun Efnisfóðrun
Vinnsla hráefna er mikilvægt skref áður en stuðari er sprautusteyptur . Plastkúlur, oftast PP eða ABS, verða að vera vandlega athugaðar og meðhöndlaðar. Fyrst eru þær þurrkaðar til að halda rakastigi undir 0.02%. Þetta kemur í veg fyrir loftbólur eða yfirborðsgalla við mótun.
Nútíma verksmiðjur nota oft miðlægar fóðrunarkerfi. Þurrkaðar kögglar eru sendar í gegnum leiðslur beint í hverja sprautuvél.
Allt ferlið er venjulega stjórnað af PLC kerfum, sem halda fóðrun stöðugri og fylgjast með ferlisgögnum.
Innspýting og kæling
Sprautusteypa er aðalferlið við framleiðslu á stuðara bíla. Fyrst eru þurrkaðar plastkúlur bræddar í hylki vélarinnar með hita, venjulega á milli 180 og 280°C, og með klippikrafti skrúfunnar. Brædda plastið er síðan sprautað inn í mótholið undir miklum þrýstingi, venjulega 800 til 1500 börum.
Eftir fyllingu hefst þrýstingsþrepið. Þetta skref vegur upp á móti rýrnun og heldur vörunni stöðugri í stærð. Kæling kemur næst. Vatn á milli 20 og 80°C rennur í gegnum mótrásir til að storkna hlutinn. Kæling tekur mestan tíma — um 60–70% af heildarferlinu.
Frágangur og frágangur
Eftir mótun fer stuðarinn í gegnum eftirvinnsluskref. Þegar mótið opnast ýtir útkastarkerfið hlutanum út og vélmenni færir hann á færiband.
Ef stuðarinn stenst skoðun fer hann í málun. Fyrst er grunnur lagður á til að hylja smágalla, síðan er yfirlakk og glært lakk bætt við. Sumar gerðir nota sérstaka áferð eins og perlu- eða málmmálningu. Lakkaði stuðarinn er síðan hertur við stýrðar aðstæður.
Kostir sprautumótunar fyrir bifreiðastuðara
Há nákvæmni
Í bílaiðnaðinum eru stuðarar mjög mikilvægir hlutar. Þeir eru ekki bara ytri hlutar. Stærðarnákvæmni þeirra hefur bein áhrif á gæði samsetningar og afköst ökutækisins.
Sprautusteypa er ferli sem getur náð mjög mikilli nákvæmni. Með vandlegri hönnun mótsins og ströngu eftirliti með mótun er hægt að ná nákvæmni upp á um ±0.1 mm. Þetta gerir það að verkum að hver stuðari passar vel við yfirbyggingu bílsins.
ending
Stuðarinn er einn af aðalhlutum ytra byrðis ökutækis. Hann þolir sól, rigningu, hita og margt fleira í langan tíma. Þess vegna þarf hann að standast veður, árekstra og öldrun. Sprautusteypa er ferli sem getur uppfyllt þessar þarfir.
Sprautusteypa gerir stuðarann sterkan og höggþolinn og þolir á áhrifaríkan hátt steinsárekstur eða minniháttar árekstra. Hann getur farið aftur í upprunalegt horf eftir að hafa tekið á sig höggið og verndar þannig yfirbyggingu bílsins.
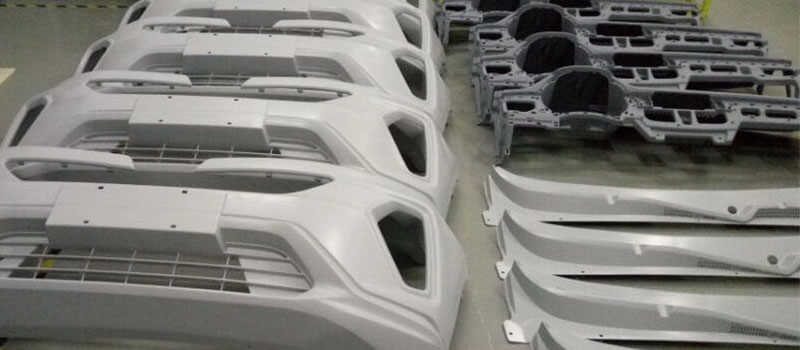
Léttur
Sprautusteypa gerir það mögulegt að hanna létt stuðara. Ferlið gerir kleift að hanna þunna veggi, venjulega 2.5 til 3.5 mm.
Kostnaðarhagkvæmni
Sprautusteypa hentar sérstaklega vel fyrir stórfellda framleiðslu, svo sem stuðara á bílum. Ein nákvæmnismót getur venjulega keyrt 500,000 til 1 milljón hringrásir.
Helsti kosturinn er kostnaður. Þegar framleiðsla eykst dreifist kostnaður við mót, vélar og vinnuafl yfir fleiri hluta. Þetta skapar stærðarhagkvæmni og lækkar einingarkostnað stuðara um 30–40% samanborið við eldri aðferðir.
Efnisnotkun er einnig mjög skilvirk. Næstum allar hitaplastkúlur verða hluti af lokaafurðinni. Úrgangur er yfirleitt undir 5% og afgangsefni er hægt að endurvinna.
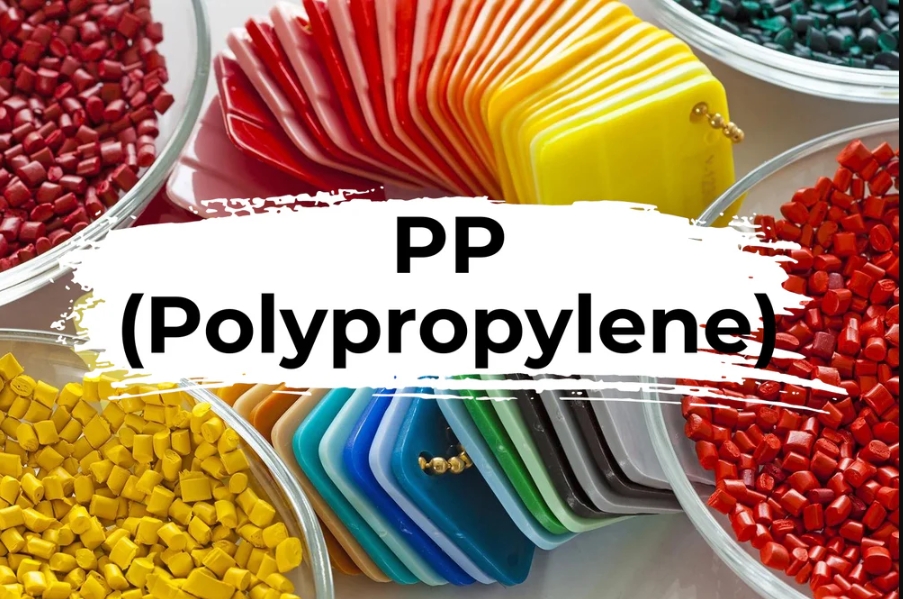
Efni sem notuð eru í sprautumótuðum stuðara
Efnisvalið hefur bein áhrif á styrk, sveigjanleika og skemmdaþol stuðarans. Algeng efni eru meðal annars:
Pólýprópýlen (PP)
Pólýprópýlen, eða PP, er mest notaða plastið fyrir stuðara bíla í dag. PP efni er mjög vinsælt vegna þess að það sameinar styrk, seiglu og auðvelda vinnslu. Helsta einkenni þess er framúrskarandi höggþol. Það getur viðhaldið seiglu jafnvel við lágt hitastig og dregið á sig árekstrarorku á áhrifaríkan hátt.
Það er líka mjög létt, með eðlisþyngd upp á um 0.9 g/cm³, sem er mun lægri en málmur. Þetta gerir það að góðum kosti fyrir léttar bílahönnun. PP efni er ónæmt fyrir efnatæringu og auðvelt í mótun og framleiðslu. Aukefni geta einnig aukið UV-þol þess og lengt endingartíma stuðarans utandyra.
Akrýlónítríl bútadíen stýren (ABS)
| Frábær yfirborðsgæði | Það hefur mikla yfirborðsáferð og er þægilegt fyrir aukavinnslu |
| Léttur | Lágt eðlisþyngd hjálpar til við að draga úr þyngd ökutækis og lækka orkunotkun |
| Endurvinnanleg | Endurvinnanlegt og endurnýtanlegt efni er í samræmi við þróun umhverfisverndar og sjálfbærrar þróunar. |
ABS er annað mikilvægt efni sem notað er í framleiðslu á stuðara. Helsti kosturinn við ABS er sterk veðurþol þess. Það þolir langtíma sólarljós og hitabreytingar án þess að það tapi afköstum.
Yfirborð ABS-efnisins er hart og slétt, sem gerir það mjög hentugt fyrir lúxusbíla sem leggja áherslu á útlit. Með því að stilla hlutföll þriggja íhluta þess er hægt að breyta afköstum ABS-efnisins sveigjanlega og þannig bjóða upp á fjölbreyttari möguleika á hönnun stuðara.
PC
Fyrir stuðara sem þurfa meiri afköst eru blöndur úr pólýkarbónati (PC) oft besti kosturinn. PC hefur mjög mikinn höggþol og sterka hitaþol.
PC-blöndur veita einnig framúrskarandi yfirborðsáferð, sem gerir kleift að hanna flóknari og stílhreinni stuðara. Þessi efni eru aðallega notuð í lúxusbílum eða stuðara sem þurfa sérstaka eiginleika. Þau eru dýrari en endast lengur og halda góðu útliti með tímanum.
Notkun sprautumótunar í bifreiðar
| Innri hluti | mælaborðshlutar, stjórnborðshlutar, hurðarhúnar og sætishlutir |
| Ytri hlutar líkamans | stuðarar, grill og yfirbyggingarplötur |
| Íhlutir undir hettunni | Vélarhlífar, loftinntök og ýmis hús |
Innri hluti
Mælaborð, hurðarspjöld, miðstokkar, loftræstiop, hanskahólf, sætishlutar og ýmis geymslubox eru aðallega framleidd með sprautusteypu. Þessir hlutar eru oft stórir, mjög flóknir í lögun og þurfa framúrskarandi yfirborðsfegurð.
Sprautumótun getur framleitt flóknar mannvirki í einu skrefi og samþætt margar aðgerðir í einn íhlut.
Frágangur, svo sem húðun, rafhúðun og ímótunarskreyting (IMD), eykur skreytingaráhrif vörunnar verulega. Þetta bætir útlit og þægindi innanrýmisins og uppfyllir jafnframt þarfir bílaiðnaðarins fyrir léttar og hagkvæmar hönnunarlausnir.
Ytri íhlutir
Nútíma bílaljós hafa þróast í meira en bara ljósabúnað - þau eru nú lykilþættir í ytra byrði ökutækja. Innri uppbygging þeirra er mjög flókin og inniheldur venjulega baksýnisspegil, lampaskerm og margar festingar.
Sprautusteypa, sérstaklega notkun gegnsæja efna, getur framleitt þessa ljósfræðilegu hluta af nákvæmni og tryggt jafnframt virkni þeirra og útlitsgæði.
Virkir byggingarþættir
Á síðustu tveimur áratugum hafa margir framleiðendur skipt út málmhlutum undir vélarhlífinni fyrir plasthluti.
Nú til dags hefur sprautumótunartækni verið notuð til að framleiða íhluti eins og strokkalok og olíupönnur. Í samanburði við málmhluta dregur þessi tegund plasthluta verulega úr þyngd og framleiðslukostnaði.
Áskoranir í sprautumótun á stuðara í bílum
Kælingarhagkvæmni og aflögunarstýring.
Kælingarferlið tekur venjulega meira en 60% af sprautumótunarferlinu. Gæði hönnunarinnar eru í beinu samhengi við framleiðsluhagkvæmni og gæði lokaafurðarinnar.
Ef skipulag kælikerfisins er óeðlilegt eða kælihraðastýringin er óviðeigandi, dregur það ekki aðeins verulega úr framleiðsluhagkvæmni heldur leiðir það einnig auðveldlega til galla eins og aflögunar og ójafnrar rýrnunar í plasthlutunum, sem hefur alvarleg áhrif á nákvæmni samsetningar og yfirborðsgæði stuðarans.
Kröfur um fjöldaframleiðslu
Til að ná hagkvæmni og stöðugleika fjöldaframleiðslu verður mótið að hafa langan endingartíma og framúrskarandi vélrænan stöðugleika til að standast slit og álag sem stafar af endurtekinni notkun við mikla tíðni.
Framleiðslulínan verður einnig að ná háu sjálfvirknistigi. Ef sjálfvirkni eða ferlastýring vantar getur það fljótt valdið fleiri vörugöllum, hærri framleiðslukostnaði og minni heildarhagkvæmni.
Gæðaeftirlit í stuðara Stungulyf
Til að tryggja öryggi og virkni framkvæma framleiðendur strangar skoðanir:
1. Víddarnákvæmniskoðun
Víddarnákvæmni er aðalvísirinn í gæðaeftirliti stuðara. Framleiðendur nota nákvæmar hnitmælingarvélar (CMM) til að framkvæma heildarvíddarskoðanir á lykilfestingarpunktum og tengiflötum á stuðara, með mælingarnákvæmni upp á ±0.02 mm. Skoðunin nær yfir lykilvíddir eins og lengd, breidd, þykkt og gatastöður, sem og samsvarandi bil við aðra íhluti yfirbyggingarinnar. Til að tryggja samræmi í fjöldaframleiðslu eru úrtökskoðanir gerðar fyrir hverja framleiðslulotu og heildstætt víddargagnasafn komið á fót. Fyrir flóknar bogadregnar fleti er einnig notuð leysigeislaskönnunartækni til að fá heildar 3D punktaskýsgögn til samanburðar og greiningar við upprunalegu CAD hönnunina. Nútíma snjallverksmiðjur hafa byrjað að kynna sjálfvirk skoðunarkerfi á netinu, sem nota sjónræna mælingartækni til að ná 100% mikilvægri víddarskoðun, sem bætir verulega skilvirkni gæðaeftirlits.
2. Höggþolsprófun
Höggþol hefur bein áhrif á öryggiseiginleika stuðarans. Framleiðendur nota ýmsar prófunaraðferðir til að meta ítarlega: höggprófun við stofuhita (með því að nota 50 mm þvermál og 500 g stálkúlu sem er látin falla úr 1-2 m hæð), höggprófun við lágt hitastig (prófun á sýnum eftir að hafa verið útsett fyrir -30°C umhverfi í 4 klukkustundir) og árekstrarprófun frá mörgum sjónarhornum. Stuðarar fyrir lúxusbíla verða einnig að standast kraftmiklar höggprófanir, þar sem notaður er höggprófunarvél af pendúlumgerð til að herma eftir árekstri á mismunandi hraða. Öll prófuð sýni gangast undir stranga skoðun til að meta galla eins og sprungur eða beinbrot, og hámarksárekstursorka sem frásogast er skráð. Þessar prófanir tryggja að stuðarar geti á áhrifaríkan hátt tekið á sig árekstrarorku við ýmsar aðstæður, sem verndar öryggi gangandi vegfarenda og ökutækja.
3. Yfirborðsgæði og viðloðunarprófanir á málningu
Yfirborðsgæðaeftirlit nær yfir marga þætti, þar á meðal sjónræna skoðun, gljámælingu og greiningu á appelsínuhýði. Faglegir skoðunarmenn skoða yfirborð vörunnar við venjuleg birtuskilyrði til að bera kennsl á galla eins og rýrnunarmerki, flæðimerki og loftbólur. Prófun á afköstum húðunar felur í sér: krossskreytingarprófun (samkvæmt ISO 2409 stöðlum), blýantshörkuprófun (til að meta hörku yfirborðs húðunar) og höggprófun á steinum (til að herma eftir höggi steina við mikinn hraða). Litamunarstjórnun er einnig mikilvægt skref, þar sem litrófsmælir er notaður til að mæla ΔE gildi til að tryggja litasamræmi. Nútíma framleiðslulínur eru almennt búnar sjálfvirkum sjónskoðunarkerfum (AOI), sem nota háskerpu myndavélar og gervigreindarreiknirit til að bera kennsl á og flokka yfirborðsgalla sjálfkrafa, sem bætir verulega skilvirkni og nákvæmni skoðunar.
4. Mat á útfjólubláum geislum og veðurþoli
Veðurþolsprófanir meta fyrst og fremst hversu vel stuðarar viðhalda stöðugleika sínum eftir langtímanotkun. Hraðaðar öldrunarprófanir eru algengustu aðferðirnar, þar á meðal: UV öldrunarprófanir (líking á sólarljósi í QUV öldrunarprófunarklefa í 500–1,000 klukkustundir), blauthitahringrásarprófanir (hringrásarprófanir við 40°C hitastig og 95% raka) og saltúðaprófanir (mat á tæringarþol). Þó að útiprófanir hafi lengri hringrás (venjulega 6–12 mánuði), veita þær raunhæfustu gögnin um afköst. Þessar prófanir meta hvort efnin fölni, krita eða verða brothætt, sem og varðveisluhraða vélrænna eiginleika. Háþróaðir ökutæki gangast einnig undir raunverulegar vegaprófanir, þar sem sýni eru sett upp á mismunandi loftslagssvæðum til langtímaeftirlits. Öll prófunargögn eru notuð aftur í efnisformúlu og hagræðingu ferla til að bæta stöðugt gæði vörunnar.
Þróun í sprautumótun á stuðara í bílum
Iðnaðurinn er að færast í átt að léttum hönnun, endurunnum efnum og samþættum skynjurum fyrir háþróuð ökumannsaðstoðarkerfi (ADAS). Nútíma sprautumótunartækni gerir einnig kleift að móta margs konar efni, sem gerir kleift að fá mismunandi eiginleika á tilteknum svæðum stuðara til að hámarka afköst.
NOBLE Bílaplast Stungulyf Þjónusta
NOBLE hefur áralanga reynslu í framleiðslu á bílahlutum. Við notum háþróaðan sprautumótunarbúnað og strangt gæðaeftirlitskerfi sem uppfyllir ISO9001 og ISO13485 staðlana.
Með djúpri þekkingu á greininni og nútímatækni getur NOBLE umbreytt hönnunarhugmyndum þínum í hágæða vörur. Teymið okkar er staðráðið í að tryggja áreiðanlega gæði og veita hverjum viðskiptavini greiða og ánægjulega þjónustu.
Fyrir ýmsar þarfir varðandi bílahluti bjóðum við upp á sérsniðnar lausnir og nýjustu framleiðsluaðstöðu, sem veitir heildstæða þjónustukeðju frá þróun frumgerða til eftirvinnslu.
NOBLE fylgir ströngu gæðaeftirlitskerfi til að tryggja að hvert skref frá hönnun til fjöldaframleiðslu uppfylli ströngustu kröfur. NOBLE getur á skilvirkan og nákvæman hátt stutt hönnunarverkefni þín í bílaiðnaðinum, allt frá hugmynd til fjöldaframleiðslu. Sem áreiðanlegur samstarfsaðili þinn er NOBLE staðráðið í að efla sameiginlega nýsköpun og þróun í bílaiðnaðinum.
Algengar spurningar fyrir Stungulyf
Er hægt að endurvinna sprautusteypta stuðara?
Já. Mörg þeirra, sérstaklega þau sem eru úr pólýprópýleni, er hægt að endurvinna og endurnýta til að búa til nýja bílahluti, sem styður við sjálfbæra framleiðslu.
Hvaða þættir hafa áhrif á gæði sprautuformaðra bílstuðara?
Þættir fela í sér nákvæmni mótahönnunar, gæði efnis, stillingar sprautumótunarvélarinnar, kælingartíma og gæðaeftirlit meðan á framleiðslu stendur.
Af hverju er sprautumótun æskileg í bílaiðnaðinum?
Sprautusteypa er mjög vinsæl í bílaiðnaðinum af mörgum ástæðum. Hún gerir kleift að framleiða mikið magn af hlutum með mikilli nákvæmni og stöðugum gæðum. Á sama tíma er hún hagkvæm og styður notkun fjölbreyttra efna.
Eru til sjálfbærar starfshættir í sprautumótun bíla?
Já. Þau fela í sér að nota endurunnið efni og bæta ferla til að draga úr úrgangi. Að velja efni með minni umhverfisáhrif hjálpar einnig. Þessar aðferðir gera bílaiðnaðinn sjálfbærari.
Hvernig stuðlar sprautumótun bíla að öryggi ökutækja?
Sprautusteyping bifreiða getur framleitt sterka og áreiðanlega hluti og þessir íhlutir gegna lykilhlutverki. Sumir þeirra eru burðarvirki sem geta verndað farþega á áhrifaríkan hátt í árekstri. Aðrir eru nákvæmir vélar- eða farþegarýmisíhlutir sem tryggja eðlilega notkun ökutækisins.







