
Hvað er plast innspýting mótun?
Sprautusteypa með plasti er mikið notuð framleiðsluaðferð í iðnaðarframleiðslu. Meginreglan felst í því að sprauta bráðnu efni inn í fyrirfram hannað móthol, þar sem efnið kólnar og storknar til að mynda þá lögun sem óskað er eftir á hlutnum. Þetta ferli hefur afar mikla aðlögunarhæfni að efninu, hentar ekki aðeins fyrir algengustu hitaplast og hitaherðandi fjölliður heldur einnig við framleiðslu á ýmsum efnum eins og málmum (í því tilviki er ferlið kallað steypa), gleri, teygjuefnum og jafnvel sælgæti. Allt ferlið hefst með því að fóðra hráefni í hitaða tunnu, þar sem þau eru jafnt brædd með blöndunaraðgerð skrúfusnefils. Bráðna efnið er síðan sprautað inn í mótholið undir miklum þrýstingi og eftir kælingu og storknun er afurðin eins og mótholið. Í raunverulegri framleiðslu er mótframleiðsla mikilvægt skref. Venjulega framleiða faglegir mótframleiðendur mót úr málmefnum eins og stáli eða áli byggt á hönnun frá iðnhönnuðum eða verkfræðingum, sem tryggir að mótin geti nákvæmlega endurtekið nauðsynlega eiginleika hlutarins. Notkunarsvið sprautusteyputækni er afar breitt, sem gerir kleift að framleiða allt frá smáum rafeindabúnaði til stórra bílaplötu. Á undanförnum árum, með framþróun þrívíddarprentunartækni , hafa nýjar gerðir af ljósfjölliðuefnum verið notaðar við framleiðslu á einföldum sprautumótum. Þessi efni hafa sérstaka eiginleika sem geta tengst lágum hita, sem koma í veg fyrir að þau bráðni við sprautumótun, og bjóða þannig upp á nýjar tæknilegar lausnir fyrir hraðgerða frumgerðasmíði og framleiðslu í litlum upplögum.
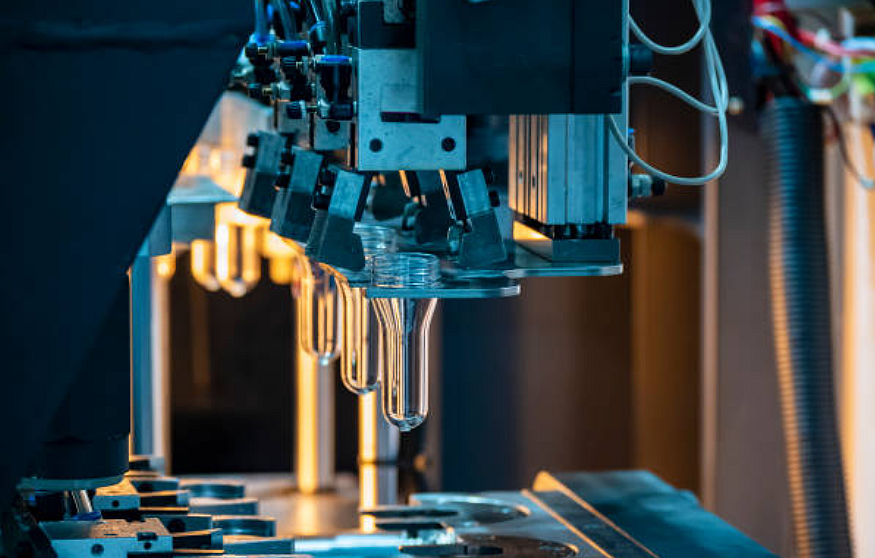
Hvernig virkar plast innspýting mótun vinna?
Skref 1: Undirbúningur hráefnis og upphitun/bræðsla
Sprautusteypa með plasti er mjög skilvirk og nákvæm plastvinnslutækni, þar sem heildarvinnuflæði felur í sér óaðfinnanlega samhæfingu margra mikilvægra þrepa. Allt framleiðsluferlið hefst með forvinnslu hráefna, þar sem plastkúlur eða duft verða fyrst að gangast undir mikla þurrkun til að fjarlægja allan raka sem er til staðar í efninu. Þetta skref er mikilvægt vegna þess að afgangs raki getur gufað upp við hátt hitastig, sem leiðir til loftbóla eða yfirborðsgalla í lokaafurðinni. Þurrkaða hráefnið er sett í trekt sprautusteypuvélarinnar og fer inn í upphitaða tunnu undir áhrifum þyngdaraflsins. Tunnan er búin sérhönnuðum snúningsskrúfu, sem ekki aðeins flytur efnið heldur einnig myndar sterka skerkrafta og blöndunaráhrif með einstakri rúmfræðilegri uppbyggingu sinni. Hitakerfið stýrir nákvæmlega hitastigi tunnu innan bræðslumarks plastsins, sem venjulega er skipt í mörg hitastigssvæði fyrir stigulhitun, sem tryggir jafna upphitun og smám saman bráðnun plastsins. Undir snúningshreyfingu skrúfunnar gangast fastar plastkúlur undir umbreytingu frá glerkenndu ástandi í mjög teygjanlegt ástand og að lokum í seigfljótandi ástand, sem myndar bráð með góðri flæðihæfni. Þetta mýkingarferli krefst nákvæmrar stjórnunar á breytum eins og hitastigi, þrýstingi og skrúfuhraða.
Skref 2: Fóðrun og bræðsla hitaplasts
Sprautumótunarstig plastsins í sprautumótunarferlinu er eitt mikilvægasta skrefið í öllu ferlinu og hefur bein áhrif á mótunargæði og nákvæmni víddar lokaafurðarinnar. Eftir að plasthráefnið er að fullu brætt í tunnu fer sprautumótunarvélin í háþrýstingssprautunarstig. Á þessum tímapunkti knýr vökvakerfið skrúfuna áfram á nákvæmlega stýrðum hraða og þrýstingi og sprautar bræddu plastinu sem er geymt í fremri enda skrúfunnar í gegnum stútinn inn í lokaða mótholið. Þetta sprautunarferli verður að fara fram undir mjög miklum þrýstingi, venjulega á bilinu tugir til hundruð megapaskala, til að tryggja að seigfljótandi bræðslan geti fyllt hvert horn mótsins fljótt. Mótkerfi er vandlega hannað, þar á meðal mannvirki eins og aðalrennsli, rennsli og hlið, sem saman stýra flæði bráðins og stjórna fyllingarferlinu. Meðan á fyllingarferlinu stendur verður að fylgjast nákvæmlega með hitastigi, þrýstingi og flæðishraða á fremri brún bráðins, þar sem allar sveiflur geta leitt til galla eins og stuttra skota, blikkmyndunar eða suðulína.
Skref 3: Halda þrýstingi
Í sprautumótunarferlinu er þrýstingsstigið mikilvægt skref í að tryggja gæði vörunnar og hefur bein áhrif á víddarnákvæmni, vélræna eiginleika og yfirborðsgæði lokaafurðarinnar. Þegar brædda plastið hefur fyllt mótholið skiptir kerfið strax yfir í þrýstingsstig. Á þessu stigi heldur sprautumótunarvélin áfram að beita ákveðnum þrýstingi á bráðna plastið sem hefur ekki enn storknað að fullu. Helsta hlutverk þessa stigs er að bæta upp fyrir rúmmálsrýrnun sem á sér stað við kælingu og koma þannig í veg fyrir galla eins og víddarfrávik, yfirborðslægðir eða innri holrúm af völdum rýrnunar efnisins. Þrýstistigið krefst nákvæmrar stjórnunar á þremur lykilþáttum: þrýstingsstigi, geymslutíma og þrýstingsferli. Venjulega er þrýstingurinn stilltur á 30%-80% af sprautuþrýstingnum, þar sem sérstök gildi eru fínstillt út frá efniseiginleikum, vöruuppbyggingu og kröfum ferlisins. Biðtíminn fer eftir veggþykkt vörunnar og kælihraða og heldur almennt áfram þar til plastið við hliðið er að fullu storknað.
Skref 4: Halda og kæla tíma
Í sprautumótunarferlinu er kælingarstigið mikilvægur þáttur í að ákvarða framleiðsluhagkvæmni og gæði vöru. Eftir að þrýstingsstiginu lýkur fer bráðna plastið inni í mótinu í stýrt kæliferli sem heldur áfram þar til hlutinn nær nægilegum byggingarstyrk og víddarstöðugleika til að hægt sé að taka það úr mótinu á öruggan hátt. Kælingarferlið er ekki bara náttúruleg varmaleiðsla heldur nákvæmlega stýrt varmaskiptaferli. Mótið er búið flóknu kælikerfi sem notar kælimiðla í hringrás (venjulega vatn eða olíu) til að fjarlægja hratt hitann sem losnar við storknun plastsins. Hönnun kælikerfisins verður að vera vísindalega traust, tryggja bæði kælihagkvæmni og forðast innri spennu eða aflögun af völdum staðbundinnar ofkælingar. Lengd kælingartímans fer eftir mörgum þáttum, þar á meðal hitaeiginleikum plastefnisins, veggþykkt vörunnar, hitastigi mótsins og skilvirkni kælikerfisins. Fyrir kristallað plast eins og PP og PE verður einnig að hafa áhrif kristöllunar á afköst vörunnar í huga, sem gerir stjórnun á kælihraða sérstaklega mikilvæga.
Skref 5: Útkast og frágangur
Síðasta mikilvæga stig sprautumótunar er opnun mótsins og fjarlæging hlutarins, sem markar lok alls sprautumótunarferlisins. Þegar hlutinn hefur kólnað nægilega í mótholinu og náð æskilegri hörku, byrjar klemmukerfi sprautumótunarvélarinnar að virka. Fyrst skiptir hún úr háþrýstingsklemmuham í lágþrýstingsverndarham, síðan opnast mótið mjúklega eftir aðskilnaðarlínunni samkvæmt fyrirfram stilltu forriti. Röð og hraði mótopnunar verður að vera nákvæmlega stjórnað, venjulega með þriggja þrepa opnunarferli (hægt-hrað-hægt) til að tryggja skilvirka mótopnun og forðast skemmdir á hlutum eða mótsskemmdir af völdum skyndilegrar aðskilnaðar. Eftir að mótið er að fullu opnað, byrjar útkastskerfið sem er uppsett á hreyfanlega mótinu að virka. Útkastskerfi eins og útkastspinnar, útkastsplötur eða loftlokar hreyfast mjúklega undir vökva- eða vélrænum drifkrafti til að aðskilja mótaða hlutinn frá mótholinu. Útkastsferlið krefst sérstakrar athygli á því að stjórna útkastshraða, höggi og útkaststíðni til að tryggja að varan sé alveg fjarlægð úr mótinu án galla eins og útkastsmerkja eða aflögunar. Fyrir flóknar vörur getur verið þörf á sérstökum aðferðum til að taka mótun úr mótun, svo sem raðbundinni notkun margra útkastskerfa eða snúningsmótun.
Hver eru notkunarsvið plastsprautunar?
1. Bílaiðnaður
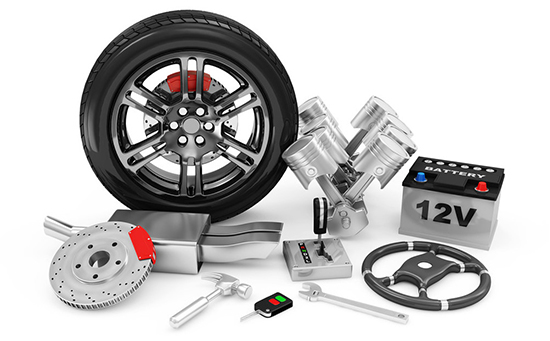
Sprautusteypa með plasti gegnir lykilhlutverki í bílaiðnaðinum og nær yfir framleiðslu á ýmsum íhlutum, allt frá innri hlutum til ytri hluta, og frá hagnýtum hlutum til skreytinga. Í innréttingakerfum bíla er sprautusteyputækni mikið notuð til að framleiða mælaborð í einu stykki, hurðarklæðningar, miðstokka, sætisarmpúða og ýmis geymsluhólf. Þessir íhlutir þurfa ekki aðeins að uppfylla strangar kröfur um nákvæmni í víddum heldur einnig framúrskarandi áþreifanlega tilfinningu og fagurfræðilega ánægjulega yfirborðsáferð. Sprautusteypa, ásamt síðari ferlum eins og málun, húðun eða IMD (in-mold decoration), getur fullkomlega uppfyllt þessar kröfur. Í ytra byrði bíla eru sprautusteyptir íhlutir eins og stuðarakerfi, hjólbogarúllur og grillsamstæður ekki aðeins með flókin þrívíddarform heldur uppfylla einnig sérstakar kröfur um afköst eins og höggþol og veðurþol.
2. Lækningatæki
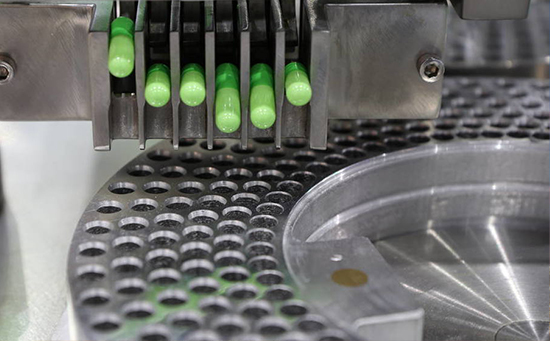
Sprautusteyputækni fyrir plast gegnir ómissandi hlutverki í framleiðslu lækningatækja og notkun hennar spanna fjölbreytt úrval vara, allt frá grunnlækningatækjavörum til hágæða nákvæmniverkfæra. Á sviði einnota lækningavöru eru sprautusteypuaðferðir notaðar til að fjöldaframleiða ýmsa sæfða sprautuhluti, tengihluta fyrir IV, lofttæmisslöngur fyrir blóðsöfnun, veiruslöngur og önnur einnota lækningatæki. Þessar vörur hafa strangar kröfur um nákvæmni í víddum, yfirborðsáferð og þéttingu. Á sviði in vitro greiningar veita nákvæmar sprautusteyptar örvökvaflísar, hylkishylki fyrir hvarfefni og undirlag fyrir prófunarkort áreiðanlegan tæknilegan stuðning við nútíma sameindagreiningar og staðbundnar prófanir (POCT). Á sviði skurðlækningatækja er sprautusteyputækni notuð til að framleiða handföng fyrir kviðsjártæki, blóðstorknunartæki, skurðlækningatæki og aðrar vörur.
3. Rafeindatækni og rafmagnstæki
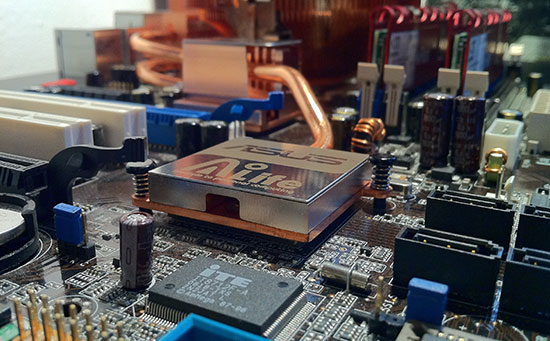
Sprautusteyputækni fyrir plast gegnir lykilhlutverki í rafeinda- og rafmagnstækjaiðnaðinum, þar sem notkun hennar nær yfir nánast öll stig framboðskeðjunnar fyrir ýmsar rafeindavörur. Í neytenda rafeindatæknigeiranum eru sprautusteypuaðferðir mikið notaðar við framleiðslu á snjallsímahúsum, íhlutum fyrir fartölvur, snjallúrahúsum og öðrum vörum. Þessar vörur þurfa ekki aðeins afar mikla víddarnákvæmni og yfirborðsgæði heldur verða þær einnig að uppfylla nútíma hönnunarkröfur um léttar, mjóar snið og heildstæða smíði. Rafeindatengi eru annað mikilvægt notkunarsvið fyrir sprautusteypu, þar á meðal nákvæmni íhlutir eins og USB tengi, Type-C tengi og tengi frá borði til borðs. Þessar vörur hafa afar strangar kröfur um víddarstöðugleika og einangrunargetu, með vikmörkum oft innan ±0.02 mm. Á sviði heimilistækja verða íhlutir eins og loftkælingarplötur, stjórnborð þvottavéla og hurðarhúnar í ísskápum sem framleiddir eru með sprautusteypu ekki aðeins að uppfylla kröfur um burðarþol heldur einnig að hafa framúrskarandi veðurþol og eldvarnareiginleika.
Kostir plastsprautunar
1. Mikil mótunarhagkvæmni
Sprautusteypa úr plasti sker sig úr í framleiðslu fyrir einstaka framleiðsluhagkvæmni. Þetta ferli notar fullkomlega sjálfvirkan framleiðsluferil, sem gerir kleift að framkvæma samfellda og ótruflaða starfsemi frá inntaki hráefnis til framleiðslu fullunninnar vöru. Dæmigerður sprautusteypuhringur tekur venjulega frá 15 til 120 sekúndur, allt eftir stærð og flækjustigi vörunnar. Nútíma háhraða sprautusteypuvélar geta náð allt að hundruðum mótunarhringa á mínútu, sem gerir þær sérstaklega hentugar til framleiðslu á íhlutum sem krefjast stórfelldrar framleiðslu. Í samanburði við hefðbundna vélræna vinnslu eða handvirka mótun getur sprautusteypa sparað yfir 90% af framleiðslutíma. Að auki gerir notkun fjölhola mótunartækni kleift að móta tugi eins vara samtímis í einni sprautu, sem eykur enn frekar framleiðslu á tímaeiningu. Þessi mjög skilvirka framleiðsluaðferð dregur verulega úr framleiðslukostnaði á einingu og veitir kjörlausn fyrir stórfellda iðnaðarframleiðslu.
2. Mikil nákvæmni og góð endurtekningarhæfni
Sprautumótunarferlið fyrir plast hefur framúrskarandi kosti hvað varðar nákvæmni í víddum og samræmi í vörunni. Háþróaður sprautumótunarbúnaður ásamt nákvæmnismótuðum mótum getur náð mjög háum víddarvikmörkum upp á ±0.01 mm, sem uppfyllir ströngustu kröfur um nákvæmnishluta. Þetta nákvæmnisstig er mikilvægt fyrir vörur eins og rafeindatengi og lækningatæki sem eru mjög viðkvæm fyrir nákvæmni í víddum. Hvað varðar endurtekningarhæfni sýna sprautumótaðar vörur lágmarksbreytileika milli framleiðslulota, þar sem CPK gildi fara yfirleitt yfir 1.67, sem tryggir að hver vara í stórum stíl hafi eins gæðaeiginleika. Nútíma sprautumótunarvélar eru búnar lokuðum stýrikerfum sem fylgjast með og stilla ferlisbreytur í rauntíma, sem tryggir enn frekar stöðugleika í framleiðslu.
3. Fjölbreytt úrval af viðeigandi efnum
Sprautusteypingarferlið fyrir plast sýnir einstaka aðlögunarhæfni að efni og getur unnið úr nánast öllum gerðum fjölliðaefna. Hvað varðar hitaplast, þá er hægt að vinna úr efnum eins og almennum plastum eins og PP og ABS til verkfræðiplasts eins og PC og POM, sem og hágæða plasti eins og PEEK og PEI, með sprautusteypu. Hitaherðandi plast eins og fenólplast og epoxyplast henta einnig fyrir sérhæfð sprautusteypingarferli. Að auki eru ýmis teygjuefni (TPE, TPU), lífræn plast og niðurbrjótanleg efni sífellt meira notuð í sprautusteypu. Með því að aðlaga efnasamsetningar er hægt að framleiða vörur með sérstökum eiginleikum, svo sem eldvarnarefni, UV-þolin efni, leiðandi efni eða rafsegulvarnarefni.
Ókostir plast Injection molding
1. Háir kostnaður við myglu
Sprautumótunarferlið fyrir plast hefur verulegar efnahagslegar hindranir hvað varðar fjárfestingu í mótum. Fyrir miðlungs flókin sprautumót þarf venjulega fjárfestingu upp á 50,000 til 500,000 júana í framleiðslukostnað, en nákvæm mót eða mót með mörgum holum geta kostað allt að nokkrar milljónir júana. Mótaframleiðsluferlið felur í sér mörg skref, svo sem nákvæma vélræna vinnslu, hitameðferð og yfirborðsmeðferð, með framleiðsluferli sem tekur 4 til 12 vikur frá hönnun til afhendingar. Þessi mikla upphafsfjárfesting gerir það að verkum að hagkvæmni sprautumótunar verður aðeins að fullu að veruleika í stórfelldri framleiðslu (venjulega þarf 5,000 einingar eða meira). Fyrir frumgerðarprófun eða smáframleiðslu á fyrstu stigum vöruþróunar geta aðrar aðferðir eins og þrívíddarprentun eða sílikonmót boðið upp á meiri kostnaðarhagkvæmni. Að auki krefst viðhald og geymsla móts stöðugrar fjárfestingar, sem eykur enn frekar heildarkostnað eignarhalds.
2. Ósveigjanlegar hönnunarbreytingar
Sprautusteypa úr plasti sýnir mikla stífni þegar kemur að breytingum á vöruhönnun. Þar sem mót eru nákvæmnisverkfæri úr stáli er erfitt að breyta verulega eftir að þau hafa verið framleidd. Jafnvel einfaldar víddarbreytingar geta krafist endurvinnslu á kjarna eða holrými, en breytingar á burðarvirki krefjast oft þess að núverandi mót verði tekin úr notkun og nýtt búið til. Slíkar breytingar hafa ekki aðeins í för með sér viðbótarkostnað við vinnslu (venjulega 30%-70% af upprunalegum kostnaði við mótið) heldur einnig 2-4 vikna tafir á framleiðslu. Við vöruþróun neyðir þessi ósveigjanleiki fyrirtæki til að ljúka allri hönnunarprófun áður en mótið er framleitt, sem eykur áhættu og kostnað við þróun á fyrstu stigum.
3. Vörustærðir eru takmarkaðar af mótþröngum
Sprautusteypa úr plasti hefur í eðli sínu takmarkanir á framleiðslustærðum. Frá sjónarhóli búnaðar eru hámarksstærðir mótunar takmarkaðar af klemmukrafti og holrými sprautusteypuvélarinnar. Eins og er geta stærstu sprautusteypuvélarnar á markaðnum framleitt vörur sem eru um það bil 4 metrar að lengd; Hins vegar eru fjárfestingar- og rekstrarkostnaður slíks búnaðar afar hár. Ofurþunnveggjavörur (t.d. þær sem eru með þykkt minni en 0.5 mm) gera afar miklar kröfur um nákvæmni mótsins og ferlisstjórnun. Þessar takmarkanir krefjast þess að kanna þurfi aðra ferla fyrir ákveðin forrit með sérstökum stærðarkröfum. Til dæmis gætu stórar vörur hentað betur fyrir snúningssteypu eða blásturssteypu, en ör-nákvæmnihlutar gætu þurft ör-sprautusteypu eða stimplun. Að auki lengir aukin stærð vörunnar verulega kælingartíma, sem hefur áhrif á heildarframleiðsluhagkvæmni.
Algengar spurningar um sprautumótun plasts
Hversu langan tíma tekur að framleiða hluta með plastsprautunarmótun?
Tíminn sem það tekur að framleiða hluti með plastsprautumótun fer eftir nokkrum þáttum, þar á meðal stærð hluta, flækjustigi hönnunar, efnisgerð og framleiðslumagni.
Hvaða þættir hafa áhrif á gæði sprautumótaðra hluta?
Gæði sprautusteyptra hluta eru aðallega háð hönnun mótsins, efnisvali, vinnslubreytum, ástandi vélarinnar og færni notanda. Góð hönnun, rétt efni, nákvæmar stillingar og vel viðhaldinn búnaður hjálpa til við að tryggja samræmda og gallalausa hluti.







