
Þetta er það sem skiptir máli við sprautusteypu . Mótið er ekki bara kassi sem þú hellir plasti í. Það er hjartað í öllu ferlinu. Ef mótið er bilað skiptir ekkert annað máli.
Gæði þess hafa áhrif á allt sem eftir er. Stærð lokahlutarins verður ójöfn. Yfirborðið verður hrjúft eða ójafnt. Vélrænn styrkur hvers hlutar gæti bilað. Ofan á það mun framleiðsluhraðinn lækka og mótið sjálft mun slitna hratt. Það er mikið sem reiðir á eitt verkfæri.
Svo, hvað gerir sprautumót í raun gott eða slæmt? Við skulum skoða það nánar.
Móthönnun
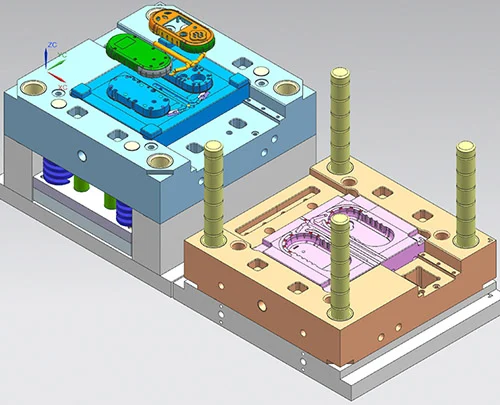
Við skulum skoða hvað gerir mót gott eða slæmt. Það byrjar á teikniborðinu. Hönnunargalla lagast ekki síðar. Þú getur ekki unnið þig út úr slæmri hönnun með vélrænum hætti. Þetta er því byrjunin.
Hönnun holrýmis og kjarnabyggingar
Holrýmið og kjarninn eru aðalatriðið. Þau móta plastið. Málsnákvæmni þeirra, nákvæm rúmfræði, hornhornið sem þú setur á veggina, hornradíusarnir - allt þetta ræður útliti lokahlutarins og hvort hann uppfyllir stærðarforskriftir þínar.
Annað er það. Útlitið skiptir máli. Ef þú ert með mörg holrými í einu móti, þá ræður bilið á milli þeirra og uppröðun hversu jafnt bráðna plastið flæðir. Ójafnvægi í útlitinu er vandamál. Þú færð hluti sem eru af mismunandi stærðum. Þéttleiki efnisins er breytilegur eftir framleiðslulotum. Einn hluti gæti verið sterkur, sá næsti veikur.
Hönnun hlauparakerfis
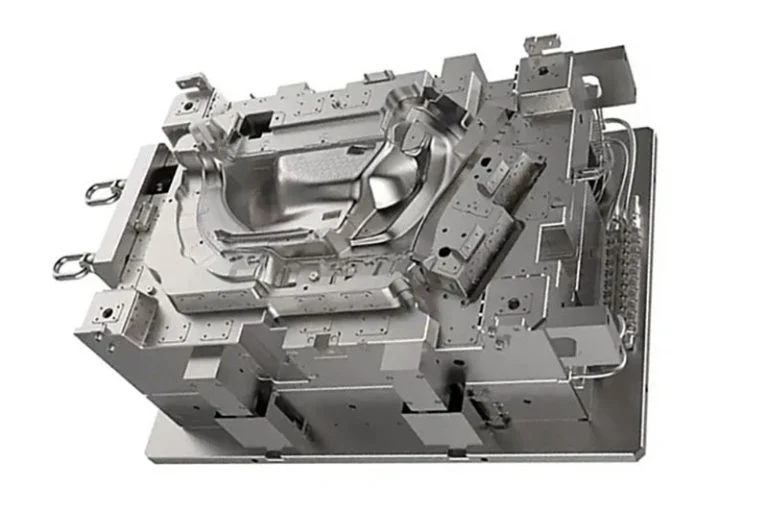
Hugsaðu um rennukerfið sem pípulagnirnar. Það eru aðalrennslið, greinóttu rennurnar, hliðin sem fæða hvert holrými og köldu sniglabrunnanir sem fanga fyrsta bitann af kældu plasti. Öll þessi leið leiðir bráðið frá stút vélarinnar inn í holrýmið. Hönnun þess er mikilvæg. Lélegt rennukerfi þýðir að holrýmið fyllist illa eða alls ekki.
Hönnun kæli- og hitakerfa
Hér er tala sem vert er að hafa í huga. Kælingarferlið tekur yfir 60% af öllu mótunarferlinu. Það er mestur tíminn sem þú notar. Þannig að snjall kælikerfishönnun gerir tvo mikilvæga hluti. Það flýtir beint fyrir framleiðslu með því að stytta þann hringrásartíma. Og það stýrir beint hversu mikið hlutinn aflagast eða beygist þegar hann storknar. Ef kælingin er röng verður hver hlutur aflagaður.
Loftræsikerfi og hönnun leiðar-/staðsetningarkerfis
Loft festist. Það gerist. Ef þú leyfir loftinu ekki að fara út í gegnum loftræstikerfi veldur það sýnilegum göllum. Þú munt sjá loftbólur, brunamerki frá þjappuðu heitu lofti, stutt skot þar sem plastið nær ekki til enda eða veikar línur þar sem tvær flæðisfletir mætast illa. Í slæmum tilfellum verður þjappað loft svo heitt að það brennur eða myndar holur í yfirborði stálholsins. Það eyðileggur mótið.
Sérstaklega þarftu leiðar- og staðsetningarbúnaðinn. Það eru leiðarpinnarnir, hylsurnar og staðsetningarlásarnir. Þessir hlutar tryggja að móthelmingarnir lokist á sama hátt í hvert skipti. Þeir koma í veg fyrir rangstöðu milli holrýmisins og kjarnans. Ekkert leiðarkerfi þýðir hluta með sýnilegu skrefi eða tilfærslu.
Mould efni
Þú getur fengið bestu hönnun í heimi. En ef þú smíðar hana úr röngu stáli, þá mun mótið bila. Efnisval er ekki aukaatriði. Það er kjarnaforsenda. Það ákvarðar hörku mótsins, hversu vel það þolir slit, getu þess til að berjast gegn tæringu, þol þess fyrir hita og höggþol. Ef þú velur rangt, þá virkar ekkert annað.
Holrými og kjarnaefni
Þetta er þar sem plastið snertir stálið. Þannig að valið fer eftir því hvaða verkefni þú notar.
Fyrir staðlaða hluti og minni magn er notað forhert plastmótstál. Hugsið ykkur P20 eða 718. Þau pússa vel. Þau eru slitþolin. Kostnaðurinn er sanngjarn. Það er vinnuhesturinn ykkar.
En fyrir framleiðslu í miklu magni? Eða fyrir glæra hluti? Eða hvað sem er sem þarfnast gljáandi, spegilsléttrar áferðar? Þá er hægt að nota spegilslétt stál eins og S136 eða NAK80. Þetta er öðruvísi. Hægt er að pússa þau alveg niður í spegil. Þau berjast gegn tæringu. Þau standast slit í milljónir lotna. Þú borgar meira, en þú færð afköstin.
Hér er sérstök viðvörun. Sum plast eru ætandi. PVC og POM eru góð dæmi. Þau losa efni sem ráðast á venjulegt verkfærastál. Fyrir þessi efni verður að nota tæringarþolið ryðfrítt stál fyrir holrýmið. Annars mun yfirborð mótsins ryðga, mynda holur og skemmast. Hlutirnir munu líta hræðilega út og mótið mun deyja ungt.
Mótgrunnur og burðarvirki
Holrýmið mótar. Mótgrunnurinn heldur. Það er allur burðargrindin. Venjulega er hún úr góðu kolefnisbyggingarstáli, eins og 45# stáli. Grunnurinn þarfnast hrástyrks og stífleika. Hann verður að þola mikla klemmukrafta sprautuvélarinnar án þess að beygja sig eða sveigjast. Ef grunnurinn aflagast tapar klemmukrafturinn og hlutar blikna.
Svo eru það hreyfanlegu hlutar. Útkastarpinnar, útkastarhylki, leiðarpinnar, leiðarhylsjur. Þetta krefst sérhæfðra stálhluta. Þeir verða að vera afar harðir og slitþolnir. Þeir renna fram og til baka milljón sinnum. Stærðarstöðugleiki þeirra er mikilvægur. Ódýrir, lélegir pinnar og hylsjur slitna hratt. Þeir afmyndast eða skemmast. Þá festist þú í útkastarpinnum eða rangstilltum leiðurum. Það stöðvar framleiðslu. Þannig að þú kaupir gæðaíhluti hér. Það er ekki samningsatriði.
Hitameðferð og Yfirborðsmeðferð
Hér er hrár stáli breytt í raunverulegt verkfæri. Hitameðferð og yfirborðsmeðferð eru ekki valfrjáls skref. Þau eru það sem gefur mótinu þol.
Hugsaðu fyrst um hitameðferð. Þú ert að tala um slökkvun, herðingu, kolefnismyndun og nítríðun. Þessi ferli hafa bein áhrif á tvo hluti: lokahörku stálsins og innri spennu sem er læst inni í því. Ef þú notar ranga uppskrift verða afleiðingarnar grimmar. Mótið verður ekki nógu hart. Það mun slitna hratt. Verra er að innri spennan getur valdið því að mótið afmyndast eða springur við vinnslu eða undir framleiðsluþrýstingi. Sprungið mót er dautt mót.
Skoðum nú yfirborðsmeðferðir. Þetta snýst um það sem gerist á ysta lagi holrýmisins. Pólun, krómhúðun, nítríðun og títanhúðun. Hver og ein þeirra þjónar tilgangi. Þær bæta áferð holrýmisins, auka slitþol og berjast gegn tæringu.
En nákvæmnin skiptir máli hér. Ef nákvæmni þín í pússun er slök færðu hrjúfa yfirborðsflöt. Þetta hrjúfa yfirborð gerir það einnig erfitt að losa hlutina. Hluturinn festist. Ef þú velur ranga yfirborðsmeðferð fyrir plastið þitt - til dæmis að sleppa tæringarvörn fyrir PVC - þá flýtirðu fyrir sliti á mótinu verulega. Holrýmið rofnar. Þú verður því að aðlaga meðferðina að efninu og notkuninni. Engar flýtileiðir.
Nákvæmni í vinnslu og framleiðslu
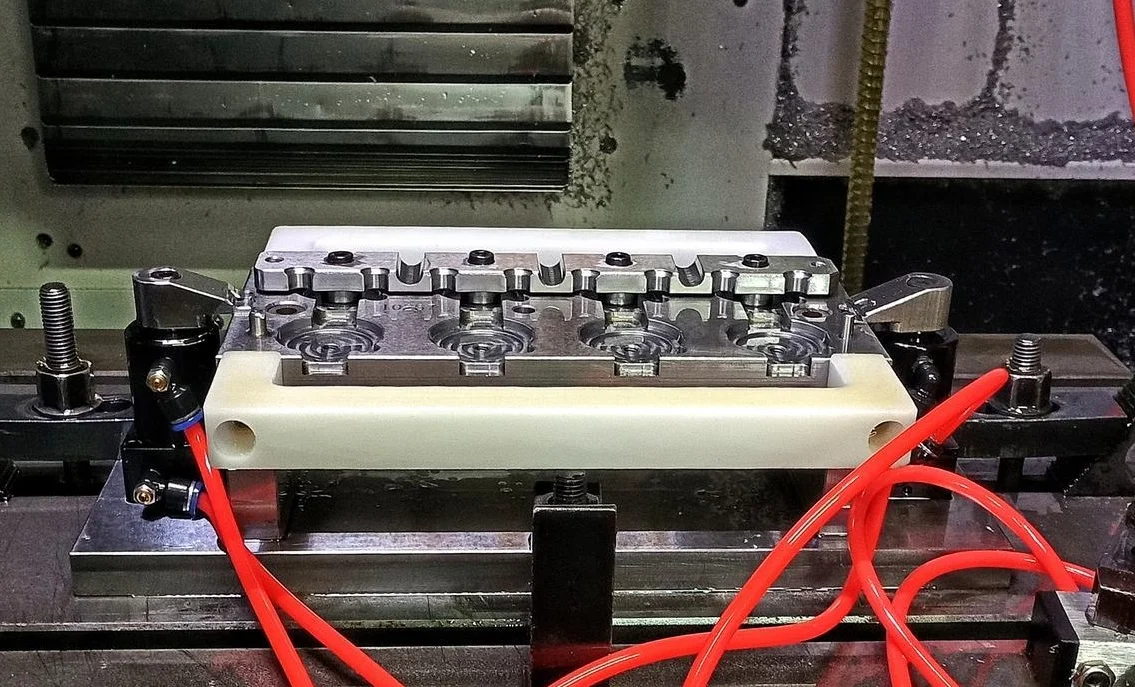
Þú getur haft fullkomna hönnun. Þú getur valið besta stálið. En ef þú vinnur það illa, þá er mótið ömurlegt. Sögu lokið. Nákvæmni í vinnslu er þar sem kenningin mætir raunverulegum málmi. Þrír þættir stjórna lokaniðurstöðunni: búnaðurinn, ferlisáætlunin og sá sem stýrir vélinni.
Nákvæmni vinnslubúnaðar
Kjarnaholið er skorið af sérstökum vélum. CNC-fræsarar, vinnslumiðstöðvar, rafskautsvélar (EDM), vírslípivélar, yfirborðsslípivélar. Hver búnaður hefur sín eigin nákvæmnimörk og stöðugleika. Ef vélin hefur einhverjar frávik - slitnar kúluskrúfur, lausar leiðir, spindillinn er úreltur - þá er sú villa höggvin beint inn í mótþáttinn. Þú getur ekki lagað það síðar. Nákvæmni vélarinnar er þín nákvæmni.
Rökfræði vinnsluferlisins
Röðin skiptir máli. Miklu máli. Þú þarft ekki bara að skera og vona. Rétta röðin er gróffræsing, síðan hitameðferð, síðan frágangur, síðan slípun og síðan fæging. Ef þú sleppir skrefum eða framkvæmir þau í rangri röð, veldur þú innri spennu í mótstálinu. Þessi spenna helst ekki falin. Hún veldur því að mótið afmyndast við framleiðslu, eða stundum jafnvel við lokavinnslu.
Hér eru sérstakar gildrur. EDM notar neista til að tæra holrýmið. Ef færibreyturnar þínar eru rangar færðu hrjúft og götótt yfirborð. Vírsnið skilur eftir sérstaka áferð. Ef hún er of gróf lítur holrýmisveggurinn hræðilega út. Og pússun? Ef þú gerir það ekki vandlega og kerfisbundið nærðu aldrei þeirri spegilmyndaáferð. Verra er að þú getur í raun eyðilagt víddarnákvæmnina með því að ofpússa á einum stað. Þannig að hvert skref þarf að vera stjórnað.
Stjórnun á víddar- og rúmfræðilegum vikmörkum
Þetta er smáatriðið. Sérhver einasti mótþáttur hefur víddarþol. Þú verður að halda því. En umfram það eru rúmfræðileg þolmörk: samsíða milli tveggja flata, hornrétt staða pinna á yfirborð, samása gats og skafts. Ef eitthvað af þessu fer út fyrir forskriftina gerast slæmir hlutir. Hlutirnir koma rangt út. Mótið slitnar ójafnt og hratt. Í hörmulegum tilfellum bilar mótið einfaldlega. Það læsist eða springur.
Hæfnistig rekstraraðila
Hér er óþægilegur sannleikur. Vélar ganga ekki sjálfar. Mótvinnsla er blandað handverk. Hún krefst nákvæmra véla sem hæfur maður stýrir. Tæknileg reynsla rekstraraðilans, auga fyrir smáatriðum, ábyrgðartilfinning - þetta eru ekki mjúkar færniþættir. Þetta eru framleiðslubreytur. Þú getur átt bestu fimmása fræsvél í heimi. Ef rekstraraðilinn er kærulaus eða óreyndur mun hann valda því að verkfærið hrynji, vinna rangt eða missa af mikilvægri mælingu. Enginn búnaður og ekkert ferli getur að fullu bætt upp fyrir skort á færni rekstraraðila eða einfaldri árvekni. Sá sem stýrir er lokahliðið.
Þing og villuleit
Þú hefur unnið alla íhluti fullkomlega. Nú þarftu að setja þá saman. Samsetningin er þar sem einstakir hlutar verða að virku kerfi. Síðan framkvæmir þú villuleit - það er prufumótun - til að sanna að það framleiðir í raun góða hluti.
Samsetningarnákvæmni
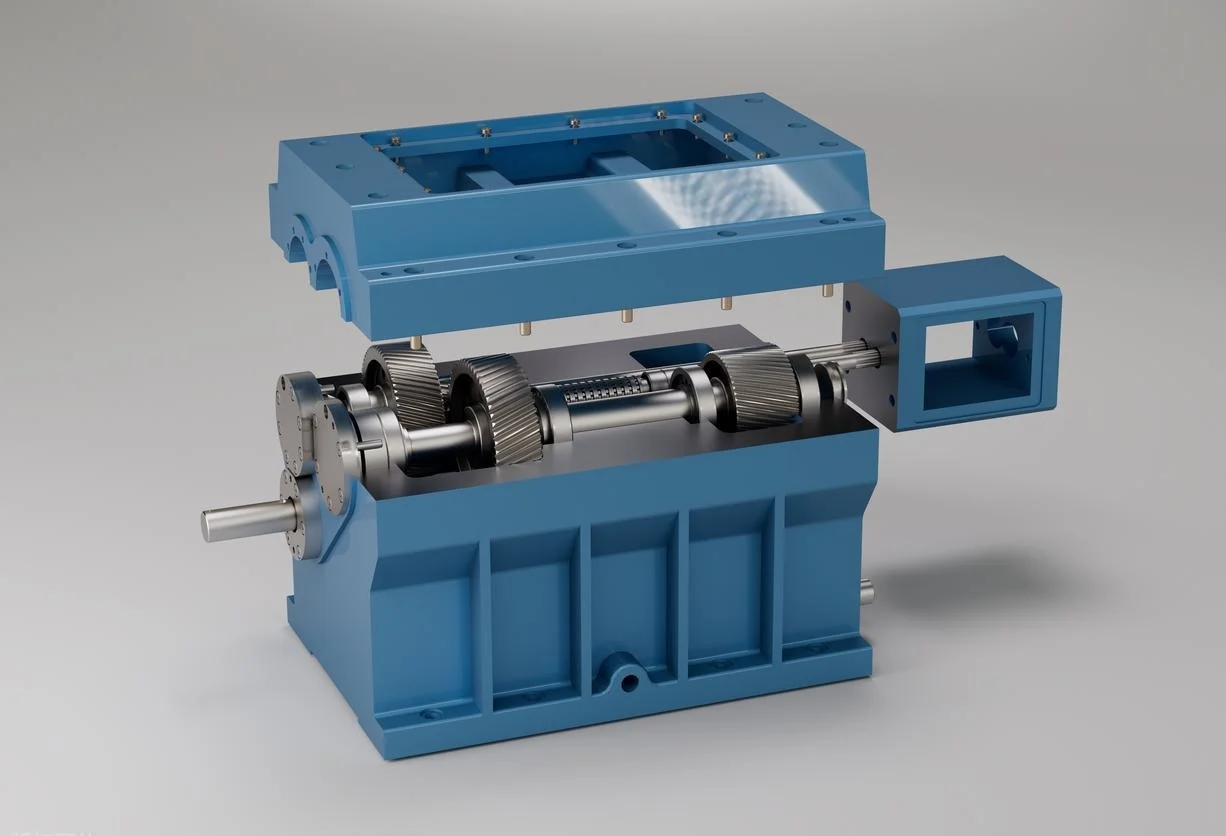
Þetta er ekki kærulaus vinna. Bilið á milli passforma skiptir máli. Of þéttur pinna mun skemmast. Of laus og hann vaggar. Þú fylgist líka með samsíða og hornréttri lögun yfir alla samsetninguna. Mótgrunninn, holrýmið og kjarnann, leiðarpinnana og hylsurnar, útkastsplötuna og lokunaropnanirnar fyrir rennuna. Allt verður að passa saman.
Ef einhverjar af þessum vikmörkum breytast eru afleiðingarnar strax til staðar. Hlutirnir losna með stuttum eða fljótandi skotum. Mótið verður óstöðugt — það bindur eða festist. Slit hraðar verulega fyrstu þúsund hringrásirnar. En gerið það rétt og allt gengur vel. Mótið lokast með traustum, nákvæmum dynk í hvert skipti.
Tilraunamótun og villuleit breytna
Hér kemur kenningin í ljós. Þú setur saman mótið, setur það upp og keyrir prufu. Markmiðið er kerfisbundin aðlögun. Þú ert ekki að giska. Þú breytir einni breytu í einu.
Lykilþættirnir eru sprautuþrýstingur, sprautuhraði, hitastig mótsins, haldþrýstingur og kælingartími. Þú fylgist með prufuhlutunum. Þú mælir þá. Þú leitar að sérstökum göllum. Stuttar mælingar segja þér að holrýmið fyllist ekki. Aflögun segir þér að kælingin sé ójöfn eða pökkunin sé röng. Vatnsmerki gefa til kynna ófullnægjandi haldþrýsting. Blossi þýðir að klemman er veik eða mótið er ekki alveg komið fyrir.
Í gegnum þetta ferli fínstillir þú. Árangursrík villuleit gerir tvo mikilvæga hluti. Í fyrsta lagi staðfestir hún hönnun mótsins og samsetningarvinnuna. Í öðru lagi kemur hún á fót skjalfestu, áreiðanlegu ferli fyrir framleiðslu í fullri stærð. Þú læsir þessum breytum inni. Það er uppskriftin þín.
Viðhald og rekstrarstjórnun
Þú getur smíðað fullkomna mót. Hannaðu það rétt, veldu besta stálið, fræstu það niður í tíundu hluta. En svo sendirðu það í framleiðslu. Og þar deyja mótin ef þú ert ekki varkár. Hvernig þú notar, viðheldur og stjórnar mótinu allan líftíma þess ræður raunverulegum endingartíma þess. Þetta er ekki eftiráhugsun. Það er mikilvægt.
Venjulegt viðhald
Hér er daglegt starf. Þú verður að þrífa holrýmið, loftræstirásirnar og rennukerfið reglulega. Leifar af plasti safnast fyrir. Gasleifar skilja eftir himnu. Rusl festist. Allt verður að fara út.
Smurning er óumdeilanleg. Leiðarhlutir — leiðarpinnar, hylsun, rennur — þurfa olíu. Útkastarbúnaður þarf smurolíu. Án hennar fæst þurr núningur. Þurr núningur þýðir ótímabært slit. Slit þýðir óhreina hluti og síðan mótbilun.
Langir óvirkir tímar eru gildra. Ef mótið stendur í vikur eða mánuði verður að grípa til ryðvarna. Það þýðir að bera ryðvarnarefni á öll stálfleti. Þéttið holrýmið. Verjið gegn raka í loftinu. Sleppið þessu og hágæða mót mun ryðga og mynda holur bara á hillunni. Tæring skiptir ekki máli hversu mikið þú borgaðir fyrir verkfærið.
Réttar starfsvenjur
Rekstraraðilar geta eyðilagt mót hratt. Svona virkar það. Ósamræmi í innspýtingarbreytum. Of mikill klemmuþrýstingur mun kremja loftræstiflöt eða afmynda mótgrunninn. Of mikill útkasthraði lendir í hlutum og brýtur litla útkastspenna. Mengað hráefni - endurslípað með fínu efni eða málmbitum - virkar eins og sandpappír inni í holrýminu.
Reglan er einföld. Stillingar vélarinnar verða að passa við hönnunarforskriftir mótsins. Að neyða mót til að keyra utan tilætlaðs sviðs er misnotkun. Það flýtir verulega fyrir sliti og leiðir til varanlegs, óbætanlegs tjóns.
Tímabærar viðgerðir
Minniháttar skemmdir verða. Léttar rispur á holrými. Lítil beyglur eftir að hlutur hefur dottið niður. Staðbundið slit á lokunarbúnaði. Þú lagar þetta strax. Pólun fjarlægir rispuna. Punktsuðu fyllir beygluna og síðan skerðu þú yfirborðið aftur.
Hættan er töf. Hunsið lítinn galla og hann þróast. Rispa verður að skurði. Beygla verður að sprungu. Staðbundið slit dreifist. Það sem var einföld, þrjátíu mínútna viðgerð varð að algjörri holuskiptingu. Það er óafturkræft tjón. Það er dauð mygla. Svo tímanleg íhlutun er lykillinn. Lagið það núna eða kaupið nýja myglu síðar. Þitt val.
Niðurstaða
Þú vilt því góða mót. Endingargóða. Það kemur úr mörgum stigum sem vinna saman. Ekki einu. Ekki tveimur. Öllum. Hönnun. Efnisval. Vélrænni vinnslu. Samsetning. Viðhald. Hver hlekkur í þeirri keðju verður að halda.
Hér er hinn harði sannleikur. Einn veikur hlekkur brýtur allt saman. Fullkomin hönnun úr lélegu stáli bilar. Fullkomið holrými sem er illa unnið bilar. Fullkomið mót án viðhalds bilar. Keðjan er aðeins eins sterk og veikasti punkturinn.
Þannig að lærdómurinn er einfaldur. Þú fylgist með hverju stigi. Frá fyrstu skissunni á skjánum til síðasta hlutarins sem birtist á þriðjudagseftirmiðdegi. Þannig færðu hágæða. Þannig færðu mót sem endist.
Veldu NOBLE fyrir besta Framleiðsla á sprautumótum
Við erum nákvæmnis CNC vinnsluverksmiðja. Sprautumót og nákvæmir íhlutir eru kjarninn í starfi okkar. Árin í verksmiðjunni hafa kennt okkur eitt. Mótgæði eru ekki heppni. Þau eru samanlagður vandaður vinnutími á hverju stigi sem við höfum farið í gegnum. Hönnun. Efnisval. Nákvæmni í vinnslu. Samsetning. Viðhald. Engar flýtileiðir.
Hér er það sem við vinnum. CNC fræsingu , EDM, vírskurði , yfirborðsslípun og nákvæmnispólun. Við sjáum um allt úrval mótstáls. P20 og 718 fyrir staðlaða vinnu. S136 og NAK80 fyrir háglans og mikið magn. Ryðfrítt stál sem er ryðfrítt fyrir viðbjóðsleg plast eins og PVC. Hitameðferð og yfirborðsfrágangur eru innanhúss. Við stjórnum öllu ferlinu.
Tvær vottanir skipta okkur máli. ISO 9001:2015 fyrir almenna gæðastjórnun. Og ISO 13485:2016 fyrir lækningatæki. Þetta eru ekki veggskreytingar. Þær þýða stöðuga gæði, fulla rekjanleika á efnum og ferlum, virka áhættustjórnun og kerfi sem batnar með tímanum. Það á við hvort sem við erum að skera mót fyrir bílklemma eða mikilvægan íhlut tækis.
Þarftu frumgerð af móti til að prófa hönnun? Við gerum það. Þarftu verkfæri fyrir stórar framleiðslulotur sem keyra í milljónir lotna? Við smíðum það. Þarftu flókið fjölhola mót með sleðum og lyfturum? Það er daglegt starf okkar. Við höfum búnaðinn, vottaðu ferlana og reynsluna. Þú færð áreiðanlegt og afkastamikið verkfæri.
FAQ
Hver er dæmigerður afhendingartími fyrir sprautumót?
Það fer eftir því. Einfalt frumgerðarmót með einu holrými? Það gæti tekið eina til tvær vikur. Hánákvæmt framleiðslumót með mörgum holrými, sleðum og þröngum vikmörkum? Það tekur fjórar til fimm vikur eða meira. Við skoðum hönnun hlutans og magnþarfir þínar. Síðan gefum við þér raunverulega tímalínu.
Hversu lengi endist sprautuform?
Endingartími mótsins er ekki ein tala. Hann fer eftir stálinu, plastinu, aðstæðum í hringrásinni og hversu vel þú viðheldur verkfærinu. Fyrir hefðbundna framleiðslumót í P20 eða 718 skaltu búast við 500,000 til 1,000,000 skotum. Ef þú ert að nota mikið magn eða slípandi efni eins og glerfyllt nylon skaltu uppfæra þig í úrvalsstál eins og S136 eða NAK80. Með réttu viðhaldi geta þau skot farið yfir 1,000,000.
Geturðu hjálpað mér að bæta hönnun hlutans til að bæta mótun?
Algjörlega. Við bjóðum upp á DFM-úttektir. Verkfræðingar okkar skoða hlutinn þinn og koma með sérstakar tillögur. Stilltu dröghornið hér. Jafnaðu veggþykktina þar. Bættu við radíus í því hvassa horni. Breyttu staðsetningu aðskilnaðarlínunnar. Þessar litlu breytingar draga úr göllum, stytta mótunartíma og lengja líftíma mótsins. Þær spara þér oft verulegan pening yfir líftíma verkefnisins.
Hvaða gallar geta komið upp ef mótið er illa hannað eða viðhaldið?
Þú munt sjá þau á þinni hluta. Stuttar suðuleiðir þar sem holrýmið fyllist ekki. Sigmerki á þykkum hlutum. Aflögun sem fær hlutinn úr lögun. Bloss meðfram aðskilnaðarlínunni. Brunamerki frá innilokuðu lofti. Veikar suðulínur þar sem tvær flæðislínur mætast illa. Yfirborðsbletti sem spilla útlitinu. Eins og við ræddum um áðan má rekja þetta til slæmrar hönnunar, slæmrar kælingar, slæmrar loftræstingar eða lélegra viðhaldsvenja.
Hvaða tegundir af mót framleiðir þú?
Við bjóðum upp á allt úrvalið. Tveggja plata mót fyrir einfalda hluti. Þriggja plata mót fyrir nákvæma tengingu. Heitmót fyrir minni úrgang og hraðari framleiðsluferla. Afskrúfunarmót fyrir skrúfgenga hluti. Fjölskyldumót sem keyra margar hlutarúmfræðir í einu. Við smíðum einnig frumgerðarmót fyrir þróunarvinnu og prufukeyrslur í litlu magni.
Flytjið þið út mót á alþjóðavettvangi?
Já. Við sendum mót til viðskiptavina um allan heim. Við sjáum um viðeigandi umbúðir til að koma í veg fyrir ryð við flutning. Ryðvörn, innsigluð kassar og full flutningsfyrirkomulag. Mótið þitt kemur tilbúið til uppsetningar og notkunar.
Hvernig fæ ég tilboð?
Sendið okkur teikningar af hlutnum. Bæði 2D og 3D CAD skrár eru bestar. Látið okkur vita áætlað árlegt magn og hvaða efni þið kjósið. Teymið okkar fer yfir kröfurnar. Við sendum til baka samkeppnishæft tilboð og ráðlagða aðferð okkar við mótahönnun. Einfalt.







