
Samkvæmt tölfræði og spám QYR (Hangzhou Bozhi) náði sala á heimsvísu á markaði fyrir sprautumótun frumgerða 3,562 milljónum dala árið 2023 og er gert ráð fyrir að hún nái 4,700 milljónum dala árið 2030, sem samsvarar 4.1% árlegum vexti (CAGR) (2024-2030).
Hvernig á að velja rétt sprautumótunarefni? Hvernig geta hönnunargallar leitt til framleiðslubilana? Hvaða efni henta best fyrir verkefnið þitt?
Kafðu þér inn í þessa alhliða handbók þar sem þú munt læra allt frá innsýn í sprautumótunarferlið til efnisvals, kostnaðarsparnaðar og raunverulegra nota, sem allt mun hjálpa þér að ná tökum á þessari nauðsynlegu framleiðslutækni.
Hvað er sprautumótun?
Sprautusteypa — kölluð sprautusteypa í Bretlandi — er nákvæmnisdrifin framleiðsluaðferð sem felur í sér að sprauta bráðnu efni í mót undir miklum þrýstingi. Þessi aðferð er víða notuð fyrir stórfellda framleiðslu á plastíhlutum vegna einstakrar skilvirkni og aðlögunarhæfni að ýmsum hönnunarforskriftum.
Grunnskilgreining og sögulegur bakgrunnur
Árið 1846 fékk breski uppfinningamaðurinn Charles Hancock, sem var skyldur Thomas Hancock, einkaleyfi á fyrstu sprautusteypuvélinni. Fjórðungi aldarinnar síðar, árið 1872, settu bandarísku uppfinningamennirnir John Wesley Hyatt og bróðir hans Isaiah svip sinn á einkaleyfi með því að fá eina af fyrstu sprautusteypuvélunum í Bandaríkjunum.
Í gegnum árin hefur sprautusteypa þróast í eina af mest notuðu framleiðsluaðferðunum. Þetta ferli felur í sér að bræða plastkúlur og sprauta síðan bráðnu efninu inn í móthola þar sem það kólnar og storknar og myndar þá lögun sem óskað er eftir.
Hvernig virkar sprautumótun?
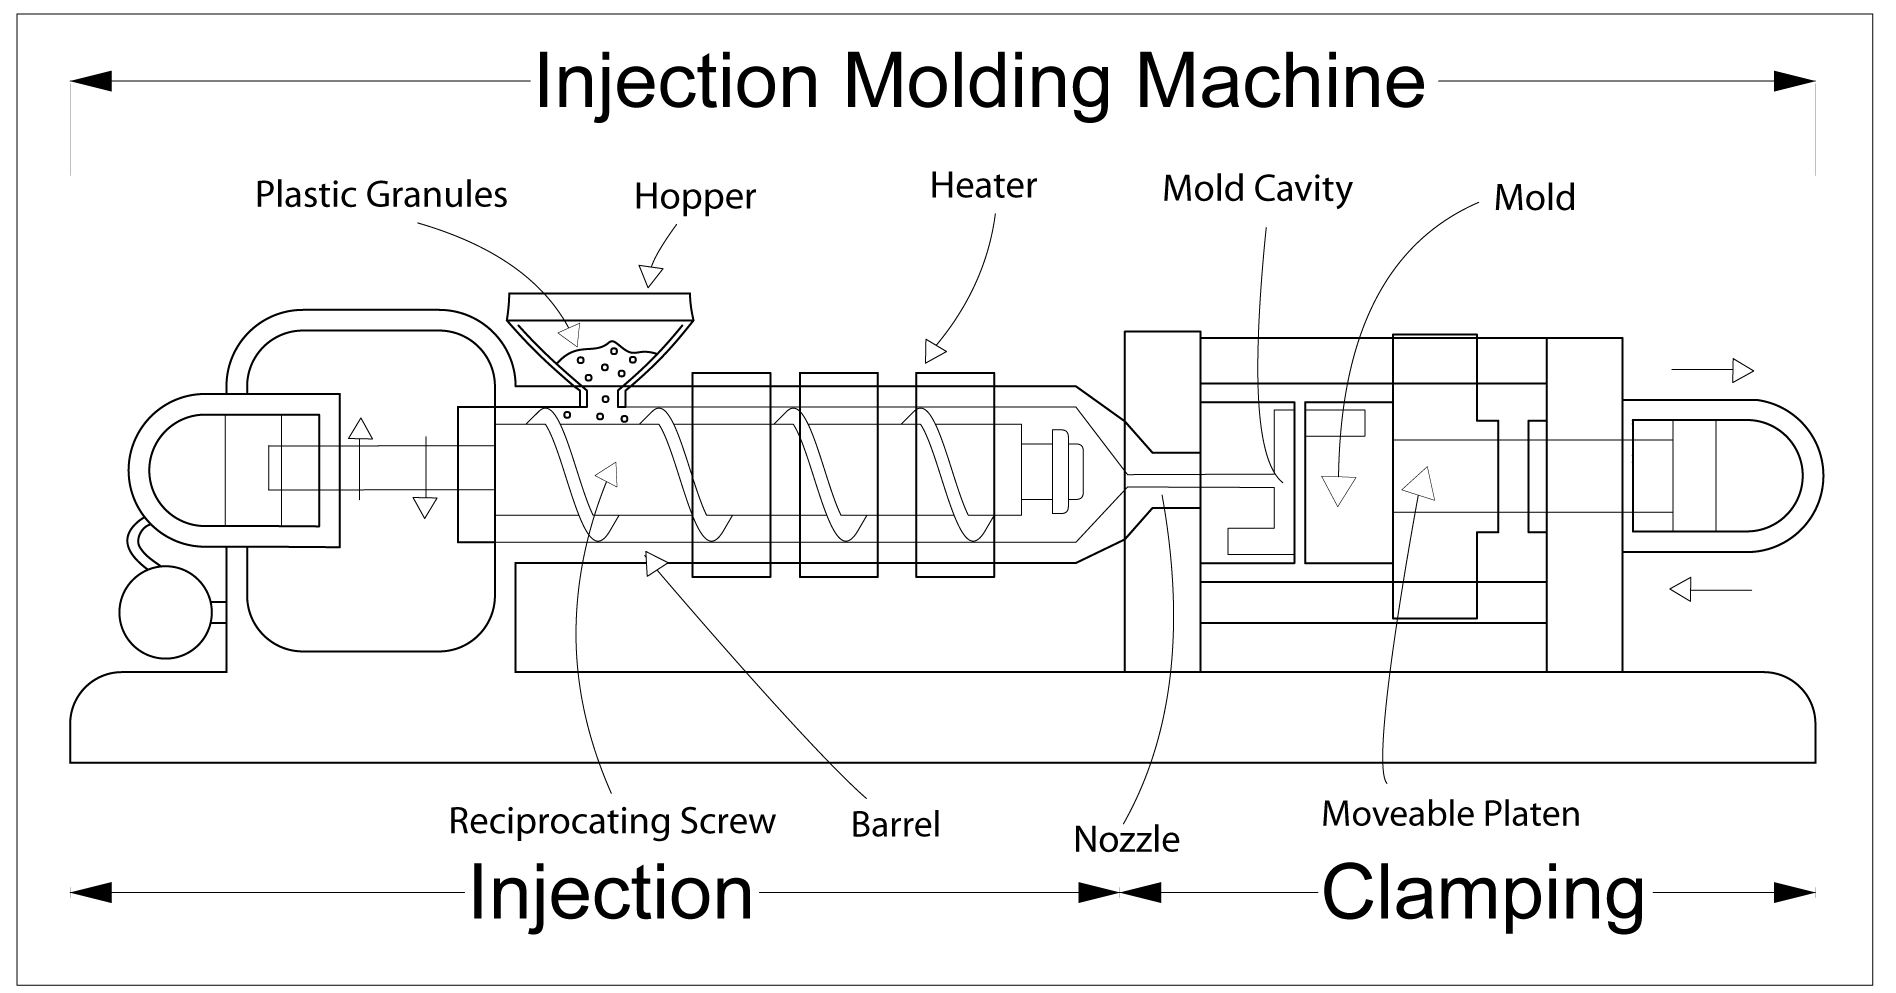
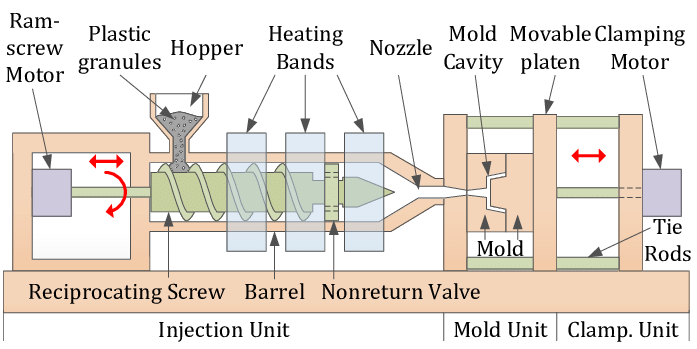
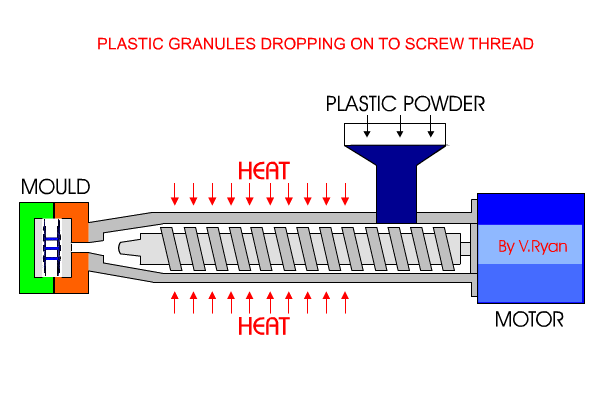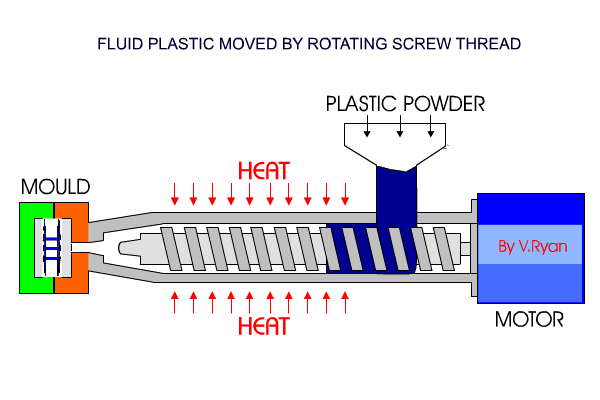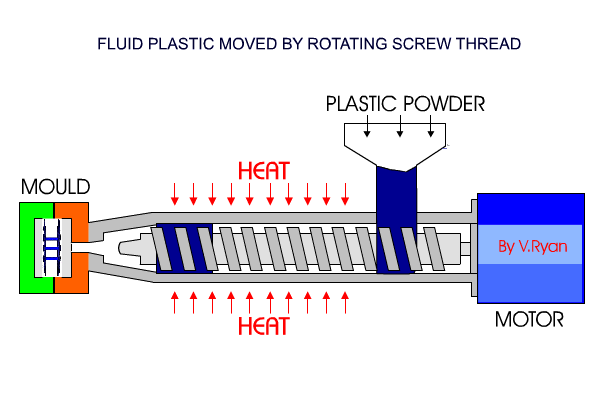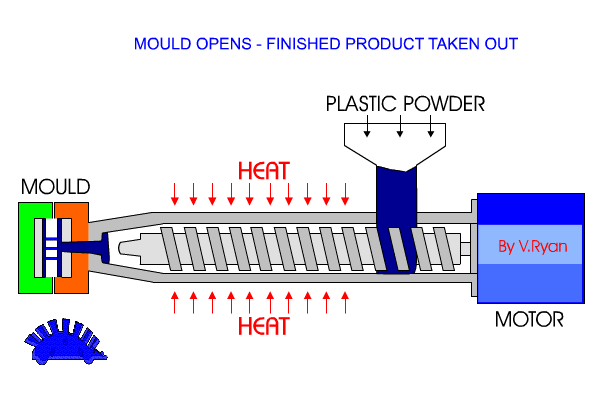
Sprautumótunarvélin samanstendur af nokkrum lykilhlutum: trekt, sprautueiningu og mót. Fyrst eru plastkúlur settar í trektina, þar sem þær eru hitaðar og umbreyttar í bráðið ástand. Brædda plastið er síðan sprautað inn í mótholið undir miklum þrýstingi. Þegar plastið hefur kólnað og storknað er mótið opnað og hlutinn kastað út.
Skref-fyrir-skref sprautumótunarferli
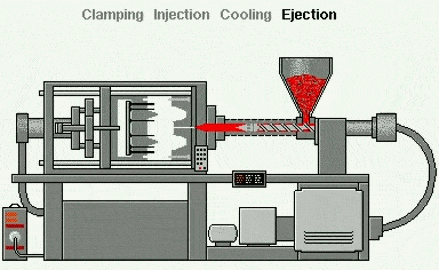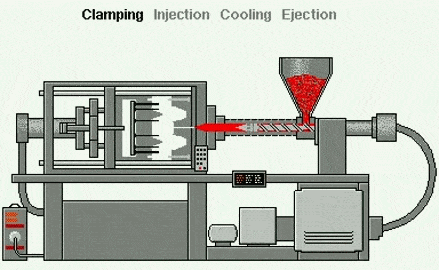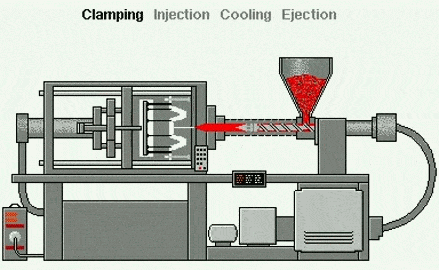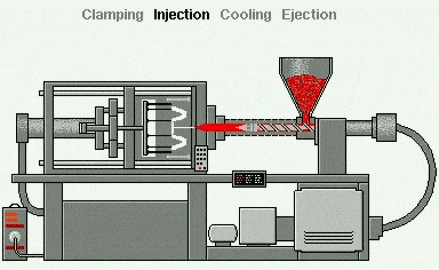
Sprautusteypa er hringlaga framleiðsluferli með nokkrum lykilstigum, sem öll miða að því að umbreyta hráu plasti í fullunna vöru. Hér er skref-fyrir-skref yfirlit yfir hvernig það virkar:
1. Vöruhönnun og mótflæðisgreining
Áður en framleiðsla hefst skoða verkfræðingar hönnunina vandlega og framkvæma flæðigreiningu á mótinu til að spá fyrir um hvernig bráðið plast muni fylla mótið. Þetta hjálpar til við að greina hugsanleg vandamál, eins og loftbólur eða ójafna kælingu, sem gætu valdið göllum síðar.
2. Efnisundirbúningur
Plastkúlurnar eru þurrkaðar og síðan settar í trektina. Þegar þær eru komnar inn í þær eru þær hitaðar þar til þær bráðna og verða að þykkum vökva sem er tilbúinn til inndælingar.
3. Innspýtingarfasi
Brædda plastið er sprautað inn í mótið undir miklum þrýstingi. Skrúfa í sprautueiningunni ýtir brædda efninu í gegnum stút og inn í mótið.
4. Kæling og storknun
Eftir að mótið er fyllt kólnar plastið og harðnar. Kælingartíminn fer eftir efni og þykkt hlutarins. Það er mikilvægt að gera þetta rétt til að forðast vandamál eins og aflögun.
5. Opnun og útkast móts
Þegar plastið er orðið hart opnast mótið og útkastarpinnar ýta hlutanum út. Þá lokast mótið og allt ferlið byrjar upp á nýtt.
6. Yfirborðsáferð fyrir sprautumótun
Stundum þarfnast vörur smá aukavinnu á yfirborðinu, eins og pússun, duftlökkun eða áferðar. Þetta er afar mikilvægt því það gerir vöruna fallegri, virkar betur og endist lengur – auk þess sem það hjálpar til við að draga úr úrgangi í ferlinu.
7Gæðaeftirlit
Þegar framleiðsluferlinu er lokið er síðasta, nauðsynlega skrefið gæðaeftirlit. Þetta ferli er hannað til að staðfesta að hlutinn uppfylli kröfur um forskriftir.
Algeng vandamál og hvernig á að laga þau :
- Vaskur MarksÞetta gerist þegar kælingarferlið er ekki einsleitt. Til að laga þetta er hægt að fínstilla bæði kælingartímann og hitastig mótsins til að tryggja jafna kælingu allan tímann.
- FlashÞessi galli stafar af því að umfram efni sleppur úr mótinu. Með því að auka klemmukraftinn eða aðlaga mótastillinguna er hægt að koma í veg fyrir að þetta gerist.
- BubblesLoft sem safnast fyrir í mótinu veldur myndun loftbóla. Þú getur bætt loftræstikerfi mótsins eða aðlagað sprautuhraðann til að leysa þetta vandamál.
Mismunur á vinnslu hitaplasts og hitaherðs plasts
| Aspect | Hitaplastic | Hitauppstreymi |
| Bræðsluhegðun | Hægt að bræða og móta aftur | Ekki hægt að bræða aftur |
| Umsóknir | Umbúðir, neysluvörur | Rafmagnsíhlutir, lím |
| Endurvinnanleiki | Endurvinnanleg | Ekki endurvinnanlegt |
Efnisleiðbeiningar fyrir sprautumótun
Að velja rétt efni er lykilatriði til að tryggja að sprautusteypingarverkefnið þitt gangi vel fyrir sig. Hér er stutt yfirlit yfir algengustu efnin sem notuð eru:
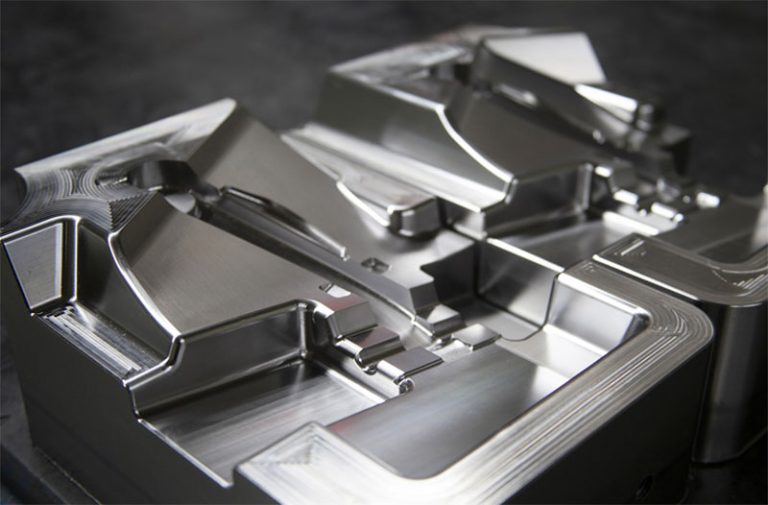
Verkfæraefni
- TólstálVerkfærastál er þekkt fyrir endingu og einstaka slitþol og er tilvalið fyrir notkun sem krefst mikillar framleiðslu.
- Ryðfrítt stálRyðfrítt stál er þekkt fyrir framúrskarandi tæringarþol og er mikið notað í læknisfræði og matvælaiðnaði.
- álÁl er létt og hagkvæmt og er almennt notað í frumgerðarfasa framleiðslu.
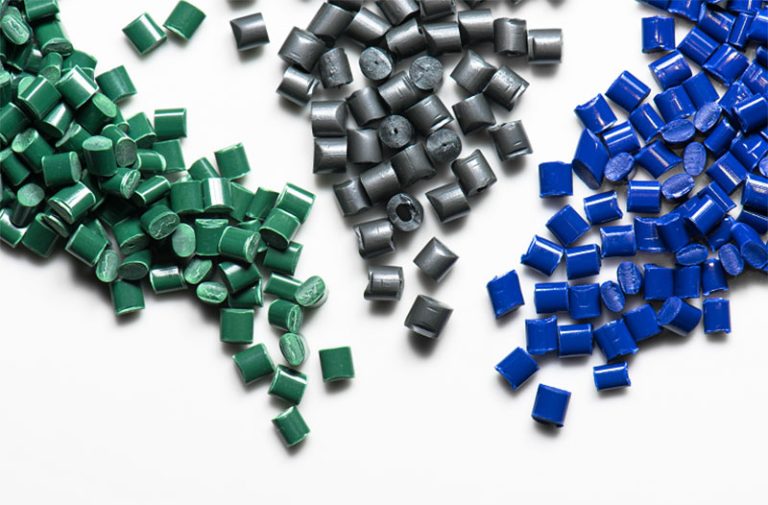
Plast efni
- Almennt plast:
- PP (pólýprópýlen)Mjög létt og efnaþolið, oft notað í umbúðir og bílavarahluti.
- ABS (akrýlónítrílbútadíen stýren)Sterkt og höggþolið, það finnst í öllu frá rafeindatækjum til leikfanga.
- PE (pólýetýlen)Sveigjanlegt og sterkt, frábært fyrir flöskur og ílát.
- Verkfræði plastefni:
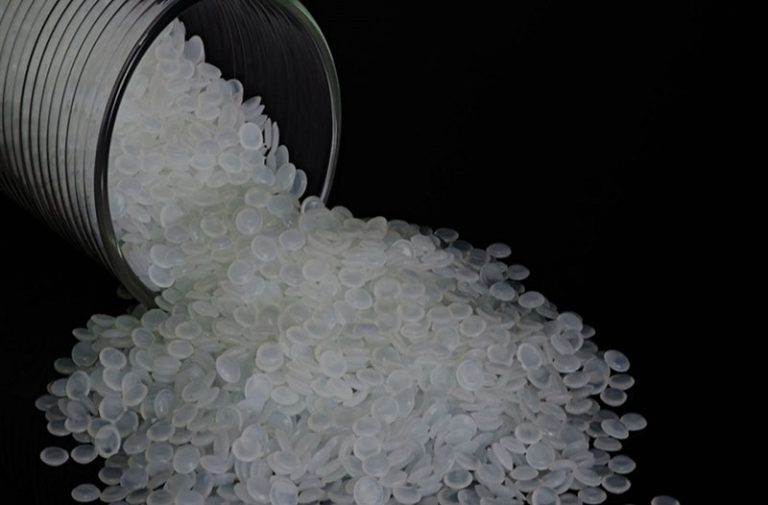
- PC (pólýkarbónat)Sterkt og gegnsætt, þú finnur það í gleraugum og lækningatækjum.
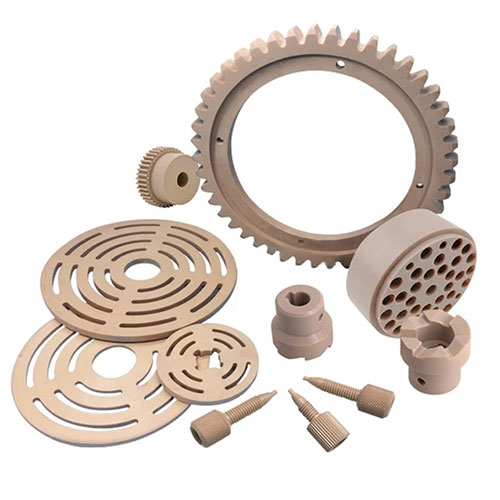
- NylonÞað er þekkt fyrir slitþol og er almennt notað í gíra og legur.
- POM (pólýoxýmetýlen)Lítil núningur og mjög stífur, notaður fyrir nákvæmnishluta.
- Hágæða plastefni:
- PEEK (pólýeter eter ketón)Mjög hita- og efnaþolið, ómissandi fyrir flug- og læknisfræðigeirann.
- LCP (fljótandi kristal fjölliða)Stöðugt í lögun, aðallega notað í rafeindatækni.
Aukefni og trefjar
- UV stöðugleikarHjálpar til við að vernda efnið gegn útfjólubláum geislum.
- LogavarnarefniGerðu efnið eldþolnara.
- GlertrefjarStyrkja efnið og gera það stífara.
- litarefniGefðu efninu líflegt og aðlaðandi útlit.
Kostir og gallar sprautumótunar
Kostir:
- Mikil skilvirkniFerlið er fínstillt fyrir fjöldaframleiðslu, sem tryggir hraða framleiðslutíma og mikla afköst, sem gerir það að frábæru vali fyrir stór magn.
- NákvæmniGetur búið til mjög nákvæma hluti með mjög þröngum vikmörkum, oft innan ±0.1 mm, sem tryggir nákvæmni í hverjum íhlut.
- EfnishagkvæmniSprautusteypa myndar lágmarks úrgang þar sem hægt er að endurvinna allt umframefni aftur í ferlið, sem hjálpar til við að draga úr umhverfisáhrifum.
Takmarkanir:
- Hár upphafskostnaðurFjárfestingin í mótverkfærum er mikil fyrirfram, sem gerir það óhagkvæmara fyrir smærri framleiðslu.
- HönnunartakmarkanirTil að hámarka afköst verða hlutar að vera hannaðir með jafnri veggþykkt til að forðast hugsanlega galla eins og aflögun eða ójafna kælingu.
Sprautumótun vs. 3D prentun vs. blástursmótun
| Aspect | Stungulyf | 3D Prentun | Blása mótun |
| Kostnaður | Hár upphafskostnaður, lágur kostnaður á hverja einingu | Lágur upphafskostnaður, hár kostnaður á hverja einingu | Miðlungs upphafs- og einingarkostnaður |
| hraði | Hraðvirkt fyrir fjöldaframleiðslu | Hægfara, hentugt fyrir frumgerðasmíði | Miðlungs |
| Umsóknir | Flóknir hlutar í miklu magni | Frumgerðir, sérsmíðaðir hlutar | Holir hlutar (flöskur, ílát) |
Iðnaðarnotkun sprautumótunar
Þökk sé einstakri skilvirkni og aðlögunarhæfni er sprautusteypa vinsæl lausn fyrir margar atvinnugreinar. Við skulum skoða nokkur af helstu sviðum þar sem hún er notuð:
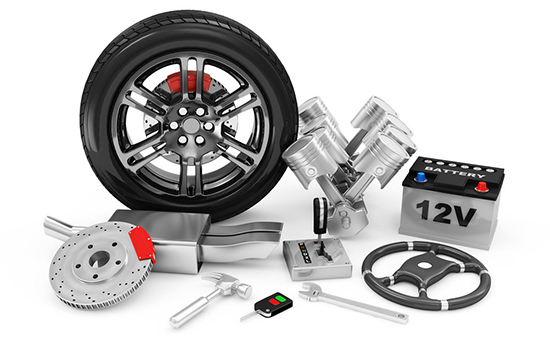
- BílarSprautusteypa er notuð til að búa til mikilvæga íhluti eins og mælaborð, ljósahlífar og tengi, sem tryggir endingu og nákvæmni.
- Consumer ElectronicsFrá glæsilegum símahulstrum til áþreifanlegra hnappa og verndandi hleðslutækjahúsa, sprautusteypa gegnir lykilhlutverki í neytendatækni.
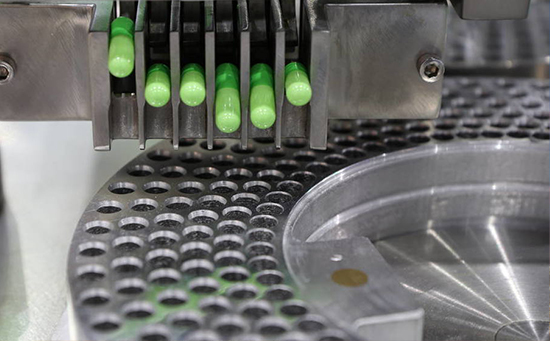
- LækningatækiLæknisfræðigeirinn reiðir sig á sprautumótun til að framleiða sótthreinsuð tæki eins og sprautur og skurðtæki, sem tryggir öryggi og samræmi við strangar kröfur um sótthreinsun.
Kostnaðargreining og hagræðingaraðferðir
Sundurliðun kostnaðar:
- Mygla KostnaðurÞó að stálmót séu fjárfesting í upphafi, þá gerir endingargæði þeirra þau tilvalin fyrir langtíma framleiðslu í miklu magni. Álmót, þótt þau séu hagkvæmari í upphafi, gætu þurft að skipta út fyrr vegna slits.
- EfniskostnaðurEfniskostnaður sveiflast eftir því hvaða plast er valið og magni sem þarf í framleiðslulotur.
- Vinnuafl og orkaKostnaður vegna vinnuafls og orku tekur mið af rekstri véla sem og öllum nauðsynlegum eftirvinnsluskrefum til að tryggja að lokaafurðin uppfylli forskriftir.
Ábendingar um hagræðingu kostnaðar:
- Hönnun einföldunAð hagræða hönnuninni með því að draga úr undirskurði og tryggja einsleita veggþykkt getur leitt til verulegs kostnaðarsparnaðar með því að draga úr flækjustigi í mótunarferlinu.
- Afslættir fyrir magnframleiðsluÞegar stórar pantanir eru lagðar inn getur það að semja um afslátt af magnframleiðslu lækkað kostnað á hverja einingu og gert stórframleiðslu hagkvæmari.
- Simulation HugbúnaðurMeð því að nýta sér hermunarhugbúnað eins og Moldflow er hægt að greina hugsanlega galla snemma, sem gerir kleift að leiðrétta þá áður en raunveruleg framleiðsla hefst og þannig koma í veg fyrir kostnaðarsamar endurvinnslur.
Hvernig á að velja þjónustuaðila fyrir sprautumótun
Matarviðmið:
- Nákvæmni búnaðarGakktu úr skugga um að sprautusteypuvélarnar séu nægilega stórar og með nægilegt klemmukraft til að uppfylla kröfur um vikmörk og framleiðslumagn.
- IðnaðarvottanirStaðfestið að þjónustuaðilinn hafi viðeigandi vottanir, svo sem ISO 9001, eða læknisfræðilegar vottanir ef þess er krafist fyrir vöruna ykkar.
- Gæði sýnishorns og afgreiðslutímiÓska eftir frumgerðum eða sýnishornum af hlutum og meta bæði víddarnákvæmni þeirra og getu þjónustuveitunnar til að standa við fresta.
Red Flags:
- Lágt verðÓvenju lágt verð getur verið merki um að notað sé ófullnægjandi efni eða úrelt mót, sem gæti haft áhrif á gæði hluta.
- Skortur á gegnsæiÞjónustuaðili sem er ekki opinn um ferla sína og efni gæti verið að fela undantekningar sem hann hefur tekið. Forðist slík fyrirtæki til að tryggja greiða framleiðsluupplifun.
Niðurstaða
Sprautusteypa er ein skilvirkasta og fjölhæfasta framleiðsluferlið, notað í öllum atvinnugreinum, allt frá bílaiðnaði til lækningatækja. Með því að skilja til fulls flækjustig ferlisins, velja rétt efni og taka tillit til kostnaðarþátta er hægt að ná hámarks framleiðsluhagkvæmni og framúrskarandi vörugæðum.
Aðgerðahvatning : Hafðu samband við teymið okkar í dag og við skulum búa til sérsniðna sprautumótunarlausn fyrir verkefnið þitt!






