
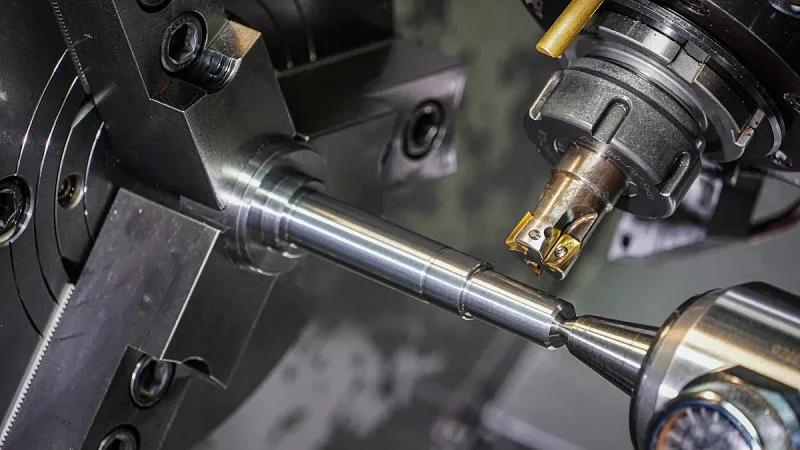
Greiningarklefar eru mikilvægir íhlutir í hálfleiðaraverkfærum, skynjurum fyrir geimferðir og læknisfræðilegri greiningu, þar sem nákvæmni og áreiðanleiki eru ófrávíkjanleg. Sérhver hluti verður að passa og virka gallalaust, og að ná því markmiði byrjar með réttri framleiðsluaðferð. Kjarninn í þessu ferli er CNC-vinnsla greiningarklefans, sem sameinar háþróaðar frádráttaraðferðir - fræsingu, beygju, borun og slípun - með vandlega völdum efnum eins og áli, ryðfríu stáli, títan og PEEK. Þessar tvær ákvarðanir eru djúpt tengdar. Rekstrarumhverfi klefans - hvort sem það felur í sér lofttæmi, þrýsting eða mikinn hita - ræður bestu samsetningu aðferðar og efnis. CNC-vinnsla greiningarklefa snýst um að finna þetta viðkvæma jafnvægi til að uppfylla markmið um afköst, kostnað og afhendingartíma. Svo hvernig velur þú rétta blönduna? Þessi handbók leiðir þig í gegnum ákvarðanatökuferlið og býður upp á hagnýt ráð um hönnun fyrir framleiðsluhæfni og frágangsmöguleika eins og rafpólun og anodiseringu. Þessi lokaskref tryggja lofttæmisheilleika og slétta yfirborðsáferð sem notkun þín krefst. Sönn nákvæmni byrjar á því að taka upplýstar ákvarðanir - byrjar með CNC-vinnslu greiningarklefans.
Lykilferli fyrir CNC vinnslu á greiningarklefa
CNC-vinnsla í greiningarklefa notar sjaldan aðeins eitt ferli. Flest klefa þurfa nokkur skref sem vinna saman. Dæmigerður hlutur gæti byrjað á fræsivél, færst í rennibekk og endað með nákvæmri borun. Með því að gera þessi skref í einni uppsetningu haldast vikmörkin þröng og fækkar villum vegna endurklemmunar. Við skulum skoða helstu ferlin sem þú munt sjá.
5-ása fræsun fyrir flóknar rúmfræðir
Greiningarklefar eru oft flóknir í lögun. Hugsið ykkur innri holrými, hallandi op og bogadregna veggi. Hefðbundin 3-ása fræsvél á í erfiðleikum með þessa eiginleika. 5-ása vél snýr hins vegar verkfærinu eða hlutanum eftir tveimur aukaásum. Þessi sveigjanleiki gerir fræsaranum kleift að ná til erfiðra staða án þess að hreyfa vinnustykkið aftur.
Innri holrými og höfnir
Djúp holrými eru raunveruleg áskorun. Löng verkfæri eiga það til að beygja sig og titra við skurð. Þessi titringur skilur eftir sig nöturmerki á yfirborðinu. 5-ása vinnsla leysir þetta vandamál á snjallan hátt:
- Með því að halla spindlinum geta notendur notað styttri og stífari skurði sem ná í djúp holrými úr bestu sjónarhornum.
- Styttri verkfæri beygja sig minna og titra mun minna en langar framlengingar
- Samtímis margásastýring stýrir skurðþrýstingi á kraftmikinn hátt og kemur í veg fyrir sveigju í burðarvirki í þunnveggjum álhlutum.
- Þessi aðferð viðheldur rúmfræðilegri samsíða línu og þröngum vikmörkum upp á ±0.01 mm í djúpum holrýmishúsum.
Niðurstaðan? Hrein yfirborð og nákvæmar mál, jafnvel á erfiðum stöðum.
Þröng vikmörk á þéttiflötum
Þéttifletir krefjast einstakrar flatnleika. Aflaga yfirborð þýðir leka. Punktur. Stundum getur fræsing ein og sér ekki náð þeirri áferð sem óskað er eftir. Þá kemur slípun inn í myndina. Tökum raunverulegt tilfelli þar sem þéttiflötur hafði söðullaga aflögun sem var 14 sinnum minna flatur en krafist er ±0.0001 vikmörk. Framleiðandinn uppgötvaði að staðsetningarflöturinn sem notaður var sem slípuviðmiðun var aflagaður. Að laga þá viðmiðunarflöt skipti öllu máli. Lausnin fólst í:
- Endurvinnsla staðsetningarfletisins til að leiðrétta röðunarvandamál
- Að skila hlutum til viðskiptavinarins til endurvinnslu
- Framkvæma yfirborðsslípun á ID-slípivél í stað upphaflega óskaða yfirborðsslípvélarinnar
- Að ná sléttum yfirborðum sem uppfylla krefjandi ±0.0001 flatneskjukröfur
Þessi saga sýnir hvers vegna val á ferli skiptir máli. Rétt búnaður og aðferð breyta ómögulegum forskriftum í venjubundnar niðurstöður.
Nákvæm beygja fyrir sívalningslaga hluta
Ekki eru allir íhlutir í mæliklefanum kassalaga. Flansar, gegnumfæðingar og tengihlutar eru kringlóttir. Þessir hlutar krefjast nákvæmrar beygju á CNC rennibekk.
Flansar og gegnumfærslur
Í gegnumgangar flytja merki eða afl í gegnum vegg hólfsins. Þær verða að þéttast fullkomlega á meðan þær vinna verk sitt. Beygjustöðvar fræsa þessa holu ása með einstakri samræmi. Lykilmælikvarðinn er sammiðja - hversu vel innra þvermálið passar við ytra þvermálið.
Sammiðja og hringlaga
Hvers vegna skiptir sammiðja svona miklu máli? Íhugaðu snúningsgengið með kraftmikilli O-hringþéttingu:
- CNC beygjumiðstöðvar ná sammiðjuþoli upp á 0.005 mm (0.0002 tommur) milli innra og ytra þvermáls
- Öll óstöðugleiki við snúning veldur ójafnri þjöppun á O-hringnum.
- Ójöfn þjöppun leiðir til tafarlausra leka í þéttingum og hraðari slits
- Fullkomin innra/útra lagaskipting tryggir að hlutinn deilir einum snúningsás
Þessi nákvæmni kemur í veg fyrir kostnaðarsamar bilanir síðar meir. Lítilsháttar skekkjur sem ekki sjást með berum augum gætu valdið leka í lofttæmi sem stöðvar alla framleiðslulínuna.
Borun, tappa og þráðfræsing
Þegar aðalformið er til staðar tengja göt og þræðir hólfið saman. Þessar aðgerðir hljóma einfaldar en þær krefjast mikillar færni.
Boltamynstur fyrir samsetningu
Boltunarklemmarnir eru boltaðir saman með nákvæmum boltamynstrum. Bil á milli gata verður að passa fullkomlega á milli flansanna. Jafnvel lítil villa skapar álagspunkta. Að bora þessi mynstur á CNC vél tryggir að hvert gat lendir nákvæmlega þar sem það á að gera. Vélin fylgir forritinu án frávika, gat eftir gat.
Þræðir fyrir skynjarafestingu
Skynjarar og mælar eru skrúfaðir inn í vegg hólfsins. Þessir skrúfgangar verða að festa íhlutina örugglega á meðan lofttæmisþéttingin er viðhaldin. Skrúfgangafræsing býður upp á kosti umfram hefðbundna tappaskurð. Hún framleiðir sterkari skrúfganga með betri yfirborðsáferð. Hún meðhöndlar einnig framandi efni á snyrtilegri hátt. Fyrir hólf sem nota sérsmíðaða hluti býður skrúfgangafræsing upp á sveigjanleika til að passa við óvenjulegar forskriftir skrúfganga.
Í öllum þessum ferlum gegnir titringsgreining lykilhlutverki. Nútíma CNC-vinnslustöðvar fylgjast með titringi í rauntíma. Þær stilla skurðarbreytur sjálfkrafa þegar þær finna fyrir óstöðugleika. Þessi fyrirbyggjandi aðferð kemur í veg fyrir galla áður en þeir koma upp og sparar bæði tíma og efni.
NOBLE, leiðandi kínverskur framleiðandi, býr yfir mikilli þekkingu á CNC-vinnslu í greiningarklefum. Teymi þeirra skilur hvernig hvert ferli hefur samskipti við það næsta. Þeir sameina fræsingu, beygju, borun og slípun undir einu þaki. Þessi samþætting þýðir færri afhendingar, betri samskipti og meiri nákvæmni fyrir hvern íhlut sem þeir framleiða.
Ferlarnir sem við höfum fjallað um mynda burðarás framleiðslu á hólfum. Hvert og eitt þeirra leggur sitt af mörkum. Fræsing býr til flókna rúmfræði. Beygja tryggir að ávöl hlutar haldist réttir. Borun og skrúfun tengja allt saman. Náðu tökum á þessum ferlum og þú ert á góðri leið með að smíða hólf sem virka gallalaust í krefjandi umhverfi.
Efnisval fyrir CNC vinnslu á greiningarklefa
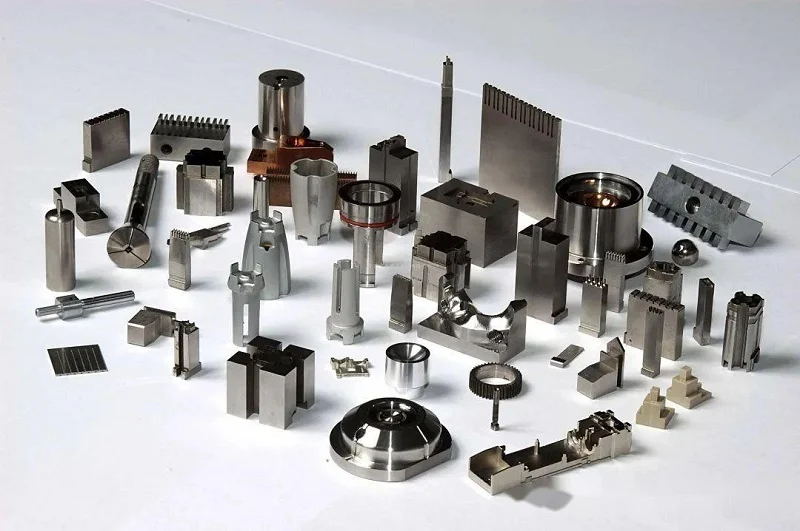
Umhverfið inni í mæliklefa með CNC-vinnslu hefur áhrif á allar ákvarðanir um efni. Þú verður að vega og meta lofttæmi, hitabreytingar, tæringaráhrif og þyngdarmörk. Mismunandi aðstæður krefjast mismunandi málmblöndu. Sum hólf eru keyrð við mjög hátt lofttæmi undir 1×10⁻⁹ mbar. Önnur hreyfast á milli lághita og stofuhita. Nokkur standa frammi fyrir árásargjörnum efnum. Hvert atburðarás bendir til mismunandi efnisfjölskyldu. Við skulum skoða helstu valkostina og hvenær hver og einn er skynsamlegur.
Álblöndur (6061, 7075)
Ál er vinsælt fyrir þyngdarnæmar hólf. Það vegur um þriðjung af því sem stál vegur. Þessi munur skiptir máli þegar hólf er fest á hreyfanlegan burðargrind eða inni í gervihnött.
Þyngdarsparnaður og varmaleiðni
Tökum 6061 ál sem dæmi. Þéttleiki þess er 2.70 g/cm³. Stálprófílar eru þrefalt þyngri. Jafnvel með þessari lágu þyngd býður 6061 í T6-hita upp á togstyrk yfir 290 MPa. Það er nóg fyrir flestar byggingarframkvæmdir. Vinnsluhæfnimatið er gott fyrir CNC-vinnslu, sem þýðir að flóknar rúmfræðir eru hagnýtar án þess að eyðileggja verkfærafjárveitingar.
Varmaleiðni er annar mikilvægur kostur. Ál er á bilinu 160 til 190 W/m·K. Fyrir hólf sem mynda hita við notkun dregur sú leiðni hita hratt í burtu. Ryðfrítt stál, til samanburðar, leiðir hita illa. Þegar hitastýring skiptir máli er ál oft rétti kosturinn.
Undirbúningur yfirborðs fyrir lofttæmingarþjónustu
Yfirborðsundirbúningur getur annað hvort myndað eða brotið ál í lofttæmi. Óunnin yfirborð fanga lofttegundir og mengunarefni. Sérstakar meðferðir þurfa að vera meðhöndlaðar til að tryggja UHV samhæfni. Rafpólun virkar vel hér. Hún fjarlægir ójöfnur á yfirborði og býr til slétt, óvirkt oxíðlag. Það dregur úr útgasun og kemur í veg fyrir að agnir festist við í hreinum rýmum. Nákvæmni þessara yfirborðsmeðferða hefur bein áhrif á hversu vel hólfið heldur lofttæmi með tímanum.
Frágangur vélrænnar vinnslu skiptir einnig máli. Að pússa flansþéttisvæði í Ra ≤ 0.8 μm tryggir loftþétti. Hólfin fara síðan í gegnum útbræðsluferli. Með því að hita hólfið í 150–200°C undir lofttæmi losast innilokaðar lofttegundir. Það skref ýtir hólfinu niður í UHV-svæði undir 1×10⁻⁹ mbar. Lofttæmislóðun getur einnig hjálpað með því að sameina íhluti án flúxs, sem lágmarkar leifar af mengunarefnum.
Aðrar álblöndur, eins og 7075, eru einnig notaðar en þurfa sömu vandlega undirbúning á yfirborði. Rafpólun meðhöndlar báðar málmblöndurnar á áhrifaríkan hátt og staðfestar hreinlætisreglur koma í veg fyrir að mengun spilli viðkvæmu greiningarumhverfi.
Ryðfrítt stál (304, 316L)
Ryðfrítt stál er ráðandi þegar tæringarþol og UHV-afköst eru óumdeilanleg. 304 og 316L stálflokkarnir eru vinnuhestarnir hér.
Tæringarþol og UHV-hæfni
Lítið kolefnisinnihald í formúlum eins og 304L og 316L lágmarkar útblásturs- og mengunarhættu. Það gerir þær tilvaldar fyrir UHV þjónustu. Yfirborðsáferð skiptir einnig máli. Með því að sameina rafslípun og lofttæmisofnmeðferð dregur það verulega úr yfirborðsgrófleika. Það fjarlægir einnig frásogaðan raka og kolvetni. Þessi tvöfalda upplausn getur bætt endanlega lofttæmi um eina til tvær stærðargráður.
Fyrir hólf sem meðhöndla ætandi lofttegundir eða öflugar þrifarlotur bætir 316L mólýbdeni við fyrir aukna mótstöðu gegn holumyndun. Þessi litla viðbót við málmblönduna hefur mikil áhrif á endingu.
Að stjórna vinnuherðingu við vinnslu
Hér er áskorunin með ryðfríu stáli. Það harðnar hratt. Þegar þú vinnur með 304 stáli, þá harðnar efnið þar sem skurðurinn á sér stað. Slæmar breytur eyðileggja verkfæri. Það eru til sérstakar leiðir til að takast á við þetta við CNC vinnslu.
Notið hvassar innsetningar með jákvæðum hallahornum. Þær skera í gegn frekar en að plægja. Haldið jöfnum fóðrunarhraða yfir 0.003 IPR. Látið aldrei verkfærið dvelja eða nudda. Sú dvöl veldur hraðri vinnuherðingu. Skurðdýptin ætti að vera eitt til tvöfalt nefradíusinn. Það heldur skurðinum fyrir neðan vinnuherðingarsvæðið.
Skiptið um skurðarplötur áður en þær dofna. Slö brún flýtir fyrir yfirborðsherðingu. Notið kælivökva með miklum þrýstingi í gegnum spindilinn í hverri aðgerð. Fyrir djúpa vasa er nauðsynlegt að nota háþrýstingskælivökva í gegnum spindilinn. Haldið skurðhraðanum neðar, í kringum 120 til 250 SFM fyrir 304 með karbítverkfærum. TiAlN- eða PVD-húðaðar karbítskurðarplötur þola vel hátt skurðhitastig. Veljið skurðarplötur með árásargjarnri spónabrotslögun. Þráðlaga flísar þýða að eitthvað er að.
Sérmálmar og plast
Sum notkunarsvið fara lengra en hefðbundið ál og ryðfrítt stál. Þar koma sérhæfð efni inn í myndina.
Títan og kopar fyrir erfiðar aðstæður
Títan býður upp á einstaka eiginleika. Varmaleiðni þess er um 21.9 W/m·K. Það er um það bil 50% betri en ryðfrítt stál, þó samt mun lægra en ál. Lágur varmaþenslustuðull títans er raunverulegur verðlaunin. Keramikþéttir tengipunktar þola endurteknar hitabreytingar milli lághita og umhverfishita án þess að leka. Þessi víddarstöðugleiki er erfitt að toppa. Að ná þeirri nákvæmni í lokasamsetningunni veltur á því að velja rétt upphafsefni.
Bæði ál og títan eru ósegulmögnuð. Það er mikilvægt fyrir viðkvæmar greiningarumhverfi þar sem segultruflanir myndu spilla mælingum. Við vetnislosun ná bæði efnin einni til tveimur stærðargráðum hærri lofttæmi en ryðfrítt stál. Það er vegna þess að þau innihalda mun minna vetni.
Kopar birtist í hólfum sem þurfa mikla varmaleiðni. Hann er mjúkur, þannig að hann er erfiðari í vinnslu, en fyrir notkun við mikinn hita leiðir ekkert hita betur.
PEEK fyrir einangrun og léttleikaþarfir
PEEK er verkfræðiplast sem tekst ótrúlega vel á við lofttæmi. Lágt útblásturseiginleikar þess koma í veg fyrir mengun viðkvæmra skynjaraþátta. Í læknisfræðilegri greiningu treysta myndgreiningarkerfi með háu lofttæmi á PEEK íhluti til að viðhalda afköstum við klíníska notkun. Lágt útblástur PEEK gerir það einnig hentugt fyrir innri íhluti þar sem forðast verður mengun. Það er ekki fyrir þrýstihylki í burðarvirki, heldur fyrir innri íhluti og einangrara, það er frábær kostur. Margir sérsmíðaðir hlutar fyrir skynjaraklefa nota PEEK þar sem lágt útblásturshlutfall þess er gagnlegt.
NOBLE býr yfir mikilli reynslu af því að leiðbeina viðskiptavinum í gegnum þessar efnisákvarðanir. Teymið þeirra skilur hvernig hver málmblanda hagar sér við CNC-vinnslu í greiningarklefa og hvaða yfirborðsmeðferðir skila bestum árangri. Að fá efnið rétt frá upphafi sparar tíma, peninga og endurvinnslu. Samstarf við einhvern sem þekkir málamiðlanirnar gerir þá ákvörðun auðveldari.
Hönnun fyrir vinnsluhæfni í CNC vinnslu í greiningarklefa
Góð hönnun auðveldar framleiðslu. Slæm hönnun veldur höfuðverk. Það er kjarninn í hugmyndinni að baki hönnun með tilliti til framleiðsluhæfni, eða DFM. Þegar þú beitir DFM-reglum snemma lækkar þú kostnað og styttir afhendingartíma. Þú forðast einnig algenga galla eins og verkfæramerki, skurði og víddarvillur.
Að forðast röskun og streitu
Málmur ber innri spennu frá framleiðsluferlinu sem skapaði hann. Þegar efni er fræst frá losnar sú spenna ójafnt. Hluturinn afmyndast. Þetta vandamál hefur mikil áhrif á íhluti greiningarklefans því þeir krefjast þröngra vikmörka.
Lausnin felst í því að losa um spennu á réttum tíma. Fyrir 6061 ál virkar viðurkennd aðferð vel. Fyrst er hlutinn gróffræstur. Síðan er framkvæmdur hitameðferð til að losa um spennu. Að lokum er lokið við vélina. Þetta miðstig leyfir atómbyggingu málmsins að setjast áður en lokaskurðurinn er gerður. Hlutirnir haldast stöðugir í gegnum síðustu skurðinn.
Fyrir nákvæmar hólf sem verða að viðhalda nákvæmni í mörg ár geta viðbótar spennulosandi skref eins og lághitastigsbreytingar bætt langtímastöðugleika. Ferlið kostar tíma í upphafi en sparar endurvinnslu síðar.
Lofttæmingarlosun virkar á svipaðan hátt fyrir stálhluti. Lykilatriðið er að framkvæma þessa meðferð eftir grófa vinnslu og fyrir lokavinnslu. Þannig færist efnið ekki til þegar síðustu bitarnir eru fjarlægðir.
Að hámarka aðgang að verkfærum
Hönnun þín ákvarðar hversu vel skurðarvélin nær til þeirra eiginleika sem þú þarft. Léleg aðgengi að verkfærum neyðir vélvirkja til skapandi uppsetninga sem eyða tíma og peningum.
Djúp holrúm valda mestum vandræðum. Langt verkfæri beygist og titrar. Þessi titringur skilur eftir sig niðrandi merki og eyðileggur yfirborðsáferð. Þumalputtareglan: hannið innri hornradíus að minnsta kosti einum áttunda af dýpt holrúmsins. Þetta gerir vélvirkjanum kleift að nota styttra og stífara verkfæri sem sker hreint.
Þunnir veggir skortir stífleika. Þeir beygjast undir skurðþrýstingi, sem veldur sveigju og lélegri frágangi. Aukið veggþykktina þar sem það er mögulegt. Undirskurðir krefjast sérstakra sleikjóskera og flókinna verkfæraleiða. Endurhannaðu til að útrýma þeim eða skiptu hlutanum í marga bita.
Þröngir eiginleikar skapa annað vandamál. Þegar aðliggjandi eiginleikar eru of nálægt hvor öðrum komast venjuleg verkfæri ekki á milli þeirra. Þú endar með minni og veikari verkfæri eða aukaaðgerðir. Gefðu hverjum eiginleika svigrúm.
Þolmörk fyrir virknisamsetningu
Ákvarðanir um vikmörk móta bæði kostnað og afköst. Of ströng vikmörk neyða til hægari vinnsluhraða og auka skoðunarskref. Laus vikmörk þar sem nákvæmni er nauðsynleg valda samsetningarbilunum.
Notið aðeins þröng frávik þar sem virkni krefst þess. Þéttifletir og tengiflansar þurfa nákvæmni. Snyrtieiginleikar gera það ekki. Þessi hagnýta nálgun á hönnun fyrir CNC vinnslu heldur kostnaði niðri en varðveitir nákvæmni sem forritið krefst.
Þolmörkgreining hjálpar þér að skilja hvernig einstakir hlutar sameinast í samsetningu. Tölfræðilegar aðferðir líkja eftir raunverulegum aðstæðum eins og hitabreytingum og þrýstingsbreytingum. Iðnaðarstaðlar veita samræmda tungumál til að miðla víddarkröfum milli teyma.
Snemmbúin samvinna hönnunar-, framleiðslu- og gæðateyma leiðir í ljós kostnaðarþætti áður en þeir verða að vandamálum. DFM virkar best sem endurtekin lykkja. Frumgerðir og tilraunaverkefni betrumbæta hönnunina stöðugt. Hver hringrás bætir framleiðsluhæfni og dregur úr sóun.
Markmiðið er einfalt: að búa til hluti sem eru hreinir og auðvelt er að setja saman og virka áreiðanlega. Það er það sem snjöll hönnun fyrir CNC-vinnslu skilar. Þegar þú parar saman hugvitsamlega hönnun og faglega CNC-vinnslu með greiningarklefa færðu íhluti sem uppfylla forskriftir í fyrsta skipti.
Eftirvinnsla og yfirborðsfrágangur á CNC-vélabúnaði fyrir greiningarklefa
Óunnir hlutar uppfylla oft ekki kröfur um greiningarvinnu. Flögur, olía og smáar skurðir festast við yfirborð eftir skurð. Eftirvinnsla hreinsar þessi óhreinindi og breytir yfirborðsefnafræði. Rétt frágangsferli ákvarða hvort hólfið heldur lofttæmi, stendur gegn ryði eða losar agnir við notkun.
Rafpólun fyrir ryðfrítt stál
Rafpólun fjarlægir þunnt málmlag með rafefnafræðilegri viðbrögðum. Þetta ferli sléttir upp smáar ójöfnur og dýfur á yfirborði ryðfríu stáli.
Að draga úr myndun agna
Hrjúf yfirborð fanga agnir sem losna í lofttæmi við notkun. Rafpólun fjarlægir toppana þar sem agnir leynast. Nýja yfirborðið hefur færri staði fyrir agnir að festast við. Fyrir kerfi með mjög háu lofttæmi er þessi minnkun mjög mikilvæg.
Að ná spegilslíkum áferðum
Ferlið býr til glansandi, endurskinsfullt yfirborð. Slétt yfirborð hefur minna flatarmál, þannig að færri gassameindir geta fest sig. Minni festing þýðir hraðari niðurdælingartíma og betra lokasog. Rafpóleruð yfirborð berjast einnig gegn ryði vegna þess að krómríka oxíðlagið myndast jafnt.
Anodisering fyrir ál
Álhólf fá aðra meðferð. Anóðisering myndar stýrt oxíðlag með rafgreiningarferli.
Harðhúðun fyrir slitþol
Harðhúðað anóðisering myndar mjög hart oxíðlag. Þykkt húðarinnar er mun þykkari en náttúrulegt oxíðlag. Fyrir hluti sem verða fyrir miklu sliti og endurtekinni snertingu, eins og fóðringum í hólfum, lengir þessi meðferð líftíma verulega. Ferlið breytir ekki stærðarvikmörkum, þannig að nákvæmnihlutir haldast nákvæmir.
Óleiðandi yfirborðslög
Anodiseruð lög hindra einnig rafstraum. Oxíðfilman stöðvar straumflæði og kemur í veg fyrir galvaníska tæringu milli mismunandi málma. Þessi eiginleiki hjálpar þegar álhólf tengjast kopar- eða ryðfríu stáli.
Þrif og dreifing
Frágangur einn og sér tryggir ekki hreinlæti. Sérhvert hólf þarfnast djúphreinsunar fyrir notkun.
Að fjarlægja óhreinindi úr vinnslu
Vélræn vinnsla skilur eftir sig skurðarvökva, málmbita og lífrænar leifar. Með blauthreinsun er þessu fjarlægt vandlega með viðeigandi leysiefnum og sýrum, fylgt eftir með skolun með afjónuðu vatni og þurrkun. Þetta ferli tryggir að yfirborðið sé laust við mengunarefni.
Undirbúningur fyrir þjónustu við mikla hreinleika
Fyrir ryðfrítt stál er óvirkjun framkvæmd eftir rafpólun. Hún myndar stöðugt, krómríkt verndarlag. Í sumum tilfellum er hægt að nota plasmahreinsun til að fjarlægja erfiðar útfellingar á staðnum. Sérstök aðferð fer eftir tegund mengunar.
NOBLE sameinar þessar frágangsþjónustur í CNC-vinnsluferli sínu fyrir greiningarklefa. Teymið þeirra framkvæmir rafpólun, anóðiseringu og óvirkjun innanhúss. Þessi samsetning tryggir nákvæmni og tryggir að hvert yfirborð uppfylli forskriftir fyrir sendingu.
NOBLE: Samstarfsaðili þinn fyrir CNC vinnslu á greiningarklefum

Að finna rétta framleiðsluaðilann skiptir öllu máli. Þú þarft einhvern sem skilur bæði efnin og ferlana sem við höfum rætt. Þú þarft teymi sem getur tekist á við allt ferlið frá hönnun til fullunninna hluta. NOBLE hentar því hlutverki. Þeir sérhæfa sig í málm- og plastvinnslu með getu sem spannar allan framleiðsluferilinn.
Alhliða getu
NOBLE færir allt undir eitt þak. Það skiptir meira máli en þú gætir haldið. Þegar vinnsla, frágangur og samsetning fer fram á mismunandi stöðum, ferðast hlutar á milli aðstöðu. Hver afhending eykur áhættu. Hlutir geta skemmst í flutningi. Samskipti geta rofnað. Þolmörk geta breyst. NOBLE útrýmir þessum vandamálum með því að halda öllu innanhúss.
Vélvinnsla og frágangur á staðnum
Kjarninn í starfsemi NOBLE er innanhúss CNC-vinnsludeild þeirra. Þeir reka háþróaðar fræsistöðvar, nákvæmnisrennibekki og slípibúnað. Vélvirkjar þeirra vita hvernig ál málmblöndur haga sér. Þeir skilja sérkenni ryðfríu stáls við vinnuherðingu. Þeir hafa valið réttu færibreyturnar fyrir títan og PEEK.
En vélræn vinnsla er aðeins hálf sagan. NOBLE framkvæmir einnig rafpólun, anóðiseringu og óvirkjun í sömu aðstöðu. Þessi samþætting skilar raunverulegum ávinningi. Hlutar flytjast frá verksmiðjunni að frágangslínunni án þess að fara út úr byggingunni. Teymið sem vélrændi íhlutinn þinn stjórnar einnig yfirborðsmeðferð hans. Þeir vita nákvæmlega hvað hlutinn þarfnast vegna þess að þeir smíðuðu hann. Þessi aðferð við nákvæma CNC framleiðslu tryggir að hvert skref sé í samræmi við það næsta.
Frágangsdeildin notar sömu ströngu staðla og vinnslugólfið. Rafpólun fjarlægir yfirborðspunkta á ryðfríu stáli. Anóðisering myndar verndandi oxíðlög á áli. Óvirkjun undirbýr hluti fyrir hágæða notkun. Sérhvert ferli er skjalfest og staðfest áður en hlutirnir eru færðir áfram.
Virðisaukandi samsetningarþjónusta
NOBLE fer lengra en bara einstakir íhlutir. Teymið þeirra getur sett saman heil undirkerfi. Þeir sjá um boltamynstur, uppsetningu O-hringja og uppsetningu skynjara. Þetta sparar þér að þurfa að samræma marga birgja. Einn samstarfsaðili ber ábyrgð á allri samsetningunni.
Samsetningarvinna krefst sinnar eigin nákvæmni. Þéttifletir verða að vera hreinir. Festingar þurfa rétt tog. Íhlutir verða að passa fullkomlega saman. Tæknimenn NOBLE fylgja nákvæmum verklagsreglum fyrir hvert samsetningarverkefni. Þeir staðfesta hvert skref áður en þeir fara í það næsta. Niðurstaðan er fullunnin vara tilbúin til notkunar.
Vottað gæðakerfi
Gæðavottanir segja þér að framleiðandi taki reglufylgni alvarlega. NOBLE hefur mikilvægar vottanir sem sýna fram á skuldbindingu þeirra.
Gæðastjórnun fylgni
Vottun NOBLE þýðir að þeir fylgja samræmdum ferlum fyrir hverja pöntun. Þeir fylgjast með efnivið, skrá skoðanir og viðhalda rekjanleika í gegnum alla framleiðslu.
Þessi vottun skiptir máli fyrir sérsmíðaða vélræna hluti. Þegar þú pantar íhlut í greiningarklefa þarftu að vera viss um að hann uppfylli forskriftirnar í hvert skipti. Kerfið greinir vandamál snemma. Það kemur í veg fyrir að gallar berist til viðskiptavina. Það knýr áfram þá nákvæmni sem greiningarvinna krefst.
Vottun lækningatækja
Læknisfræðileg greining krefst enn strangari eftirlits. NOBLE hefur vottun sem tekur á einstökum þörfum framleiðslu lækningatækja. Hún leggur áherslu á áhættustýringu, staðfestingu og rekjanleika.
Það þýðir að ferlar þeirra uppfylla ströngustu kröfur lækningaiðnaðarins. Greiningarklefar sem notaðir eru í greiningarbúnaði verða að virka gallalaust. Niðurstöður sjúklinga eru háðar nákvæmum mælingum. Vottað gæðakerfi NOBLE hjálpar til við að tryggja að þessar mælingar séu áreiðanlegar. Sama agi kemur einnig viðskiptavinum í hálfleiðurum og geimferðaiðnaðinum til góða.
Þegar þú átt í samstarfi við NOBLE færðu meira en bara vélaverkstæði. Þú færð framleiðanda með fulla þjónustu, vottuð gæðakerfi og alhliða getu. Þessi samsetning skilar þeirri nákvæmni og áreiðanleika sem CNC-vinnsla í mæliklefanum þínum krefst.
Að velja rétta aðferð við CNC-vinnslu fyrir greiningarklefa byrjar á rekstrarumhverfinu. Lofttæmi, hitastig og þrýstingur benda þér á rétta efnið. Það efni stýrir síðan hvaða ferli eru skynsamleg. Ál hentar hönnun sem er viðkvæm fyrir þyngd. Ryðfrítt stál þolir tærandi aðstæður. Títan þolir mikla hitabreytingu.
En árangur nær lengra en að velja eitt efni eða eina vél. Sönn nákvæmni kemur frá samverkun milli hugvitsamlegrar hönnunar, efniseiginleika og framleiðsluhæfileika. Hver ákvörðun hefur áhrif á þá næstu. Þess vegna skiptir samstarf við reyndan framleiðanda máli. NOBLE sameinar bæði efnisþekkingu og ferlaþekkingu undir einu þaki. Vottuð gæðakerfi þeirra tryggja að hver hluti uppfylli forskriftir. Innbyggð frágangur þeirra skilar þeim yfirborðsgæðum sem kammerinn þinn krefst.
Með framförum í tækni og efnisfræði CNC-vinnslu mun hönnun á mælikamrum halda áfram að færa mörkin. Með því að vinna með samstarfsaðila sem fylgist vel með nýjustu upplýsingum ertu tilbúinn fyrir það sem framundan er.
Algengar spurningar um CNC vinnsla á greiningarklefa
Hvernig vel ég á milli áls og ryðfríu stáli?
Rekstrarumhverfi þitt ræður því hvaða tæki á að nota. Ál hentar vel fyrir léttar hönnun með miklum hita. Ryðfrítt stál virkar betur með ætandi lofttegundum og mjög háu lofttæmi. Fyrst skaltu hugsa um lofttæmisstig, hitabreytingar og efnafræðilega útsetningu. Þessir þrír þættir þrengja fljótt valmöguleikana.
Hvaða þolmörkum get ég búist við?
Nútímalegar 5-ása vélar geta haldið ±0.01 mm í flóknum holum. Slípun getur gert þéttiflöt flatt niður í ±0.0001 tommur. Nákvæm beygja heldur sammiðju innan 0.005 mm. Þú færð þessa nákvæmni með því að framkvæma öll ferli í einni uppsetningu.
Hentar PEEK fyrir burðarvirki í klefum?
PEEK hentar best fyrir innri hluta og einangrara, ekki fyrir þrýstihylki. Það hefur litla útblásturslofttegund, rafmagnseinangrun og er létt. Málmar henta samt best fyrir burðarhluta. Notið PEEK þar sem þarf einangrun eða þyngdarsparnað án þess að bera þungar byrðar.
Hvernig get ég komið í veg fyrir aflögun í þunnveggjum hólfahönnunum?
Fyrst skal gróffræsa hlutinn. Síðan skal draga úr spennu. Fyrir 6061 ál skal nota hitameðferð til að draga úr spennu. Að því loknu skal klára vélina. Viðbótar spennuléttandi skref eins og lághitavinnsla geta bætt stöðugleika fyrir nákvæmar hólf. Þessi röð kemur í veg fyrir aflögun við lokaskurð.
Hvenær er rafpólun nauðsynleg?
Rafpólun er nauðsynleg fyrir notkun í mjög háu lofttæmi. Hún fjarlægir ójöfnur á yfirborði þar sem agnir leynast og myndar slétt, krómríkt oxíðlag. Ef þrýstingurinn í hólfinu þínu er undir 1×10⁻⁹ mbar er rafpólun nauðsynleg. Fyrir minna krefjandi notkun gæti venjuleg hreinsun verið nóg.
Hvaða yfirborðsáferð hentar best til að þétta yfirborð?
Pússið flansþéttisvæði í Ra ≤ 0.8 μm fyrir loftþéttar þéttingar. Þessi CNC-vélunarregla fyrir greiningarklefa á við bæði um ál og ryðfrítt stál. Þegar flatneskjuþol er mjög þröngt gefur slípun enn fínni áferð. Aðlagið áferðina að þörfum lofttæmis.
Hvernig viðheldur NOBLE gæðum í mismunandi atvinnugreinum?
NOBLE hefur viðeigandi gæðastjórnunarvottanir. Vinnsla og frágangur þeirra innanhúss fjarlægir áhættu af því að færa hluti milli verkstæða. Sérhvert ferli er skjalfest og athugað. Þessi samþætting við CNC-vinnslu skilar samræmdum árangri fyrir viðskiptavini í hálfleiðurum, geimferðaiðnaði og læknisfræði.







