
Að finna rétta ferlið fyrir viðbragðsbollahaldara þýðir að vega og meta nokkra þætti. Algeng framleiðsluferli mæta mismunandi þörfum. Framleiðslumagn er efst á listanum. Fjárhagsáætlun og efni gegna einnig lykilhlutverki. Þetta ferli fer eftir þínu tilviki. Tækniframfarir skapa fleiri möguleika á hverju ári. Framleiðsla krefst vandlegrar íhugunar á málamiðlunum. Framleiðsluhraði og kostnaður fara hönd í hönd. Þessi tækni virkar vel fyrir frumgerðasmíði. Framleiðslutækni heldur áfram að þróast til að ná betri árangri. Önnur tækni leggur áherslu á nákvæmar keyrslur. Framleiðslutækni tekst vel á við flækjustig. Að velja rétt sparar tíma til lengri tíma litið. Hver þáttur gegnir hlutverki í ákvörðun þinni. Byrjaðu á því sem skiptir mestu máli fyrir verkefnið þitt.
Efni fyrir Framleiðsla á viðbragðsbikarhaldara
Efnið sem þú velur hefur áhrif á alla þætti framleiðslu bollahaldarans. Mismunandi plast og málmar hafa sína kosti fyrir vísinda- og iðnaðarnotkun.
Algeng plast og fjölliður
Plast er besti kosturinn fyrir bollahaldara því þeir verjast efnum og þola vel heitt hitastig.
Pólýprópýlen (PP) og pólýetýlen (PE)
PP þolir margar sjálfhreinsunarlotur við um 121–135°C. Það er áreiðanlegur kostur fyrir létt verkefni í rannsóknarstofum. PE þolir efni vel við lægra hitastig en þolir ekki hita eins og PP. Báðar eru ódýrar og fást í FDA-samþykktum gerðum til að snerta matvæli. PP getur slitnað eftir 50 hreinsunarlotur, svo það er best fyrir einnota eða skammtímageymslu. Aðferðirnar til að móta þetta plast eru sannaðar og ódýrar.
Pólýkarbónat (PC) og akrýl (PMMA)
PC gefur frábæra gegnsæi og sterka höggþol. Það er fullkomið þegar þú vilt fylgjast með efnahvörfunum inni í bollanum. PMMA er einnig gegnsætt en brotnar auðveldlega. Hvorugt þolir sjálfsofnun eins vel og PP. PC þolir gufu en PMMA aflagast við mikinn hita. Fyrir verkefni þar sem þú þarft að fylgjast með því sem er að gerast, þá virka þessi plast frábærlega.
Verkfræðimálmar og málmblöndur
Þegar þú þarft á seiglu og ryðþol að halda, þá koma málmar til sögunnar. Aðferðir við mótun málma gera kleift að móta flóknar hönnun nákvæmlega.
Ryðfrítt stál (304/316)
Ryðfrítt stál myndar þunnt lag af krómoxíði (Cr2O3) sem lagar sig sjálft. Þetta lag veitir því sterka ryðþol.
| Property | 304 Ryðfrítt stál | 6061 Ál |
| Ávöxtunarkrafa | 30 ksi (205 MPa) | 40 ksi (276 MPa) |
| Togstyrkur (UTS) | 75-190 ksi (515-1310 MPa) | 45 ksi (310 MPa) |
Á saltsvæðum með yfir 200 ppm klór- og miklum hita geta myndast litlar holur. Fyrir erfiðustu verkefnin er mólýbden bætt við í 316 ryðfríu stáli fyrir aukið öryggi.
Ál (6061)
Ál 6061 er léttara en stál og samt frekar sterkt. Með anóðrun eða krómhúðun þolir það ryð vel. Einfalt 6061-T6 getur sýnt léttar holur að utan innan 2-5 ára ef það er ekki húðað. Ál situr ofan á ryðfríu stáli í galvanískri röð. Þegar þau snertast blaut er hætta á tæringu. Notið nylonþvottavélar eða aðra aðskilnaðarbúnaði til að koma í veg fyrir þetta. Mótun áls er einföld og hentar vel í framleiðsluumhverfi.
Efnisvalsviðmið
Að velja rétt efni þýðir að vita hvað skiptir mestu máli.
Efna- og hitaþol
Sjálfsofnun við 121°C (venjulegt) eða 134°C (fljóthitastig) er algeng í læknisfræðilegum prófunum. PP þolir nokkrar lotur. PEEK þolir allt að 260°C og þolir 500+ lotur. Stöðug notkunarhitastig efnisins ætti að vera 15–20°C hærra en vinnuhitastigið. Þú þarft einnig að hugsa um hreinsiefni, sótthreinsiefni, sýrur og basa. PEEK og PTFE eru efnafræðilega stöðug í nánast öllum aðstæðum. Efnisfræði hjálpar þér að velja það sem hentar fjárhagsáætlun þinni.
Til notkunar í beinni snertingu við matvæli í læknisfræðilegum prófunum sem þarf að sjálfsofna, verða efni eins og PP, PTFE og sílikon að vera af FDA-samþykktum gerðum. Til læknisfræðilegrar notkunar með beinni eða óbeinni snertingu við sjúklinga verða efni að uppfylla ISO 10993 og/eða reglur FDA um frumueituráhrif, næmingu og altæk eituráhrif. Ekki eru öll sjálfsofnanleg plast sjálfkrafa örugg fyrir líkamann eða matvæli - hafðu samband við birgja þinn.
Vélrænn styrkur og sjónræn skýrleiki
Sumir bollahaldarar verða að þola þyngd eða högg. PEEK hefur besta styrkleikahlutfallið miðað við þyngd allra plasttegunda. Sílikon beygist og sveigist til að þétta. PP er aðeins til léttrar notkunar. Skýr sýnileiki skiptir máli þegar þú þarft að fylgjast með viðbrögðunum. PC og PMMA hleypa ljósi í gegn. PPSU helst einnig gegnsætt og þolir meiri hita. Að vega og meta þessa þætti á móti kostnaði hjálpar þér að finna besta efnið fyrir hönnunina þína. Hversu marga þú ætlar að búa til hefur einnig áhrif á lokaval þitt.
CNC vinnsla fyrir viðbragðsbikarhaldara
CNC Milling og Beygja
Lýsing á ferli og getu
Þessi aðferð fjarlægir efni úr heilum blokk. Tölva stýrir skurðarverkfærum til að móta lokahlutann. Vélin les kóða úr þrívíddarlíkani. Hver skurðarferð fjarlægir þunnt lag þar til hlutinn nær endanlegri stærð sinni. Þessi frádráttaraðferð virkar með nánast hvaða heilu efni sem er.
Fyrir þessa tegund af haldara getur vélin skorið innri holrými, ytri þræði og festingar í einni uppsetningu. Fræsing meðhöndlar flata fleti, raufar og vasa. Beygja býr til kringlóttar eiginleika eins og ytra þvermál haldarahlutans. Margar verkstæði nota 3-ása eða 5-ása fræsara fyrir flókna hluti. 5-ása vél nær undirskurði og hallandi eiginleikum án þess að hreyfa hlutinn. Það styttir meðhöndlunartíma og eykur nákvæmni.
Ferlið hefst með þrívíddarlíkani sem er hlaðið inn í CAM hugbúnað. Hugbúnaðurinn býr til verkfæraslóðir sem leiðbeina vélinni. Fræsing notar snúningsskurði til að fjarlægja efni af sléttum eða bognum fleti. Beygja notar fast verkfæri á meðan vinnustykkið snýst. Margar nútímavélar sameina báðar aðgerðir í einni lotu. Fræsi- og beygjumiðstöð skiptir á milli aðgerða án þess að hreyfa hlutinn.
Þessar vélar meðhöndla flókin form sem aðrar aðferðir geta ekki framleitt. Eiginleikar eins og undirskurðir, lítil göt og þunnir veggir koma út hreinir og nákvæmir. Tæknin vinnur með efni frá mjúkum plasti til hertra málma.
Að ná þéttum þolmörkum
Þessi aðferð heldur víddum innan þröngra marka. Staðlað vikmörk eru í kringum ±0.005 tommur. Með vandlegri uppsetningu og vönduðum verkfærum er hægt að ná ±0.001 tommu. Þessi nákvæmni skiptir máli þegar haldarinn verður að læsa í prófunarbúnaðinn án þess að vagga. Laus passa getur valdið leka eða rangri stillingu við viðbrögð.
Gæði yfirborðsáferðar batna einnig með verkfæravali og fóðrunarhraða. Staðlað vélrænt yfirborð kemur af vélinni með Ra-gildi á bilinu 63 til 125 míkrótommur. Hægt er að lækka það með fægingu eða perlublæstri ef þörf krefur. Til notkunar í læknisfræði eða á rannsóknarstofum kemur slétt áferð í veg fyrir að bakteríur leynist í rispum.
Kostir CNC vinnslu
Fjölhæfni efnis og yfirborðsáferð
Þessi tækni virkar með fjölbreyttum efnum. Plast eins og PP, PC, PEEK og PTFE skera vel í þessum vélum. Málmar eins og 304 ryðfrítt stál og 6061 ál skera einnig auðveldlega. Þú getur skipt á milli efna án þess að breyta neinum verkfærastillingum. Sama forrit sem keyrir á áli getur keyrt á ryðfríu stáli með aðlöguðum hraða.
Yfirborðsáferðin sem kemur af vélinni lítur oft nógu vel út til lokanotkunar. Engin áferð eða laglínur sjást á hlutnum. Engin aðskilnaðarlína er eins og á sprautusteyptum hlutum. Fyrir flestar rannsóknarstofur og læknisfræðilegar notkunarmöguleika uppfyllir vélræna áferðin kröfur.
Hagkvæmni fyrir lítið magn
| aðferð | Verkfærakostnaður | Kostnaður á hvern hluta (einfalt plast) | Besta bindi |
| CNC Machining | $0 | $ 15 - $ 80 | 1 stk |
| Stungulyf | 5,000 $ - 100,000 $ + | $0.10 – $5.00 í magni | 1,000 – 1,000,000+ stk |
Helsti kosturinn hér er enginn verkfærakostnaður. Þú borgar aðeins fyrir véltíma og efni. Fyrir lotu með 50 hlutum helst kostnaðurinn á hvern hlut sanngjarn miðað við að afskrifa mót sem kostar 5,000 dollara. Engin upphafsfjárfesting þýðir að þú getur hafið framleiðslu strax.
Millifærslan á milli framleiðsluvalkosta fylgir einfaldri formúlu. Mótkostnaður deilt með mismuninum á kostnaði á hlut. Fyrir einfaldan hlut með mót sem kostar $5,000 lendir millifærslan í um 350 stykki. Undir þeirri tölu kostar vinnsla minna. Fyrir meðalflókinn hlut með mót sem kostar $20,000 fer millifærslan upp í um 460 stykki.
Framleiðslustærð skiptir máli þegar þú velur leið. Fyrir litlar upplagnir frá 1 upp í 5,000 stykki býður CNC-vinnsla upp á greinilegan sparnað. Fyrir utan það bil byrjar sprautusteypa að skila hagnaði á einingarverði.
Takmarkanir og hugsjónartilvik
Afgreiðslutími og efnisúrgangur
Þessi aðferð tekur tíma að setja upp og keyra. Fyrir hóp með 50 til 200 hlutum er afhendingartími venjulega 2 til 3 vikur frá pöntun til gæðaeftirlits. Það felur í sér forritun, efnisöflun, vélræna vinnslu og skoðun. Sumar verslanir bjóða upp á hraðari þjónustu gegn aukagjaldi ef þú þarft varahluti hraðar.
Efnissóun er annað áhyggjuefni. Vélin sker burt efni í stað þess að móta það í rétta lögun. Fyrir einfaldar rúmfræðir gætirðu sóað 30 til 50 prósent af efninu. Flóknir hlutar geta sóað enn meira. Þetta sóun á efni eykur kostnað, sérstaklega með dýrum plastefnum eins og PEEK eða málmum eins og ryðfríu stáli. Þú getur dregið úr sóun með því að byrja með kringlóttum stöngum í stað rétthyrndra kubba.
Hvenær á að velja CNC vinnslu
Þessi tiltekna aðferð hentar best þegar framleiðslumagn er lítið. Frumgerðir, tilraunakeyrslur og sérsniðin rannsóknarstofubúnaður njóta góðs af þessari tækni. Tæknin skín einnig þegar þú þarft þröng vikmörk á flóknum eiginleikum. Ef hönnunin þín hefur skrúfgöt, nákvæm holrými eða samsvörunarflöt, þá skilar vinnsla stöðugum niðurstöðum.
Þú ættir einnig að velja það þegar efnisprófanir skipta máli snemma í þróunarferlinu. Vélræn vinnsla gerir þér kleift að meta mismunandi plast eða málma án þess að fjárfesta í mót. Sveigjanleikinn til að breyta hönnuninni á ferðinni eykur verðmæti á rannsóknar- og þróunarstigum. Þú getur prófað eitt efni og síðan skipt yfir í annað í næstu lotu. Engar verkfærabreytingar eru nauðsynlegar.
Fyrir viðbragðsbikarhaldara sem þarfnast sérstakra eiginleika eins og skrúfganga eða sérsniðinna hola, þá býður þessi aðferð upp á án þess að skuldbinda sig til verkfæra. Það er skynsamlegt að hafa hærri kostnað á hvern hlut þegar aðeins þarf nokkur hundruð stykki. Framleiðslur undir krossmagninu gefa betri heildarkostnað.
Stungulyf fyrir viðbragðsbikarhaldara
Sprautusteypa er besti kosturinn til að framleiða mikið magn af plasthlutum. Ferlið hefst með því að bræða plastkúlur. Síðan þrýstir vélin heita fljótandi plastinu inn í stál- eða álmót með miklum þrýstingi. Plastið kólnar og harðnar inni í mótinu. Að lokum þrýstir vélin út fullunna hlutinn. Hver hringrás gerist mjög hratt. Ein vél getur búið til þúsundir eins haldara á einum degi. Þegar þú þarft marga viðbragðsbikarhaldara, þá gefur þessi aðferð þér mestan hraða og kostnaðarsparnað.
Sprautumótunarferlið
Verkfæri og mótahönnun
Mótið er mikilvægasti hluti þessa ferlis. Móthönnunin ákvarðar hversu góður hlutinn verður áður en vélin jafnvel byrjar. Verkfræðingar verða að skipuleggja veggþykktina vandlega. Veggir sem eru jafnþykkir kólna jafnt. Jöfn kæling kemur í veg fyrir að hlutinn beygist, myndi beyglur eða skapi veikleika. Ef hönnunin þín þarfnast mismunandi þykkta skaltu breyta þeim hægt. Hraðar breytingar gera hlutinn veikan.
Rif og oddar þurfa einnig vandlega hönnun. Rif gera hluti sterkari án þess að bæta við aukaefni. Til að forðast beyglur á yfirborðinu ættu rifin að vera 40–60% af aðalveggþykktinni. Oddarnir halda skrúfum og öðrum festingum. Þeir þurfa ávöl botna og rif fest fyrir aukinn styrk. Þunnir veggir nálægt yfirborðinu kólna hraðar. Þessi hraða kæling kemur í veg fyrir að beyglur myndist og heldur veggþykktinni jafnri yfir allan hlutinn.
Efnið í mótinu fer eftir því hversu marga hluti þú þarft. Álmót henta fyrir minni lotur. Hert stálmót geta tekist á við milljónir hringrása. Móthönnunin stýrir einnig því hversu margir hlutir koma út í hverjum hring. Mót með einu holrými framleiðir einn hlut í hverjum hring. Mót með mörgum holrými framleiðir fjóra, átta eða sextán hluti í einu.
Hringrásartímar og stigstærð
Hver hringrás hefur þrjú skref: innspýting, kæling og útkast. Smáir hlutar eins og bollahaldarar klára hverja hringrás á nokkrum sekúndum. Kæling tekur lengstan tíma. Þynnri veggir kólna hraðar, sem gerir hverja hringrás styttri. Hraðari hringrásir þýða fleiri hluta á hverri klukkustund. Þessi hraði gerir þetta ferli frábært til að auka framleiðslu.
Að stækka framleiðsluna er einfalt. Byrjaðu með frumgerð af móti. Prófaðu hönnunina. Fjárfestu síðan í framleiðslumóti með fleiri holrúmum. Hvert skref eykur framleiðsluna og lækkar kostnað á hlut. Þetta ferli tekst á við vöxt án vandræða.
Kostir sprautumótunar
Endurtekningarhæfni og lágur einingarkostnaður í stórum stíl
Allir hlutar úr sama mótinu koma út nánast eins. Stærðarmunurinn helst mjög lítill í milljónum lotna. Þessi samræmi skiptir máli fyrir viðbragðsbikarhaldara sem verða að passa nákvæmlega í prófunarbúnað. Laus haldari veldur því að hlutar raðast rangt. Þröngur haldari gerir ísetningu erfiða. Sprautusteypa heldur stærðunum stöðugum í gegnum alla keyrsluna.
Kostnaður á hlut lækkar mikið eftir því sem magn eykst. Taflan hér að neðan sýnir hvernig kostnaður breytist við mismunandi magn.
| Magnþrep | Mould Type | Kostnaður við myglu | Heildarkostnaður á hlut | Lykilkostnaðarþáttur |
| 1,000 - 10,000 einingar | Vélsmíðað ál | $ 3,000 - $ 10,000 | $ 2.00 - $ 3.00 | Afskriftir verkfæra hefjast |
| 100,000+ einingar | Hert stál, fjölhola | 15,000 $ - 50,000 $ + | $ 1.50 - $ 2.00 | Fjölhola dregur úr kostnaði við framleiðsluferlið; verkfæranotkun dreifist yfir fleiri hluta |
Kostnaðarmunurinn á milli 1,000 og 100,000 eininga getur orðið tífalt meiri á hvern hluta. Kostnaðurinn við mótið dreifist yfir fleiri hluta eftir því sem magnið eykst. Fyrir magn yfir 10,000 borga fjölhola mót sem kosta $10,000–$30,000 sig næstum alltaf. Þau lækka kostnað á hvern hluta um 30–70% samanborið við mót með einu hola. Kostnaðarkúrfan lækkar hratt í fyrstu en jafnar sig síðan út yfir 100,000 hluta.
Hönnunarfrelsi með innfelldum hlutum og rifjum
Þetta mótunarferli gerir kleift að búa til eiginleika sem vélræn vinnsla getur ekki auðveldlega framleitt. Skrúfgangar fara í mótið fyrir innspýtingu. Plastið myndast í kringum þá á meðan á ferlinu stendur. Það skapar sterka tengipunkta án auka skrefa. Rif og kúptar oddar auka styrk án þess að þykkja veggi. Lifandi hjör, smellpassanir og flókin innri form koma öll út úr mótinu tilbúin til notkunar.
Mótið getur einnig búið til áferðarflöt. Fín matt áferð felur rispur. Slétt yfirborð standast uppsöfnun efna. Þú getur jafnvel mótað inn auðkennismerki, hlutanúmer eða samræmingareiginleika. Þetta hönnunarfrelsi dregur úr samsetningarskrefum síðar.
Takmarkanir og hentugleiki
Mikil upphafsfjárfesting í verkfærum
Upphafskostnaðurinn stöðvar mörg lítil verkefni. Einfalt álmót byrjar í kringum $3,000. Framleiðsluhæf stálmót kosta miklu meira. Þessir peningar fara í áður en þú býrð til einn einasta hluta. Ef hönnunin breytist síðar kosta breytingar á mótinu meiri tíma og peninga. Þetta ferli krefst fullunninnar hönnunar áður en verkfærasmíði hefst.
Lágmarksfjöldi pantana á einnig við. Mótunaraðilar þurfa að framleiða nægilega marga hluti til að standa straum af uppsetningartíma. Lítil upplag, nokkur hundruð stykki, er sjaldan skynsamlegt. Kostnaðurinn á hvern hlut helst hár þar til magn dreifist út verkfærakostnaðinn.
Kjörsviðsmyndir fyrir framleiðslu í miklu magni
Þetta ferli virkar best þegar þú þarft þúsundir eins höldurum. Greiningarstofur sem framkvæma daglegar prófanir nota hluti hratt. Matvælavinnslubúnaður notar höldur sem eru skipt út samkvæmt áætlun. Framleiðendur lækningatækja þurfa samræmda, sótthreinsaðan og öruggan íhlut. Þessar aðstæður réttlæta fjárfestingu í verkfærum.
Veldu sprautumótun þegar hönnunin er endanleg. Þegar þú hefur prófað lögun, efni og afköst með frumgerðum. Þegar áætlað magn fer yfir það stig þar sem vinnsla kostar meira á hlut. Á því stigi verður þessi mótunaraðferð greinilega kostnaðarhagkvæmust. Blandan af hraða, samræmi og lágum einingarkostnaði gerir hana að staðalkosti fyrir stórfellda framleiðslu.
3D Prentun fyrir viðbragðsbikarhaldara
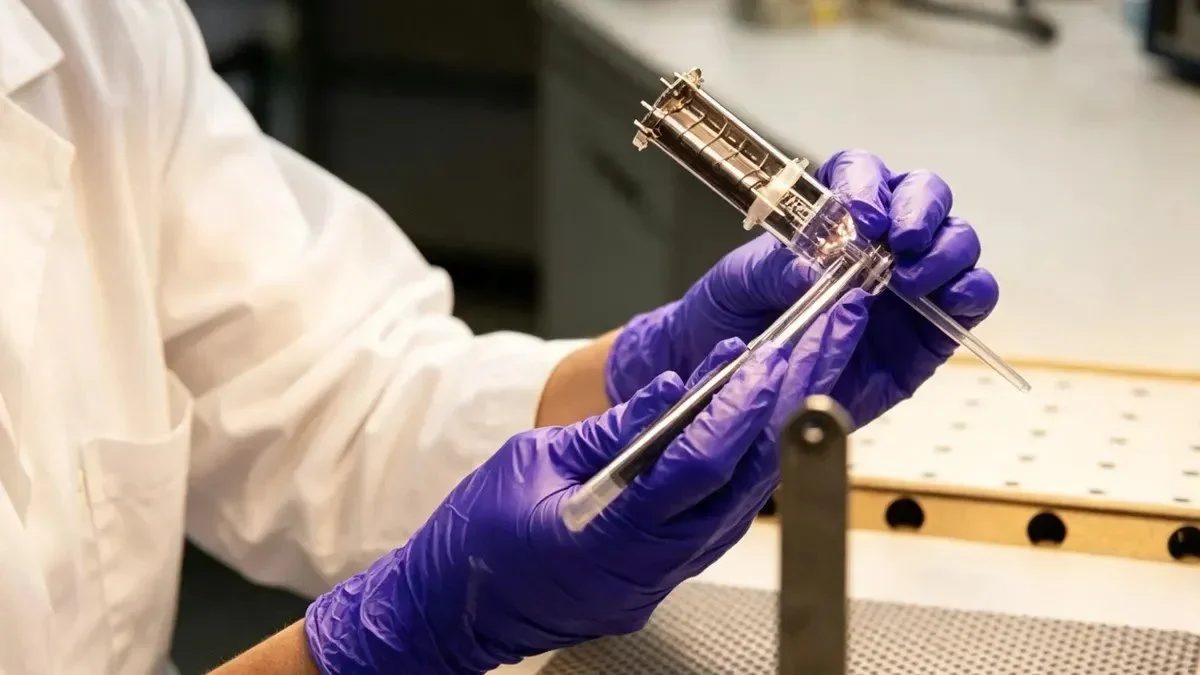
Þrívíddarprentun er fljótleg leið til að búa til haldara án þess að þurfa að nota erfið verkfæri. Hún smíðar hluta lag fyrir lag úr stafrænu líkani. Þú getur sleppt mótinu eða festingunum sem aðrar aðferðir krefjast. Fyrir viðbragðsbikarhaldara geturðu prófað hönnunina á nokkrum dögum í stað vikna.
Aukaframleiðslutækni
SLA, SLS og FDM aðferðir
Þrjár helstu þrívíddarprentunaraðferðir virka vel fyrir bollahaldara, hver með mismunandi ferli. SLA notar leysigeisla til að herða fljótandi plastefni, sem gerir slétt yfirborð og fín smáatriði. SLS notar leysigeisla til að bræða nylonduft í sterka hluti sem þurfa ekki stuðning. FDM ýtir bræddu plasti í gegnum stút og er algengasta og ódýrasta kosturinn.
Upplausnin er mismunandi eftir þessum aðferðum. Hér er bein samanburður fyrir smærri eiginleika:
| Metric | SLA | SLS |
| Lagshæð | 25–100 míkró | 60–120 míkró |
| Umburðarlyndi | ±0.005 tommur (±0.13 mm) | ±0.010 tommur (±0.25 mm) |
SLA getur búið til smærri smáatriði og haldið þéttari víddum. Þetta skiptir máli fyrir smellpassanir eða stillingarpinna á viðbragðsbikarhaldara. SLS hefur slakari þol, þannig að brúnirnar eru hugsanlega ekki eins skarpar.
Efnisvalkostir og upplausn
FDM býður upp á ýmis efni með góða efnaþol. Efni með framúrskarandi efnaþol eru meðal annars PP, PA, PEEK, PTFE og PVC. Efni með góða efnaþol eru meðal annars PC, TPU og ABS. PLA og PVB eru ekki ráðlögð fyrir erfiðar aðstæður.
Prusament PC Blend er sterkt FDM efni. Togstyrkur þess er 63 MPa. Sá styrkur helst stöðugur með efnum. Aseton olli verulegum skemmdum. Höggprófanir sýndu að það þoldi 4 J hamarshögg. Það hélt höggstyrk yfir 110 kJ/m² í erfiðu umhverfi. Þetta gerir PC Blend að góðum valkosti fyrir viðbragðsbikarhaldara.
Hvers vegna að velja 3D Prentun
Hraðfrumgerð og hönnunarprófun
Hraði er aðalástæðan fyrir því að velja þessa tækni. Afhendingartími fyrir þrívíddarprentaðan hluta er mun styttri en fyrir vélræna hluti.
| aðferð | Venjulegur afgreiðslutími | Skýringar |
| SLS (nylon) – 3D prentun | 3–6 dagar | Virkir plasthlutar; þarf oft eftirvinnslu fyrir þræði |
| DMLS (málmur) – 3D prentun | 7–14 dagar | Skyldubundin streitulosun og fjarlæging stuðnings |
| CNC Milling | 3–7 dagar | Kemur víddarlega heill |
| CNC beygja | 2–5 dagar | Hraðari fyrir sívalningslaga hluti |
Fyrir plastviðbragðsbikarhaldara jafnar SLS hraða og efniseiginleika. Fyrir frumgerðir úr málmi er CNC-vinnsla oft hraðari en DMLS eftir eftirvinnslu. En fyrir fljótlegar plastprófanir vinnur 3D-prentun við afgreiðslutíma.
Lágmagnsframleiðsla og flóknir eiginleikar
Þessi tækni er frábær til að búa til flókin form. Innri rásir, undirskurðir og grindarbyggingar fást án aukaskrefa. Engin verkfæranotkun þýðir engar takmarkanir á lögun. Þú getur breytt hönnuninni á milli prentana ókeypis. Fyrir framleiðslu í litlu magni forðast þrívíddarprentun verkfærakostnaðinn sem fylgir sprautumótun. Lotuframleiðsla með 10 til 100 hlutum er skynsamleg. Kostnaðurinn á hvern hlut helst sá sami þar sem engin mót eru notuð til að greiða af.
Ókostir og hagnýt notkun
Vélrænir eiginleikar og kostnaður á hlut
Þrívíddarprentaðar hlutar hafa sína takmörk. Lag-fyrir-lag smíði skapar veikleika milli laga. Þessir punktar geta sprungið undir álagi. Yfirborðsáferðin er grófari en vélrænir hlutar. Eftirvinnsla eins og slípun eða húðun eykur tíma og kostnað. Kostnaður á hlut er hærri en sprautusteypa í stórum stíl. Fyrir einn hlut er verðið samkeppnishæft. Fyrir 1,000 hluti vinnur sprautusteypa.
Bestu notkunartilvikin í rannsóknum og þróun og sérsniðnum rannsóknarstofum
Þetta ferli hentar best í rannsóknum og þróun. Rannsóknarstofutæknimenn þurfa sérsniðna haldara fyrir einstakar tilraunir. Hönnunin gæti breyst eftir hverja prófun. Þrívíddarprentun býður upp á þann sveigjanleika. Sérsniðnar rannsóknarstofur með lítið magn njóta góðs af þessu. Rannsóknarstofa gæti þurft 20 viðbragðsbikarhaldara með ákveðinni holalögun. Engin önnur aðferð er skynsamleg fyrir það magn. Ferlið gerir þér kleift að breyta hönnun hratt og prófa efni áður en margir hlutar eru framleiddir.
Aðrar framleiðsluaðferðir fyrir viðbragðsbikarhaldara
CNC-vinnsla, sprautusteypa og þrívíddarprentun sjá um flestar þarfir. En stundum þarfnast viðbragðsglashaldarinn þinn annarrar nálgunar. Kannski er hluturinn of stór fyrir mót. Kannski þarftu sveigjanleika sem harðplast getur ekki veitt. Eða sjálfbærnimarkmið ýta þér í átt að grænum efnum. Þessi önnur ferli fylla þessi eyður.
Hvarf innspýting mótun (RIM)
Yfirlit yfir ferli og efniseiginleikar
Sprautusteypa virkar öðruvísi en hefðbundin sprautusteypa. Tveir fljótandi hlutar blandast saman rétt áður en þeir fara inn í mótið. Efnaviðbrögð eiga sér stað inni í holrýminu. Blandan vex og harðnar í fastan hluta. Þetta lágþrýstingsferli notar léttari og ódýrari verkfæri en hefðbundin mótun.
Fullunnin hlutar gefa sérstaka blöndu af eiginleikum. Þeir eru léttir en sterkir. Efnið helst nógu sveigjanlegt til að þola högg án þess að springa. Þú getur málað eða klárað yfirborðið til að fá hvaða útlit sem þú vilt. Styrkingarefni má bæta við blönduna fyrir meiri seiglu og endingu. Þunnir veggir og þykkir veggir virka báðir vel með svipuðum styrk.
Hentar fyrir stóran eða flókinn viðbragðsbikarhaldara
Þetta ferli virkar best þegar hönnun viðbragðsbikarhaldarans er stór eða hefur flóknar lögun. Hlutar geta verið af hvaða stærð sem er, takmarkaðir aðeins af stærð vélarinnar. Stórir haldarar sem þyrftu risastórar sprautumótunarvélar verða framkvæmanlegir með RIM. Lágþrýstingsmót kosta minna í smíði og viðhaldi. Hönnunarbreytingar kosta einnig minna vegna þess að verkfærin eru einfaldari.
RIM hentar verkefnum sem krefjast bæði stífleika og höggþols. Rannsóknarstofubúnaður sem dettur eða lendir í höggi nýtur góðs af þessari seiglu. Ferlið meðhöndlar einnig hluti með djúpum lögun, undirskurði eða flóknum beygjum sem erfitt er að búa til með hefðbundinni mótun.
Hitamótun og mótun trjákvoða
Varmaformun fyrir þunnveggjahönnun
Varmamótun hefst með flatri plastplötu. Hiti mýkir plötuna þar til hún verður sveigjanleg. Lofttæmi eða þrýstingur dregur síðan efnið yfir mót. Eftir kælingu er mótaði hlutinn skorinn úr plötunni. Þetta ferli virkar best fyrir einfaldar, þunnveggja hönnun.
Fyrir viðbragðsbollahaldara með grunnlögun býður hitamótun upp á hraða afgreiðslutíma. Verkfærakostnaður helst lágur samanborið við sprautumótun. Ferlið hentar grunnum hlutum án þröngra vikmörka. Veggþykktin helst nokkuð jöfn yfir hlutinn. Framleiðslulotur frá nokkur hundruð til nokkur þúsund stykki eru hagkvæmar hér.
Pulp mótun fyrir umhverfisvæna valkosti
Í mótun trjákvoðu er notað endurunnið pappír eða plöntutrefjar sem mótaðar eru. Efnið blandast vatni saman við og myndar leðju. Sigtimót dregur trefjarnar úr leðjunni. Hlutinn er sogað í lofttæmi og hitað og síðan þurrkaður. Niðurstaðan er haldari sem brotnar niður náttúrulega.
Þessi valkostur höfðar til matvælaiðnaðar og einnota verkefna. Einnota viðbragðsbollahaldari úr trjákvoðu dregur verulega úr plastúrgangi. Efnið þolir ekki sterk efni eða hátt hitastig. En fyrir varlega blöndun eða stuttar viðbrögð virkar það vel. Græna sagan hefur áhrif á umhverfissinnaða viðskiptavini.
Silíkon mótun og plötusmíði
Sílikonmótun fyrir sveigjanleika og hitaþol
Sílikonmótun býr til hluta úr fljótandi sílikongúmmíi. Efnið harðnar í sveigjanlega, hitaþolna lokaafurð. Sílikon þolir hitastig sem er langt umfram það sem flest plast þolir. Það helst einnig sveigjanlegt í miklum kulda. Þessi blanda gerir sílikonmótun frábæra fyrir viðbragðsbikarahaldara sem verða að lokast vel eða þola gufuþrýsting.
Sílikonmótunarferlið notar annað hvort þjöppunar- eða vökvainnspýtingaraðferðir. Báðar aðferðirnar framleiða hluti með framúrskarandi efnaþol. Sílikon hvarfast ekki við flest hvarfefni. Það stendur einnig gegn bakteríuvexti, sem gerir það gott fyrir læknisfræðilegar aðstæður. Sveigjanleikinn gerir það auðvelt að setja inn og fjarlægja hvarfbikara án þess að þeir brotni.
Sheet Metal tilbúningur fyrir byggingarheilindi
Stundum getur plast ekki veitt þér þann styrk sem þú þarft. Málmplata smíðir viðbragðsbikarhaldara úr flötum málmhluta. Skurður, beyging og suðu breyta plötunni í stífa uppbyggingu. Ryðfrítt stál og ál henta vel fyrir þessi verkefni.
Málmhaldarar þola mikið álag og endurtekna notkun án þess að slitna. Þeir þola hátt hitastig og hörð efni. Suðaðar samskeyti skapa varanlegar, lekaheldar tengingar. Smíðaferlið hentar sérsniðnum, einstökum hönnunum eða litlum upptökum. Málmhaldarar eru dýrari en plasthaldarar en endast mun lengur í erfiðu umhverfi.
Hver aðferð þjónar sérstakri þörf. RIM meðhöndlar stóra og sterka hluti. Varmamótun og mótun á trjákvoðu bjóða upp á ódýra eða umhverfisvæna valkosti. Sílikonmótun veitir sveigjanleika og hitaþol. Málmplatusmíði býður upp á óviðjafnanlegan burðarþol. Aðlagaðu ferlið að þínum afköstum og framleiðslumarkmiðum.
Hönnunaratriði fyrir viðbragðsbikarhaldara
Hönnun fyrir framleiðslugetu (DFM)
Dröghorn, veggþykkt og vikmörk
Byrjið með réttum drifhornum. Þeir hjálpa hlutanum að koma úr mótinu. Fyrir sprautusteypu þarf 1 til 2 gráður á hvorri hlið. Án nægilegs drifs festist hlutinn og veldur göllum.
Haldið veggþykktinni jafnri allan tímann. Ójafnir veggir kólna á mismunandi hraða. Það leiðir til aflögunar eða sökkva. Algengur veggur fyrir viðbragðsbikarhaldara er 0.030 til 0.125 tommur á þykkt. Fjarlægið þykka hluta. Bætið við rifjum til styrkingar í staðinn.
Þolmörk eru háð því framleiðsluferli sem þú velur. CNC-vinnsla heldur ±0.005 tommur. Sprautusteypa heldur ±0.010 tommur. Hver aðferð hefur sitt eigið svið. Veldu þolmörk sem henta þínum þörfum. Að biðja um meira en þörf krefur eykur kostnað.
Forðastu algengar gildrur
Skarpar horn mynda punkta þar sem spenna safnast fyrir. Skarpar innri horn geta sprungið við álag. Bætið við hornum með radíus að minnsta kosti 0.020 tommur til að dreifa spennunni.
Djúpar rifjur án réttrar hönnunar valda sökkvaförum. Haldið rifjaþykktinni á 40 til 60 prósent af aðalveggnum. Undirskurður flækir mótið. Þær þurfa rennibrautir eða lyftibúnað, sem eykur verkfærakostnað. Forðist undirskurð ef mögulegt er.
Samþætting virknieiginleika
Smellpassar, þræðir og innsetningar
Smellfestingar gera þér kleift að setja haldarann saman án auka festinga. Hannaðu smelluna með hægum halla og skörpum bakslagshorni. Hallahornið ætti að vera 15 til 25 gráður. Bakslagshornið ætti að vera 45 til 90 gráður. Prófaðu fyrst smellpassunina í frumgerð.
Hægt er að móta eða vélræna þræði. Mótaðir þræðir þurfa að skrúfa af kjarnana. Fyrir litlar keyrslur skal skera þræðina eftir mótun. Fyrir stórar keyrslur skal móta þá á sínum stað. Þráðsettar innsetningar gefa sterka málmþræði. Setjið þá í með hita- eða ómskoðunartólum.
Að tryggja samhæfni við viðbragðsbikara
Haldarinn fyrir viðbragðsbikarinn verður að passa nákvæmlega á bikarinn. Laus passi gerir bikarnum kleift að hreyfast. Þröng passi gerir það erfitt að setja hann í. Mælið bikarinn við raunverulegar aðstæður. Bikarar þenjast út þegar þeir eru heitir, þannig að haldarinn verður að taka tillit til þeirrar breytingu.
Varmaþensluhraði skiptir máli. Plastbolli í málmhaldara þenst út á mismunandi hraða. Það getur valdið bindingu eða losun við hátt eða lágt hitastig. Athugið einnig efnasamrýmanleika. Hvarfefni sem hellist út má ekki skaða haldarann. Prófið efnið áður en það er aukið á skalanum.
Jafnvægi á frammistöðu og kostnaði
Efnisval vs. ferlisval
Efnið sem þú velur takmarkar möguleikana. Háhitaþolið plast eins og PEEK þarfnast sérstakra vinnsluaðferða. Það krefst heitari mót og lengri vinnslutíma. Ódýrt plast eins og PP er notað með venjulegum búnaði.
Heildarkostnaðurinn inniheldur efni og ferli. Efnið kostar X á hvert pund. Ferlið bætir við Y á hvern hluta. Mótkostnaðurinn er deilt með heildarrúmmálinu. Reiknið þá út fyrir áætlað rúmmál. Dýrara efni með hraðari ferli gæti kostað minna í heildina.
Aðferðir til að gera frumgerðir til að draga úr áhættu í framleiðslu
Byrjið með þrívíddarprentun til að prófa form og passform. Prentið viðbragðsglashaldarann eftir nokkra daga. Athugið passformið. Stillið hönnunina. Prentið aftur. Þessi lykkja greinir vandamál snemma.
Færa sig yfir í CNC-vélavinnslu til virkniprófana. Vélunnin hlutar hafa sömu efniseiginleika og framleiðsluhlutar. Prófa efnaþol og vélrænan styrk. Athuga hönnunina við raunverulegar aðstæður.
Fjárfestið þá í sprautumótunarverkfærum. Á þessum tímapunkti er hönnunin sönnuð. Fjárfestingin í verkfærunum er örugg. Hvert skref minnkar áhættu áður en framleiðsla hefst að fullu.
Að velja rétta aðferðina fyrir viðbragðsbikarhaldara
Að velja hvernig á að búa til viðbragðsglashaldarann þinn snýst um þrjár spurningar. Hversu marga þarftu? Hver er tímalínan þín? Og hver er fjárhagsáætlunin þín? Hvert svar leiðir að mismunandi leið. Engin ein aðferð virkar fyrir allar aðstæður. Þú þarft að aðlaga ferlið að þínum þörfum. Mismunandi ferli henta mismunandi þróunarstigum.
Mat á framleiðslumagni og líftíma
Frá frumgerð til tilraunaverkefnis
Vinna á frumstigi krefst sveigjanleika. 3D prentun gerir þér kleift að prófa form og passform á nokkrum dögum. Þú getur prentað nokkra hluta, athugað hönnunina og síðan aðlagað. Engin hörð verkfæri þýða að breytingar kosta næstum ekkert. Fyrir tilraunakeyrslu með 50 til 200 stykkjum er CNC vinnsla skynsamleg. Hún heldur þröngum vikmörkum án þess að borga fyrir mót. Þú getur prófað mismunandi efni í sömu lotu. Þetta stig snýst um að sanna að hönnunin virki.
Að stækka upp í fulla framleiðslu
Eftir að hönnunin er klár skaltu hugsa um magn. Fyrir 1,000 hluti eða fleiri byrjar sprautusteypa að vinna á einingarverði. Taflan hér að neðan gefur grófa sundurliðun á kostnaði.
| Volume | Aðferð | Verkfærakostnaður | Áætlaður kostnaður á hvern hluta |
| 1-50 | 3D prentun / CNC | $ 0 - $ 500 | $ 15 - $ 80 |
| 200-1,000 | CNC Machining | $0 | $ 10 - $ 40 |
| 5,000 + | Stungulyf | $ 5,000 - $ 100,000 | $ 0.10 - $ 2.00 |
Meira magn dreifir verkfærakostnaði yfir fleiri hluta. Kostnaður á hlut lækkar hratt. Þá verða framleiðslulotur skilvirkar. Rétt framleiðslutækni fyrir þetta stig fer eftir magni.
Mat á fjárhagsáætlun og afhendingartíma
Verkfærakostnaður samanborið við kostnað á hvern hluta
Verkfærakaup eru stóri upphafskostnaðurinn. Einfalt álmót getur kostað $3,000. Stálmót með mörgum holum getur kostað $50,000 eða meira. Sú fjárfesting er aðeins skynsamleg ef þú ætlar að framleiða marga hluti. Fyrir lítið magn helst kostnaðurinn við vinnslu á hlut lægri vegna þess að þú sleppir mótinu. Skrifaðu niður heildarkostnaðinn: verkfæri plús (hlutakostnaður sinnum magn). Berðu það saman á milli aðferða. Víxlpunkturinn er venjulega á milli 500 og 2,000 hlutar fyrir dæmigerða bollahönnun. Að velja rétta framleiðslutækni snemma sparar peninga.
Valkostir fyrir hraðari framleiðslu
Stundum þarf maður hluti hratt. Frumgerðarþjónusta getur sent þrívíddarprentaða hluti á 3–6 dögum. CNC verkstæði bjóða oft upp á 1 viku afgreiðslutíma gegn aukagjaldi. Sprautusteypa tekur lengri tíma þar sem mótasmíði tekur 4–8 vikur. Ef hraði er forgangsverkefni þitt skaltu velja tækni sem forðast langan afhendingartíma verkfæra. Hraðvirk tækni heldur verkefninu þínu gangandi.
Ráðgjöf við sérfræðinga í framleiðslu
Gildi tæknilegs samstarfsaðila
Þú þarft ekki að átta þig á þessu einn. Reyndur samstarfsaðili býr yfir þekkingu á efnum, vikmörkum og stærðargráðum. Þeir geta komið auga á vandamál í hönnun þinni áður en þú skerð stál. Til dæmis er NOBLE leiðandi kínverskur framleiðandi með mikla þekkingu á CNC vinnslu, sprautumótun og frágangi. Þeir bjóða upp á stuðning við frumgerðasmíði og framleiðslu í fullri stærð. Teymið þeirra veitir endurgjöf frá DFM snemma, sem hjálpar þér að forðast kostnaðarsamar endurhönnun. Góður samstarfsaðili einfaldar allt ferlið frá hugmynd til afhendingar. Þeir nota réttu framleiðslutæknina fyrir hlutinn þinn.
Lykilspurningar sem þarf að spyrja áður en þú skuldbindur þig
Áður en þú velur verkstæði skaltu spyrja þessara spurninga. Hver er dæmigerður afhendingartími þeirra fyrir hlut eins og minn? Hafa þeir unnið með efnið sem ég valdi áður? Geta þeir tekist á við aukningu í magni? Bjóða þeir upp á frágang og samsetningu á staðnum? Skýr svör byggja upp traust. Hæfur framleiðandi mun leiða þig í gegnum hvert skref. Þú vilt samstarfsaðila sem á opinskátt í samskiptum og afhendir á réttum tíma.
NOBLE: Þinn samstarfsaðili fyrir Framleiðsla á viðbragðsbikarhaldara

Þegar þú vinnur með NOBLE færðu meira en bara varahluti. Þú færð teymi sem þekkir allt framleiðsluferlið. Þeir nota viðurkennda tækni í hverju skrefi. Frá fyrstu skissunni til loka kassans sem þeir senda, sjá þeir um öll smáatriðin. Það skiptir máli þegar viðbragðsglashaldarinn þinn þarf að virka vel í rannsóknarstofu eða læknisfræðilegu umhverfi.
Hæfni okkar í málm- og plastvinnslu
CNC vinnsla, Stungulyfog frágangur
NOBLE rekur fjölbreytt úrval framleiðslutækja. CNC-vinnslustöðvar þeirra nota háþróaða tækni til að vinna bæði með málma og plast með þröngum vikmörkum. Þarftu ryðfría stálhaldara með skrúfgötum? Þeir skera það hreint. Þarftu PEEK frumgerð með þunnum veggjum? Vélar þeirra halda réttum stærðum.
Fyrir stærri upplag bjóða þeir upp á sprautusteypu. Stálvélar þeirra eru í stærðum frá litlum til stórum. Það þýðir að þeir geta mótað lítinn bollahaldara eða stærri fjölholugrind. Eftir mótunina kemur frágangsteymið þeirra til sögunnar. Þeir sjá um afskurð, fægingu, blástur og anodiseringu. Þú færð hlut sem lítur vel út og virkar vel.
Innri hönnunarstuðningur og endurgjöf frá DFM
Verkfræðingar þeirra fara yfir hönnunina þína áður en nokkur málmur er skorinn. Þeir leita að drögum að hornum, vandamálum með veggþykkt og hugsanlegum mótunarvandamálum. Þessi hönnun fyrir framleiðsluhæfni endurgjöf sparar þér peninga. Að finna vandamál á skjánum kostar ekkert. Að finna það eftir að verkfæravinnsla hefst kostar mikið.
Þeir leggja einnig til breytingar á efninu ef þörf krefur. Kannski þolir plastið sem þú valdir ekki gufuþrýsting. Teymið þeirra bendir á það snemma. Kannski lækkar önnur málmblanda kostnað án þess að tapa styrk. Þeir sýna þér möguleikana. Þessi tegund af innslátti kemur frá ára reynslu.
Vottanir og gæðatrygging
ISO 9001:2015 fyrir gæðastjórnun
NOBLE hefur ISO 9001:2015 vottun. Þessi staðall nær yfir allt gæðastjórnunarkerfi þeirra. Það þýðir að þeir skrá ferli sín, fylgjast með frammistöðu sinni og laga vandamál á ákveðinn hátt. Sérhver hluti sem yfirgefur gólfið þeirra fylgir sömu viðurkenndu leið. Þú getur rakið hverja lotu aftur til hráefnisins.
ISO 13485:2016 fyrir lækningatæki
Fyrir lækningatæki uppfylla þeir einnig ISO 13485:2016 staðalinn. Þessi staðall nær lengra en almenn gæðastjórnun. Hann leggur sérstaka áherslu á framleiðslu lækningatækja. Framleiðsluferlið þeirra uppfyllir strangari kröfur um rekjanleika, áhættustjórnun og hreinlæti. Ef viðbragðsbikarhaldarinn þinn styður greiningarprófanir skiptir þessi vottun máli.
Heildarþjónusta frá hönnun til samsetningar
Straumlínulagað verkefnastjórnun
Eitt teymi sér um verkefnið þitt frá upphafi til enda. Þú færð einn tengilið. Sá aðili sér um vinnslu, mótun, frágang og samsetningu. Þú forðast höfuðverkinn við að stjórna fimm mismunandi birgjum. Uppfærslur berast þér á einum stað. Spurningar fá skjót svör.
Af hverju að eiga í samstarfi við NOBLE fyrir viðbragðsglasahaldarann þinn
NOBLE sameinar réttu tæknina, réttu vottanirnar og rétta fólkið. Framleiðslutækni þeirra nær bæði yfir frumgerðasmíði og fullbúna framleiðslu. Gæðakerfi þeirra vernda mannorð þitt. Verkfræðingar þeirra bæta hönnun þína áður en þú skuldbindur þig til verkfæra.
Þegar þú þarft á viðbragðsglashaldara að halda sem skilar árangri, þá skilar NOBLE þér. Þeir sameina tæknilega færni og hagnýta framleiðslutækni. Þessi samsetning breytir hönnun þinni í áreiðanlega vöru. Ræddu við teymið þeirra um verkefnið þitt. Þeir munu hjálpa þér að velja bestu leiðina fram á við.
Að velja rétta framleiðsluleið fyrir viðbragðsglashaldarann þinn snýst um fjóra þætti: magn, efni, fjárhagsáætlun og reglufylgni. Ekkert eitt ferli vinnur alltaf. Vísindarannsóknarstofa sem þarfnast tíu frumgerða ætti að velja þrívíddarprentun. Fyrirtæki sem framleiðir lækningatækja og pantar 50,000 einingar ætti að fjárfesta í sprautumótun. Hver tækni þjónar mismunandi tilgangi. Vegið og vegið málamiðlunina milli kostnaðar, afhendingartíma og stigstærðar. Hugsið um hvar varan ykkar er í dag og hvert hún gæti farið á næsta ári. Framleiðsluþarfir breytast eftir því sem verkefni þroskast. Það er eðlilegt. Góður framleiðslufélagi hjálpar ykkur að sigla í gegnum þessar breytingar. NOBLE býður upp á sérþekkingu á mörgum tæknilausnum. Teymi þeirra leiðbeinir ykkur frá frumgerð til fullrar framleiðslu. Ræðið við þá um verkefnið ykkar. Þeir munu hjálpa ykkur að finna rétta ferlið fyrir ykkar þarfir.
Algengar spurningar um viðbragðsbikarhaldara
Hver er besta leiðin til að búa til viðbragðsbikarhaldara?
Engin ein leið virkar í öllum tilfellum. Það fer eftir því hversu marga þú þarft, hvaða efni þú velur og fjárhagsáætlun þinni. 3D prentun er góð fyrir prófunarhluta. CNC vinnsla virkar fyrir lítil til meðalstór upplag. Sprautusteypa er best til að búa til marga hluti.
Hvernig vel ég á milli CNC vinnslu og sprautumótunar?
Skoðaðu hversu marga hluti þú munt búa til samtals. CNC-vinnsla þarf ekki mót, svo það kostar minna fyrir litlar framleiðslulotur. Sprautusteypa hefur hátt upphafskostnað fyrir mótið, en hver hluti kostar miklu minna þegar þú býrð til mikið.
Getur þrívíddarprentun búið til viðbragðsbikarhaldara til raunverulegrar notkunar?
Þrívíddarprentun virkar fyrir prófunarhluta og lítil sérsmíðuð verkefni. Fyrir stór magn gefur sprautusteypa betri styrk og lægri kostnað á hlut. Þessi aðferð hentar best fyrir rannsóknir og prófanir.
Hvaða efni fylgja hverri framleiðsluaðferð?
PP og PE henta vel með sprautusteypu. PEEK og ryðfrítt stál eru skorin hreint með CNC. 3D prentun notar SLA, SLS eða FDM efni. Veldu fyrst efnið og veldu síðan ferlið.
Hvernig undirbý ég hönnunina mína til framleiðslu?
Bætið við 1-2 gráðu halla. Haldið veggþykktinni jafnri alls staðar. Forðist skarpa horn. Notið rif í stað þykkra veggja. Fáið endurgjöf frá framleiðsluaðila snemma á hönnunarstigi.
Hvaða pappíra ætti framleiðandi viðbragðsbikarhaldara að hafa?
ISO 9001:2015 nær yfir almenna gæðaeftirlit. ISO 13485:2016 er nauðsynlegt fyrir vinnu með lækningatækjabúnaði. Þessi skjöl tryggja að gæði haldist óbreytt með viðurkenndum aðferðum.
Aðstoðar NOBLE við prófunarhluta og fulla framleiðslu?
Já. NOBLE framkvæmir CNC-vinnslu fyrir prufuhluta og smærri framleiðslulotur. Þeir framleiða einnig sprautumótun fyrir stórar framleiðslur. Teymið þeirra gefur endurgjöf um hönnun og stýrir öllu verkefninu frá upphafi til enda.







