
Hugsaðu um linsuna í snjallsímamyndavélinni þinni. Hún tekur skýrar myndir jafnvel þótt hún sé minni en mynt. Sú nákvæmni kemur frá CNC-vinnslu. Áskorunin? Sjónrænir hlutar þurfa nákvæmni á undir-míkron stigi. Gervihnattaspegill verður að endurkasta ljósi yfir langar vegalengdir. Sérhver smávægilegur galli eyðileggur afköst. CNC-vinnsla hefur batnað til að mæta þessum þörfum. Nútíma vélar bjóða upp á endurteknar og nákvæmar leiðir til að búa til flókna hluti. Þær halda vikmörkum þrengri en mannshár. Þessi handbók kannar ferla, tækni og kosti CNC-sjónrænna íhluta. Þú færð hagnýt ráð sem þú getur notað strax. Hvort sem þú ert verkfræðingur, innkaupastjóri eða áhugamaður, þá er þessi þekking mikilvæg. NOBLE, leiðandi framleiðslufélagi í Kína, er frábært í að hjálpa viðskiptavinum að klára frumgerðasmíði og fjöldaframleiðslu á skilvirkan hátt. Kunnátta þeirra tryggir að sjónrænir hlutar þínir uppfylla kröfurnar.
Lykiltækni fyrir CNC ljósleiðaraíhlutir
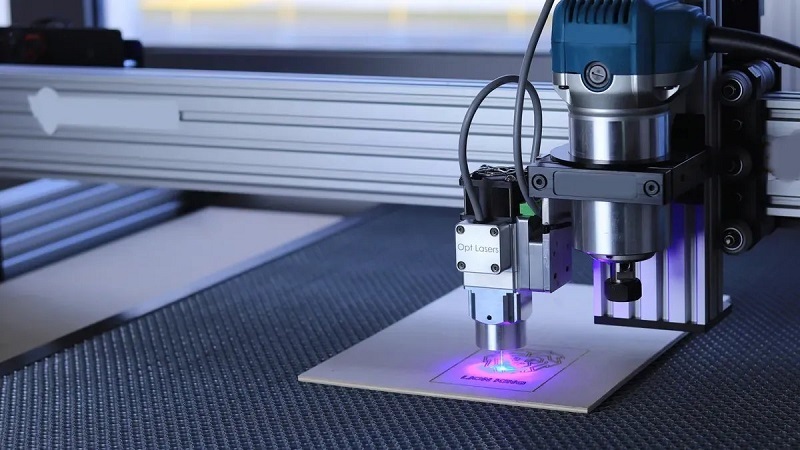
Að smíða ljósleiðarahluta með nákvæmni undir míkron krefst meira en venjulegrar vélaverkstæðis. Það krefst sérhæfðs búnaðar, nákvæmrar umhverfisstýringar og snjallra mælikerfa. Við skulum skoða helstu tækni sem gerir þetta nákvæmnistig mögulegt.
Fjölása CNC vélar
Hefðbundnar 3-ása vélar eiga í erfiðleikum með sjónræna rúmfræði. Frjálsar yfirborðsform, samsett horn og fjölhliða hlutar þurfa meiri sveigjanleika. Það er þar sem 5-ása CNC vinnsla breytir öllu. Þessar vélar færa skurðarverkfærið eftir fimm ásum samtímis, sem gerir því kleift að fylgja flóknum ferlum en viðhalda fullkomnu verkfærahorni.
Hvers vegna skiptir þetta máli fyrir ljósfræðilega íhluti? Íhugaðu frjálsformaðan spegil fyrir framhliðarskjá. Yfirborðssveigjan breytist stöðugt yfir hlutinn. Þriggja ása vél getur ekki viðhaldið réttri snertingu við verkfærið í gegnum þessar breytingar. En fimm ása vél heldur verkfærinu hornréttu á yfirborðið allan tímann sem skurðurinn fer fram. Það dregur úr hæð hörpudisksins og bætir yfirborðsáferð verulega.
Þetta er það sem 5-ása CNC vinnsla gerir kleift:
- Mótuð eða frjálsleg yfirborð þar sem verkfærahornið verður að breytast til að viðhalda snertingu og frágangi
- Samsett horn þar sem ein föst verkfærastefna getur ekki hitt hlutann hreint
- Þröng staðsetningarþol yfir yfirborð þar sem eiginleikar verða að vera í takt við mælingar út frá sameiginlegu gagnagrunni
- Fjölhliða hlutar þar sem mikilvægir eiginleikar búa á nokkrum hliðum og þurfa að vera nátengdir
Taflan hér að neðan sýnir hvernig 5-ása hreyfing hefur bein áhrif á gæði ljósleiðara:
| Verkunarháttur | Bein áhrif á vinnslu á frjálsum ljósleiðaraíhlutum |
| Samtímis 5-ása hreyfing | Leyfir skurðarvélinni að fylgja flóknum frjálsum yfirborðum og viðhalda stöðugri verkfæravirkni |
| Viðhalda kjörhorni verkfærisins | Heldur verkfærinu hornrétt á bogadregna yfirborðið, sem dregur úr hæð skálarinnar og bætir Ra-yfirborðsáferð samanborið við 3-ása kúluendafræsingu |
| Vinnsla í einni uppsetningu | Útrýmir færslu á dagsetningu milli uppsetninga og nær ±0.005 mm á mikilvægum eiginleikum og ±0.01 mm raunstöðu yfir yfirborð |
| Stöðugt verkfæratengihorn | Minnkar slit á verkfærum á erfiðum efnum eins og títan og hertu stáli |
Auk vélarinnar sjálfrar heldur mæling í ferlinu gæðum í skefjum. Snertiskjár athuga staðsetningu hluta áður en skurður hefst. Leysi-truflunarmælar staðfesta nákvæmni vélarinnar meðan á ferlinu stendur. Þessi kerfi greina vandamál snemma, þannig að þú uppgötvar ekki villur eftir að hlutinn er tilbúinn.
Diamond CNC beygja og CNC Milling
Fyrir spegilglæra áferð duga hefðbundin skurðarverkfæri ekki til. Einpunkts demantsdreifivél notar demantverkfæri með rakbeittum egg til að vinna beint úr sjónfleti. Niðurstöðurnar eru áhrifamiklar. Yfirborðsgrófleiki nær Ra ≤ 0.01 µm og hæð brúnanna helst undir 0.5 µm. Það þýðir að hlutar koma af vélinni tilbúnir til notkunar, engin eftirpússun þarf.
Demantsdreifivél hentar sérstaklega vel fyrir ljósfræðilega CNC-vinnslu á endurskinsglerjum og nákvæmum vélrænum íhlutum. Nanómetrafóðrunin skapar slétt og nákvæm yfirborð sem virka eins og slípað gler.
Hitastýring skiptir jafn miklu máli og verkfærið. Mjög nákvæmar vélar halda umhverfinu við 20 ± 0.1°C. Af hverju? Hiti veldur útþenslu. Jafnvel litlar hitasveiflur afmynda hlutinn og vélargrindina. Leysikvarðun á vélinni bætir upp fyrir allar rúmfræðilegar villur sem eftir eru.
Hér er yfirlit yfir helstu tækni sem vinna saman að nákvæmni á undir-míkron stigi:
| Kjarnatækniflokkur | Lykilforskriftir og breytur | Notkun í nákvæmum CNC ljósleiðarahlutum með undir-1 míkron nákvæmni |
| Mjög nákvæm CNC búnaður og hitastöðugleiki | Staðsetningarnákvæmni 0.1 µm; endurtekningarhæfni 0.02 µm; hitastýring 20 ± 0.1°C; leysigeislakvarðun á vélinni | Lágmarkar hitauppstreymi og rúmfræðilegar villur |
| Einpunkts demantsdreifi og afar nákvæm skurður | Yfirborðsgrófleiki Ra ≤ 0.01 µm; nanómetrafóðrun; brúnahæð < 0.5 µm | Framleiðir spegilglært yfirborð beint og sleppir eftirpússun |
| Jig-slípun og nákvæmniholukerfisvinnsla | Samása innan 0.5 µm; vikmörk borþvermáls ±1 µm; kringlóttleiki 0.3 µm; flatnæmi 0.5 µm | Gerir kleift að vinna með fjöllinsu koax kerfi í einni uppsetningu |
| Nákvæm vinnsla á þráðum og þunnveggjum | Þvermálsvikmörk ±2 µm; uppsafnað skekkjumark 1 µm; spennulaus klemmun | Kemur í veg fyrir aflögun á ofurþunnum linsuhylkjum |
| Skoðun á nanómetrastigi og hrein samsetning | Mælióvissa 0.1 µm; Hreinleiki í flokki 100; hvítt ljós interferometer og AFM; SPC með CPK ≥ 1.33 | Staðfestir nákvæmni á undirmíkronum og tryggir mengunarlausa samsetningu |
Þessar tæknilausnir vinna saman. Vélin sér um grunnnákvæmnina. Demantsverkfæri skapa fráganginn. Mælikerfi staðfesta niðurstöðurnar. Og umhverfisstýringar halda öllu stöðugu. Þessi samsetning er það sem gerir nútíma CNC ljósleiðarabúnað mögulegan.
Hagur af CNC Machining fyrir ljósleiðara
Mikil endurtekningarhæfni og stigstærð
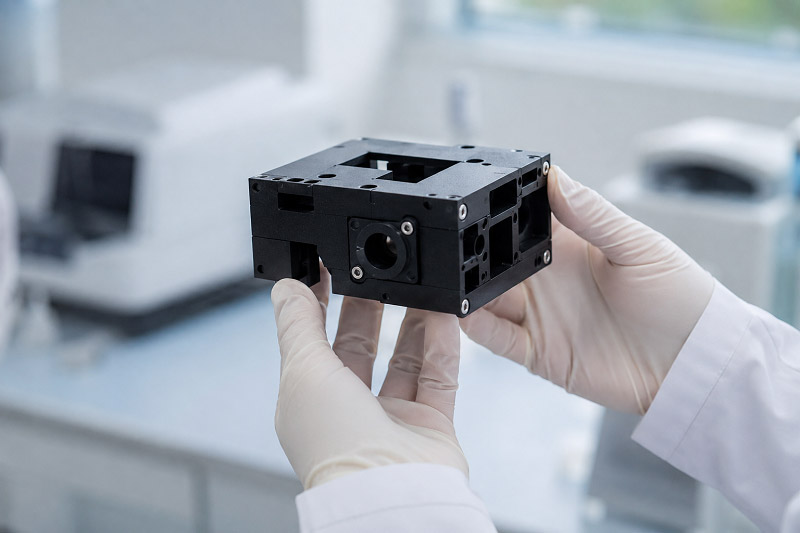
CNC vélar eru frábærar í að vinna sama verkið aftur og aftur án þess að tapa nákvæmni. Keyrðu þúsund hluta í dag og keyrðu svo þúsund í viðbót næsta mánuði. Hver og einn passar við þann fyrsta. Þessi samræmi skiptir máli fyrir sjóntæki því jafnvel smávægilegar breytingar hafa áhrif á afköst. Linsa sem færist um nokkur míkron á milli lota getur eyðilagt vörulínu.
Þessi endurtekningarhæfni gerir uppskalun auðvelda. Byrjið með frumgerð, athugið hönnunina og aukið síðan framleiðsluna. Sama forritið keyrir á sömu vélinni. Engin endurvinnsla, engar óvæntar uppákomur. Fyrir sérsniðna sjóntækjahluti er þessi sveigjanleiki mikill sigur. Þið getið prófað eina einingu og síðan pantað 10,000 án þess að breyta ferlinu.
NOBLE innleiðir þessa áreiðanleika í hvert verkefni. Vélar þeirra halda þröngum vikmörkum yfir langar framleiðslulotur. Þeir fylgjast með gæðum með tölfræðilegri ferlastýringu, þannig að þú veist að næsta lota mun passa við þá síðustu. Þessi samkvæmni breytir áhættusömri frumgerð í áreiðanlega framboðskeðju.
Hagkvæmni flókinna hluta
Já, uppsetningarkostnaður fyrir CNC vélar er hærri en við hefðbundnar aðferðir. Verkfæri, forritun og tími í vinnslu leggjast saman. En stærðfræðin breytist þegar hlutar verða flóknir. Frjálslaga spegill eða marghliða prisma þyrfti margar uppsetningar og sérstakar festingar með hefðbundinni vinnslu. Hver uppsetning bætir við villum og hækkar vinnukostnað.
CNC leysir þessi vandamál. Ein vél, ein uppsetning, eitt forrit. Vélin vinnur flókin form sjálfkrafa. Hún sker hraðar, sóar minna efni og dregur úr úrgangi. Fyrir flóknar hönnun kostar sjón-CNC vinnsla oft minna en hefðbundnar aðferðir, jafnvel með hærri upphafsfjárfestingu.
Hugsaðu um sérsmíðað hús fyrir leysigeislakerfi. Hefðbundin vinnsla gæti þurft fimm aðskildar aðgerðir á þremur vélum. CNC gerir það í einni umferð. Það sparar tíma, dregur úr skemmdum við meðhöndlun og lækkar vinnukostnað. Niðurstaðan er hágæða ljósleiðari á samkeppnishæfu verði.
Frá hagnýtu sjónarmiði næst jafnvægispunkturinn fljótt. Flóknir hlutar sem erfitt eða ómögulegt er að framleiða á hefðbundinn hátt verða hagkvæmir með CNC. Fyrir verkfræðinga sem hanna næstu kynslóð ljósfræði opnar það nýja möguleika. Fyrir kaupendur þýðir það betri verðlagningu á erfiðum verkefnum. Heildarþjónusta NOBLE - frá hönnun til samsetningar - bætir við enn einu lagi af sparnaði með því að draga úr samræmingu við birgja og flutningskostnaði.
Nákvæmnikröfur fyrir CNC ljósleiðara
Að skilgreina vikmörk á míkronstigi
Sjónrænir hlutar þurfa venjulega vikmörk á bilinu ±0.001 mm og ±0.005 mm. Nákvæm tala fer eftir því hvað hlutinn gerir. Linsa í snjallsímamyndavél gæti notað lausari endann. Gervihnattaspegill þarfnast þéttari hliðarinnar. Þessar tölur virðast litlar en þær hafa raunveruleg áhrif á hversu vel hlutinn virkar.
Hugsaðu um tengingu ljósleiðara. Ef röðunin er aðeins 1 míkron frávik, lækkar skilvirkni tengingarinnar um 4.2%. Það jafngildir 0.2 dB tapi. Færðu frávikið í 2 míkron og tapið fer yfir 0.5 dB. Haltu frávikinu innan ±1 míkron og tapið helst mjög lítið. Þetta er munurinn á kerfi sem virkar og því sem bilar.
Hlutir í geimferðaiðnaði fara enn lengra. Mikilvægir íhlutir þar hafa vikmörk upp á ±0.0005 tommur, eða um ±0.0127 mm. Venjulegir vélrænir hlutar eru lausari, á milli ±0.001 og ±0.005 tommur. Vikmörk rúmfræðilegrar staðsetningar þrengjast niður í ±0.0002 tommur. Vinnslugeta verður að ná Cpk yfir 1.33. Þessar reglur aðgreina geimferðatengda ljósfræði frá neytendatengdum ljósfræði.
| Nákvæmniþáttur | Kröfur um geimferðafræði |
| Þol mikilvægra íhluta | ±0.0005 tommur (±0.0127 mm) |
| Staðlað þol fyrir vélræna hluta | ±0.001 til ±0.005 tommur |
| Yfirborðsmeðhöndlun | Ra 32 til Ra 125 míkrótommur |
| Rúmfræðilegt þol (staða) | ±0.0002 tommur |
| Vinnslugeta (Cpk) | > 1.33 |
Yfirborðsgrófleiki og nákvæmni forms
Yfirborðsgrófleiki skiptir jafn miklu máli og stærðarþol. Endurskinsgler þurfa oft Ra undir 10 nm. Demantsdreining gerir þetta mögulegt. Réttar stillingar skipta máli: snúningshraði um 2000 snúningar á mínútu, fóðrunarhraði 5 mm/mín og frágangsdýpt 4 μm. Einkristalla tilbúnir demantverkfæri halda skurðbrúninni beittum. Herbergishitastigið helst við 20°C ± 0.5°C. Hreinlæti er viðhaldið í ISO-flokki 5. Hver þáttur hjálpar til við að skapa þessa spegilmyndaáferð.
Hvers vegna skiptir hrjúfleiki máli? Hann stýrir því hvernig ljós hegðar sér. Þegar yfirborðseiginleikar eru mun minni en bylgjulengd ljóssins endurkastast yfirborðið spegilmyndandi, eins og spegill. Þegar hrjúfleiki nálgast bylgjulengdina dreifist ljósið dreifðlega. Yfirborð við Ra 0.4–0.8 µm sýnir blandaða endurkast. Við 0.8–1.6 µm fellur endurkastið niður fyrir 1%. Sú breyting spillir virkni spegilsins.
Nákvæmni forms skiptir einnig máli. Flatleiki, kúlulaga og hornrétting hafa öll áhrif á gæði bylgjufronta. λ/10 yfirborðsflatleiki bætir λ/5 við bylgjufrontsvilluna í endurspeglun. Hornskekkja upp á 1 míkron yfir 10 mm skapar um 20 bogasekúndur af geislafráviki. Þessi villur byggjast upp í gegnum fjölþátta kerfi.
Í geimferðatækni er árangur háður því að umhverfishegðun sé aðalhönnunarþvingun. Verkfræðingar verða að sannreyna afköst við raunverulegar aðstæður. Neytendatækni þarf sjaldan þessa nákvæmni.
Fyrir CNC ljósleiðara þarf meira en bara góða vél til að uppfylla þessar kröfur. Það þarf nákvæma ferlisstjórnun, rétta verkfæragerð og agaða mælingu. Það er það sem CNC ljósleiðaravinnsla býður upp á. Bestu ljósleiðararnir koma frá verkstæðum sem skilja þessar nákvæmniskröfur og byggja þær inn í hvert skref.
Lykilatriði í hönnun fyrir CNC ljósleiðarahluta
Efnisval fyrir vélræna vinnsluhæfni
Val á réttu efni hefur áhrif á hvert skref í ljósleiðaravinnslu með CNC-tækni. Ljósgler gefur mikla skýrleika en er erfitt að vinna úr. Germaníum og sinkseleníð virka vel fyrir innrauða ljósfræði en þarfnast sérstakrar varúðar. Plast eins og PMMA og pólýkarbónat bjóða upp á léttari og ódýrari kost.
| Efni | Optical Clarity | CNC vélhæfni |
| PMMA (akrýl) | Best fyrir skýrleika; getur náð 90%+ ljósgegndræpi | Hægt að CNC-fræsa með sérstökum verkfæraslóðum |
| PC (pólýkarbónat) | Getur náð 90%+ ljósgegndræpi | Hægt að CNC-fræsa með sérstökum verkfæraslóðum |
| Ál 6061-T6 | Notað fyrir endurskinsgler (ekki gegnsæ) | Vélar mjög vel; algengt í greininni |
Germaníum þarfnast vandlegrar tveggja þrepa vinnu. Fyrst er notaður steypujárnsplötu með Kemox 0800S slípiefni í tvær mínútur á hvorri hlið. Þetta nær 0.67 µm flatnæmi. Síðan er notaður ASFL klút með 1 míkron fljótandi demant í fimm mínútur á hvorri hlið við slípun. Þetta lækkar yfirborðsgrófleika niður í Rz 0.0253 µm. Saman skapa þessi skref ljósfræði sem er tilbúin fyrir erfið verkefni.
Rúmfræði og verkfæratakmarkanir
Frjálsar yfirborðsformsfletir ýta vinnslu út á mörk sín. Þessar form breyta sveigju yfir hlutinn. Hefðbundin 3-ása vél getur ekki fylgt þeim vel. Þú þarft 5-ása CNC vinnslu til að halda verkfærinu í réttu horni við hverja skurð.
Skipulagning verkfæraslóða skiptir jafn miklu máli og geta vélarinnar. Kartesískar skurðarslóðir með föstum skrefum valda oft titringi vegna þess að skurðkraftar breytast mikið. Aðlögunaraðferðir laga þetta vandamál. Snertileg verkfæraslóðastilling heldur skurðarvélinni á hreyfingu eftir staðbundinni stefnu yfirborðsins. Þetta dreifir kröftum jafnt og dregur úr titringi. Niðurstaðan er sléttari áferð og færri gallar.
Sveigja verkfæris hefur einnig áhrif á nákvæmni. Löng, þunn verkfæri beygja sig undir skurðþrýstingi. Sú beygja birtist sem stærðarvillur á fullunnu verkinu. Styttri verkfæri með stærri þvermál standast beygju betur. Einnig þarf að fylgjast með snúningshraða og fóðrunarhraða. Rétt blanda kemur í veg fyrir nötur og heldur hringrásartímum sanngjörnum.
Frá hagnýtu sjónarmiði skaltu hanna hlutinn með vinnslu í huga. Forðastu hvassa innri horn sem þvinga lítil verkfæri. Haltu veggþykktinni jafnri til að koma í veg fyrir aflögun. Hugsaðu um hvernig hlutinn verður haldinn við skurð. Stöðug uppsetning kemur í veg fyrir titring og tryggir stöðuga gæði.
Notkun CNC vinnslu í ljósfræði
Aerospace og varnarkerfi
Ljósfræði í geimferðum stendur frammi fyrir erfiðum aðstæðum. Hitasveiflur, titringur og geislun ógna afköstum. CNC-vinnsla hjálpar hlutum að lifa af þessar áskoranir. Innrauðar linsur fyrir hitamyndakerfi þurfa nákvæmar ferla til að einbeita hitamerkjum rétt. Lítil villa þýðir óskýra mynd. Slík bilun gæti falið skotmark eða misst af ógn.
Speglar fyrir leysigeislakerfi krefjast enn strangari stjórnunar. Þessir speglar beina orkuríkum geislum áfram. Allir gallar á yfirborði gleypa orku og skapa heita bletti. Þessir heitu blettir geta skemmt spegilhúðina. CNC-vinnsla heldur yfirborðsgrófleika nógu lágum til að koma í veg fyrir þetta vandamál. Niðurstaðan er spegill sem ræður við mikla orku án þess að bila.
Hús fyrir ljósnema eru einnig háð CNC-vinnslu. Þessi hús vernda viðkvæma íhluti og halda þeim samstilltum. Staðsetningin skiptir máli því skynjararnir verða að benda nákvæmlega þangað sem kerfið býst við. CNC-vélar halda þessum staðsetningarvikmörkum á mörgum hliðum. Þessi nákvæmni gerir samsetningu einfalda og áreiðanlega.
Varnarmálaforrit ýta þessum kröfum enn frekar. Nætursjónarkerfi, skothylki og njósnabúnaður eru allir háðir nákvæmum sjóntækjum. Hver hluti verður að virka gallalaust í erfiðustu aðstæðum. CNC-vinnsla tryggir þessa áreiðanleika lotu eftir lotu. Endurtekningarhæfni tryggir að hver eining virki eins og sú fyrsta sem prófuð var.
Lækningatæki og greiningarbúnaður
Læknisfræðileg sjóntækni krefst hreinleika og nákvæmni. Líf sjúklinga er háð skýrum myndum og nákvæmum mælingum. CNC-vinnsla uppfyllir þessa staðla með nákvæmri ferlisstjórnun og efnisvali.
Endoskopar nota örsmáar linsur sem verða að passa inni í þröngum rörum. Þessar linsur þurfa nákvæman þvermál og nákvæma brennivídd. CNC-vinnsla býr til þessa litlu hluta með stöðugum gæðum. Slétt yfirborð dregur úr ljósdreifingu og gefur læknum skýrari sýn inn í líkamann.
Skurðaðgerðasmásjár krefjast enn meiri afkösta. Skurðlæknar reiða sig á skarpar, stækkaðar myndir við viðkvæmar aðgerðir. Sjónræna lesturinn inniheldur margar linsur, prisma og spegla. Hver íhlutur verður að samstillast fullkomlega við aðra. CNC-vinnsla heldur þessum samstillingum innan míkróna. Sú nákvæmni þýðir beint betri skurðaðgerðarniðurstöður.
Myndgreiningarbúnaður er einnig háður vélrænum sjóntækjum. Tölvusneiðmyndatæki, segulómunartæki og ljósleiðaratækni nota öll nákvæmar linsur og spegla. Þessir íhlutir beina ljósi eða geislun í gegnum flóknar leiðir. Öll rangstilling hefur áhrif á myndgæði. CNC-vinnsla tryggir að allir hlutar uppfylli strangar kröfur sem þessi kerfi krefjast.
Frá hagnýtu sjónarhorni meta framleiðendur lækningatækja CNC af annarri ástæðu: rekjanleika. Hægt er að rekja alla hluta í gegnum framleiðsluferlið. Þessi skjöl styðja við reglufylgni og gæðaeftirlit. Fyrir afkastamikla sjóntækjaíhluti í læknisfræðilegum aðstæðum skiptir þessi ábyrgð jafn miklu máli og vinnslun sjálf.
Samstarf við NOBLE fyrir CNC ljósleiðara
Framleiðslugeta okkar
NOBLE vinnur bæði með málm og plast. Sú kunnátta skiptir máli fyrir sjóntækjaverkefni. Ein samsetning gæti þurft álhús, plastlinsufestingu og messingstillingarhring. Að nota einn samstarfsaðila sem sér um allt efni auðveldar framboðskeðjuna þína. Þú forðast að jonglera með mörgum söluaðilum og vonast til þess að hlutar þeirra passi saman.
Vélarnar hjá NOBLE ráða við erfiðar formgerðir. Fjölása búnaður, þar á meðal 5-ása CNC vinnslustöðvar, vinnur á frjálsum yfirborðum og samsettum hornum. Demantsdreifivél býr til spegilgæðaáferð. Jig-slípun heldur borholuvikmörkum innan ±1 míkrons. Þessir eiginleikar ná yfir allt svið CNC ljósfræðilegra íhluta, allt frá einföldum sviga til flókinna linsuhylkja.
Gæðakerfi styðja við vinnsluna. NOBLE hefur ISO 9001:2015 vottun fyrir gæðastjórnun. Fyrirtækið uppfyllir einnig ISO 13485:2016 staðlana fyrir lækningatæki. Þessar vottanir þýða skjalfest ferli, rekjanlegt efni og stöðuga framleiðslu. Fyrir CNC ljósleiðara íhluti skiptir þessi rekjanleiki máli. Þú getur rakið hvern hluta aftur til hráefnislotu og vinnslustillinga.
Heildarþjónusta frá hönnun til samsetningar
NOBLE gerir meira en að skera málm og plast. Teymið aðstoðar við hönnun með tilliti til framleiðsluhæfni. Þeir fara yfir teikningar þínar, leggja til breytingar á efni og benda á hugsanleg vandamál við vinnslu áður en framleiðsla hefst. Þessi snemmbæra innsýn sparar tíma og peninga. Lítil hönnunarbreyting getur útrýmt kostnaðarsömu aukaskrefi.
Þjónustan nær yfir samsetningu. NOBLE getur samþætt ljósleiðaraíhluti þína í heildar undirsamsetningar. Þeir sjá um þrif, skoðun og pökkun. Þessi heildstæða aðferð dregur úr stjórnun á birgjum. Einn samstarfsaðili á allt ferlið frá hráefni til fullunninnar vöru.
Frá hagnýtu sjónarmiði flýtir þessi heildarþjónustulíkan fyrir tímalínunni. Þú sendir hugmynd. Þú færð prófaða, samsetta einingu tilbúna til samþættingar. Engin fram og til baka milli einstakra verkstæða. Engin bið eftir að varahlutir séu sendir milli aðstöðu. Fyrir flókin sjónræn verkefni í geimferða-, varnarmála- og læknisfræðiiðnaði skiptir sá hraði máli.
Blöndun NOBLE af sérfræðiþekkingu á efnisgerð, nákvæmri vinnslu og samsetningargetu gerir þá að traustum samstarfsaðila. Hvort sem þú þarft eina frumgerð eða þúsundir framleiðslulota, þá skila þeir stöðugri gæðum. Þessi áreiðanleiki gerir þér kleift að einbeita þér að kjarnastarfi þínu: að hanna betri sjónkerfi.
CNC-vinnsla er orðin nauðsynleg fyrir nútíma sjóntækni. Nákvæmnin sem við fjölluðum um - míkronþol, nanómetra yfirborðsáferð - gerir tækni nútímans mögulega. Snjallsímamyndavélar, gervihnattaspeglar og lækningasjónaukar eru allir háðir þessum eiginleika.
Þetta svið heldur áfram að þróast. Ný efni, þrengri vikmörk og flóknari rúmfræði birtast á hverju ári. CNC ljósleiðarar munu aðeins verða mikilvægari eftir því sem notkun krefst betri afkösts.
Þar hjálpar NOBLE. Fjölásavélar þeirra, demantsdreifibúnaður og þjónusta við allt sem í þeirra valdi stendur, takast á við erfiðustu verkefnin. Þeir koma með raunverulega reynslu í alla hluti, allt frá frumgerð til framleiðslu.
Tilbúinn/n að hefja sjóntækjaverkefnið þitt? Hafðu samband við NOBLE í dag. Ræddu um forskriftir þínar, fáðu ábendingar frá sérfræðingum og sjáðu hvernig nákvæm vinnsla þeirra getur gert hönnun þína að veruleika.
Algengar spurningar um CNC ljósleiðara
Hversu langan tíma tekur dæmigerð CNC ljósleiðaraíhluti að smíða?
Flestar frumgerðir eru tilbúnar á 2 til 4 vikum. Einfaldir hlutar klárast hraðar. Flóknar frjálsar sjóntæki þurfa aukatíma til að skipuleggja verkfæraleiðir og prófanir. Birgirinn þinn ætti að gefa þér skýra tímalínu áður en þú byrjar. Spyrðu um möguleika á hraðframleiðslu ef þú ert í flýti.
Hver er munurinn á CNC vinnslu og hefðbundinni fægingu?
CNC-vinnsla sker lögunina beint úr hráefninu. Pússun sléttir yfirborðið eftir skurð. Margir sjónrænir hlutar þurfa bæði skrefin. CNC sér um lögunina. Pússun fjarlægir smá verkfæraför. Demantsrenning getur sleppt pússun fyrir suma endurskinshluta og náð Ra ≤ 0.01 µm strax frá vélinni.
Getur CNC vinnsla meðhöndlað bæði málm- og plastíhluti?
Já. Ál 6061-T6 hentar vel fyrir endurskinsljós. PMMA og pólýkarbónat henta fyrir glæra hluti. Germaníum og sinkseleníð henta fyrir innrauða notkun. Hvert efni þarfnast mismunandi skurðarhraða og verkfæra. Samstarfsaðili eins og NOBLE, sem meðhöndlar báðar efnisgerðirnar, auðveldar framboðskeðjuna þína.
Hvaða gæðavottanir ætti ég að leita að hjá samstarfsaðila í ljósvinnslu?
Leitið að ISO 9001:2015 fyrir almenna gæðastjórnun. Vinna með lækningatækja þarfnast ISO 13485:2016. Þessar vottanir þýða skjalfest ferli og rekjanlegt efni. Fyrir CNC ljósleiðara íhluti skiptir rekjanleiki máli. Þú getur rakið hvern hluta aftur til hráefnislotu og vinnslustillinga.







